
Сравнение марок графита для самосмазывающихся порошковых деталей
Сравнивать марки графита для порошковых деталей нужно не только по содержанию углерода. На свойства влияют тип природного сырья, примеси, размер и форма частиц, способ очистки, а также состав и структура металлической матрицы. Поэтому графит самосмазывающихся деталей оценивают по совокупности характеристик и проверяют в составе готового материала.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают графит для порошковых подшипников, втулок и других деталей с твердым смазывающим компонентом. Разберем, чем отличаются основные типы сырья, какие параметры проверять и почему паспортного значения чистоты недостаточно для прогноза трения и износа.
Марки графита: сравнение типов сырья и чистоты
Графит обеспечивает самосмазывание благодаря слоистой структуре: слои легче смещаются друг относительно друга, что способствует снижению трения.
Однако тип сырья влияет на чистоту, структуру и характеристики порошка. Поэтому марки графита сравнивают не только по общему содержанию углерода, но и по происхождению и способу обработки.
Для природного графита выделяют аморфный, чешуйчатый и жильный типы. Типичная коммерческая чистота аморфного графита составляет 80-85% graphitic C, чешуйчатого - 85-97%. Жильный графит считается наиболее чистым среди коммерчески добываемых типов. Эти значения помогают предварительно оценить сырье, но не заменяют анализ конкретной партии.
| Тип природного графита | Типичная коммерческая чистота | Что учитывать при выборе |
|---|---|---|
| Аморфный | 80-85% graphitic C | Содержание примесей и стабильность свойств партии |
| Чешуйчатый | 85-97% graphitic C | Размер и форма частиц, степень очистки |
| Жильный | Наиболее чистый среди коммерчески добываемых типов | Фактическую чистоту и соответствие требованиям процесса |
Природный графит после простой флотации обычно очищается примерно до 95%. Для получения более высокой чистоты используют кислотную промывку, кислотно-щелочную обработку и высокотемпературные методы. Для батарейного и другого высокочистого применения графит очищают до 99.95% углерода и выше. Это показывает возможный уровень очистки, но само по себе не означает, что такие показатели обязательны для каждой порошковой детали.
Чистота графита влияет на содержание минеральных примесей, но не описывает весь материал. Два порошка с близким процентом углерода могут различаться по кристалличности, форме зерна, размеру частиц и состоянию поверхности. Поэтому закупщику стоит запрашивать не только показатель углерода, но и данные о типе сырья, обработке и гранулометрии. Инженеру, в свою очередь, важно сверять их с требованиями к готовой детали и результатами испытаний.
Чистота графита: какие свойства она объясняет
Чистота графита влияет на состав твердой смазывающей фазы, однако зависимость между одним показателем и поведением детали не сводится к формуле «чем выше процент углерода, тем лучше».
Минеральные примеси, структура и поверхность порошка также могут менять поведение материала. В исследовании влияния географии графитового сырья была установлена положительная, но слабая корреляция между чистотой и удельной поверхностью BET: r = 0.423. Эта связь не позволяет по чистоте отдельно предсказать все характеристики порошка.
Разница между способами обработки тоже имеет значение. Флотация обычно дает чистоту около 95%, а химические и высокотемпературные методы позволяют получать более чистый графит. Но высокий показатель углерода не отвечает на вопросы о форме частиц, равномерности фракции и количестве отдельных примесей. Для стабильного производства эти параметры нужно рассматривать совместно.
Как контролировать чистоту
Оценку сырья можно строить на нескольких видах данных:
LOI-тестирование для определения общей чистоты.
Анализ примесей, чтобы уточнить состав порошка.
Гранулометрический анализ для контроля распределения частиц по размеру.
Триботестирование для проверки коэффициента трения и износа в заданных условиях.
Паспортное обозначение «high purity» не заменяет измерений: без метода анализа оно не дает достаточной информации для сопоставления партий. В частности, стоит уточнить, каким способом определяли чистоту и какие показатели примесей раскрывает поставщик. Если меняются месторождение или технология очистки, результаты проверки одной партии нельзя автоматически переносить на другую.
В широком диапазоне коммерческих графитов приводятся плотность 1.3-1.95 г/см³ и пористость 0.7-53%. Эти значения относятся к разным видам графитовых материалов и не служат нормативом для конкретного порошка или детали. Их практический смысл в другом: свойства графитсодержащего материала способны заметно различаться, поэтому оценивать только химическую чистоту недостаточно. Для инженера важны данные на сырье, а окончательное решение подтверждают испытания материала детали.
Размер и форма частиц графита в порошковых деталях
Химическая чистота не гарантирует равномерного распределения графита в порошковой смеси.
Для самосмазывающегося материала важны гранулометрия, форма частиц, способ помола и особенности подготовки порошка. Если эти параметры отличаются, одинаковая массовая доля углерода не обязательно даст одинаковые трибологические свойства.
В исследовании алюминиевого композита, изготовленного методом порошковой металлургии, использовали натуральный чешуйчатый графит 600 mesh с чистотой >99.9%. В другой работе по самосмазывающимся материалам Fe-Mo-Ni-Cu-graphite применяли высокочистый графит размером -325 mesh; чистота всех порошков составляла 99.5%. Эти примеры показывают, что для разных композиций и задач подбирают разные характеристики порошка. Переносить фракцию или чистоту из одного исследования в другой материал без проверки нельзя.
Размер частиц влияет на распределение смазывающей фазы в композиции, а форма зерна связана с поведением графита при смешивании и в контакте трения. При подборе сырья поэтому важно сопоставить не только число mesh, но и метод определения размера и распределение частиц. Если поставщик меняет помол или источник сырья, стоит проверить, сохранились ли характеристики, важные для конкретной технологии.
В опубликованном исследовании алюминиевого композита с ростом содержания графита снижались коэффициент трения и износ. Этот результат относится к исследованному составу и условиям испытаний, а не ко всем порошковым деталям. Избыточное количество твердой смазывающей фазы может ухудшать несущую способность материала, поэтому увеличивать долю графита без оценки механических характеристик нельзя.
Совет инженера
Сценарий: требуется задать самосмазывающие свойства поверхности, но графит не вводят непосредственно в металлическую порошковую смесь. Что сделали: в качестве отдельного варианта графитсодержащей поверхности рассматривают антифрикционное твердосмазочное покрытие MODENGY 1001. Итог: инженер разделяет две задачи - выбор графита для порошкового состава и применение покрытия для поверхности - и оценивает каждую по подходящим для нее характеристикам. Данных для количественного сопоставления покрытия с порошковым материалом здесь нет, поэтому их свойства нельзя считать взаимозаменяемыми.
Как происхождение графита влияет на трибологические свойства
Происхождение графита влияет на исходную чистоту и тип сырья, но не задает результат испытаний само по себе.
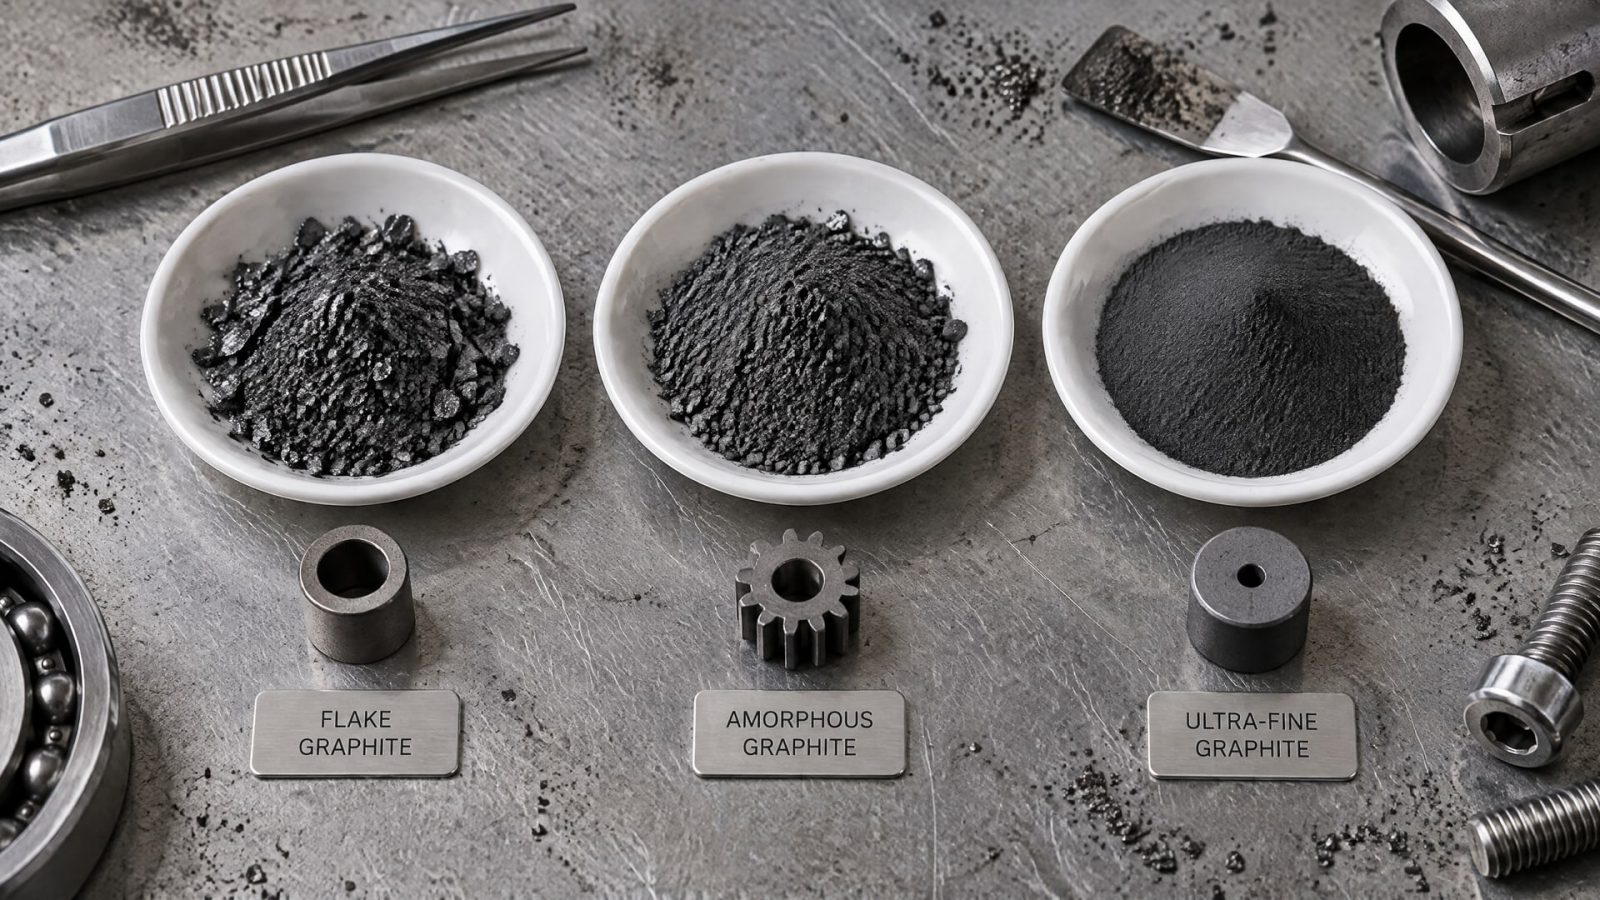
Природный графит бывает аморфным, чешуйчатым и жильным; типичная коммерческая чистота этих разновидностей различается от 80-85% graphitic C у аморфного до 85-97% у чешуйчатого. Жильный тип считается наиболее чистым среди коммерчески добываемых. При этом способ очистки и последующая обработка тоже определяют свойства порошка.
Графитные слои обеспечивают скольжение, однако коэффициент трения и износ формируются всем материалом. На результат влияют металлическая матрица, пористость, плотность, нагрузка и температура. Для коммерческих графитовых материалов приводятся широкий диапазон прочности на сжатие 20-200 МПа и теплопроводности 25-470 Вт/м·К. Эти значения не являются характеристиками конкретной марки сырья или готовой втулки, а показывают, насколько разнообразны графитовые материалы по свойствам.
Поэтому высокочистый графит не гарантирует долгого ресурса детали, если состав матрицы, пористость или рабочая нагрузка не соответствуют условиям применения. И наоборот, природное происхождение не означает автоматически низкое качество: после очистки природный графит может достигать высокой чистоты. Для инженера важен не ярлык «natural graphite», а подтвержденные характеристики конкретного порошка и его поведение в материале.
Триботестирование смазки или графитсодержащего композита помогает оценить коэффициент трения и износ, но результаты имеют смысл только в контексте испытанной композиции. В порошковой металлургии необходимо фиксировать состав материала, параметры образцов и условия проверки, чтобы сравнение партий было корректным. Если меняются тип графита, его чистота или фракция, испытание помогает выяснить, связано ли изменение поведения детали с новым сырьем.
Как выбрать графит для самосмазывающейся детали
Выбор начинают с требований к детали и технологии изготовления, а не с поиска максимального процента углерода.
Для подшипников и самосмазывающихся втулок важны характеристики всего материала: состав матрицы, пористость, плотность и результаты проверки свойств. В материалах по порошковым подшипникам приводится MPIF Standard 35-2010 как стандарт на материалы для самосмазывающихся подшипников. Он задает контекст оценки материала, но не заменяет подбор и испытание конкретной марки графита.
Практический порядок сравнения сырья может выглядеть так:
Зафиксировать тип детали и требования к трению, износу и механической работе.
Уточнить происхождение графита: аморфный, чешуйчатый или жильный.
Запросить фактическую чистоту, метод ее определения и сведения о способе очистки.
Проверить размер и распределение частиц, а также форму зерна.
Сопоставить содержание графита с несущей способностью порошковой композиции.
Провести триботестирование материала, если трение влияет на ресурс детали.
При анализе предложений поставщиков полезно отделять паспортные данные исходного порошка от показателей готового композита. Например, чистота >99.9% и размер 600 mesh характеризовали графит, использованный в одном исследовании алюминиевого композита, а 99.5% и -325 mesh - порошки в работе по материалам Fe-Mo-Ni-Cu-graphite. Это не универсальные требования для всех деталей, а примеры характеристик сырья в конкретных работах.
Для закупщика результатом сравнения должна стать сопоставимая спецификация партий, а для инженера - подтверждение на материале детали. Если сырье меняется, стоит повторно проверить гранулометрию, химический состав и трибологические показатели. Такой подход помогает не подменять оценку реального поведения детали одним параметром маркировки.
Часто задаваемые вопросы
Чем отличаются марки природного графита?
Природный графит бывает аморфным, чешуйчатым и жильным. Их типичная коммерческая чистота различается: для аморфного указывают 80-85% graphitic C, для чешуйчатого - 85-97%; жильный считается наиболее чистым среди коммерчески добываемых. Для выбора дополнительно проверяют примеси, размер частиц и способ очистки.
Достаточно ли сравнить графит по содержанию углерода?
Нет. Процент углерода не описывает минерализацию, форму и размер частиц, способ помола и состояние поверхности. Даже у графитов близкой чистоты эти параметры могут различаться. Для оценки партии сопоставляют результаты анализа примесей, гранулометрии и LOI, а пригодность для детали проверяют триботестированием.
Почему деталь быстро изнашивается при высокой чистоте графита?
Износ зависит не только от графита, но и от металлической матрицы, пористости, плотности, нагрузки и температуры. Высокая чистота сырья не компенсирует неподходящий состав композита или режим работы. Причину ищут по результатам испытания готового материала, а не только по паспорту графитового порошка.
Можно ли сравнивать графиты только по размеру частиц?
Нет. В исследованиях применяли фракции 600 mesh и -325 mesh, но они относились к разным материалам и составам. Для сравнения также нужны чистота, форма частиц, метод обработки и свойства готового композита. Значение mesh из одной работы нельзя без проверки переносить на другую деталь.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей строят на нескольких показателях: происхождении, чистоте, примесях, гранулометрии, форме частиц и результатах триботестирования. Высокий процент углерода полезен как часть оценки, но не гарантирует заданных трения, износа или ресурса без учета матрицы и режима работы.
Следующий шаг для инженера и закупщика - составить сопоставимую спецификацию сырья и проверить образец в составе материала детали. Зафиксируйте метод контроля чистоты, гранулометрию и условия триботестирования, затем сверяйте с ними каждую партию и изменения в технологии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему толщина слоя покрытия при окунании не подходит для точного машиностроения и как выбрать оптимальный метод.
Узнайте, как смазка дозатора пищевой категории H1 влияет на скорость и точность фасовки порошков, а также на стабильность работы оборудования.
Выбор смазки шпинделя станка с ЧПУ: как читать требования изготовителя, схемы подачи и правила обслуживания.