
Смазка для пищевого дозатора: как H1 влияет на скорость и точность фасовки порошков
Смазка для пищевого дозатора с допуском NSF H1 не ускоряет фасовку автоматически и не гарантирует точность дозирования. Ее задача - допускать случайный контакт с пищей, если его нельзя технически исключить, и помогать узлам оборудования работать стабильно. Поэтому возможное влияние на скорость и повторяемость фасовки зависит от состояния механики, правильного подбора смазки и ее дозированного нанесения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазочные материалы для фасовочных линий. Разберем, что означает H1, как смазка связана с механической стабильностью дозатора, какие документы проверять и почему производительность нужно оценивать на конкретном оборудовании.
Что означает H1 для смазки дозатора пищевого
NSF H1 - категория смазок для оборудования, где возможен случайный и технически неизбежный контакт с пищей.
Такой контакт не должен быть намеренным. В источниках для случайного присутствия смазки в продукте приводится ориентир до 10 ppm, или 10 mg/kg; для силиконовых масел в одном из материалов указан более строгий ориентир 1 ppm. Эти значения не заменяют требования конкретного производства и не означают, что смазку можно наносить на продукт.
H1 не подтверждает, что смазка подходит для любого узла фасовочной машины. Для подшипника, привода или направляющей важны рабочая нагрузка, скорость, температура, воздействие влаги и моющих растворов. Необходимо также учитывать материалы уплотнений и пластиков. Если контакт смазки с пищей исключен, сам по себе факт работы оборудования в пищевом производстве не означает, что ему обязательно нужен H1.
Не следует путать H1 с H2. H2 предназначен для зон, где контакт с пищей запрещен. Поэтому сначала определяют, может ли смазка попасть в продукт при штатной работе или из-за особенностей конструкции, а затем выбирают подходящую категорию и проверяют свойства состава для конкретного узла.
Для фасовочной машины регистрация H1 должна подтверждаться документами, а не только надписью «пищевой» на упаковке. В материалах о регистрации NSF упоминаются допустимые компоненты и связь с требованиями 21 CFR 178.3570. Если важен более широкий контроль гигиены смазки, дополнительно проверяют соответствие ISO 21469.
Как смазка влияет на точность фасовки и скорость линии
Точность дозирования определяется дозирующей системой, настройками оборудования и состоянием его механических узлов.
H1-смазка не служит средством метрологической настройки и сама по себе не гарантирует более точную фасовку. Ее вклад связан с другой задачей: поддерживать работу смазываемых узлов и снижать риск загрязнения продукта при случайном контакте.
Трение, износ и заедание подшипников, направляющих, шнеков и приводов могут нарушать стабильность движения. Если механика работает неравномерно, дозирующий узел может получать нестабильное движение, а это создает риск колебаний подачи. Подходящая смазка помогает поддерживать работу этих узлов, но не устраняет неисправность дозатора, неправильную настройку или особенности самого порошка.
Скорость фасовки также нельзя напрямую связать с категорией H1. Если смазка выбрана с учетом нагрузки и условий работы, а узлы исправны, она помогает избежать проблем, связанных с недостаточной смазкой или неподходящим составом. Но источники не устанавливают универсального прироста производительности фасовочной машины в процентах. Его нельзя обещать без испытаний на конкретной линии.
Для проверки эффекта сравнивают работу оборудования до и после обслуживания при одинаковых настройках и условиях производства. Инженеру важно отслеживать стабильность подачи, повторяемость дозирования и остановки, связанные с состоянием смазываемых узлов. Так можно отделить влияние смазки от изменений режима работы, свойств порошка и технического состояния машины.
Как выбрать H1-смазку для фасовки порошков
При выборе учитывают не только пищевой допуск, но и условия эксплуатации конкретного узла.
Пыль, скорость, нагрузка, температура, влажная среда и мойка влияют на требования к смазке. Один состав не обязательно подойдет одновременно для подшипника, привода и направляющей, поэтому сверяются со спецификацией оборудования и рекомендациями по материалам узла.
Особое внимание уделяют количеству смазки. Избыточное нанесение увеличивает риск ее миграции к продукту, а недостаточное может ускорить износ и ухудшить стабильность механической работы. Смазку наносят дозированно в соответствии с требованиями к узлу, учитывая конструкцию оборудования и вероятность контакта с пищей.
Перед выбором полезно проверить:
зарегистрирована ли смазка как NSF H1;
есть ли подтверждение соответствия ISO 21469, если требуется более широкий гигиенический контроль;
подходит ли состав по нагрузке, скорости и температуре;
совместим ли он с уплотнениями и пластиковыми деталями;
учитывает ли выбор присутствие пыли и режим мойки;
доступны ли паспорт безопасности и рекомендации по применению.
Маркировка «пищевой» без проверяемого подтверждения не дает достаточной информации о категории смазки. В документах и на упаковке важно различать H1, где возможен случайный контакт, и H2, где контакт с пищей запрещен. Для фасовки порошков также важны способ нанесения, хранение и предотвращение перекрестного загрязнения при обслуживании оборудования.
Когда важны ISO 21469 и контроль обращения со смазкой
ISO 21469 описывает гигиенические требования к смазкам, которые могут случайно контактировать с продуктами.
Стандарт охватывает не только состав, но и производство, хранение, применение и обращение со смазкой. Поэтому соответствие ISO 21469 дает более широкий контекст гигиенического контроля, чем проверка одного лишь допуска H1.
Для предприятия это важно при выстраивании процедур обслуживания и подготовки оборудования к аудиту. Следует контролировать, какая смазка применяется на каждом узле, как ее хранят и наносят, а также какие меры предотвращают смешение составов и попадание загрязнений. Документация помогает сопоставить фактическое применение с требованиями к конкретной линии.
При выборе поставщику можно запросить подтверждение регистрации NSF H1, документы по ISO 21469, паспорт безопасности и рекомендации по применению. Наличие этих материалов упрощает проверку соответствия и помогает инженеру оценить пригодность смазки для выбранного узла. При этом документы не отменяют правильного подбора по условиям работы и соблюдения дозировки при обслуживании.
Как оценить увеличение производительности фасовочной машины
Увеличение производительности фасовочной машины нельзя выводить только из перехода на смазку с допуском H1.
На скорость и точность влияют конструкция оборудования, свойства порошка, настройки дозирования, состояние узлов и режим мойки. Поэтому любой эффект оценивают на производстве, а не переносят с одной линии на другую без проверки.
Перед испытанием фиксируют исходные условия: используемый узел, применяемую смазку, настройки машины и характерные сбои. После обслуживания проверяют стабильность движения и подачи, повторяемость дозирования и частоту остановок, связанных со смазываемыми деталями. Если одновременно изменить настройки или режим производства, будет сложнее понять, что именно повлияло на результат.
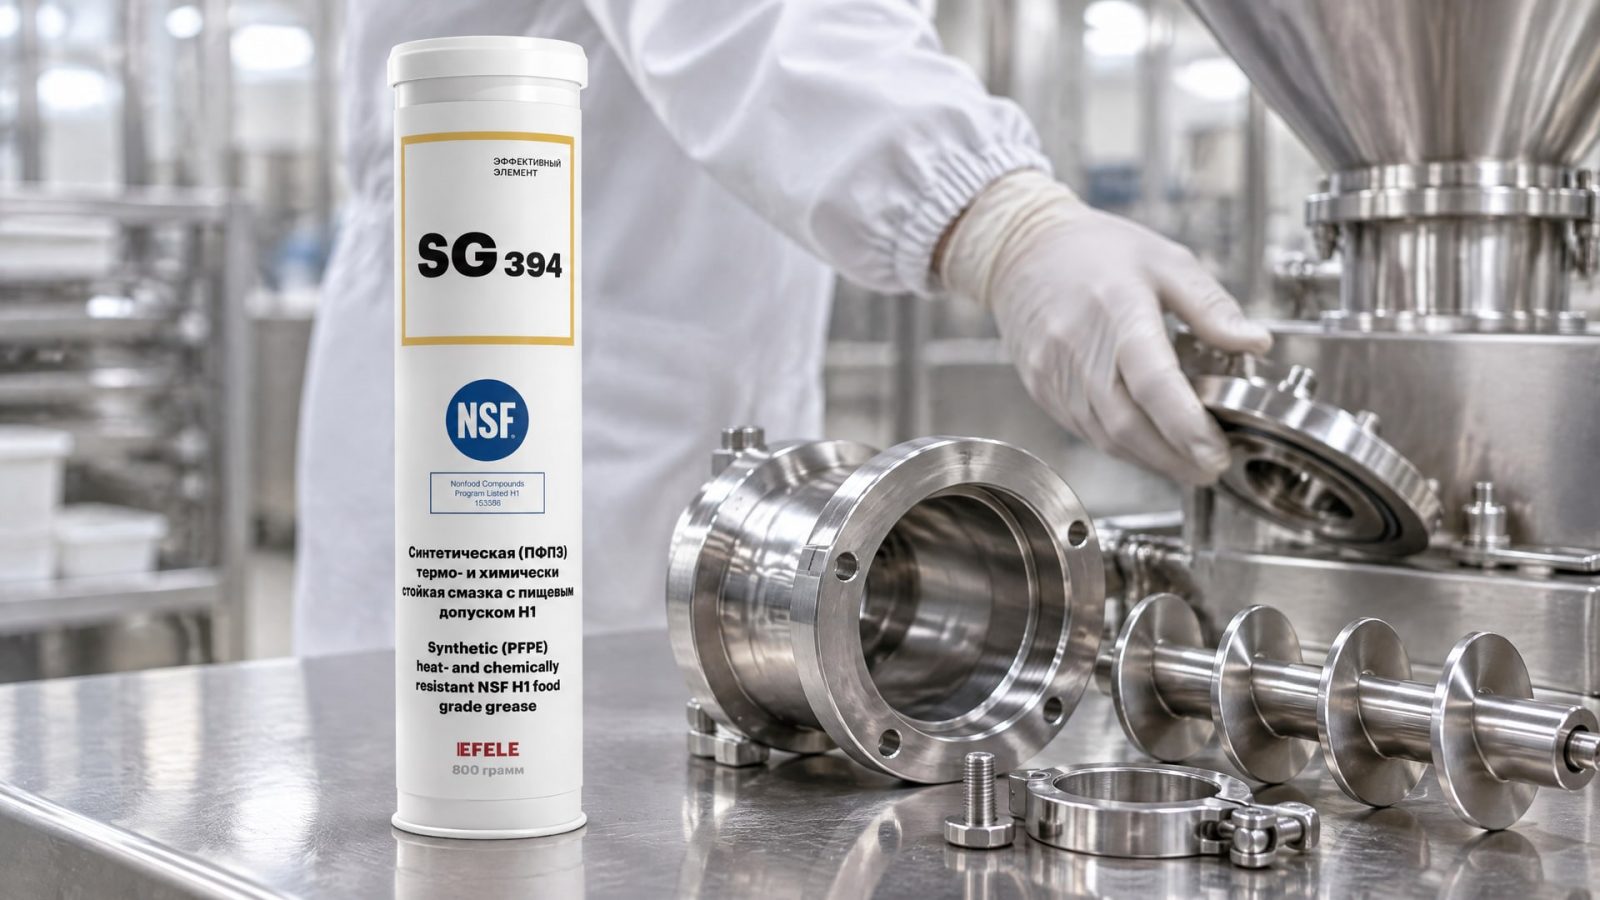
На участках с высокими температурами и воздействием моющих или дезинфицирующих растворов требования к смазке становятся отдельной задачей: состав должен соответствовать условиям узла, а нанесение - не создавать излишков и риска миграции. Для такого сочетания условий в упаковочном оборудовании применяют EFELE SG-394, термо-химстойкую смазку с допуском NSF H1. Ее выбор следует соотносить с документацией оборудования и фактическим режимом эксплуатации, а не только с наличием пищевого допуска.
Часто задаваемые вопросы
Повышает ли H1-смазка точность фасовки порошков?
Нет, сам допуск H1 не повышает точность дозирования. Он относится к допустимости случайного контакта смазки с пищей. Правильно подобранный состав может поддерживать стабильную работу механических узлов, но точность также зависит от дозирующей системы, ее настройки, состояния оборудования и свойств порошка.
Как выбрать пищевую смазку для дозатора?
Сначала определяют, возможен ли случайный контакт с продуктом, и проверяют необходимость категории H1. Затем подбирают состав под узел, учитывая нагрузку, скорость, температуру, пыль, мойку и совместимость с уплотнениями и пластиками. Дополнительно проверяют регистрацию NSF H1, а при необходимости - соответствие ISO 21469.
Можно ли заранее рассчитать прирост скорости фасовки после замены смазки?
Универсального процента прироста нет. Результат зависит от конструкции машины, порошка, режима работы и исходного состояния узлов. Чтобы оценить влияние обслуживания, сравнивают работу линии при одинаковых настройках и условиях, отдельно отслеживая стабильность подачи, повторяемость дозирования и простои.
Заключение
Смазка для пищевого дозатора с допуском H1 нужна там, где возможен случайный контакт с продуктом, и при этом должна соответствовать требованиям конкретного механического узла. Она помогает поддерживать стабильную работу оборудования и снижать риск загрязнения, но не гарантирует сама по себе повышения точности или скорости фасовки.
Практический следующий шаг - определить узлы с возможным контактом смазки с пищей, сверить требования оборудования и запросить документы на выбранный состав. После обслуживания проверьте работу линии при тех же настройках: это позволит оценить изменения в повторяемости дозирования и производительности без неподтвержденных ожиданий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки шпинделя станка с ЧПУ: как читать требования изготовителя, схемы подачи и правила обслуживания.
Узнайте, чем смазать капот, чтобы защитить петли от скрипа и коррозии, а также обеспечить плавную работу замка и тросика.
Узнайте, какие документы нужны для смазки с допуском H1 помимо NSF, чтобы обеспечить безопасность пищевого производства и соответствие стандартам.