
Смазка шпинделя станка с ЧПУ: выбор, обслуживание и регламент
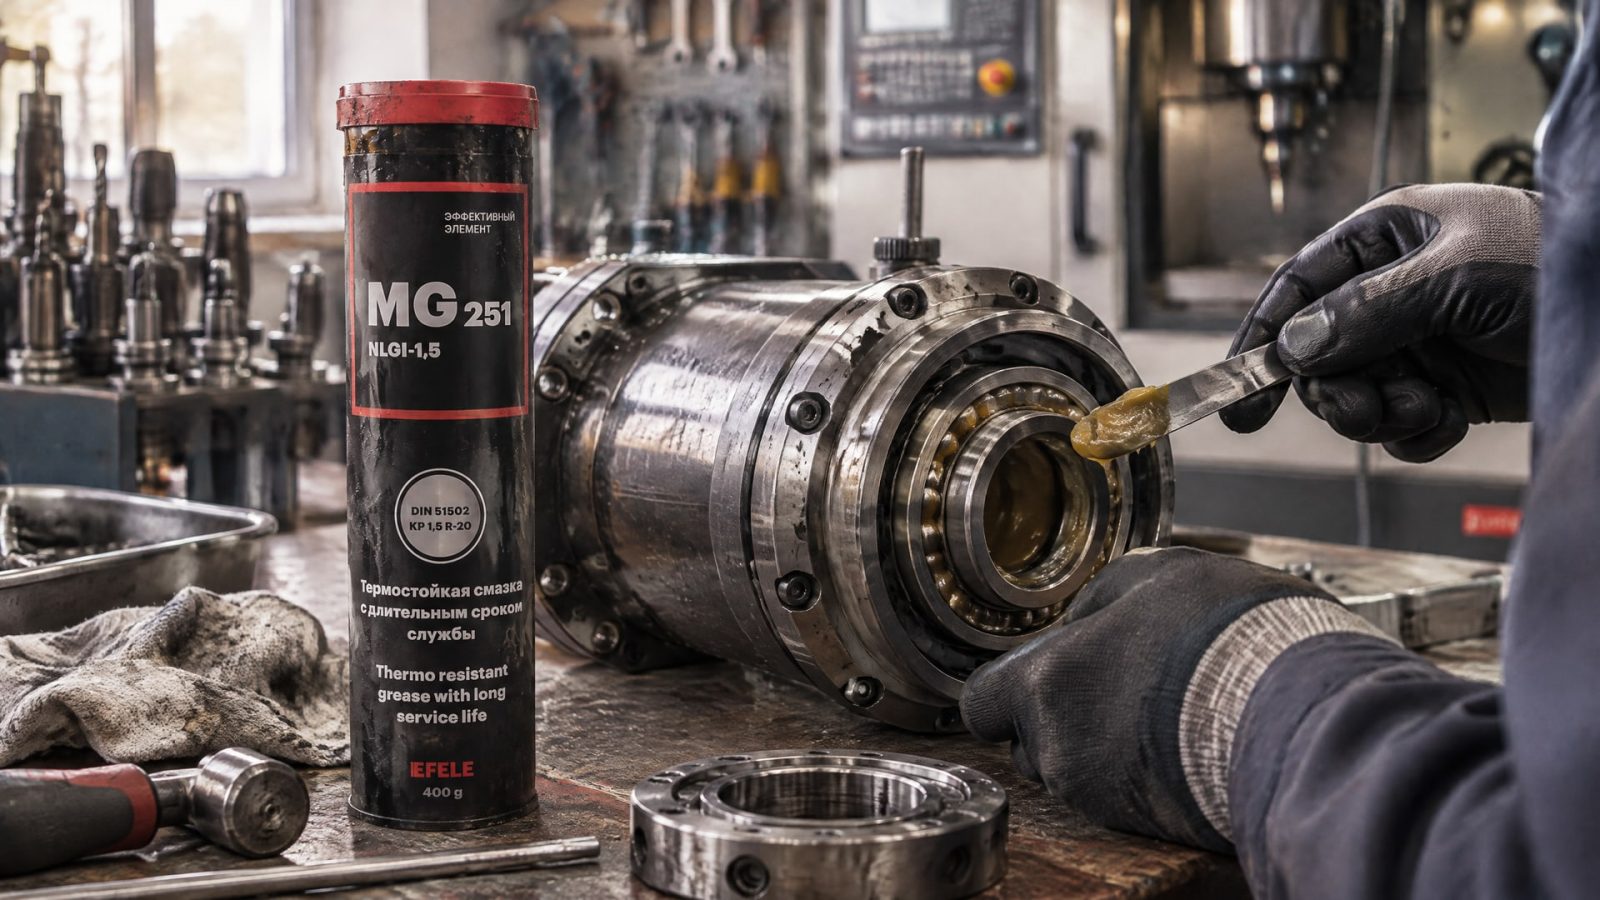
Для долгой работы подшипников шпинделя подбирают смазку по документации станка и шпиндельного узла, а не только по типу подшипника. Важно учитывать схему подачи, скорость вращения и условия эксплуатации. Универсальной смазки для всех шпинделей нет: высокоскоростному узлу может требоваться специализированное масло или специальная пластичная смазка, а замена штатного материала без проверки совместимости повышает риск неправильной работы узла.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают смазочные материалы или составляют график обслуживания. Разберем, как читать требования изготовителя, чем различаются схемы подачи, что проверять при повторном смазывании и какие особенности учесть для токарного станка и горизонтально-расточного станка 2А622-1.
Как выбрать смазку шпинделя станка
Подбор начинают с паспорта станка и документации шпиндельного узла.
Там ищут не только название или тип материала, но и вязкость, способ смазывания, периодичность обслуживания и ограничения по замене. Если сведения расходятся или отсутствуют, безопаснее уточнить требования у изготовителя либо по документации конкретного узла, а не переносить рекомендацию с другого станка.
Для подшипников качения ISO 21250-1 указывает на применимость пластичных смазок классов NLGI 1-3. В том же контексте упоминаются смазки по ISO 12924. Эти обозначения помогают определить класс консистенции и нормативную рамку, но не подтверждают автоматически совместимость материала с конкретным шпинделем. NLGI - это класс консистенции пластичной смазки, а не мера ее липкости и не обозначение типа смазочного материала.
Условия работы также влияют на выбор. Для высокоскоростных шпинделей важны термоокислительная стабильность и низкое сопротивление вращению. Слишком вязкая или неподходящая пластичная смазка может увеличить нагрев и потери на перемешивание. Поэтому выбирать материал по принципу «чем гуще, тем надежнее» неправильно.
Совет инженера
Сценарий: для высокоскоростного шпиндельного подшипника требуется долговременная смазка пластичным материалом.
Что учитывают при выборе: термостойкость, тип загустителя и соответствие назначению узла. В таких задачах применяют термостойкие смазки на полимочевине, в том числе EFELE MG-251.
Итог: решение привязывают к требованиям конкретного шпинделя, а не переносят на другие станки без проверки.
Для снабженца важна не только доступность материала, но и возможность однозначно сверить его характеристики с документацией. Если исходная смазка известна, при повторном внесении выбирают ту же марку и тип. Переход на другой материал требует проверки совместимости и контроля процедуры.
Масло или пластичная смазка: что определяет схему смазывания
Тип смазки зависит от конструкции шпиндельного узла и способа ее подачи.
В станках применяют как пластичные смазки, так и системы масляной смазки. Для высокоскоростных систем в технических материалах встречаются масла вязкости ISO VG 10-22, а для ряда станочных узлов - ISO VG 32-68. В материалах по CNC также приводится диапазон 32-100 cSt при 40 °C и пластичные смазки NLGI 000-2. Эти данные описывают разные применения и не дают основания самостоятельно заменять предписанный материал.
При масляной системе нужно учитывать не только вязкость, но и подачу масла к подшипникам. В системе масло-воздух проверяют давление воздуха, чистоту магистралей и отсутствие засоров в дозаторах. Нарушение подачи может привести к перегреву подшипника, даже если запас смазочного материала в системе есть.
Для пластичной смазки важны соответствие классу консистенции и совместимость с остатками заводского материала. Повторное внесение другой смазки без проверки может изменить работу узла. Если тип исходной смазки неизвестен, не следует просто добавлять новый материал поверх старого: сначала уточняют требования и оценивают, как безопасно провести замену.
| Что проверяют | На что ориентироваться |
|---|---|
| Тип смазочного материала | Паспорт станка и документация шпиндельного узла |
| Вязкость масла | Требования изготовителя; диапазоны ISO VG 10-22 и ISO VG 32-68 относятся к разным применениям |
| Консистенцию пластичной смазки | Требования узла; ISO 21250-1 рассматривает классы NLGI 1-3 для подшипников качения |
| Способ подачи | Конструкция системы и указания изготовителя |
| Совместимость при замене | Исходный материал, чистота и процедура перехода |
Практический вывод прост: тип смазки и схема подачи связаны между собой. Нельзя выбирать масло только по цифре вязкости или пластичную смазку только по классу NLGI. Сначала определяют, что предусмотрено конструкцией, затем сверяют параметры с документацией.
Обслуживание подшипников шпинделя и регламент смазки
Регламент смазки шпинделя задает изготовитель станка или шпиндельного узла.
Интервал зависит от нагрузки, режима работы и окружающей среды. При высокой запыленности, влажности или круглосуточной работе интервалы обслуживания сокращают. Для повторной смазки подшипников качения интервалы более 1 года не рекомендуются, однако это не универсальный график для любого шпинделя: приоритет остается за требованиями конкретного оборудования.
В рамках профилактического обслуживания проверяют уровень или подачу смазки, температуру узла, шум и вибрацию. Контроль нужен регулярно, а не только после появления явной неисправности. Если система оснащена контролем подачи, проверяют его работу и состояние магистралей. В системе масло-воздух дополнительно убеждаются, что дозаторы не засорены, а давление воздуха соответствует требованиям оборудования.
При повторном внесении пластичной смазки используют ту же марку и тип, что и исходно, если документация не предписывает иное. Смешивание разных материалов без проверки совместимости не рекомендуется. Подшипник смазывают, пока он еще теплый после работы, и, если это безопасно, во время вращения; подачу продолжают до появления свежего валика смазки у уплотнений. Процедуру выполняют с учетом конструкции узла и правил безопасности.
Что включить в график проверки
Сверить используемую смазку с документацией станка.
Проверить наличие подачи, состояние магистралей и дозаторов, если они установлены.
Отслеживать температуру, шум и вибрацию шпиндельного узла.
Учитывать запыленность, влажность и продолжительность работы при назначении интервалов.
Фиксировать обслуживание и замену материала, чтобы исключить случайное смешивание разных смазок.
Если температура или шум изменились, не следует компенсировать это дополнительной подачей смазки без диагностики. Причина может быть связана с нарушением подачи, состоянием подшипника или несоответствием материала. Проверка помогает отличить недостаток смазки от других неисправностей узла.
Смазка шпинделя токарного станка: особенности выбора и контроля
Для токарного станка действуют те же базовые правила: сначала выясняют, какая схема смазывания предусмотрена конструкцией и какие параметры указаны в документации.
Смазка подшипников шпинделя ЧПУ не выбирается по одному признаку - например, по высокой скорости вращения или по маркировке подшипника. Требования изготовителя, способ подачи и режим работы рассматривают вместе.
Если шпиндель смазывается маслом, важно не подменять установленную вязкость приблизительным диапазоном. В технических материалах для высокоскоростных систем встречается ISO VG 10-22, а для ряда станочных узлов - ISO VG 32-68. Отдельно приводится диапазон 32-100 cSt при 40 °C для масел в материалах по CNC. Эти значения не следует считать взаимозаменяемыми: они описывают разные области применения, а решение принимают по паспорту конкретного станка.
Если используется пластичная смазка, проверяют указанный класс NLGI и совместимость с заводским материалом. Для подшипников качения в ISO 21250-1 указаны классы NLGI 1-3, но это не отменяет требований изготовителя шпинделя. Более густая смазка не обязательно лучше защищает высокоскоростной узел: неподходящий материал может увеличить сопротивление вращению и нагрев.
При планировании обслуживания не ограничиваются календарной датой. Учитывают продолжительность работы, нагрузку и условия среды, а также контролируют температуру, шум и вибрацию. Если режим станка изменился, график проверок пересматривают в соответствии с документацией и фактическим состоянием узла. Это помогает обнаружить нарушение подачи до того, как оно приведет к серьезному повреждению подшипника.
Станок горизонтально-расточной 2А622-1: что проверить в системе смазки
Для станков 2А622 и 2А622-1 в паспортах и схемах предусмотрена смазка механизмов шпиндельной бабки.
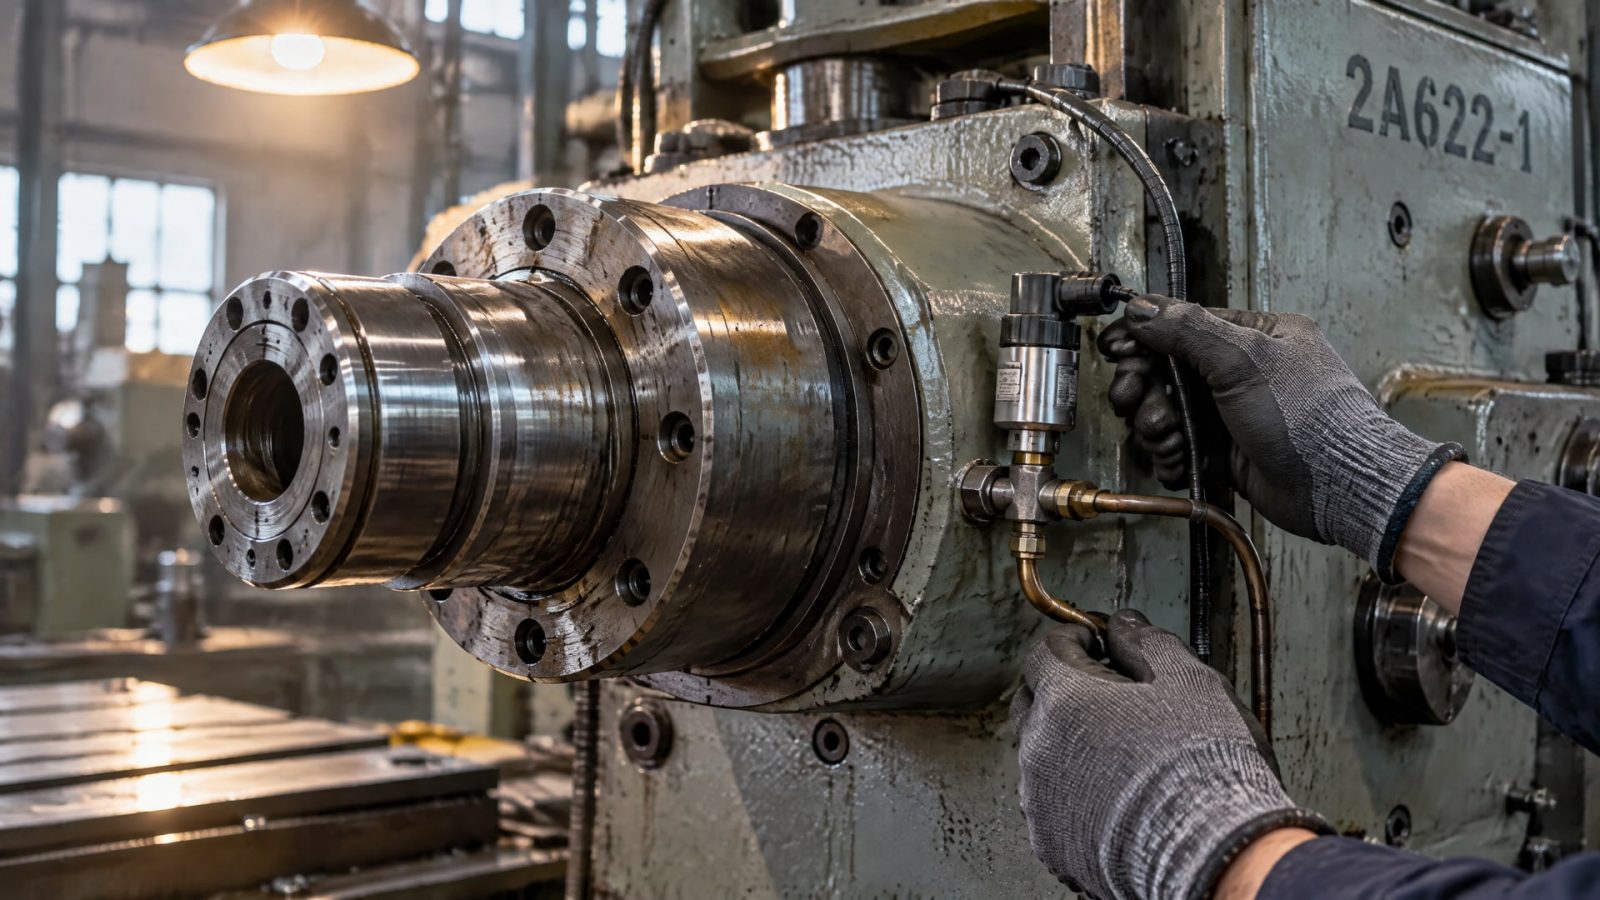
В электрической схеме указано, что подача смазки контролируется реле давления. При отсутствии смазки вращение шпинделя прекращается. Поэтому при обслуживании важно проверять не только наличие материала, но и работу предусмотренного контроля подачи.
Точные параметры смазки для конкретного экземпляра нужно сверять с его паспортом и документацией. Обозначение «2А622-1» само по себе не указывает тип материала, его вязкость или интервал обслуживания. Не стоит переносить на этот станок общие диапазоны масел ISO VG 10-22 или ISO VG 32-68 без подтверждения паспортом. Так же не следует заменять штатную пластичную смазку только на основании подходящего класса NLGI.
При остановке шпинделя из-за отсутствия смазки сначала проверяют систему подачи и сигнал реле давления, а не пытаются обходить блокировку. Неисправная подача может привести к работе подшипников без необходимой смазки и вызвать перегрев. Если причина не очевидна, проверяют магистрали, давление и предусмотренные системой элементы по документации станка.
Для снабженца и ремонтной службы практический порядок такой: найти паспорт именно своего станка, установить предусмотренный тип смазочного материала, проверить состояние системы подачи и вести записи об обслуживании. Это особенно важно для оборудования, где контроль смазки встроен в цепь разрешения вращения шпинделя. Общие рекомендации по другим станкам здесь не заменяют штатный регламент.
Часто задаваемые вопросы
Как часто нужна смазка подшипников шпинделя ЧПУ?
Интервал берут из паспорта станка и документации шпиндельного узла. Он зависит от нагрузки, режима работы и условий среды: при запыленности, влажности или круглосуточной эксплуатации проверки проводят чаще. Для повторной смазки подшипников качения интервалы более 1 года не рекомендуются, но это не заменяет регламент изготовителя.
Можно ли использовать NLGI 2 для любого шпинделя?
Нет. NLGI 2 обозначает класс консистенции пластичной смазки, но не подтверждает ее совместимость с конкретным шпинделем. Для подшипников качения ISO 21250-1 рассматривает смазки классов NLGI 1-3, однако выбор зависит также от скорости, схемы подачи и требований изготовителя узла.
Что проверить, если на станке 2А622-1 остановился шпиндель?
В документации 2А622 и 2А622-1 указаны смазка механизмов шпиндельной бабки и контроль подачи реле давления. При отсутствии смазки вращение шпинделя прекращается. Проверьте подачу и элементы системы по паспорту станка; не обходите блокировку и не возобновляйте работу до выяснения причины.
Можно ли смешивать старую и новую смазку?
Смешивать разные смазки без проверки совместимости не рекомендуется. Для повторного внесения выбирают ту же марку и тип, что и исходный материал, если документация не предписывает иное. При переходе на другую смазку учитывают чистоту и установленную процедуру замены, чтобы не допустить нежелательного смешивания.
Заключение
Долгая работа подшипников зависит от соответствия смазки конкретному шпинделю, чистоты системы и соблюдения регламента. Для смазки шпинделя станка сначала определяют тип материала и способ подачи по документации, затем организуют проверку подачи, температуры, шума и вибрации. Классы NLGI и диапазоны вязкости помогают сориентироваться, но не заменяют спецификацию изготовителя.
Следующий шаг - сверить паспорт станка и документацию шпиндельного узла, зафиксировать штатную смазку и интервал обслуживания, а затем проверить систему подачи и контрольные устройства. Для станка 2А622-1 отдельно убедитесь в работе контроля давления: штатная схема связывает подачу смазки с разрешением вращения шпинделя.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот, чтобы защитить петли от скрипа и коррозии, а также обеспечить плавную работу замка и тросика.
Узнайте, какие документы нужны для смазки с допуском H1 помимо NSF, чтобы обеспечить безопасность пищевого производства и соответствие стандартам.
Выбирайте СОЖ для обработки жаропрочных сплавов при глубоком сверлении без налипания, учитывая тип сплава и способ подачи.