
Как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении без налипания
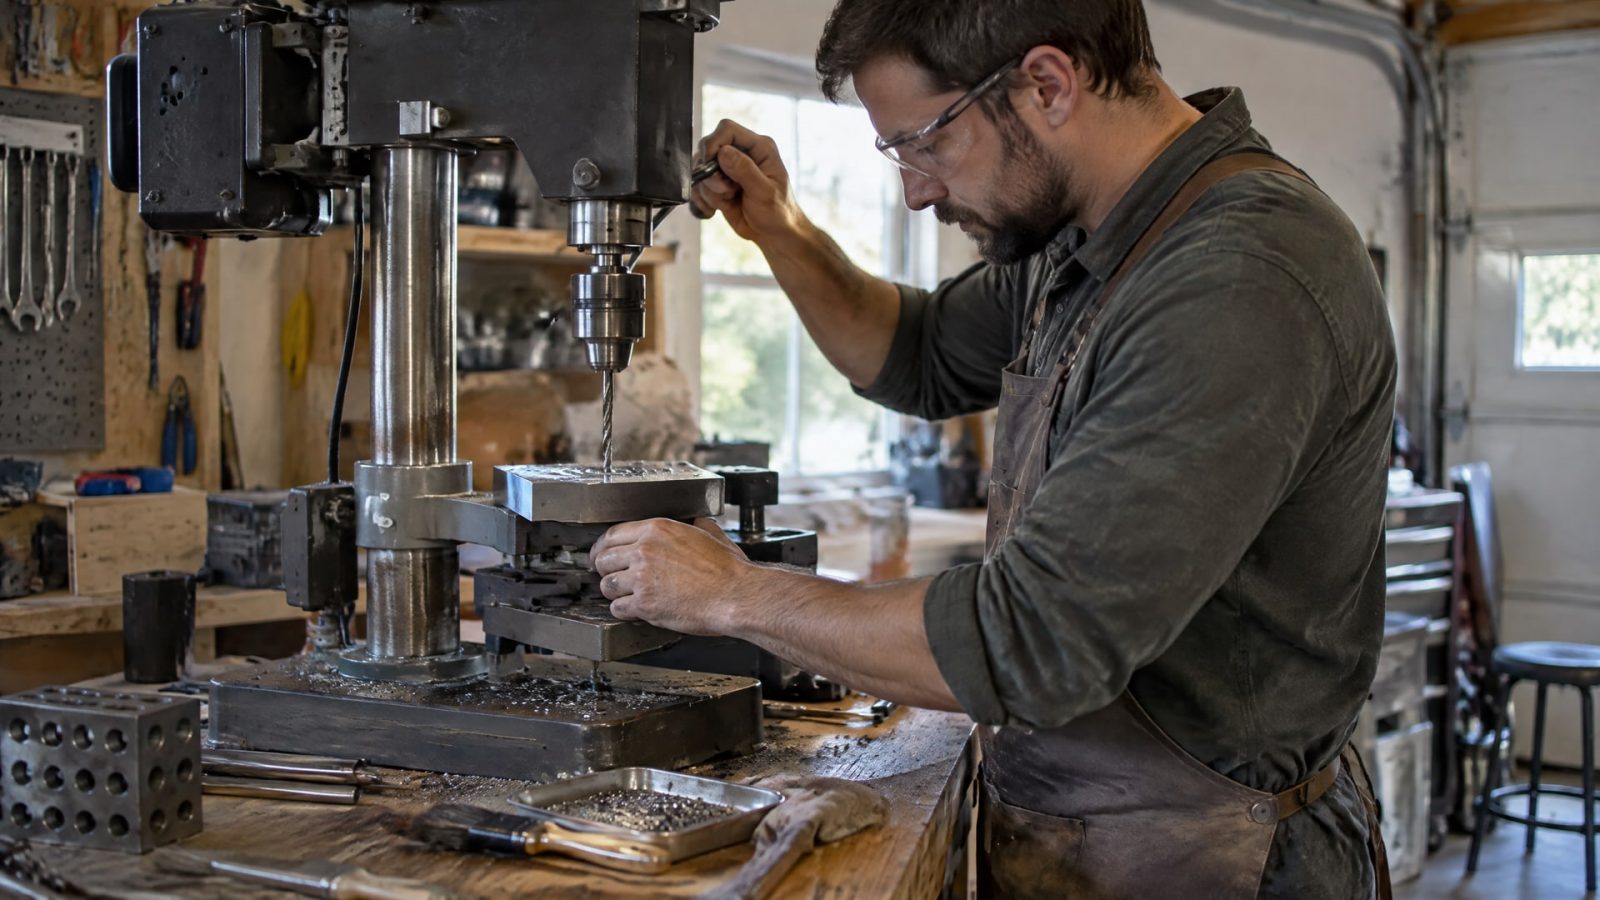
Для глубокого сверления жаропрочных сплавов выбирают СОЖ, которая одновременно охлаждает зону резания, смазывает контакт инструмента с материалом и помогает удалять стружку. Одного состава жидкости недостаточно: стабильная подача под давлением и доставка СОЖ к режущей кромке через инструмент особенно важны в глубоких отверстиях. Для никелевых сплавов часто нужен акцент на смазывании и противозадирных свойствах, а для титана - на охлаждении и вымывании стружки.
Статья поможет инженерам, техническим специалистам и снабженцам оценить тип СОЖ, способ ее подачи и требования к концентрации. Разберем также, почему более вязкая жидкость не всегда подходит для глубокого отверстия и какие параметры проверить, чтобы снизить риск налипания и заклинивания стружки.
Обработка жаропрочных сталей и сплавов: чем отличаются требования
Свойства материала и характер операции определяют, чего ждать от СОЖ.
При обработке никелевых жаропрочных сплавов приходится выбирать баланс между охлаждением и смазыванием. Если важен высокий съем металла, применяют водосмешиваемые жидкости. При низких скоростях и сверлении большее значение могут иметь масла с противозадирными присадками.
Титан и его сплавы требуют внимания к температуре инструмента, контакту материала с режущей кромкой и удалению стружки. СОЖ помогает снизить нагрев и риск сваривания титана с инструментом. Водные синтетические и полусинтетические составы используют, когда важны отвод тепла и очистка зоны резания.
| Материал и задача | На что обратить внимание при выборе СОЖ |
|---|---|
| Никелевый жаропрочный сплав, высокий съем металла | Охлаждение, промывка, стабильная подача |
| Никелевый сплав, сверление на низких скоростях | Смазывание и противозадирные свойства |
| Титан и титановые сплавы | Отвод тепла, снижение риска сваривания, вынос стружки |
Общее название материала не дает готового рецепта. Даже в пределах одной группы выбор зависит от операции и условий отвода стружки. Для глубоких отверстий важно не только, насколько хорошо СОЖ смазывает, но и может ли она добраться до режущей кромки и вынести стружку наружу.
Поэтому фразы «СОЖ для титана» и «СОЖ для жаропрочных сплавов» не обозначают один универсальный состав. Перед подбором уточняют материал, вид операции, глубину отверстия, инструмент и способ подачи жидкости. Так проще избежать ситуации, когда смазывания достаточно, но стружка остается в отверстии.
Как выбрать СОЖ для глубокого сверления
В малых глубоких отверстиях вязкость влияет на промывку.
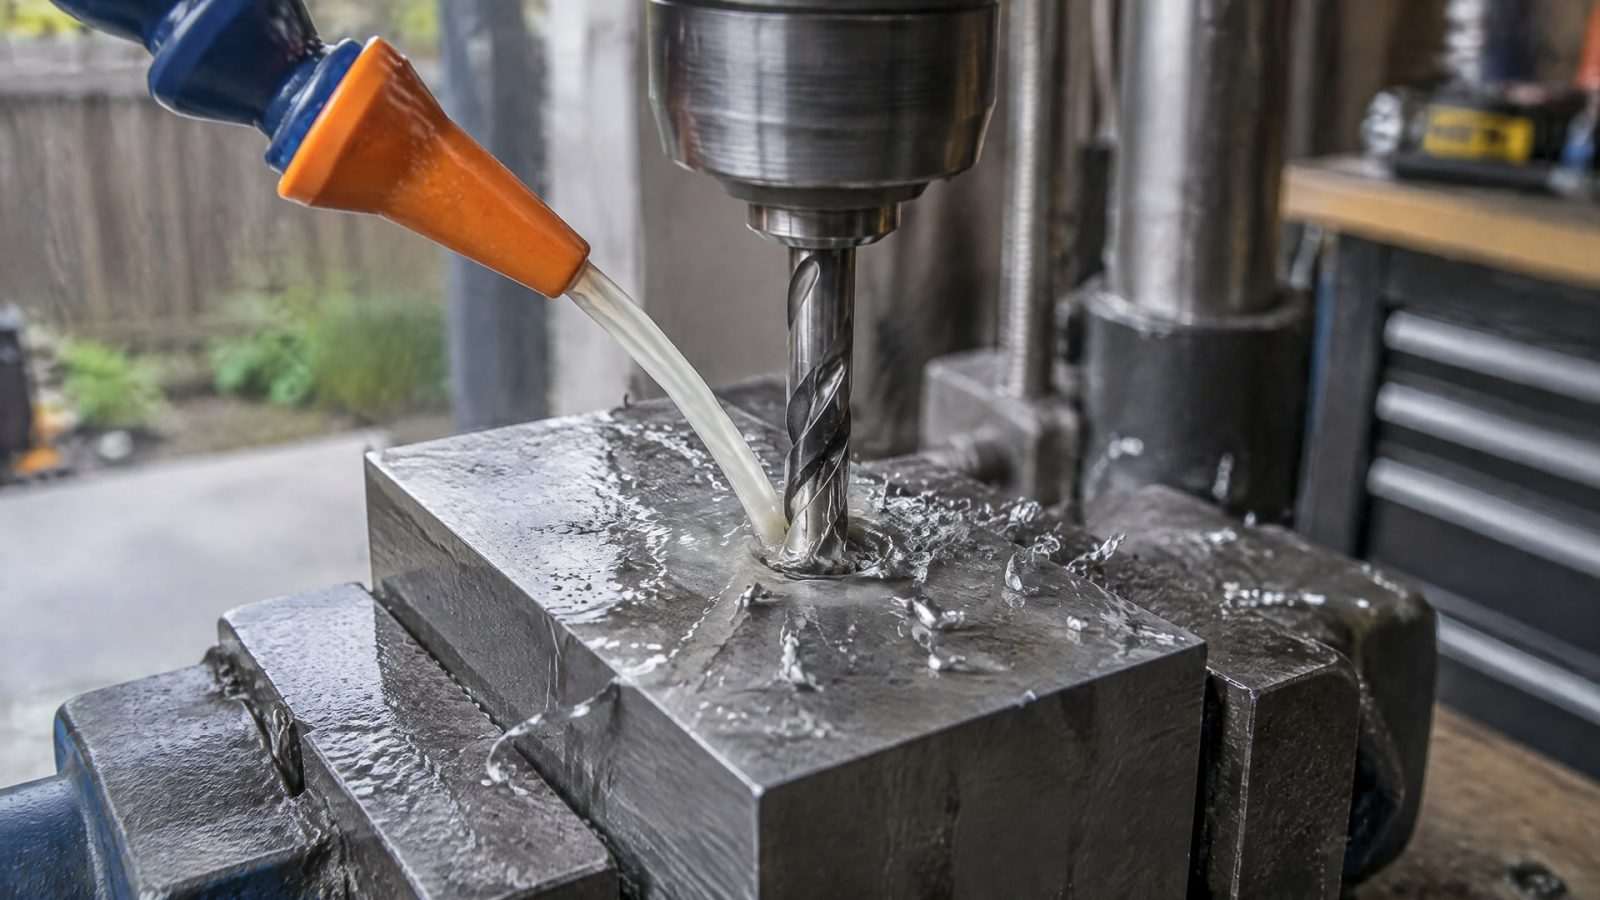
Более легкая жидкость может эффективнее вымывать стружку, тогда как более вязкая обычно дает лучшую стойкость инструмента. Значит, нельзя автоматически считать, что более густая СОЖ лучше защищает инструмент при любой геометрии отверстия.
При глубоком сверлении важно подвести жидкость к режущей зоне, а не просто направить ее на поверхность детали. Для отверстий глубже 3×D рекомендуется внутренняя подача: она снижает риск заклинивания стружки. Если инструмент и шпиндель поддерживают подачу через инструмент, проверьте эту возможность до выбора состава.
Поток должен оставаться непрерывным и полным. Прерывистая подача нарушает промывку, ухудшает стабильность процесса и может сказаться на стойкости инструмента. При сверлении титана в руководстве по обработке указаны ориентиры для черезинструментальной подачи: не менее 13 л/мин и около 35 бар. Эти параметры относятся к рекомендациям для соответствующего режима, а не ко всем материалам и станкам.
Для глубокого сверления также советуют сохранять одну линию подачи с полной производительностью потока, а не распределять поток между несколькими линиями. Такая организация помогает поддерживать эвакуацию стружки из отверстия. Если СОЖ не достигает режущей кромки с нужным расходом, даже подходящие смазывающие свойства не решат проблему забивания канавок.
СОЖ без налипания: смазывание, EP-присадки и удаление стружки
Налипание возникает в зоне контакта инструмента и заготовки, но причина не всегда сводится к составу жидкости.
На результат влияют ее подача, вязкость, геометрия отверстия и способность потока выносить стружку. Поэтому при выборе СОЖ без налипания оценивают всю систему: состав, инструмент, каналы подачи и режим промывки.
EP-присадки в маслах и эмульсиях помогают снизить трение и риск налипания при обработке жаропрочных материалов. Для никелевых сплавов при сверлении и других операциях с высокой нагрузкой рассматривают масла или высокосмазывающие эмульсии с такими присадками. Но чрезмерная вязкость может мешать вымыванию стружки из малого глубокого отверстия. В этом случае выигрыш в смазывании способен обернуться ухудшением отвода стружки.
Если проблема связана с недостаточным охлаждением, выбор смещают в сторону водосмешиваемой СОЖ. Если основная задача - смазать контакт и снизить риск задиров, важнее противозадирные свойства. Для глубокого сверления жаропрочных сплавов водосмешиваемый концентрат EFELE CF-627 применяют как вариант, сочетающий охлаждение и смазывание; при подборе учитывают, обеспечивает ли система его стабильную подачу к режущей кромке.
EP-присадки не гарантируют отсутствия налипания при любом режиме. Если поток слабый, прерывается или не проходит через инструмент, стружка может оставаться в канавках и забивать отверстие. Поэтому вместе с составом СОЖ проверяют производительность подачи и фактическое удаление стружки.
Концентрация, стабильность подачи и состояние поверхности
Концентрацию нельзя назначать по универсальному правилу для всех жаропрочных материалов.
Для синтетических и полусинтетических систем при обработке титана в рекомендациях приведен диапазон 10-12%. Для никелевых сплавов значение зависит от типа жидкости и операции, поэтому его определяют по требованиям к конкретному процессу и составу.
При оценке результата смотрят не только на то, исчезло ли налипание. Важно проверить, достигает ли жидкость зоны резания, непрерывна ли подача и выносится ли стружка из отверстия. Если канал подачи не обеспечивает нужного потока, увеличение смазывающей способности само по себе не устранит засорение.
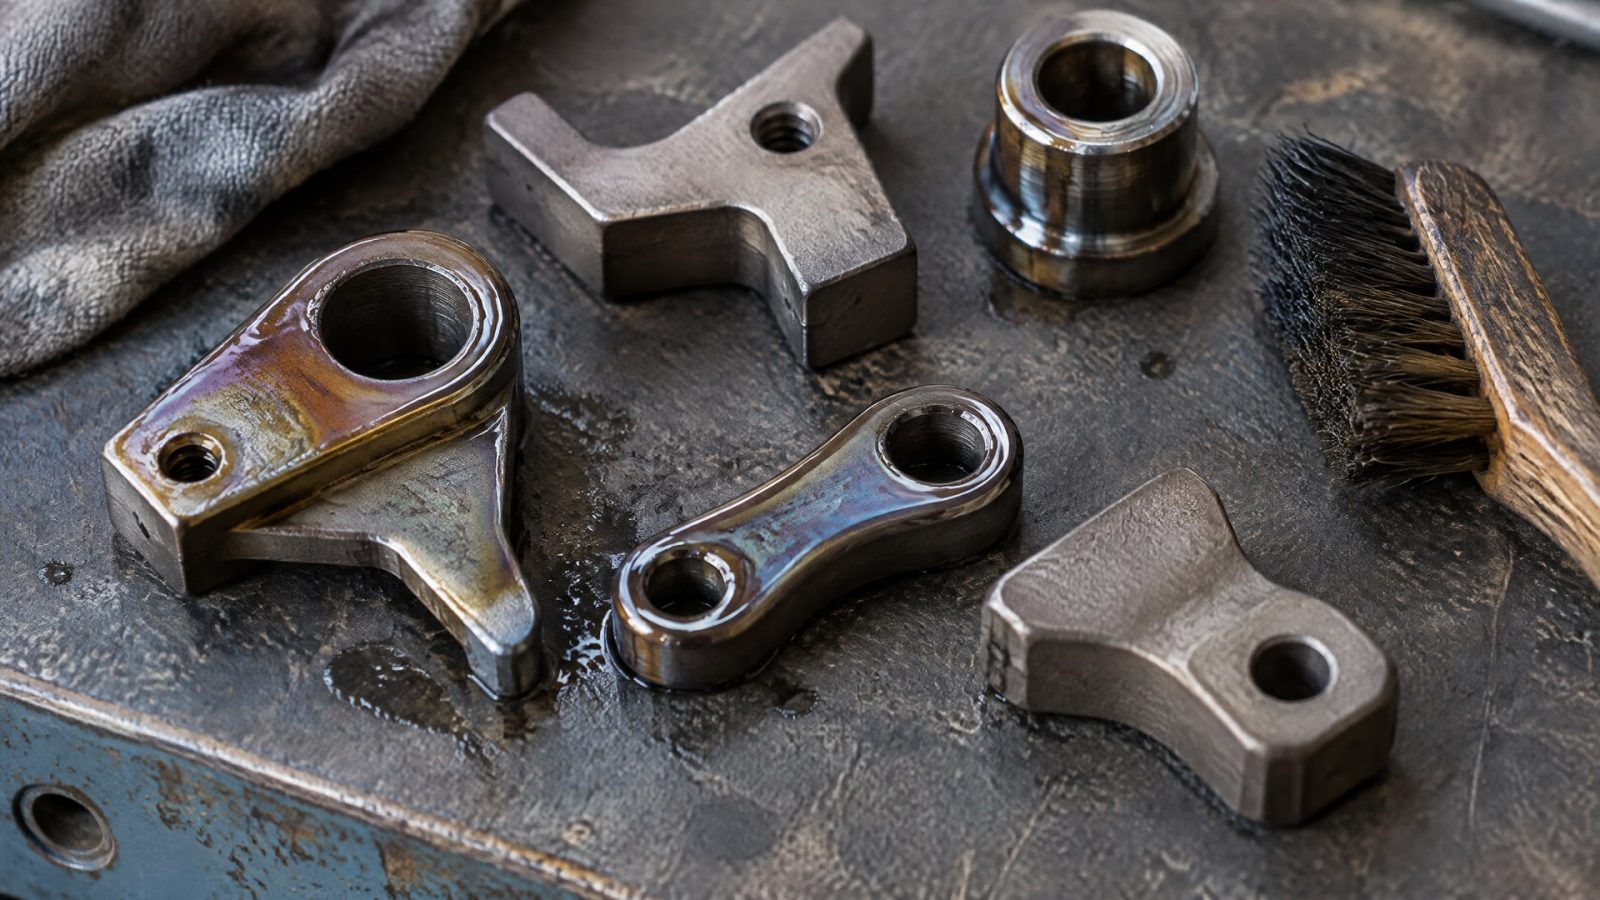
У масел на высоких температурах может появляться бурое сернистое окрашивание поверхности. Если после обработки важна чистота детали, этот фактор учитывают при выборе СОЖ и последующей очистке. Остатки смазочных материалов перед сваркой или термической обработкой жаропрочных сплавов необходимо полностью удалить.
Термическая обработка жаропрочных сплавов - отдельная операция, и пригодность СОЖ для механической обработки не означает, что ее остатки можно оставить на детали перед нагревом. Для снабженца и инженера это повод заранее включить очистку в маршрут обработки и проверить, как выбранная жидкость влияет на последующие операции.
Практический порядок подбора СОЖ
Подбор начинают не с названия продукта, а с параметров процесса.
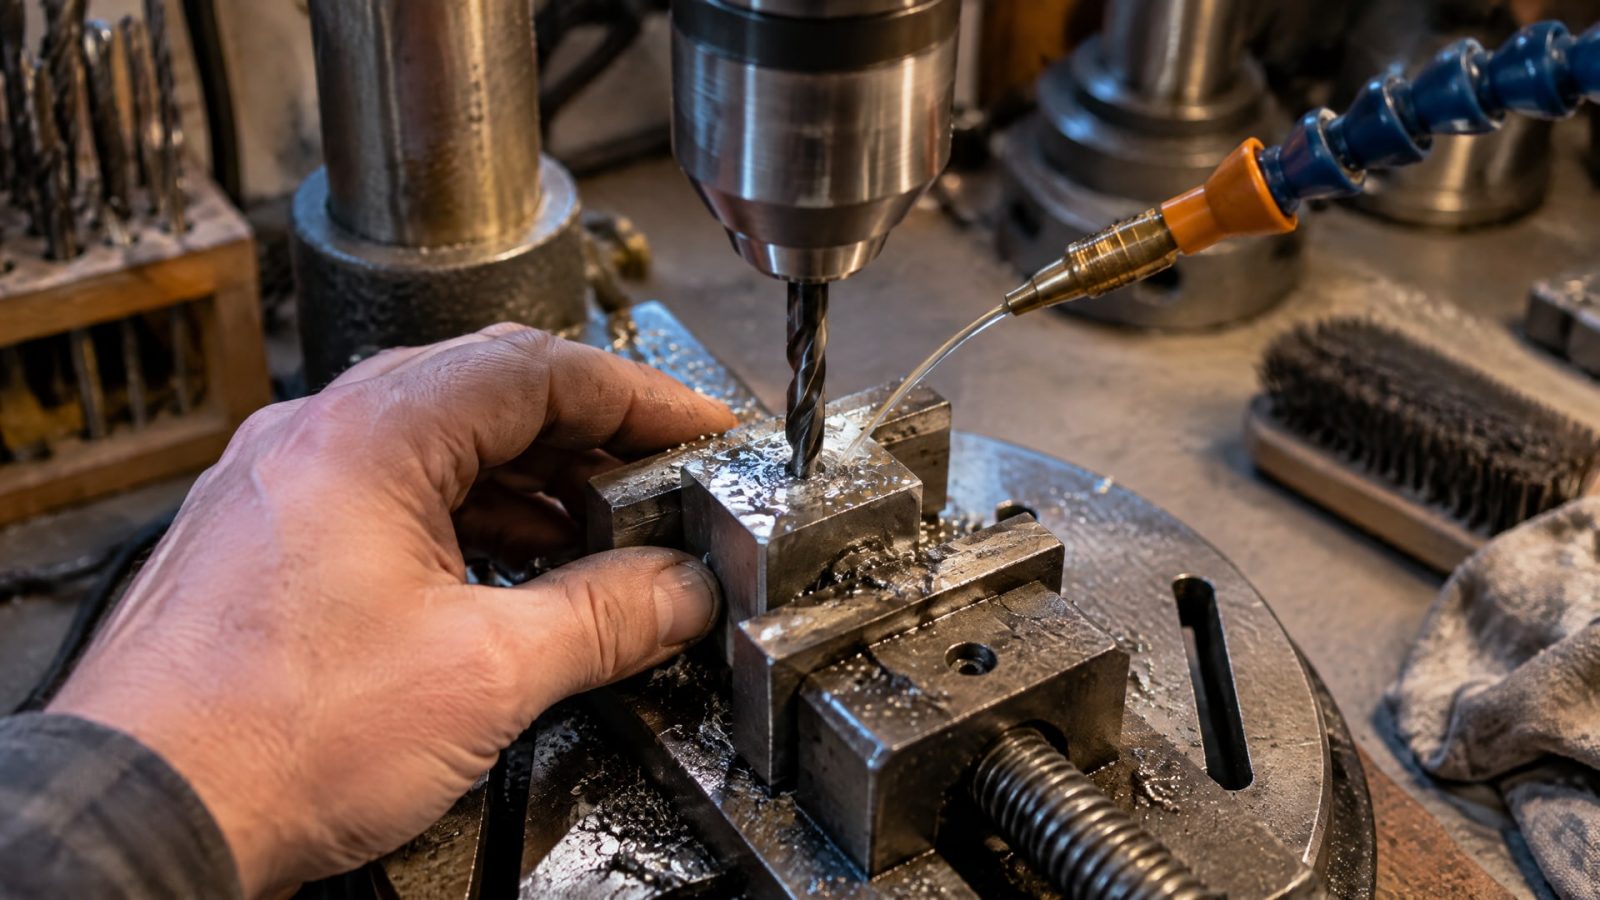
Сначала фиксируют материал и операцию, затем уточняют геометрию отверстия, инструмент и доступный способ подачи СОЖ. После этого выбирают приоритет: отвод тепла, смазывание или эффективный вынос стружки.
Для проверки удобно использовать последовательность:
Уточнить, обрабатывается ли титан, никелевый жаропрочный сплав или другой материал.
Определить глубину и диаметр отверстия, а также возможность внутренней подачи через инструмент.
Выбрать тип жидкости с учетом приоритета между охлаждением и смазыванием.
Проверить наличие EP-присадок, если важны снижение трения и риска налипания.
Сверить расход, давление и концентрацию с возможностями оборудования и рекомендациями для выбранной СОЖ.
Оценить вынос стружки, стабильность процесса и состояние поверхности после обработки.
Для титана ориентиры по отдельным режимам составляют не менее 13 л/мин, около 35 бар и концентрацию 10-12% для синтетических или полусинтетических систем. Их нельзя переносить на любой станок и любую СОЖ без проверки. Для глубоких отверстий также учитывают порог глубины более 3×D, при котором рекомендуют внутреннюю подачу.
Такой подход полезен и при поиске справочной информации по мех обработке жаропрочных никелевых сплавов: справочные рекомендации задают направление, но окончательный выбор зависит от конкретного инструмента, станка и операции. Если испытание показывает, что стружка остается в отверстии, сначала проверяют подачу и промывку, а затем корректируют состав или концентрацию.
Часто задаваемые вопросы
Какая СОЖ подходит для глубокого сверления жаропрочных сплавов?
Единого состава для всех жаропрочных сплавов нет. Для никелевых сплавов часто важны смазывание и противозадирные свойства, для титана - охлаждение и удаление стружки. В обоих случаях проверяют, доходит ли поток до режущей кромки и способен ли он непрерывно вымывать стружку из отверстия.
Можно ли использовать одну СОЖ для титана и никелевого сплава?
Одинаковый подход подходит не всегда: для титана сильнее акцентируют охлаждение и очистку зоны резания, для никелевых сплавов - смазывание и противозадирные свойства. Сравните требования обеих операций, способ подачи и концентрацию. Если условия различаются, подбор одной жидкости требует проверки на конкретном оборудовании.
Какие особенности обработки жаропрочного сплава ЭИ868 учитывать при сверлении?
Одно обозначение сплава не определяет готовый выбор СОЖ и режим сверления. Уточните требования к конкретной детали и операции, глубину отверстия, инструмент и способ подачи жидкости. При оценке результата отдельно проверьте температуру инструмента, риск налипания и вынос стружки, а перед последующими высокотемпературными операциями удалите остатки СОЖ.
Нужно ли удалять СОЖ перед термической обработкой жаропрочных сплавов?
Да. Перед термической обработкой или сваркой остатки смазочных материалов необходимо полностью удалить. Иначе загрязнение поверхности может повлиять на последующую операцию. Способ очистки следует включить в технологический маршрут заранее, особенно если после механической обработки важны состояние поверхности и ее чистота.
Заключение
Для обработки жаропрочных сплавов при глубоком сверлении выбирают СОЖ по материалу и задаче, но одновременно оценивают подачу, охлаждение, смазывание и вынос стружки. EP-присадки могут уменьшить риск налипания, однако стабильный поток и подача к режущей кромке остаются необходимыми условиями.
Следующий шаг - зафиксировать материал, глубину и диаметр отверстия, тип инструмента и возможности внутренней подачи. Затем сверьте параметры подачи и концентрацию с требованиями оборудования и СОЖ, проведите пробную обработку и оцените, выходит ли стружка из отверстия без перебоев.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Силиконовая смазка для резиновых уплотнителей дверей автомобиля защищает от высыхания и растрескивания, продлевая срок службы.
Смазка для направляющих гаражных ворот: как защитить механизм от заедания зимой.
Узнайте, как выбрать смазку подшипников конвейера для пищевого производства, учитывая контакт с продуктом, условия эксплуатации и требования к документации.