
Смазка подшипников конвейера на пищевом производстве: выбор и порядок обслуживания
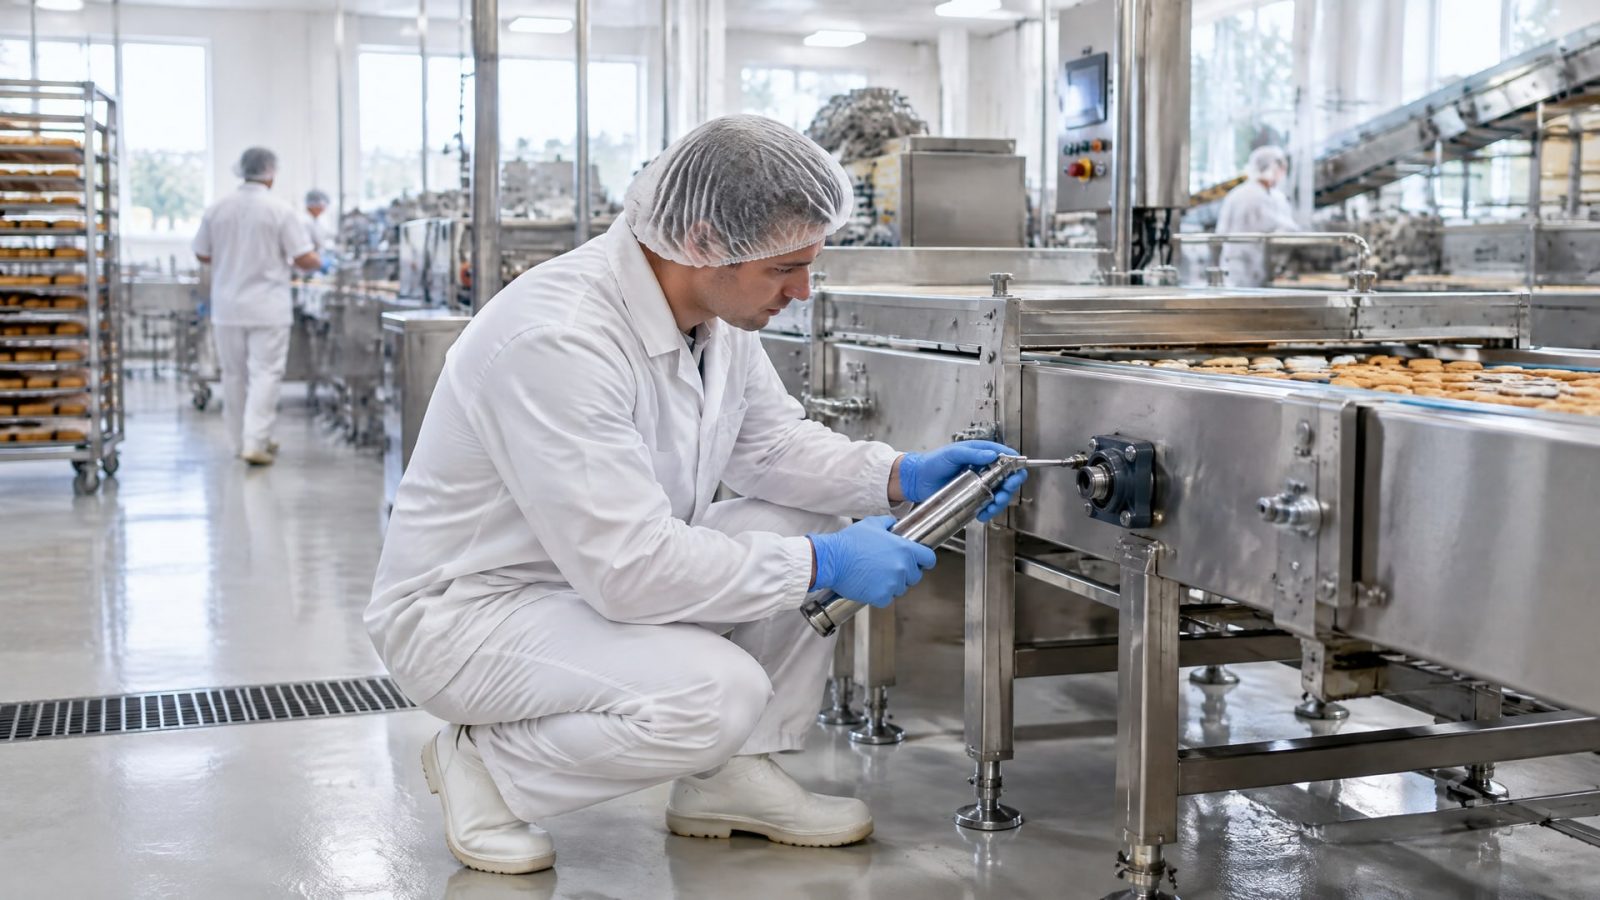
Смазку подшипников конвейера на пищевом производстве выбирают по двум группам условий: возможен ли случайный контакт с продуктом и как работает сам узел. Если контакт возможен, нужна смазка с классификацией NSF H1. Затем проверяют консистенцию, водостойкость и соответствие нагрузки, скорости, температуры и режима мойки.
Статья поможет инженерам и техническим специалистам составить понятный порядок обслуживания подшипников, а закупщикам - сверить требования к продукту и документации. Отдельно разберем узлы в зонах мойки, типовые ошибки при дозировании и смазку подшипников на газовых затворах конвейера.
Как выбрать смазку подшипников конвейера
Первый шаг - определить, может ли смазка случайно попасть на пищевой продукт.
Для узлов в продуктовой зоне или рядом с открытым продуктом применяют смазки NSF H1. Этот класс допускает только случайный контакт, а не постоянное присутствие смазки в пище. Для H1 указывается уровень случайного попадания до 10 ppm, или 0,001%. Если контакт с продуктом исключен, могут применяться смазки другого класса, в том числе H2, но H2 не подходит для зон возможного контакта.
Одна маркировка H1 не подтверждает, что смазка подходит конкретному подшипнику. При подборе учитывают тип и конструкцию узла, скорость, нагрузку, температуру, наличие воды и загрязнений, а также интервал повторной смазки. Для пищевых смазок также важны прослеживаемость и инструкция по применению. Стандарт ISO 21469 задает гигиенические требования к формуле, производству и хранению смазок, применяемых в пищевой цепочке.
Следующий параметр - консистенция. NLGI обозначает класс консистенции, а не химический состав и не качество смазки. Шкала включает классы от 000 до 6; оценку проводят по тесту ASTM D217. Для подшипниковых узлов часто рассматривают NLGI 2, а для более текучих систем - NLGI 00 или 0. Эти значения нельзя назначать без проверки требований изготовителя узла и условий его работы.
Для роликовых подшипников пищевых конвейеров в рекомендациях встречается сочетание NLGI 2 и водостойкости. Но это не универсальное назначение для всех линий: слишком густая или жидкая смазка может ухудшить работу узла. Перед закупкой полезно свести требования в одну спецификацию: зона возможного контакта, класс NSF, NLGI, условия мойки, температура и режим работы.
Чем смазать конвейер пищевой и как учитывать мойку
На участках мойки подшипник регулярно сталкивается с водой и санитарной обработкой.
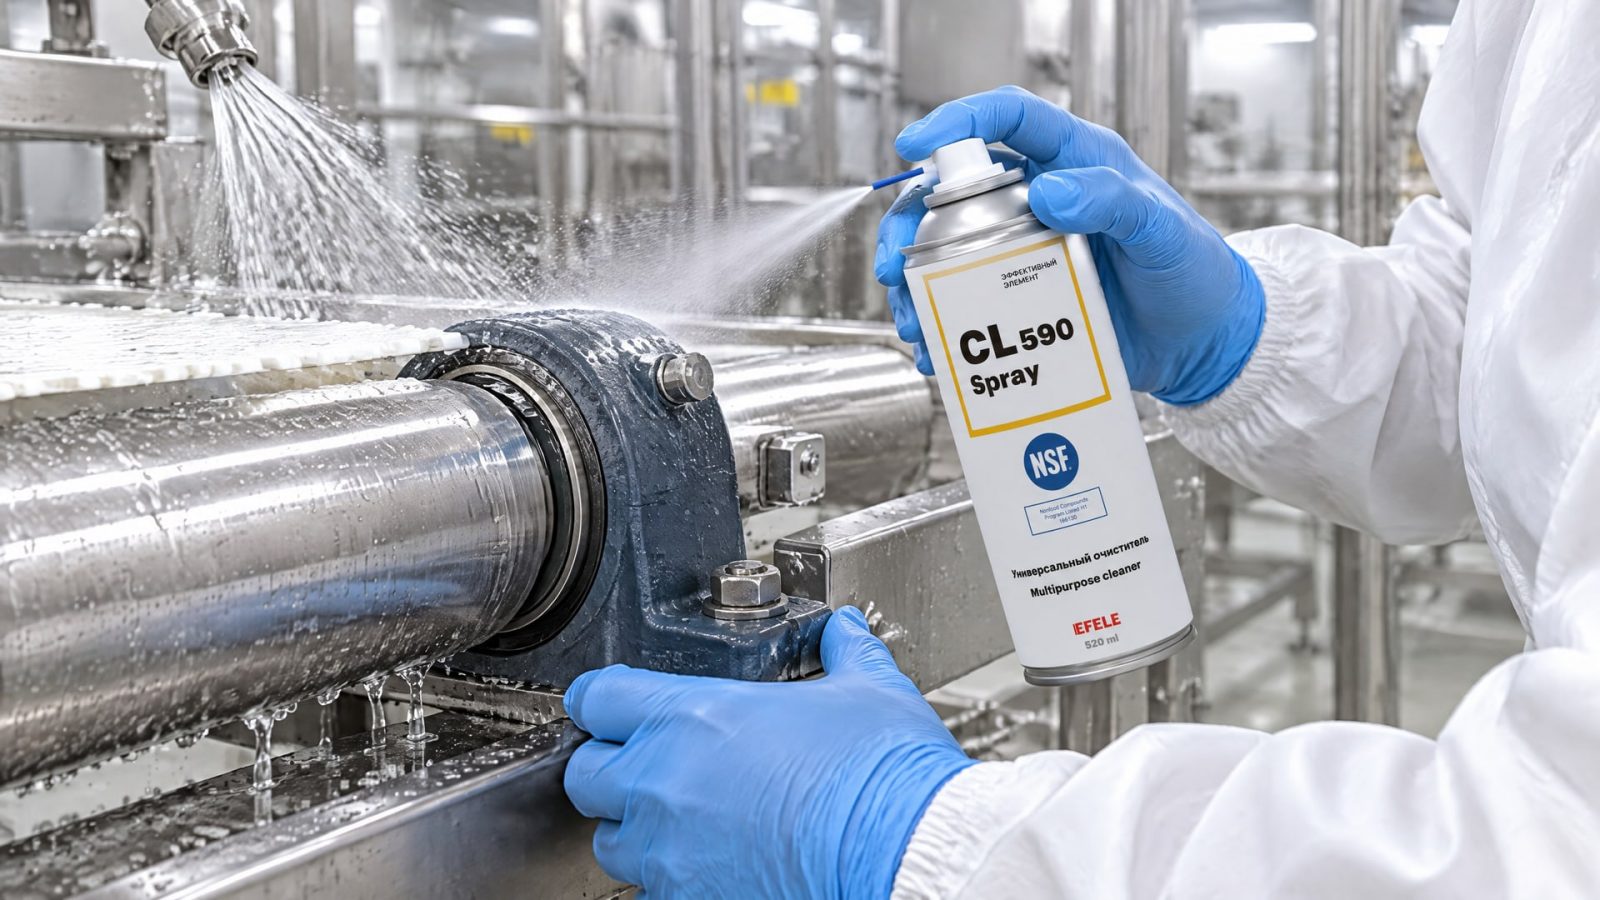
Здесь важна не только принадлежность смазки к классу H1, но и ее водостойкость: состав не должен быстро вымываться, а смазочная пленка должна сохраняться после мойки. Поэтому запрос «смазка для подшипников мойки» требует оценки реального режима очистки и расположения узла, а не выбора продукта только по надписи «пищевая».
До обслуживания определяют, где именно находятся точки смазки и может ли состав мигрировать на продукт-контактные поверхности. Особенно внимательно контролируют узлы над открытым продуктом и рядом с ним. Смазку наносят в минимально достаточном количестве: избыток повышает вероятность попадания на продукт и может мешать работе подшипника и уплотнений. Универсального объема для разных узлов нет, поэтому дозировку сверяют с документацией оборудования и инструкцией по применению смазки.
Если перед нанесением новой смазки на подшипнике есть загрязнения или остатки прежнего состава, их нужно учитывать: смешивание несовместимых продуктов может нарушить работу узла. Для очистки перед обслуживанием в пищевой зоне применяют EFELE CL-590 Spray с допуском NSF H1. После подготовки важно не переносить загрязнения обратно в точку смазки и соблюдать установленную для линии процедуру обслуживания.
Режим повторной смазки задают с учетом нагрузки, скорости, температуры и мойки. В источниках нет единого интервала, применимого ко всем конвейерам, поэтому график устанавливают по документации узла и фактическим условиям работы. После санитарной обработки персоналу важно проверять состояние точки смазки и фиксировать обслуживание, а не автоматически добавлять состав без оценки остатка и состояния подшипника.
Как смазывать подшипники конвейера без избытка смазки
Обслуживание начинают с проверки точки смазки, окружающих поверхностей и доступной документации на подшипник.
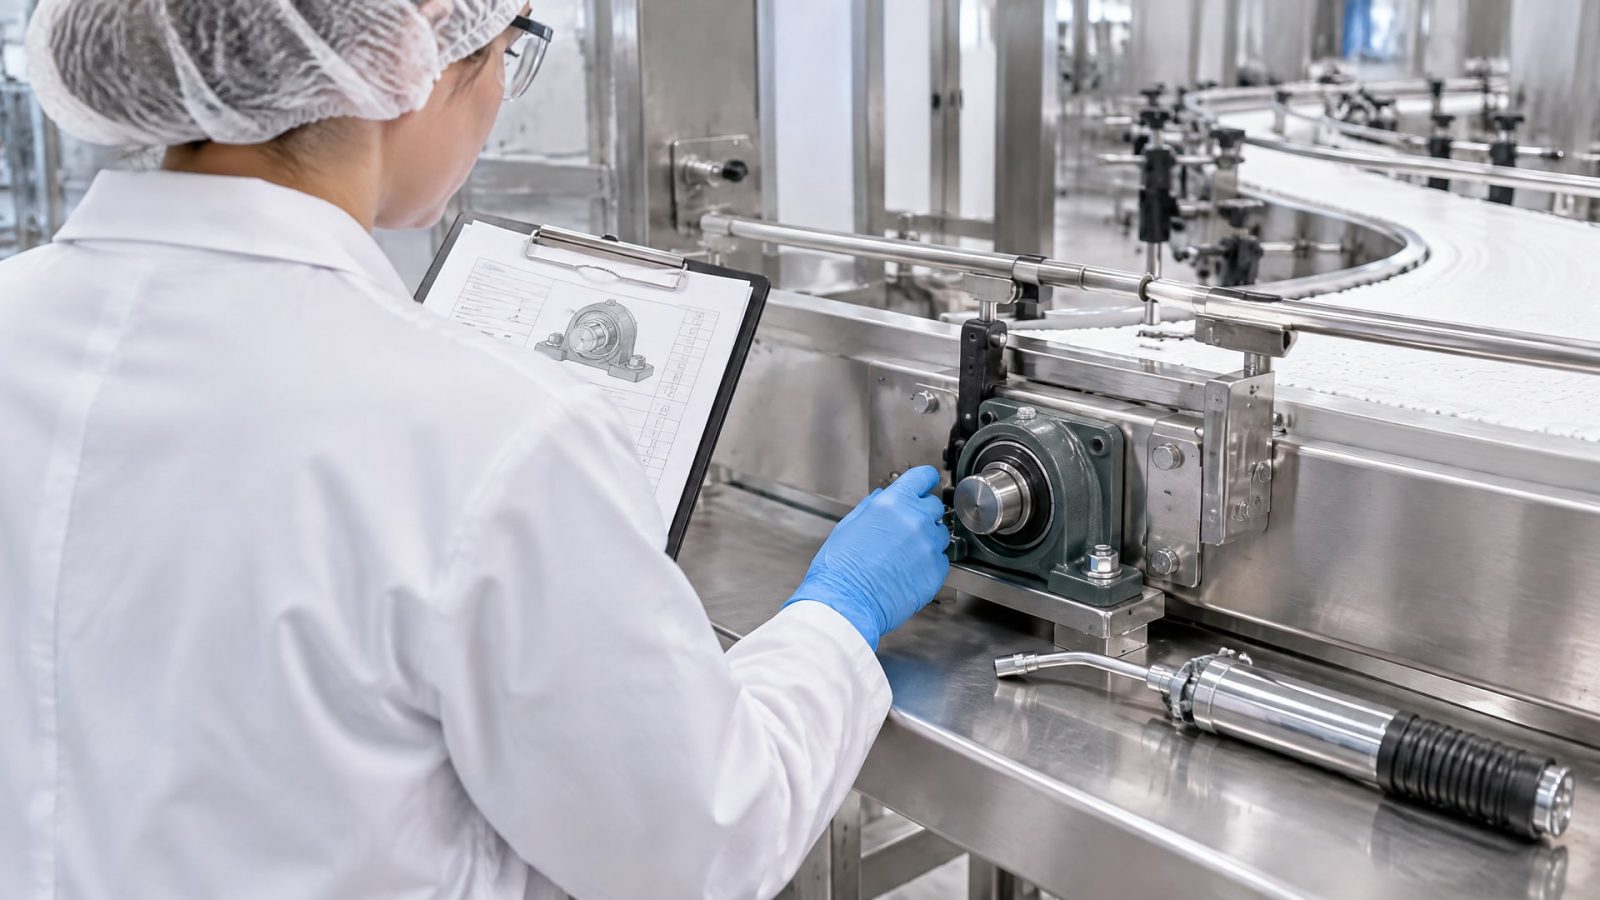
Уточняют, какой продукт применялся ранее, требуется ли подготовка узла и какова дозировка по инструкции. Если сведения о прежней смазке неизвестны, это отмечают в журнале и уточняют порядок перехода, а не смешивают составы без проверки.
Перед нанесением необходимо убедиться, что выбранная смазка соответствует пищевой зоне и рабочему режиму. Для возможного случайного контакта проверяют регистрацию NSF H1. Затем сверяют класс NLGI и пригодность к условиям эксплуатации: высокая влажность и мойка повышают значимость водостойкости, а нагрузка, скорость и температура влияют на требования к смазочному материалу. Класс NLGI сам по себе не показывает водостойкость или пригодность для любого подшипника.
Нанесение выполняют дозированно, не заполняя узел с избытком. Чрезмерное количество может выйти за пределы точки смазки, попасть на продукт-контактные поверхности и повлиять на уплотнения. Это особенно важно для конвейеров с открытым продуктом и для расположенных над ним деталей. При этом недостаток смазки тоже нельзя компенсировать произвольной дозировкой: объем и периодичность определяют по требованиям оборудования и инструкции к смазке.
После обслуживания записывают название продукта, точку нанесения, дату и количество. Такая запись помогает проследить, какая смазка применялась в конкретном узле, и поддерживать единый порядок на линии. Если смазка попала за пределы предусмотренной зоны, следует действовать по санитарной процедуре предприятия и оценить риск миграции на продукт. Для снабженца и инженера журнал также упрощает проверку наличия нужного продукта и исключает путаницу между смазками для разных участков.
Смазка подшипников на газовых затворах конвейера
Подшипники на газовых затворах конвейера нужно оценивать как отдельный узел, а не автоматически обслуживать по правилам для роликов.
Сначала уточняют конструкцию, требования к смазке, скорость и нагрузку, а также наличие воды, загрязнений и санитарной обработки. Без этих сведений нельзя обоснованно назначить класс NLGI или периодичность обслуживания.
Далее определяют расположение затвора относительно пищевого продукта. Если случайный контакт смазки возможен, требуется NSF H1. Если контакт исключен, выбор класса рассматривают отдельно, с учетом требований предприятия и условий эксплуатации. H2 не следует использовать там, где контакт с пищей возможен. Даже в узлах, удаленных от продукта, необходимо предотвратить миграцию смазки по деталям конвейера на продукт-контактные поверхности.
Для такого узла проверяют совместимость новой смазки с ранее применявшейся и соблюдают инструкцию по нанесению. Если на участке есть мойка, отдельно оценивают водостойкость и риск вымывания. Не следует считать, что более густой состав автоматически лучше удерживается в подшипнике: NLGI характеризует консистенцию, а пригодность определяется совокупностью параметров узла и условий работы.
В журнале обслуживания указывают точку нанесения, выбранный продукт, дату и количество. Если газовые затворы входят в отдельный регламент оборудования, его требования сверяют с документацией изготовителя и правилами пищевой безопасности предприятия. Такой подход позволяет не переносить без проверки режим обслуживания с других подшипников конвейерной линии.
Документация и контроль ресурса подшипников в пищевом производстве
Ресурс подшипников в пищевом производстве зависит не от одной характеристики смазки, а от сочетания условий эксплуатации и качества обслуживания.
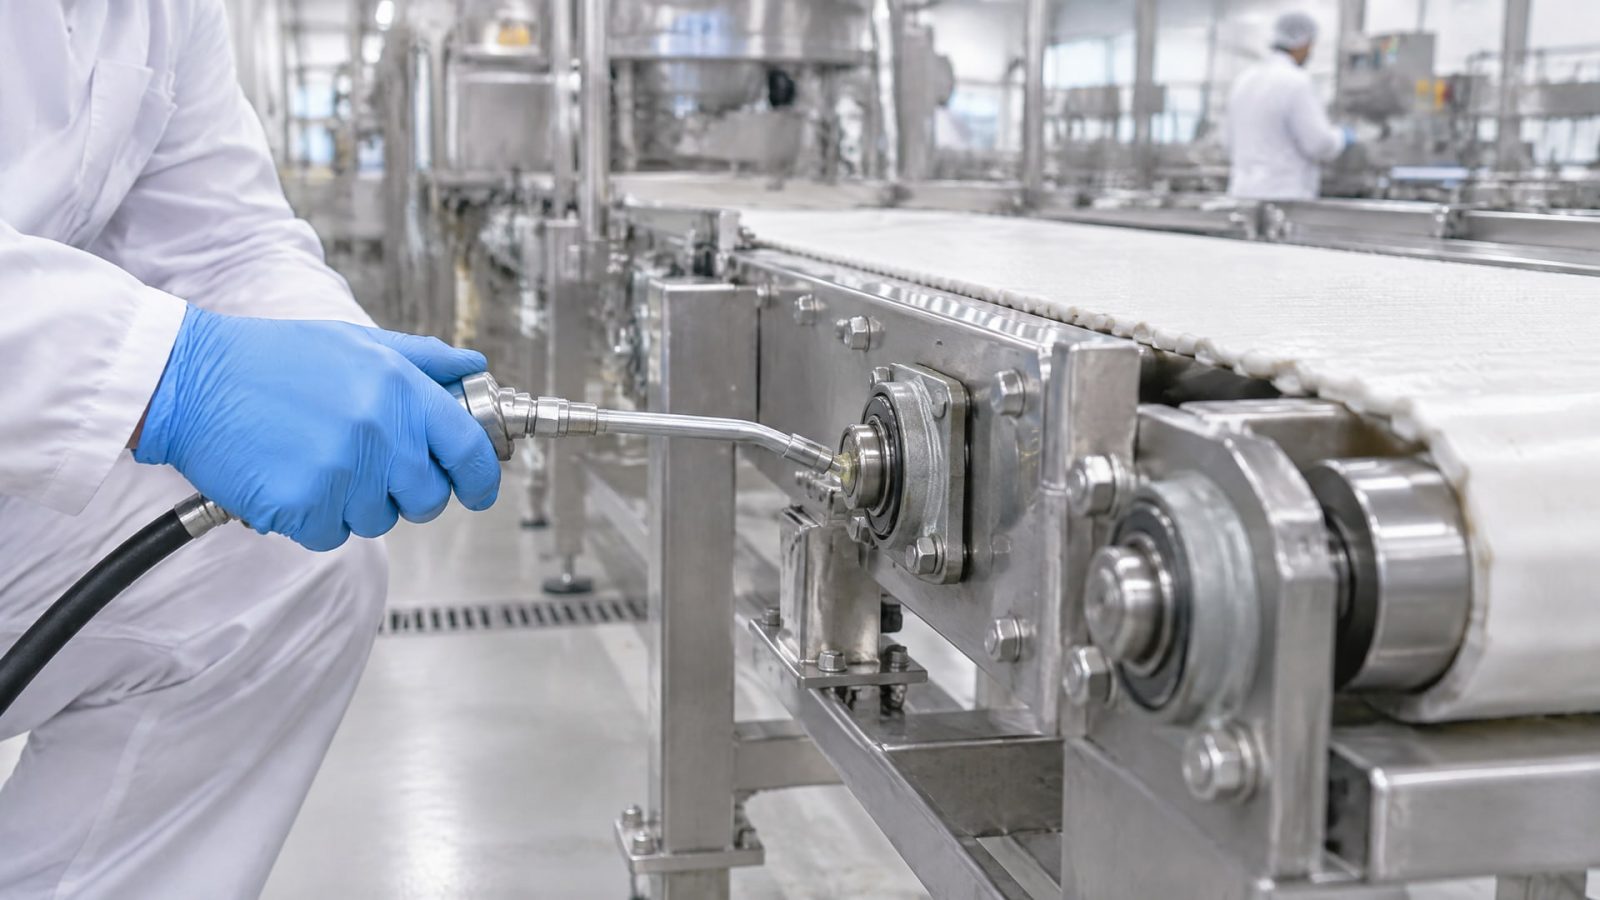
На него влияют нагрузка, скорость, температура, вода, загрязнение и интервал повторной смазки. Поэтому утверждение, что для всех подшипников линии подойдет один продукт и единый график, некорректно.
Для каждого узла полезно зафиксировать его расположение, риск контакта с продуктом, применяемую смазку и требования к консистенции. В записи также указывают дату и количество нанесения, а при смене продукта - причину и порядок перехода. Такие данные помогают выявить участки, где состав быстро вымывается или обслуживание проводится с избыточной дозировкой.
Документы на смазку должны позволять проверить ее классификацию и правила применения. Для узлов, где возможен случайный контакт с пищей, проверяют NSF H1 и прослеживаемость продукта. ISO 21469 относится к гигиеническим требованиям к формуле, производству и хранению смазок для пищевой цепочки; этот стандарт не заменяет проверку соответствия смазки режиму конкретного подшипника.
Контроль проводят по всей цепочке: от выбора и приемки продукта до нанесения и записей после обслуживания. Снабженец сверяет закупаемую позицию с согласованными требованиями, а технический специалист проверяет, что выбранная смазка подходит узлу и санитарной зоне. Если меняются режим мойки, нагрузка или условия работы, требования к смазке пересматривают, а не полагаются на прежнюю настройку без проверки.
Часто задаваемые вопросы
Какая смазка нужна для подшипников пищевого конвейера?
Если возможен случайный контакт смазки с пищей, выбирают продукт с классификацией NSF H1. Затем проверяют консистенцию NLGI, водостойкость, нагрузку, скорость и температурный режим подшипника. Для роликовых подшипников встречается сочетание NLGI 2 и водостойкости, но конкретный выбор зависит от конструкции и условий эксплуатации.
Можно ли применять смазку H2 на конвейере пищевого производства?
H2 применяют только там, где контакт смазки с пищей исключен. Если узел расположен в продуктовой зоне или смазка может мигрировать на продукт-контактную поверхность, нужен NSF H1. Расположение подшипника оценивают с учетом возможного переноса смазки по деталям оборудования, а не только прямого контакта узла с продуктом.
Какую смазку выбрать для подшипников на участке мойки?
Для участка мойки важны водостойкость и способность сохранять смазочную пленку после санитарной обработки. Также учитывают возможность случайного контакта с продуктом: при таком риске требуется NSF H1. Подходящую консистенцию определяют по требованиям подшипника и режиму работы, а периодичность обслуживания - по документации оборудования.
Как часто нужно смазывать подшипники конвейера?
Единого интервала для всех конвейерных подшипников нет. Периодичность зависит от нагрузки, скорости, температуры, мойки, загрязнения и конструкции узла. Ее устанавливают по документации оборудования и инструкции к смазке, а фактические даты и количество внесенного состава фиксируют в журнале обслуживания.
Заключение
Смазку подшипников конвейера выбирают сначала по риску контакта с пищей, затем по условиям работы узла. NSF H1 нужен там, где возможен случайный контакт; консистенцию, водостойкость и периодичность определяют с учетом конструкции подшипника, мойки, нагрузки, скорости и температуры. Дозированное нанесение и журнал обслуживания помогают снизить риск миграции смазки и поддерживать прослеживаемость.
Практический следующий шаг - составить перечень подшипников линии с указанием их расположения, вероятности контакта с продуктом, режима мойки и требований изготовителя. По этому перечню инженер сможет согласовать характеристики смазки, а снабженец - проверить продукт и документацию перед закупкой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать герметик для пластика, почему анаэробные составы не всегда подходят и как проверить их совместимость с полимерами.
Узнайте, как смазки H1 влияют на качество продукции, снижают риск загрязнения и соответствуют стандартам безопасности пищевых производств.
Узнайте, что делать, если запах СОЖ стал проблемой, и как бороться с бактериями, не меняя эмульсию полностью.