
Толщина слоя покрытия: почему окунание не подходит для точного машиностроения
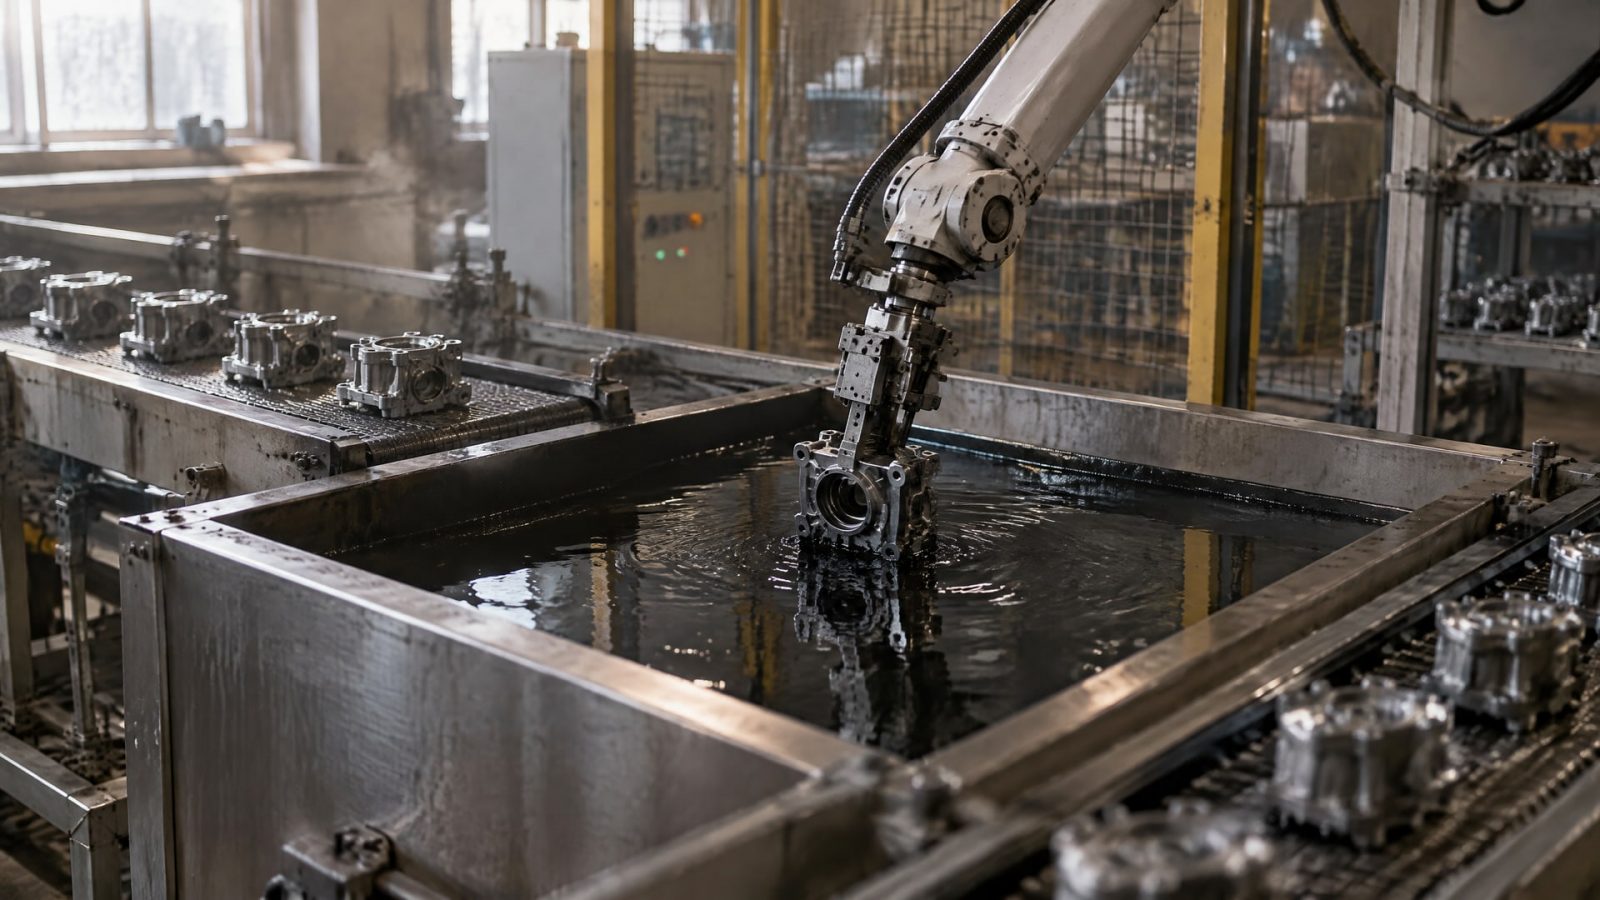
Метод окунания сам по себе не гарантирует заданную толщину слоя покрытия на каждой точке детали. В точном машиностроении важно контролировать не только среднее значение, но и локальные отклонения: они могут повлиять на посадки, зазоры и итоговую геометрию узла. Поэтому окунание нельзя считать универсальным способом нанесения покрытия на детали с жесткими размерными требованиями.
Статья будет полезна инженерам, специалистам по ремонту насосного оборудования и закупщикам, которые выбирают методы нанесения покрытий для защиты деталей от износа. Разберем, почему толщину нужно измерять, как выбирать покрытие для рабочих условий и зачем после нанесения иногда требуется механическая обработка.
Почему окунание не гарантирует точную толщину слоя покрытия
При окунании деталь погружают в материал покрытия, но сам факт погружения не доказывает, что на всей поверхности сформировался слой требуемой толщины.
Для точного машиностроения недостаточно знать среднее значение: на результат влияют локальные отклонения, особенно если деталь имеет посадочные поверхности, заданные зазоры или требования к биению. Поэтому технологический выбор нужно связывать с тем, можно ли повторяемо получить и проверить толщину на конкретной детали.
Это не означает, что окунание непригодно для любых задач. Проблема возникает, когда от него ждут точного формирования слоя без последующего контроля и доводки. Если покрытие меняет размеры поверхности, а допуск на геометрию узла ограничен, инженер должен заранее определить, как будет измеряться слой и каким способом деталь вернут к требуемым размерам. Окунание не заменяет ни измерение, ни финишную обработку.
Среднее значение и локальные отклонения
В ISO 2064 используются понятия минимальной и средней толщины. Для детали с точными посадками среднее значение не описывает состояние каждой рабочей зоны: отдельный участок может отличаться от общего результата. Поэтому при приемке важно понимать, где именно выполняют измерения и какое значение используют для сравнения со спецификацией.
Фраза «толщина 1 слоя покрытия» также не отвечает на вопрос о точности сама по себе. Значение зависит от выбранной системы и назначения детали, а однократное нанесение не подтверждает равномерность по всей поверхности. Требования нужно задавать через целевую толщину, допустимое отклонение и точки контроля, а не через общее указание нанести один слой.
При выборе метода нанесения покрытий инженер сопоставляет размерные требования с возможностью контролировать результат. Если для соблюдения геометрии потребуется снять излишек или обработать поверхность, это следует включить в маршрут ремонта заранее. Иначе после нанесения можно получить защитный слой, который решает задачу износостойкости, но мешает сборке или работе узла.
Почему важна повторяемость
Для серийных деталей важно не только получить нужную толщину на одном образце, но и обеспечить проверяемый результат на всей партии. Окунание не дает основания предполагать одинаковую толщину на каждой детали без подтверждения измерениями. Поэтому инженерная оценка должна учитывать не название метода, а контроль локальных значений и возможность корректировки размеров.
Как измеряют толщину покрытия и оценивают результат
Толщину покрытия определяют по установленным методам, а не только визуально.
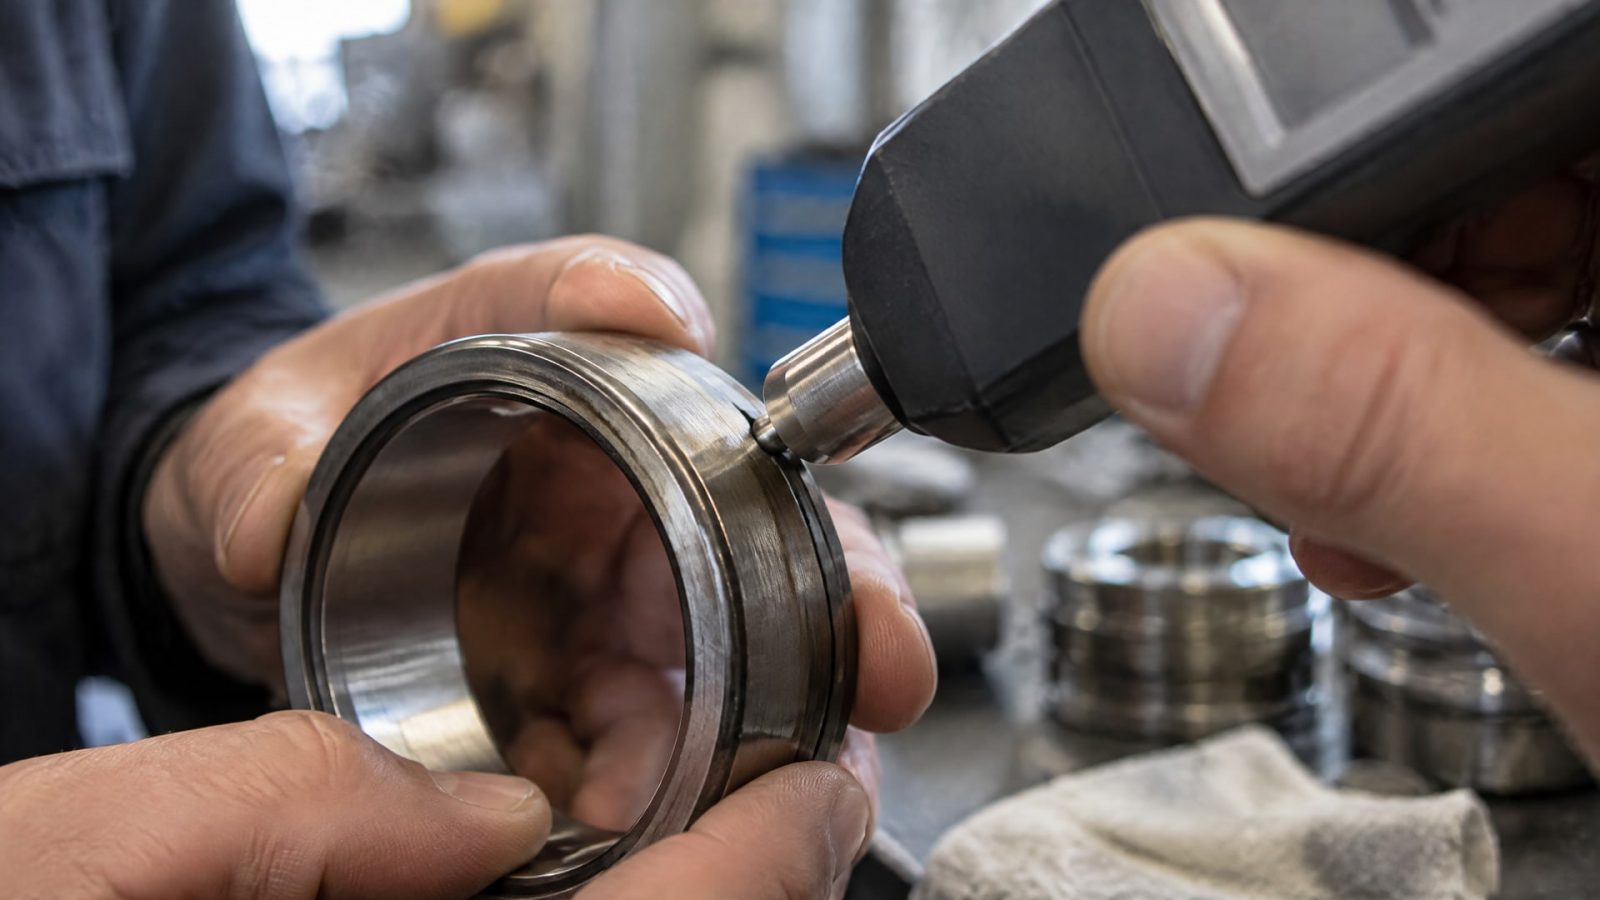
В российской практике для определения толщины применяют ГОСТ 31993-2024 (ISO 2808:2019) «Материалы лакокрасочные. Определение толщины покрытия». ISO 2064:1996 задает термины и правила измерения, в том числе различает минимальную и среднюю толщину. Это помогает корректно сформулировать, какой результат нужен для конкретной поверхности.
В ISO 2064 перечислены микроскопический, кулонометрический и неразрушающие методы контроля. Их применимость зависит от покрытия, основания и задачи измерения. Метод контроля необходимо согласовать с технологом до нанесения: после обработки или сборки доступ к отдельным участкам может быть ограничен, а без заранее определенных точек нельзя объективно оценить локальную толщину.
Что указать в требованиях
В документации к ремонту или производству стоит зафиксировать целевую толщину, участки контроля и критерии приемки. Если важны отдельные посадочные зоны, недостаточно указать только среднее значение по детали. Требование должно позволять проверить, что слой не мешает посадке и соответствует назначению поверхности.
Для контроля следует определить:
какие поверхности покрывают и какие оставляют без покрытия;
на каких участках проводят измерения;
какие значения толщины считают минимальными и средними;
требуется ли механическая обработка после нанесения;
каким методом проверяют результат.
Такой порядок особенно полезен, когда закупщик сравнивает предложения на ремонт или защитную обработку. Формулировки «нанести равномерно» или «обеспечить толстый защитный слой» не заменяют измеряемых критериев. Чем точнее описан результат, тем проще сопоставить технологический процесс с требованиями чертежа и согласовать приемку.
Толщина не должна назначаться по принципу «чем больше, тем лучше». В насосных узлах ее выбирают с учетом нагрузки и условий потока, а в точных соединениях дополнительно учитывают геометрию. Если слой превышает допустимый размер, его защитные свойства не компенсируют проблему с посадкой или зазором. Поэтому измерение толщины и проверка размеров детали должны быть частями одного плана контроля.
Покрытие деталей насоса: толщина и условия работы
Для насосных корпусов и рабочих колес применяют износо- и эрозионностойкие покрытия.
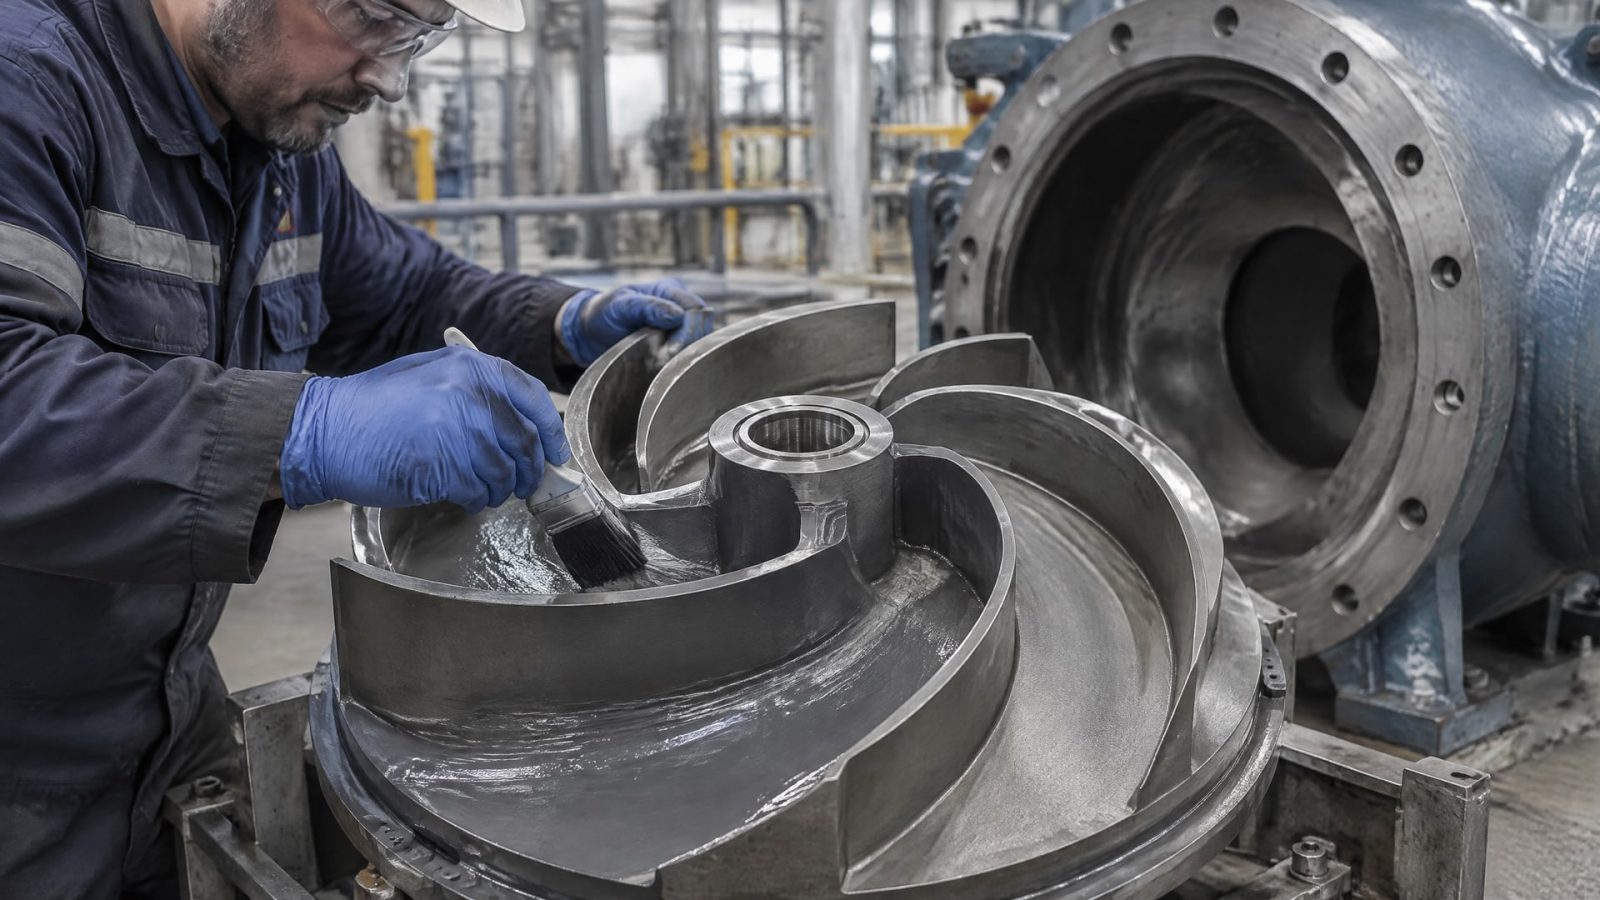
При выборе важно различать механизмы повреждения: абразивный износ, эрозию, кавитационную эрозию и химическое воздействие. Универсальное обозначение «защитное покрытие» не показывает, какой именно риск оно должно снизить. Для защиты от эрозионного износа материал и толщину подбирают по условиям эксплуатации и потока.
Примеры из насосной тематики показывают, насколько различаются требования к слою. Для насосного корпуса приводится слой толщиной 1,5 мм, или 60 mils. Для некоторых твердых покрытий на основе карбида вольфрама указан барьерный слой порядка 100 микрон, или 0,004 дюйма. Эти значения относятся к разным технологиям и задачам: переносить их на другую деталь без инженерного обоснования нельзя.
Геометрия после нанесения
При ремонте насосного оборудования защитный материал не всегда формирует окончательный размер детали. После нанесения покрытия деталь могут механически обработать и подогнать к исходной геометрии. Это принципиально для рабочих поверхностей, где важны посадка и зазор: покрытие должно защищать узел, но не нарушать его размеры.
Подготовка основания также входит в технологический маршрут. Для ряда ремонтных и защитных систем в материалах по насосному оборудованию указана очистка до Sa 2½ по ISO 8501-1. Это условие относится к подготовке поверхности для механического сцепления системы покрытия с основанием; оно не задает толщину самого слоя и не заменяет последующий контроль.
Если задача состоит в том, чтобы продлить ресурс насоса, сначала определяют характер разрушения и условия потока, затем выбирают подходящую систему и задают требуемую толщину. После отверждения проверяют слой и геометрию, а при необходимости выполняют механическую обработку. Такой подход помогает избежать ситуации, когда покрытие нанесено, но рабочие параметры узла не восстановлены.
Как выбрать метод нанесения для точной детали
Выбор технологии начинается с требований к детали, а не с предпочтения конкретного способа нанесения.
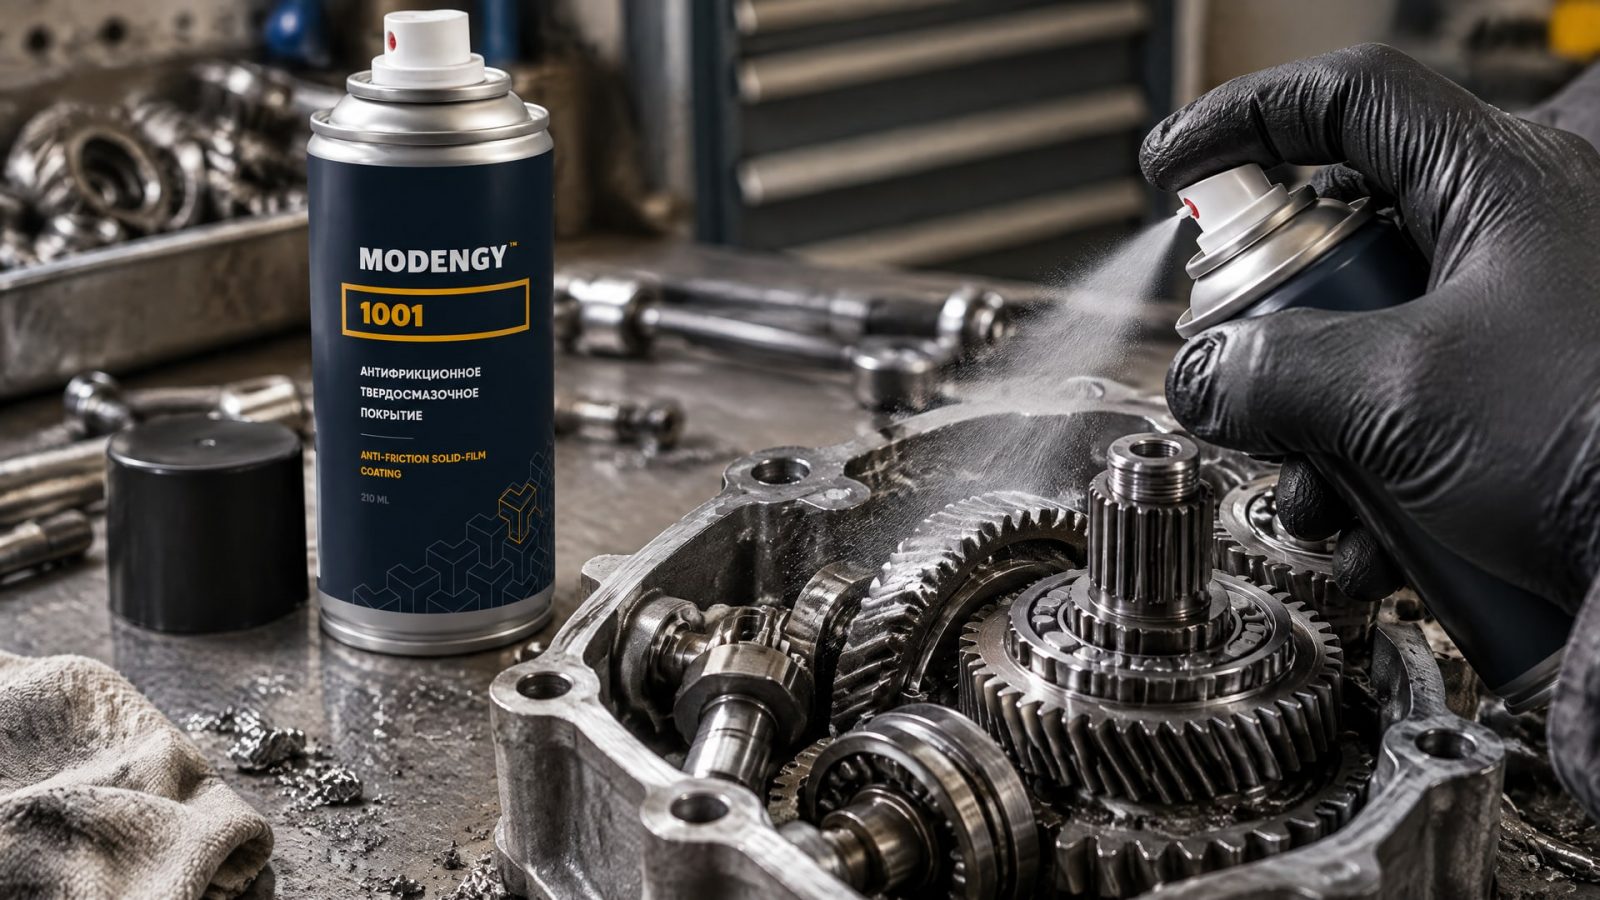
Нужно установить, какие поверхности работают под нагрузкой, где важны посадки и зазоры, какой механизм износа преобладает и допускается ли последующая мехобработка. Затем выбирают покрытие, для которого можно задать и подтвердить локальную толщину. Если этот контроль не предусмотрен, метод не решает задачу точного машиностроения независимо от способа нанесения.
При ремонте изношенной детали последовательность также влияет на результат. Сначала подготавливают поверхность до требуемой чистоты, затем наносят защитный материал, после отверждения проверяют толщину и при необходимости обрабатывают деталь до требуемой геометрии. Это особенно важно, когда слой должен одновременно снижать износ и сохранять размеры сопряжения.
Совет инженера
Сценарий: деталь нуждается в защите от износа, но ее рабочая геометрия должна оставаться контролируемой.
Что делают: для машиностроительной задачи рассматривают антифрикционное твердосмазочное покрытие MODENGY 1001, которое наносят контролируемым способом, и заранее определяют порядок проверки толщины и размеров.
Итог: технологический маршрут связывает защиту поверхности с измерением слоя и проверкой геометрии, а не полагается только на способ нанесения.
Это не отменяет подбора покрытия по условиям эксплуатации. Для насосных деталей, работающих при эрозии или кавитации, требуется система, рассчитанная на соответствующий механизм повреждения. Антифрикционное покрытие и эрозионностойкий материал решают разные задачи, поэтому их нельзя выбирать только по общему требованию «защита деталей от износа».
Почему одного значения толщины недостаточно
Заданная толщина помогает описать требование, но сама по себе не гарантирует ресурс детали.
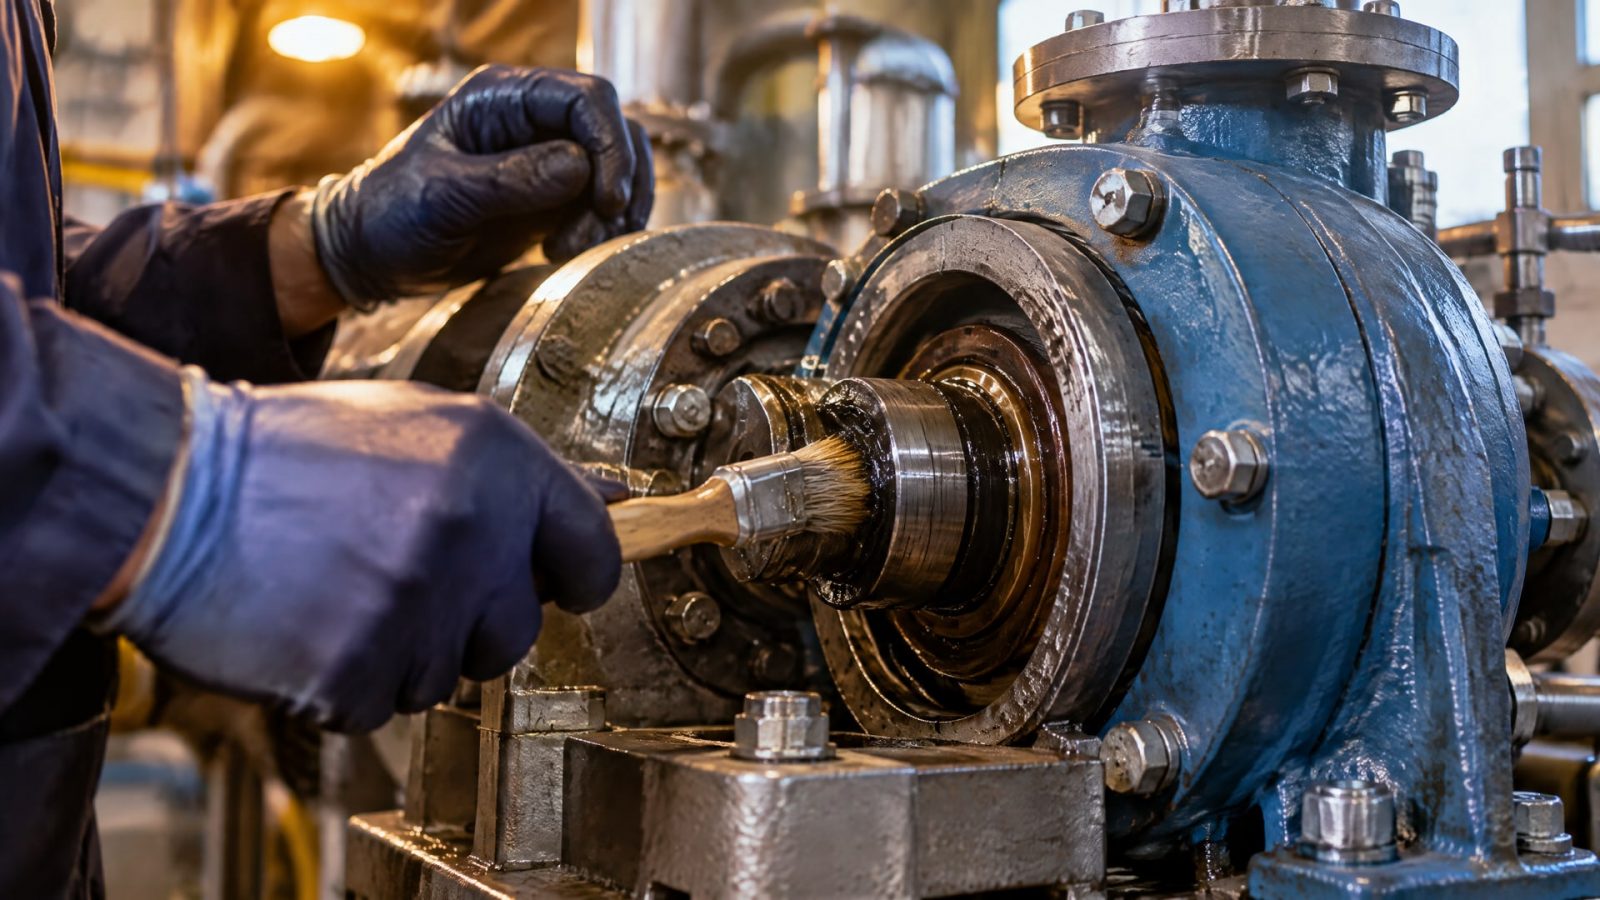
Слой должен соответствовать механизму износа, условиям потока или нагрузки, материалу основания и требованиям к геометрии. Для насосных деталей источники отдельно указывают на индивидуальный подбор толщины в зависимости от нагрузки и условий потока. Следовательно, одинаковое значение для разных узлов не становится универсальным решением.
При приемке важно разделять три результата: соответствие толщины, пригодность покрытия для рабочей среды и сохранение размеров детали. Измерение слоя подтверждает только толщину, но не доказывает устойчивость к эрозии, кавитации или химическому воздействию. Аналогично, успешная проверка стойкости не отменяет контроля посадок и геометрии.
План контроля лучше составлять до начала работ. В нем фиксируют стандарт измерения, точки проверки, требуемые параметры поверхности и необходимость мехобработки. ГОСТ 31993-2024 (ISO 2808:2019) и ISO 2064 дают основу для определения толщины, однако конкретные критерии приемки задают под изделие и его назначение. Для закупщика это способ сравнивать предложения по проверяемым условиям, а не только по общей формулировке «нанесение защитного покрытия».
Таким образом, метод окунания не следует выбирать как решение для точной детали без доказанной повторяемости и плана измерений. Если поверхность имеет жесткие требования к посадке, зазорам или биению, предпочтительна технология, позволяющая контролировать слой и предусмотреть финишную доводку. Для защиты от износа важен не максимальный слой, а подходящее покрытие, точная толщина и подтвержденная геометрия.
Часто задаваемые вопросы
Можно ли окунанием получить одинаковую толщину на всех деталях?
Само окунание не подтверждает одинаковую толщину на каждой детали. Результат нужно проверять измерениями, особенно если изделие имеет посадочные поверхности или заданные зазоры. Для оценки используют локальные значения, а не только среднюю толщину. Метод контроля и точки измерения следует определить до нанесения покрытия.
Как измерить толщину слоя покрытия?
Для определения толщины применяют методы, предусмотренные ГОСТ 31993-2024 (ISO 2808:2019) и ISO 2064:1996. В ISO 2064 перечислены микроскопический, кулонометрический и неразрушающие методы. Подходящий вариант выбирают с учетом покрытия, основания и доступности поверхности для контроля.
Чем толщина покрытия на насосе отличается от толщины на другой детали?
Для насосной детали толщину назначают с учетом нагрузки и условий потока, а покрытие выбирают под конкретный механизм повреждения: абразивный износ, эрозию, кавитационную эрозию или химическое воздействие. После нанесения может потребоваться механическая обработка, чтобы вернуть детали требуемую геометрию.
Если покрытие толще, будет ли деталь служить дольше?
Не обязательно. Толщину выбирают по назначению детали и условиям эксплуатации. Избыточный слой способен нарушить геометрию и посадки, а его большая величина сама по себе не подтверждает стойкость к нужному виду износа. Важны соответствие покрытия рабочим условиям, измерение толщины и проверка размеров.
Заключение
Окунание не подходит как самостоятельная гарантия точной толщины слоя покрытия: для детали с жесткими требованиями нужно контролировать локальные значения, подбирать материал под механизм износа и проверять геометрию после нанесения. На насосах дополнительно учитывают условия потока и возможную необходимость механической обработки. Толщину назначают по задаче, а не по принципу «чем больше, тем лучше».
Следующий шаг для инженера или закупщика - зафиксировать в техническом задании рабочие условия детали, требуемые поверхности, критерии толщины, точки измерения и необходимость финишной обработки. Затем сверить технологию и метод контроля со спецификацией, чтобы приемка подтверждала не только наличие покрытия, но и пригодность детали к сборке и работе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка дозатора пищевой категории H1 влияет на скорость и точность фасовки порошков, а также на стабильность работы оборудования.
Выбор смазки шпинделя станка с ЧПУ: как читать требования изготовителя, схемы подачи и правила обслуживания.
Узнайте, чем смазать капот, чтобы защитить петли от скрипа и коррозии, а также обеспечить плавную работу замка и тросика.