
Допуск H1 для редукторов: как выбрать смазку для прохождения аудита HACCP
Пищевые редукторы - критичная узловая точка в системе смазки производств, где любая ошибка может привести к замечаниям аудита или, худшее, к загрязнению продукта. Допуск H1 означает, что смазка соответствует стандарту для зон с возможным случайным контактом с пищей; это не просто маркетинговый термин, а юридически значимая классификация, подкрепленная NSF-регистрацией и FDA-одобрением ингредиентов. Редуктор со смазкой H1 автоматически не гарантирует прохождение HACCP - нужна система контроля, документирования и процедур. Эта статья разберет, как выбрать и применить H1-смазку для редактора пищепрома так, чтобы аудиторы не нашли замечаний, и какие документы готовить уже сейчас.
Что означает допуск H1 и почему он важен для пищевого редуктора
H1 - это класс NSF (National Sanitation Foundation) для смазочных материалов, применяемых в зонах пищевого производства, где возможен случайный контакт смазки с продуктом.
Ключевое слово - «случайный»: это не допуск для преднамеренного добавления в пищу, а защита от технически неизбежных попаданий, когда на оборудование потеет, капает или просачивается.
H1-смазка сформулирована из ингредиентов, одобренных FDA (21 CFR), и не содержит токсичных веществ при предельной дозе попадания. Предел безопасности, который повторяется в технической литературе, -10 ppm (10 mg/kg) при однократном контакте. Для некоторых силиконовых формулировок ориентир может быть еще ниже (до 1 ppm), но в целом 10 ppm - стандартная величина.
Почему это важно для редуктора? Редуктор - закрытая или полузакрытая коробка передач с маслом внутри, но именно это масло может просочиться через сальники, уплотнения или конденсат попасть в соседнюю зону упаковки. На пищевом производстве редуктор часто вращает конвейер, который находится непосредственно над продуктом. Если в системе HACCP этот редуктор рассматривается как потенциальный источник физического или химического заражения, то смазка должна быть H1 - иначе при аудите возникнет вопрос о рисках и способности их контролировать.
Многие считают, что наличие H1 означает отсутствие риска. На самом деле H1 лишь переводит риск из категории «недопустимый» в «управляемый». Это означает, что если случится попадание смазки в пищу в объеме не более 10 ppm, продукт остается пригодным к употреблению - а не что аудит пройдет автоматически.
Чем H1 отличается от H2 и других классов допусков
В пищевой логистике существует иерархия смазочных классов, и их часто путают закупщики.
| Класс | Применение | Контакт с пищей | Пример | Используется ли в редукторах |
|---|---|---|---|---|
| H1 | Зоны с возможным случайным контактом | Случайный, ≤10 ppm | Редуктор над конвейером с продуктом | Да, если аудит HACCP этого требует |
| H2 | Зоны без контакта с пищей | Контакт запрещен | Редуктор в отдельном техническом помещении, цепные передачи в цеху без пищи | Нет, если над ним пища или возможна ее контаминация |
| 3H | Прямой контакт с пищей | Преднамеренное добавление, полностью миграет в продукт | Разделительные агенты для кондитерского оборудования | Не применяется для редукторов |
| NSF HT-1 | Высокотемпературные зоны | Случайный контакт при экстремальных условиях | Редуктор, работающий при 150–200 °C | Редко, только для специальных установок |
Для типичного пищевого редуктора в России подходит только H1, если точка смазки находится над продуктом или в зоне прямого брызгания. Если редуктор замурован в техническом помещении и физически отделен от пищи, можно рассмотреть H2 - и это снизит затраты. Но на аудите проверят именно анализ опасностей: если вы пометили редуктор как CCP (критическая контрольная точка) по смазке, то H1 обязателен.
Выбор масла или пластичной смазки для пищевого редуктора
Первый вопрос при закупке: что использовать для конкретного редуктора - редукторное масло или пластичную смазку?
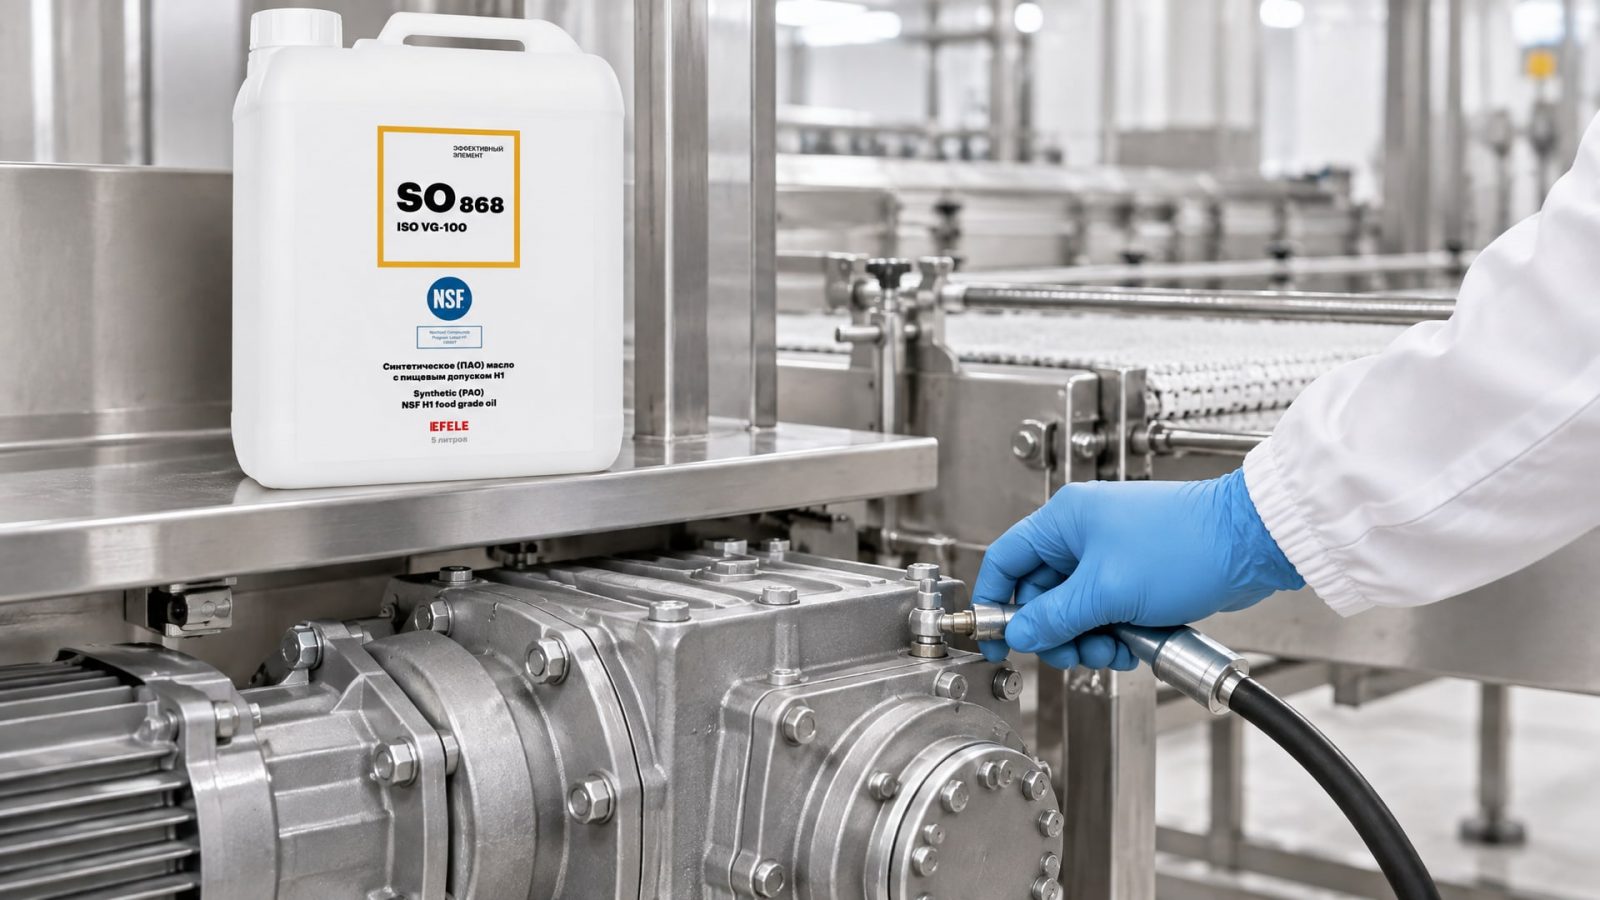
Масло применяют в редукторах с погружением шестерен в масляную ванну. Вязкость подбирают по нагруженности передачи и скорости вращения. Для пищевых редукторов встречаются масла класса ISO VG 68, 150, 220, 320, 680 в зависимости от типа: для высокоскоростных червячных передач берут более жидкое масло (68–150), для низкоскоростных цилиндрических - более вязкое (320–680). Базовая основа - PAO (полиальфаолефины) или полиэфиры; оба типа хорошо совместимы с пищевыми допусками.
Редукторные масла H1 готовят без агрессивных присадок, которые используют в промышленных маслах. В них нет цинка, хлора и серы в высоких концентрациях, потому что эти элементы при попадании в пищу требуют дополнительной оценки рисков. Для пищевой промышленности предпочитают минимальный, но достаточный пакет присадок: только антиоксиданты, ингибиторы коррозии и вспомогательные вещества.
Проблема масла в редукторе - это вымывание и утечка при повышенной влажности и перепадах температур, обычных на пищевом производстве. Если сальник изношен или конденсат попадает в масло, его кинематическая вязкость растет, а смазочные свойства падают. Закупщики часто откладывают замену масла, что приводит к преждевременному износу шестерен. При аудите HACCP проверяют именно регулярность замены и процедуру утилизации отработанного масла; если с документацией не в порядке, замечание гарантировано.
Пластичная смазка (NLGI консистенция) используется в редукторах, которые не требуют постоянной циркуляции масла - например, в мотор-редукторах или в закрытых неподвижных редукторах с периодическим смазыванием. Для пищепрома выпускают полужидкие смазки NLGI 00 или NLGI 0, которые не стекают из узла и удерживаются адгезией к поверхности. Консистенция NLGI 1 (например, как универсальная пластичная смазка) встречается реже, но может применяться для редукторов с малым передаточным числом.
Полужидкие смазки требуют реже - один-два раза в год вместо четырех-шести замен масла; это снижает риск загрязнения и облегчает документирование для аудита. Однако не все типы редукторов совместимы с пластичной смазкой; для червячных передач высокой мощности нужно именно масло.
На практике в цехах фасовки часто работают редукторы мощностью 0,5–2,2 кВт с редукторным маслом; это стандартный выбор. Если редуктор часто обслуживается в поле и нет возможности организовать слив-залив, то полужидкая смазка H1 станет более надежной опцией. Редукторное масло EFELE SO-868 на базе PAO с допуском NSF H1 подходит для таких редукторов с вязкостью ISO VG 220, которая покрывает большинство пищевых приложений.
Критерии выбора H1-смазки для редуктора: от закупки до первого заливания
При закупке смазки для пищевого редуктора нельзя ограничиваться словами на бумаге.
Нужно проверить четыре обязательных критерия.
1. NSF H1 регистрация Это не просто маркировка, а фактическая регистрация в системе NSF. Товарный лист (TDS, паспорт безопасности) должен содержать номер NSF-регистрации, обычно вроде «NSF Reg. Nr. XXXXXX». Если номера нет, это не гарантирует H1. Поддельные или сомнительные смазки часто маркируют как «H1-compatible» или «food-grade», но без регистрации они не пройдут аудит; аудитор запросит у вас оригинальный certificate of registration или проверит в базе NSF сам.
2. FDA 21 CFR одобрение ингредиентов Каждый компонент смазки (базовое масло, загуститель, присадка) должен быть в списке одобренных FDA для пищевых контактных материалов. Паспорт безопасности обязан включать эту информацию или ссылку на нее. Если компоненты не указаны - это красный флаг для аудита.
3. ISO 21469 соответствие Стандарт ISO 21469 описывает требования к гигиеническому производству и контролю смазочных материалов. Он не обязателен, но его наличие дополнительно укрепляет позицию перед аудитором и показывает, что смазка произведена с учетом пищевых требований и не загрязнена микроорганизмами.
4. Вязкость и консистенция под конкретный редуктор Смазка должна соответствовать техническим требованиям редуктора по вязкости (ISO VG для масла) или консистенции (NLGI для смазки). Нельзя заливать во время работы редуктора наугад; нужно сверить паспорт редуктора и паспорт смазки.
После закупки - процедура приемки и хранения.
Смазку должны хранить в закрытой таре, в сухом помещении при температуре не ниже 5 °C и не выше 30 °C. Перед использованием проверяют целостность упаковки и визуально смотрят на цвет и консистенцию: если масло потемнело, потеплело или полежало больше одного года, его проверяют дополнительно (например, по вязкости при 40 °C или кислотному числу). Эту проверку записывают в журнал приемки сырья - это укрепляет доказательную базу для HACCP.
Перед первой заливкой в редуктор необходимо убедиться в чистоте внутренней полости редуктора. Если редуктор долгое время работал на промышленной смазке (H2 или просто техническом масле), его нужно промыть либо специальным промывочным маслом, либо новым маслом H1 несколько раз со сливом. Это исключает миграцию старого масла в новое и загрязнение продукта. Процедуру записывают: дата, тип редуктора, кто производил очистку, какое масло слили и какое залили. На аудите это может стать решающим документом, если появятся вопросы о загрязнении.
Разработка HACCP-схемы для редуктора: анализ опасностей и контроль
HACCP (Hazard Analysis Critical Control Point) - это система управления рисками, обязательная для пищевых производств.
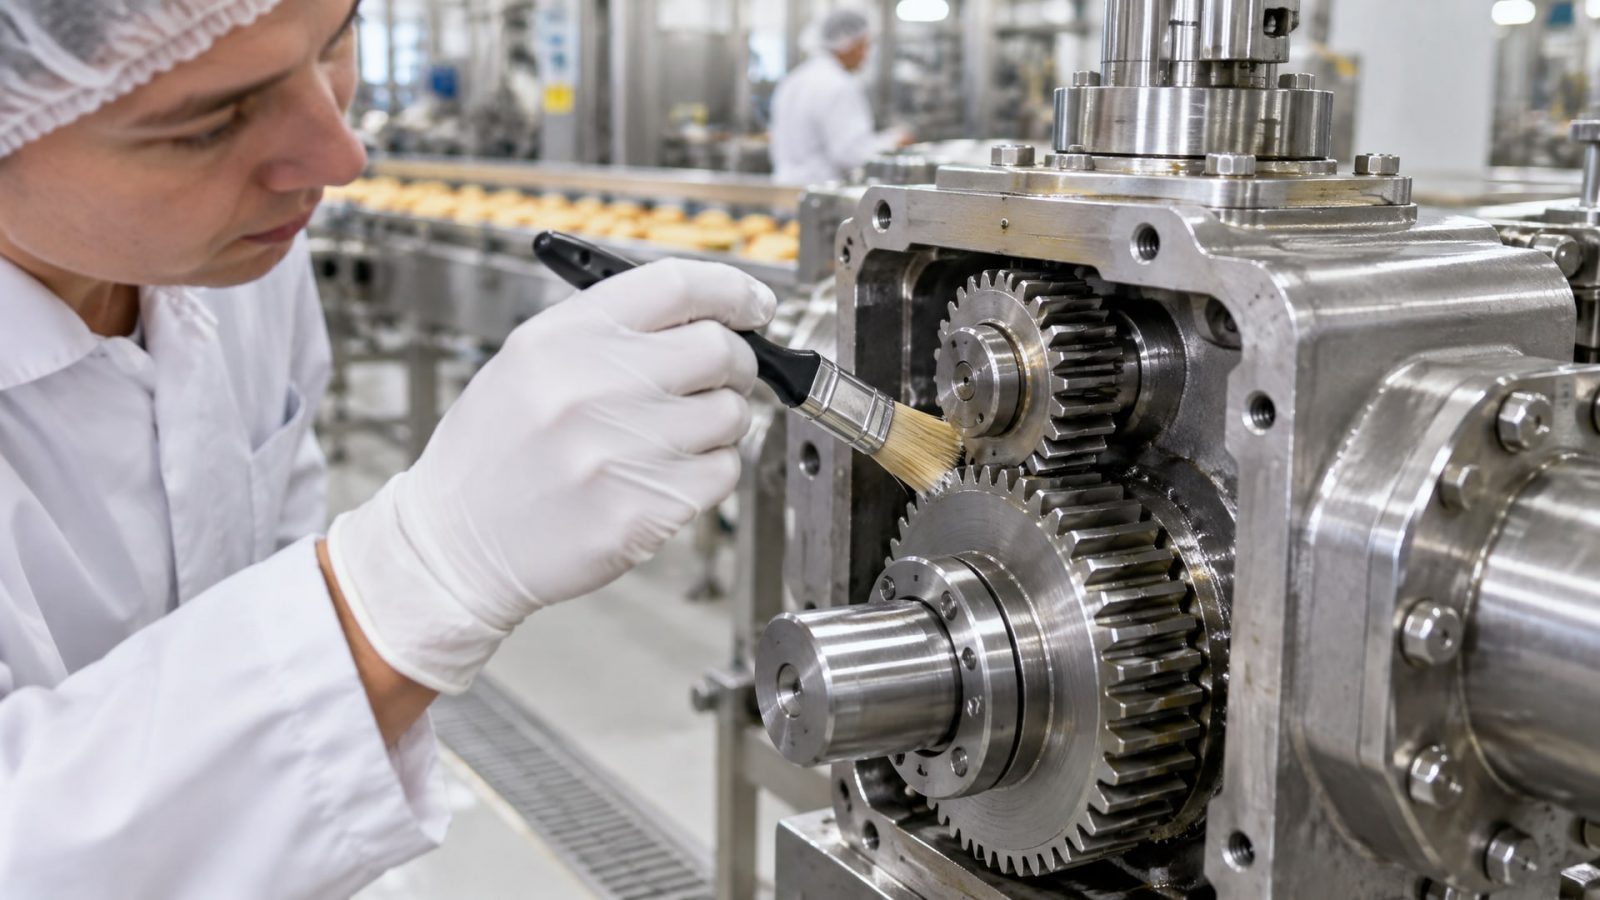
При работе с редуктором нужно пройти пять этапов анализа.
Шаг 1: Анализ опасностей Обозначить, какие опасности связаны с редуктором: - Физическая опасность: попадание частиц смазки или осколков в продукт - Химическая опасность: попадание компонентов смазки (масла, присадок) выше безопасного уровня 10 ppm - Микробиологическая опасность: контаминация микроорганизмами, если редуктор находится в зоне высокой влажности
Шаг 2: Определение критических контрольных точек (CCP) Если редуктор находится над открытым продуктом или в зоне брызгания пищи, это CCP. Для него нужна система мониторинга. Если редуктор в отдельном техническом помещении, без прямого контакта с пищей, рисковую точку можно обозначить как управляемую, но не CCP.
Шаг 3: Установление критических пределов Для CCP-редуктора критический предел - использование только H1-смазок и контроль целостности сальников. Предел контаминации - не более 10 ppm смазки при попадании в пищу.
Шаг 4: Система мониторинга Ежемесячно проверять визуально состояние редуктора: нет ли подтеков, трещин, влаги. Каждые 6 месяцев проверять, не произошла ли потеря герметичности (если сальник все еще удерживает масло). При обнаружении подтека - немедленная замена или ремонт сальника, и запись об этом. Записи ведут в журнале техническое обслуживания. Даты замены смазки фиксируют в отдельном чек-листе или в электронной системе управления производством.
Шаг 5: Корректирующие действия и верификация Если обнаружена подтечка масла или потеря герметичности, редуктор останавливается, масло сливается, сальник заменяется на новый, редуктор промывается свежим маслом H1 и заливается новое масло. Эта операция тоже записывается с указанием причины и того, кто выполнял.
HACCP-документация по редуктору включает: - Процедуру выбора и проверки H1-смазок - График замены смазки - Чек-лист ежемесячного визуального контроля - Журнал замен и ремонтов - Процедуру утилизации отработанного масла
На аудите проверяют именно эти документы. Если дневники замен ведутся аккуратно, если в них указаны даты, подписи ответственного и номер паспорта смазки, аудитор обычно дает положительное заключение по этой точке. Если же документы отсутствуют или ведутся с больших пробелов, возникает замечание типа «недостаточный контроль за смазкой редуктора» или «отсутствуют записи об обслуживании».
Типичные ошибки при смазке пищевых редукторов и как их избежать
На практике закупщики и техники совершают несколько повторяющихся ошибок, которые на аудите становятся замечаниями.
Ошибка 1: Смешивание H1 и H2 смазок Техник заливает в редуктор H2-масло вместо H1, потому что оно дешевле или просто попало под руку. При аудите проверяют этикетку на таре в техническом помещении - и находят не тот класс. Если произойдет утечка, у компании не будет документального подтверждения использования безопасной смазки. Решение: ввести цветовую маркировку для банок (например, красный верх для H1, черный для H2), отдельное хранилище и инструкцию для техников.
Ошибка 2: Отсутствие записей о замене смазки Смазка меняется, но в журнале не указывается дата, тип смазки и номер партии. При аудите нет доказательства того, что была использована именно H1. Решение: вести электронный журнал или печатный чек-лист с обязательными полями: дата, редуктор, тип смазки (название, тип, NSF H1 да/нет), объем, ответственное лицо, подпись.
Ошибка 3: Неправильная вязкость смазки Закупщик берет H1-масло, но неправильно определяет вязкость. Например, заливает ISO VG 68 вместо ISO VG 220 в тяжелонагруженный редуктор - масло быстро окисляется, теряет защитные свойства, и через полгода редуктор может выйти из строя. При разборе аудит выяснит, почему был выбран не тот класс. Решение: централизовать выбор вязкости на уровне технического отдела, согласно техпаспортам редукторов. Для типовых редукторов пищевых производств рекомендуют ISO VG 220 - это универсальный вариант.
Ошибка 4: Неполные паспорта безопасности (MSDS) от поставщика Паспорт помечен как H1, но в нем нет номера NSF-регистрации, нет информации об одобрении FDA или нет даты истечения гарантии. Аудитор запросит полный паспорт, а его нет. Решение: требовать от поставщика полный пакет документов при первой закупке: TDS (техническое описание), MSDS (паспорт безопасности), сертификат NSF H1, сертификат соответствия ISO 21469, если возможно.
Ошибка 5: Использование универсальной «универсальной» смазки вместо редукторного масла Закупщик видит слово H1 и вязкость ISO VG 220, но не замечает, что это пластичная смазка NLGI 2, а не масло. В редуктор с масляной ванной ее не заливают - она закупориться в фильтре или не обеспечит нужное охлаждение. Решение: четко различать редукторные масла (fluid) и пластичные смазки (grease); перед закупкой согласовать форму с техническим регламентом редуктора.
Ошибка 6: Отсутствие процедуры приемки смазки Смазка приходит на производство, и никто не проверяет целостность упаковки, дату производства, соответствие сертификатам. Если потом обнаружится, что была использована контрафактная или просроченная смазка, это создаст проблемы в HACCP и репутации компании. Решение: ввести приемный контроль: осмотр упаковки, сверка документов (номер партии, дата, сертификат NSF), хранение в отдельном помещении с логированием приходов и расходов.
На практике большинство этих ошибок решаются системой документов и обучением персонала. Закупщик должен знать, почему смазка нужна именно H1, и не идти на компромисс. Техник должен вести журнал замен. Аудитор должен видеть эту дисциплину - тогда замечаний не будет.
Документирование для успешного прохождения аудита HACCP
Аудит HACCP по смазке редуктора длится 15–30 минут, но основан на документации, которую вы готовили в течение всего года.
Что обязательно иметь при себе?
Документы приемки смазки Акт приемки или чек-лист с датой поступления, названием смазки, номером партии, сертификатом NSF H1, подписью приемщика. Хранить в одной папке, чтобы при аудите быстро предъявить.
Журнал замены смазки в редукторе Таблица или реестр с колонками: дата замены, номер редуктора (или его位置/назначение), объем слитой и залитой смазки, тип смазки (название, тип H1), номер партии залитой смазки, ответственное лицо, подпись. Этот журнал - основной документ, который аудитор просит в первую очередь.
Чек-лист ежемесячного визуального контроля редуктора Таблица с датами: каждый месяц ответственное лицо проходит по редукторам, осматривает сальники, проверяет наличие подтеков, отмечает в чек-листе «OK» или «требуется обслуживание». Если подтек, то запускается корректирующее действие (замена сальника, удаление грязи и залив нового масла).
Процедура промывки редуктора перед первым заливанием H1 Если редуктор ранее работал на других маслах, писанная процедура и отчет о ее выполнении (дата, редуктор, кто делал, какое масло слили и сколько раз промывали) - это гарантия чистоты.
Паспорта безопасности (MSDS) и сертификаты NSF всех используемых смазок Заведите папку (физическую или электронную) со всеми паспортами и сертификатами. При аудите аудитор может запросить MSDS конкретной партии смазки, и вы должны быстро ее предъявить.
Процедура утилизации отработанного масла Описание, куда вывозится масло (подрядчик, лицензированный сборщик), договор с подрядчиком, акты вывоза масла. Это важно для полноты HACCP-системы и экологических требований.
Обучение персонала Реестр или удостоверения о том, что техники прошли обучение по работе с H1-смазками, чтению паспортов безопасности и правилам замены смазки в редукторе. Это не обязательно, но значительно облегчает защиту при аудите.
Все эти документы хранят в одном месте, доступные для быстрого предъявления. На аудите проверяющий обычно просит открыть журнал замен и выборочно проверяет 2–3 последних записи, затем идет к редуктору и визуально осматривает его состояние. Если документы в порядке и редуктор чист, замечание редко возникает.
Часто задаваемые вопросы
Почему H1 для редуктора дороже H2, и когда можно использовать H2?
H1 требует более строгого контроля производства, более чистых ингредиентов и регистрации в NSF. Цена обычно на 15–30 % выше. H2 можно использовать, если редуктор находится в отдельном техническом помещении, физически отделенном от пищи, и в HACCP он не обозначен как CCP. Если редуктор висит над конвейером или в зоне брызгания, H2 недопустим.
Как часто менять H1-смазку в редукторе?
Для редукторных масел H1 - обычно каждые 6–12 месяцев или по регламенту техпаспорта редуктора. Для полужидких смазок - раз в год или реже. На практике в пищевом цехе с высокой влажностью рекомендуют менять масло каждые 6 месяцев, потому что конденсат попадает в редуктор и ускоряет окисление. При замене всегда проверяют цвет и запах масла: если оно почернело или пахнет гарью, замену делают досрочно, независимо от графика.
Может ли аудит HACCP пройти, если используется H2-смазка, но редуктор герметичен?
Теоретически - если в HACCP-документе отмечено, что редуктор не относится к CCP, потому что он полностью герметичен и физически отделен от пищи. Практически - нет. На аудите всегда спросят: почему вы выбрали именно эту конструкцию редуктора, и есть ли документ о ее герметичности? Если его нет, будет замечание. H1 - более безопасный выбор, в котором не будет вопросов.
Что делать, если при замене смазки в редукторе обнаружилось, что масло потемнело?
Это признак окисления или перегрева. Необходимо: 1) остановить редуктор и дать ему остыть; 2) слить все старое масло; 3) промыть редуктор свежим маслом H1 два-три раза; 4) залить свежее масло H1; 5) записать событие в журнал с указанием причины (предположительно, перегрев из-за высокой нагрузки или засорения). При аудите нужно предъявить эту запись, чтобы показать, что контроль работает и компания реагирует на отклонения.
Можно ли использовать одну смазку для всех редукторов на производстве, если у них разные типы?
Нет. Разные редукторы требуют разных вязкостей масла: для высокоскоростных - более жидкие (ISO VG 68–150), для низкоскоростных мощных - более вязкие (ISO VG 320–680). Если вы используете одно масло для всех, то для одних редукторов оно будет недостаточно вязким, для других - слишком густым. Стандартный решение в пищевом цехе - выбрать одно универсальное масло среднего класса ISO VG 220 с допуском H1 и использовать его везде. Редукторное масло EFELE SO-868 с NSF H1 и вязкостью ISO VG 220 покрывает большинство типичных редукторов пищевого производства, что облегчает управление запасами и снижает риск ошибок при замене.
Заключение
Смазка пищевого редуктора с допуском H1 - это не просто техническое решение, а ключевой элемент системы HACCP. Выбор H1-смазки, подобранной по вязкости под конкретный редуктор, снимает главный риск попадания загрязнения в пищу и позволяет аудитору видеть управляемый процесс, а не черный ящик.
Подготовка к аудиту начинается с закупки: проверьте NSF-регистрацию, одобрение FDA ингредиентов и соответствие ISO 21469. Затем организуйте систему документирования: журнал замен, чек-лист визуального контроля, паспорта безопасности. Обучите техников и убедитесь, что они не путают H1 и H2, не смешивают смазки и ведут записи без больших пробелов. Когда аудитор придет на производство, он увидит не спешку и импровизацию, а четкую систему контроля - и замечаний не будет.
Следующий шаг - составить список всех редукторов на участке, определить, какие из них находятся над продуктом или в зонах высокого риска, и пересмотреть их документацию в HACCP. Если этого еще не сделано, начните прямо сейчас: сверьте паспорта редукторов, выберите правильный класс смазки, закупите H1-масло с сертификатом и залейте его, ведя подробную запись. Это займет день-два, но избавит от замечаний на аудите и дополнительного давления со стороны руководства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку для низких температур, чтобы обеспечить надежную работу фасовочного оборудования и избежать контаминации продукта.
Узнайте, как резьбовой фиксатор предотвращает самоотвинчивание болтов и гаек, обеспечивая надежность соединений в вибрирующем оборудовании.
Узнайте, как выбрать анаэробный формирователь прокладок для фланцев с большим зазором, обеспечив герметичность соединений.