
Смазка для низких температур: выбор и применение на фасовочном оборудовании
При работе фасовочного оборудования в холодильных и морозильных условиях выбор смазки становится ключевым фактором надежности. Недостаточная текучесть смазки на морозе приводит к затрудненному пуску, перегрузке привода и ускоренному износу подшипников, а неправильный выбор пищевого допуска создает риск контаминации продукта. Статья поясняет, как подобрать смазку для низких температур с учетом фактического температурного режима узла, водостойкости и пищевых требований. Информация полезна техническим специалистам, инженерам и закупщикам, ответственным за обслуживание оборудования на участках с заморозкой, холодным хранением и регулярной санитарной обработкой.
Когда смазка для низких температур становится необходимостью
Морозильные камеры, холодильные витрины и участки заморозки пищевых продуктов создают экстремальные условия для узлов трения.
Температура в камере может составлять от -35 до -50°C, и редуктор, подшипники направляющих, цепь привода остывают глубже среднего показателя. На фасовочном оборудовании это означает повышенное сопротивление при пуске, риск заклинивания валов и переток тока в электромоторе.
Обычная универсальная смазка NLGI 2, которая работает при комнатной температуре, на морозе становится чрезмерно вязкой. Ее базовое масло загустевает, молекулярная подвижность падает, и смазка перестает попадать в микротрещины контакта. Результат - сухое трение, микроадгезия (холодная сварка микронеровностей), ускоренное изнашивание поверхностей. В индустриальной практике такие отказы происходят именно в первые минуты после пуска при низкой температуре.
Пищевая промышленность добавляет еще один слой требований: любая смазка на оборудовании, где возможен хотя бы случайный контакт с продуктом, должна иметь пищевой допуск. Однако многие закупщики ошибочно считают, что пищевая смазка автоматически подходит для мороза. На самом деле допуск NSF H1 говорит только о безопасности при контакте с пищей, а не о низкотемпературных свойствах. Поэтому важно проверить оба параметра независимо друг от друга.
Ключевые параметры смазки для низких температур
Выбор смазки начинается с анализа технических характеристик, которые предоставляют производители в технических листах (TDS).
Диапазон рабочих температур и точка застывания
В карточке смазки указывают минимальную рабочую температуру (minimum operating temperature) и точку застывания (pour point). Это не одно и то же. Точка застывания - это температура, при которой смазка перестает вообще текать как жидкость. Минимальная рабочая температура обычно выше на 10-20°C и указывает, при какой температуре смазка еще прокачивается и создает защитную пленку.
Для фасовочного оборудования в условиях морозильной зоны рекомендуется выбирать смазку с минимальной рабочей температурой не менее чем на 10°C ниже фактической минимальной температуры в узле. Если редуктор фасовочной машины находится в камере -40°C, нужна смазка с рабочим диапазоном, начинающимся не выше -50°C. Типичные примеры пищевых смазок для холода имеют диапазон от -40°C до +202°C или от -34°C до +232°C, в зависимости от состава. Для экстремально холодных участков встречаются формулы с точкой застывания до -52.78°C.
Класс консистенции NLGI
Класс консистенции NLGI определяет степень твердости смазки при 25°C. Стандартные классы: NLGI 0, 1, 2, 3. На практике NLGI 2 - это то, что большинство представляет как обычную пластичную смазку (консистенция похожа на пластилин). Для морозильных условий, особенно если используется централизованная система смазки или требуется низкий пусковой момент, выбирают более мягкие классы: NLGI 0 (похожа на плотную пасту) или даже NLGI 00 (текучая как кисломолочный продукт).
Путаница происходит потому, что производители указывают NLGI в диапазоне «NLGI 2» для некоторых низкотемпературных составов, но сам класс NLGI не говорит о низкотемпературных свойствах. Низкотемпературность достигается за счет базового масла (его текучести при холоде) и типа загустителя (кальций-сульфонатный комплекс, алюминиевый комплекс или PTFE-системы дают лучшую низкотемпературную производительность, чем традиционные литиевые загустители).
Водостойкость и испытание по DIN 51 807/1
В холодильных и морозильных зонах присутствует конденсат, периодическая мойка, влажный воздух. Смазка должна не только не вымываться водой, но и сохранять свои противозадирные и противоизносные свойства в присутствии влаги. Высокую водостойкость подтверждают испытанием по DIN 51 807/1: смазку кипятят с водой в течение 3 часов при 90°C и смотрят, насколько она потеряла в весе. Результат «1 max.» означает потерю не более 1%, что считается хорошей водостойкостью.
Важный момент: пищевой допуск NSF H1 НЕ обязательно указывает на водостойкость. Есть пищевые смазки, которые легко вымываются водой. Если оборудование находится в зоне с высокой влажностью или частой мойкой, нужно искать в технических данных отдельное подтверждение водостойкости.
Пищевой допуск NSF H1
Допуск NSF H1 подтверждает, что смазка может использоваться в местах с возможностью случайного контакта с пищей без риска для здоровья потребителя. Это означает, что все компоненты смазки - базовое масло, загуститель, антиоксиданты, присадки - прошли проверку на токсичность и включены в одобренный список пищевой категории.
Однако есть нюанс: допуск H1 говорит о СЛУЧАЙНОМ контакте. Если требуется прямой контакт смазки с пищей (например, в разделительном агенте для форм), нужна категория 3H или H3. Для большинства фасовочного оборудования (где смазка находится в узлах трения и не соприкасается с продуктом напрямую) достаточно NSF H1.
Выбор смазки на примере различных типов узлов
Фасовочное оборудование содержит несколько типов узлов с разными требованиями к смазке, и один состав не всегда подходит для всех.
Подшипники качения в редукторе
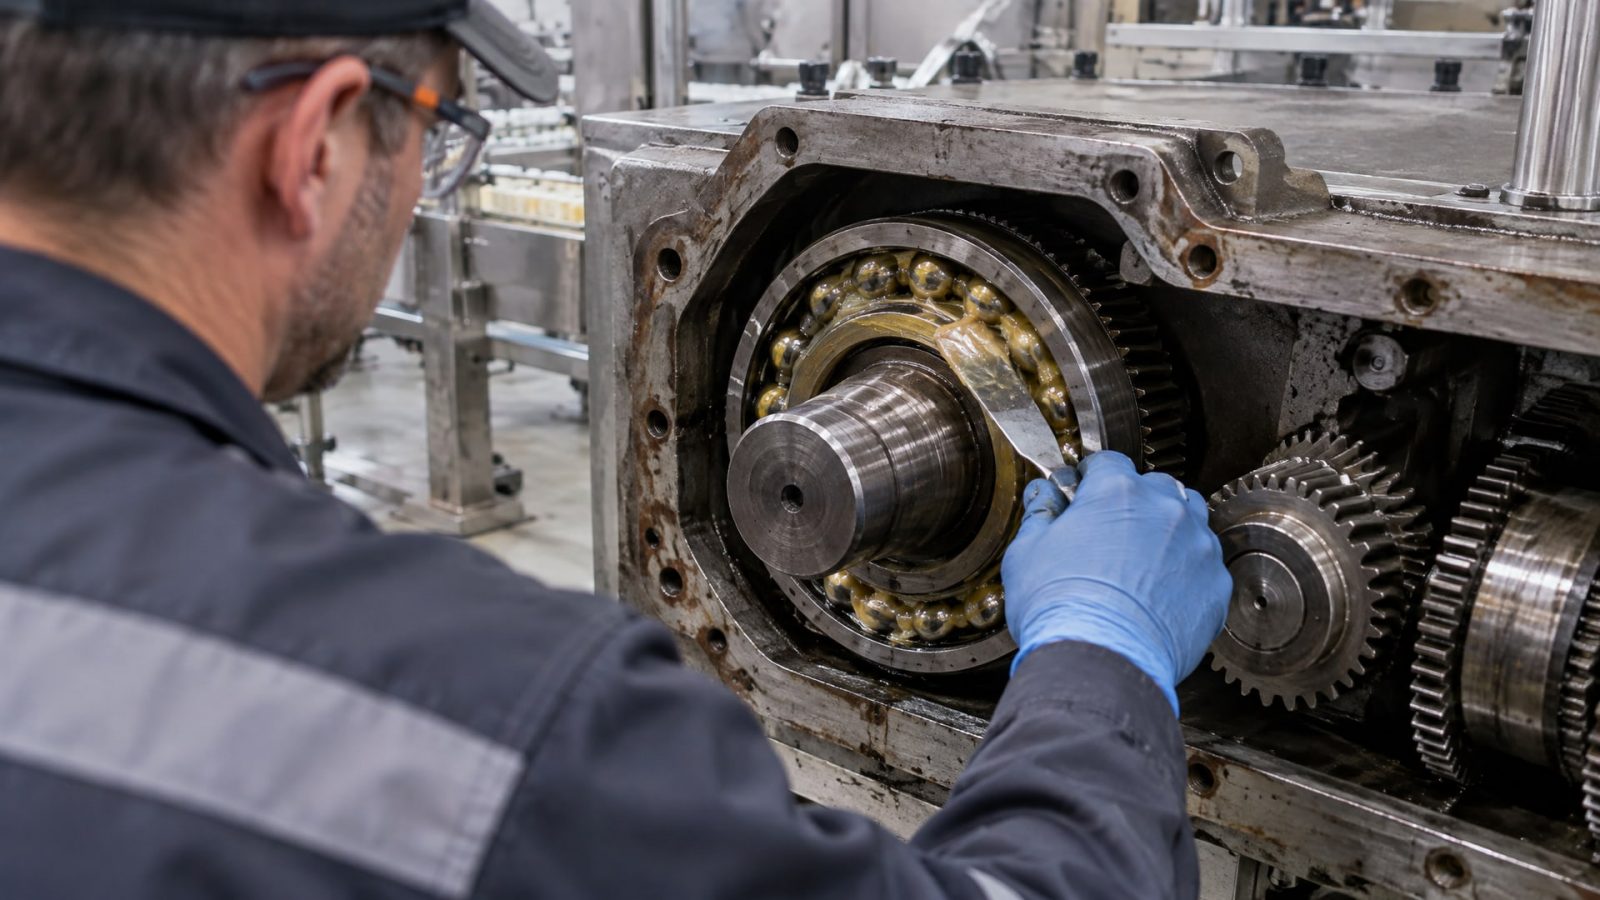
Подшипники качения в редукторе фасовочной машины испытывают радиальные и осевые нагрузки и вращаются на относительно высокой скорости (десятки или сотни оборотов в минуту). При низких температурах главная проблема - увеличение пускового момента. Смазка должна оставаться достаточно текучей, чтобы не препятствовать началу вращения. Для таких узлов подходят смазки NLGI 2 с хорошей низкотемпературной текучестью и синтетическим базовым маслом. Например, состав с диапазоном работоспособности от -40°C до +395°F (202°C) обеспечивает пусковой момент в пределах допустимого, если его базовое масло имеет низкую вязкость при холоде.
Направляющие, каретки, линейные подшипники
На направляющих фасовочной машины часто используют низкооборотистые подшипники скольжения или полимерные каретки. Эти узлы работают медленнее, но испытывают высокие локальные давления. Здесь требуется смазка, которая создает устойчивую пленку и не вымывается водой (конденсат попадает и на направляющие). Для направляющих в морозильных зонах выбирают либо NLGI 0 (если возможна механическая подача смазки), либо смазку NLGI 2 с сильно улучшенной водостойкостью. Эта смазка должна иметь адгезию (липкость) - способность прилипать к металлической поверхности и не стекать под влиянием конденсата.
Цепи передачи и открытые механизмы
Открытые цепи редко встречаются в пищевой промышленности, но если они используются, то в морозильной зоне они особенно нуждаются в защите. Смазка для цепи должна быть редкой (чтобы наноситься тонким слоем и не создавать комки грязи) и одновременно водостойкой. На холоде смазка может стать настолько вязкой, что цепь начинает работать с повышенным сопротивлением. Для морозильных условий рекомендуют NLGI 0 или специальные жидкие смазки-масла низкого класса вязкости.
Синтетические составы и загустители: за что отвечает каждый компонент
Свойства смазки для низких температур определены не одним компонентом, а комбинацией базового масла и загустителя.
Базовое масло
Для низкотемпературной работы используют синтетические базовые масла (полиальфаолефины, эфиры, полиолы), а не минеральные. Синтетическое масло сохраняет текучесть при низких температурах благодаря своей молекулярной структуре: молекулы расположены более упорядоченно и не образуют кристаллические структуры при охлаждении, которые блокируют текучесть. Минеральное масло при -40°C может загустеть в 10-20 раз, а синтетическое - всего в 2-3 раза.
Вязкость базового масла тоже важна: для морозильных условий выбирают масла низких классов вязкости (ISO VG 32, ISO VG 46), потому что высокая вязкость при 40°C приведет к еще большему загустеванию на морозе. Типичные низкотемпературные смазки используют базовое масло вязкостью ISO VG 32-46, что позволяет сохранять приемлемую текучесть при -40…-50°C.
Загуститель
Загуститель дает смазке ее форму (пластичность) и влияет на водостойкость, механическую стабильность и низкотемпературное поведение. Для пищевых смазок в условиях низких температур применяют:
Кальций-сульфонатный комплекс: обеспечивает хорошую водостойкость и механическую стабильность, но может быть чуть более густой при холоде.
Алюминиевый комплекс: обеспечивает хорошую адгезию и относительно низкий пусковой момент.
PTFE-системы: полимер тефлон улучшает скольжение и снижает пусковой момент при холоде.
Синтетические загустители в целом позволяют создавать смазки с лучшей низкотемпературной производительностью, чем традиционные литиевые загустители.
Практический подход к подбору смазки для морозильной и холодильной зоны
При подборе смазки для фасовочного оборудования в условиях низких температур нужно пройти четыре шага.
Шаг 1: определить фактическую минимальную температуру в узле
Не в помещении, а именно в узле трения. Редуктор фасовочной машины в камере -40°C может остыть до -45…-50°C за ночь или при длительной работе без циклического прогрева. Подшипник при циклической работе (периоды остановки и пуска) остывает еще быстрее. Рекомендуется взять справку из технического регламента оборудования или поговорить с инженером-механиком, какие узлы и при каких условиях работают.
Шаг 2: проверить требование к пищевому допуску
Убедиться, что узел действительно находится в зоне возможного контакта с пищей (часто в морозильных камерах этого нет - там находятся уже упакованные продукты). Если контакт возможен, требуется NSF H1. Если нет - пищевой допуск не обязателен, и можно использовать промышленную смазку (что часто дешевле и проще).
Шаг 3: проверить условия влажности и мойки
Если оборудование периодически моется, находится в зоне конденсата, нужна смазка с высокой водостойкостью. При отсутствии влаги требования к водостойкости ниже.
Шаг 4: выбрать класс консистенции и тип смазки
Если пусковой момент критичен (редуктор тяжелый, привод слабый), нужен более мягкий класс (NLGI 0 или 00). Если пусковой момент некритичен, подойдет NLGI 2. Проверить в техническом листе, подтверждены ли заявленная минимальная рабочая температура и водостойкость.
На практике для фасовочного оборудования в морозильных зонах с требованием пищевого допуска и влажности рекомендуется выбирать смазку NLGI 2 с синтетическим базовым маслом, диапазоном от -40°C и ниже, пищевым допуском NSF H1 и подтвержденной водостойкостью. Для участков с особенно низкими температурами или критичным пусковым моментом рассматривают NLGI 0.
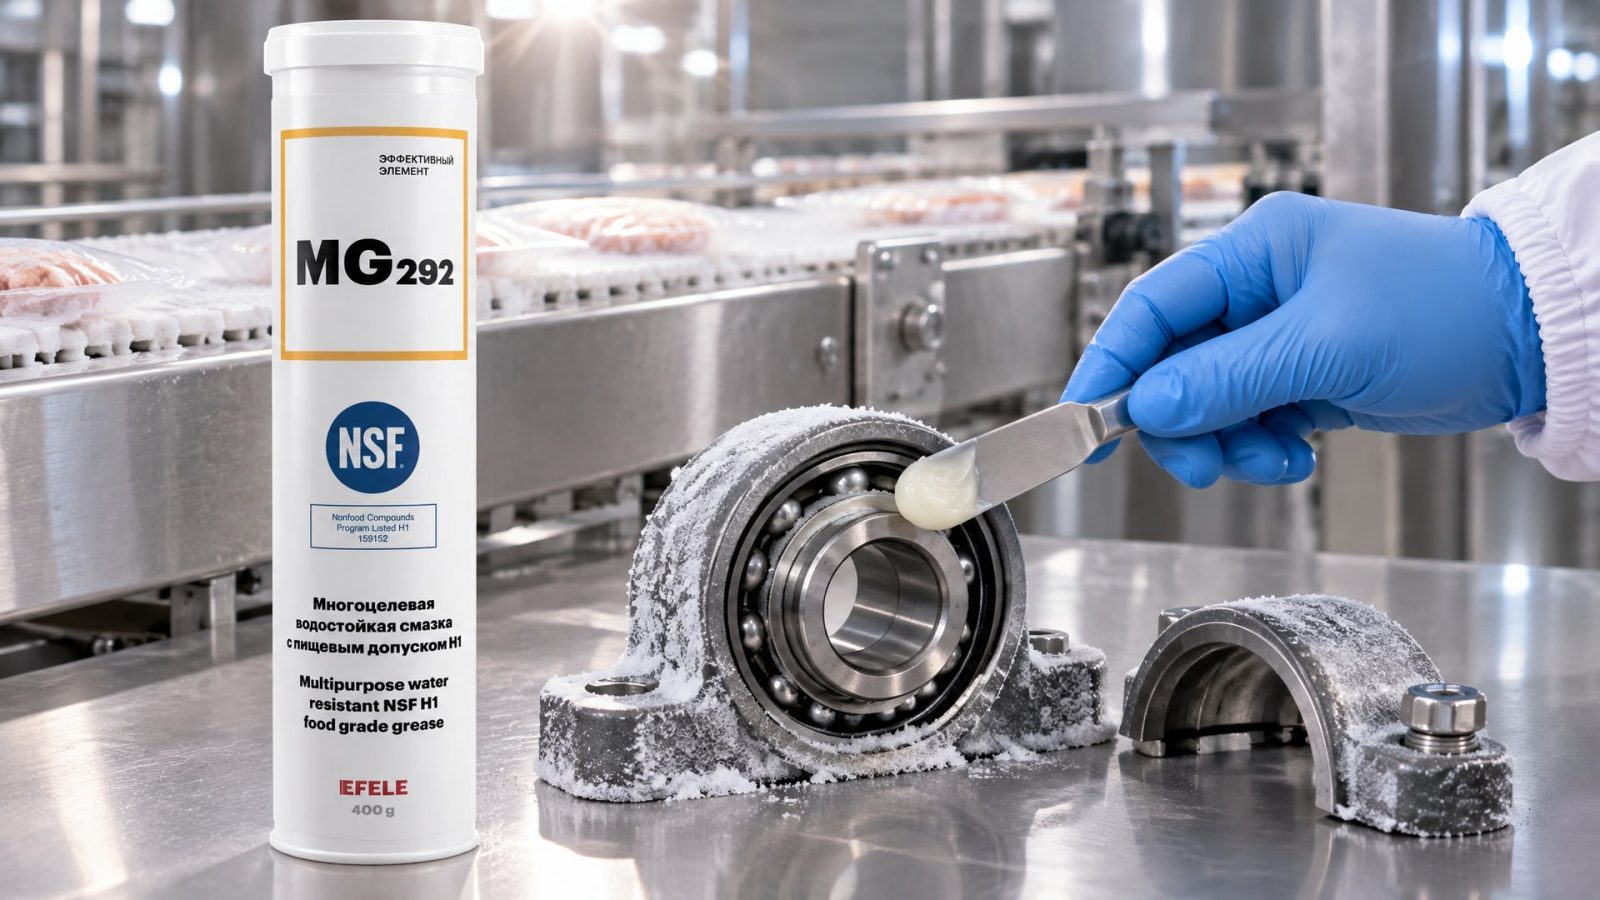
Для фасовочного оборудования, которое работает в условиях низких температур и высокой влажности, рекомендуется использовать EFELE MG-292, которая обладает пищевым допуском NSF H1 и отличной водостойкостью. Этот состав сочетает низкотемпературную текучесть с надежной адгезией, что предотвращает вымывание смазки конденсатом и обеспечивает стабильный коэффициент трения на морозе.
Типичные ошибки при выборе смазки для холода
Практика показывает, что закупщики и техники часто допускают одни и те же ошибки.
Ошибка 1: выбор по температуре каплепадения
Температура каплепадения - это точка, при которой смазка начинает капать как масло. Многие считают: чем выше температура каплепадения, тем лучше для холода. На самом деле для морозильных условий это неправильно. Высокая температура каплепадения обычно говорит о жесткой структуре смазки, которая загустеет еще сильнее при низких температурах. Для холода важнее поведение смазки при низкой температуре, чем ее верхний температурный предел.
Ошибка 2: предположение, что NLGI 2 подходит всегда
NLGI 2 - это стандарт, и многие думают, что это универсальный выбор. На практике для морозильных условий, особенно при пусковых нагрузках, NLGI 2 может быть слишком жесткой. В каталогах для морозильных и холодильных применений часто рекомендуют NLGI 0 или даже NLGI 00. Выбор класса зависит от конкретных условий: температуры, скорости вращения, величины пускового момента.
Ошибка 3: путаница между пищевым допуском и низкотемпературностью
Пищевая смазка НЕ автоматически годится для мороза, и морозостойкая смазка НЕ автоматически пищевая. Это независимые свойства. Для фасовочного оборудования в морозильной камере нужна смазка, которая одновременно имеет NSF H1 и работает при заявленной низкой температуре. Если в техническом листе написано только «NSF H1» или только «-40°C», без подтверждения обоих параметров одновременно, нужно уточнить у производителя.
Ошибка 4: игнорирование водостойкости
В холодильных и морозильных зонах влага и конденсат - почти гарантированы. Закупщики часто выбирают смазку по цене или известности бренда, не проверяя водостойкость. Результат: смазка вымывается, подшипник остается без защиты, появляется коррозия и ускоренный износ. Для высокой влажности нужна смазка с подтвержденной водостойкостью (например, результат DIN 51 807/1 не более 1-2%).
Ошибка 5: неправильная величина пускового момента
Если при пуске фасовочной машины на морозе выключается защита или гудит электромотор, это признак чрезмерного пускового момента. Многие техники в ответ добавляют еще смазки. На самом деле нужно сменить саму смазку на более текучую (NLGI 0 вместо NLGI 2) или с лучшей низкотемпературной текучестью. Добавление лишней смазки только усугубляет проблему.
Температурные диапазоны и примеры из практики
В таблице ниже приведены типичные параметры пищевых смазок для низких температур, которые встречаются в индустрии:
| Характеристика | Диапазон или значение |
|---|---|
| Минимальная рабочая температура | От -34°C до -51°C |
| Максимальная рабочая температура | От +110°C до +232°C |
| Температура застывания (pour point) | От -40°C до -52.78°C |
| Класс консистенции NLGI | 0, 1 или 2 (редко 00) |
| Допуск пищевой безопасности | NSF H1 |
| Водостойкость DIN 51 807/1 | 1-2 max. (потеря менее 2% в весе) |
| Базовое масло | Синтетическое (ПАО, эфиры, полиолы) |
| Загуститель | Кальций-сульфонатный комплекс, алюминиевый комплекс, PTFE-системы |
Практические примеры: - Для фасовочной машины в морозильной камере при -45°C с низким пусковым моментом: выбирают NLGI 0 или 00 с диапазоном -50°C, NSF H1, водостойкостью 1-2%. - Для редуктора и подшипников качения при -40°C с умеренными пусковыми нагрузками: подходит NLGI 2 с диапазоном -40°C, NSF H1, водостойкостью 1% и синтетическим базовым маслом. - Для направляющих и каруселей в зоне частой мойки при -35°C: нужна NLGI 2 с повышенной адгезией, водостойкостью не более 1%, NSF H1 и кальций-сульфонатным комплексом как загуститель.
Особенности применения смазки в морозильных зонах
При работе со смазкой в условиях низких температур есть практические нюансы, которые влияют на ресурс оборудования.
Частота переподачи смазки
На холоде смазка загустевает и ее расход изменяется. Если на теплом участке машина требует переподачи смазки раз в смену, в морозильной зоне она может потребоваться чаще или реже - зависит от типа узла и выбранной смазки. Рекомендуется провести наблюдение в течение первой недели и отрегулировать интервал переподачи. Недостаток смазки приводит к износу, избыток - к нагреву и утечкам (в морозильной камере это менее заметно, но все равно растет сопротивление).
Хранение смазки перед применением
Смазку нужно хранить в герметичной таре при положительной температуре (15-25°C) и вносить в морозильную зону непосредственно перед нанесением, чтобы она не потеряла текучесть. Если хранить смазку в холодном складе, она может загустеть, и при нанесении потребуется усилие, что затруднит равномерное распределение.
Нанесение смазки в холоде
Смазку наносят тонкой пленкой, а не «слоем». После нанесения лишнее не требуется протирать (это уменьшит защиту); излишки уходят во время пуска и естественным образом распределяются. Если смазка нанесена корректно, на подшипнике видна блестящая, но не жирная поверхность.
Мониторинг состояния смазки
В морозильных зонах смазка может окисляться медленнее из-за низкой температуры, но влага и механическое загрязнение могут привести к образованию эмульсии и потере защитных свойств. Рекомендуется проводить визуальный контроль: если смазка потемнела, начала выделять воду или стала комковатой, ее нужно заменить.
Водостойкость и ее роль в морозильных условиях
Высокая влажность морозильной камеры создает условия для конденсата на холодных поверхностях.
Это отличается от участков с активной мойкой водой, но для смазки это представляет вызов.
Вода может проникнуть в структуру смазки и разрушить ее противоизносные присадки. При контакте со льдом или обмерзанием смазка может расслоиться: масло отделится от загустителя, и защита будет потеряна. Для предотвращения этого используют смазки с кальций-сульфонатным комплексом или алюминиевым комплексом, которые лучше удерживают влагу в виде микроэмульсии и предотвращают расслоение.
Проверку водостойкости делают по стандарту DIN 51 807/1: смазку кипятят с водой в течение 3 часов при 90°C и смотрят потерю в весе. Результат «1» означает потерю не более 1 грамма на 100 граммов смазки, что считается хорошей водостойкостью. Для морозильных условий рекомендуется результат не хуже 1-2 max.
Интеграция в централизованные системы смазки
На больших фасовочных линиях часто используют централизованные системы автоматической подачи смазки.
В морозильных условиях это создает дополнительные требования.
Смазка в системе трубопровода на холоде загустевает, и ее прокачиваемость падает. Для централизованных систем в морозильных зонах выбирают более мягкие классы консистенции (NLGI 00 или 0) или переходят на жидкие масла низкого класса вязкости (ISO VG 15-32). Это обеспечивает нормальную подачу смазки при низких температурах без повышенного давления в системе и утечек.
Трубопроводы и форсунки тоже должны быть рассчитаны на холод. Металлические трубки сужаются при охлаждении, что может привести к подсосу воздуха или образованию воздушных пробок. Рекомендуется выбирать системы, специально предназначенные для низких температур, или консультироваться с производителем оборудования о совместимости.
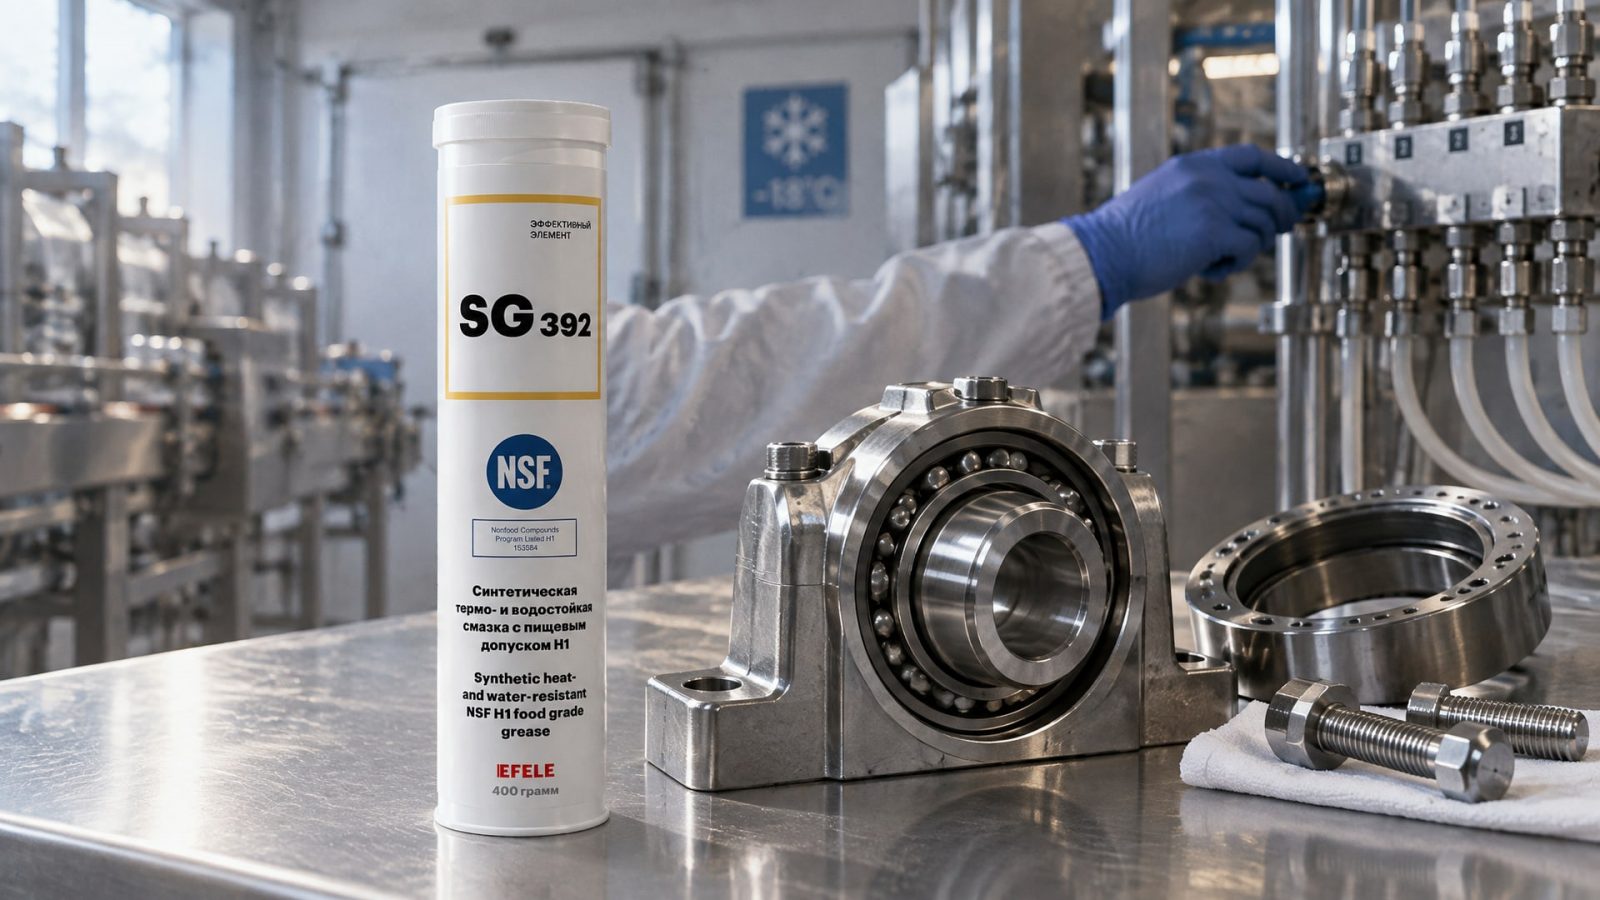
В случае, если требуется смазка для высоконагруженных узлов фасовочного оборудования, работающего в условиях экстремально низких температур, отличным выбором станет EFELE SG-392, которая также имеет пищевой допуск NSF H1 и широкий диапазон рабочих температур. Этот состав разработан для синхронизации требований высокой нагрузки и экстремального холода, что позволяет использовать одну смазку для нескольких критичных узлов одновременно.
Часто задаваемые вопросы
Какую силиконовую смазку выбрать для низких температур?
Силиконовые смазки содержат кремнийорганическое базовое масло, которое обладает хорошей текучестью при низких температурах и высокой температурной стабильностью. Однако силиконовые смазки редко имеют пищевой допуск NSF H1 и часто дороже. Для фасовочного оборудования в морозильной камере с требованием пищевого допуска силиконовую смазку используют редко. Если нужна именно силиконовая, уточняйте наличие NSF H1 в техническом листе; без этого допуска она не подходит для зоны пищевого контакта.
Смазка для подшипников для низких температур: что это за категория?
Это смазки, специально подобранные для подшипников (качения или скольжения), работающих при минусовых температурах. Они содержат синтетическое базовое масло с низкой вязкостью при холоде и загустители, которые дают хорошую механическую стабильность и противоизносные свойства без чрезмерного загустевания. Для пищевых применений такая смазка должна дополнительно иметь сертификат NSF H1. Характеристики обычно: NLGI 2 или 0, диапазон от -40°C, синтетическое базовое масло, кальций-сульфонатный или алюминиевый комплекс.
Смазка для низких температур водостойкая низкооборотистых подшипников: в чем особенность?
Низкооборотистые подшипники (скольжения) работают медленно, но под высоким давлением. При низких температурах они испытывают две проблемы: смазка густеет и создает повышенное сопротивление, плюс влага и конденсат вымывают защитный слой. Для таких подшипников нужна смазка с высокой адгезией (способностью прилипать к поверхности), хорошей водостойкостью и умеренной вязкостью при холоде. Это обычно NLGI 2 с кальций-сульфонатным комплексом, диапазоном от -40°C и выше, водостойкостью не более 1-2% по DIN 51 807/1.
Чем отличается пищевая смазка для морозильных условий от обычной промышленной?
Пищевая смазка (NSF H1) использует одобренные компоненты, которые не токсичны при контакте с пищей. Промышленная смазка может содержать вещества, опасные при попадании в продукт. Для морозильных условий выбор между ними определяется зоной размещения узла: если он находится в зоне возможного контакта с пищей, нужна NSF H1. Если редуктор находится в отдельной камере или корпусе, без прямого контакта с продуктом, можно использовать промышленную смазку (это часто дешевле).
Можно ли смешивать смазки разных производителей при низких температурах?
Не рекомендуется. Смазки разных брендов могут иметь несовместимые загустители или базовые масла; при смешивании может произойти расслоение, снижение адгезии или образование отложений. Это особенно критично в морозильных условиях, где смазка уже работает на пределе текучести. Если нужно заменить смазку, лучше полностью промыть узел тряпкой и залить новую смазку одного производителя.
Заключение
Выбор смазки для низких температур на фасовочном оборудовании требует анализа трех независимых параметров: фактической температуры в узле, пищевого допуска (если требуется) и водостойкости (если есть влага). Типичная смазка для таких условий имеет диапазон работоспособности от -40°C и ниже, класс консистенции NLGI 2 или 0 (в зависимости от пускового момента), пищевой допуск NSF H1 и подтвержденную водостойкость. Синтетические базовые масла и специализированные загустители обеспечивают механическую стабильность при частых перепадах температур и влажности.
Следующий шаг: определите фактическую минимальную температуру в каждом узле вашего оборудования (редуктор, подшипники, направляющие), проверьте требования к пищевому допуску и влажности, затем запросите технические листы смазок с указанием диапазона рабочих температур, класса NLGI, допуска NSF H1 (если нужен) и результатов испытания на водостойкость. Обсудите выбор с инженером оборудования - он поможет уточнить требование к пусковому моменту и классу консистенции. После замены смазки проведите первый месяц наблюдения: фиксируйте пусковой момент, температуру на подшипниках и внешний вид смазки, чтобы убедиться, что выбор был правильным.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как резьбовой фиксатор предотвращает самоотвинчивание болтов и гаек, обеспечивая надежность соединений в вибрирующем оборудовании.
Узнайте, как выбрать анаэробный формирователь прокладок для фланцев с большим зазором, обеспечив герметичность соединений.
Узнайте, чем смазать замок дверей, чтобы защитить его от замерзания и коррозии зимой, обеспечив надежную работу механизма.