
Резьбовой фиксатор: как выбрать и применять для защиты от вибрации и ударов
Самоотвинчивание болтов и гаек на вибрирующем оборудовании - одна из наиболее частых причин отказа узлов. Проблема не в слабой затяжке, а в механизме потери преднатяга: при поперечной вибрации контактные поверхности смещаются относительно друг друга, соединение теряет силу трения, и крепеж постепенно ослабляется. Инженеры знают: просто затянуть сильнее недостаточно. Нужна система мер, где правильный преднатяг сочетается с выбором надежного способа фиксации резьбы.
Статья поможет техническим специалистам и закупщикам разобраться в механизме самоотвинчивания, выбрать подходящий резьбовой фиксатор для конкретных условий и избежать типичных ошибок при сборке. Вы узнаете, почему анаэробные клеи работают, как правильно подобрать уровень фиксации и какие дополнительные меры повышают надежность соединения.
Механизм самоотвинчивания при вибрации
Самоотвинчивание резьбы происходит в три этапа.
На первом болт теряет преднатяг: микроскольжение между витками резьбы и контактными поверхностями вызывает циклическое смещение, сила трения уменьшается, и соединение ослабляется. Второй этап - видимое смещение резьбы: резьба начинает вращаться в корпусе, и гайка (или болт) откручивается. На третьем этапе соединение полностью разрушается.
Поперечная вибрация - наиболее опасный тип нагрузки для болтовых соединений. При сдвигающих движениях площадка давления под головкой болта или гайкой скользит относительно поверхности, что вызывает микроскольжение в резьбе. Осевая вибрация менее критична, поскольку не создает такого же эффекта скольжения. Исследования показывают, что именно поперечные нагрузки приводят к наиболее быстрому ослаблению крепежа.
Традиционный взгляд на проблему неверен: простое увеличение момента затяжки не гарантирует защиту от вибрации, если не учтен механизм потери натяга. Однако правильный преднатяг - это обязательная основа. Практический ориентир: преднатяг порядка 65% от proof load (предела текучести при доказательной нагрузке) считается минимальным уровнем, который помогает предотвратить ослабление в большинстве вибросред. Для ответственных узлов рекомендуется натяг до 80% от предела текучести.
Признаки самоотвинчивания в производстве
На практике ослабление болтовых соединений проявляется заметно, если его вовремя не заметить.
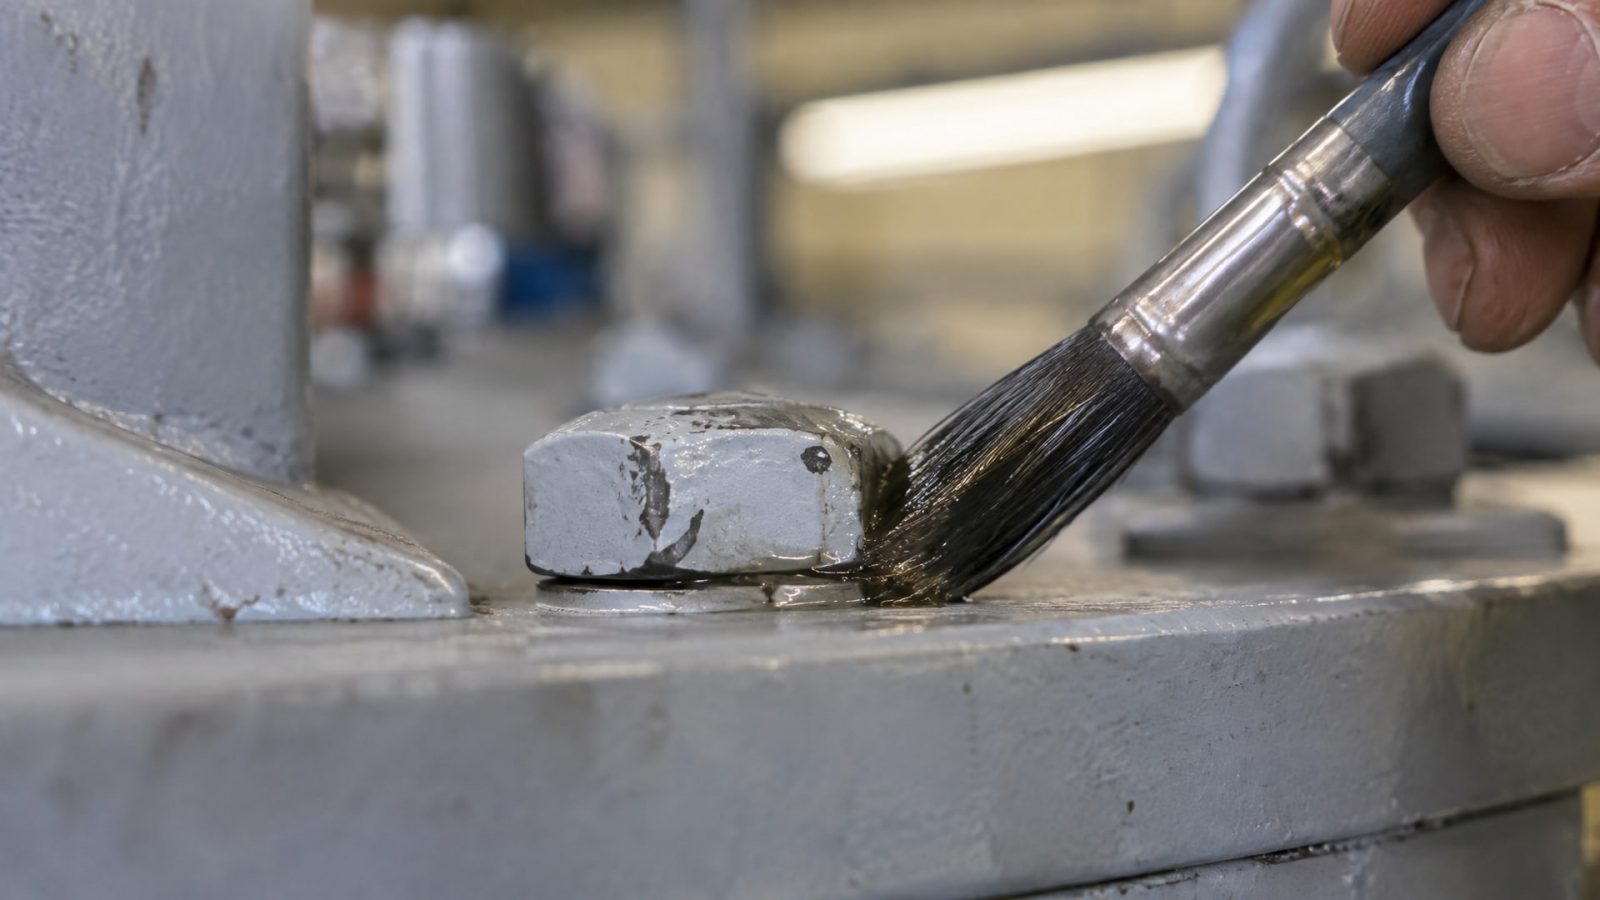
Разрушается покрытие на головке болта или гайке из-за микроскольжения. Между головкой и опорной поверхностью появляется щель. Гайка или болт смещаются видимо, часто неравномерно - один край прижат сильнее другого. При повторной проверке момент затяжки оказывается ниже исходного. На поверхностях трения видны следы окисления и продуктов износа (фреттинга).
Снижение герметичности узла - еще один признак. Если соединение было герметичным, после ослабления начинаются утечки жидкости или газа. Вибрация может быть слышна визуально (рачокание, гул) или обнаружена приборами. Регулярные отказы одного и того же типа узлов на разных машинах указывают на системную проблему с крепежом, а не на единичный дефект.
Почему резьбовой фиксатор работает
Анаэробный резьбовой фиксатор - жидкий состав, который затвердевает только при контакте металла с отсутствием кислорода (то есть в герметичной щели между витками резьбы).
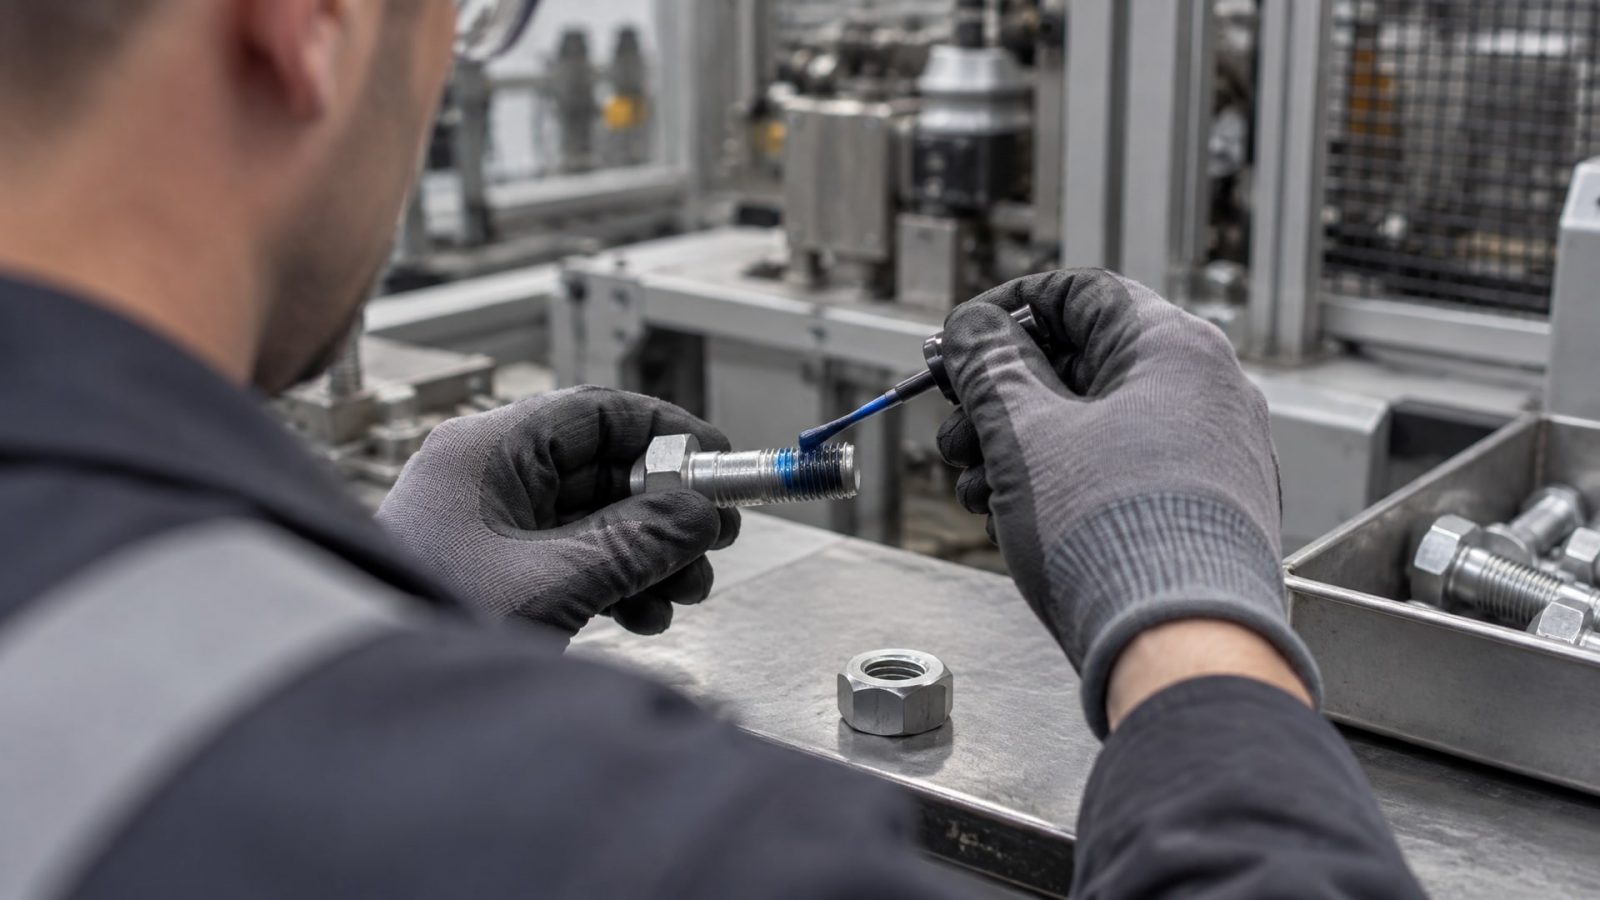
После отверждения он создает тонкий полимерный слой, который заполняет микронеровности резьбы и блокирует микроскольжение. Это не означает, что соединение становится неразборным (зависит от типа фиксатора), но удерживающая способность возрастает.
Механизм защиты от вибрации прямой: препятствие микроскольжению означает, что преднатяг дольше сохраняется. Фиксатор увеличивает коэффициент трения в резьбе, снижая относительное смещение витков под нагрузкой. При поперечной вибрации соединение не разрушается вследствие того, что полимерный слой впитывает энергию колебаний и демпфирует движение.
Важно: резьбовой фиксатор НЕ компенсирует потерю преднатяга, если затяжка была выполнена неправильно. Если болт затянут недостаточно, фиксатор замедлит ослабление, но не остановит его полностью. Поэтому сначала обеспечивают правильный преднатяг, а затем применяют фиксатор как дополнительную защиту.
Выбор уровня фиксации: от среднего к высокому
На рынке существует несколько классов резьбовых фиксаторов, различающихся по удерживающей способности и возможности разборки.
Выбор зависит от условий эксплуатации и требований к сервису.
Средняя фиксация
Средний резьбовой фиксатор рекомендуется для соединений, где нужна защита от вибрации, но требуется возможность регулярной разборки стандартным инструментом без специального оборудования. Это типовой выбор для сервисных узлов, узлов регулировки, позиций, где техник может захотеть быстро проверить или заменить крепеж во время планового обслуживания.
Средняя фиксация подходит для большинства случаев в промышленности: крепежи приводных ремней, болты на кожухах, соединения на рессорах, фиксация датчиков. Удерживающая способность достаточна, чтобы выдержать нормальную вибрацию на участках без вынужденных колебаний высокой амплитуды. Демонтаж остается возможен при приложении умеренного усилия.
Высокая фиксация
Высокий резьбовой фиксатор применяется для критичных соединений, которые не должны ослабляться при любых обстоятельствах: сильная вибрация, удары, экстремальные температурные циклы, высокие нагрузки. Разборка при высокой фиксации требует применения нагрева или специального инструмента, поэтому такие фиксаторы используют, когда разборка - исключение, а не правило.
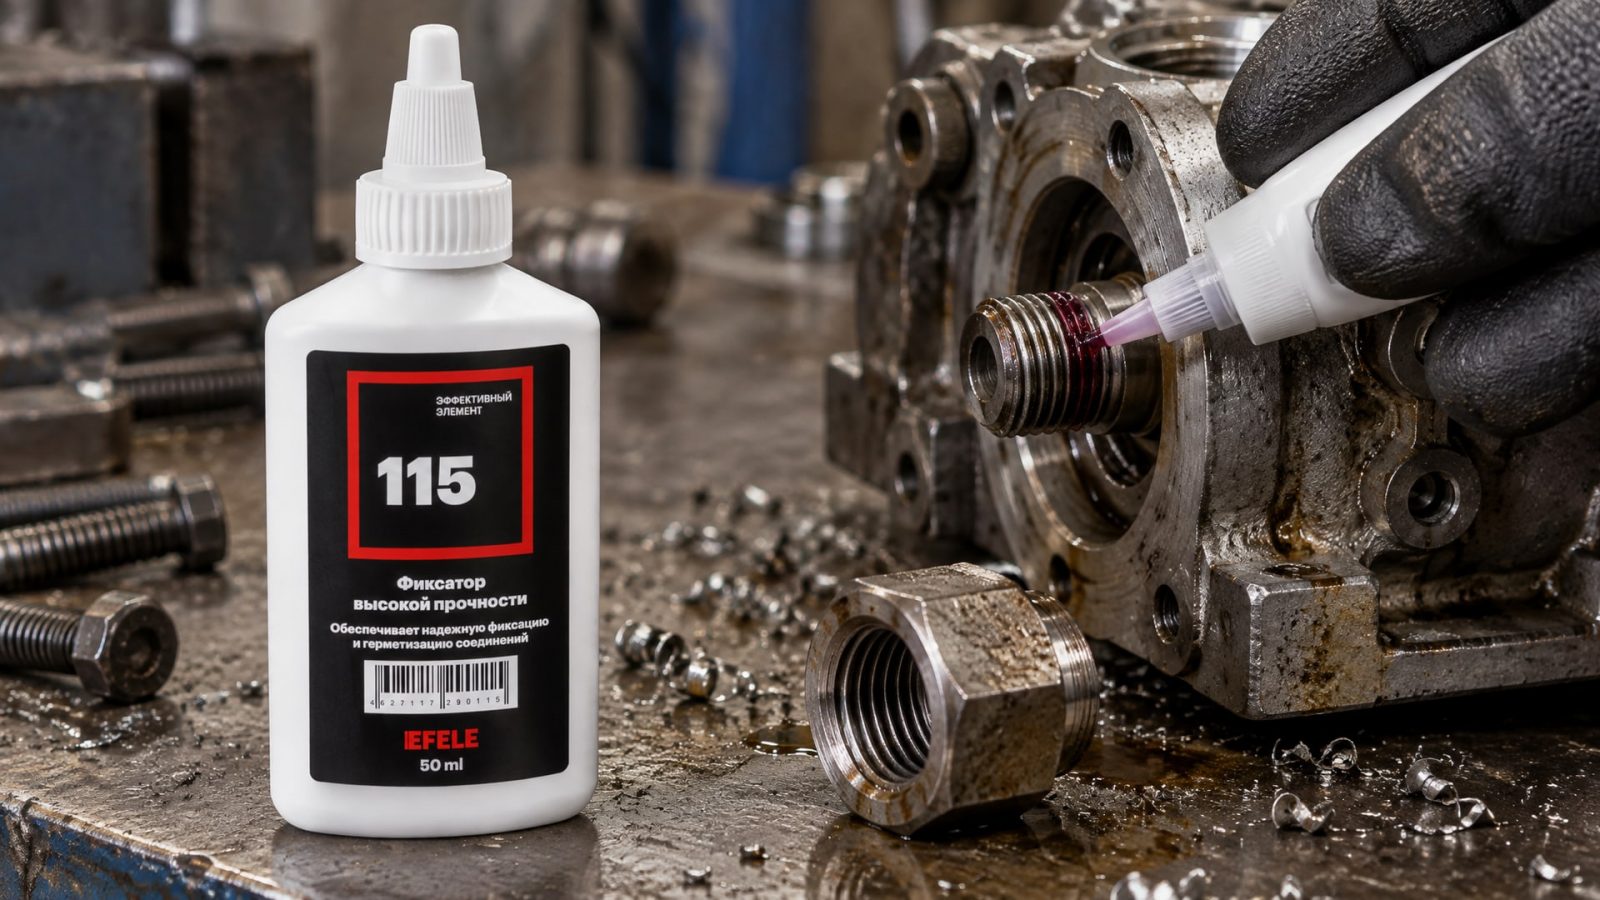
Для фиксации резьбовых соединений, которые могут подвергаться постоянной вибрации и ударам, часто выбирают анаэробный клей EFELE 115 высокой прочности. Такое решение применяют на узлах, где отказ грозит серьезным простоем: приводные валы, крепежи маховиков, фиксация маслоуловителей на линиях сжатого воздуха, болты картеров коробок передач.
Резьбовой фиксатор средней прочности: когда и зачем
Фиксатор резьбовой средней прочности - это компромисс между надежностью и обслуживаемостью.
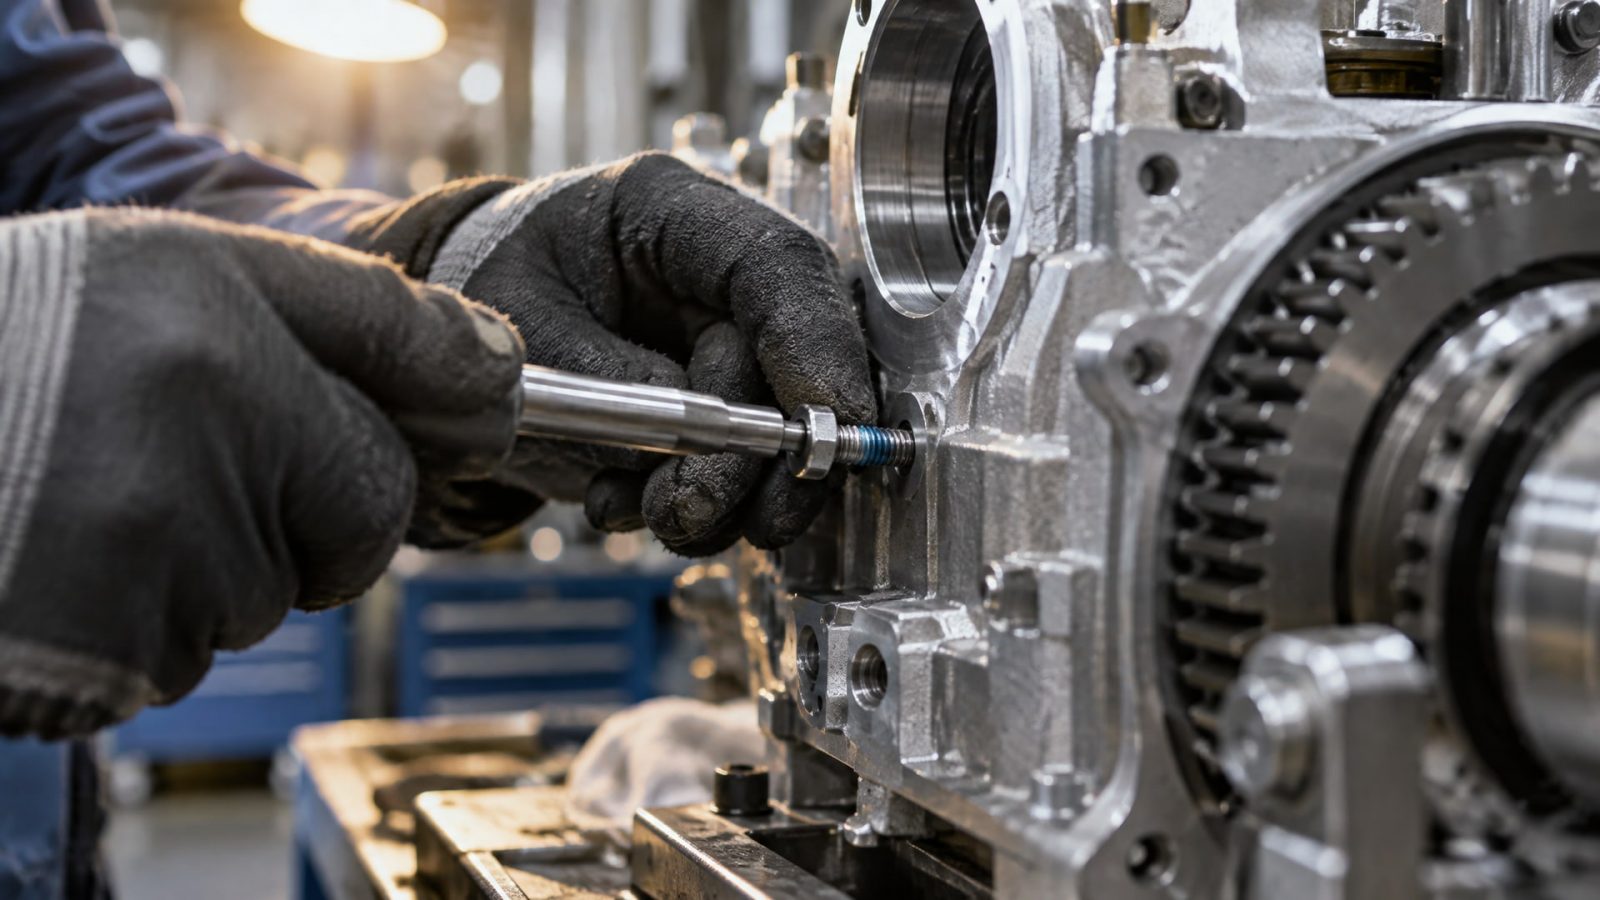
Его выбирают, когда нужна защита от вибрации, но соединение может потребовать разборки в течение жизненного цикла оборудования.
Критерии выбора среднего фиксатора: - Рабочая температура соединения (должна быть в диапазоне, указанном производителем). - Материал крепежа: углеродистая сталь, нержавеющая сталь, алюминий (совместимость необходимо проверить). - Уровень вибрации: нормальная промышленная вибрация, а не экстремальные удары. - Частота разборки: несколько раз в год (планово или ремонтно). - Размер резьбы (отсюда следует объем фиксатора: фиксатор резьбовой 50 мл подходит для мелкого и среднего крепежа до M16-M20).
На большинстве участков закупщики и инженеры выбирают именно среднюю фиксацию, потому что она снижает риск ослабления без радикального усложнения обслуживания. Применение среднего фиксатора обходится дешевле, чем покупка специального инструмента для демонтажа высокофиксирующих составов.
Герметизирующие свойства фиксаторов
Резьбовые герметики фиксаторы выполняют две функции одновременно: удерживают соединение от вибрационного ослабления и герметизируют резьбовую щель, предотвращая утечки жидкости или газа.
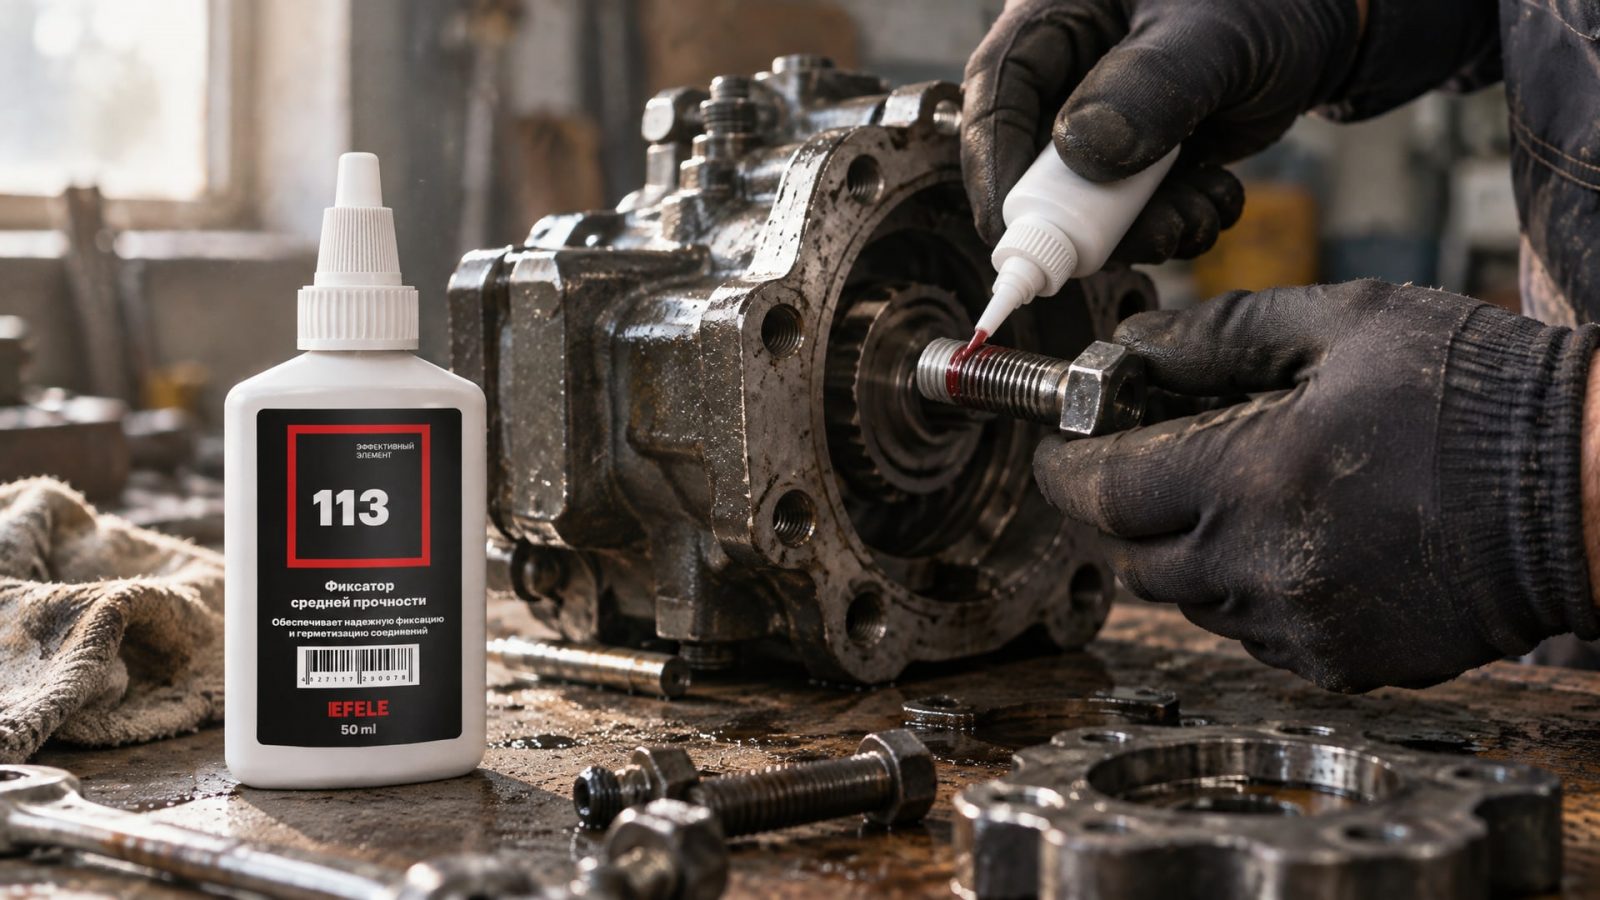
Это особенно важно для пневматического оборудования, гидросистем, компрессоров, где утечка из-под болта вызовет потери давления и снижение эффективности.
Герметичность достигается благодаря вязкости состава и способности полимера заполнять микронеровности резьбы. При правильном нанесении фиксатор образует сплошную пленку, которая препятствует капиллярному движению жидкости между витками.
Совет инженера: для соединений, требующих периодической разборки и работающих в условиях вибрации, подходит анаэробный фиксатор EFELE 113 средней прочности. Он обеспечивает требуемую удерживающую способность, позволяет демонтаж обычным инструментом, и герметизирует резьбовую щель. На практике такое решение прижилось на линиях фасовки, компрессорных станциях и в ремонтных цехах, где требуется баланс между надежностью и обслуживаемостью.
Как правильно применять резьбовой фиксатор
Правильное применение - залог эффективности.
Ошибки при нанесении приводят к недостаточной защите или, наоборот, к чрезмерной фиксации.
Подготовка поверхности
Резьбовую щель необходимо очистить от грязи, масла, ржавчины и окиси. Жир и масло препятствуют отверждению анаэробного клея, поскольку кислород не попадает в щель. На чистую и сухую резьбу фиксатор наносится тонкой линией вдоль витков (обычно на 2-3 витка).
Если резьба была покрыта защитной смазкой, ее необходимо удалить. Если резьба окислена, окись удаляют проволочной щеткой или химическим очистителем. Чрезмерное усилие при очистке приводит к изменению размера резьбы, поэтому используют мягкие щетки.
Нанесение
Фиксатор наносят после подготовки, но до затяжки. Объем - несколько капель или тонкая линия вдоль резьбы. Избыток фиксатора вытечет наружу и не улучшит эффект; недостаток оставит участки резьбы незащищенными. Затем болт вворачивают и затягивают с требуемым моментом.
Важно: не наносить фиксатор на уже затянутое соединение (он не будет распределяться по резьбе). Не смешивать различные типы фиксаторов - это может привести к непредсказуемому результату.
Время отверждения
Анаэробные фиксаторы требуют времени на отверждение. Для среднего фиксатора типовое время полного набора прочности - несколько часов (уточняется в технической документации). До полного отверждения соединение должно оставаться в покое. Применение нагрузки в процессе отверждения может привести к частичному смещению фиксатора.
Для срочных ремонтов существуют ускорители отверждения (активаторы), которые сокращают время до минут, но они требуют дополнительных затрат и применяются только при необходимости.
Как выбрать фиксатор по рабочим условиям
Выбор начинается с анализа условий эксплуатации соединения.
Заполните мысленно следующий чек-лист: температура окружающей среды и температура в месте соединения; уровень вибрации (нормальная, повышенная, ударная); материал крепежа и материал корпуса; требуется ли разборка и как часто; наличие жидкостей или газов рядом с соединением.
Температурный диапазон
Каждый резьбовой фиксатор имеет рабочий диапазон. Средние фиксаторы обычно работают от -40°C до +100°C или аналогично. Высокие фиксаторы рассчитаны на расширенный диапазон. Для криогенных применений или использования в печах нужен специальный состав.
Не следует использовать фиксатор вне его диапазона: при низких температурах полимер может не отвердеть, при высоких - деградировать и потерять удерживающую способность.
Совместимость с материалами
Углеродистая сталь хорошо совместима со всеми типами анаэробных фиксаторов. Нержавеющая сталь требует проверки: некоторые фиксаторы работают с ней прямо, другие требуют праймера. Алюминий - материал капризный; для алюминиевого крепежа нужны специальные составы. Латунь и медь совместимы с большинством анаэробных клеев, но следует уточнить.
Проверка совместимости: свериться с технической документацией фиксатора или провести испытание на малозначимом соединении перед массовым применением.
Вибрация и тип нагрузки
Классификация VDI 2230 - общепринятый инженерный стандарт выбора способов фиксации. Под нормальную вибрацию подходит средний фиксатор. Под повышенную вибрацию и удары - высокий фиксатор. Под очень высокие нагрузки и вибрацию рекомендуется комбинированный подход: высокий фиксатор + конструктивное стопорение (например, контргайка или проволочная фиксация).
Комбинированные методы защиты от самоотвинчивания
Для ответственных узлов не стоит полагаться на один способ защиты.
Практика показывает, что сочетание нескольких мер дает лучший результат.
Стандартный набор для критичного соединения: - Правильный преднатяг (65-80% от предела текучести). - Резьбовой фиксатор среднего или высокого класса. - Конструктивное стопорение: контргайка, проволочная фиксация, самоконтрящаяся гайка.
Практический пример: болты крепления маховика на приводном валу. Используют затяжку на требуемый момент, наносят высокий резьбовой фиксатор, устанавливают контргайку и в дополнение фиксируют проволокой через отверстия. При такой системе вероятность самоотвинчивания близка к нулю.
Для линий с интенсивной вибрацией (кузнечные прессы, молоты, вибросито) комбинированный подход становится стандартом, а не исключением. Затраты на дополнительные материалы и время в сборке окупаются тем, что техник не тратит время на регулярное переподтяжение и не рискует аварией из-за раскрутившегося болта.
Часто задаваемые вопросы
Можно ли использовать обычную литиевую смазку вместо резьбового фиксатора?
Нет. Смазка снижает коэффициент трения в резьбе, что ускоряет потерю преднатяга при вибрации. Без специального фиксатора смазка не будет препятствовать микроскольжению и самоотвинчиванию. Наоборот, ее применение может ухудшить ситуацию, если забыть пересчитать момент затяжки. Резьбовой фиксатор - это не смазка и работает по иному принципу.
Какой фиксатор выбрать для нержавеющей стали?
Для нержавеющей стали важна совместимость. Стандартные анаэробные фиксаторы часто требуют праймера (активатора) для надежного отверждения на нержавейке. Свериться с техдокументацией фиксатора. Если производитель рекомендует праймер, его необходимо использовать. Без праймера фиксатор может отверждаться неполностью и не обеспечит требуемую удерживающую способность.
Что делать, если резьба была смазана маслом?
Резьбу нужно обезжирить перед нанесением фиксатора. Используют растворитель, тряпку и щетку; можно также протереть петролеумом или техническим спиртом. Дать высохнуть. Только после полного высыхания наносить фиксатор. Если нанести фиксатор на маслянистую резьбу, он не отвердеет должным образом.
Достаточно ли одного резьбового фиксатора, или нужна контргайка?
Для обычной вибрации (нормальный уровень) среднего резьбового фиксатора обычно достаточно. Для ударной нагрузки и высокой вибрации рекомендуется комбинировать фиксатор с контргайкой или другим стопорением. Проверку решения лучше проводить испытанием в условиях, близких к рабочим.
Как разобрать соединение, зафиксированное резьбовым фиксатором?
Средний фиксатор разбирается обычным инструментом (ключом, отверткой) с приложением нормального усилия. Высокий фиксатор требует большего усилия, а иногда нагрева до 60-80°C для размягчения полимера. Для очень критичных соединений может понадобиться специальный инструмент или слесарь. Информацию о методе разборки нужно уточнять в технической документации конкретного фиксатора.
Заключение
Самоотвинчивание резьбовых соединений под вибрацией и ударами - это не техническая случайность, а следствие потери преднатяга. Механизм хорошо изучен: микроскольжение в резьбе приводит к ослаблению, и стандартная затяжка не защищает от этого. Надежное решение строится на трех опорах: правильный преднатяг (не менее 65% от proof load), выбор подходящего резьбового фиксатора (средней или высокой фиксации) и при необходимости - дополнительное конструктивное стопорение.
При выборе фиксатора ориентируйтесь на реальные условия: рабочую температуру, материал крепежа, уровень вибрации и частоту разборки. Не путайте уровни фиксации по названиям; смотрите технические параметры. Перед массовым внедрением нового решения проверьте его на малом объеме. Эта простая практика экономит средства на переделки и предотвращает отказы оборудования в производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный формирователь прокладок для фланцев с большим зазором, обеспечив герметичность соединений.
Узнайте, чем смазать замок дверей, чтобы защитить его от замерзания и коррозии зимой, обеспечив надежную работу механизма.
Узнайте, как открутить заржавевший болт на выхлопной трубе без сварки, используя проверенные методы и специальные средства.