
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
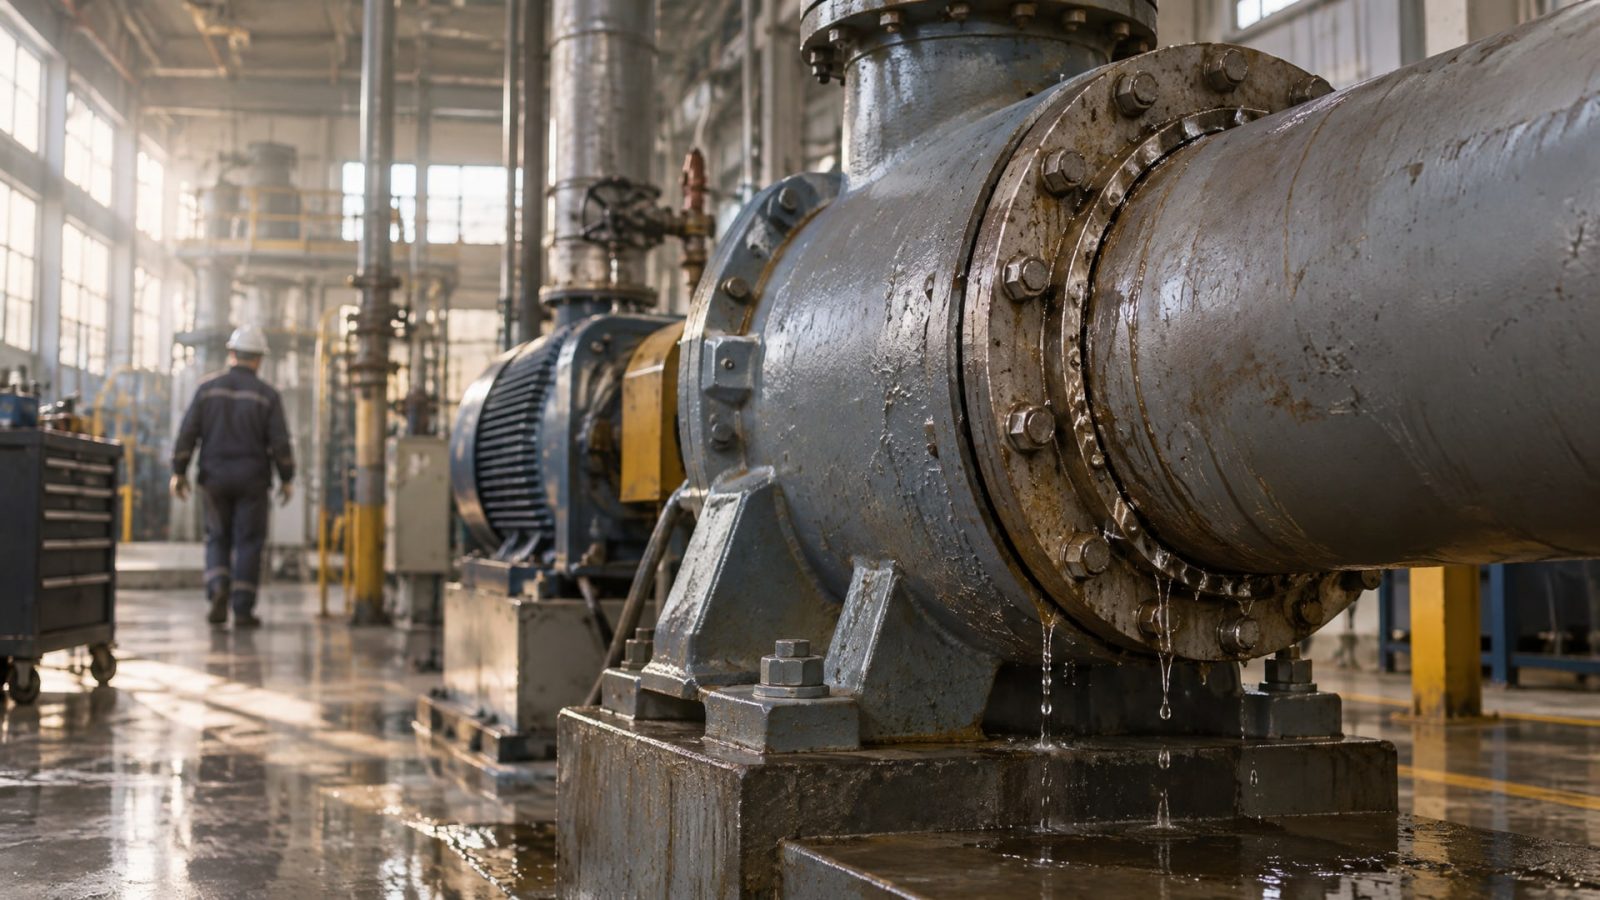
Герметизация фланцевых соединений - одна из главных задач в сборке насосов, компрессоров и трубопроводов. Однако выбор анаэробного герметика усложняется, если между поверхностями фланцев остается заметный зазор. Классические фланцевые составы рассчитаны на микронеровности в пределах 0,1–0,25 мм, а при зазоре свыше 0,30 мм их заполнение становится ненадежным и может привести к утечкам. Статья разбирает, как правильно оценить размер зазора, какие параметры поверхности критичны, и какие решения работают в реальных условиях производства и ремонта.
Эта информация полезна техническим специалистам, инженерам по сборке и закупщикам, которые отвечают за выбор уплотнительных материалов и хотят избежать повторных разборок и утечек.
Почему стандартный анаэробный герметик не решает проблему больших зазоров
Анаэробный герметик работает благодаря химической реакции, инициируемой металлами и активными поверхностями.
Отверждение происходит слой за слоем, начиная с внешней кромки герметика и постепенно проникая внутрь заполняемого объема. Этот механизм накладывает принципиальное ограничение: герметик может надежно заполнить только тонкий слой.
Для фланцевых герметиков предельная толщина заполнения обычно составляет 0,1–0,25 мм в зависимости от вязкости состава и активности поверхности. Если зазор между фланцами превышает 0,30 мм, анаэробный материал либо вообще не начнет отверждаться в центре объема (отсутствие контакта с металлом), либо отверждение будет неполным и хрупким. В результате герметик со временем вымывается потоком жидкости или газа, и утечка возобновляется.
Многие закупщики ошибочно полагают, что нанесение более толстого слоя герметика или выбор состава с пометкой «для больших зазоров» автоматически решит проблему. Однако производители четко указывают в технических паспортах допустимый диапазон зазора, и выход за его пределы означает, что герметик просто не предназначен для данного применения. Использование неподходящего состава приводит к повторным утечкам, остановкам оборудования и дополнительным затратам на переборку.
Как измерить и оценить зазор между фланцами
Первый шаг при выборе герметика - точное определение зазора.
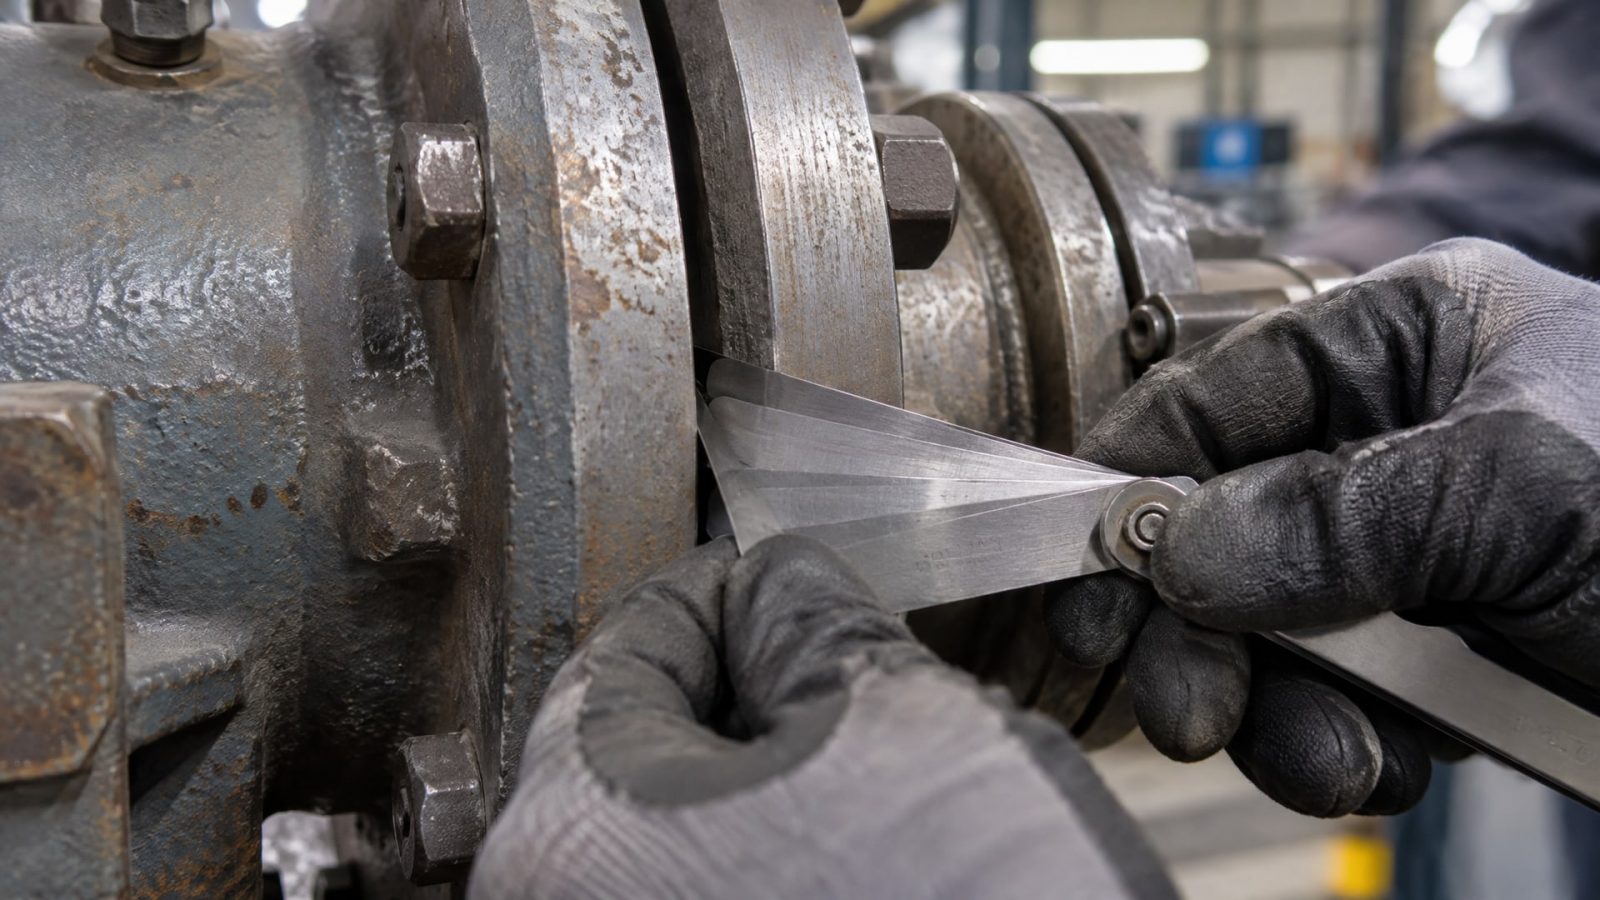
Для этого понадобятся простые инструменты: щупы (набор метрических пластин от 0,05 до 0,5 мм), линейка и хорошее освещение.
Процедура простая: после центровки фланцев вкладывайте щупы последовательно, начиная с самых тонких, в несколько точек вокруг фланца (минимум четыре-пять точек на периметре). Щуп должен проходить с легким сопротивлением. Если щуп 0,25 мм входит свободно, переходите на 0,30 мм. Зафиксируйте, при каком значении щуп еще входит, а при каком - упирается.
Кроме глубины зазора, важна его характер: равномерный ли он по всему периметру или локальный? Локальные зазоры часто указывают на перекос фланца или биение оси. В таком случае одним герметиком проблему не решить - нужна переборка и выравнивание поверхностей.
После измерения сравните реальный зазор со спецификацией герметика. Если он находится в пределах 0,1–0,25 мм, стандартный анаэробный герметик подойдет. Если зазор 0,26–0,30 мм, нужно проверить плоскостность и шероховатость поверхности и выбрать герметик с более высокой степенью гарантии. Если зазор свыше 0,30 мм, следует рассмотреть альтернативные решения.
Роль плоскостности и шероховатости поверхности
Плоскостность и чистота поверхности фланца часто имеют решающее значение, чем сам размер зазора.
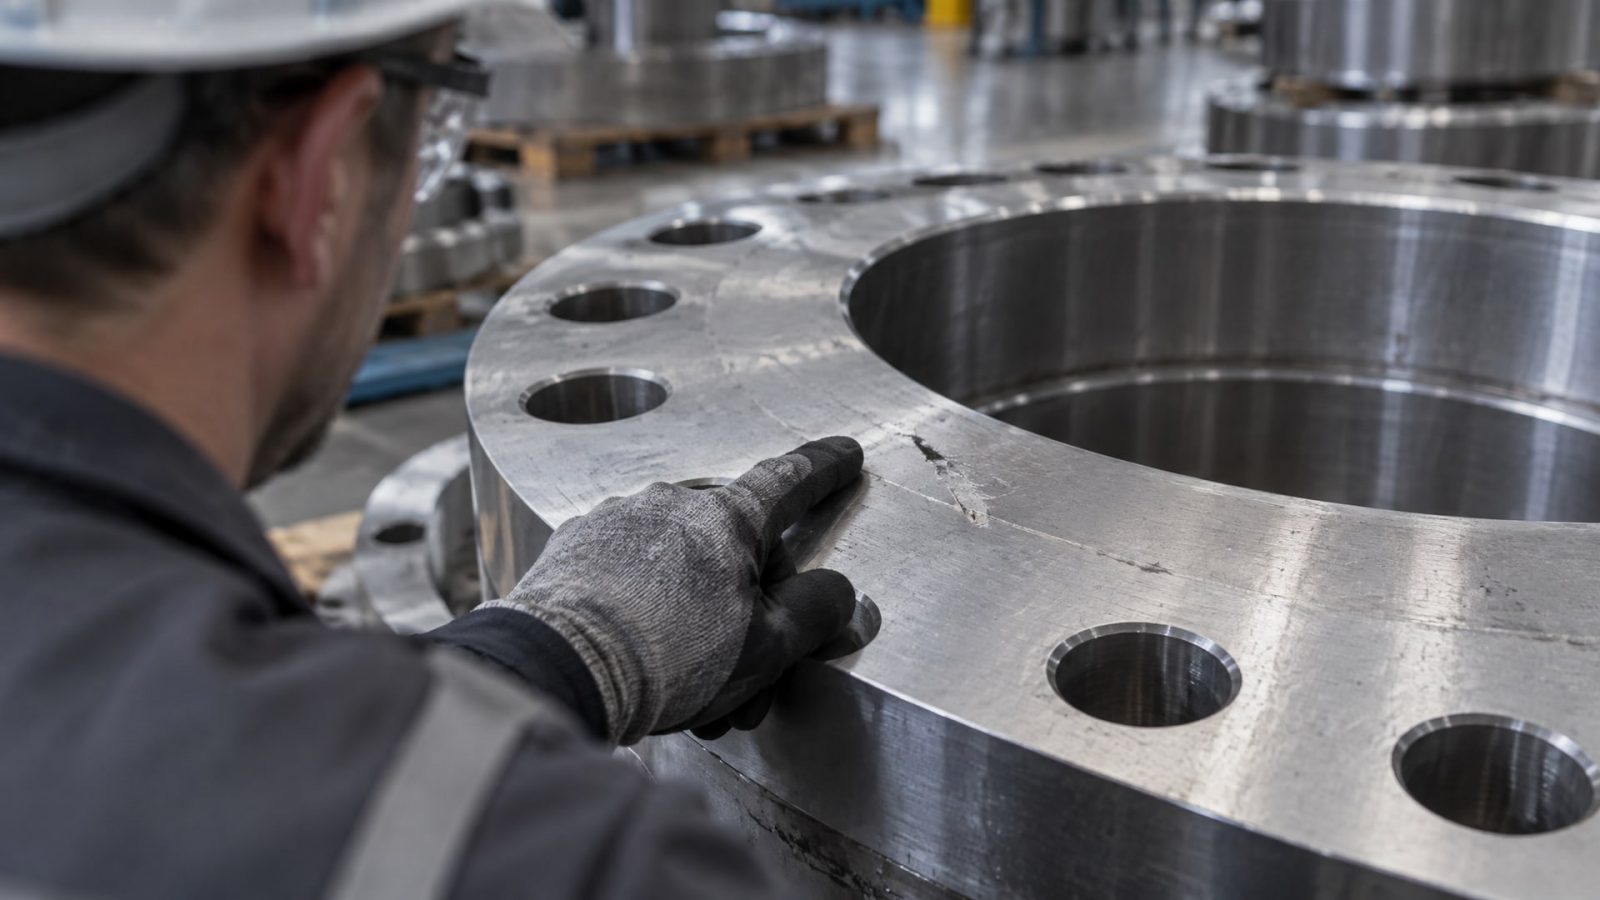
Даже если среднее расстояние между поверхностями составляет 0,20 мм, но на фланце есть вмятины, царапины или поднятый металл вокруг отверстий под болты, герметик может застрять в этих микронеровностях и образовать пустоты, через которые начнет течь рабочая жидкость.
Производители герметиков рекомендуют следующие параметры шероховатости для обработанных фланцев: - Ra (среднее арифметическое отклонение) -0,8–3,2 мкм - Rz (высота неровностей по 10 точкам) -3–21 мкм - Rmax (максимальная высота профиля) -4–30 мкм
Если шероховатость превышает эти значения, перед нанесением герметика нужно отшлифовать или переполировать поверхность. Зачастую это проще и дешевле, чем выбирать дорогой «чудо-герметик», который не даст гарантий на плохо подготовленной поверхности.
Плоскостность фланца проверяется линейкой или уровнем. Допустимое отклонение от плоскости - не более 0,3 мм на всей поверхности. Если отклонение больше, фланец требует выравнивания на фрезерном станке или замены. Попытка скомпенсировать кривизну увеличенным количеством герметика приведет только к утечкам.
Подготовка поверхности как залог надежной герметизации
Чистота поверхности перед нанесением герметика - столь же важна, как и сам выбор состава.
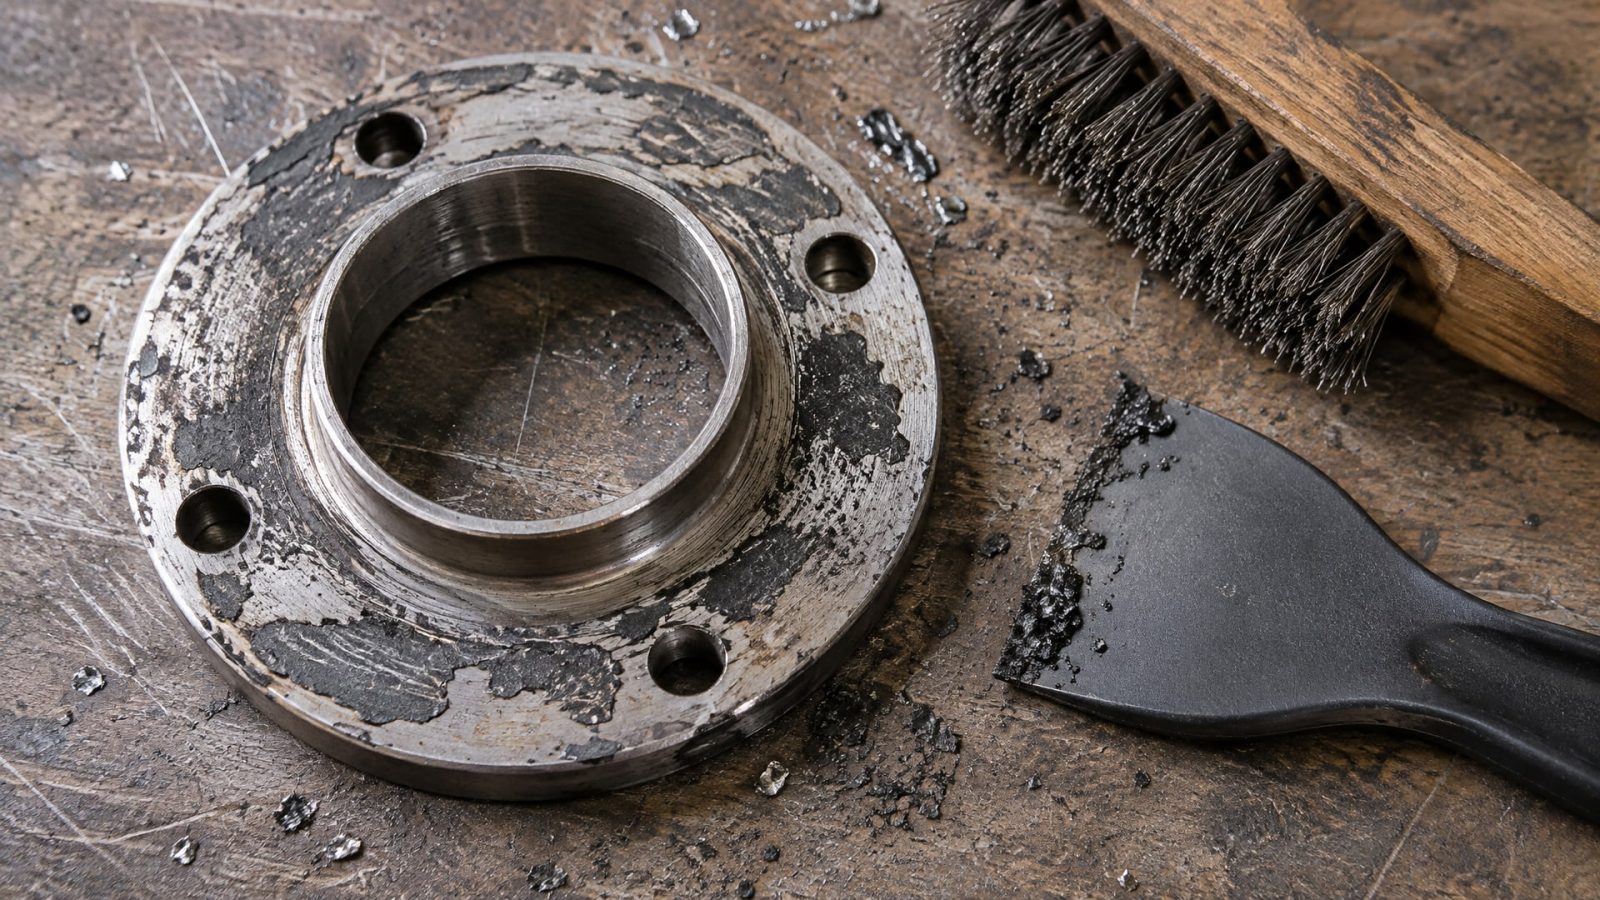
Даже тонкий слой масла, грязи или окисления значительно замедляет или блокирует отверждение анаэробного герметика.
Алгоритм подготовки: - Механическая очистка. Удалите остатки старого герметика проволочной щеткой, наждачной тканью или пластиковым скребком. Не используйте стальную щетку без контроля - это может оставить на мягком металле глубокие борозды, которые разрушат ровность поверхности.
Обезжиривание. Протрите поверхность чистой безворсовой тканью, смоченной ацетоном или специальным растворителем. Дайте поверхности полностью высохнуть перед нанесением герметика. Остатки ацетона должны испариться минимум за 5 минут.
Проверка на загрязнения. Проведите рукой по поверхности фланца - она должна быть гладкой, сухой и без налета. Если поверхность липкая или имеет стойкий запах масла, повторите обезжиривание.
Контроль зазора. После очистки измерьте щупами финальный зазор - иногда снятие слоя окисления или грязи уменьшает его на 0,05–0,10 мм и позволяет использовать более надежный герметик.
Хорошо подготовленная поверхность - это часто означает разницу между успешной герметизацией, которая прослужит много лет, и утечкой через несколько недель.
Критерии выбора герметика при большом зазоре
Если зазор все же превышает рекомендуемые 0,25 мм, но ремонт или замена фланца невозможны, выбирайте герметик по следующим параметрам:
Допуск по зазору (gap filling). Сверьте техпаспорт герметика. Некоторые составы указывают максимальный заполняемый зазор в 0,30–0,35 мм. Это не означает, что герметик будет идеален, но шанс на успех выше, чем с герметиком на 0,25 мм.
Вязкость состава. Более вязкие герметики (часто поставляемые в тубах) лучше держат форму в зазорах среднего размера и медленнее вытекают. Менее вязкие (текучие) составы проникают глубже, но требуют очень аккуратного нанесения и могут просочиться в зазоры, где не должны.
Совместимость с рабочей средой. Герметик должен быть устойчив к жидкости или газу, которые будут проходить через фланцевое соединение. Стойкость к углеводородам, воде, щелочным растворам указана в паспорте. Выбирайте герметик с запасом по совместимости.
Рабочая температура. Проверьте диапазон температур, при которых герметик остается эластичным и герметичным. Если оборудование работает в диапазоне -20…+80 °С, герметик должен быть сертифицирован минимум для -30…+100 °С.
Ширина перекрытия на фланце. Герметик должен перекрывать как минимум 5 мм основной поверхности и 3 мм вокруг каждого болта. Если фланец узкий или болты расположены близко к краю, герметик может вытечь через край соединения. В этом случае нужны центрирующие штифты или специальные направляющие для удержания герметика на месте.
Нанесение герметика при больших зазорах
Даже если герметик подходит по спецификации, неправильное нанесение разрушит все усилие.
При работе с большими зазорами техника становится критичной.
Сборка фланцев с герметиком. Нанесите тонкую, равномерную полосу герметика вокруг всей поверхности фланца. Полоса должна быть непрерывной и шириной примерно 5–7 мм. Не пытайтесь «залить» герметик в зазор как нефть в картер - это приведет к образованию пузырей и пустот. После нанесения герметика сразу совместите фланцы, ориентируя их по центрирующим штифтам или отметкам.
Затягивание болтов. Затягивайте болты равномерно, крест-накрест, чтобы фланцы сходились параллельно. Затягивайте в два-три этапа, постепенно увеличивая момент. Не затягивайте с максимальной силой с первого раза - это может привести к смещению герметика и вытечке его из-под фланца.
Выдержка перед испытанием. Не приступайте к испытанию герметичности ранее чем через 20 минут после сборки. За это время наружный слой герметика успеет отвердеть и зафиксировать структуру. Полное отверждение внутренних слоев занимает 24–48 часов в зависимости от зазора и типа герметика.
Первое испытание давлением. Первое тестовое давление не должно превышать 0,03–0,05 МПа, даже если оборудование рассчитано на более высокое давление. Медленное нарастание давления дополнительно проверяет герметичность и убеждает в том, что герметик не вымывается.
Когда анаэробный герметик недостаточен
Если после изучения спецификации вы поняли, что зазор слишком велик или поверхность фланца повреждена, есть несколько альтернативных решений.
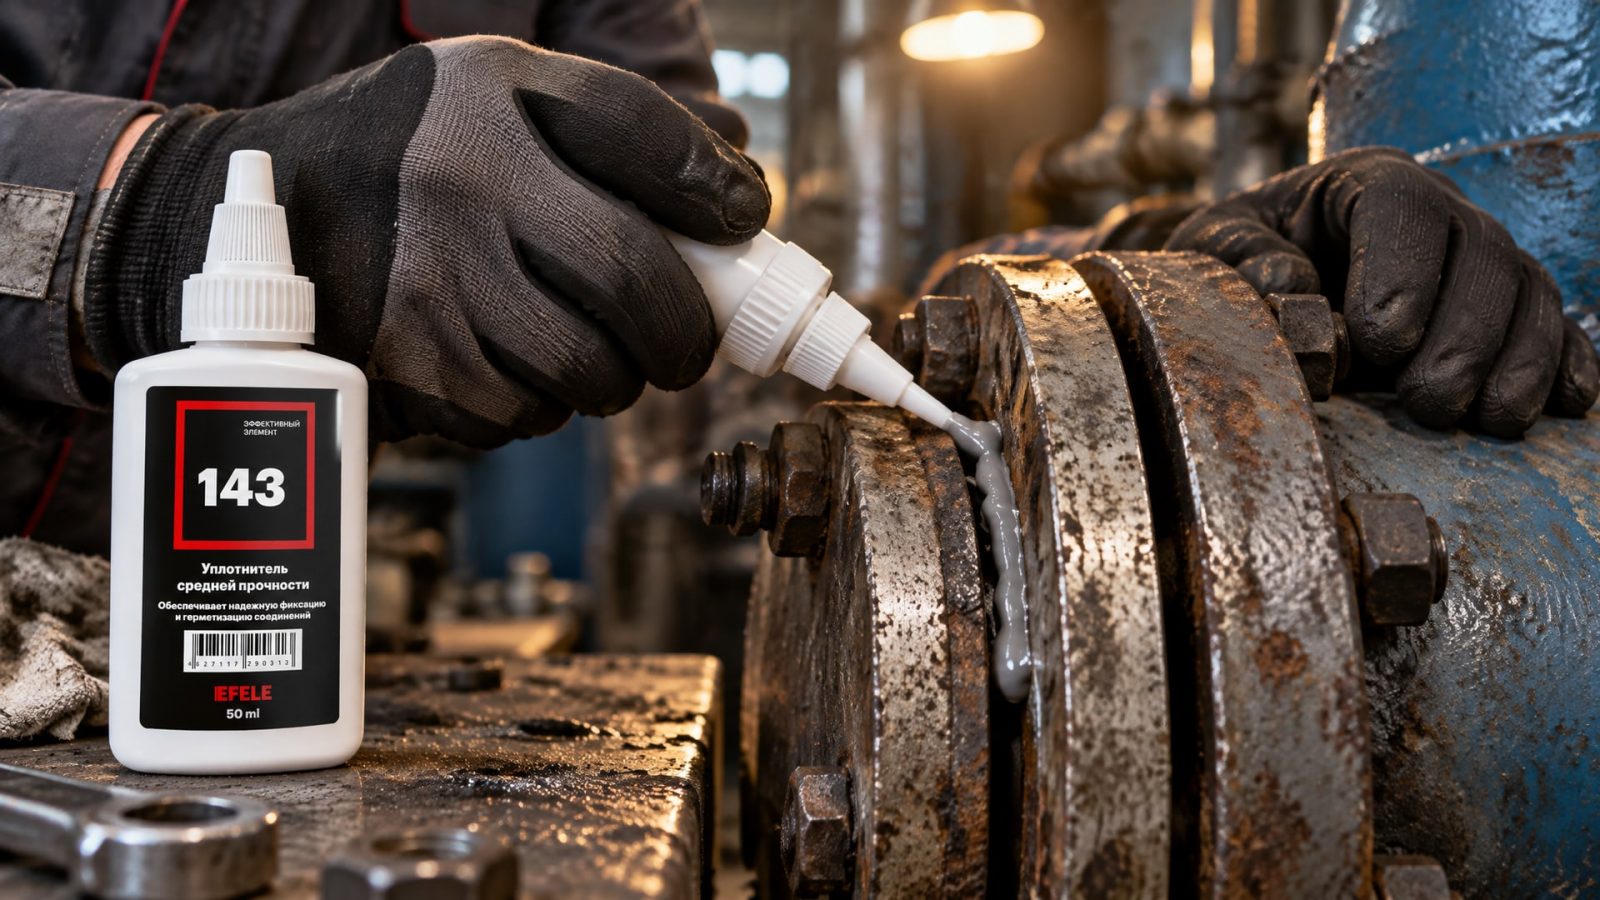
Жидкие уплотнители повышенной заполняющей способности. Для герметизации фланцев с большими зазорами, где требуется высокая прочность и термостойкость, используют EFELE 143, который разработан специально для компенсации неровностей и больших щелей. Этот состав заполняет зазоры более надежно, чем тонкослойные анаэробные герметики.
Паронитовые и композитные прокладки. Если фланцы имеют больший зазор из-за корпусных деталей или износа, вариант более экономичный - использовать готовую паронитовую прокладку нужной толщины. Такой подход выбирают при плановом ремонте, когда время не критично.
Выравнивание и ремонт поверхности. Для дорогого оборудования иногда имеет смысл отправить фланец на фрезеровку или замену, чем потом бороться с утечками и простоями.
Комбинированный подход. Применение тонкого слоя анаэробного герметика поверх паронитовой прокладки - классический способ подстраховки при неопределенных условиях. Герметик заполняет микропоры в паронит-композите и надежно запечатывает соединение.
Выбор метода зависит от критичности оборудования, цены простоя и доступности материалов. Главное - не скрывать проблему под «чудо-герметиком», а честно оценить ситуацию и выбрать адекватное решение.
Часто задаваемые вопросы
Какой максимальный зазор может заполнить анаэробный формирователь прокладок?
Стандартные анаэробные герметики для фланцев заполняют зазоры до 0,25 мм, некоторые составы гарантируют работу до 0,30 мм. Если зазор превышает 0,30 мм, надежность герметизации значительно падает, и рекомендуется использовать альтернативные решения: жидкие уплотнители повышенной вязкости, паронитовые прокладки или их комбинацию.
Почему нельзя нанести толще слой герметика для заполнения большого зазора?
Анаэробный герметик отверждается благодаря реакции с металлом, которая запускается только на поверхности контакта. Толстый слой герметика в центре зазора останется незасохшим и мягким, не образует герметичное уплотнение, и со временем вымывается потоком жидкости или газа. Механизм работы герметика требует тонкого слоя между двумя металлическими поверхностями.
Какая шероховатость поверхности фланца считается приемлемой для герметика?
Оптимальная шероховатость - Ra 0,8–3,2 мкм (Rz 3–21 мкм). Если шероховатость превышает эти значения, микропоры будут задерживать герметик, образуя пустоты и каналы для утечек. Перед применением герметика рекомендуется протестировать поверхность щупом или профилометром.
Может ли герметик компенсировать перекос или кривизну фланца?
Нет, герметик заполняет только микронеровности. Если фланец имеет глобальный перекос (отклонение от плоскости более 0,3 мм), герметик не справится. В этом случае нужна переборка, выравнивание или замена фланца. Попытка скомпенсировать кривизну герметиком приведет к утечкам.
Сколько времени полностью отверждается анаэробный герметик в больших зазорах?
Первичное отверждение наружного слоя происходит за 15–20 минут, но полное отверждение глубоких слоев занимает 24–48 часов. При больших зазорах время увеличивается, так как отверждение идет медленнее. Рекомендуется дать герметику полностью высохнуть перед подачей давления или включением оборудования в работу.
Заключение
Выбор анаэробного формирователя прокладок для фланцев с большим зазором требует системного подхода: начните с точного измерения зазора щупами, оцените плоскостность и чистоту поверхности, затем сверьте эти параметры с техническим паспортом герметика. Если зазор не превышает 0,25 мм и поверхность хорошо подготовлена, стандартный анаэробный герметик обеспечит надежное уплотнение на долгие годы. При зазорах свыше 0,30 мм или поврежденных поверхностях рассмотрите альтернативы: жидкие уплотнители, паронитовые прокладки или комбинированные решения.
Конкретный следующий шаг: проведите простое измерение зазора вашего фланца щупом в четырех-пяти точках, запишите максимальное значение и сверьте его со спецификацией герметика, который вы планируете использовать. Если соответствие подтверждено, закупите герметик и следуйте пошаговой процедуре подготовки поверхности, описанной выше. Если вы в сомнениях, проконсультируйтесь с техподдержкой производителя герметика - правильное решение на этом этапе сэкономит вам недели простоев и переборок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок дверей, чтобы защитить его от замерзания и коррозии зимой, обеспечив надежную работу механизма.
Узнайте, как открутить заржавевший болт на выхлопной трубе без сварки, используя проверенные методы и специальные средства.
Анаэробный герметик для пластика: узнайте, когда его можно применять, а когда стоит воздержаться, чтобы избежать повреждений.