
Вал втулочный фиксатор: как посадить подшипник скольжения без нагрева и шпонок
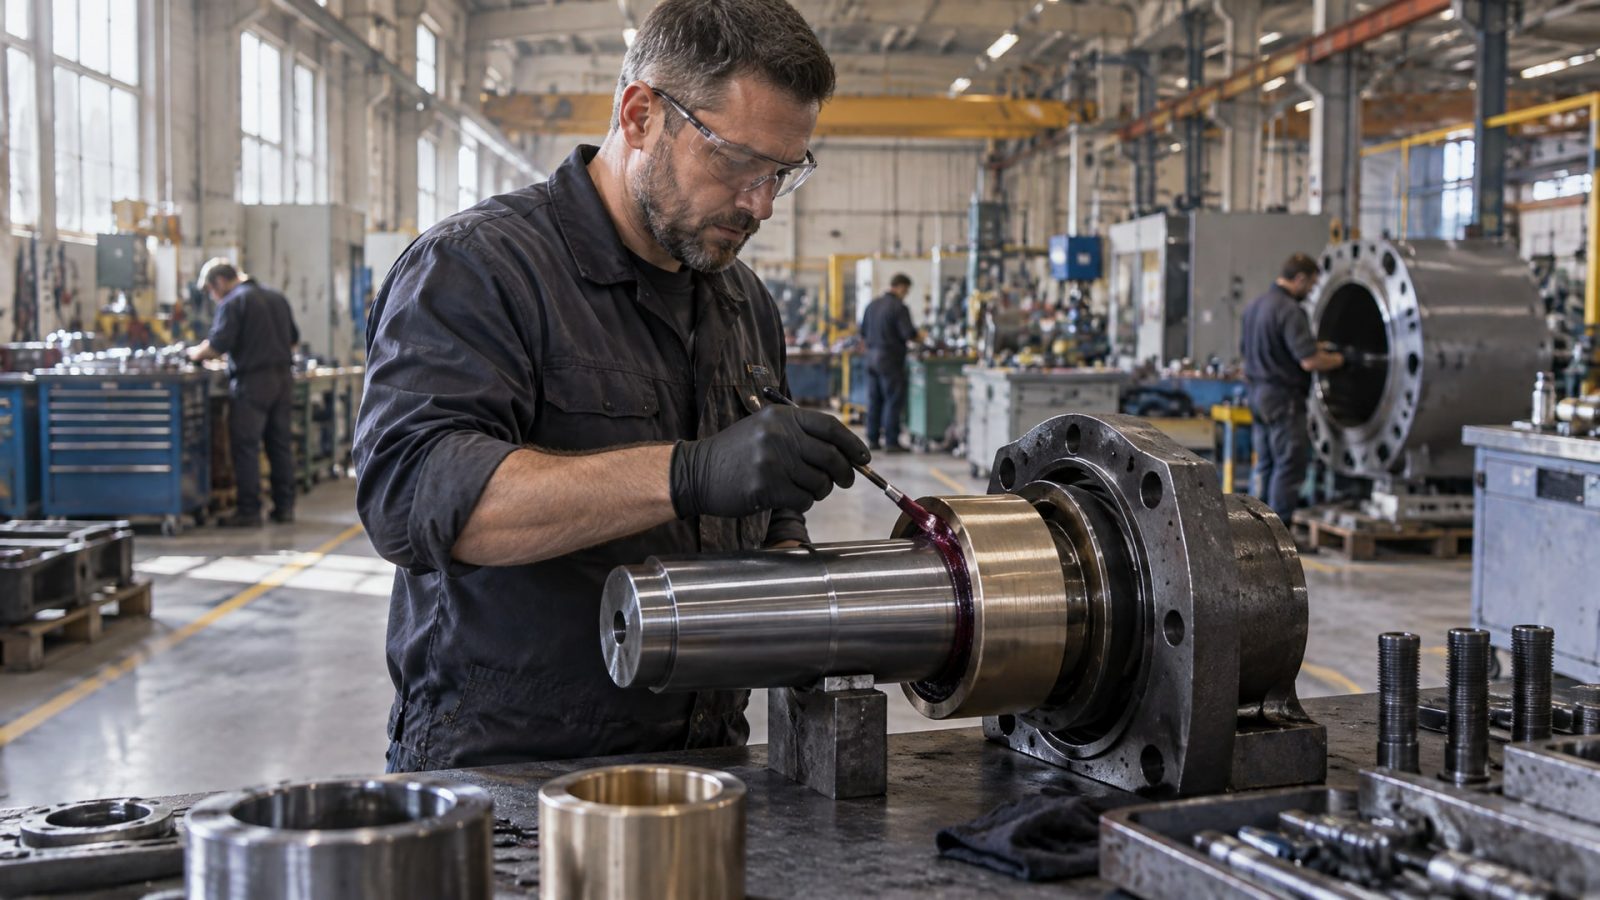
Посадка подшипника скольжения на вал - одна из ключевых операций в сборке промышленного оборудования. Традиционный подход требует либо прессования с применением специального инструмента, либо термической обработки детали, что усложняет процесс и повышает риск деформации. Однако существует более простое и безопасное решение: анаэробный вал-втулочный фиксатор, который фиксирует подшипник на валу через заполнение микроскопических зазоров между металлическими поверхностями без воздействия нагрева.
Эта статья адресована инженерам, техническим специалистам и закупщикам, которые ищут надежный способ зафиксировать втулки, подшипники и гильзы на валах, избежав традиционной прессовки и разбора оборудования. Вы узнаете, как выбрать подходящий фиксатор по зазору, правильно подготовить детали и обеспечить долговечное соединение в условиях вибраций и перепадов температур.
Когда и зачем применяют анаэробный вал-втулочный фиксатор
Анаэробный фиксатор выбирают тогда, когда традиционная посадка с натягом или механическое крепление (шпонка, шпилька) усложняют сборку либо повышают риск повреждения детали.
Особенно это актуально для подшипников скольжения, которые чувствительны к механическим воздействиям и перегреву.
На практике фиксатор решает несколько типовых задач одновременно:
Фреттинг и микросдвиги. В условиях вибрации подшипник может незначительно проворачиваться относительно вала, вызывая коррозию микроскопических неровностей поверхности. Анаэробный состав предотвращает такие смещения, заполняя промежутки и связывая поверхности.
Вымывание смазки. Если вал установлен вертикально или узел работает в водной среде, обычная масляная смазка может вытекать из-под подшипника. Фиксатор создает первичный барьер, удерживая втулку в нужном положении и сохраняя смазку внутри.
Холодный монтаж. Во многих случаях (особенно в ремонтных мастерских и на выезде) нагревать деталь или применять пресс невозможно или экономически нецелесообразно. Вал-втулочный фиксатор позволяет собрать узел за несколько минут, без оборудования и подготовки.
Повторная разборка. В отличие от прессовой посадки, которая может деформировать посадочные поверхности, анаэробное соединение легче демонтировать стандартным инструментом в случае, если продукт позволяет разборку.
Как работает анаэробный фиксатор: основная физика
Анаэробные композиции полимеризуются только в отсутствие кислорода, то есть в тонком зазоре между металлическими поверхностями.
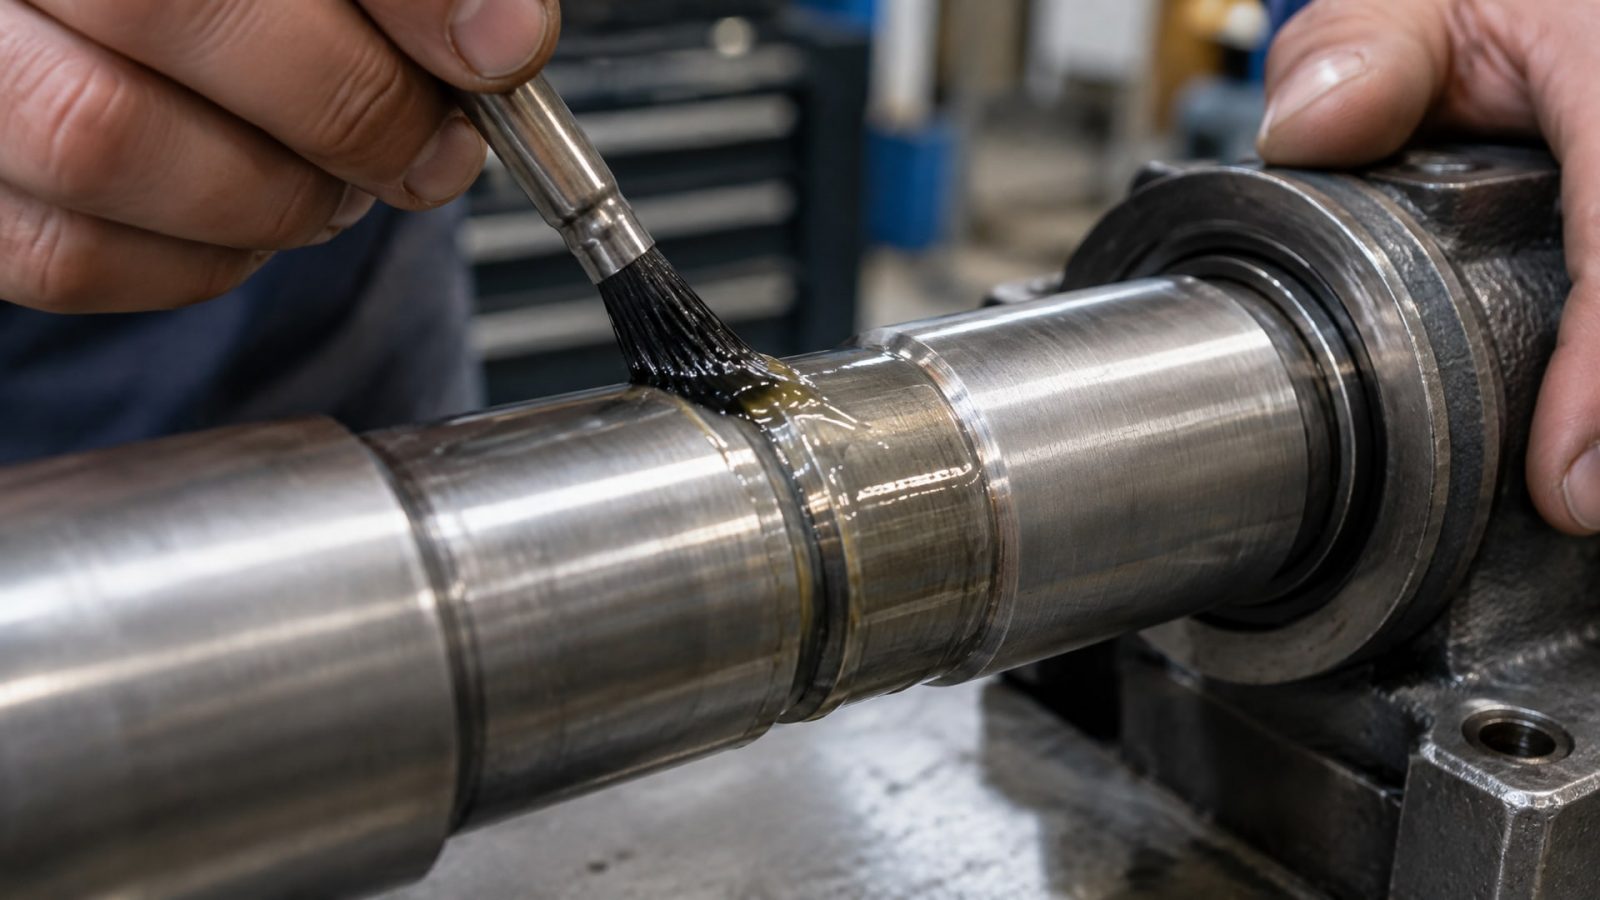
На открытом воздухе они остаются жидкими и не застывают, а при контакте с деталями в зазоре активируются и затвердевают в течение нескольких часов или минут в зависимости от типа состава.
Ключевые параметры, которые характеризуют фиксатор:
| Параметр | Диапазон значений |
|---|---|
| Допустимый зазор | 0,05–0,5 мм (зависит от типа) |
| Вязкость | 100–150 мПа⋅с (для плотных посадок); 150 000–300 000 мПа⋅с (для больших зазоров) |
| Прочность на сдвиг | 18–34 Н/мм² (некоторые составы до 38 Н/мм²) |
| Рабочая температура | −60 °C до +180 °C (высокотемпературные – до +230 °C) |
| Время схватывания | От нескольких минут до 24 часов |
После полимеризации фиксатор становится твердым полимером, который заполняет микронеровности и удерживает втулку за счет трения и механической сцепки. Этот процесс называется "анаэробной полимеризацией" - он не зависит от температуры окружающей среды (в отличие от горячей посадки) и не требует нагрева детали.
Выбор фиксатора по величине зазора
На большинстве производств посадочные поверхности вала и втулки имеют некоторый зазор - идеально плотное соединение практически невозможно изготовить.
От величины этого зазора зависит выбор фиксатора.
Плотная посадка (зазор до 0,05 мм)
Если допуск вала и втулки подобран таким образом, что зазор минимален, применяют фиксаторы высокой прочности с низкой вязкостью. Такие составы имеют текучесть, близкую к растительному маслу, что позволяет им быстро проникнуть в узкий промежуток. Прочность на сдвиг у них обычно составляет 25–34 Н/мм², чего достаточно для удержания подшипника от проворота и осевого сдвига в стандартных режимах.
Средний зазор (0,05–0,25 мм)
Это наиболее типичный случай для промышленных валов и втулок. Зазор небольшой, но требует состава с улучшенной текучестью, чтобы заполнить промежуток полностью и равномерно. Такие материалы имеют вязкость в диапазоне 100–150 мПа⋅с и обеспечивают надежную фиксацию на протяжении всего рабочего диапазона температур от −60 °C до +180 °C.
Больший зазор (0,25–0,5 мм)
Когда посадка свободнее (что возможно при ремонте изношенного оборудования или при использовании пластиковых или композитных втулок), нужны вязкие составы, которые не вытекут из зазора под весом детали или вибрацией. Их вязкость достигает 150 000–300 000 мПа⋅с - они густые, как консистентная смазка, и удерживаются в промежутке за счет вязкости и поверхностного натяжения.
Ошибка при выборе вязкости может привести к неудаче: низковязкий состав просто вытечет из большого зазора, а высоковязкий состав не проникнет в плотную посадку и образует поверхностную корку вместо заполнения промежутка.
Высокопрочные и быстротвердеющие варианты
На рынке представлены несколько модификаций вал-втулочных фиксаторов, различающихся по прочности и скорости затвердевания.
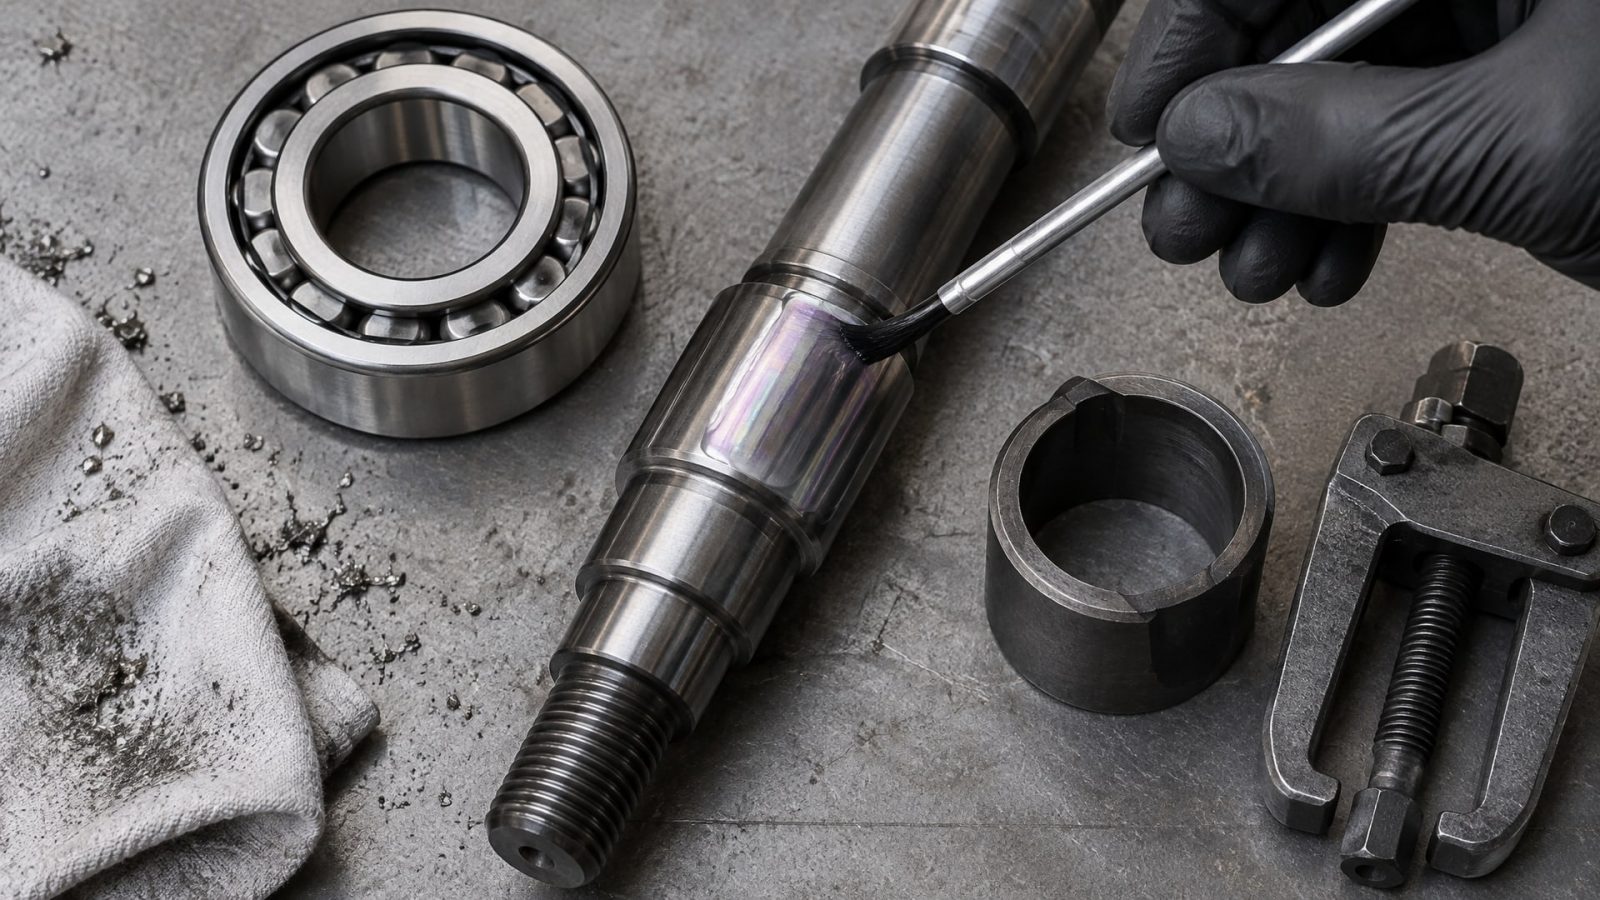
Высокопрочные фиксаторы
Составы с маркировкой "высокой прочности" или "600-серии" обеспечивают прочность на сдвиг до 34 Н/мм² и выше. Они предназначены для узлов, работающих при вибрациях, ударных нагрузках и тяжелых режимах (насосы, редукторы, промышленные приводы). Такие материалы выдерживают температурный диапазон до +180 °C и обеспечивают надежную фиксацию даже при циклических колебаниях нагрузки.
Быстротвердеющие составы
Если технологический процесс требует минимизировать время сборки, используют быстрооттвердеающие фиксаторы - они схватываются за 15–30 минут вместо нескольких часов. Это особенно важно в потоковом производстве, когда узел нужно передать на следующую операцию без ожидания полной полимеризации. Прочность таких составов остается в диапазоне 25–38 Н/мм², что достаточно для большинства применений.
Высокотемпературные варианты
В отдельных случаях, когда узел работает при температурах выше +180 °C, применяют специальные составы с температурным диапазоном до +230 °C. Они сохраняют эластичность и прочность на сдвиг при экстремальных режимах.
Технология нанесения: пошаговая инструкция
Успех фиксации зависит не только от выбора правильного состава, но и от соблюдения технологии подготовки и нанесения.
Подготовка поверхностей
1. Чистота - критическое требование. Удалите старую смазку, ржавчину, грязь и окисленную поверхность механической щеткой, абразивной тряпкой или пескоструйной обработкой. Анаэробный фиксатор должен контактировать с чистым металлом, а не с маслом или оксидной пленкой, иначе адгезия будет слабой.
2. Сухость - вода и влага замедляют полимеризацию и снижают прочность соединения. После очистки просушите детали на воздухе или теплом воздухе (фен, компрессор). В дождливую погоду или во влажных мастерских делайте это особенно тщательно.
3. Зазор - измерьте расстояние между валом и втулкой калибром или штангенциркулем. Убедитесь, что зазор соответствует рекомендациям для выбранного фиксатора.
Нанесение состава
1. Дозировка - наносите фиксатор тонкой полоской вдоль всей длины посадочной поверхности вала. Для вала диаметром 20–50 мм обычно достаточно полоски толщиной 1–2 мм. Большое количество не улучшает результат, а лишь затрудняет монтаж и может привести к избыточному вытеканию.
2. Установка детали - после нанесения фиксатора немедленно (в течение 1–2 минут) насадите втулку на вал или подшипник в корпус. При монтаже состав распределяется в зазоре и начинает полимеризоваться. Избыточный материал выдавится на поверхность - протрите его только после полной полимеризации или оставьте до окончательной сборки узла.
3. Ориентация - если нужно точно выставить втулку по углу (например, для фиксации муфты или звездочки), установите деталь в требуемое положение до начала схватывания. Первичное схватывание обычно занимает 30–60 минут, что дает достаточно времени для регулировки.
Время затвердевания и полная прочность
Первичное схватывание (детали не смещаются) -15–30 минут для быстротвердеющих составов, 2–4 часа для стандартных.
Полная прочность - достигается за 24 часа при комнатной температуре или ускоряется нагревом до +60–70 °C на протяжении 2–4 часов.
До полной полимеризации не нагружайте узел ударами, вибрацией или скручиванием. Дайте фиксатору полностью затвердеть перед пуском оборудования.
Применение в узлах с подшипниками скольжения
Подшипники скольжения (втулки из бронзы, капрона или композитных материалов) отличаются от качения тем, что рассчитаны на непрерывное жидкостное смазывание.
Вал вращается на тонком слое масла, не касаясь поверхности втулки. Однако сама втулка должна быть закреплена в корпусе или на валу так, чтобы не проворачиваться и не смещаться осевым ударом.
Вот где вал-втулочный фиксатор показывает преимущество: он фиксирует втулку на валу без каких-либо отверстий под болты, шпонки или цилиндрические штифты, которые могут нарушить гидродинамический баланс и создать турбулентность в смазочном слое. После нанесения анаэробного состава втулка прилегает к валу герметично, и смазка остается внутри, а не вытекает на боковые поверхности.
На практике в цехах фиксация подшипников скольжения анаэробными составами широко применяется в насосах, редукторах и электромоторах, где требуется надежное удержание втулки без сложной механической обработки. На линиях фасовки и упаковки, где приходится работать с невысокими скоростями вращения и умеренными нагрузками, вал-втулочный фиксатор часто становится предпочтительным решением из-за простоты монтажа и отсутствия необходимости в прессе или нагреве.
Альтернативы и сравнение с традиционными методами
Прессовая посадка (интерференционная посадка)
Классический подход, при котором вал и втулка расчитываются таким образом, что внутренний диаметр втулки меньше наружного диаметра вала на несколько микрометров. При напрессовке под давлением втулка деформируется упруго, и избыточный металл создает натяг, который механически удерживает детали от проворота и осевого смещения.
Преимущества: высокая надежность, точное срезодержание, долговечность при циклических нагрузках. Недостатки: требует пресса, специального инструмента, может привести к деформации или микротрещинам в материале втулки, не подходит для хрупких материалов (капрон, композит).
Термическая посадка
Втулку нагревают до +200–300 °C, которая при нагреве расширяется и легко надевается на холодный вал. После охлаждения происходит усадка и образуется плотное соединение за счет натяга.
Преимущества: подходит для больших диаметров, не требует огромного давления. Недостатки: риск отпуска металла (особенно для закаленных деталей), нужна муфельная печь, время цикла от 30 минут до нескольких часов, дорого в производстве.
Механическое крепление (шпонка, штифт, шпилька)
Передает момент вращения через специальный паз на валу или отверстия в корпусе. Простой и надежный способ, но требует дополнительной механической обработки вала и корпуса, повышает металлоемкость узла и усложняет процесс сборки.
Анаэробный вал-втулочный фиксатор
Быстро, без оборудования, подходит для любых материалов (сталь, алюминий, композит, капрон), не требует специальной обработки, легко разбирается. Недостатки: зависит от качества подготовки поверхности, требует соблюдения технологии сушки, чувствителен к величине зазора.
На практике фиксатор редко полностью заменяет посадку с натягом в высоконагруженных узлах (например, в опорах ротора). Однако для фиксации втулок, компенсаторов и промежуточных деталей - это часто единственное экономически целесообразное решение.
Частые ошибки и как их избежать
Ошибка 1: неправильный выбор вязкости по зазору
Если применить высоковязкий состав для плотной посадки, он образует толстую корку на поверхности вала и не проникнет в зазор. Втулка будет держаться только на поверхностном слое и может соскользнуть. Наоборот, если выбрать низковязкий состав для больших зазоров, он просто вытечет из промежутка под весом детали или вибрацией.
Решение: измеряйте зазор и сверяйтесь со спецификацией производителя фиксатора. Если сомневаетесь, проведите пробную сборку на ненагруженной детали.
Ошибка 2: загрязненные или влажные поверхности
Масло, грязь, окисная пленка и влага препятствуют контакту фиксатора с металлом. Адгезия нарушается, и соединение получается слабым. Со временем втулка может проворачиваться.
Решение: уделите подготовке поверхности не менее 15–20 минут. Используйте щетку, абразивную ткань или пескоструй. Просушите детали перед нанесением фиксатора.
Ошибка 3: слишком большое количество состава
Избыток фиксатора вытекает за границы посадки и может загрязнить соседние детали или смазку. Кроме того, при полимеризации выделяется тепло, и большой объем материала может привести к локальному нагреву.
Решение: наносите тонкую полоску (1–2 мм) вдоль всей длины вала. Для большинства применений этого достаточно.
Ошибка 4: монтаж до полного схватывания
Если вы установили втулку и тут же начали нагружать узел, фиксатор еще не полимеризовался, и соединение может сместиться. Детали могут проскользнуть друг относительно друга.
Решение: дождитесь первичного схватывания (минимум 30–60 минут) перед началом работы. Для критичных узлов используйте быстротвердеющие составы или ускоряйте полимеризацию нагревом.
Ошибка 5: применение вместо полноценной посадки в высоконагруженных узлах
Анаэробный фиксатор - не универсальная замена инженерному расчету посадок. Если на валу должна быть интерференционная посадка (например, H7/p6 или H7/s6 для передачи момента через шпонку), то использование только фиксатора вместо натяга может привести к проскальзыванию при пиковых нагрузках.
Решение: используйте фиксатор как дополнение к расчетной посадке, а не замену. Для критичных узлов комбинируйте анаэробный состав с частичным натягом или механическим креплением.
Анаэробные фиксаторы при высоких температурах и вибрациях
Подавляющее большинство анаэробных вал-втулочных фиксаторов сохраняют прочность на сдвиг в диапазоне температур от −60 °C до +180 °C.
Это достаточно для большинства промышленного оборудования: электромоторов, насосов, редукторов, компрессоров.
Однако в специальных случаях - например, при работе узла рядом с печью или теплообменником - потребуются высокотемпературные варианты, рассчитанные на +230 °C. Эти составы используют редко, но они есть в линейке профильных производителей.
При вибрациях и циклических нагрузках анаэробный фиксатор работает стабильно благодаря тому, что заполняет микронеровности и работает как амортизирующий слой. В отличие от шпонки, которая может расшатываться и создавать люфт, анаэробное соединение обычно остается неподвижным. Однако для узлов с частотой колебаний выше 1000 Гц и амплитудой более нескольких миллиметров рекомендуется использовать высокопрочные варианты фиксаторов (с прочностью на сдвиг не менее 30 Н/мм²).
Применение EFELE 126 в производстве
Для надежной фиксации подшипников скольжения на валу без нагрева и шпонок на промышленных объектах применяют анаэробный клей EFELE 126, который обеспечивает высокую прочность соединения и устойчивость к вибрациям.
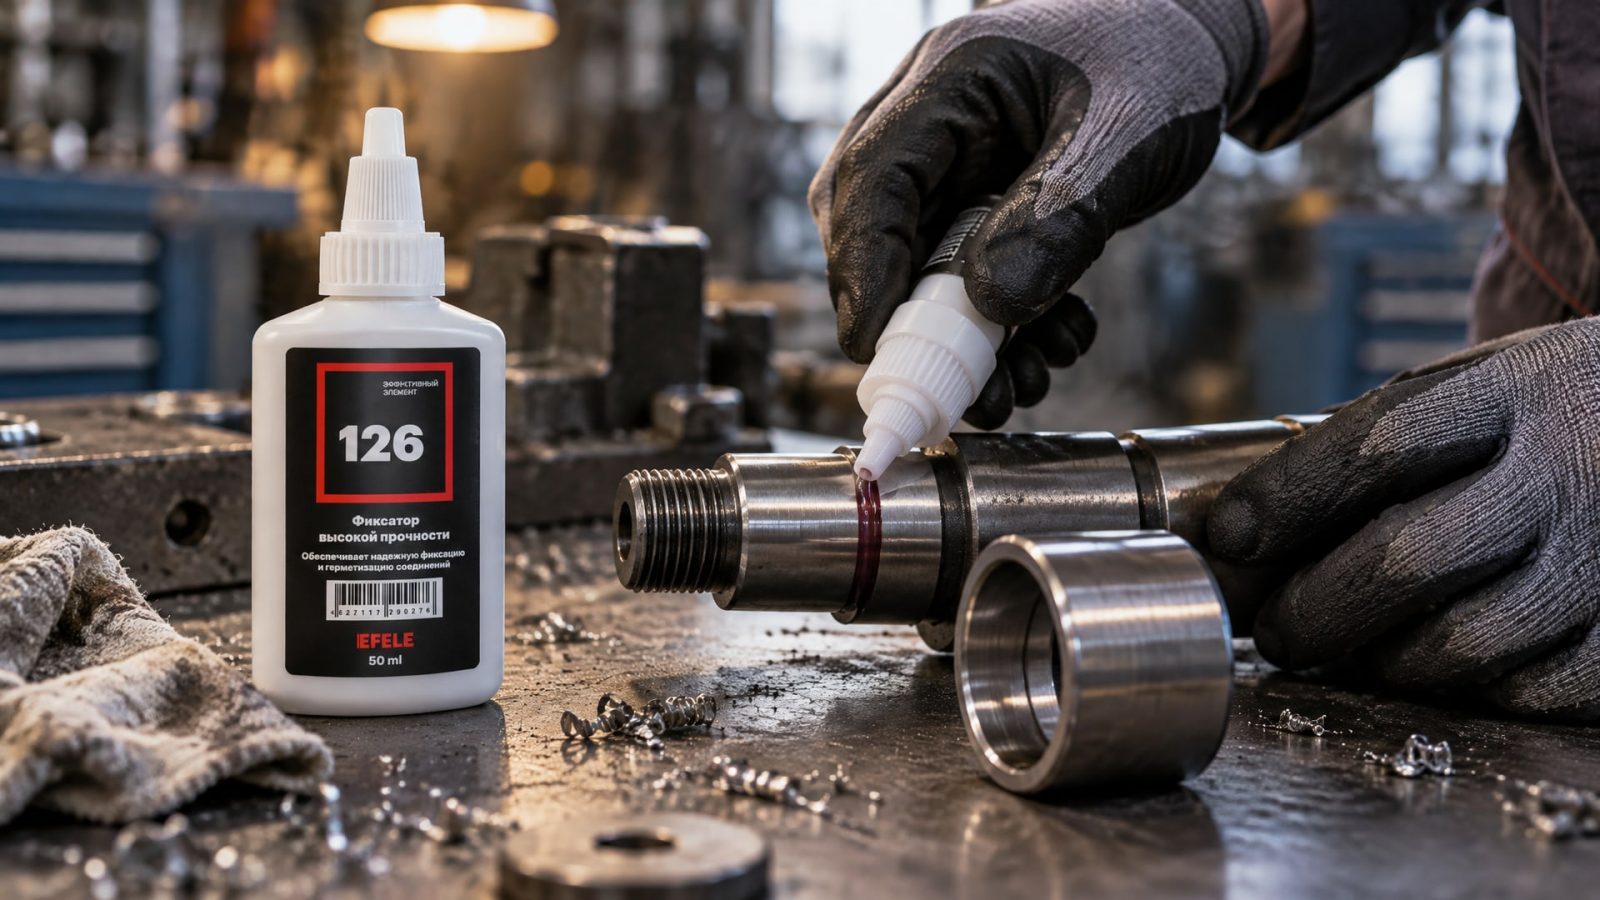
Этот состав разработан специально для цилиндрических соединений, где требуется минимизировать затраты на сборку и обслуживание при сохранении надежности узла. В условиях, когда узел работает в изменяющихся температурных режимах или подвергается циклическим механическим воздействиям, EFELE 126 демонстрирует стабильность даже после многих лет эксплуатации.
На практике в цехах закупщики возвращаются к такому составу второй год подряд благодаря сочетанию надежности и экономичного расхода: одного флакона хватает на несколько десятков сборок втулок или подшипников среднего размера.
Часто задаваемые вопросы
Можно ли демонтировать втулку после затвердевания анаэробного фиксатора?
Это зависит от конкретного состава. Стандартные высокопрочные фиксаторы создают почти постоянное соединение, и демонтаж требует усилий. Однако некоторые производители выпускают составы, специально рассчитанные на разборку обычным инструментом (ключом, отверткой) без нарушения целостности деталей. Уточняйте это в техническом паспорте перед покупкой, если разборка критична.
При какой минимальной температуре можно наносить фиксатор?
Анаэробный фиксатор работает при температурах от −60 °C, однако полимеризация идет медленнее при холоде. Рекомендуется наносить состав при температуре выше +15 °C. Если помещение холоднее, нагрейте детали до комнатной температуры феном или теплой водой перед монтажом.
Может ли анаэробный фиксатор заменить шпонку в передаче крутящего момента?
Нет, это разные задачи. Шпонка передает момент через паз, создавая направленное усилие. Анаэробный фиксатор удерживает деталь от проворота только за счет трения в зазоре. Для передачи больших крутящих моментов нужна шпонка или другой элемент механической передачи. Фиксатор используется как дополнительная страховка от осевого смещения и проворота при малых нагрузках.
Совместим ли анаэробный фиксатор с минеральным маслом?
После полной полимеризации (24 часа) фиксатор химически устойчив к контакту с минеральными маслами, водой и щелочными средами. Однако нельзя наносить фиксатор на поверхность, покрытую маслом. Поверхности должны быть чистыми и сухими.
Как выбрать между быстротвердеющим и стандартным фиксатором?
Быстротвердеющие составы схватываются за 15–30 минут и используются в поточном производстве, когда важна скорость. Стандартные составы затвердевают 2–4 часа, но обычно дешевле. Выбирайте исходя из производственного цикла: если узел передается на следующую операцию в течение часа, применяйте быстротвердеющий вариант.
Заключение
Посадка подшипника скольжения на вал без нагрева и шпонок возможна благодаря анаэробным вал-втулочным фиксаторам - составам, которые полимеризуются в микрозазорах между металлическими поверхностями и создают надежное соединение. Выбор правильного фиксатора по зазору, тщательная подготовка поверхностей и соблюдение технологии нанесения - вот три столпа, на которых строится надежность такой фиксации.
Эти материалы прижились в промышленности потому, что они решают практическую задачу быстро и недорого: собрали, дождались полимеризации, пустили в работу. Для ремонтников, снабженцев и производственных инженеров анаэробный вал-втулочный фиксатор стал стандартным инструментом. Следующий шаг - измерить зазор на вашем валу, выбрать подходящий состав по вязкости и температурному диапазону, очистить поверхности и произвести сборку. При соблюдении этих условий соединение прослужит столько же, сколько само оборудование.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте сож для алюминия правильно, чтобы избежать пятен и коррозии. Узнайте, как тестировать жидкости и какие ошибки не допускать.
Допуск H1 для редукторов: узнайте, как выбрать смазку и успешно пройти аудит HACCP на пищевом производстве.
Узнайте, как выбрать анаэробный фиксатор резьбы, чтобы обеспечить надежность соединения и избежать ошибок при покупке.