
Допуск H1 для редукторов: как выбрать смазку и пройти аудит HACCP
Редукторы на пищевых производствах - критичные узлы, требующие не только надежной смазки, но и соответствия строгим стандартам безопасности. Аудит HACCP проверяет не только саму смазку, но и документацию, практику ее применения и управление риском контаминации. Ошибка в выборе класса допуска или отсутствие записей о смазке приводит к замечаниям, а иногда к остановке линии. Статья разбирает, что такое допуск H1, почему он критичен именно для редукторов, и как организовать смазку так, чтобы аудит прошел без замечаний.
Материал адресован инженерам, закупщикам и техническим специалистам, которые отвечают за надежность оборудования и соответствие пищевой безопасности на производстве.
Что такое допуск H1 и почему он нужен для пищевых редукторов
Допуск H1 (NSF H1) - это категория смазок для мест, где возможен случайный контакт с пищей.
Ключевое слово здесь «случайный»: это не намеренная часть продукта, а инцидентное попадание в количестве не более 10 мг/кг (10 ppm). Важно понимать: H1 - это не гарантия пищевой безопасности вообще, это разрешение работать в зонах, где такой контакт реально может произойти.
Для редукторов на пищевых линиях фасовки, упаковки, охлаждения или участках над открытым продуктом риск попадания капли смазки реален. Редукторы шумят, вибрируют, их узлы могут быть мокрыми или испытывать тепловое расширение. Обычное минеральное редукторное масло в этой зоне - нарушение стандарта и прямой путь к замечанию на аудите. H1 требует не только особого состава (разрешенные ингредиенты по FDA 21 CFR 178.3570), но и NSF-регистрации конкретного продукта, то есть сертификации, проверки и номера в реестре NSF.
Распространенная ошибка: закупщик видит слово «пищевая смазка» на упаковке и считает, что это H1. Нет. H1 - это отдельная категория, и на упаковке должна быть явная надпись «NSF H1» или номер регистрации NSF. Без этого смазка может быть H2 (для мест без контакта с пищей) или вообще не иметь пищевого допуска.
Риск-ориентированный выбор класса допуска: H1 и H2
Не все редукторы на пищевом заводе требуют H1.
Выбор зависит от анализа риска в рамках HACCP. Если редуктор находится в закрытой камере, далеко от линии упаковки и нет реалистичного пути попадания смазки в продукт, можно обойтись H2 (допуск для закрытых зон без контакта с пищей).
Однако на практике многие закупщики выбирают H1 для всех редукторов, расположенных в зоне производства, просто чтобы снизить риск ошибочного применения неправильной смазки при обслуживании. Это разумная стратегия, особенно если H1 доступен в нужной вязкости и цена позволяет. Единообразный класс в одном производственном здании облегчает обучение персонала и снижает вероятность путаницы.
Для редукторов пищевых линий обычный диапазон вязкости - ISO VG 68–680, в зависимости от типа передачи (червячная, цилиндрическая, коническая), скорости и нагрузки. H1-смазка должна быть доступна именно в нужной вязкости, а не просто в каком-то классе VG.
Редукторные масла H1: состав, вязкость и управление риском HACCP
Для редукторов в пищепроме рекомендуются базовые масла PAO (полиальфаолефины) или полиэфиры.
Они имеют стабильную вязкость, хорошие низкотемпературные свойства и соответствуют требованиям FDA 21 CFR 178.3570. Минеральное масло можно использовать, но оно менее стабильно при колебаниях температуры, и его окисление может ускориться в открытых условиях пищевого цеха.
Управление риском в HACCP предполагает, что смазка редуктора - это управляемый риск, то есть потенциальная опасность, которую можно контролировать. Для этого нужно:
Определить критический контрольный предел (CCP): например, «редуктор получает смазку класса H1 объемом X мл один раз в Y часов»
Назначить ответственного и метод проверки: например, «мастер осматривает уровень масла в смотровом окне перед сменой»
Зафиксировать, что произойдет при отклонении: например, «при утечке масла редуктор останавливается, зона санитизируется, линия перезапускается после проверки»
На аудите HACCP проверяют именно эти записи, а не только наличие H1-смазки на полке.
Документирование и трассируемость: что проверяет аудит
Аудит начинается со списка всех точек смазки на участке.
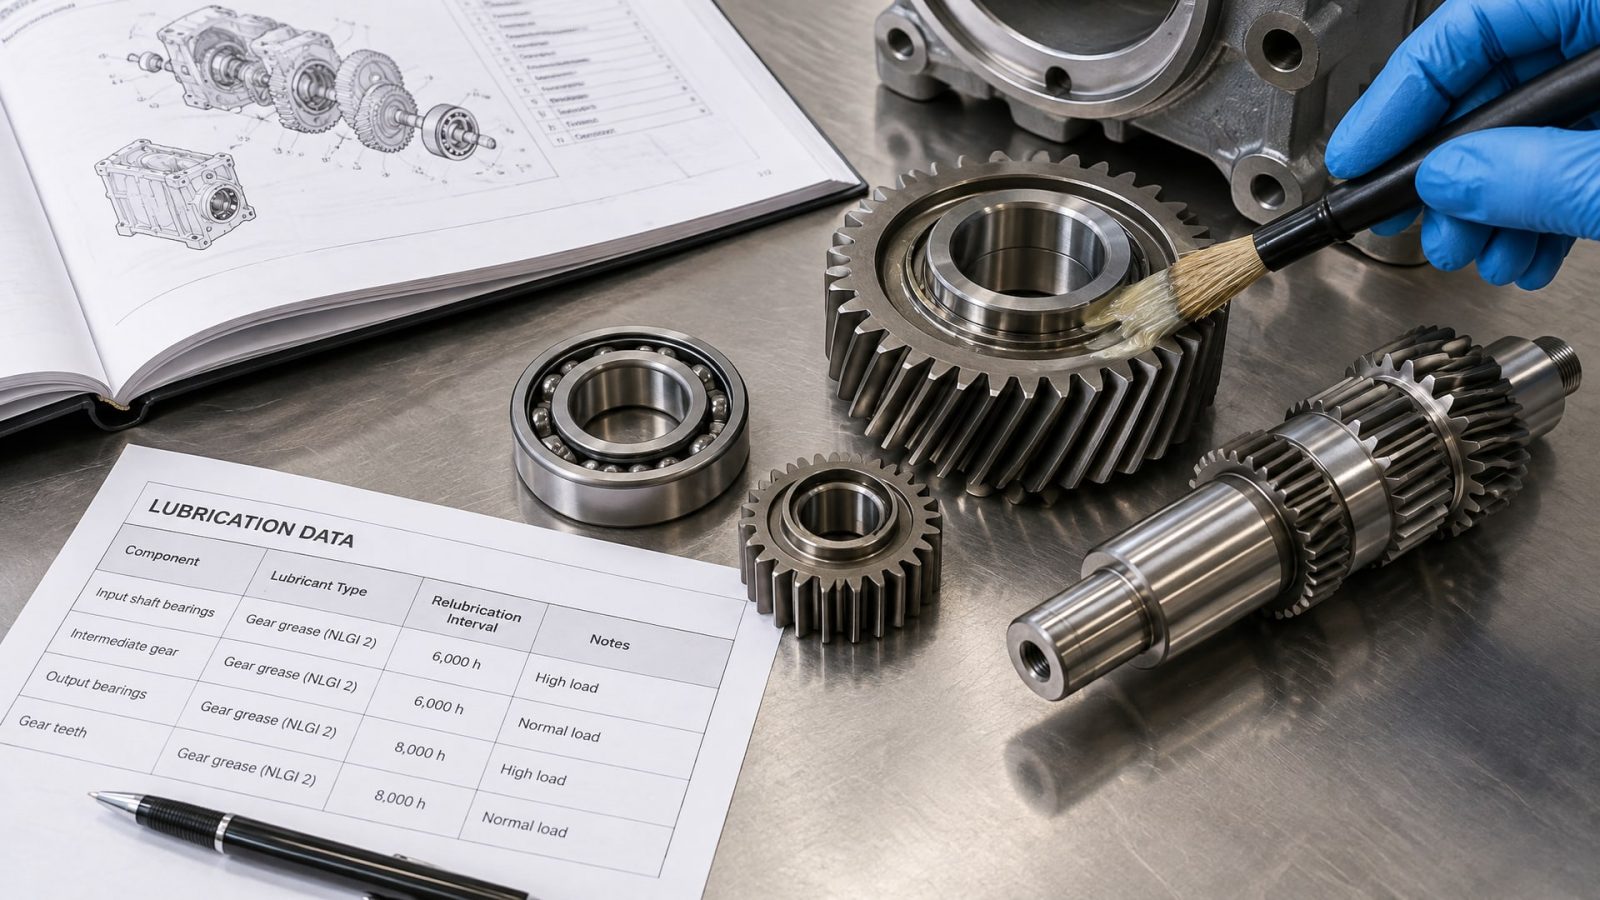
Инженер или закупщик должны предоставить:
Полный перечень редукторов, их типов, мощностей, расположения (над продуктом, рядом, в закрытой зоне)
Вязкость и класс каждого редуктора (ISO VG 68, H1, NSF № XYZ и т.д.)
Интервал смазки (часы работы или дни календаря)
Метод нанесения (заливка через горловину, заливка через дренажный кран, ручное дозирование, централизованная система)
Журнал с датами последней смазки, ответственным лицом, признаками утечки или переполнения
Если редуктор работает с запасной емкостью смазки, хранящейся на участке, нужно документировать партию, дату открытия упаковки и сроки использования открытого контейнера. Окисление H1-смазки ускоряется при контакте с воздухом и влагой, поэтому открытую канистру нельзя хранить произвольно долго.
Маркировка точек смазки должна быть видна визуально. Например, на редукторе приклеивается наклейка с кодом, а в техническом паспорте редуктора указан соответствующий код и параметры смазки. Это предотвращает путаницу при наличии на участке нескольких типов редукторов.
При обнаружении утечки смазки на аудите аудитор требует доказательство того, что: 1. Утечка была обнаружена и документирована 2. Была проведена санитизация пострадавшей зоны 3. Был проведен микробиологический анализ, если это требовалось по протоколу 4. Были приняты корректирующие действия (герметизация, замена прокладки, стравливание давления)
Без такой документации замечание гарантировано.
Выбор смазки: вязкость, тип редуктора и условия работы
Выбор H1-смазки для конкретного редуктора зависит от четырех факторов: тип передачи, скорость вращения, нагрузка и температурный режим цеха.
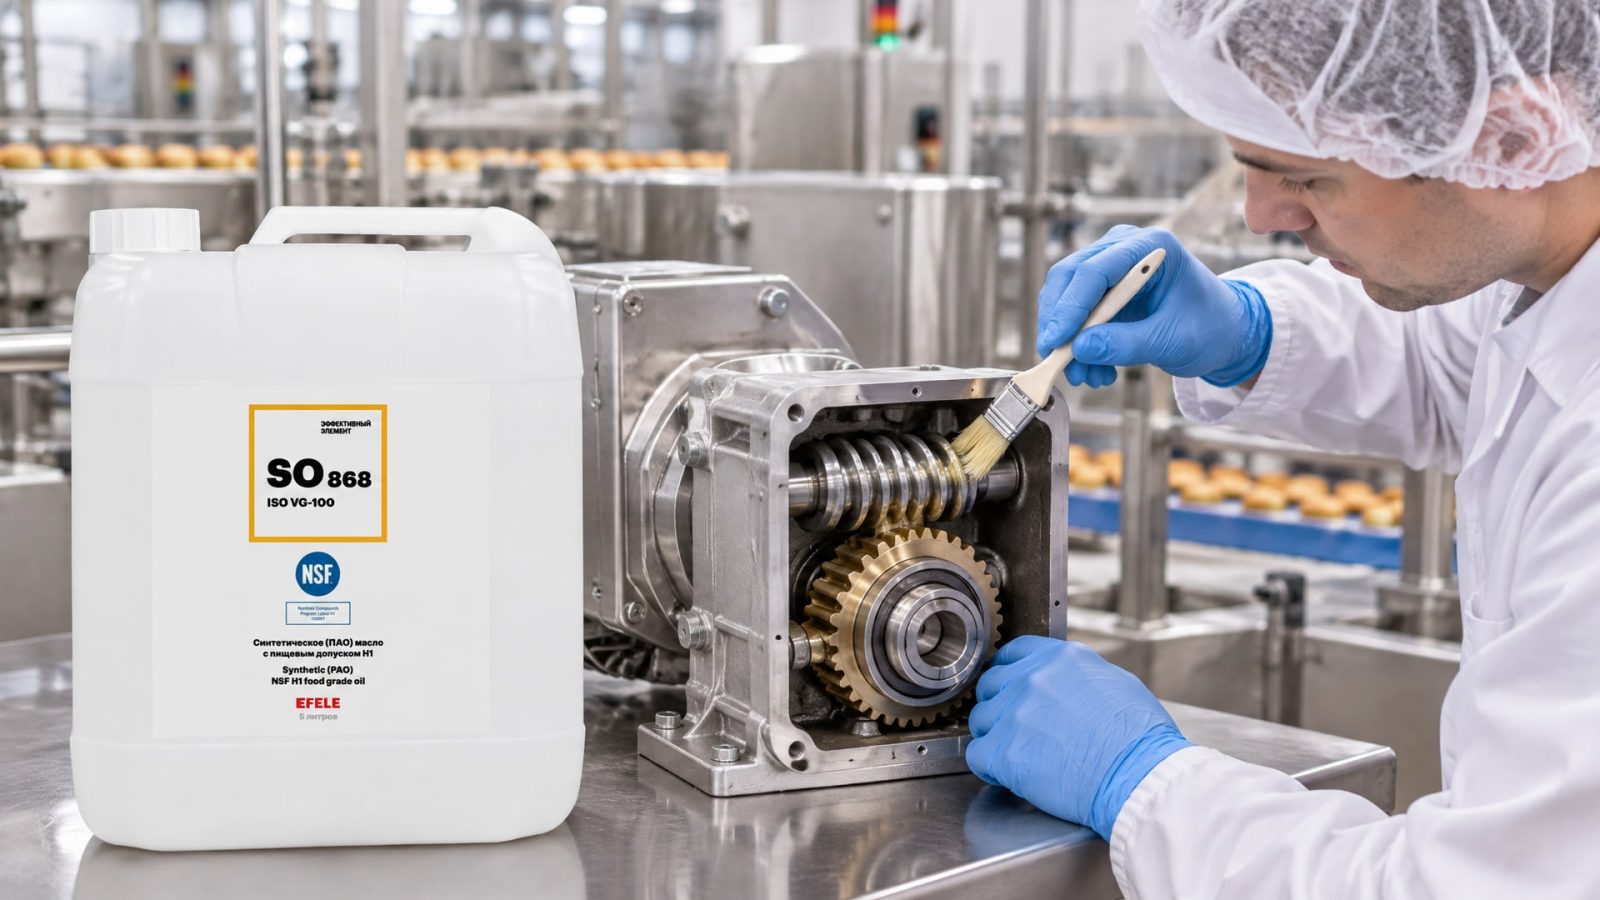
Червячные редукторы обычно требуют более жидкой смазки (ISO VG 68–220), потому что червячная передача создает высокое трение и тепло. Если выбрать слишком вязкую смазку, редуктор перегреется и смазка окислится быстрее. Цилиндрические и конические редукторы работают с более вязкими маслами (ISO VG 220–680), в зависимости от скорости и нагрузки.
Температурный диапазон цеха тоже важен. На пищевом производстве часты зоны с интенсивным охлаждением (морозильники, холодильные камеры) или наоборот, с жарой вблизи духовок или варочных котлов. Для редукторов в таких условиях смазка должна сохранять вязкость и текучесть. PAO-масла здесь работают лучше, чем минеральные, за счет более пологого графика вязкости при изменении температуры.
Для редукторов, работающих в условиях пищевого производства, где возможен случайный контакт с продуктами, рекомендуется использовать синтетическое редукторное масло EFELE SO-868 (ПАО масло, NSF H1), которое обеспечивает высокую несущую способность, не образует отложений и стабильно работает при колебаниях температуры. Такой выбор упрощает процедуру закупок и снижает риск ошибочного использования непригодного масла на участке.
Пластичные смазки для узлов редуктора: H1 и предотвращение вымывания
Редуктор - это не только объемный резервуар масла, но и узлы с подшипниками, сальниками, открытыми передачами, которые часто смазываются пластичными смазками (консистентными смазками).
На пищевом заводе ванны с редуктором регулярно моются, поэтому смазка может вымываться водой или моющим раствором.
Пластичная смазка для редуктора в пищепроме должна быть водостойкой (NLGI класс, обычно NLGI 2) и иметь допуск H1. Водостойкость означает, что смазка не эмульгирует при контакте с водой и не стекает слишком быстро с трущихся поверхностей. Адгезия (прилипание) смазки к деталям также важна: чем лучше она прилипает, тем дольше защищает узел от коррозии и трения, даже если поверхность мокрая.
В случае, если редукторные узлы требуют пластичной смазки, например для подшипников или открытых передач, EFELE MG-292 (водостойкая, NSF H1) становится оптимальным выбором благодаря своей водостойкости и допуску NSF H1, что гарантирует защиту узла в условиях регулярного мытья и при возможности контакта с пищей.
Процедура замены смазки и критические точки аудита HACCP
Замена смазки в редукторе на пищевом производстве - это не просто технический процесс, это управляемый риск в HACCP.
Процедура должна быть стандартизирована и документирована.
Типичная последовательность:
1. Подготовка зоны. Участок вокруг редуктора изолируется, если это необходимо, и очищается от посторонних предметов. Используемые емкости и инструменты должны быть чистыми и предназначены только для работы со смазкой.
2. Слив старой смазки. Если редуктор работал долго, старое масло сливается в одобренный контейнер. Недопустимо сливать масло в раковину или на пол цеха. Слитое масло утилизируется согласно договору с лицензированной организацией.
3. Очистка полости редуктора. Внутреннюю полость можно промыть тем же маслом H1, которое будет заливаться, чтобы избежать смешивания. Промывочное масло также сливается.
4. Заливка новой смазки. Свежее H1-масло заливается через горловину редуктора. Объем фиксируется по мерной емкости или по уровню смотрового окна редуктора. Излишки масла, попавшие на корпус, протираются чистой ветошью.
5. Документирование. В журнал записываются: дата, время, ответственное лицо, партия смазки (номер партии на этикетке), объем, признаки проблем (утечка, пена, изменение цвета масла в старом образце).
6. Мониторинг. Через 2–4 часа после замены проверяется, нет ли утечек, и измеряется температура корпуса редуктора (не должна быть выше номинальной).
Критические моменты, на которые аудитор обращает внимание: - Был ли использован именно H1-класс, а не что-то другое - Совпадает ли NSF-номер на канистре со спецификацией в техпаспорте - Дата замены соответствует плану обслуживания (не перекрыто ли допустимое отклонение) - Записано ли в журнале, кто проводил замену (если нужна персональная ответственность) - Есть ли признаки утечки или переполнения в карточке редуктора
Частые проблемы при аудите и как их избежать
Проблема: на упаковке написано "пищевое масло", но нет NSF-номера.
Решение: требовать у поставщика сертификат NSF H1, номер в реестре NSF и технический паспорт. Без этого смазка не допускается. Скачивай паспорт с сайта NSF (nsf.org) по номеру регистрации и проверяй актуальность сертификата.
Проблема: ведется журнал смазки, но без указания партии или объема. Решение: штампом в журнале делай обязательные реквизиты: дата, время, ответственное лицо, тип и вязкость смазки, партия, объем мл, номер NSF, признаки проблем. Печатай журнал ежемесячно и архивируй.
Проблема: редуктор потек, но факт утечки не зафиксирован и зона не санитизирована. Решение: разработай процедуру для персонала: если обнаружена утечка смазки, немедленно остановить оборудование, вызвать мастера, задокументировать место и объем утечки, провести санитизацию. Приложи фото утечки к журналу.
Проблема: в цехе хранятся баканчики H1 и H2 рядом, и рабочий ошибочно использовал H2. Решение: проводи инвентаризацию, избавься от H2-смазок в зоне пищевого производства. Если они необходимы для других участков (закрытые редукторы за пределами цеха), храни их в отдельном хранилище, подальше от пищевой зоны. Маркируй все канистры яркими наклейками с указанием класса допуска.
Проблема: смазка открыта три месяца назад, никто не помнит, когда. Решение: на каждую канистру наклеивай стикер с датой открытия. Установи правило: открытую канистру использовать в течение трех месяцев. После этого (даже если масло осталось) - утилизировать. Окисление H1-смазки при контакте с воздухом накапливается незаметно, но приводит к образованию отложений в редукторе и ускоренному старению.
Часто задаваемые вопросы
Если редуктор закрыт и далеко от линии, нужен ли H1?
Нет, но необходимо задокументировать в HACCP анализ риска, по которому было решено, что контакт смазки с пищей невозможен. Если есть сомнения - используй H1, это безопаснее. На практике многие производства выбирают H1 для всех редукторов в цехе, чтобы избежать путаницы и ошибок обслуживания.
Какой NSF-номер должен быть на упаковке?
NSF-регистрация имеет формат NSF № XXXXX (пятизначный номер). Номер должен быть указан на упаковке, в техпаспорте и в сертификате соответствия. Проверь актуальность номера на сайте nsf.org в разделе Product Listings. Если номер устарел или рацион (продукт снят с производства), смазка не допускается.
Как часто нужно менять редукторное масло H1?
Интервал зависит от типа редуктора, режима работы и условий окружающей среды. Обычно рекомендуется проверять уровень и состояние масла каждый месяц, а полную замену проводить раз в 1–2 года или после 5000–10000 часов работы. На пищевом производстве интервал может быть короче, если в масло попадает влага или пыль. Сверяй рекомендацию с техпаспортом редуктора.
Допускается ли смешивание двух H1-смазок разных производителей?
Нет, не допускается. Компоненты смазок (присадки, базовые масла) несовместимы, и смешивание может привести к выпадению присадок, эмульгированию или потере защитных свойств. Всегда используй одинаковый продукт, указанный в техпаспорте редуктора. Перед первым применением нового поставщика проверь совместимость по техническому паспорту или проконсультируйся с производителем.
Что делать, если нет H1-смазки нужной вязкости?
Обсуди это с поставщиком или производителем редуктора. Возможно, производитель одобрит другую вязкость в пределах допуска (например, ISO VG 100 вместо VG 150) или пересчитает интервал смазки. Не выбирай случайно другой класс допуска только ради доступности - это нарушение и гарантированное замечание на аудите.
Заключение
Смазка редуктора на пищевом производстве - это не просто техническая операция, это часть системы управления риском HACCP. Выбор допуска H1 имеет смысл только в сочетании с четким документированием: списком всех точек смазки, журналом обслуживания, трассируемостью партии и процедурами при утечке. Аудитор проверяет не только наличие H1-смазки, но и то, что все это задокументировано и применяется на практике.
Начни с инвентаризации всех редукторов, определи риск контакта с пищей для каждого, выбери или специфицируй нужный класс H1, закупи смазку с NSF-регистрацией, обучи персонал и веди журналы. Это потребует времени, но пройти аудит без замечаний и избежать проблем с контаминацией продукта - результат стоящий. Следующий шаг: свяжись с поставщиком смазок, запроси технические паспорта с NSF-номерами и совместимостью с типами редукторов на твоем производстве, согласуй вязкости и интервалы замены с инженером, затем разработай и утвердь внутреннюю процедуру смазки с журналом и ответственностью.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать анаэробный фиксатор резьбы, чтобы обеспечить надежность соединения и избежать ошибок при покупке.
Промывка системы СОЖ без остановки производства: узнайте, как эффективно удалить отложения и продлить срок службы оборудования.
Выбирайте смазку для низких температур, которая соответствует требованиям пищевого производства и обеспечивает бесперебойную работу оборудования.