
Как выбрать анаэробный фиксатор резьбы для предотвращения самоотвинчивания
Анаэробный фиксатор резьбы - это специальный состав, который отверждается без доступа кислорода и служит для надежной фиксации болтов, винтов и других крепежных элементов от самоотвинчивания при вибрации и вибропроизводных явлениях. Выбор правильного фиксатора определяет не только надежность соединения, но и возможность его обслуживания, стоимость демонтажа и безопасность узла в целом.
Однако закупщики и технические специалисты часто ошибаются при выборе: судят по цвету упаковки, берут «самый сильный» состав из каталога или игнорируют качество подготовки поверхности. Статья разбирает три принципиальных параметра выбора фиксатора резьбы - требуемую разборность, размер и материал резьбы - и показывает, как оценить удерживающую способность по объективным критериям.
Три параметра выбора анаэробного фиксатора резьбы
Выбор фиксатора резьбы начинают с ответа на три базовых вопроса.
Первый - разъемное это соединение или постоянное. Если узел должен регулярно разбираться при техническом обслуживании, выбирают минимально достаточную прочность, чтобы не усложнить демонтаж и не требовать избыточных усилий. Если соединение планируется закрепить навеки, не экономят на прочности.
Второй параметр - размер и зазор резьбы. Малые резьбы (M2–M6) требуют низкой или средней прочности и низковязких составов, которые через капиллярный зазор проникают в резьбовой профиль. Средние резьбы (M6–M20) берут среднюю прочность как универсальный вариант для большинства промышленных узлов. Крупные резьбы (от M20) допускают более высокую прочность и более вязкие составы, которые не стекают при вертикальном нанесении.
Третий параметр - материал поверхности. Чистая сталь отверждается быстро и надежно. Пассивные металлы - нержавеющая сталь, оцинкованные, анодированные поверхности - замедляют полимеризацию анаэробного состава. В таких случаях либо подбирают состав, разрешенный производителем для пассивных поверхностей, либо используют специальный праймер-активатор, который ускорит отверждение и обеспечит надежную связь.
Прочность фиксатора и класс вибрационной нагрузки
Для предотвращения самоотвинчивания от вибрации нужно понимать связь между классом прочности фиксатора и его удерживающей способностью.
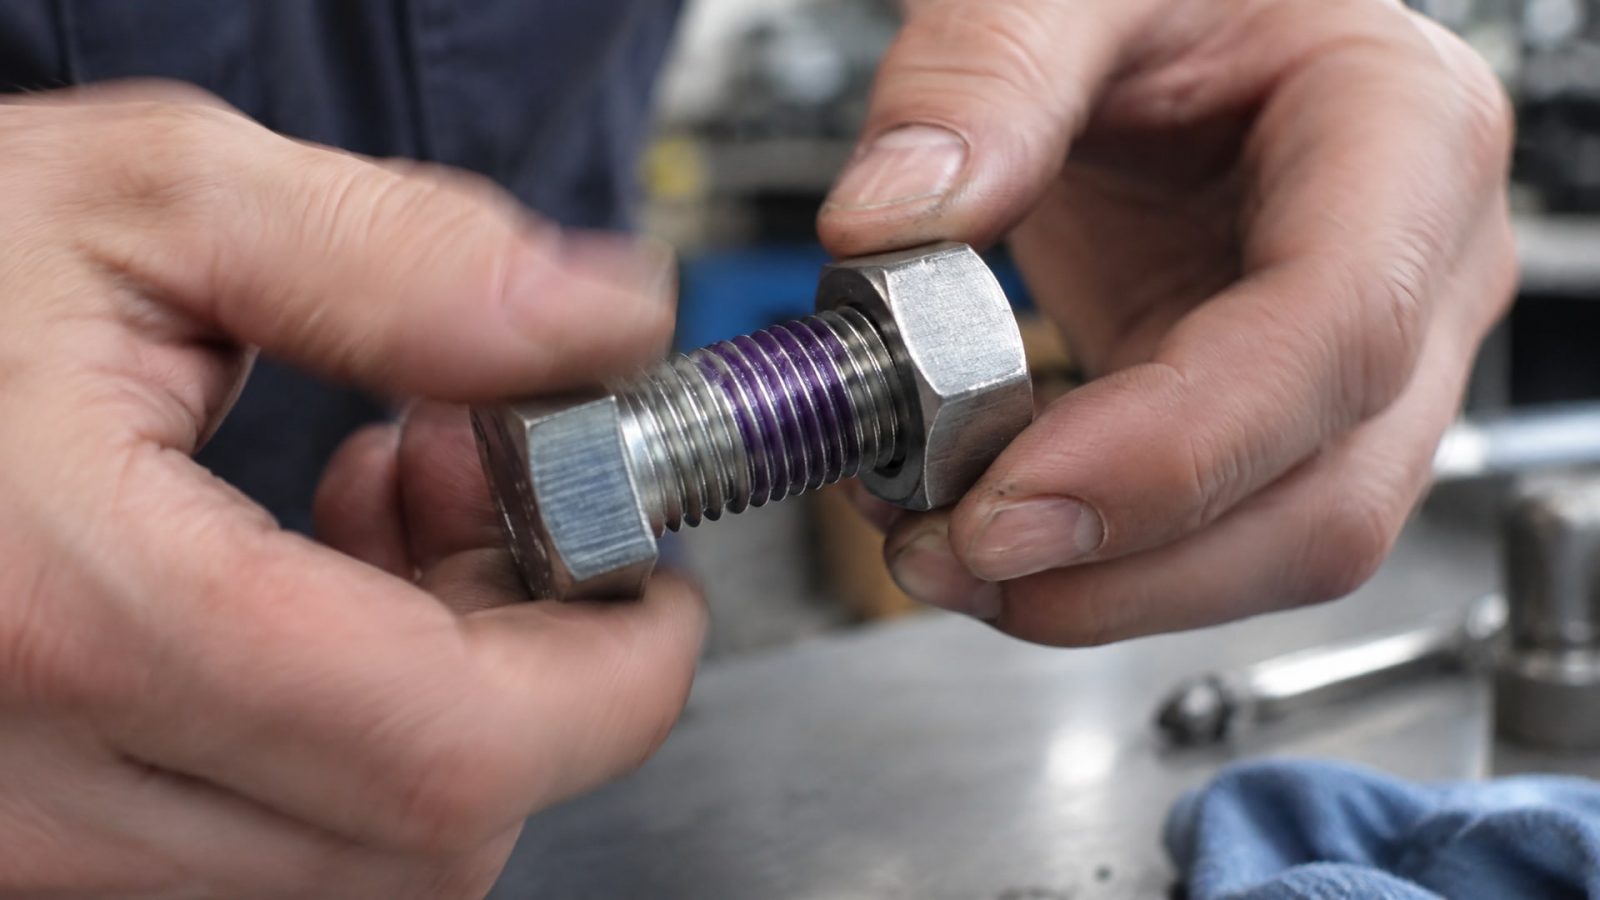
Эту связь описывает стандарт ISO 10964, в котором измеряют два параметра: breakaway torque (момент, необходимый для разрушения склеивающей пленки при первом проворте) и prevailing torque (момент сопротивления при дальнейшем вращении).
На практике это означает: чем выше класс прочности, тем больший крутящий момент потребуется, чтобы открутить болт. Низкая прочность (часто синий цвет упаковки на рынке) обеспечивает начальный момент примерно 2–8 Нм для малых резьб и рекомендуется для частой разборки. Средняя прочность обеспечивает момент 15–40 Нм и считается оптимальной для типовых промышленных соединений, где нужна как защита от вибрации, так и возможность сервиса. Высокая прочность (часто красный цвет) обеспечивает момент 40–80 Нм и выше, подходит только для постоянной фиксации без планов на разборку.
Эксперты по выбору фиксатора резьбы советуют брать «минимально достаточную» прочность. Избыточная прочность не повышает надежность, а усложняет демонтаж и требует дополнительного оборудования для разборки. Регулярное обслуживание чаще всего требует фиксатора средней прочности: он хорошо защищает от вибрации и позволяет разобрать узел подручными средствами без повреждений.
Синий, красный и другие цветовые классификации
Цвет упаковки или самого фиксатора - это удобная подсказка для быстрого ориентирования на складе, но не окончательный критерий выбора.
Синий фиксатор обычно указывает на низко-среднюю прочность; красный - на высокую. Однако реальные свойства конкретного состава зависят от его вязкости, температурного диапазона, типа основного полимера и условий отверждения.
Два разных производителя могут маркировать свои составы разными цветами при одинаковой номинальной прочности. Кроме того, цвет никак не влияет на скорость отверждения, совместимость с пассивными металлами или температурный диапазон. Поэтому при закупке нужно сверяться с техническим паспортом (Technical Data Sheet), а не полагаться только на цвет упаковки.
Для резьбовых соединений, требующих частой разборки, но подверженных вибрации и фреттингу, оптимальным выбором становится анаэробный фиксатор средней прочности. На российском рынке такие составы обычно совмещают низковязкую формулу для капиллярного проникновения в резьбу, температурный диапазон до 150 °C и рабочую фиксацию в течение 15–30 минут. EFELE 113 - пример состава, рассчитанного на частое техническое обслуживание при условии защиты от вибрационного самоотвинчивания.
Подготовка поверхности и время отверждения
Правильная подготовка поверхности - критический момент при нанесении анаэробного фиксатора резьбы.
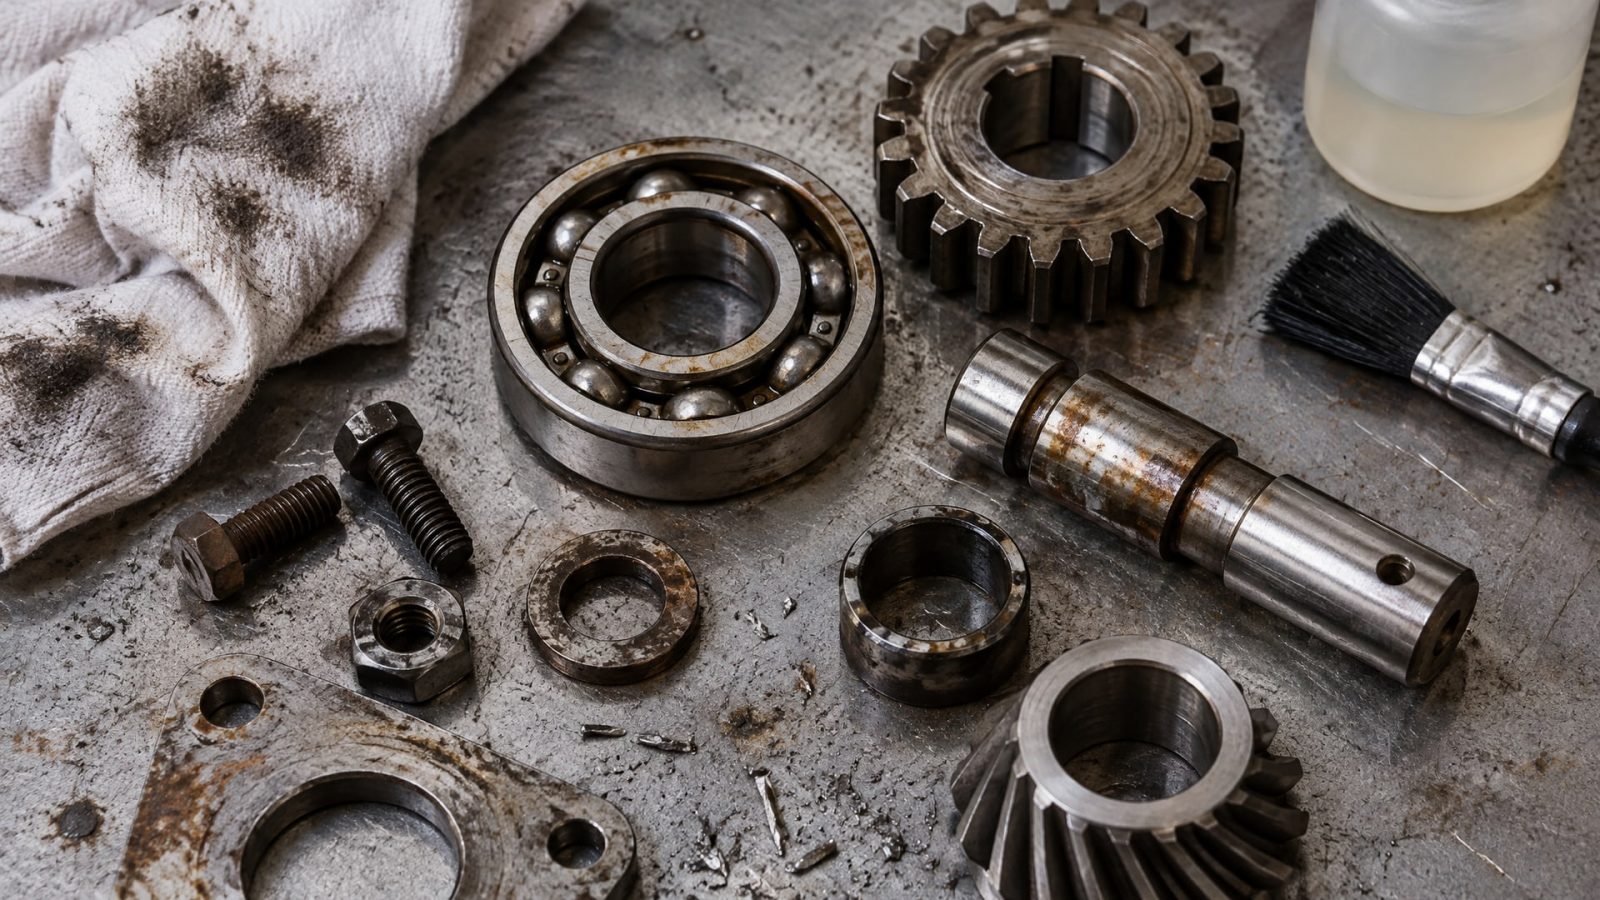
Соединение должно быть чистым, обезжиренным и абсолютно сухим. Масляные пленки, следы консервирующей смазки, коррозия и грязь - все это замедляет полимеризацию или полностью ее блокирует. На практике это одна из самых частых причин жалоб на «не сработал фиксатор»: не само вещество виновато, а нарушена техника подготовки.
Процедура подготовки включает несколько шагов. Сначала резьбу очищают механически - щеткой, тряпкой или ультразвуком, удаляя видимую грязь и старые остатки фиксатора. Затем резьбу обезжиривают, используя спирт, ацетон или специальные обезжиривающие составы. После этого резьба должна полностью высохнуть перед нанесением фиксатора.
Время отверждения варьируется от типа металла и условий окружающей среды. На углеродистой стали рабочая фиксация обычно наступает за 15–30 минут, но полный набор прочности может занять 24 часа. На пассивных металлах процесс идет медленнее. Если используется праймер-активатор, отверждение ускоряется в 2–3 раза. При применении состава на уже собранном соединении (без разборки) и необходимости дофиксации используют специальные впитывающиеся, низковязкие формулировки, которые затекают в капиллярный зазор из-за поверхностного натяжения.
Закладывать время на полное отверждение перед вводом в работу критично. Если начать использовать узел раньше - может создаться ложное ощущение надежной фиксации, а при первых же колебаниях или ударных нагрузках соединение ослабеет.
Постоянная фиксация и максимальная удерживающая способность
Когда соединение не планируется разбирать или разборка требуется только при капитальном ремонте, используют высокопрочные анаэробные составы.
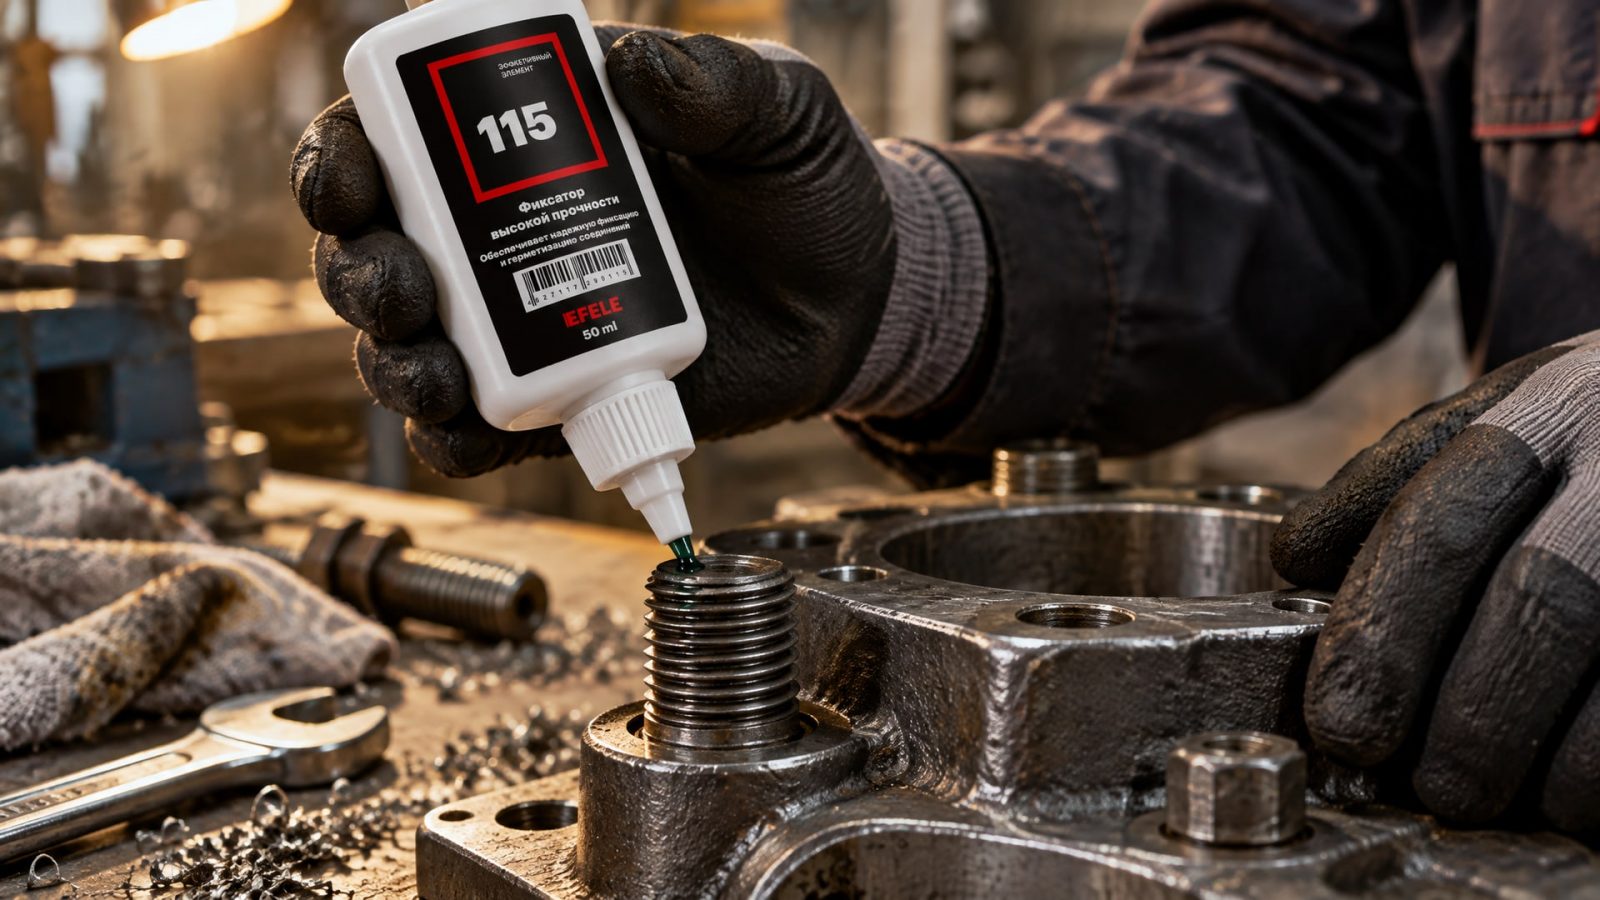
Такие фиксаторы обеспечивают максимальную защиту от вибрации, вымывания под действием динамических нагрузок и самоотвинчивания в экстремальных условиях.
В случае, когда требуется максимальная прочность фиксации и соединение не планируется разбирать, рекомендуется использовать высокопрочный анаэробный клей, например EFELE 115, который обеспечивает монолитное соединение с моментом срыва свыше 50 Нм для средних резьб и способен работать при постоянных температурах до 150 °C.
Такие составы также требуют хорошей подготовки поверхности и полного времени на отверждение. На некоторых производствах для ускорения процесса используют комбинированный подход: наносят низковязкий состав для капиллярного проникновения в тонкий резьбовой зазор, а затем добавляют более вязкую массу снаружи для дополнительного объема. Однако эта техника требует опыта и не рекомендуется новичкам.
Высокопрочные составы обычно цветят в красный или черный цвет (в зависимости от производителя) и четко обозначены в прайс-листах как «постоянная фиксация» или «permanent threadlocker». Перепутать их с составами для разборки недопустимо - демонтаж потребует нагрева или разрезания болта.
Анаэробный фиксатор резьбы и анаэробный герметик: в чем разница
Часто закупщики и инженеры путают фиксатор резьбы с герметиком для стыковых соединений.
Оба - анаэробные составы, оба отверждаются без кислорода, но их назначение и формулы отличаются.
Анаэробный фиксатор резьбы (threadlocker) - это низковязкий состав, который проникает в тонкие зазоры между витками резьбы и там полимеризуется. Его задача - предотвратить вращение и самоотвинчивание. Фиксатор обеспечивает связь именно в пространстве между болтом и гайкой, создавая сопротивление крутящему моменту.
Анаэробный герметик для резьбовых соединений (sealant) - это более вязкая паста или гель, которая заполняет зазоры в стыке и герметизирует поверхность от протечек жидкостей и газов. Герметик фокусируется на водо- и газонепроницаемости, а не на механической фиксации от вращения. На практике в одном узле часто используют оба: сначала наносят низковязкий фиксатор на резьбу для защиты от вибрации, затем герметик - на верхнюю часть соединения для герметизации.
Тем не менее, некоторые современные составы совмещают оба свойства: достаточно вязкие, чтобы герметизировать, но способные проникать в резьбовой зазор. Это универсальные анаэробные герметик-фиксаторы резьбы, которые экономят операции при сборке и удобны для типовых промышленных узлов. При выборе между узкоспециализированным фиксатором и универсальным составом нужно оценить приоритет: если главное - фиксация от вибрации, берут чистый фиксатор; если нужна герметизация узла, выбирают комбинированный вариант.
Пассивные металлы и использование активаторов
Нержавеющая сталь, алюминиевые сплавы, оцинкованные и анодированные поверхности - все эти материалы называют пассивными из-за наличия оксидной пленки, которая защищает металл от коррозии, но одновременно замедляет отверждение анаэробных составов.
На чистой углеродистой стали фиксатор отверждается за 15–30 минут; на нержавеющей или оцинкованной поверхности этот процесс может растянуться на 2–3 часа или вообще не начаться.
Для решения этой проблемы используют два подхода. Первый - подбор специального состава, который разработан производителем именно для пассивных поверхностей и содержит дополнительные активирующие компоненты. Второй - применение праймера или активатора: это жидкость на основе кислоты или перекиси, которую наносят на подготовленную резьбу перед нанесением фиксатора. Активатор создает микрошероховатость и помогает анаэробному составу начать полимеризацию за считанные минуты вместо часов.
На практике активатор часто экономит время производства и гарантирует предсказуемый результат. Однако он требует дополнительной операции и добавляет стоимость. Поэтому при планировании сборки пассивных метизов на пассивные поверхности нужно учитывать эту необходимость заранее.
Часто задаваемые вопросы
Как выбрать фиксатор резьбы от вибрации?
Для защиты от вибрационного самоотвинчивания выбирают фиксатор, класс прочности которого соответствует требуемому моменту срыва. По стандарту ISO 10964 оценивают breakaway torque - начальный момент, нужный для разрушения связи. Для малых резьб (M3–M8) обычно достаточно низко-средней прочности; для средних (M10–M20) - средней; для крупных (от M20) - более высокой. Главное - не брать избыток: даже высокопрочный фиксатор не поможет, если поверхность грязная или неправильно подготовлена.
Какая разница между синим и красным анаэробным фиксатором резьбы?
Синий фиксатор (низко-средняя прочность) предназначен для разборных соединений, где нужна защита от вибрации, но узел должен легко разбираться при сервисе. Красный (высокая прочность) - для постоянной фиксации без планов на разборку. Однако цвет - это только подсказка; реальные свойства зависят от вязкости, температурного диапазона и формулы конкретного состава. При закупке нужно сверяться с техническим паспортом, а не только с цветом упаковки.
Можно ли наносить анаэробный фиксатор резьбы на уже собранное соединение?
Да, но для этого нужно использовать специальные впитывающиеся (wicking-grade) составы низкой вязкости, которые затекают в капиллярный зазор между витками резьбы. Обычный фиксатор на собранном соединении просто стечет и не проникнет в зазор. Впитывающиеся составы работают на основе поверхностного натяжения и способны распространяться в тонких зазорах. Однако полная прочность такого соединения наступает дольше, чем при нанесении на предварительно разобранную резьбу.
Почему анаэробный фиксатор не сработал?
Главная причина - загрязнение поверхности. Масляные пленки, следы консервирующей смазки, коррозия и влага блокируют отверждение составов на основе кислоты Люиса. Вторая причина - нарушение времени полимеризации: если начать использовать узел раньше, чем пройдут рекомендуемые часы на отверждение, соединение будет хрупким. Третья причина - пассивный металл без активатора: нержавеющая сталь и оцинкованные поверхности требуют либо специального состава, либо праймера.
Каков стандарт проверки удерживающей способности фиксатора резьбы?
Стандарт ISO 10964 описывает метод определения крутящего момента на резьбовых соединениях. В испытании измеряют breakaway torque (момент разрушения при первом проворте) и prevailing torque (момент сопротивления при дальнейшем вращении). Эти параметры позволяют объективно сравнивать разные составы и выбирать фиксатор по реальным характеристикам удерживающей способности, а не по цветовой кодировке или маркетинговым названиям.
Заключение
Выбор анаэробного фиксатора резьбы для предотвращения самоотвинчивания - это не выбор по цвету и не поиск «самого сильного» состава из каталога. Это обоснованное решение на основе трех параметров: требуемой разборности соединения, размера и материала резьбы. Для обслуживаемых узлов, подверженных вибрации, берут среднюю прочность с гарантией надежности и возможностью несложного демонтажа. Для постоянной фиксации выбирают высокопрочный состав. Для пассивных металлов учитывают замедленное отверждение и используют активаторы.
Следующий шаг - внимательно изучить технический паспорт выбранного состава (момент срыва по ISO 10964, температурный диапазон, совместимость с вашим материалом), убедиться в правильности подготовки поверхности и оставить достаточно времени на полное отверждение перед вводом узла в работу. Это гарантирует надежность, экономит затраты на переделки и предотвращает дорогостоящие отказы оборудования на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Промывка системы СОЖ без остановки производства: узнайте, как эффективно удалить отложения и продлить срок службы оборудования.
Выбирайте смазку для низких температур, которая соответствует требованиям пищевого производства и обеспечивает бесперебойную работу оборудования.
Узнайте, как увеличить срок службы инструмента при фрезеровании закаленной стали, используя правильные режимы, охлаждение и оснастку.