
Как увеличить срок службы инструмента при фрезеровании закаленной стали
Фрезерование закаленной стали - одна из самых сложных операций в промышленной обработке. Твердость материала, достигающая 45–65 HRC, создает экстремальные нагрузки на режущую кромку, в результате чего даже качественный инструмент изнашивается быстро. Срок службы фрезы при такой обработке зависит не столько от марки инструмента, сколько от правильного выбора режимов резания, охлаждения, жесткости оснастки и контроля износа. Статья рассчитана на технических специалистов, инженеров и снабженцев, которые ищут способы повысить производительность и снизить затраты на режущий инструмент. Мы разберем, почему стандартные подходы часто не работают, какие параметры действительно влияют на стойкость фрезы, и как организовать систему контроля износа на производстве.
Почему закаленная сталь требует отдельного подхода
Закаленная сталь отличается от мягкой не только твердостью, но и структурой: высокая концентрация напряжений в кристаллической решетке делает материал хрупким.
При резании возникают колоссальные концентрированные силы, температура под фрезой может достичь 800–1000 °C, а выкрашивание кромки происходит практически мгновенно. В стандартных испытаниях по ISO 8688-1 и ISO 8688-2 измеряют стойкость фрез в стандартных условиях; однако для закаленных сталей эти условия часто непрактичны. Проблема усугубляется тем, что износ идет неравномерно: на одном участке кромки может появиться выкрашивание, на другом - задний износ, а в третьем - термотрещины. Многие производства начинают обработку с режимов, рассчитанных на мягкую сталь, и затем удивляются, почему фреза быстро ломается. На самом деле, для закаленной стали требуется самостоятельный расчет скорости, подачи, стратегии входа и охлаждения.
Влияние жесткости системы на стойкость фрезы
Первый и часто забываемый фактор - жесткость станка, шпинделя, оснастки и крепления заготовки.
Даже микровибрации (амплитудой в несколько микрометров) при фрезеровании закаленной стали приводят к микроударам и ускорению износа. В процессе фрезерования закаленных поверхностей минимальный вылет инструмента, надежное крепление заготовки и отсутствие биения инструмента - это не рекомендации, а обязательные условия.
Геометрия вылета и стратегия входа
Для закаленной стали длина вылета фрезы должна быть минимальной: чем короче свес, тем меньше вибрирует инструмент, тем меньше ударных нагрузок и термошоков. Если вылет можно сократить с 30 мм до 20 мм, стойкость часто увеличивается на 30–50%. Стратегия входа также критична: плавный радиальный врезание с углом направления (lead angle) 0° показывает лучшие результаты по стойкости и качеству поверхности, чем резкое погружение или сложная траектория. Многие закупщики и инженеры склонны брать универсальные комбинированные фрезы, но для закаленной стали рационально выбрать специализированный инструмент с геометрией, оптимизированной именно для высокой твердости.
Оптимизация режимов резания для закаленной стали
Скорость резания и подача - это не просто цифры, которые можно взять из таблицы для мягкой стали.
Для твердосплавного инструмента на закаленной стали скорость часто выбирают в диапазоне 50–120 м/мин в зависимости от геометрии и операции. Для PCBN инструмента допустимы скорости 80–200 м/мин в непрерывном резании, но и здесь нужна осторожность с переходом через критические значения.
Чувствительность к скорости
По стандартам испытаний (ISO 8688-1), изменение скорости резания на ±10% способно примерно удвоить или сократить вдвое стойкость фрезы. Это означает, что небольшая ошибка в выборе частоты вращения может убить весь результат. Показатель Тейлора для твердосплавных фрез на закаленной стали находится в диапазоне n ≈ 0,20–0,33, что свидетельствует об экспоненциальной чувствительности к скорости. На практике это означает: лучше выбрать консервативную скорость и убедиться, что она работает, чем экспериментировать в поиске оптимума и рисковать частыми поломками инструмента.
Радиальная нагрузка и подача
Снижение радиальной силы резания - еще один мощный рычаг. Исследования фрезерования криволинейных поверхностей на закаленной стали показали, что при использовании плавной стратегии входа стойкость заметно возрастает. Если удается уменьшить радиальную нагрузку на 20–30%, то часто можно увеличить ресурс фрезы на аналогичный процент. Подача на зуб тоже должна быть адаптирована: слишком малая подача приводит к наработке тепла за счет повышения трения, слишком высокая - к выкрашиванию. Для закаленной стали часто используют подачу 0,05–0,15 мм/зуб, но конкретное значение нужно проверять на станке.
Охлаждение и смазка: почему «больше» не значит «лучше»
Одно из самых распространенных заблуждений: чем больше СОЖ, тем дольше живет фреза.
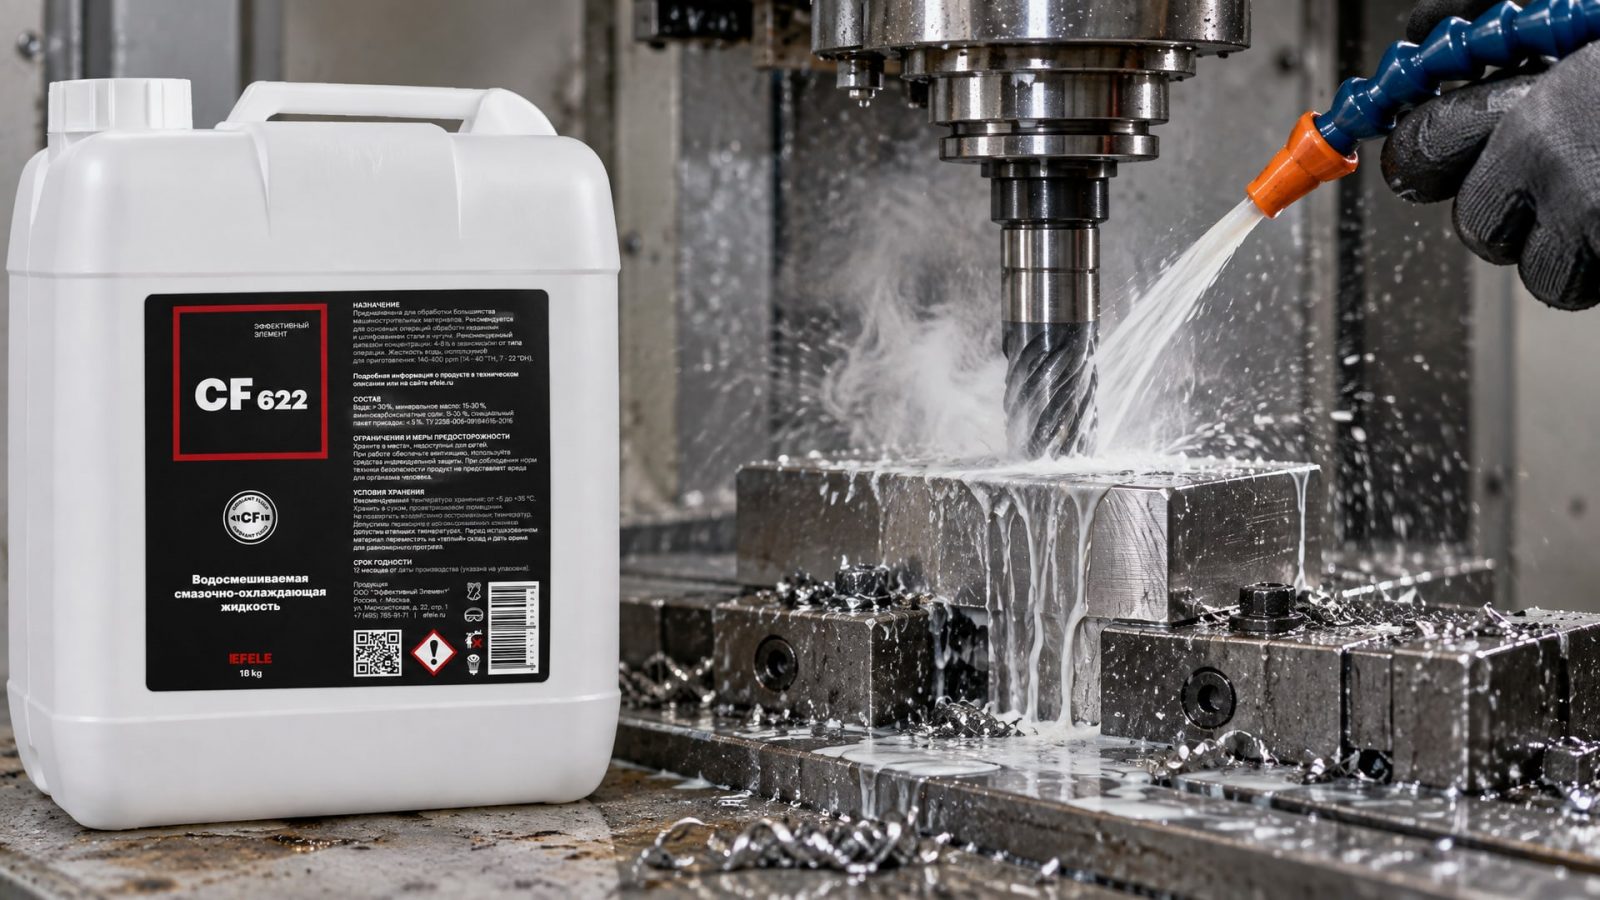
На самом деле, для закаленной стали и особенно для инструментов из PCBN интенсивное орошение часто вредит. Причина в термошоке: когда холодная жидкость попадает на раскаленную кромку, возникают микротрещины, которые затем развиваются в выкрашивание и разрушение инструмента.
Стратегия охлаждения для твердосплавного инструмента
Для твердосплавных фрез рекомендуют либо минимальное охлаждение, либо воздушный туман (MQL - minimum quantity lubrication), если система позволяет. Если все же используется flood-охлаждение, то контакт должен быть постоянным и стабильным, без перерывов: перепад температур наносит больший ущерб, чем отсутствие охлаждения. На многих производствах, работающих с закаленной сталью, специалисты выбирают либо сухую обработку, либо направленное орошение в зону резания с низкой концентрацией смазки.
Выбор СОЖ под материал инструмента
Охлаждающая и смазывающая жидкость должна подбираться под материал фрезы и характер резания, а не наоборот. Для работ с закаленной сталью используют полусинтетические СОЖ, которые обеспечивают баланс между смазкой и теплоотводом. При фрезеровании закаленной стали полусинтетические составы, такие как EFELE CF-622, дают надежное охлаждение без резких температурных перепадов благодаря равномерному распределению смазывающих компонентов и пленкообразующим свойствам. Важно, чтобы жидкость была чистой и стабильной; накопление стружки и органических загрязнений снижает охлаждающие свойства и может вызвать локальное перегревание.
Контроль износа и критерии замены инструмента
В промышленной практике часто используют визуальный контроль: когда качество поверхности заметно упадет или появятся сколы, инструмент меняют.
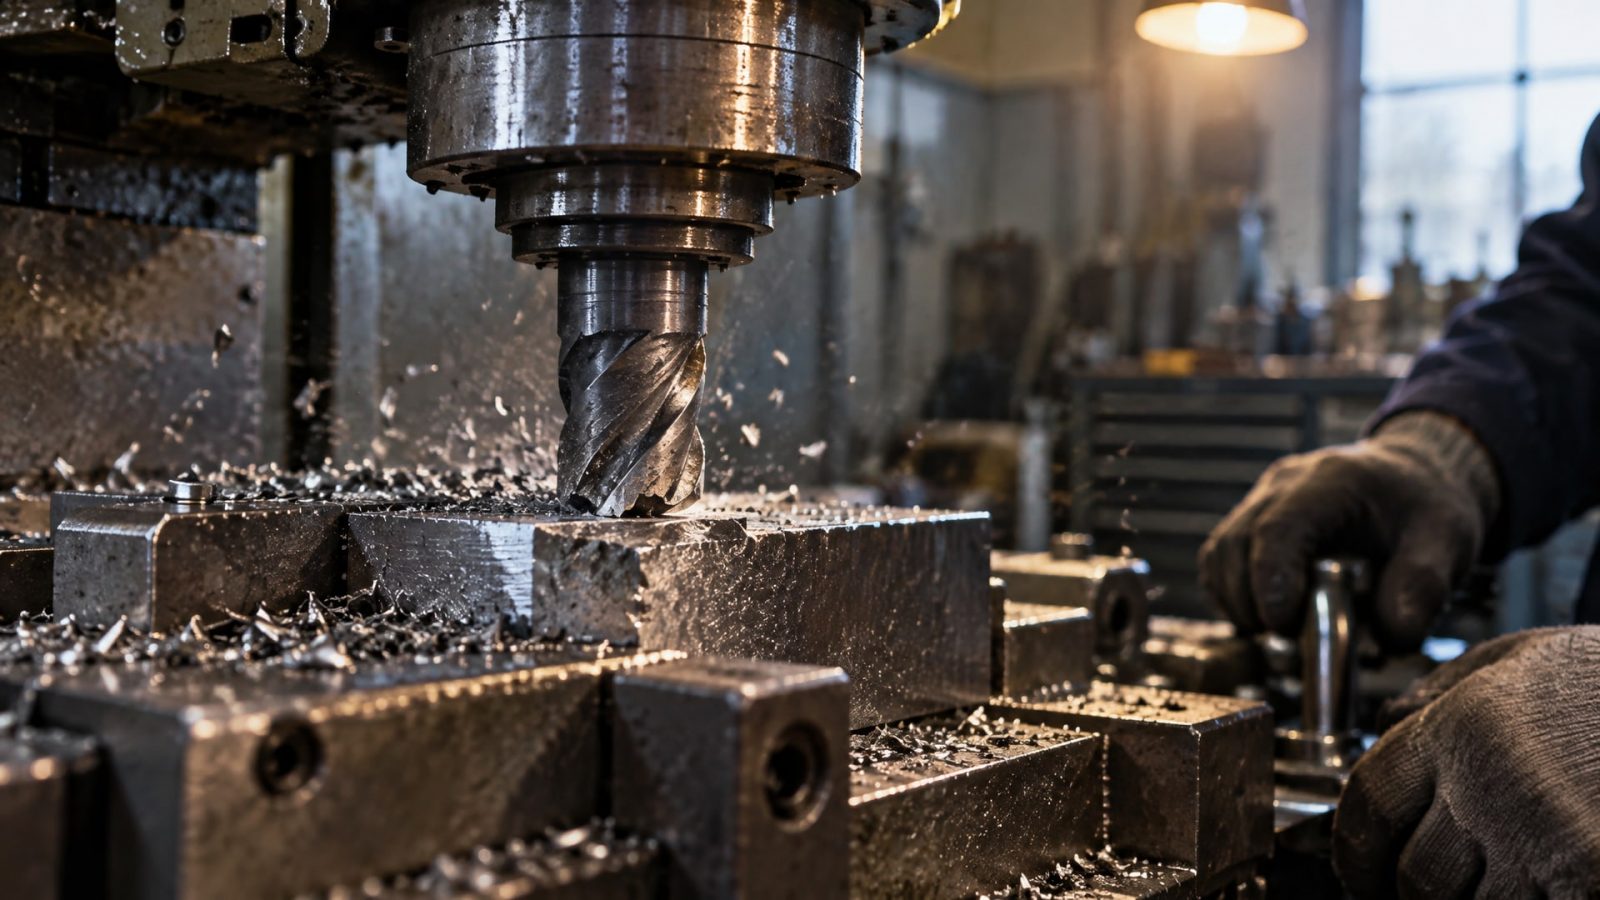
Однако это ненадежный метод. Первая причина: микровыкрашивание может быть незаметно, но оно уже влияет на точность и силы резания. Вторая: иногда фреза ломается внезапно, без видимых предупреждений.
Критерий заднего износа VB
В стандартизированных испытаниях (ISO 8688-1, ISO 8688-2) конец стойкости инструмента определяют по заднему износу: обычно это VB = 0,5 мм для инструмента, работающего в средних условиях. Этот критерий заимствован из ISO 3685 (испытания при точении) и адаптирован для фрезерования. На практике это означает, что когда за рабочей поверхностью фрезы видна ступенька износа 0,5 мм, инструмент должен быть заменен. Микроскопический контроль носит 1–2 раза в смену при критичных операциях позволяет поймать износ до катастрофического отказа и исключить брак.
Комплексный контроль износа
Кроме заднего износа, следует отслеживать выкрашивание и термотрещины кромки, а также изменение усилий резания (рост мощности на шпинделе может сигнализировать о прогрессирующем износе). На современных станках с системой мониторинга можно настроить автоматические сигналы при превышении пороговых значений крутящего момента. Если производство работает без электроники, то регулярная микроскопия раз в 2–3 смены - минимально необходимая мера.
Практические рекомендации для повышения ресурса фрез
Опыт предприятий, успешно обрабатывающих закаленные стали, показывает несколько постоянных приемов.
Стандартизация режимов. Вместо подбора режимов под каждую деталь, рациональнее установить один-два проверенных режима для каждого типа фрезы и придерживаться их. Это снижает вероятность ошибок и упрощает контроль.
Минимизация вылета. Каждый миллиметр вылета значим; если конструкция детали позволяет, нужно максимально сократить расстояние от шпинделя до режущей кромки.
Чистота СОЖ. Загрязненная жидкость - враг стойкости. Картридж фильтра в системе охлаждения нужно менять по расписанию, а саму жидкость контролировать по количеству стружки и pH. Перед нанесением новой СОЖ систему полезно промыть; для этого подходят промывочные составы, которые эффективно удаляют остатки старой жидкости и отложения. На многих участках используют специальные очистители, которые предотвращают биопоражение и деградацию жидкости, обеспечивая более длительный срок ее работы.
Контроль биения инструмента. Даже 0,05 мм биения при работе на высоких скоростях приводит к вибрациям и ускоренному износу. Регулярная проверка с помощью индикатора часов - залог долгой жизни фреза.
Температурный режим в цехе. Если в производстве есть возможность, лучше поддерживать стабильную температуру окружающей среды. Резкие колебания температуры в течение смены влияют на вязкость СОЖ и могут способствовать микротрещинам в инструменте.
Часто задаваемые вопросы
Можно ли использовать одну СОЖ для обработки как мягкой, так и закаленной стали?
Универсальная жидкость возможна, но не оптимальна. Для мягкой стали часто требуется интенсивное охлаждение и лучшая смазка, а для закаленной - более щадящее, направленное охлаждение. Если производство обрабатывает оба типа материалов, рекомендуется использовать две жидкости или полусинтетический состав, адаптивный к обеим ситуациям.
Почему фреза иногда ломается резко, без видимых признаков износа?
Внезапный отказ чаще всего вызван накопленными микротрещинами и выкрашиванием, которые не видны невооруженным глазом. Также возможны ударные нагрузки при вибрациях или ошибке в траектории. Микроскопический контроль износа помогает предупредить такие ситуации.
На сколько процентов скорость резания можно менять без риска для инструмента?
Для закаленной стали рекомендуется держать скорость в диапазоне ±5% от номинала. Если нужна большая коррекция, лучше пересчитать режим заново, чем рисковать стойкостью.
Повышает ли стойкость фрезы использование PCBN вместо твердого сплава?
Да, PCBN обычно дольше живет на закаленной стали (55–60 HRC и выше) благодаря своей сверхвысокой твердости. Однако PCBN требует особой осторожности с охлаждением: термошок более опасен для него, чем для твердого сплава.
Как часто нужно менять СОЖ при фрезеровании закаленной стали?
Замену назначают по техническому состоянию: когда жидкость становится мутной, появляется запах, растет pH или видна биопленка. Обычно это 3–6 месяцев при интенсивном использовании. Регулярная очистка и фильтрация продлевают срок жидкости.
Заключение
Увеличение срока службы инструмента при фрезеровании закаленной стали - это не про поиск идеальной смазки и не про погоню за максимальной скоростью. Это про системный подход: жесткая оснастка, правильно выбранные и стабильные режимы резания, адекватное охлаждение без термошока, регулярный контроль износа по объективным критериям (VB не более 0,5 мм) и чистая СОЖ. Каждый из этих факторов дает выигрыш в 10–30%, а вместе они складываются в 2–3-кратное увеличение ресурса фреза. Начните с наиболее доступного шага: минимизируйте вылет инструмента и стандартизируйте режимы резания. Затем внедрите микроскопический контроль износа. В последнюю очередь подстраивайте тип и состав СОЖ. Такой порядок действий позволяет быстро получить результаты без переоборудования станков и больших затрат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать цепное масло пищевое для разных нагрузок и температур, чтобы обеспечить долгую службу цепей и безопасность продукции.
Узнайте, как выбрать и правильно применять анаэробный герметик для химии, чтобы обеспечить герметичность трубопроводов, работающих с агрессивными жидкостями.
Узнайте, как предотвратить загрязнение пищевой продукции смазочными материалами и избежать контакта с продуктом на производстве.