
Сравнение пищевых смазок H1 для цепных приводов: что лучше для разных нагрузок
Выбор цепного масла с пищевым допуском - это не просто вопрос маркировки NSF H1 на упаковке. В пищевой промышленности работают цепные приводы в совершенно разных условиях: от обычных конвейеров при комнатной температуре до печей и морозильных камер. Одна и та же смазка не подойдет ни для холодильной ленты, ни для горячего духового шкафа. Статья разберет, как выбирать цепное масло пищевое по вязкости, температурному диапазону и типу нагрузки, чтобы цепь служила дольше, а допуск H1 работал не только как галочка, но и как реальная защита от контаминации продукта.
Техспециалисты, инженеры и закупщики часто ошибаются, думая, что достаточно найти масло с отметкой H1 - и все проблемы решены. На деле вязкость, адгезия, водостойкость и термостабильность определяют, будет ли смазка держаться на цепи во время работы или ее вымет водой и дезинсредствами, характерными для пищевых линий.
Стандарты и допуски: что означает H1 в пищевой промышленности
NSF H1 - это не характеристика смазки, а категория допустимости.
Стандарт применяется к составам для мест, где теоретически возможен случайный контакт с пищей - например, при неправильной сборке оборудования или утечке из закрытой системы смазывания. NSF H1 зарегистрирован на основе требований FDA 21 CFR 178.3570, что подтверждает соответствие компонентов базового масла и присадок списку одобренных для пищевого контакта веществ.
Важно отличать H1 от других категорий. H2 - это смазки для точек, где контакт с пищей полностью исключен (например, закрытые подшипники механизма под полом). 3H - специальная категория для смазок с прямым контактом (разделительные агенты в хлебопечении). Если на оборудовании возможен реалистичный путь попадания смазки в продукт, выбирают именно H1.
Дополнительно в подборках пищевых цепных масел часто встречается ссылка на ISO 21469 - стандарт гигиенического производства смазок. Это не допуск в смысле NSF, а подтверждение того, что смазка изготовлена в условиях, исключающих микробиологическую и химическую контаминацию. Наличие обеих сертификаций (H1 + ISO 21469) свидетельствует о более тщательном подборе как состава, так и процесса производства.
Выбор цепного масла по температурному режиму
Температура рабочей точки - первый критерий выбора.
Пищевые цепные приводы работают в трех основных режимах, и каждому соответствует своя вязкость и тип базового масла.
Обычные конвейеры и холодильные цепи
На большинстве конвейерных линий (фасовка, упаковка, сортировка) температура не превышает 15–40 °C. Здесь рекомендуют масла класса ISO VG 46–68. Такая вязкость обеспечивает хорошее проникновение в звенья цепи, не создает лишнего сопротивления вращению, и смазка держится на валиках без излишних потерь.
Для холодильников и морозильных камер, где температура может упасть до минус 10–20 °C, берут масла с улучшенной низкотемпературной текучестью, часто на основе PAO (полиальфаолефина) или высокоочищенного белого минерального масла. При отрицательных температурах обычное минеральное масло загустевает и плохо проникает в зазоры между звеньями, что приводит к ускоренному износу и холодному пуску. Специализированные составы для холодильников сохраняют текучесть при низких температурах.
Горячие цепи и печные приводы
В духовках, сушилках и жаровых конвейерах температура цепи может достигать 100–250 °C. Здесь уже недостаточно простого минерального масла - оно окисляется, образует углеродистые отложения и теряет смазывающие свойства.
Для такого режима применяют высокотемпературные цепные масла на основе полиолэстеров или специализированные составы с синтетическими базами, класса ISO VG 100–220. Эти масла сохраняют пленку при нагреве, имеют точку дымообразования выше 250 °C и содержат пакет присадок, препятствующих окислению и образованию лака. В отдельных специальных формулах встречаются составы, рассчитанные на температуры до 250 °C и выше.
Еще более экстремальный режим - это печные цепи в зонах с открытым огнем или контактным нагревом (до 300 °C и выше). Для них иногда используют цепные смазки на основе твердых смазочных компонентов (графит, молибдендисульфид) или специальные жидкие составы с очень высокой температурой вспышки.
Мокрые зоны и washdown-среды
На линиях с частым смывом или влажной средой (рыбное производство, молочные заводы, пищевые цехи с постоянной очисткой) обычное минеральное масло быстро смывается водой. Здесь выбирают цепные масла пищевые с улучшенной водостойкостью - часто это составы на основе масел с добавлением гидрофобных присадок, которые образуют водоотталкивающую пленку на металлической поверхности.
Такие смазки держатся на цепи дольше, чем обычные, и лучше защищают от коррозии в агрессивной среде. Вязкость для мокрых зон часто выбирают слегка выше стандартной (ISO VG 68–100 вместо 46–68) - это компенсирует потери от смыва и продлевает интервалы повторного смазывания.
Сравнение типов базовых масел для пищевых цепных приводов
Выбор базового масла напрямую влияет на термостабильность, текучесть при низких температурах и водостойкость.
| Тип базового масла | Температурный диапазон | Преимущества | Недостатки |
|---|---|---|---|
| Белое минеральное масло (white mineral oil) | От минус 5 до плюс 60 °C | Одобрено FDA, стабильно, доступно | Теряет свойства при нагреве выше 80 °C, смывается водой |
| PAO (полиальфаолефин) | От минус 30 до плюс 100 °C | Отличная текучесть при холоде, выше термостабильность | Дороже минерального, нужны специальные присадки |
| Полиолэстеры | От минус 20 до плюс 160–250 °C | Высочайшая термостойкость, хорошая адгезия | Самые дорогие, требуют совместимости с уплотнениями |
| Food-grade силиконы (редко, специальные применения) | От минус 40 до плюс 200 °C | Универсальный диапазон, инертны | Очень дорогие, используются только в критических точках |
Для пищевого допуска H1 допускаются только те базовые масла, которые фигурируют в реестре FDA 21 CFR 178.3570. Обычные индустриальные масла не включены в этот список, поэтому просто использовать универсальное масло с добавлением пищевой присадки недостаточно - базовое масло само должно быть одобрено.
Практические сценарии выбора цепной смазки для разных нагрузок
Легконагруженные цепи при умеренных температурах
На конвейерах с низкой скоростью (менее 1 м/с) и нормальной температурой берут масла ISO VG 46–68 на основе белого минерального масла с пищевым допуском H1. Такие составы обеспечивают адекватную защиту от износа, не создают избыточного сопротивления и хорошо прокачиваются через централизованные системы смазывания.
Интервалы повторного нанесения - обычно 1–2 недели; точная периодичность зависит от рекомендаций производителя оборудования. Расход минимален, поэтому такие линии экономичны в содержании.
Среднетяжелые цепи при переменных температурах
Если цепь работает при температурах, колеблющихся от 0 до 60 °C (как на линиях холодильных и комнатных конвейеров с чередованием), берут ISO VG 100 на основе PAO или высокоочищенного минерального масла. Этот класс вязкости сохраняет текучесть при холоде, но удерживается на цепи при нагреве лучше, чем более жидкие масла.
Для такого режима важна адгезия - смазка должна не скатываться с цепи при вибрации и не стекать при перегреве. Здесь уже рекомендуют проверить допуск H1 и ISO 21469 одновременно, так как повышенная сложность режима требует более тщательного подбора.
Высокотемпературные печные и сушильные цепи
При температурах выше 100 °C минеральное масло уже не подходит. Используют ISO VG 100–220 на основе полиолэстеров с высокотемпературным пакетом присадок. Такие масла рассчитаны на работу до 160–250 °C, имеют точку дымообразования выше 280 °C и сохраняют вязкость в широком температурном окне.
Для цепей печей фасовки, жаровых конвейеров и пищевых духовок это - стандартный выбор. Сроки замены таких масел - обычно 2–3 месяца или по результатам анализа пробы (если на предприятии ведется мониторинг); окисление при высокой температуре ускоряет деградацию.
На высокотемпературных линиях пищевого производства часто применяют составы, в которых наряду с NSF H1 указано соответствие FDA 21 CFR 178.3570 и ISO 21469 - это гарантирует как допустимость при контакте с пищей, так и устойчивость к окислению и коррозии.
Мокрые зоны и места частого смыва
На рыбных, молочных и овощных производствах, где линии постоянно промывают водой и санитарными растворами, нужны водостойкие цепные масла. Такие составы содержат специальные присадки, препятствующие размыванию и образованию коррозии на стали.
Обычно используют ISO VG 68–100 с улучшенной адгезией и антикоррозионной защитой. Интервал смазывания сокращается (смазку наносят чаще, чем на обычных конвейерах) - часто это делается каждый день или после каждого цикла очистки. В таких условиях критична водостойкость по стандартам смазок (например, испытание на отделение воды и ржавление в присутствии воды).
Как правильно наносить и обслуживать цепное масло H1
Ошибки при нанесении смазки приводят к ее вымыванию, излишним потерям и недостаточной защите цепи.
Количество. Смазку наносят тонкой пленкой на внутренние звенья цепи - обычно несколько капель на валики между штифтами. Неправильно наносить толстый слой в несколько миллиметров; такой избыток будет привлекать пыль, будет стекать со звеньев и создавать беспорядок на линии.
Время нанесения. Смазку наносят на неподвижную или медленно работающую цепь. Если цепь работает на скорости, смазка распределяется неравномерно и часть ее сразу выбрасывается центробежной силой. На многих линиях смазывание встроено в технологию: цепь смазывают перед запуском или во время кратковременной остановки.
Периодичность. Интервал смазывания зависит от скорости цепи, нагрузки, температуры и наличия смыва. На обычных конвейерах - это 1–2 недели; в высокотемпературных режимах или при частом смыве - каждые 2–3 дня или ежедневно. Рекомендации производителя оборудования здесь приоритетны.
После смазывания. Не нужно протирать цепь чистой тряпкой сразу же после нанесения масла - это сотрет всю защиту. Излишки масла (если они видны после 10–15 минут работы) убирают ПОСЛЕ сборки оборудования или во время технического перерыва.
На линиях с централизованной системой смазывания допускается автоматическое дозирование масла; в этом случае смазку подают в точно рассчитанном количестве каждые несколько часов, что минимизирует риск переподсмазки.
Когда выбирать смазку, рассчитанную на высокие нагрузки и термостойкость
В цехах пищевой промышленности бывают узлы, которые испытывают не только высокую температуру, но и большие динамические нагрузки - натяжение цепи, рывки при пуске, вибрация.
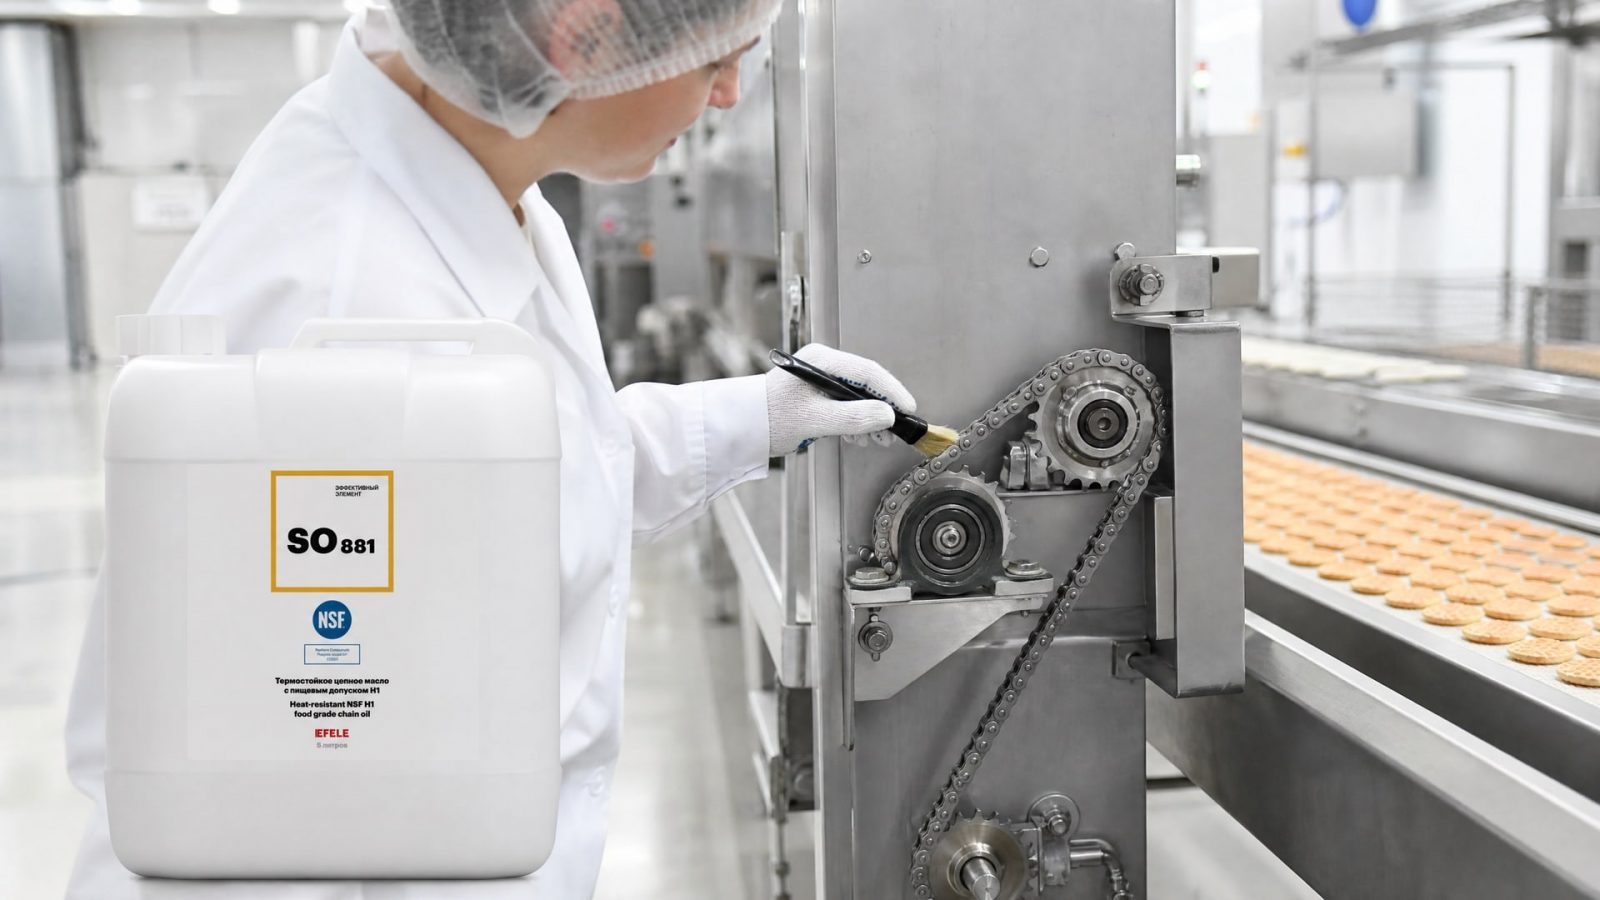
Для таких условий требуется смазка с повышенной вязкостью, мощным пакетом противоизносных присадок и устойчивостью к образованию отложений.
На практике это означает переход с ISO VG 100 на ISO VG 150–220 и использование полиолэстеровой базы вместо минеральной. Такие масла держат более прочную пленку между звеньями, лучше переносят пиковые нагрузки при разгоне конвейера и сохраняют смазывающие свойства при колебаниях температуры.
На линиях термообработки (печи для выпечки, стерилизаторы, жаровые конвейеры) в цехах пищевого производства именно эти составы становятся стандартом. При температурах выше 150 °C простое минеральное масло уже не защищает цепь от фреттинга (микроскопического смещения звеньев относительно друг друга, приводящего к износу и коррозии). Высокотемпературное цепное масло с NSF H1, рассчитанное на диапазон до 250 °C, предотвращает такие отказы.
Выбор EFELE SO-881 - термостойкого цепного масла с допуском NSF H1 - обоснован именно для таких линий: состав обеспечивает стабильную адгезию к цепи при температурах до 160–180 °C, хорошо переносит вибрацию и смыв и не требует частой замены даже при интенсивной работе. На высокотемпературных печных конвейерах в цехах пищевого производства такие составы прижились благодаря предсказуемому результату и возможности значительно продлить интервалы смазывания по сравнению с обычными минеральными маслами.
Частые ошибки при выборе цепного масла для пищевого производства
Ошибка 1: «Пищевая смазка - значит, подходит везде».
На деле H1 обозначает только допуск при случайном контакте. Если цепь работает при 200 °C, пищевое минеральное масло вязкости 46 окислится за несколько дней, и никакой допуск H1 это не предотвратит. Сначала подбирают по температуре и нагрузке, потом проверяют наличие H1.
Ошибка 2: «Для всех мокрых зон подходит один ISO VG 68». Водостойкость зависит не только от вязкости, но и от состава присадок, способности к адгезии и антикоррозионной защиты. Обычное масло ISO VG 68, пусть и с допуском H1, при ежедневном смыве будет вымываться быстрее, чем специальный состав той же вязкости, но с пакетом водоотталкивающих присадок.
Ошибка 3: «Можно купить универсальное индустриальное масло и добавить в него пищевую присадку». Это не работает - базовое масло само должно быть в реестре FDA 21 CFR 178.3570. Присадки, конечно, важны, но без правильного базового масла допуск H1 получить невозможно.
Ошибка 4: «Если на упаковке написано только NSF H1, этого достаточно». Хорошо, если производитель указывает также соответствие ISO 21469 - это гарантирует не только состав, но и условия производства, где исключена микробиологическая контаминация. В крупных цехах пищевой промышленности обе сертификации - почти обязательны.
Ошибка 5: «Менять масло нужно редко, только когда оно почернело». На высокотемпературных или мокрых линиях масло деградирует быстро - не по цвету, а по химическому составу. Потеря вязкости, образование лака и окисление происходят задолго до того, как масло потемнеет. Лучше ориентироваться на рекомендации производителя оборудования и результаты анализа пробы.
Какие характеристики сравнивать при выборе между разными маслами
Когда перед закупщиком лежат два-три варианта пищевых цепных масел, на что обратить внимание?
| Характеристика | Что означает | Как влияет на выбор |
|---|---|---|
| ISO VG | Класс вязкости при 40 °C | Низкая (32–46) для холода и тонких щелей; высокая (100–220) для жара и тяжелых нагрузок |
| NSF H1 | Допуск при случайном контакте с пищей | Обязателен, если на оборудовании возможен путь попадания в продукт |
| ISO 21469 | Гигиеническое производство смазки | Дополнительный плюс; указывает на контроль микробиологии и чистоты процесса |
| Температурный диапазон | Минимальная и максимальная рабочие температуры | Критична для печных (до 250 °C), холодильных (минус 20 °C) и универсальных линий |
| Адгезия к металлу | Способность смазки держаться на поверхности | Важна для вибрирующих узлов и мест с частой переориентацией цепи |
| Водостойкость | Устойчивость к смыву и коррозии во влажной среде | Критична для мокрых зон, рыбного и молочного производства |
| Точка дымообразования | Температура, выше которой масло испаряется и образует дым | Для высокотемпературных цепей должна быть минимум на 50–100 °C выше рабочей температуры |
| Тип базового масла | Минеральное, PAO, полиолэстер, синтетик | Влияет на термостабильность, текучесть при холоде и совместимость с уплотнениями |
При выборе между маслами одного класса вязкости в первую очередь смотрят на температурный диапазон и адгезию. Если на линии есть мокрые зоны - проверяют водостойкость. Для универсальных масел при умеренных нагрузках часто подходят составы на основе белого минерального масла; для экстремальных режимов нужны PAO или полиолэстеры.
Когда стоит выбрать универсальное решение вместо специализированного масла
На небольших пищевых предприятиях часто есть несколько конвейеров, работающих в разных условиях, но специалист по смазкам не может позволить себе держать в складе отдельное масло для каждого сценария.
В таких случаях ищут компромиссный вариант.
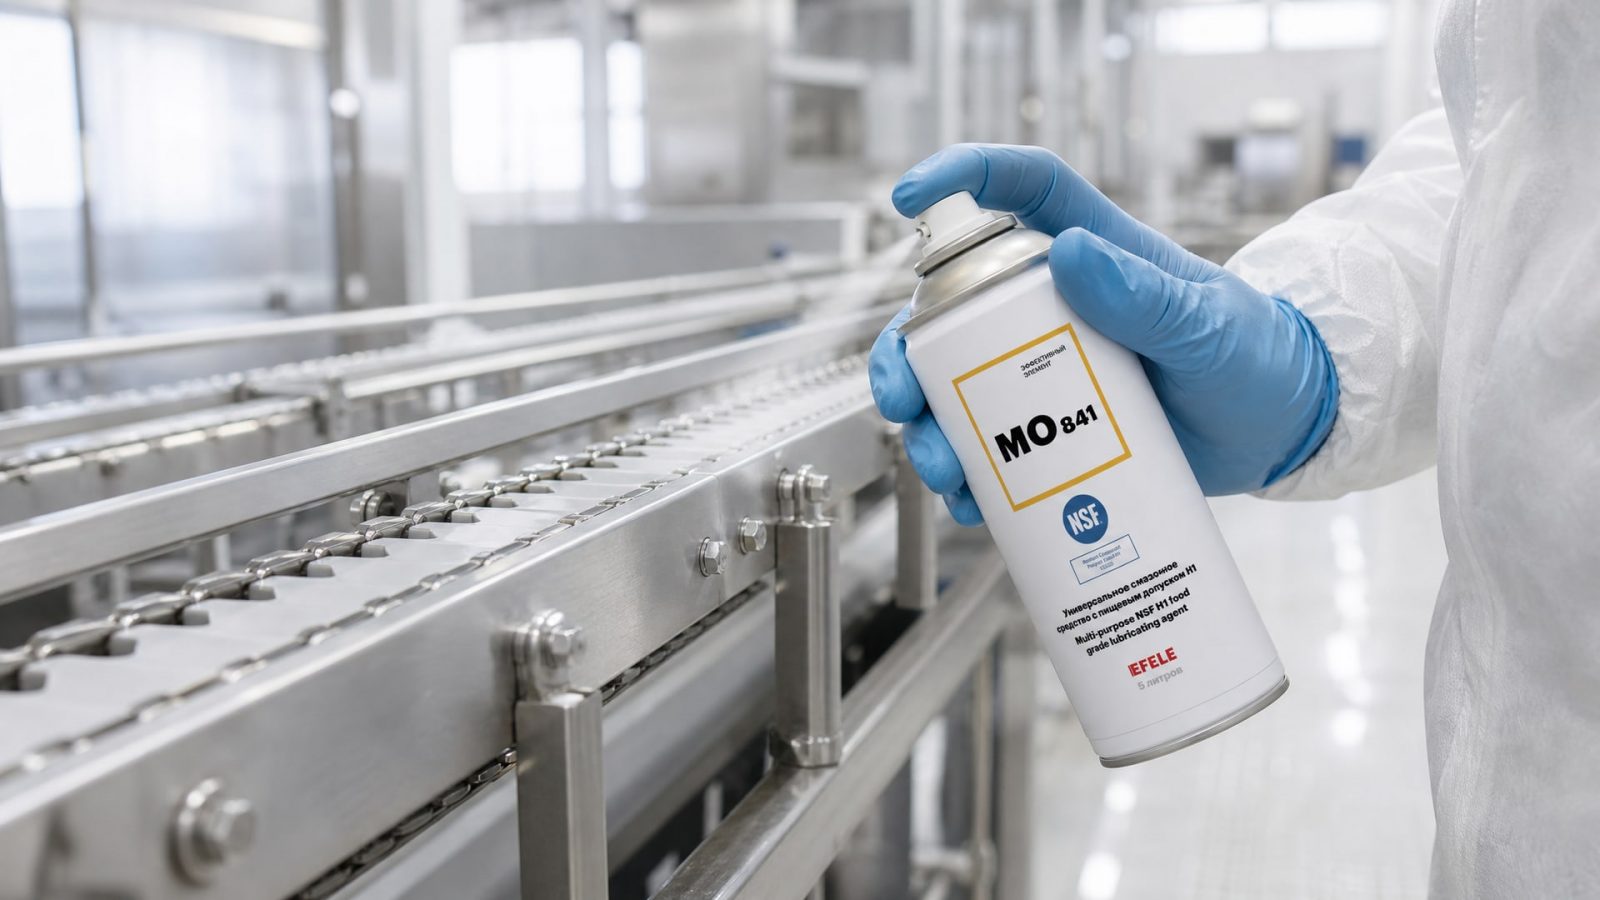
Универсальное пищевое цепное масло на основе PAO, класса ISO VG 100, с допуском H1 и диапазоном температур от минус 10 до плюс 120 °C, обеспечивает приемлемую работу на большинстве узлов: холодильных, конвейерных и умеренно-горячих линиях. Такой состав не оптимален ни для одного из них, но и не требует особого ухода или специальной техподдержки.
Однако, если на предприятии есть печная линия с температурой выше 150 °C или постоянно мокрая зона, универсальное масло будет выбирать уже не между оптимальным и приемлемым, а между неадекватным и неработающим. Здесь нужна специализация.
EFELE MO-841 применяется как раз на таких предприятиях в качестве универсального решения для легконагруженных цепей и других узлов, где допустим случайный контакт с пищей. Состав подходит для конвейеров при нормальной температуре, легко хранится благодаря компактной упаковке, и техническая поддержка по подбору стандартна - не требуется консультация специалиста высокого уровня.
Часто задаваемые вопросы
Чем отличается цепное масло H1 от обычного индустриального?
H1 подразумевает одобрение базового масла в реестре FDA 21 CFR 178.3570 и контролируемый состав присадок, допустимых при случайном контакте с пищей. Обычное индустриальное масло не проходит такую сертификацию и не может использоваться на пищевых линиях. Различаются и производственные стандарты: пищевые масла изготавливают в более строгих условиях, часто с сертификацией ISO 21469.
Можно ли применить цепное масло ISO VG 46 на печной конвейерной линии с температурой 180 °C?
Нет. Минеральное масло VG 46 имеет точку дымообразования обычно около 200–220 °C, и при 180 °C оно будет активно окисляться и образовывать углеродистые отложения. Через несколько дней масло потеряет вязкость и смазывающие свойства. Для такого режима нужны высокотемпературные составы (ISO VG 100–220 на основе полиолэстеров или PAO) с точкой дымообразования выше 280 °C.
Если цепь работает в холодильнике при минус 15 °C, какой класс вязкости выбрать?
При отрицательных температурах обычное минеральное масло густеет и плохо проникает в зазоры. Выбирают масла на основе PAO или высокоочищенного белого минерального масла (часто класса ISO VG 46–68 с улучшенной низкотемпературной текучестью) или специальные составы для холодильников, рассчитанные на работу при минус 20 °C и ниже. При выборе смотрят на точку потери текучести (pour point) - она должна быть заметно ниже минимальной температуры узла.
Что лучше: одно масло для всех цепей на производстве или отдельное для каждого режима?
Оптимально - отдельное масло для каждого режима, если у предприятия есть ресурсы на хранение и техподдержку. На практике на небольших цехах применяют одно универсальное масло (обычно ISO VG 100 на основе PAO) и специализированное масло для самого экстремального режима (например, высокотемпературное для печной линии). Это снижает сложность, не жертвуя надежностью критических узлов.
Как часто нужно менять цепное масло H1 в мокрой зоне с ежедневным смывом?
При интенсивной мойке масло деградирует быстро. Обычно интервал замены -1–2 месяца (или после результатов анализа пробы, если проводится мониторинг). На практике на многих линиях смазку наносят ежедневно или после каждой мойки, но полную замену масла в системе делают реже - по рекомендации производителя оборудования. Если масло явно почернело, разделилось на слои или появился запах гари, замену делают раньше графика.
Заключение
Выбор цепного масла пищевого для конвейерных приводов начинается не с поиска маркировки H1, а с анализа трех факторов: рабочей температуры узла, скорости цепи и наличия влаги или смыва. Только после определения этих параметров смотрят на вязкость (ISO VG), тип базового масла и проверяют наличие допусков NSF H1 и ISO 21469.
Обычные конвейеры при 15–40 °C берут масла ISO VG 46–68 на основе белого минерального масла; мокрые зоны требуют водостойких составов с улучшенной адгезией; печные и сушильные линии при 100–250 °C - это диапазон высокотемпературных масел на полиолэстеровой базе. Универсальные решения ISO VG 100 на основе PAO подходят для предприятий, где несколько режимов работают одновременно, но они никогда не будут оптимальны для какого-то одного из них.
Следующий шаг - свериться с технической документацией оборудования (рекомендации OEM-производителя) и, если есть возможность, проконсультироваться с поставщиком смазки по конкретному составу. На пищевых производствах с высокими требованиями к надежности рекомендуют вести мониторинг - сдавать пробы масла на анализ каждые 2–3 месяца, чтобы отследить деградацию и не допустить внезапный отказ цепи на линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать и правильно применять анаэробный герметик для химии, чтобы обеспечить герметичность трубопроводов, работающих с агрессивными жидкостями.
Узнайте, как предотвратить загрязнение пищевой продукции смазочными материалами и избежать контакта с продуктом на производстве.
Антикоррозийная обработка деталей после водосмешиваемой СОЖ: от теории к практике, чтобы избежать брака.