
Смазка для тестомеса H1: как выбрать состав для перепадов температур на хлебопекарном оборудовании
Хлебопекарное оборудование работает в одном из самых экстремальных режимов пищевой промышленности: тестомесы испытывают механические нагрузки при комнатной температуре, печные цепи разогреваются до 200-260 °C, подшипники и редукторы переживают циклические скачки от холода к жару. Смазка NSF H1 - это не просто допуск на случайный контакт с продуктом, а комплексное решение, которое должно сохранять смазывающую пленку и защищать от коррозии во всех этих режимах одновременно.
Выбор смазки для пекарни нельзя свести к одной категории H1: каждый узел требует отдельной оценки температуры, нагрузки, скорости и риска контакта с пищей. В этой статье разберем, как правильно подобрать смазку под конкретный узел, какие температурные диапазоны реальны и какие ошибки закупки приводят к преждевременному отказу оборудования.
Как устроена система допусков NSF H1 для пищевого оборудования
NSF H1 - это не класс надежности или уровень качества, а описание риска контакта с пищей.
Допуск выдается смазкам, которые используются в точках, где технически возможен случайный контакт с продуктом, но он не запланирован и не является нормальным ходом работы. Если смазка попадает в пищу один раз в сотню часов работы из-за люфта подшипника, это H1-ситуация; если смазка служит разделителем между формой и тестом - это уже H3 (или 3H), совсем другая категория.
В пекарне H1-смазки применяют на: - подшипниках редукторов, которые находятся рядом с корпусом тестомеса, но не соприкасаются с тестом; - направляющих конвейеров на участке до упаковки; - цепях и шпростах, которые работают над рабочей поверхностью, но защищены кожухом.
Одна только категория H1 не решает задачу выбора. Регистрационный номер NSF, техдокументация и паспорт вязкости - это обязательная проверка. В источниках указывают, что при аудите пищевого производства запрашивают NSF registration, ISO 21469 statement, SDS, viscosity grade, NLGI grade и shelf life. Без этих данных вы не можете подтвердить соответствие ни перед проверяющим органом, ни перед собственной гарантийной службой.
Температурные режимы разных узлов хлебопекарного оборудования
Ошибка многих закупщиков в том, что они ищут «универсальную H1-смазку для печи», забывая, что печь - это не один узел, а целая система с разными температурными профилями.
Тестомесы и редукторы: режим до +80…+120 °C
Тестомесы работают под большой механической нагрузкой, но температура внутри редуктора редко превышает 80-120 °C даже при интенсивной работе. Здесь критична вязкость: масло должно быть текучим при холодном пуске, но сохранять несущую способность при нагреве. Закупщики часто выбирают синтетические составы ISO VG 100-220 с NLGI 1 или 2, потому что при такой вязкости смазка легче подается в редуктор при 0…+10 °C и не теряет прочность пленки при рабочем нагреве до 100 °C.
Печные цепи: режим до +200…+315 °C
Печные цепи - самая экстремальная зона. Смазка здесь работает при контакте с камерой печи на температурах 200-260 °C, а синтетические составы для печных цепей заявляют диапазоны до +315 °C. При этой температуре минеральное масло быстро коксируется и образует наслоения, которые нарушают ход цепи и клина. Синтетические базы (полиальфаолефины, PAO, сложные эфиры) гораздо стабильнее: они медленнее окисляются, дольше сохраняют вязкость и не оставляют жестких отложений.
Чем выше температура применения, тем меньше допуск на ошибку. Если паспорт обещает +280 °C, а вы заливаете обычное минеральное масло с синтетической присадкой, оно может прококсироваться уже при +240 °C. Экспертные материалы отдельно подчеркивают, что для печных цепей нужно смотреть на термическую стабильность и сопротивление окислению, а не только на значок H1.
Подшипники и направляющие: режим -30…+180 °C с циклами
Подшипники печи испытывают циклические перепады: ночью при выключенной печи температура падает до 20-30 °C, днем поднимается до 100-180 °C. Смазка должна быть текучей в холод (чтобы не заклинить) и стабильной в жар (чтобы не вытекла и не окислилась). Для таких условий выбирают смазки NLGI 1-2 с синтетической базой, которые держат диапазоны -30…+240 °C, а иногда и более широкие.
Если вы применяете обычную литиевую смазку NLGI 2 (минеральная база), она станет твердой при -20 °C и потеряет смазывающие свойства при +150 °C. Результат: либо подшипник не крутится с утра, либо смазка вытечет из корпуса днем и узел заржавеет.
Синтетические базы против минеральных: почему это важно при перепадах температур
На хлебопекарном оборудовании разница между минеральной и синтетической базой очевидна.
Минеральное масло получают прямой перегонкой нефти, и его молекулы имеют разную длину и форму. При нагреве они начинают выпариваться в разное время, масло становится более жидким, а его вязкость падает быстрее. При очень высокой температуре (выше 180 °C) минеральное масло окисляется: молекулы разрушаются, образуя смолы и коксовые отложения.
Синтетические базы (PAO, полиальфаолефины, или сложные эфиры) имеют молекулы одинаковой конструкции. Они испаряются равномерно, вязкость меняется плавнее, и они намного медленнее окисляются при высокой температуре. Для печных цепей эта разница критична: синтетика держит +300 °C, минеральное масло начинает коксироваться уже при +220-240 °C.
Минус синтетики - цена. Синтетическая смазка дороже минеральной в 2-3 раза. Но в пекарне расходы на замену вышедшей из строя цепи и ремонт печи обычно превышают годовую разницу в стоимости смазки. На большинстве участков хлебопекарного производства эта разница окупается за первый же месяц.
Еще один момент: синтетика требует проверки совместимости с уплотнениями и загустителями. Иногда эфирная смазка разбухает резиновое уплотнение или несовместима с медью. Поэтому при переводе узла с минеральной смазки на синтетическую нужно проверить SDS и, если возможно, провести тест совместимости.
Вязкость, консистенция и их роль в выборе смазки для разных узлов
ISO VG (вязкость в сантистоксах при 40 °C) и NLGI (класс консистенции: 0, 1, 2, 3...) - это разные параметры, но часто их путают.
ISO VG описывает текучесть жидкого масла: ISO VG 100 - это масло вязкостью 90-110 сСт при 40 °C. Чем выше ISO VG, тем гуще масло при комнатной температуре, но при нагреве оно теряет вязкость быстрее. ISO VG 220 - более вязкое масло; оно лучше держит пленку при 100-120 °C, но может быть слишком жидким при -20 °C для редуктора.
NLGI - это класс консистенции пластичной смазки (то есть смазки с загустителем). NLGI 2 - это классическая густая смазка, которая хорошо держится в подшипнике и не вытекает. NLGI 1 - это мягче; смазка текучее, она лучше распределяется при низкой температуре и на высокоскоростных узлах. NLGI 0 - это уже близко к жидкому маслу.
Для тестомесов, которые работают при комнатной температуре и большой нагрузке, обычно выбирают масло ISO VG 100-220 или смазку NLGI 2 на синтетической базе. Для печных цепей, где температура до 280 °C, смотрят на специализированные высокотемпературные смазки NLGI 1-2 с синтетической базой ISO VG 100-150 - они лучше текут при высокой температуре и быстрее распределяются по цепи.
При выборе по консистенции смотрят на два вопроса: 1) текучесть при холодном пуске (тогда нужен NLGI 1 или даже масло); 2) способность держать пленку при работе (тогда нужна более высокая консистенция, но это не должно быть NLGI 3, потому что она слишком жесткая). Баланс обычно находится в NLGI 1-2.
Типичные ошибки закупки и как их избежать
Ошибка 1: смешивание H1 с высокой термостойкостью
Самая частая ошибка - это убеждение, что любая H1-смазка подходит для любой высокотемпературной задачи в пекарне. На самом деле H1 просто говорит о допусках на контакт с пищей, но ничего не гарантирует про термостойкость. Смазка может быть H1 и коксироваться при +200 °C, потому что ее базовое масло - обычное минеральное с присадками, а не синтетика.
Решение: при закупке смазки для печи обязательно проверьте паспорт и убедитесь, что заявленный диапазон включает реальную температуру узла. Если печь работает при +260 °C, смазка должна быть сертифицирована до +280 °C минимум. Лучше с запасом в 20-30 °C.
Ошибка 2: игнорирование реальной температуры узла
Часто бывает, что техническая служба печи говорит: «печь работает при 200 °C». Но узел смазки (например, подшипник цепи) может работать при 180 °C или даже 150 °C, если он находится не в центре камеры, а на краю, или если там установлен теплоэкран. Если вы затариваете очень дорогую синтетику для +300 °C, а узел реально работает при +160 °C, вы переплачиваете.
Решение: измерьте или узнайте у производителя оборудования реальную температуру в точке смазки, а не только температуру в печной камере. Часто эта информация есть в техническом паспорте или в схеме смазывания. Если такой информации нет, проведите пробный период с дешевой смазкой, замеров температуру пирометром и только потом делайте окончательный выбор.
Ошибка 3: отсутствие паспорта и регистрационных данных
Вы купили 5 литров смазки без паспорта, сертификата NSF и SDS. Потом оборудование отказало, и проверяющий орган (или ваш аудитор) требует подтвердить, что смазка была пищевой. А у вас только канистра с наклейкой и устное слово продавца.
Решение: всегда запрашивайте у поставщика NSF registration number, ISO 21469 certificate (заявление о соответствии), полный SDS на русском или английском, паспорт вязкости, NLGI grade и срок годности. Без этих бумаг риск отказа оборудования и штрафа значительно выше.
Ошибка 4: неправильный выбор вязкости для редуктора
Редуктор тестомеса при холодном пуске (ночь, +5 °C) не должен подхватываться тяжелой смазкой. Но если вы возьмете масло ISO VG 32 (очень жидкое), оно не будет держать пленку при нагреве до 100 °C. Многие закупщики инстинктивно выбирают NLGI 2 литиевую смазку, потому что это знакомо, но при -10 °C это становится каменной глыбой, и редуктор может не стартовать вообще.
Решение: для редукторов хлебопекарного оборудования подходят смазки NLGI 1 на синтетической базе (PAO или эфир) или синтетические масла ISO VG 100-150. Они текут при холоде, держат пленку при нагреве и совместимы с пищевым допуском H1.
Как выбрать смазку для конкретного узла: пошаговый алгоритм
Шаг 1. Определите тип узла: - редуктор / масляная ванна → смотрите на ISO VG и синтетическую базу; - подшипник, цепь, направляющая → смотрите на NLGI и класс консистенции; - печная цепь, высокотемпературная зона → обязательно синтетика, NLGI 1-2, диапазон минимум на 20-30 °C выше реальной температуры.
Шаг 2. Узнайте реальную рабочую температуру: Не температуру печи, а температуру в точке смазки. Если информация есть в паспорте - используйте ее. Если нет - проведите измерение пирометром на холостом ходу и под нагрузкой.
Шаг 3. Выберите базовое масло: - До +100 °C: подходит как минеральное, так и синтетическое масло; выбирайте по цене и наличию. - От +100 до +200 °C: предпочтите синтетику; минеральное начинает окисляться и жарко. - Выше +200 °C: только синтетика; PAO, эфиры или их смеси.
Шаг 4. Проверьте совместимость и допуски: Запросите SDS, проверьте совместимость с материалами корпуса, уплотнениями и загустителем (если смазка пластичная). Убедитесь, что смазка имеет NSF H1 и регистрационный номер.
Шаг 5. Купите малый объем на пробу: Прежде чем закупать 20 литров смазки, возьмите 1-2 литра, смажьте узел и работайте 2-4 недели. Смотрите на расход, температуру, утечки и целостность узла. Если все хорошо - переходите на основное количество.
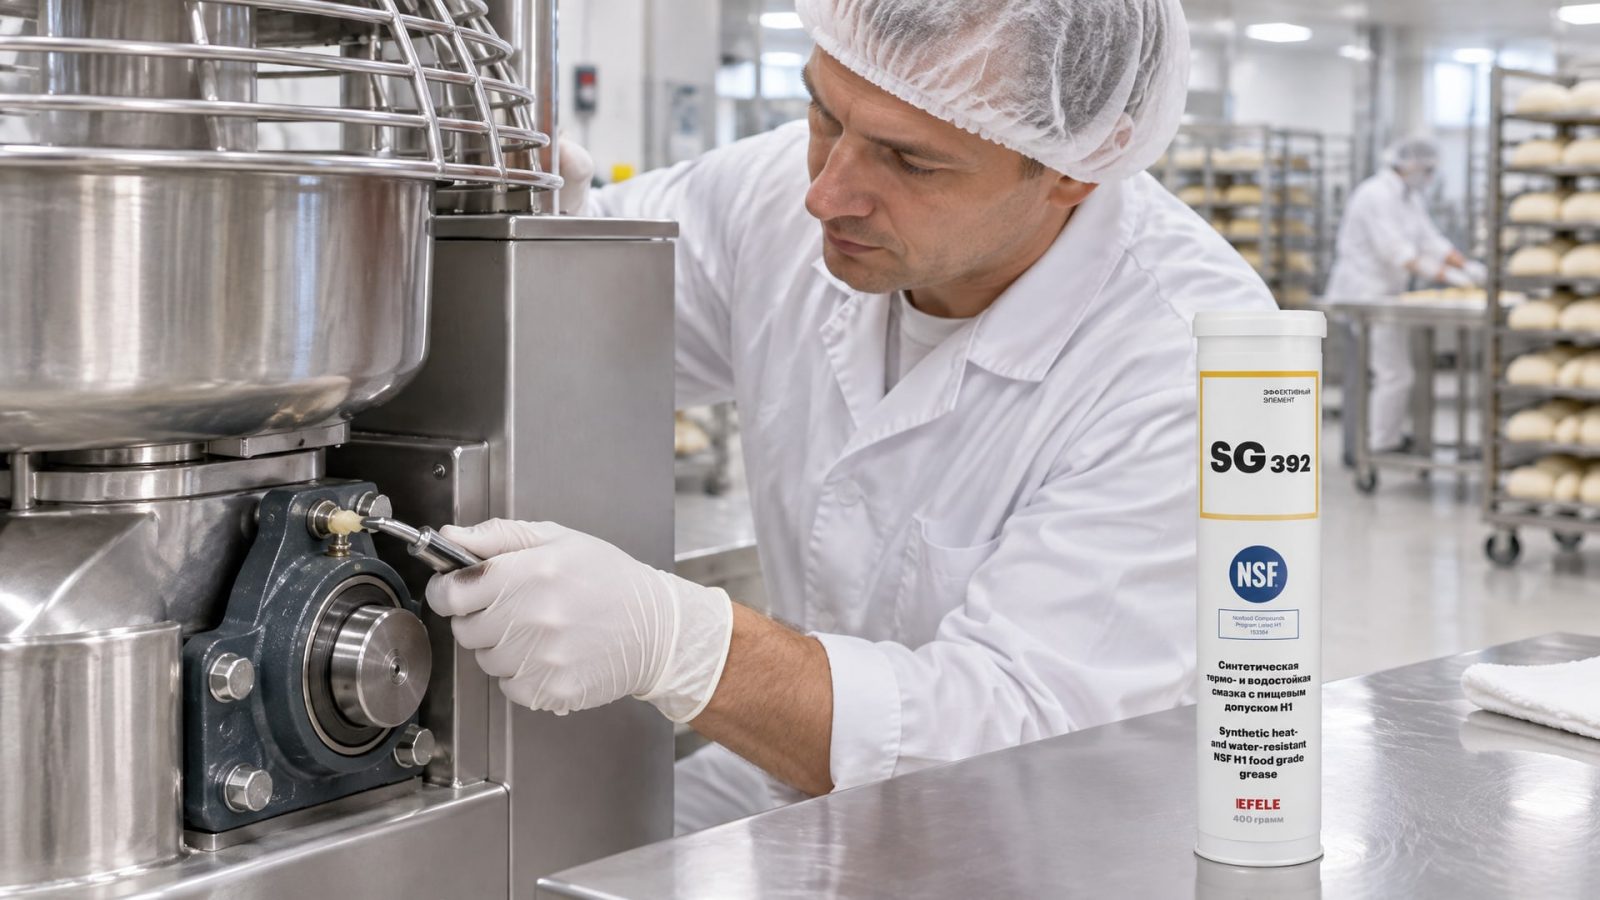
На практике закупщики выбирают специализированные пищевые смазки, которые уже протестированы на хлебопекарном оборудовании и указывают не только H1, но и конкретные температурные диапазоны: EFELE SG-392 используют для высоконагруженных узлов трения (тестомесы, конвейеры, редукторы) в режимах до +160 °C, а для подшипников и направляющих печей нередко берут EFELE SG-394, которая держит до +200 °C и имеет усиленную защиту от контакта с влагой и моющими средствами. Оба варианта уже собрали регистрационные данные и техдокументацию, поэтому закупщику не нужно самостоятельно проверять каждый пункт.
Влияние водяного пара и моющих средств на выбор смазки
В пекарне смазка часто сталкивается не только с высокой температурой, но и с влагой.
После смены оборудование моют: распыляют горячую воду, применяют щелочные и кислотные моющие растворы. Обычная минеральная смазка может впитать влагу и заржаветь, потеряв смазывающие свойства.
Для этих условий выбирают смазки с подтвержденной водостойкостью. В техдокументации обычно указывают тест ASTM D1264 (выделение воды) или ASTM D5500 (защита от ржавчины при хранении во влаге). Если в паспорте смазки такие тесты указаны, значит, она проходила проверку на стойкость к влаге.
Также важна совместимость с санитарными средствами: щелочи, кислоты и окисляющие дезинфектанты могут разложить смазку или вызвать коррозию на контактных поверхностях. При выборе смазки для зон, где возможна частая мойка (например, упаковочное отделение), запросите у поставщика информацию о совместимости со средствами, которые вы используете. Если средства щелочные с pH > 12 и содержат перекись водорода, это нужно оговорить.
Один из практических советов: если вы переходите с минеральной смазки на синтетическую, перед этим промойте узел, чтобы удалить остатки минерального масла. Синтетика может вступить в реакцию с окисленной минеральной смазкой и образовать шлам.
Часто задаваемые вопросы
Почему в разных справочниках температурные диапазоны смазок H1 так сильно отличаются?
Потому что диапазон зависит от конкретного состава: какая база (минеральная, PAO, эфир), какой загуститель (литиевый, полиочевой), какие присадки. Один и тот же класс H1 не означает одинаковые пределы температур. Смазка на минеральной базе с литиевым загустителем может работать до +150 °C, а синтетическая смазка на эфирной базе - до +280 °C. Всегда смотрите паспорт конкретного продукта, а не класс.
Нужна ли H1, если смазка находится внутри редуктора и не соприкасается с пищей?
Это зависит от политики вашего предприятия и требований аудита. По ГОСТ и NSF, H1 требуется, если контакт технически возможен и случаен. Если редуктор полностью герметичен и гарантированно не протекает, теоретически можно применять смазку без H1. Но на практике многие пекарни перестраховываются и используют H1 везде в зоне продукта, чтобы избежать проблем при проверке.
Можно ли смешивать смазки H1 от разных производителей?
Нет. Даже если обе смазки имеют класс H1, их базы, загустители и присадки могут быть несовместимы. При смешивании может образоваться шлам, смазка потеряет свойства, а узел выйдет из строя. Если нужно заменить смазку, промойте узел сначала чистой ветошью или, если возможно, легким растворителем (не агрессивным).
Что означает NLGI на упаковке смазки?
NLGI - это класс консистенции (жесткости) пластичной смазки по шкале от 0 до 6. NLGI 1 - это мягкая смазка, похожая на сметану; NLGI 2 - классическая плотная смазка, как вазелин; NLGI 3 - очень плотная, почти твердая. Для печей и тестомесов обычно выбирают NLGI 1-2: они не вытекают, но текут достаточно хорошо, чтобы распределиться по узлу при работе.
Как проверить, что смазка подходит по температуре, если я не знаю реальную температуру узла?
Возьмите пирометр (бесконтактный термометр) и измерьте температуру в точке смазки во время работы, при максимальной нагрузке. Измеряйте несколько раз в день, в разное время (начало смены, середина, конец), чтобы получить минимум и максимум. Если максимум - это 180 °C, выбирайте смазку с верхним пределом минимум 200-210 °C.
Заключение
Смазка NSF H1 для хлебопекарного оборудования - это не универсальное решение, а начальная точка выбора. Допуск H1 говорит только о соответствии санитарным стандартам, но ничего не гарантирует про температурный диапазон, вязкость и стойкость к окислению. Каждый узел пекарни работает в своем режиме: тестомесы при 80-120 °C, печные цепи при 200-315 °C, подшипники при циклических перепадах от -30 до +180 °C. Для каждого нужна отдельная смазка, отобранная по реальной температуре, типу узла и наличию контакта с влагой и моющими средствами.
Практический алгоритм прост: определите тип узла, измерьте температуру, выберите синтетическую базу для высоких температур, проверьте паспорт и регистрационные данные NSF, а затем проведите пробный период на небольшом объеме. Если узел проработал 2-4 недели стабильно - смазка подобрана правильно. Помните, что ошибка при выборе смазки обойдется дороже, чем разница в цене между дешевым и специализированным продуктом: замена вышедшей из строя цепи печи стоит в разы больше, чем годовые расходы на качественную смазку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать подходящую сож для обработки алюминия, чтобы повысить качество фрезерования и продлить срок службы инструмента.
Узнайте, как смазки H1 влияют на аудит HACCP и ISO 22000, и как правильно выбрать и применять их на производстве.
Анаэробный герметик для химии: выберите надежное решение для герметизации трубопроводов с агрессивными жидкостями и предотвратите аварии.