
Как подобрать полусинтетическую СОЖ для фрезерования алюминиевых сплавов
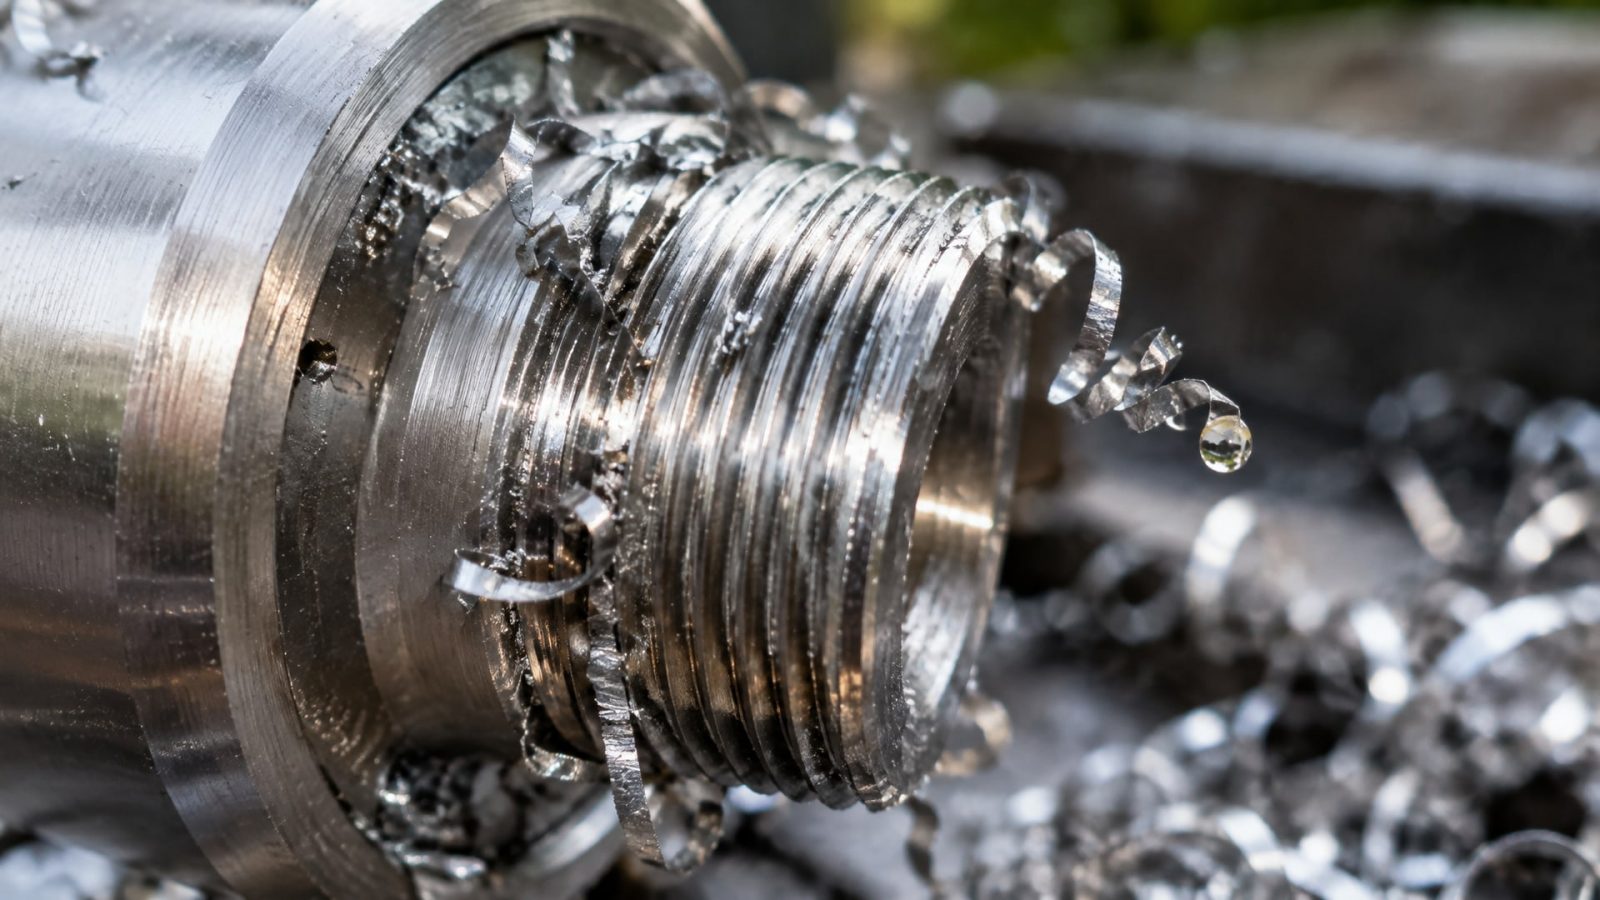
Выбор правильной эмульсии для обработки алюминия - это не формальная процедура, а решение, которое напрямую влияет на чистоту поверхности, стойкость инструмента и производительность линии. Алюминиевые сплавы требуют особого подхода: материал мягче стали, но при этом склонен к налипанию на режущую кромку, быстро нагревается, и любая ошибка в выборе СОЖ приводит к браку или резкому сокращению ресурса фрез.
Полусинтетическая основа показывает себя оптимальным решением для фрезерования алюминия в большинстве цеховых условий - она дает нужное сочетание охлаждения и смазывающей способности без излишней жирности, которая затрудняет промывку стружки при высокоскоростной обработке. Статья раскрывает, на какие параметры СОЖ ориентироваться при подборе под конкретную задачу фрезеровки.
Почему полусинтетическая СОЖ - оптимум для алюминиевого фрезерования
Полусинтетическая основа сочетает растворимые синтетические компоненты и минеральное масло в пропорции, которая обеспечивает нужное поведение при высокоскоростной подаче.
Для алюминия это критично: материал требует интенсивного отвода тепла, но при этом сам процесс фрезерования часто ведется на скоростях, которые легко вызывают вспенивание обычной минеральной эмульсии.
Синтетические компоненты в полусинтетической СОЖ улучшают диспергирование и стабильность пены, что позволяет системе охлаждения работать более предсказуемо. Одновременно остаточное содержание масла обеспечивает защиту режущего инструмента от микровыкрашивания и адгезии алюминия, которая особенно опасна при обработке мягких сплавов типа 2024 или 7075.
Практические рекомендации по фрезеровке алюминия указывают на стартовую рабочую концентрацию 6–8% для полусинтетических эмульсий. Это значение учитывает баланс между активностью присадок (при недостаточной концентрации они не срабатывают) и избыточной жирностью (которая ухудшает промывку стружки и вызывает пленкообразование на поверхности обработанной детали). Для ряда специализированных составов диапазон может быть расширен до 7–10%, но это всегда уточняется в технической карточке продукта.
Совместимость с алюминиевыми сплавами как критерий выбора
Многие закупщики ошибочно полагают, что совместимость с «цветными металлами» означает одинаковую оптимальность для алюминия, меди и латуни.
На практике это не так: совместимость только гарантирует отсутствие коррозии, но не предполагает оптимальный пакет присадок для каждого материала.
Для алюминия нужна формулировка, где явно указано aluminum alloys compatible или aluminium machining. Это означает, что производитель провел испытания именно на алюминиевых сплавах и убедился в отсутствии окрашивания (появления серых или черных пятен на поверхности), налипания стружки и гальванического взаимодействия.
Окрашивание на алюминии - это не косметический дефект. Оно указывает на то, что в эмульсию либо попала сернистая сульфидная присадка, либо произошло взаимодействие между различными компонентами присадочного пакета. Результат: деталь подлежит повторной обработке или полировке, что означает брак в бюджете.
Non-staining фактически указывает на премиум-класс составов, где пакет присадок специально отобран для цветных металлов. Закупщики, работающие с алюминием постоянно, обычно ориентируются именно на эту формулировку, потому что она исключает целый класс проблем на этапе выбора.
Проблема пенообразования при фрезеровке и выбор низкопенящейся СОЖ
Пенообразование - прямой враг качества фрезеровки алюминия, хотя часто это упускают из виду при первоначальном выборе.
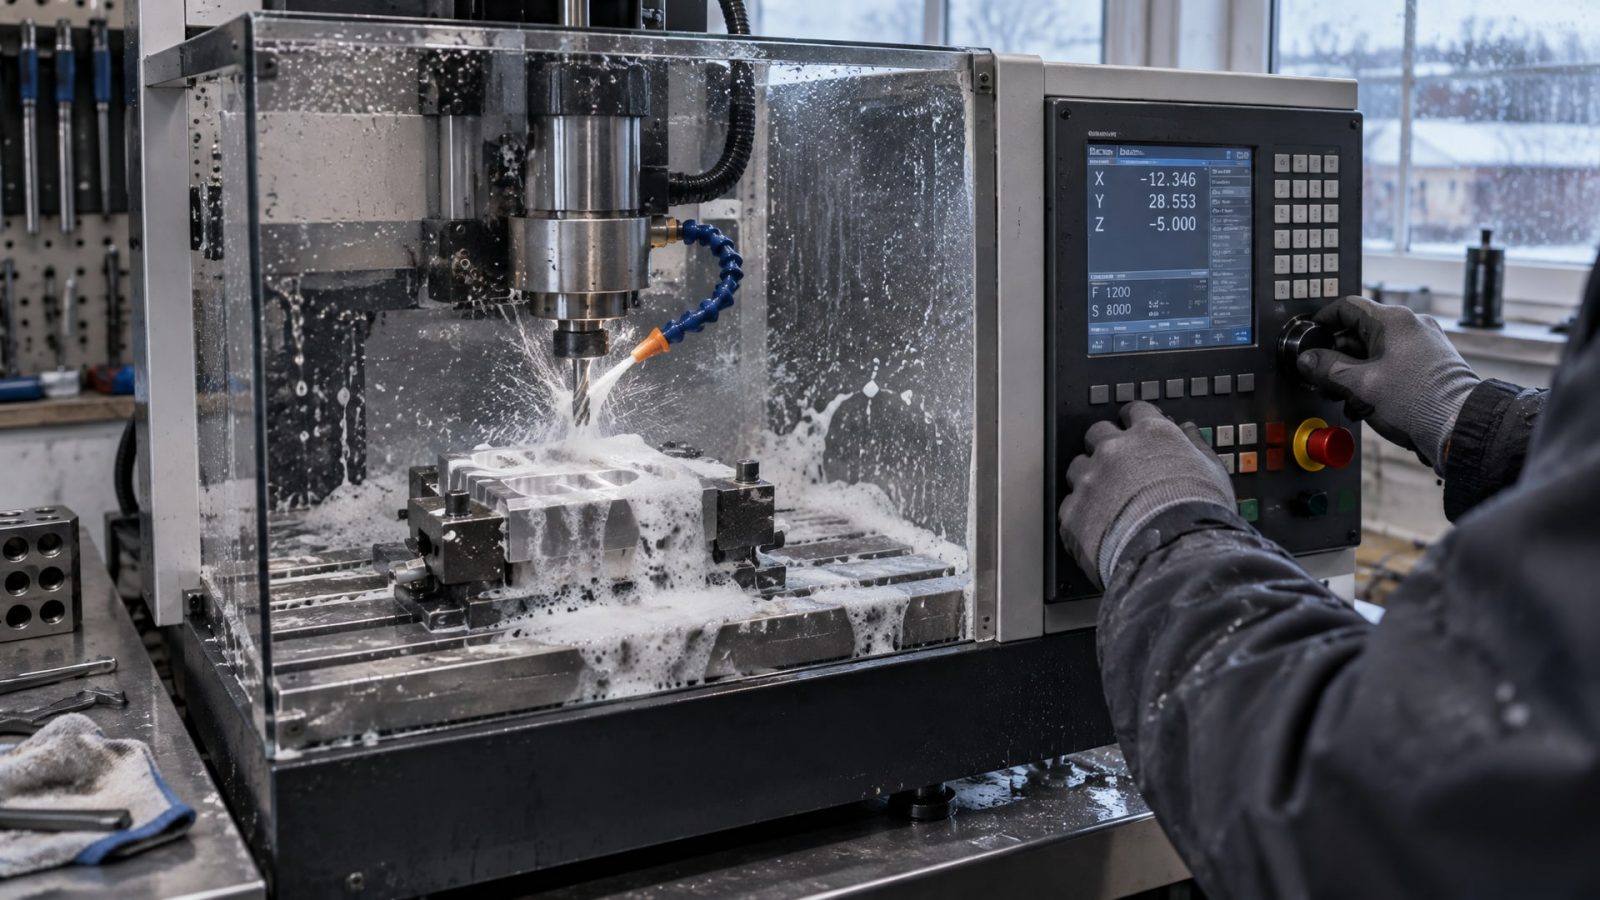
При фрезеровании алюминия скорости обычно лежат в диапазоне 300–800 об/мин для фрез диаметром 10–16 мм, а при обработке более мелких инструментов достигают 1500–3000 об/мин. Одновременно интенсивная подача стружки, струйное охлаждение и вращение шпинделя создают условия для активного вовлечения воздуха в рабочую жидкость. Если СОЖ содержит поверхностно-активные вещества с неправильно подобранным балансом, пена буквально накапливается на поверхности ванны.
Пена - это ловушка воздуха. Воздушные пузыри не проводят тепло, не смазывают и не вымывают стружку. В результате:
зона резания теряет охлаждение и температура поднимается на 50–100°C выше требуемой;
режущая кромка быстрее изнашивается и может произойти микровыкрашивание;
стружка дольше остается в зоне резания, налипает на инструмент и создает вибрацию;
поверхность детали получает неравномерное охлаждение, что приводит к появлению рисок и потускнению.
Выбор низкопенящейся СОЖ (low foaming specification) исключает этот класс проблем на корню. Для алюминия это не опция, а необходимость, если работа ведется на скоростях выше 500 об/мин и с интенсивной подачей.
Концентрация эмульсии и контроль качества воды
Концентрация рабочей эмульсии часто выбирается наугад или просто копируется из соседнего цеха.
Правильный подход - это всегда рекомендация производителя плюс проверка уровня через рефрактометр.
Для полусинтетических СОЖ, предназначенных для алюминия, типовой диапазон составляет 6–8% (или до 10% в зависимости от формулировки). При концентрации ниже 6% присадки теряют активность, защита инструмента слабеет, а поверхность детали становится менее чистой. При превышении рекомендуемого верхнего предела концентрация вызывает:
усиление пенообразования (больше присадок = больше поверхностной активности);
излишнюю маслистость, которая затрудняет промывку стружки;
налипание алюминиевой стружки на поверхность обработанной детали;
ускоренное окисление эмульсии и сокращение срока хранения рабочего раствора.
Качество воды, используемой для разведения концентрата, не менее важно. Жесткая вода (высокое содержание кальция и магния) вызывает образование осадков в эмульсии и снижает эффективность присадок. Оптимально использовать мягкую воду с жесткостью не выше 5–10°Ж (или по рекомендации производителя СОЖ). На производствах, где это невозможно, используют предварительное умягчение воды или специальные кондиционеры.
Контроль концентрации через рефрактометр выполняется еженедельно (или по регламенту). Если показатель смещается вниз, это может означать испарение воды (нужно долить воду) или деградацию присадок (нужна частичная замена эмульсии). Если показатель ползет вверх, это сигнал о неправильном разведении или загрязнении.
Отсутствие хлора как современный стандарт для алюминия
Хлорсодержащие СОЖ - это наследие эпохи, когда других путей к защите инструмента просто не было.
Хлор работал: в условиях высокого давления и температуры он реагировал с металлом инструмента, создавая защитную пленку, которая предотвращала микросварку стружки. Однако цена была высока: проблемы с утилизацией, риск коррозии деталей при хранении, ограничения по экологии.
Современные полусинтетические эмульсии для алюминия строятся на бесхлорных формулировках. Они используют сочетание синтетических базовых масел, противозадирных присадок на основе молибдена и других элементов, а также специально подобранные ПАВ, которые работают без хлора и достигают нужной стабильности процесса.
Практический смысл: бесхлорная СОЖ для обработки алюминия позволяет:
избежать опасности хлоридного растрескивания чувствительных сплавов (например, 7075);
упростить утилизацию отработанной эмульсии;
снизить риск коррозии при хранении инструмента и деталей;
соответствовать экологическим нормам многих регионов без дополнительных согласований.
Если в техническом задании производства нет специального требования на хлор, всегда лучше выбирать бесхлорный вариант. Это уже стандарт для линий фасовки, пищевого оборудования и цехов, работающих по экологическим программам.
Выбор типа подачи и адгезия при фрезеровке
Адгезия (в контексте СОЖ) - это способность жидкости прилипать к режущему инструменту и поверхности детали, создавая защитный слой.
Для алюминия это иной процесс, чем при обработке стали, потому что алюминий имеет очень высокое сродство к железу режущего края (встречается микросварка).
При фрезеровании алюминия выбор типа подачи напрямую влияет на нужный уровень адгезии:
Подача через инструмент (coolant through spindle) - используется при высокоскоростной фрезеровке и сложной геометрии. Жидкость направляется прямо в зону резания, что обеспечивает максимальный отвод тепла и промывку стружки. Здесь СОЖ должна иметь стабильные адгезионные свойства, чтобы не размываться потоком и держать защитный слой.
Наружная подача (flood coolant) - более традиционный метод, когда СОЖ подается сверху или сбоку. Требует хорошей адгезии, чтобы жидкость «держалась» на инструменте и детали, и низкого пенообразования, чтобы не разбрызгиваться при отражении от вращающихся инструментов.
Полусинтетические составы, специально разработанные для алюминия, уже имеют оптимальный баланс адгезии и пенообразования для обоих методов. Главное - не менять тип подачи, не переделав полностью наладку: переход с внутренней подачи на наружную или наоборот может потребовать корректировки концентрации или даже смены самой марки СОЖ.
Контроль качества поверхности и минимизация браков
Чистота поверхности обработанной детали из алюминия зависит от четырех факторов: качества инструмента, режимов резания, жесткости станка и адекватности выбранной СОЖ.
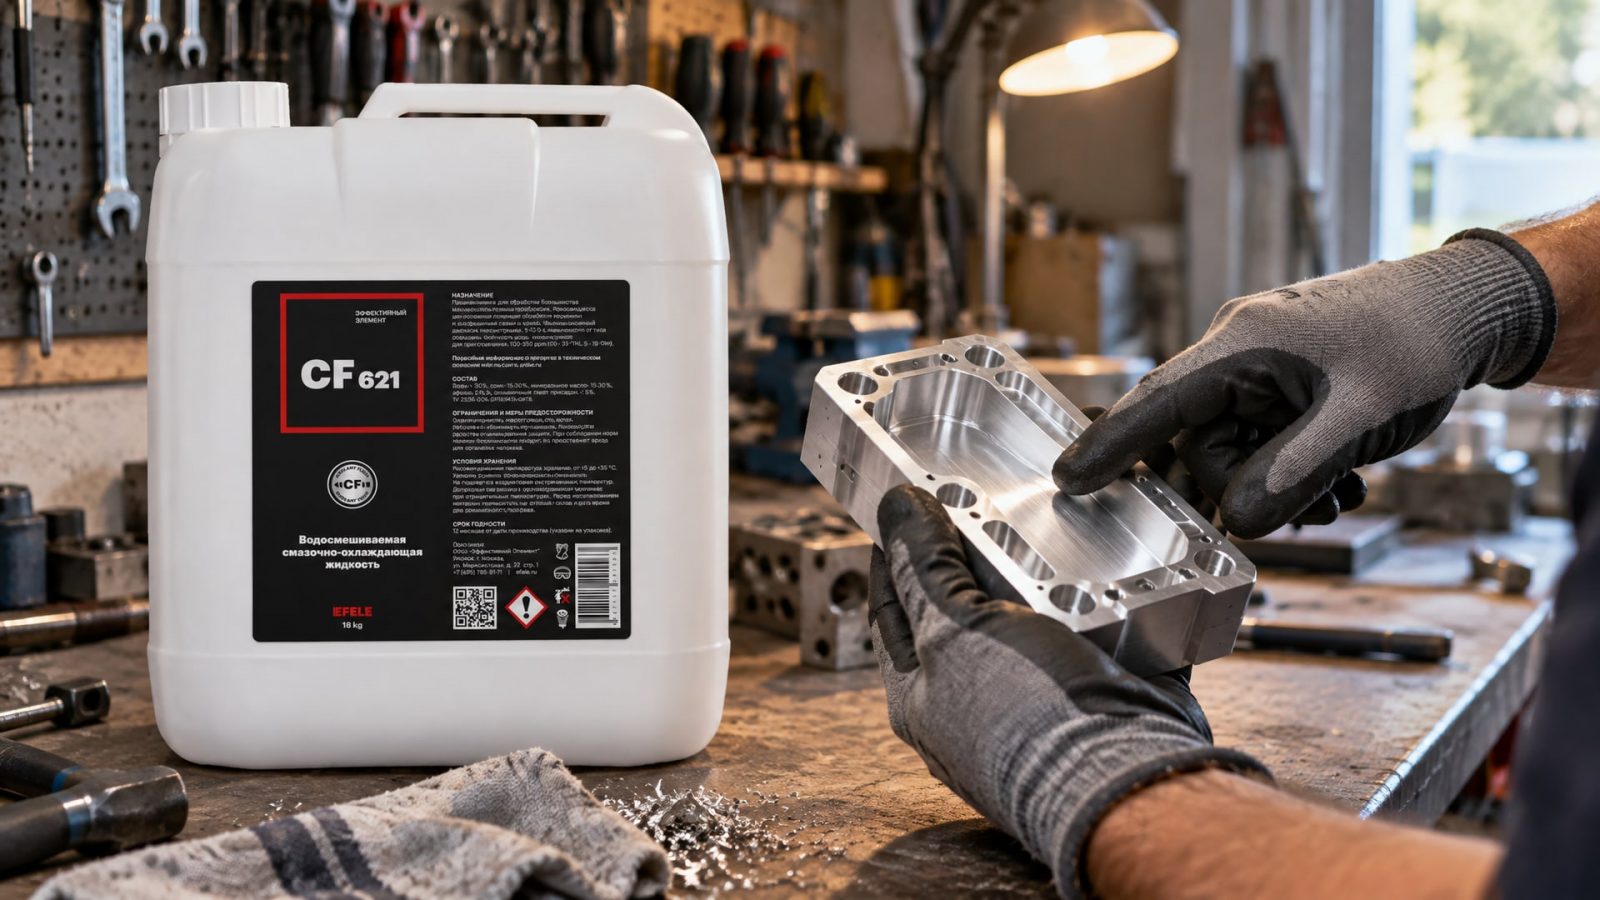
Когда первые три фактора стабильны, вся вариативность часто падает именно на эмульсию.
При неправильном выборе СОЖ могут проявиться типичные дефекты:
Налипание алюминия на режущий край и образование наростов. Это означает, что адгезия СОЖ недостаточна или концентрация слишком высока. Решение: снизить концентрацию на 0,5–1% или перейти на другой состав.
Потускнение и окрашивание поверхности детали. Указывает на несовместимость СОЖ с алюминиевым сплавом (вероятно, присутствуют сернистые присадки). Нужна марка с явным указанием non-staining.
Риски и царапины, параллельные направлению подачи. Часто возникают из-за вспенивания: пена не смазывает, и микроскопические частицы стружки царапают поверхность. Требуется низкопенящийся состав.
Ускоренный износ инструмента и микровыкрашивание режущей кромки. Признак недостаточного охлаждения или защиты. Проверяются концентрация, температура подачи и тип присадок.
EFELE CF-621 используется на линиях фасовки и в цехах с интенсивной обработкой алюминия именно потому, что пакет присадок калиброван на минимизацию налипания и гарантирует high-pressure compatibility при подаче под давлением. Это решение, которое закупщики возвращают вторым заказом, потому что видят стабильное снижение брака по внешнему виду.
Стандарты и нормативная база при выборе
При выборе СОЖ часто ориентируются на наличие сертификатов и принадлежность к стандартам, хотя прямых ГОСТ/ISO для выбора именно полусинтетической эмульсии под фрезерование алюминия нет.
Вместо этого опираются на комплекс требований:
Совместимость с алюминиевыми сплавами. Это испытание, которое проводит производитель эмульсии согласно внутренним методикам (обычно по изоляции медной полосы или анализу на окрашивание).
Низкое пенообразование. Контролируется тестом на пеностабильность (обычно по ASTM D1881 или эквивалентной методике - измеряется скорость исчезновения пены при встряхивании).
Стабильность в жесткой воде. Проверяется через испытание на осаждение в модельных условиях.
Защита от коррозии. Медная полоса выдерживается в эмульсии, проверяется отсутствие потемнения (ASTM D130 - медный тест).
Производители полусинтетических СОЖ для алюминия обычно указывают эти результаты в технической карточке (TDS), не обязательно ссылаясь на конкретный стандарт. Закупщику достаточно убедиться, что в карточке есть явные указания на aluminum compatibility, low foam rating и результаты медного теста (не темнее B - без потемнения).
Часто задаваемые вопросы
Можно ли использовать универсальную СОЖ для фрезерования алюминия?
Универсальная СОЖ совместима с алюминием, но не оптимальна. Она сбалансирована для работы со сталью, чугуном и алюминием одновременно, поэтому может иметь повышенное пенообразование или менее активный пакет присадок против налипания. Для регулярной обработки алюминия лучше выбрать формулировку с явным указанием aluminum machining - это даст большую предсказуемость результата.
Как узнать, требуется ли бесхлорная СОЖ для алюминия?
Если на производстве нет специального требования на хлор в технологии или ограничений по экологии, выбирайте бесхлорный вариант. Современные бесхлорные полусинтетические СОЖ обеспечивают стабильную защиту алюминия без хлора, так что это фактически новый стандарт. Проверьте в технической карточке наличие слова chlorine-free или отсутствие упоминания хлора.
Какая оптимальная рабочая концентрация полусинтетической СОЖ для алюминия?
Стартовая рекомендация -6–8% для большинства полусинтетических составов. Конкретное значение указано в карточке производителя. Контроль через рефрактометр еженедельно или по регламенту. Если концентрация ниже рекомендуемого минимума, присадки теряют активность; выше максимума - усиливается пенообразование и налипание стружки.
Почему при фрезеровании алюминия важна низкая пена?
Пена не охлаждает, не смазывает и не вымывает стружку. При высокоскоростной фрезеровке алюминия (300–3000 об/мин) вспенивание активируется потоком жидкости в зону резания. Пенящаяся СОЖ приводит к перегреву инструмента, микровыкрашиванию кромки и появлению рисок на поверхности детали. Выбор низкопенящейся формулировки исключает эти риски.
Отличается ли СОЖ для фрезеровки алюминия от СОЖ для шлифования алюминия?
Да, отличается. При фрезеровании требуется баланс охлаждения и смазки с акцентом на вымывание стружки (низкая пена, хорошая подача). При шлифовании главное - охлаждение зоны контакта абразива, и требуется другой пакет присадок. Всегда используйте СОЖ, обозначенную явно как milling или machining, а не как общая для всех операций.
Заключение
Выбор полусинтетической СОЖ для фрезерования алюминиевых сплавов - это выбор, основанный на конкретных параметрах: рабочей концентрации 6–8%, низком пенообразовании, явной совместимости с алюминием (non-staining), бесхлорной формулировке и контролируемом качестве воды. Универсальные эмульсии подходят далеко не всегда; правильное решение - это выбор марки, где производитель явно указал aluminum machining и подтвердил низкое пенообразование.
Начните с выбора производителя, который публикует полные технические карточки с указанием совместимости с алюминиевыми сплавами и результатами тестирования. Затем внедрите контроль концентрации через рефрактометр, убедитесь в качестве воды и отрегулируйте тип подачи под выбранную марку. После этого браки по внешнему виду и износ инструмента обычно снижаются на 30–50%, что быстро окупает затраты на переход на правильный состав.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазки H1 влияют на аудит HACCP и ISO 22000, и как правильно выбрать и применять их на производстве.
Анаэробный герметик для химии: выберите надежное решение для герметизации трубопроводов с агрессивными жидкостями и предотвратите аварии.
Восстановление пластика салона автомобиля: пошаговый алгоритм устранения скрипов и царапин, выбор подходящих составов и частые ошибки.