
Как пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
Смазки H1 - это не просто «пищевые» смазки, а специально сформулированные составы для случайного, технологически неизбежного контакта с продуктом. При аудите HACCP и ISO 22000 инспектор смотрит не только на наличие маркировки H1, но и на то, как организовано управление рисками загрязнения: зонирование оборудования, процедуры применения, контроль утечек, документирование партий и обучение персонала. Смазка H1 - это всего лишь один из инструментов в системе контроля опасностей, и ее правильный выбор и применение напрямую влияют на готовность предприятия к проверке.
Если ваше производство работает с пищевой линией, где смазка может попасть в продукт брызгами, паром или просачиванием через зазоры, вам нужно понимать, как H1 встраивается в документацию HACCP и какие требования к ней выдвигает ISO 22000. В этой статье разбираемся, на что обращает внимание аудитор и как выстроить систему контроля смазочных материалов, чтобы она стала активом при проверке, а не пробелом.
Что такое H1 и как это связано с аудитом качества
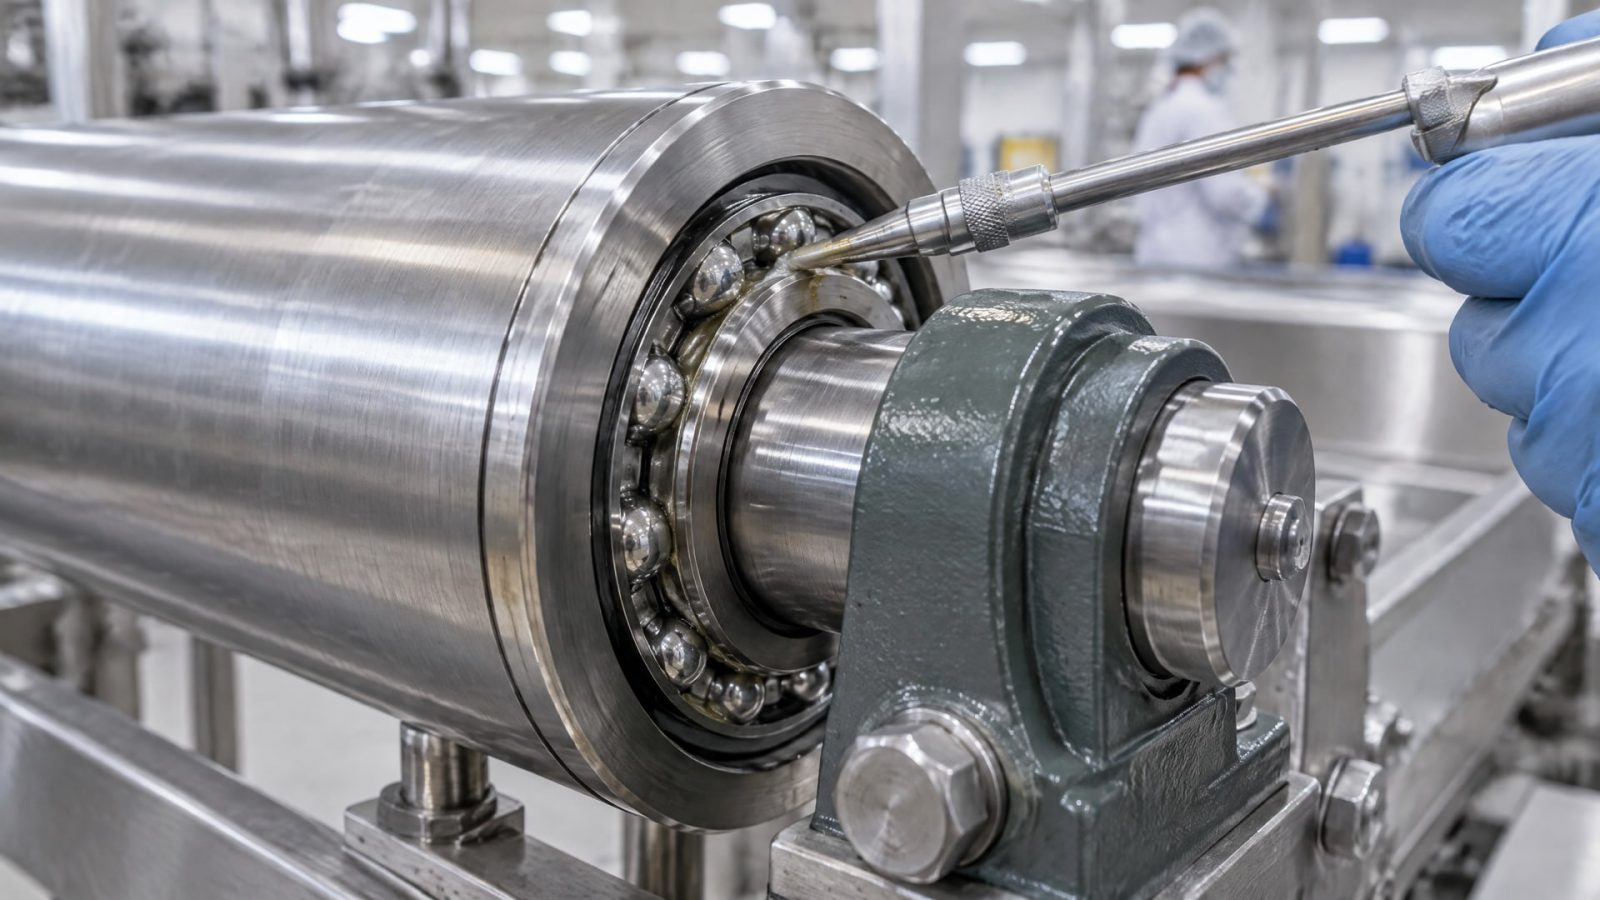
Смазка H1 допускается в местах, где возможен реалистичный контакт с пищей: вокруг подшипников открытого типа, в направляющих конвейерных систем, в механизмах раскрытия упаковки.
Ключевое слово - «случайный»: речь идет о брызгах, каплях, паре или просачивании через микротрещины, а не о плановом нанесении смазки на съедобный поверхности.
Пороги контакта строго нормированы. Для большинства минеральных и синтетических H1-составов максимальный уровень случайного поступления в продукт установлен на уровне 10 ppm (10 мг/кг). Для силиконовых смазок этот лимит жестче -1 ppm. Эти цифры прямо связаны с регуляцией 21 CFR 178.3570, которая перечисляет вещества, допустимые в смазках со случайным контактом с пищей.
Когда аудитор HACCP или ISO 22000 приходит на производство, он спрашивает: какие смазки используются в зонах контакта или риска контакта? есть ли для каждой точки регламент применения? где доказательство того, что партия смазки имеет допуск H1? Наличие регистрации NSF или сертификата ISO 21469 - это техническая база, но сам по себе документ не закрывает аудит. Нужны процедуры, записи, контроль и управление рисками. Смазка H1 в документации HACCP появляется как средство контроля, а не как причина автоматического прохождения проверки.
Различие между H1, H2 и H3 при выборе смазки
Часто закупщики и технологи путают категории H1 и H2, считая их взаимозаменяемыми «пищевыми» смазками.
На деле это принципиально разные допуски.
H1 - смазка для мест, где контакт с пищей реалистично возможен: подшипники открытых механизмов, направляющие конвейеров в зонах над линией, скользящие поверхности в узлах упаковки. При аудите это требует задокументированного управления рисками.
H2 - смазка для мест, где контакт с пищей полностью исключен: внутренние подшипники закрытых редукторов, направляющие гидроцилиндров далеко от продукта, скрытые шарниры. H2 не требует такого же строгого контроля, потому что путь загрязнения закрыт конструкцией или расстоянием.
H3 - пищевой допуск для разделительных агентов (например, антипригарные смазки для форм). Это прямой контакт с пищей, и требования к составу еще более жесткие.
Подмена H2 на H1 в аудите не критична - вы просто используете смазку более высокого класса. Но подмена H1 на H2 в зоне риска контакта - это несоответствие. Аудитор спросит: почему в месте, где конструктивно возможно попадание смазочного тумана, используется смазка без гигиенического допуска? Ответ «мы не ожидали контакта» не пройдет, если риск был реальным.
Важно при выборе смазки для каждого узла честно оценить путь загрязнения. Если есть сомнение, лучше применить H1 - это подстраховка и демонстрация серьезного подхода к контролю опасностей.
Роль ISO 21469 и NSF H1 в документации HACCP
ISO 21469 - международный стандарт, который задает гигиенические требования к формулированию, производству и применению смазок, способных контактировать с пищей.
Он описывает, из каких химических веществ должна состоять смазка, как ее производить, упаковывать, маркировать и хранить, чтобы гарантировать безопасность при случайном контакте.
Смазка, сертифицированная по ISO 21469, считается food-grade не потому, что ее можно есть, а потому, что она соответствует строгим требованиям к составу и производственным процессам. NSF (National Sanitation Foundation) - независимая организация, которая проводит такую сертификацию и ведет реестр H1-смазок, прошедших проверку. Наличие регистрации NSF H1 означает, что смазка прошла аккредитованное испытание на соответствие 21 CFR 178.3570 и гигиеническим стандартам.
В документации HACCP и ISO 22000 это выглядит так: в программе управления опасностями вы указываете критическую контрольную точку (ККТ) - например, «смазка подшипников в зоне над конвейером». Средством контроля служит регламент применения смазки H1 с регистрацией NSF. В записях аудита вы должны подтвердить, что каждая партия закупленной смазки имеет сертификат или регистрационное свидетельство, и что персонал обучен правилам применения. Само наличие документа о соответствии ISO 21469 - это доказательство того, что вы выбрали инструмент контроля на основе технических требований, а не на наобум.
При аудите проверяют наличие этих документов: сертификата ISO 21469 или выписки из реестра NSF, спецификации смазки (TDS), где указаны допуски, и записей о проверке партий при входном контроле. Если документы в порядке и процедуры соблюдены, аудитор фиксирует это как соответствие, а не как формальный галочку.
Управление рисками: зонирование и контроль утечек в аудите
Аудиторы часто указывают на то, что предприятие не различает зоны по риску контакта с пищей.
Вот как это проверяется.
Зона 1 - прямой контакт с пищей: нужна смазка H3 (разделительный агент) или инженерное решение без смазки. Пример: формы для прессования, направляющие упаковочного автомата, где продукт проходит прямо над смазкой.
Зона 2 - вероятный контакт или просачивание: нужна смазка H1. Пример: подшипники открытого типа над конвейером, где смазка может попасть брызгами; направляющие гидроцилиндров, если цилиндр может просочиться.
Зона 3 - полное исключение контакта: допускается H2. Пример: внутренние подшипники закрытого редуктора, скрытые шарниры.
При аудите проверяют план зонирования: есть ли схема производства, где отмечены все точки смазки, указаны используемые классы H1/H2/H3 и обоснован выбор? Если схема размыта или смешивает классы беспорядочно, это засчитывается как слабое управление рисками.
Контроль утечек - вторая половина системы. Видимая течь смазки означает, что ситуация вышла за рамки «случайного контакта» и требует немедленного ремонта. Аудитор смотрит на записи по техническому обслуживанию: были ли проверки герметичности? как быстро устранялись обнаруженные течи? какая была принята мера по оценке риска загрязнения партии продукта во время течи?
Система контроля включает дозирование: смазка должна наноситься в количествах, необходимых для функции (защита от коррозии, снижение трения), а не в избытке. Излишняя смазка - это не только потеря эффективности, но и увеличение риска утечек и контакта с продуктом. В записях должны быть регламенты по дозировке для каждого узла: например, «подшипник получает 2-3 капли смазки один раз в месяц» или «направляющая смазывается линией 50 мм каждую смену».
Документирование и обучение персонала: требования аудита
Аудит HACCP и ISO 22000 начинается с проверки документов, но его успех зависит от того, как эти требования живут в головах людей на производстве.
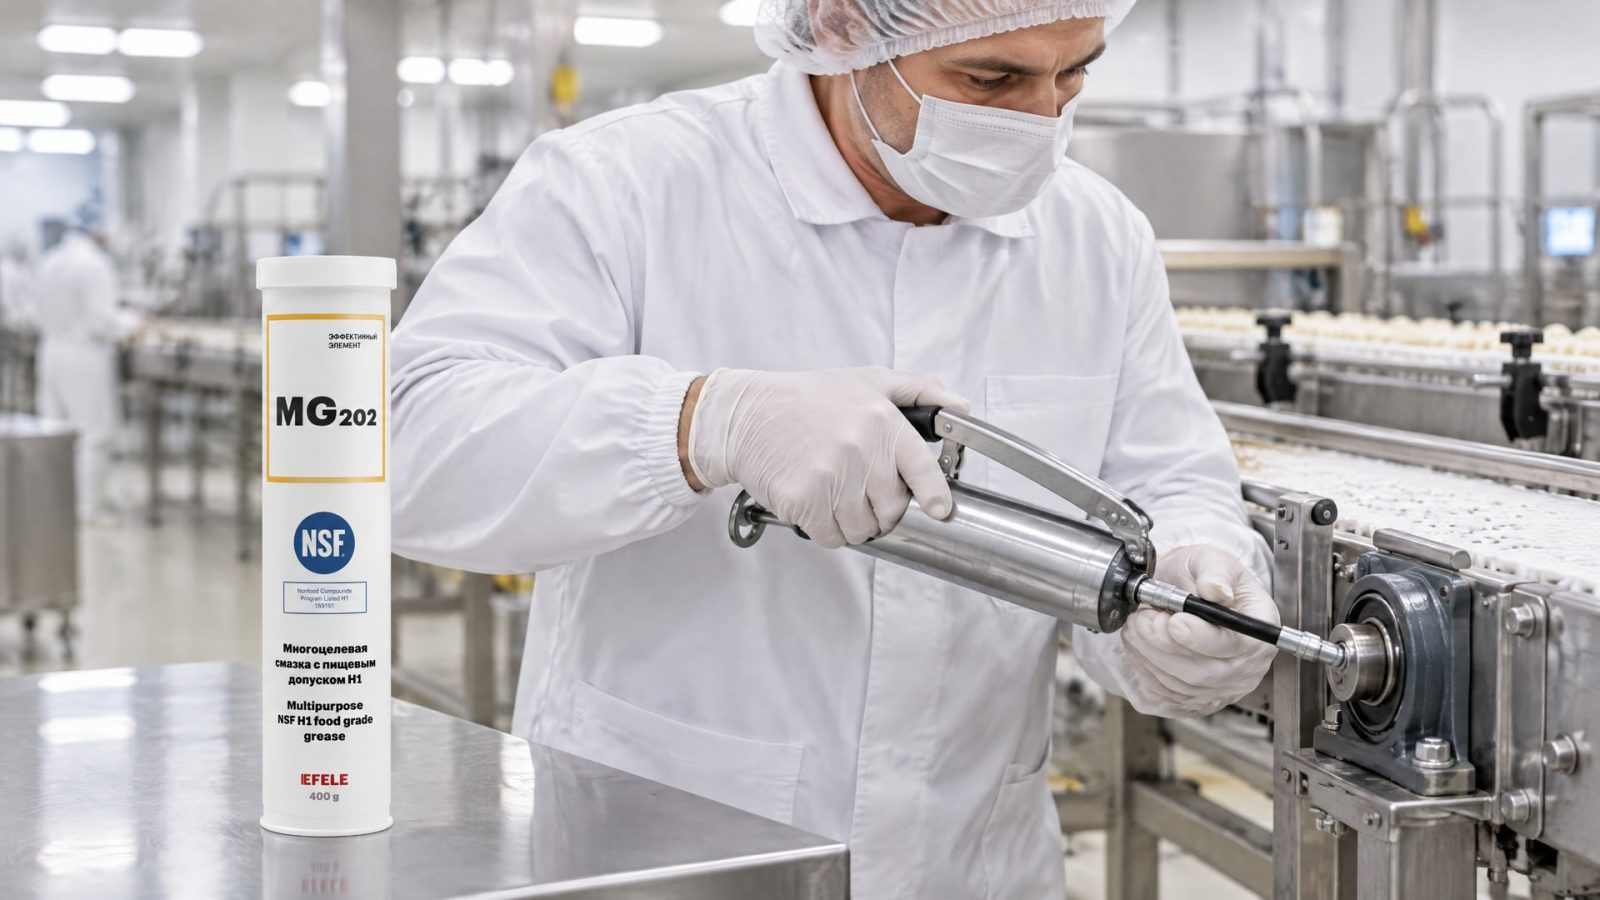
Вот что аудитор проверяет в этой части.
Регламент применения смазок: документ должен включать перечень всех узлов, тип смазки (H1, H2), периодичность нанесения, способ нанесения (кисть, масленка, шприц, нанос-дозатор), дозировку и безопасность для персонала. Регламент должен быть доступен в цехе, а не только в папке в кабинете.
Спецификация на поставку: закупочный документ, где указаны марка смазки, допуск H1/ISO 21469, требуемые свойства (вязкость, температурный диапазон, защита от окисления), допуск на хранение и условия приема партии.
Входной контроль партии: записи о том, что при получении смазки проверена целостность упаковки, наличие сертификата или выписки из реестра NSF, соответствие спецификации. Даже если это просто галочка в журнале, галочка должна быть.
Журнал применения: записи с датой, временем, указанием узла, инициалами того, кто наносил смазку, и кратким описанием состояния узла до и после (например, «подшипник 1 - нанесено 2 капли MG-202, течи нет»). Эти записи - доказательство того, что работа ведется по плану.
Обучение персонала: документированное обучение всех, кто наносит смазку, с проверкой знаний. Персонал должен понимать: что такое H1, почему в его зоне используется именно эта смазка, как ее правильно наносить, что делать при обнаружении утечки, почему нельзя заменять смазку на «похожую».
В зонах с повышенными требованиями (например, молочное или мясное производство) аудитор может попросить провести демонстрацию: попросить работника показать, как он наносит смазку, и объяснить, почему он выбрал именно этот способ. Если рабочий не может объяснить различие между H1 и H2 или неправильно дозирует смазку, это будет зафиксировано как несоответствие.
Прослеживаемость партий смазки и управление рисками при загрязнении
Одно из самых важных требований HACCP - прослеживаемость (traceability).
Если во время аудита выяснится, что партия смазки, использовавшейся на производстве, не имеет регистрации H1 или поставлена без документов, аудитор потребует провести оценку риска для всего продукта, произведенного с момента начала использования этой партии смазки и до ее замены.
Как организовать прослеживаемость:
Каждой закупленной партии смазки присваивается номер партии (batch number), совпадающий с номером на упаковке поставщика или создается собственный номер с датой получения.
Ведется реестр смазок с указанием: названия продукта, партии, даты получения, срока годности, поставщика, наличия сертификата.
При открытии новой партии делается запись в журнале с датой, номером партии и названием узла, куда смазка поступает.
Если обнаружена проблема с партией (например, поддельный сертификат или истекший срок годности), все записи по использованию этой партии быстро выявляются, и проводится оценка риска.
Для аудита важно, чтобы вы могли ответить на вопрос: «Какая смазка была использована в узле Z в период с 1 по 15 марта, и есть ли у вас сертификат этой партии?» Если ответ «не помним» или документов нет, это будет указано как несоответствие.
Некоторые производства используют EFELE MG-202 для узлов, требующих универсальной пластичной смазки H1 с хорошей защитой от вымывания и фреттинга при температурах до +70°C; в этом случае входной контроль партии проверяет наличие регистрации NSF, и партия маркируется так, чтобы ее можно было отследить в журнале применения.
Частые ошибки, которые выявляют аудиторы
При проверке HACCP и ISO 22000 аудиторы систематически находят одни и те же пробелы.
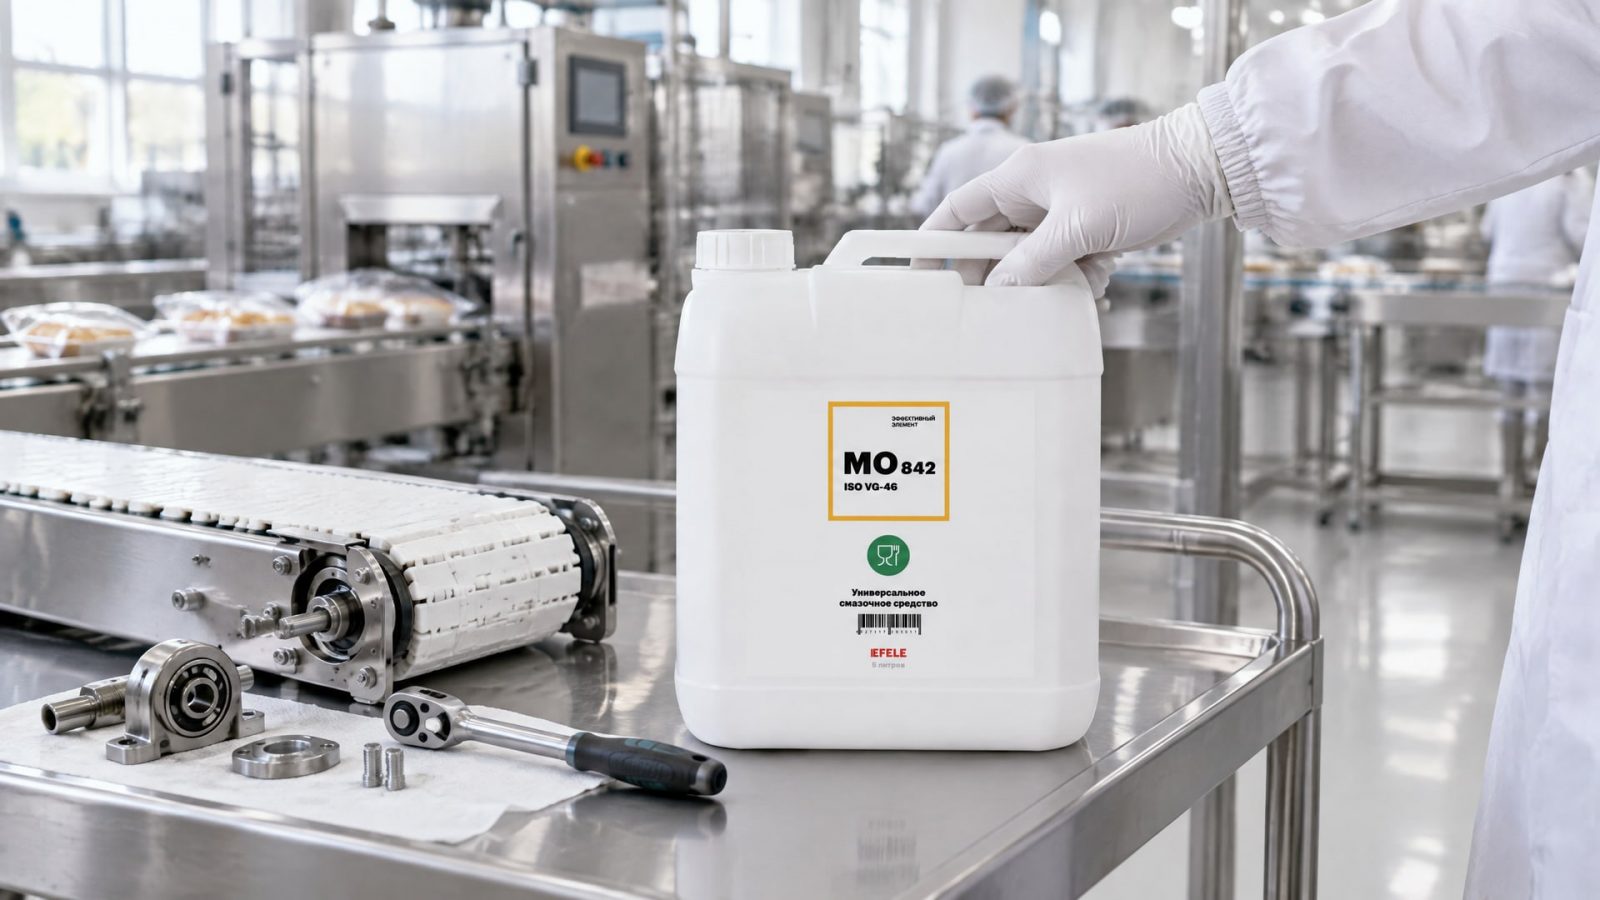
Зная их, вы можете избежать неприятных выводов.
Ошибка 1: смешивание H1 и H2 без четкого разграничения по зонам. На производстве одна коробка смазки называется «для пищевой промышленности», все остальное - «техническое масло». При аудите выясняется, что H1-смазку используют в местах, где контакта быть не должно (перерасход), а H2 или техническое масло попало в зону контакта. Правило: один узел - один типоразмер смазки с документированным обоснованием выбора.
Ошибка 2: отсутствие регистрационных документов на партии смазки. Закупили смазку, дома ли сертификат? «Продавец сказал, что это H1» - недостаточно. Нужна выписка из реестра NSF или копия сертификата ISO 21469. При входном контроле документ должен быть проверен и скопирован в папку записей.
Ошибка 3: нерегулярное обслуживание узлов и отсутствие записей о состоянии смазки. Регламент говорит: «смазать один раз в месяц», но в журнале - три записи за полгода. Аудитор это увидит и спросит: как часто на самом деле смазывают? если реже, почему регламент не исправлен? если чаще, почему записей нет?
Ошибка 4: видимые течи и отсутствие корректирующих действий. На оборудовании видна течь смазки, а в записях техобслуживания это не отражено. При аудите это будет интерпретировано как неуправляемый риск загрязнения продукта.
Ошибка 5: нет обучения персонала или обучение проведено «на словах». Рабочий не может объяснить разницу между H1 и H2 или не знает, почему смазку нельзя заменять на более дешевую. Это указывается как слабое управление риском.
Ошибка 6: отсутствие прослеживаемости партий. После аудита выяснилось, что смазка закончилась, но записей о ее использовании нет, или смазка открыта много месяцев без даты на этикетке. Аудитор потребует провести оценку риска, потому что не ясно, контактировала ли эта смазка с продуктом и в каких объемах.
Ошибка 7: смазка используется на оборудовании, не предусмотренном спецификацией. Например, EFELE MO-842 закупили для легконагруженных узлов в температурном диапазоне +5...+30°C, но ее использовали для направляющих, работающих при +60°C. При аудите это может быть расценено как применение смазки за пределами ее предназначения.
Часто задаваемые вопросы
Что делать, если в производстве до сих пор используется смазка без регистрации H1?
Смазка без регистрации H1 в зоне риска контакта с пищей - прямое несоответствие аудиту. Немедленные действия: 1) определить все точки, где используется эта смазка; 2) провести оценку риска для производимого продукта в период ее применения; 3) заменить на смазку с допуском H1; 4) задокументировать корректирующее действие и отчет о риске. Переход на новую смазку должен быть оформлен приказом и отражен в регламенте.
Может ли одна смазка H1 использоваться для всех узлов, требующих допуска H1?
Не обязательно одна на всех. Смазка подбирается по узлу, нагрузке, температуре и способу применения. Например, для подшипников конвейера может подойти одна пластичная смазка H1, а для скользящих направляющих - другая. Каждая должна быть специфицирована по предназначению. Выбор универсальной смазки может быть экономически обоснованным, но должен быть задокументирован как осознанное решение, а не халатность.
Нужно ли хранить смазку H1 отдельно от технической смазки?
Да. На производстве должна быть явная раздача смазок с четким разделением: одна зона хранения для H1 (в идеале запертая), другая для технической. Упаковки должны быть подписаны или промаркированы цветом. Это предотвратит ошибку при перезаправке и облегчит контроль персоналу и аудиторам.
Какой срок годности у смазок H1 и как его проверить?
Срок годности указывается в техническом описании (TDS) или на упаковке. Типичный срок -2-3 года в закрытой упаковке при температуре 5-25°C. После открытия упаковки срок сокращается (обычно до 12 месяцев). При входном контроле партии проверяется дата производства и сравнивается со сроком. Смазку с истекшим сроком использовать нельзя; ее утилизируют согласно инструкции, а в записях фиксируют причину.
Что входит в «элементарный» план управления смазками для прохождения аудита?
Минимум: 1) схема зонирования с указанием узлов и типов смазок (H1/H2); 2) спецификация на закупку для каждого типа смазки; 3) регламент применения с дозировкой и периодичностью; 4) входной контроль партий с проверкой документов; 5) журнал применения со своевременными записями; 6) запись обучения персонала; 7) реестр партий смазок с номерами и сроками годности. При аудите эти документы должны быть в одной папке (бумажной или электронной), доступны и актуальны.
Заключение
Смазки H1 - это не волшебное средство для автоматического прохождения HACCP и ISO 22000, а инструмент контроля опасностей, который должен быть встроен в систему управления качеством. Аудитор проверяет не то, есть ли у вас на складе несколько канистр «пищевой смазки», а то, насколько методично вы управляете рисками загрязнения продукта: честно ли определили зоны контакта, выбрали ли смазку по регламенту, проверяете ли партии при входе, документируете ли применение, обучаете ли персонал и отслеживаете ли прослеживаемость.
Первый конкретный шаг - составить или обновить план зонирования вашего производства: отметить все точки смазки, указать тип требуемой смазки (H1, H2, H3) и обоснование выбора. Одновременно проверить наличие сертификатов на текущие партии смазок в цехе и в системе учета. Если сертификатов нет или смазка используется не по назначению, это нужно исправить до аудита. При проведении внутреннего аудита или предаудита обратитесь к консультанту по HACCP, чтобы он проверил полноту документации и записей - это намного дешевле, чем обнаруживать пробелы во время официального аудита.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: выберите надежное решение для герметизации трубопроводов с агрессивными жидкостями и предотвратите аварии.
Восстановление пластика салона автомобиля: пошаговый алгоритм устранения скрипов и царапин, выбор подходящих составов и частые ошибки.
Узнайте, как правильно смазать дверные петли, чтобы навсегда избавиться от скрипа и обеспечить плавное открывание дверей.