
Пищевая смазка для оборудования: как H1 защищает конвейеры от агрессивной мойки CIP
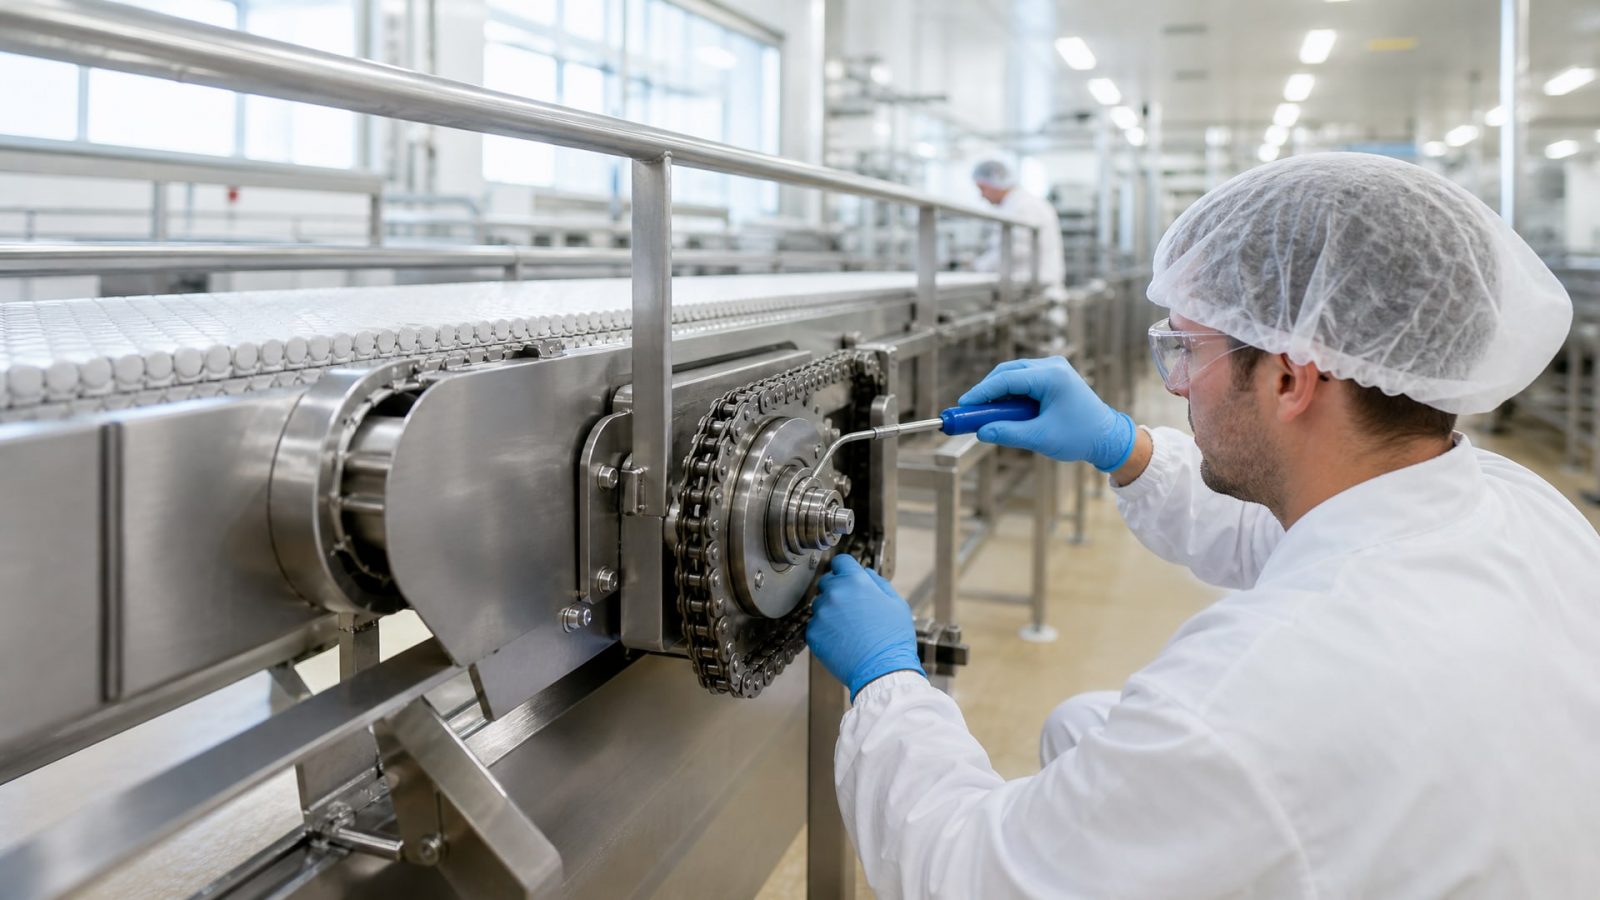
Пищевые смазки с допуском NSF H1 - это специальные составы, разработанные для узлов оборудования, где возможен случайный контакт с продуктом. Однако их главная ценность в производстве часто упускается: H1-смазки необходимы именно на конвейерах и цепных передачах, которые ежедневно подвергаются интенсивной мойке CIP (Clean In Place) с горячей водой, щелочами и кислотами. Эта статья расскажет, почему обычные смазки вымываются и теряют защитные свойства в таких условиях, какие параметры действительно важны при выборе, и как подобрать состав, который останется в зоне контакта и предотвратит коррозию и износ.
Для технических специалистов, инженеров и закупщиков пищевых производств правильный выбор H1-смазки - это вопрос надежности оборудования и соблюдения санитарных требований. Статья поможет разобраться, на какие показатели смотреть и каких ошибок избежать при подборе смазки для конвейерных систем.
NSF H1: что это означает и для каких узлов конвейера обязателен
NSF H1 - это регистрационный допуск, присваиваемый смазкам, которые соответствуют требованиям FDA 21 CFR 178.3570 и разработаны для зон, где технически неизбежен случайный контакт с пищевым продуктом.
Допускаемая граница остаточного содержания смазки в пище составляет до 10 mg/kg (10 ppm).
Для конвейеров это означает следующие узлы:
Цепные передачи с открытым расположением;
Направляющие и ползуны ленточных конвейеров;
Шарниры и оси цепей, через которые проходит пищевой продукт;
Подшипники и валы в непосредственной близости от зоны контакта с пищей;
Редукторы, расположенные над транспортируемым продуктом;
Кабели и тросы лифтовых или подъемных механизмов.
Допуск H1 не означает, что смазку можно намеренно вносить в пищу или использовать вместо пищевого масла. Это знак того, что ингредиенты смазки одобрены FDA для случайного контакта в количествах, неизбежных при промышленной обработке. На практике закупщик и инженер выбирают H1 не потому, что ищут максимально безопасный для людей продукт, а потому, что узел находится в зоне, где контакт с едой технически неизбежен и требует нормативного документирования.
Как агрессивная мойка CIP вымывает обычные смазки
Системы CIP (Clean In Place) - это автоматизированные процессы, при которых оборудование моют горячей водой (60-80 °C), щелочными растворами (pH 12-14) и кислотами (pH 2-4) без разборки.
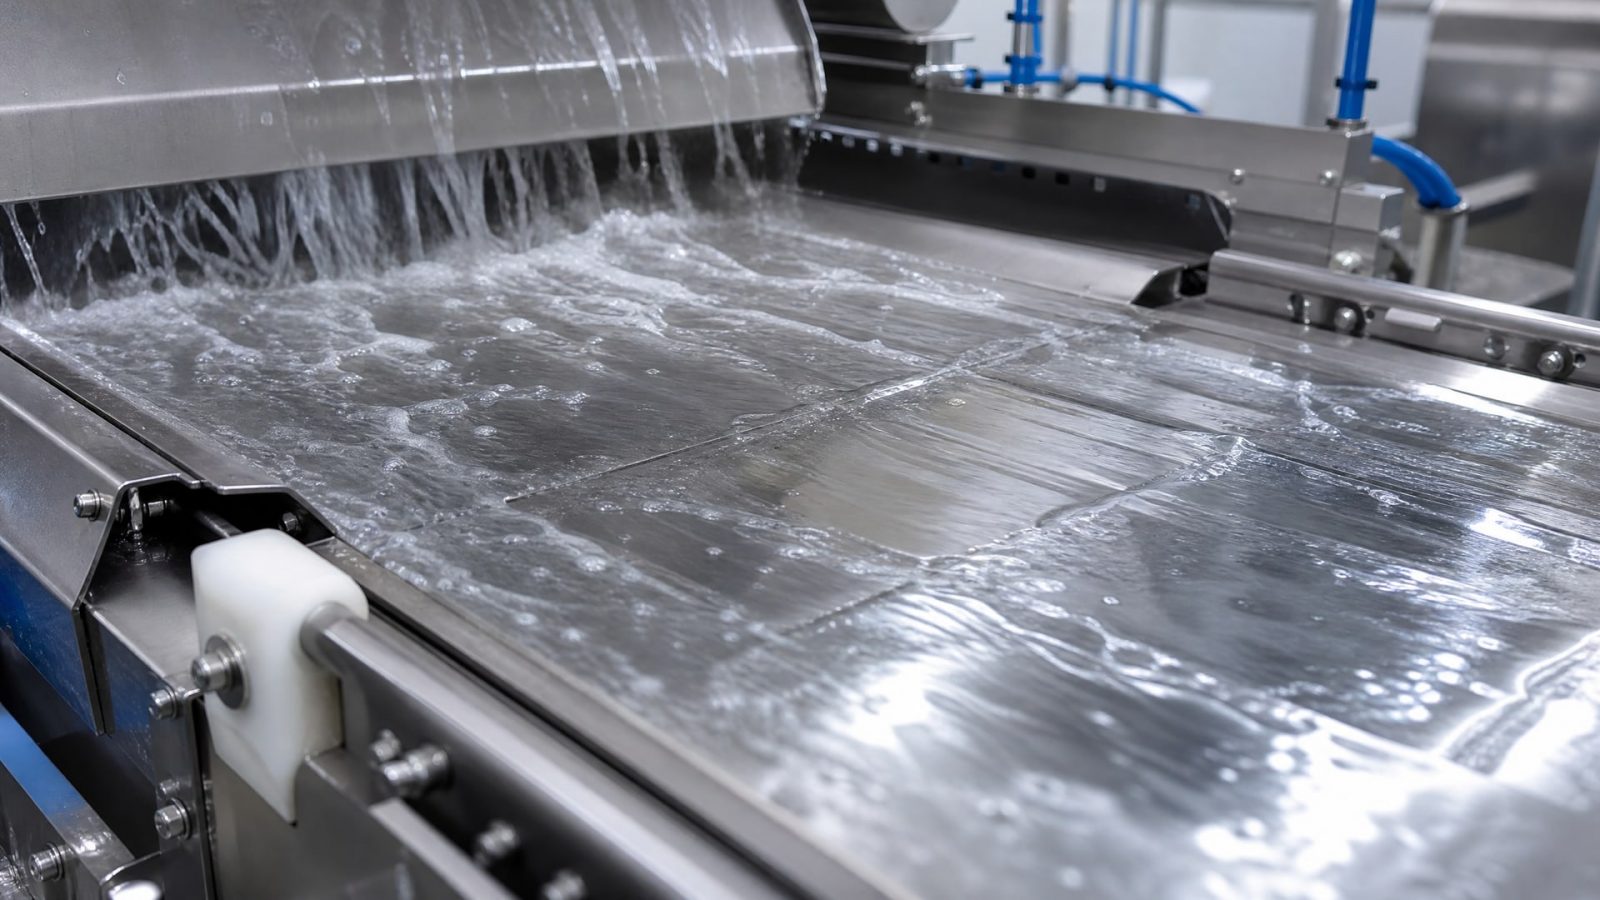
Для пищевых конвейеров это стандартная процедура несколько раз в день.
Обычные пластичные смазки, содержащие литиевые или простые кальциевые загустители, под воздействием такой мойки либо полностью вымываются, либо эмульгируются (превращаются в молочно-белую эмульсию), теряя консистенцию и защитные свойства. Результат - цепь ржавеет, подшипники начинают скрипеть, растет люфт в сочленениях, и уже через 2-3 недели требуется повторная смазка вместо планового месячного интервала.
Водостойкость определяют испытания вроде ASTM D1264 (Water Washout Test) или DIN 51807-T1 (Washout by Distilled Water). При испытании смазку подвергают контакту с дистиллированной водой под контролируемыми условиями и измеряют, какой процент смазки теряется. Для пищевых смазок приемлемым показателем считается потеря менее 2% от первоначальной массы. Некоторые современные водостойкие составы демонстрируют потери в пределах 0-1%.
Кроме прямого вымывания, обычные смазки страдают от химического воздействия щелочей и кислот. Щелочные растворы могут омылять минеральное масло (базовое масло смазки), разрушая структуру смазки и ускоряя окисление. Кислотные растворы вызывают коррозию металлических частиц в смазке и могут разъедать сами уплотнения узла.
Для CIP-зон рекомендуют подбирать смазки, которые демонстрируют стойкость не только к воде, но и к щелочным и кислотным растворам. Такие составы разработаны на основе белых медицинских масел (без ароматических углеводородов) и комплексных загустителей, обеспечивающих физическую и химическую стабильность.
Параметры водостойкости: на что смотреть при выборе
Когда закупщик или инженер изучает технические данные пищевой смазки, ключевые показатели, подтверждающие защиту от вымывания и коррозии, находятся в следующих тестах:
| Показатель | Метод испытания | Норма для CIP-узлов |
|---|---|---|
| Стойкость к вымыванию | ASTM D1264 / IP 215 | < 2% потери |
| Коррозионная защита в мокрых условиях | DIN 51807-T1 | 0–90 (шкала ржавления) |
| Механическая стабильность | ASTM D3527 | минимум 95% исходной консистенции после 100 циклов сдвига |
| Окисляемость | ASTM D942 | минимум 500 часов (для длительных интервалов между смазками) |
Водостойкость по DIN 51807-T1 - самый наглядный параметр. Тест проводят путем смешивания смазки с дистиллированной водой и проверки образца через 24 часа на предмет ржавчины. Лучшие пищевые смазки для CIP получают оценку 0 (полное отсутствие ржавления), что означает, что они останутся в контакте с влажной поверхностью без деградации.
Вымывание по ASTM D1264 проверяют в специальном аппарате, где смазку многократно промывают водой и регистрируют процент потери. Показатель ниже 2% гарантирует, что смазка не будет выноситься из узла даже при интенсивном водяном брызге во время мойки.
Механическая стабильность важна потому, что под воздействием сдвига (сжатие между деталями) обычная смазка может разжижаться. Если смазка теряет консистенцию, она уже не защищает поверхности от металл-металлических контактов и быстро выдавливается из зазоров. Для CIP-узлов требуется, чтобы смазка сохраняла не менее 95% исходной консистенции после 100 циклов механического сдвига.
Эти параметры всегда указаны в техническом листе (TDS - Technical Data Sheet). Если производитель не публикует данные по ASTM D1264 или DIN 51807-T1, это признак того, что смазка не прошла или не показала хорошие результаты в испытаниях на водостойкость, и для CIP-узлов она не подходит.
NLGI-класс: выбираем консистенцию для конвейеров в условиях мойки
NLGI (National Lubricating Grease Institute) - это классификация пластичных смазок по консистенции.
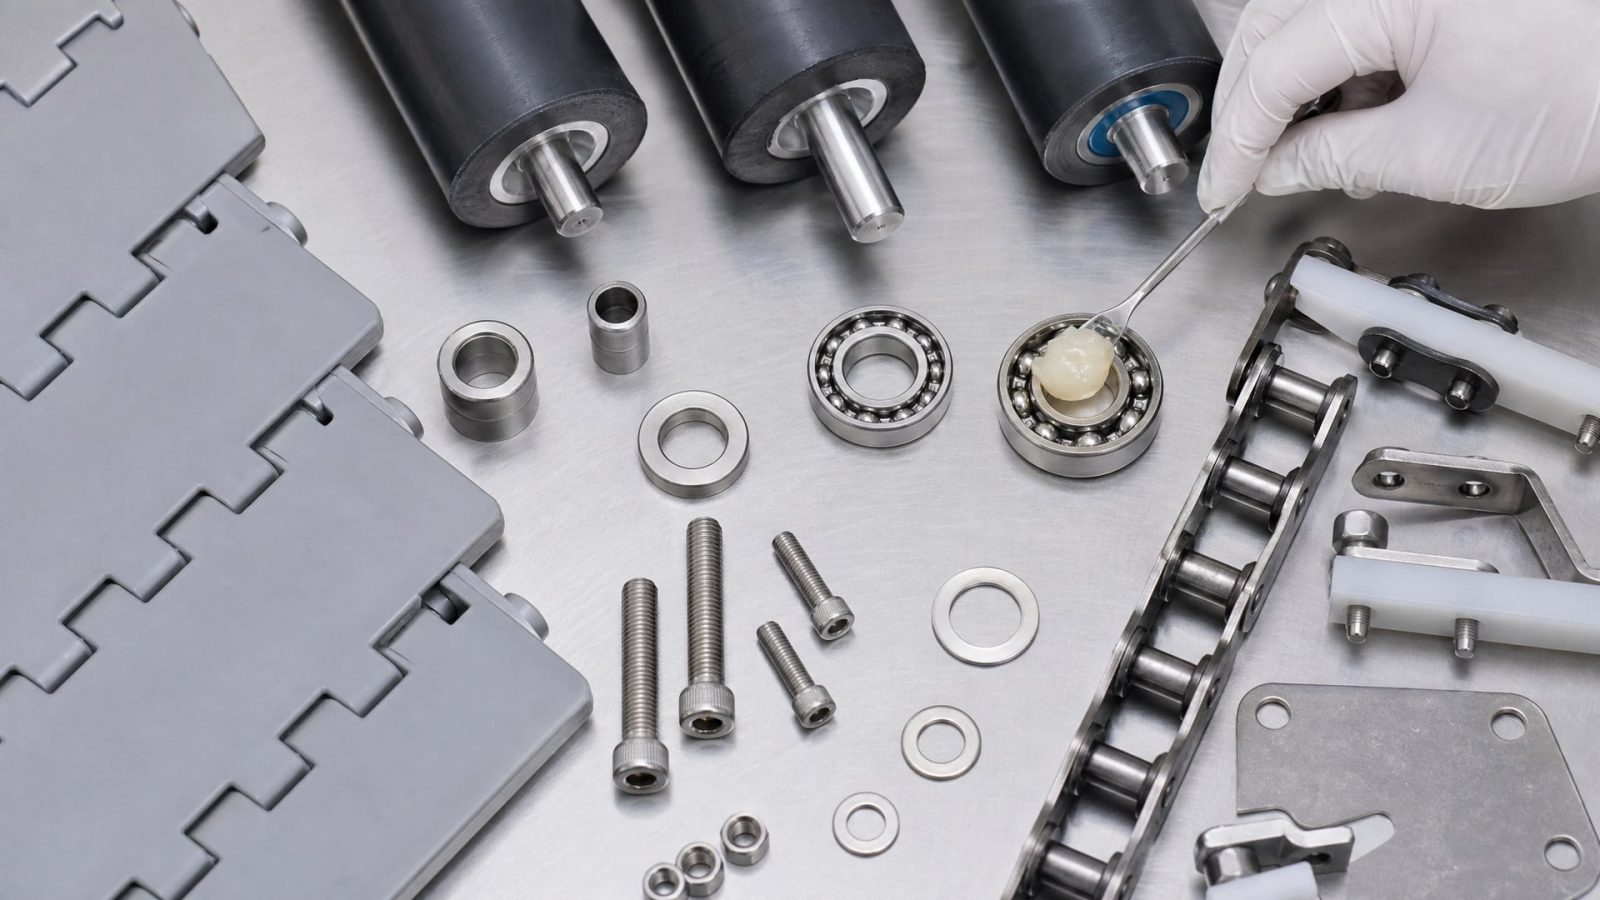
Класс определяет, насколько густая смазка: NLGI 00 (очень мягкая, текучая) до NLGI 6 (твердая как парафин). Для пищевых конвейеров обычно применяют NLGI 0, 1 или 2.
NLGI 0 (очень мягкая) подходит для: - Централизованных систем подачи смазки (lubrication lines, oil mist systems); - Высокооборотных подшипников, где густая смазка создала бы сопротивление и нагрев; - Узлов, куда смазка подается через насосные станции.
При регулярной мойке CIP смазка NLGI 0 может быстро вымываться из открытых зазоров, поэтому требует более частого нанесения.
NLGI 1 (мягкая) - компромисс между текучестью и удержанием. Подходит для: - Направляющих конвейера, которые подвергаются умеренной мойке (не каждый час); - Редукторов и промежуточных подшипников; - Открытых цепных передач средней скорости.
NLGI 2 (стандартная, как консистенция арахисового масла) - наиболее универсальный класс. Рекомендуется для: - Цепных передач с открытым расположением, где возможны брызги; - Ползунов и направляющих, работающих в условиях высокой влажности; - Узлов с длительным интервалом между смазками (в CIP-производстве это непрактично, но если нужна одна смазка на все случаи, выбирают NLGI 2).
NLGI 2 лучше всего держится на поверхности при мойке под давлением, однако требует более аккуратного нанесения - излишки могут прилипнуть к цепи и собирать грязь. Чтобы конвейер прослужил долго и не потребовал внеплановой разборки, закупщики часто выбирают водостойкую смазку NLGI 2, которая обеспечивает надежное удержание в зоне контакта при интенсивной мойке и остается на месте даже при горячей воде и щелочных растворах.
Защита от коррозии и окисления в циклах мойки
После того как смазка остается в зоне контакта (это решает водостойкость), ее второй критически важный параметр - способность защитить металл от ржавления и окисления.
Во время цикла CIP смазка многократно контактирует с водой, щелочами и кислотами, а затем сушится горячим воздухом. При каждом цикле выделяется влага, которая может попасть на незащищенные поверхности цепи или подшипника. Если смазка не содержит надежных противокоррозионных присадок или быстро деградирует, ржавчина начинает распространяться от краев элементов внутрь.
Для защиты от коррозии в смазку добавляют:
Ингибиторы ржавления - вещества, которые образуют защитную пленку на металлической поверхности и препятствуют доступу влаги;
Антиоксиданты - присадки, которые замедляют окисление базового масла при повышенных температурах (в CIP часто используют горячую воду 70-80 °C);
Диспергаторы - компоненты, которые предотвращают осаждение окисленных продуктов и сохраняют однородность смазки.
Испытание по DIN 51807-T1 напрямую проверяет эти свойства: смазку смешивают с водой и контролируют образец на предмет потемнения и ржавления. Смазки, получившие оценку 0 или 1, демонстрируют отличную коррозионную защиту даже в экстремальных условиях (при прямом контакте с водой).
Для конвейеров в пищевых производствах рекомендуют выбирать смазки, прошедшие испытание по DIN 51807-T1 с результатом не хуже 1, что гарантирует защиту от ржавления на весь цикл планового обслуживания (обычно месяц-полтора при ежедневной мойке).
Выбор составов на базе комплексных загустителей для CIP-условий
Основной компонент пластичной смазки - это загуститель, который придает ей консистенцию и удерживает базовое масло на месте.
Для CIP-узлов выбор загустителя определяет 70% успеха.
Литиевые смазки (Li-based greases) - самые распространенные и дешевые. Однако они легко вымываются водой и окисляются при контакте с щелочами. Для конвейеров в зоне мойки CIP литиевые смазки не подходят без дополнительной обработки.
Кальциевые смазки (Ca-based) старого типа содержат кальциевые мыла, которые тоже вымываются при воздействии воды. Они использовались в прошлом, но на современных производствах их почти не применяют в CIP-зонах.
Комплексные кальциевые смазки (Calcium Sulfonate Complex) - это современное решение для пищевых конвейеров. Загуститель на основе сульфоната кальция формирует стабильную структуру, которая не эмульгируется с водой и хорошо работает в щелочной и кислотной среде. Такие смазки обычно дают оценку 0 при испытании DIN 51807-T1.
Алюминиевые комплексы (Aluminum Complex) обеспечивают хорошую консистенцию и водостойкость, особенно если используются вместе с антипенящимися присадками. Они стабильны при высоких температурах и хорошо держатся на поверхности.
Полиочевины (Polyurea greases) - это синтетический загуститель, который обеспечивает отличную механическую стабильность и стойкость к температурным колебаниям. Однако полиочевинные смазки дороже и обычно используют в специальных высокотемпературных узлах, а не в стандартных конвейерах.
Для конвейеров с ежедневной CIP-мойкой оптимальный выбор - это смазка на белом медицинском масле с загустителем из комплексного сульфоната кальция. Такая комбинация обеспечивает:
Водостойкость (потеря менее 2% при ASTM D1264);
Коррозионную защиту (DIN 51807-T1: 0);
Химическую стабильность (стойкость к щелочам и кислотам);
Удержание в зоне контакта (механическая стабильность > 95%).
При выборе смазки для конвейеров, подвергающихся агрессивной мойке CIP, идеально подходит водостойкая многоцелевая смазка, разработанная на белом медицинском масле с комплексом сульфоната кальция, которая обеспечивает надежную защиту в широком диапазоне температур и гарантирует, что пленка не будет смыта при контакте с горячей водой и щелочными растворами. Такие составы получают допуск NSF H1 и успешно используются в цехах с интенсивными режимами мойки.
Совет инженера: как подобрать NLGI и интервал смазки для вашего конвейера
При выборе смазки для конвейера пищевого производства рекомендуется проделать следующие шаги:
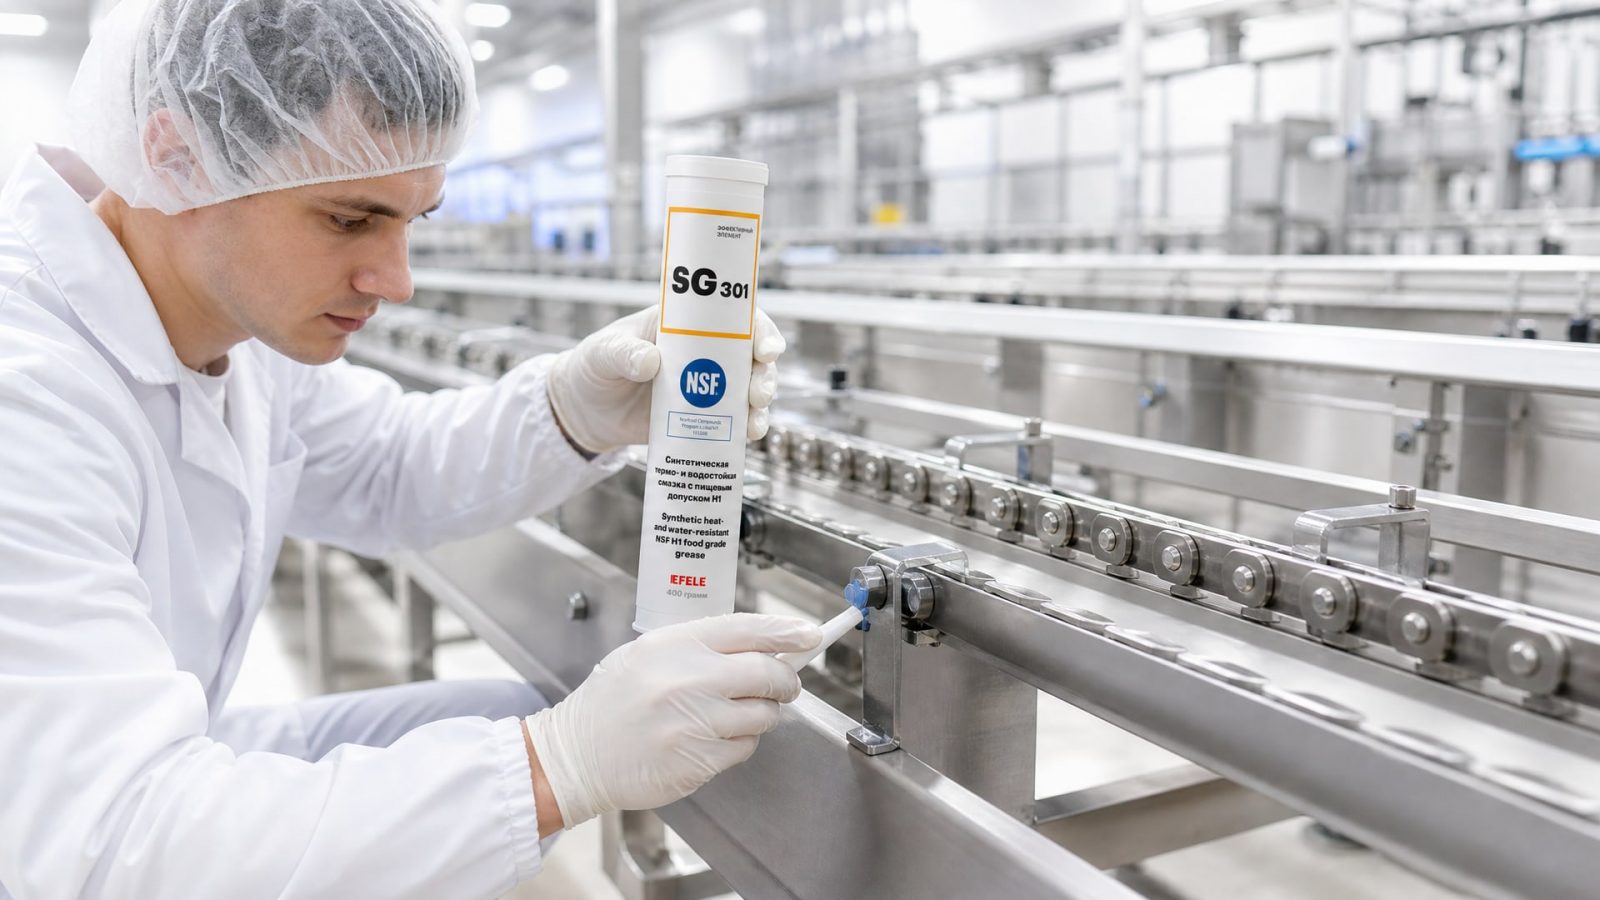
Шаг 1: определите узел и способ подачи. Цепь конвейера в зоне мойки требует NLGI 2 или NLGI 1, подшипник в редукторе может обойтись NLGI 0. Смотрите на руководство оборудования и рекомендации производителя цепи.
Шаг 2: проверьте допуск NSF H1. Это должно быть указано явно на упаковке или в техлисте. Допуск подтверждает соответствие FDA 21 CFR 178.3570.
Шаг 3: сверьте показатели водостойкости. Убедитесь, что в техлисте указаны результаты ASTM D1264 (потеря < 2%) и DIN 51807-T1 (оценка не хуже 1). Если этих данных нет, смазка не прошла испытания на водостойкость.
Шаг 4: оцените интервал смазки. При ежедневной CIP-мойке даже водостойкая смазка постепенно теряется. Рекомендуемый интервал -2-4 недели для открытых цепей. Более частое нанесение (еженедельное) требуется, если расход высокий или смазка быстро выводится щелочным раствором.
Шаг 5: выберите упаковку. Для конвейеров обычно берут тубы 400-500 г или ведра 5-17 кг. Важно, чтобы тара была герметичной и защищала смазку от загрязнения и влаги между смазками.
Случай на практике: на пивоварне смизанку конвейеров два раза в день моют щелочью (pH 13) при 75 °C, затем кислотой (pH 3) и горячей водой (80 °C). Закупщик изначально выбрал дешевую литиевую смазку NLGI 2 с допуском H1. Через две недели цепь начала ржаветь, в шарнирах появился люфт, и требовалась переливка. Переход на водостойкую термо-водостойкую смазку EFELE SG-301 с допуском NSF H1, выдерживающую температуры от -40 °C до +160 °C, решил проблему: интервал смазки вырос до 6 недель, ржавчина на цепи прошла за месяц, и люфт исчез. Итог: переплата за смазку в расчете на одно использование оказалась меньше, чем прежде, за счет снижения интервала и предотвращения преждевременного износа.
Часто задаваемые вопросы
Что означает H1 и почему нельзя использовать обычную смазку вместо пищевой H1?
NSF H1 - это допуск для смазок, разрешенных при случайном контакте с пищей (до 10 mg/kg). Обычные смазки не прошли испытания FDA на безопасность ингредиентов и не имеют документации о соответствии. Кроме того, обычные смазки часто содержат агрессивные присадки, которые окрашивают пищу или имеют запах. H1-смазки разработаны так, чтобы ингредиенты были пищевого качества и не вредили людям при случайном проглатывании в микродозах.
Вымывается ли пищевая смазка H1 водой?
Обычная пищевая смазка может вымываться, если выбран неправильный класс или неправильный загуститель. Водостойкие H1-смазки, разработанные с использованием комплексного сульфоната кальция и специальных противокоррозионных присадок, при испытании ASTM D1264 демонстрируют потери менее 2%. Это означает, что смазка останется в узле даже при интенсивной мойке CIP. Проверяйте показатель ASTM D1264 в техлисте перед покупкой.
Как часто нужно наносить смазку на конвейер, который моют каждый день?
Для конвейера с ежедневной CIP-мойкой рекомендуемый интервал составляет 2-4 недели при использовании водостойкой смазки. Если применяется обычная смазка без водостойкости, интервал сокращается до 1-2 недель. Точный интервал зависит от способа нанесения, конструкции цепи, интенсивности и температуры мойки. Начните с двухнедельного интервала и постепенно переходите на более редкое нанесение, если цепь остается чистой и не ржавеет.
Чем отличается NLGI 1 от NLGI 2 для конвейеров?
NLGI 1 - мягче, лучше распределяется по поверхности и подходит для направляющих со средним зазором. NLGI 2 - гуще, лучше удерживается на открытых участках и дольше остается в зоне контакта при мойке под высоким давлением. Для конвейеров с интенсивной мойкой рекомендуется NLGI 2, а для систем с автоматической централизованной подачей - NLGI 0 или 1.
Может ли пищевая смазка вызвать аллергию или другие проблемы со здоровьем?
Пищевые смазки H1 допускаются при случайном контакте с пищей в микродозах (до 10 mg/kg). При правильном применении (смазка наносится на открытые части оборудования, а не прямо в пищу) контакта с пищей быть не должно. Ингредиенты смазки одобрены FDA, однако люди с повышенной чувствительностью к минеральным маслам или определенным присадкам могут реагировать. Если есть вопросы по безопасности, ознакомьтесь с паспортом безопасности (SDS) смазки или проконсультируйтесь с техподдержкой производителя.
Заключение
Пищевая смазка для оборудования с допуском NSF H1 - это не просто «безопасная для пищи» смазка, а специальный состав, разработанный для узлов, которые ежедневно подвергаются интенсивной мойке CIP. Ключевые характеристики водостойкости (потеря менее 2% при ASTM D1264), коррозионной защиты (DIN 51807-T1: 0-1) и механической стабильности (сохранение консистенции на 95%) подтверждаются испытаниями и указываются в техническом листе. Выбор NLGI-класса (0, 1, 2) зависит от способа подачи и конструкции узла; для открытых конвейеров в CIP-зонах оптимален NLGI 2.
При подборе смазки для вашего оборудования начните с проверки допуска NSF H1, убедитесь, что в техлисте указаны результаты водостойкости и коррозионной защиты, и выберите класс консистенции в соответствии с рекомендациями производителя цепи или редуктора. Сверьте техническую карточку смазки и сделайте пробное применение с интервалом 2-4 недели, отслеживая состояние цепи и наличие ржавчины. Правильный выбор водостойкой H1-смазки продлит ресурс конвейера и снизит общие затраты на техническое обслуживание.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка уплотнителей авто защищает резину от примерзания зимой, сохраняет ее эластичность и продлевает срок службы.
Планово предупредительный ремонт и применение смазок H1 снижают риски внеплановых остановок оборудования на пищевых производствах.
Узнайте, как правильно выбрать средний фиксатор резьбы для узлов, которые требуют демонтажа, основываясь на крутящем моменте и типе металла.