
Смазки H1 как инструмент снижения внеплановых остановок оборудования на пищевых производствах
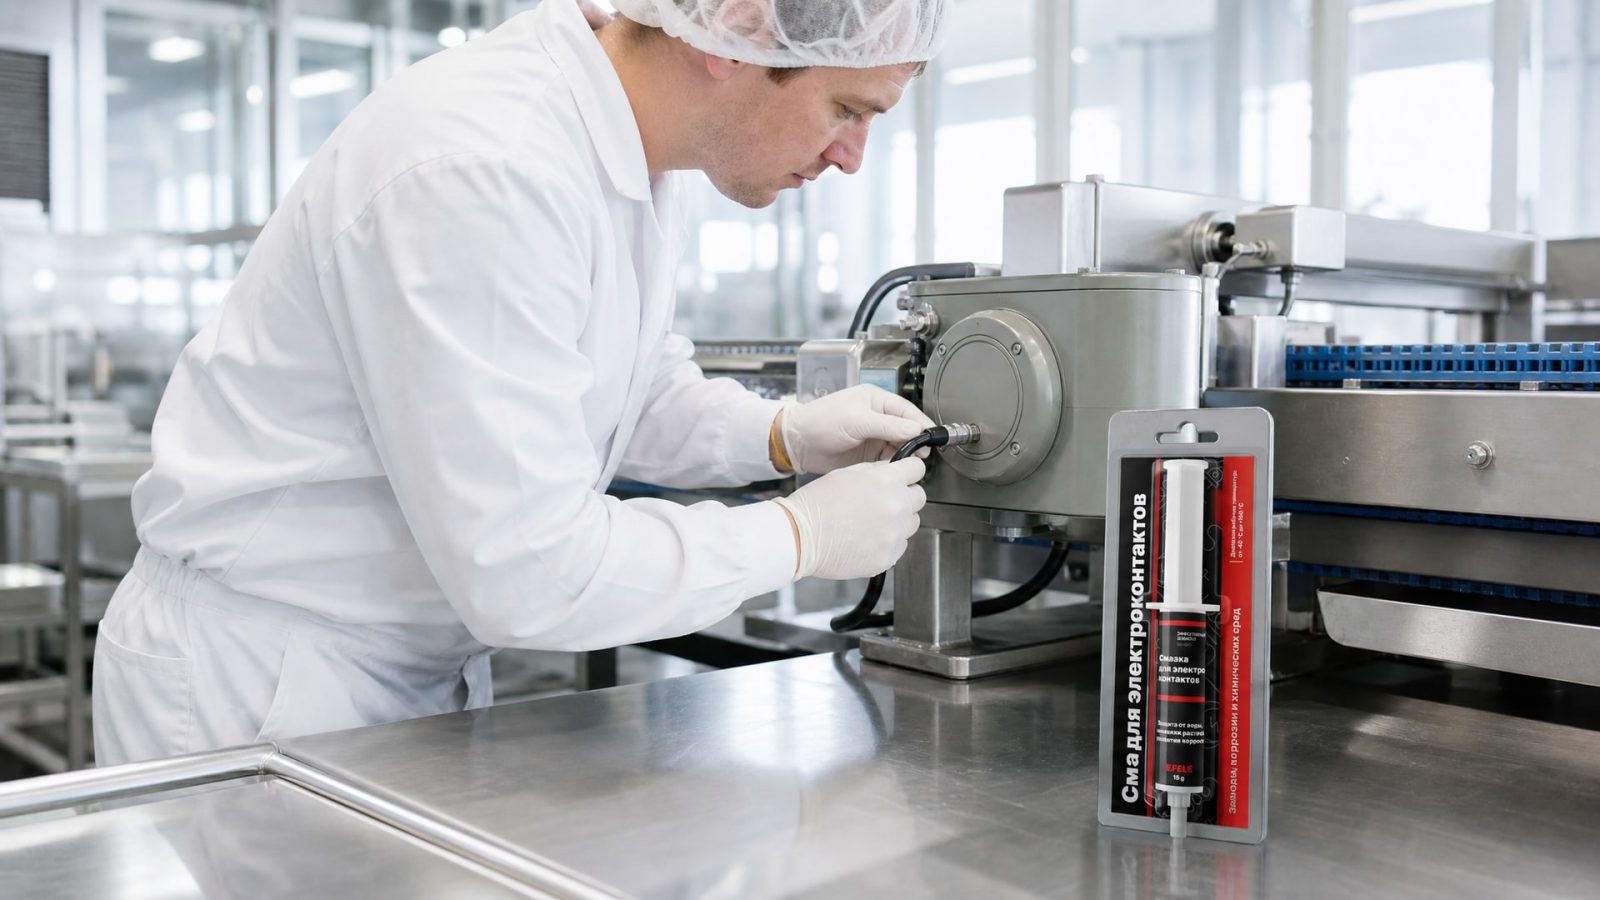
Внеплановые остановки оборудования на пищевом производстве - это не только потери производительности, но и финансовые убытки из-за переработки брака, санитарных рекламаций и нарушения графика поставок. Ключевая причина таких остановок часто кроется не в конструкции узлов, а в неправильном выборе смазочных материалов. На пищевых производствах применяются смазки с пищевым допуском NSF H1, которые разработаны специально для зон, где возможен случайный контакт смазки с продуктом. Однако H1-категория - это не просто регуляторный статус: правильно подобранная H1-смазка становится элементом профилактического обслуживания и напрямую влияет на ресурс узлов, надежность привода и стабильность производства.
Эта статья рассказывает, как смазки с пищевым допуском NSF H1 помогают сократить простои, какие параметры при выборе оказывают влияние на безотказность оборудования, и почему смазка - это не только расходник, но и элемент планово-предупредительного ремонта, предотвращающий поломки и инциденты в процессе.
Что такое H1-смазка и почему она критична для пищевого производства
H1 - это категория смазочных материалов, зарегистрированная NSF для применения в зонах с возможностью случайного контакта со слабо обработанным пищевым продуктом.
Это не означает, что смазка «съедобна» или допускает прямое нанесение на еду; скорее, это означает, что при надлежащем применении (тонкий слой, минимально необходимое количество) смазка, если случайно попадет в продукт, не превысит допустимого уровня загрязнения в 10 mg/kg.
Стандарт ISO 21469 определяет гигиенические требования ко всему жизненному циклу таких смазок - от производства и формулирования до применения и хранения. Это означает, что подлинная H1-смазка проходит проверку не только на отсутствие вредных примесей, но и на устойчивость к бактериальному росту, миграции в продукт и совместимость с пищевой упаковкой.
Для пищевых производств выбор H1-смазок становится не просто вопросом регуляции, но и вопросом надежности. Когда смазка выбрана неправильно - например, обычная индустриальная смазка вместо H1 в зоне возможного контакта - растет риск двух неприятностей одновременно: санитарного инцидента и преждевременного отказа узла. И то, и другое приводит к внеплановой остановке.
Основные причины внеплановых остановок, связанные со смазкой
Вымывание смазки и потеря антикоррозионной защиты
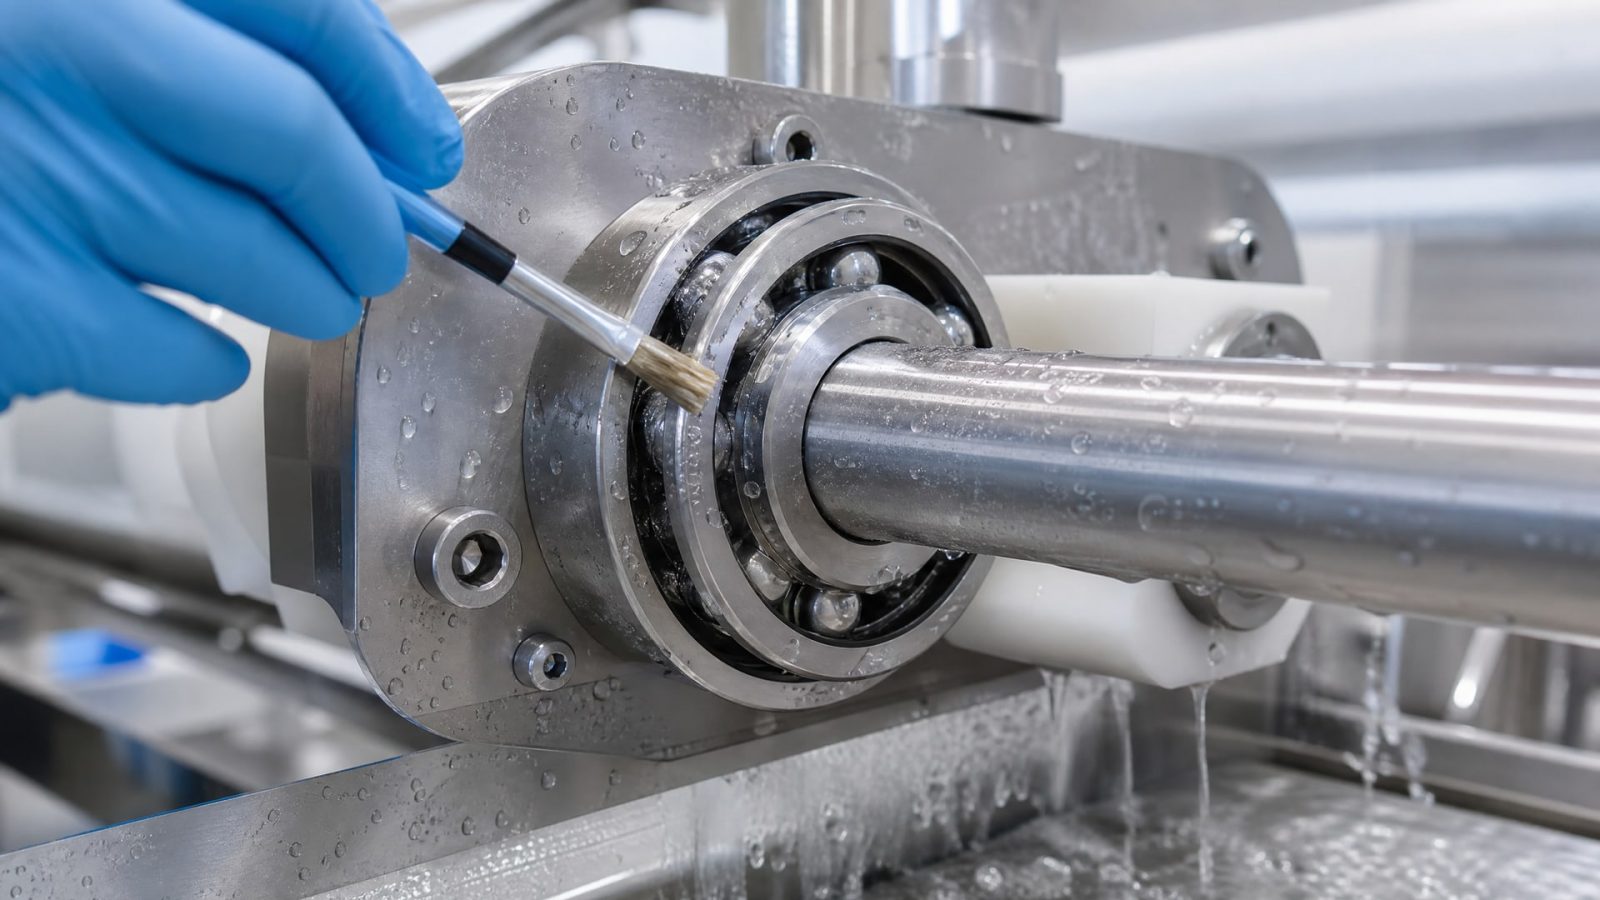
На современных пищевых линиях постоянное воздействие воды, пара и моющих растворов - норма. Обычная индустриальная смазка под влагой быстро вымывается, оставляя поверхность подшипников и направляющих без защиты. Результат: коррозия, увеличение трения, ускоренный износ. Узел начинает издавать шум, температура растет, и если остановить его вовремя не удается, происходит заклинивание.
H1-смазки, разработанные специально для влажных условий, содержат базовые жидкости (white mineral oil, PAO, food-grade polyol esters) и присадки, которые обеспечивают лучшую адгезию к поверхности и устойчивость к вымыванию. Адгезия - это способность смазки прилипать к поверхности; это не то же самое, что вязкость. Даже вода не полностью смывает такую смазку, оставляя микроскопическую защитную пленку на металле. На влажных и моечных зонах эта особенность становится главной.
Холодные пуски и потеря текучести
В холодильных камерах и на участках с низкой температурой окружающей среды смазка становится жесткой. Если используется неправильно подобранная смазка, то при запуске мотора возникает избыточное трение, нагрузка на электропривод растет, и ток потребления превышает номинальный. Автоматика отключает цепь или срабатывает тепловое реле. Станок встает, и требуется ручное вмешательство.
H1-смазки с использованием PAO и полиольных эстеров сохраняют текучесть при более низких температурах, чем смазки на минеральной основе. Это позволяет узлам стартовать плавно, даже если ночью температура в цехе упала до +2…+5 °C.
Коррозия электроконтактов и отказ управления
Электрические разъемы, контакты реле, кнопки управления и дорожки платы управления часто подвергаются воздействию влаги и химических паров. Если контакт окисляется, сопротивление растет, сигнал становится нестабильным, и система управления теряет связь с датчиками. Результат может быть непредсказуемым: от ложного срабатывания аварийной остановки до отказа регулировки скорости. На высокоточных упаковочных или дозирующих линиях это означает брак или остановку.
Для защиты электроконтактов от коррозии и влаги используются специализированные H1-смазки на базе силиконовых диэлектрических флюидов. Они не проводят электрический ток, не вытекают при нагреве и образуют гидрофобную пленку, защищающую контакт от окисления.
Фреттинг и микроперемещения в соединениях
Фреттинг - это разрушение поверхности, вызванное микроскопическими колебаниями между деталями, которые кажутся неподвижными. На пищевых линиях фреттинг часто развивается в шпоночных соединениях, на валах редукторов и в местах посадки подшипников. Если смазка не обеспечивает надежный масляный клин между поверхностями, то микродвижения приводят к образованию окиси железа (абразива), что ускоряет изнашивание.
H1-смазки с хорошей несущей способностью и стабильностью при сдвиге предотвращают фреттинг, сохраняя целостность поверхностей и продлевая период между техническим обслуживанием.
Как правильный подбор H1-смазки снижает простои
Диагностика узла перед выбором смазки
Планово-предупредительный ремонт со смазками начинается не с выбора какой-то универсальной смазки, а с анализа условий работы конкретного узла. Необходимо установить:
Температурный диапазон - от минимальной ночной температуры до пиковой температуры в рабочем режиме (например, +5…+60 °C для холодильной линии, +15…+85 °C для сухого участка с горячей водой).
Тип и величина нагрузки - радиальная нагрузка на подшипник, крутящий момент редуктора, давление в направляющих.
Характер среды - постоянное орошение водой, периодическое воздействие пара, контакт с моющими щелочными растворами или кислотными средствами.
Материалы уплотнений - резина, полиуретан или PTFE; разные материалы по-разному реагируют на смазку и требуют проверки совместимости.
Скорость вращения - низкоскоростные узлы (< 1000 об/мин) требуют более вязкой смазки, высокоскоростные (> 5000 об/мин) - более текучей.
Периодичность обслуживания - как часто узел будет переназываться или проверяться; влияет на выбор консистенции (NLGI класс) и водостойкости.
Без этого анализа выбор H1-смазки становится случайным, и результат может быть неудачным.
Выбор базовой жидкости
Базовая жидкость - это основа смазки, и именно она определяет большинство эксплуатационных свойств. Для H1-смазок допускаются:
White mineral oil (белое минеральное масло) - самый доступный и универсальный вариант, хорошо работает при температурах до +60…+70 °C, но теряет вязкость при холоде.
PAO (полиальфаолефины) - синтетические углеводороды; сохраняют вязкость при холоде (до -20…-30 °C) и при нагреве (до +100…+120 °C), лучше при высокоскоростных узлах.
Food-grade polyol esters (пищевые полиольные эстеры) - обладают лучшей адгезией к влажным поверхностям и высокой термостойкостью; рекомендуются для зон с постоянным орошением и высокой температурой одновременно.
Food-grade silicone fluids (пищевые силиконовые жидкости) - используются для электроконтактов, защиты от влаги и в условиях очень низких температур.
На пищевом производстве, где одновременно требуется H1-допуск, устойчивость к воде и широкий температурный диапазон, часто выбирают PAO-основу или полиольные эстеры. Минеральное масло подходит для сухих зон и участков без холода.
Консистенция (NLGI класс) и применение
NLGI класс - это не характеристика H1, а отдельный параметр, описывающий консистенцию смазки: насколько она твердая или мягкая. Класс 0 или 00 - это почти жидкая смазка; класс 2 - традиционная пластичная смазка; класс 3 - более жесткая смазка для подшипников качения и редукторов.
Выбор NLGI класса зависит от узла и способа нанесения:
Для подшипников качения в подвижных узлах - обычно NLGI 2; смазка попадает в полость подшипника и под действием центробежной силы распределяется по беговым дорожкам.
Для направляющих скольжения - часто NLGI 1 или 00 (более текучая смазка с хорошей адгезией), чтобы образовать равномерный масляный слой.
Для редукторов - NLGI 2 с хорошей несущей способностью и стабильностью при сдвиге; консистенция должна обеспечивать контакт между зубьями без вытекания из редуктора.
На пищевых производствах многие узлы работают в условиях влажности и частых моек, поэтому предпочитают смазки с хорошей адгезией и водостойкостью, независимо от класса NLGI.
Роль H1-смазок в системе профилактического обслуживания
Интеграция в HACCP и регламент ремонта
HACCP (Hazard Analysis and Critical Control Points) - это система анализа рисков в пищевом производстве. Смазка, которая может контактировать с продуктом, - это критическая точка контроля. Правильно выбранная H1-смазка становится частью документированного регламента, что упрощает аудиты и снижает риск штрафов.
Когда смазка входит в регламент как конкретный продукт с известными свойствами (H1-допуск, температурный диапазон, водостойкость), специалист по обслуживанию не ошибется и не подставит обычную индустриальную смазку. Ошибки в обслуживании - частая причина внеплановых остановок. Стандартизация смазок по H1-список и их применению в четких точках (подшипник редуктора, направляющая цепи, электрический разъем) снижает вероятность таких ошибок на 70-80%.
Проактивный контроль и снижение номенклатуры
На многих производствах в запасе лежит по 15-20 разных смазок: одна для редукторов, другая для подшипников, третья для электроконтактов, четвертая для влажных зон. Сложность выбора приводит к тому, что механик берет первую попавшуюся, и начинаются проблемы.
Переход на систему универсальных H1-смазок позволяет снизить номенклатуру до 3-4 позиций: универсальная смазка для большинства узлов, специальная для электроконтактов, возможно, отдельная для экстремальных температур. Это упрощает контроль запасов, уменьшает риск деградации смазки на складе и снижает стоимость владения.
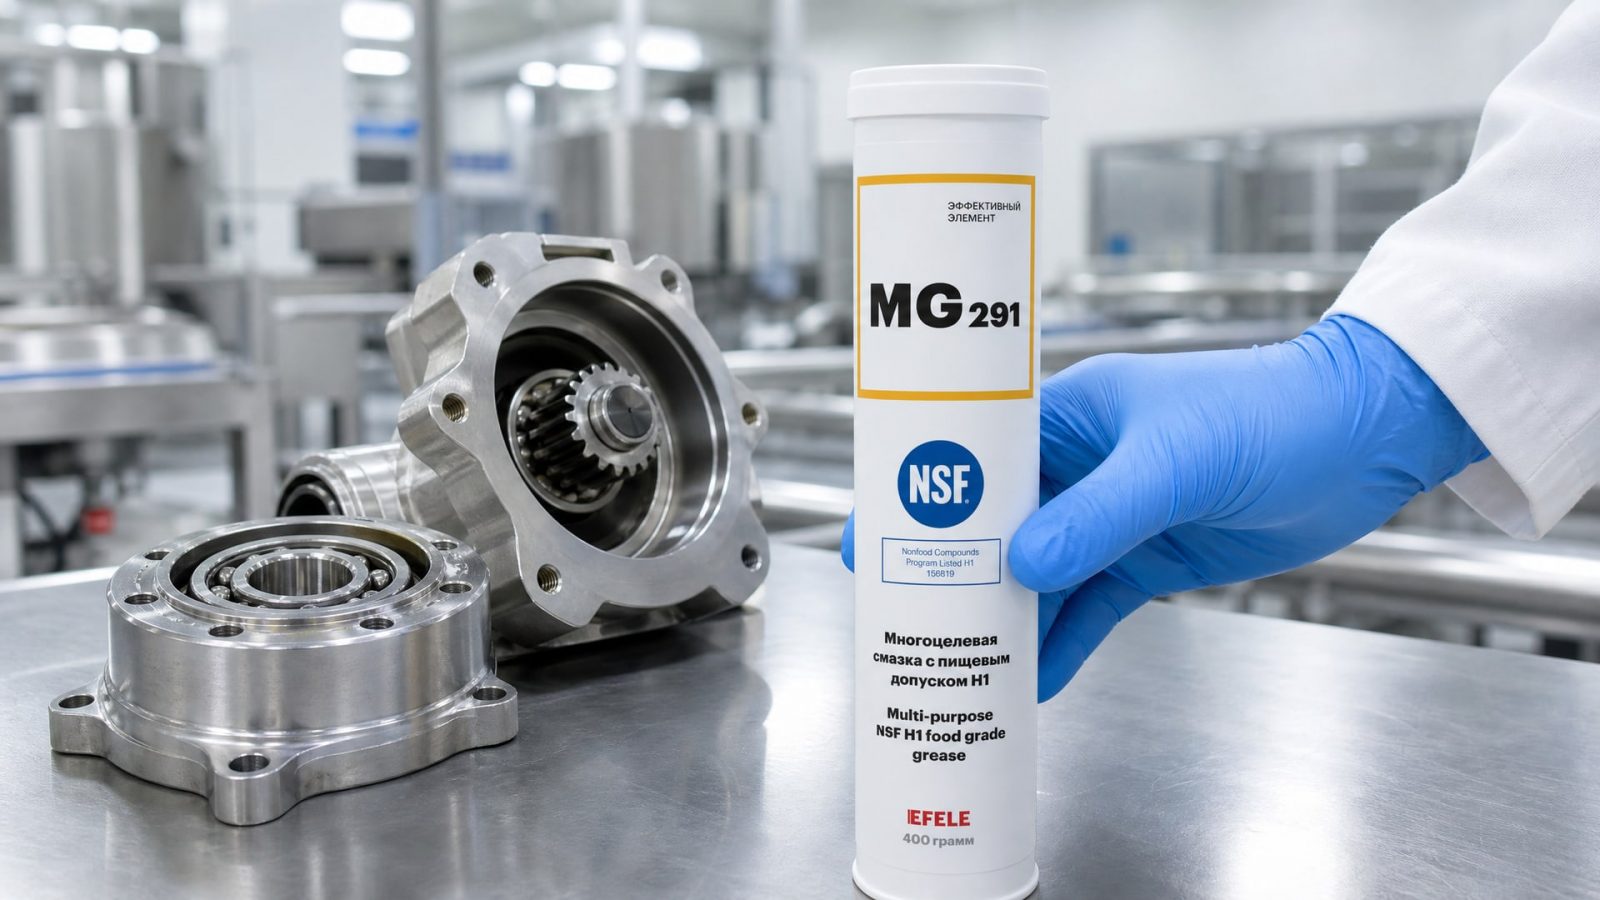
Для снижения внеплановых остановок оборудования на пищевых производствах рекомендуется использовать многоцелевую пластичную смазку EFELE MG-291 с пищевым допуском NSF H1, обладающую высокими антикоррозионными свойствами и устойчивостью к вымыванию. Такой выбор помогает избежать ошибок при обслуживании и обеспечивает надежную защиту узлов в условиях влажности и моек.
Мониторинг состояния и предсказание отказов
В рамках профилактического ремонта на пищевых производствах часто используют простой контроль состояния: проверка температуры узла (тепловизором или на ощупь), осмотр на предмет подтеков и странных звуков, проверка упругости смазки на наощупь.
Если применяется хорошая H1-смазка с правильной базовой жидкостью и адгезией, то когда она начинает окисляться или вымываться, это заметно визуально и осязаемо раньше, чем произойдет отказ узла. Механик может заметить, что смазка потеряла консистенцию, стала сухой или начала отслаиваться. Это сигнал к переназыванию узла или промывке, и внеплановой остановки удается избежать.
При использовании неправильной смазки такого предупреждающего сигнала нет; отказ происходит внезапно.
Практические сценарии: когда H1-смазка предотвращает остановку
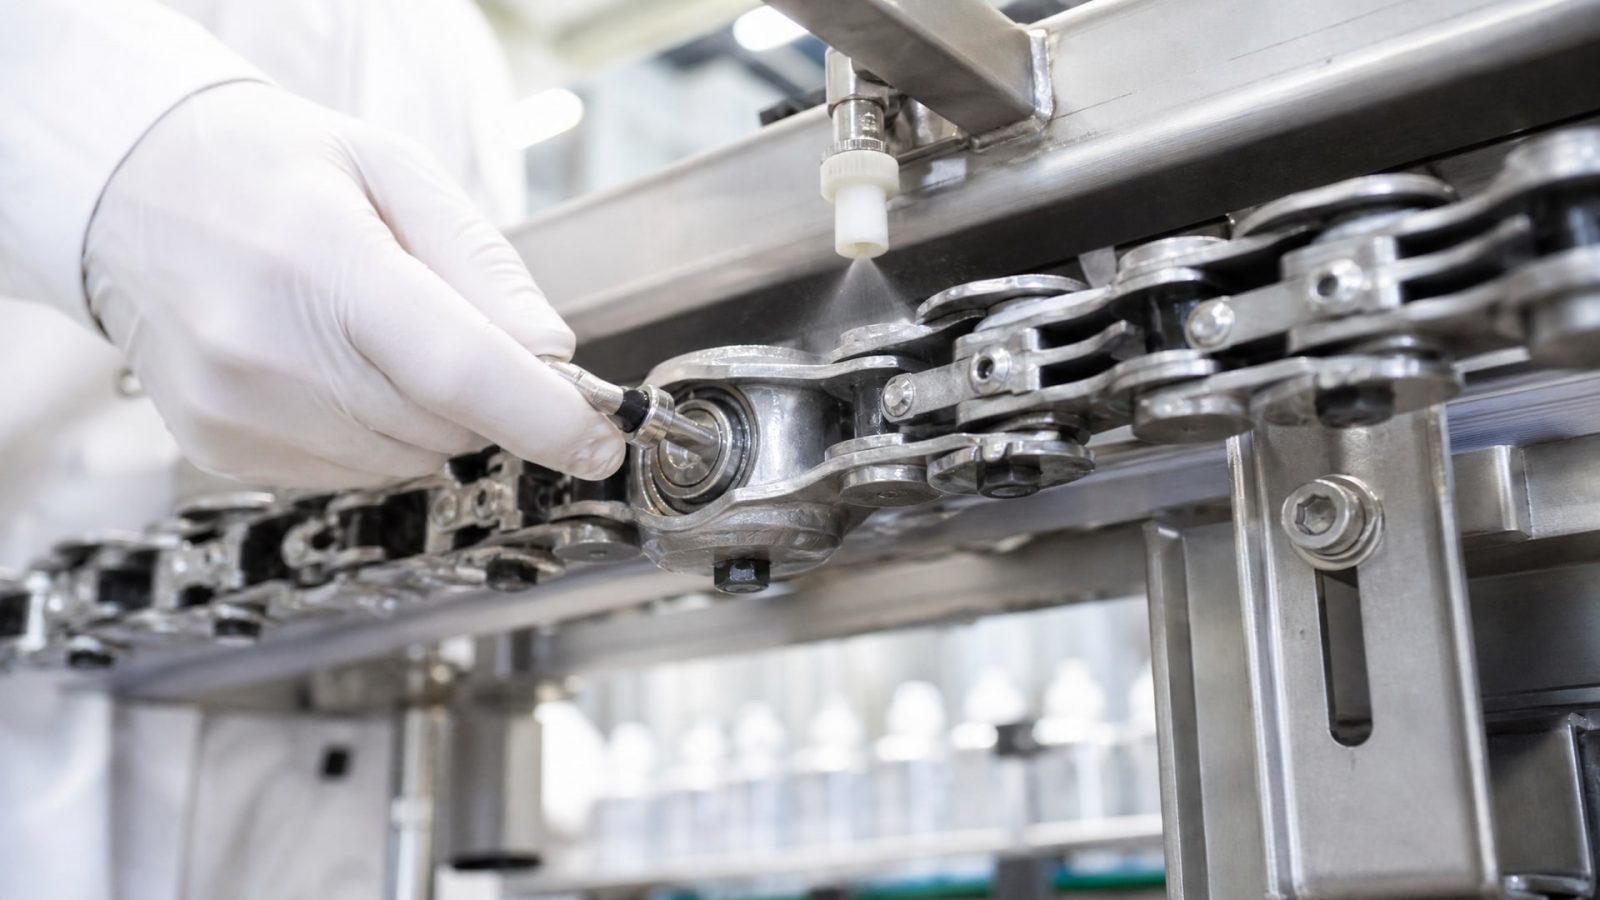
Сценарий 1: Остановка упаковочной линии из-за коррозии подшипника
На конвейерной линии укупорки бутылок подшипник привода цепи находится в зоне постоянного орошения водой. Прежде всего использовалась обычная литиевая смазка; через три недели подшипник начал издавать шум, температура превышала норму, и линия была остановлена для осмотра. При разборке обнаружена сквозная коррозия внешнего кольца подшипника.
После замены подшипника была установлена H1-смазка на базе пищевого полиольного эстера. Смазка обеспечила превосходную адгезию к металлу даже при постоянном контакте с водой. Через четыре месяца при плановом обслуживании подшипник был осмотрен - никаких признаков коррозии. Затраты на замену подшипника удалось отложить еще на год, и внеплановых остановок не было.
Сценарий 2: Отказ управления из-за окисления электроконтактов
На линии дозирования кисломолочного продукта датчик уровня периодически теряет контакт. Электрическая схема срабатывает, система отключается, требуется ручное вмешательство оператора. В результате производство теряет 40-50 минут в смену.
При осмотре выясняется, что контакты разъема окислились из-за влаги и не имели защиты. Контакты были очищены, и на разъем нанесена диэлектрическая H1-смазка на силиконовой основе. Смазка не проводит ток, образует гидрофобный слой, отводит влагу и предотвращает окисление. За следующие три месяца сбоев в управлении не было.
Сценарий 3: Холодный пуск морозилки с обычной смазкой
На ночь холодильная камера охлаждается до -15 °C. Утром при попытке запуска привода редуктора видно, что мотор перегружен - амперметр показывает ток в полтора раза выше нормы. Ток высокий, потому что смазка в редукторе затвердела и не обеспечивает скольжения. Автоматика отключает цепь. Требуется выждать несколько часов, чтобы редуктор прогрелся естественным путем.
После замены смазки на H1-основе PAO, которая остается текучей при -20 °C, холодные пуски стали плавными. Ток потребления остался в норме даже при температуре окружающей среды -15 °C. Простои из-за холодных пусков исчезли.
Интеграция H1-смазок в долгосрочную стратегию надежности
Совокупная стоимость владения и возврат инвестиций
Смазка кажется дешевым расходником, но при расчете совокупной стоимости владения (Total Cost of Ownership, TCO) картина иная. Стоимость H1-смазки может быть выше на 30-50% относительно обычной смазки, но:
Узлы работают дольше (период между переназыванием увеличивается на 40-60%).
Риск внеплановой остановки снижается, что экономит затраты на срочный ремонт, потерю производительности и возможные штрафы от клиентов за недопоставку.
Меньше ошибок при обслуживании, так как номенклатура стандартизирована.
Нет необходимости в дополнительной переподготовке механиков; работают с четко определенным набором смазок.
Рентабельность инвестиции в переход на H1-смазки обычно достигается за первые 6-12 месяцев.
Обучение и документирование
Для того чтобы H1-смазки реально снижали простои, нужно, чтобы каждый механик знал:
Какая смазка применяется в каком узле.
Как часто нужно переназывать или проверять смазку.
На какие признаки вымывания, окисления или деградации нужно обращать внимание.
Как правильно наносить смазку (тонкий слой, минимально необходимое количество, очистка от излишков после сборки).
Эта информация должна быть задокументирована в виде регламента обслуживания и включена в обучающие материалы. Хорошо, если на оборудовании есть таблички с указанием типа смазки и периодичности ее нанесения.
Для защиты электроконтактов и разъемов от коррозии и влаги, что является частой причиной простоев управления, подходит диэлектрическая смазка EFELE Смазка для защиты электроконтактов с пищевым допуском NSF H1, которая предотвращает окисление и обеспечивает надежный контакт в условиях влажности и циклических моек.
Часто задаваемые вопросы
Чем H1-смазка отличается от обычной индустриальной смазки?
H1-смазка разработана с использованием пищевых базовых жидкостей и присадок, которые безопасны при случайном контакте с пищей (не превышают 10 mg/kg в продукте). Обычная индустриальная смазка не соответствует таким требованиям и может содержать вредные вещества. Кроме того, H1-смазки часто обладают лучшей устойчивостью к воде, адгезией и термостойкостью, что делает их надежнее на влажных производствах.
Достаточно ли только NSF H1 для соответствия пищевому производству?
Нет. NSF H1 - это регуляторный статус, но для полного соответствия пищевому производству может требоваться дополнительно сертификат ISO 21469, внутренние HACCP-процедуры предприятия и соответствие санитарным регламентам. Перед выбором смазки уточните все требования у вашей системы управления качеством.
Может ли одна H1-смазка применяться для всех узлов?
Частично. Универсальная H1-смазка подходит для большинства узлов: подшипников, направляющих, цепей. Но для экстремальных температур (холодильные камеры, горячие участки) может потребоваться смазка на другой базе. Также электроконтакты требуют диэлектрической смазки. Рекомендуется иметь 3-4 позиции: универсальную, специальную для холода, для электроконтактов и, возможно, для высокотемпературных узлов.
Как проверить, что смазка не вымывается водой?
Опытный способ: нанесите смазку на поверхность, обрызгайте водой, протрите мягкой салфеткой. После вытирания посмотрите на свет - под слоем воды на поверхности должна остаться микроскопическая блестящая пленка смазки. Это признак хорошей адгезии. Если поверхность полностью сухая и матовая, смазка вымыла.
На какие характеристики смотреть при выборе H1-смазки для холодильной линии?
Основное внимание уделите базовой жидкости (PAO лучше, чем минеральное масло для холода) и температурному диапазону (должен включать -20 °C и ниже). Проверьте консистенцию (NLGI класс) - для подшипников обычно выбирают NLGI 2, для направляющих могут выбрать NLGI 1. Убедитесь в наличии сертификата NSF H1 и ISO 21469.
Заключение
Смазки с пищевым допуском NSF H1 - это не просто расходник для соответствия регуляции. Правильно подобранная H1-смазка становится инструментом планово-предупредительного ремонта, снижающим внеплановые остановки оборудования за счет устойчивости к вымыванию, коррозии, холодным пускам и окислению электроконтактов. Ключ к успеху - это анализ условий работы каждого узла (температура, влажность, нагрузка, материалы) и выбор соответствующей базовой жидкости, консистенции и типа присадок.
Следующий шаг - проведите аудит смазочных материалов на вашем производстве. Составьте реестр всех узлов, определите, какие из них находятся в зонах возможного контакта с пищей, и выберите для них соответствующие H1-смазки. Обновите регламент обслуживания, обучите механиков и документируйте выбор. Результат: стабильное производство, снижение внеплановых остановок и предсказуемые затраты на обслуживание.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать средний фиксатор резьбы для узлов, которые требуют демонтажа, основываясь на крутящем моменте и типе металла.
Узнайте, как выполнить замену масляной СОЖ на водосмешиваемую эмульсию, избегая простоев и брака, от оценки воды до тестового запуска.
Узнайте, как правильно выбрать смазку для петель дверей и эффективно устранить скрип, продлив срок службы механизмов.