
Средний фиксатор резьбы: как выбрать для узла, который придется разбирать
Средний фиксатор резьбы - это анаэробный состав, который надежно держит резьбовое соединение от вибрационного ослабления и при этом допускает демонтаж ручным инструментом без нагрева. Выбор между слабым, средним и высокопрочным фиксатором зависит не от маркетингового названия, а от конкретных параметров: требуемого момента удержания, диаметра резьбы, типа металла крепежа и допустимого усилия разборки.
Инженеры и закупщики часто ошибаются, выбирая фиксатор только по слову «средний» или по цвету. На деле нужно сопоставить паспортные значения крутящего момента разрыва (breakaway torque) и остаточного момента (prevailing torque) с техническими требованиями узла. Эта статья поможет понять, на что смотреть при выборе, как правильно оценить условия применения и на какой результат рассчитывать в реальных производственных условиях.
Что означает «средняя прочность» в техническом листе
Анаэробные фиксаторы резьбы классифицируют по силе удержания: низкая, средняя, высокая.
Для средней прочности производители приводят значения, измеренные по стандарту ISO 10964 - это объективный метод испытания на крутящий момент.
Вот типичные цифры из технических данных для medium-strength составов на оцинкованной стали диаметром М10 после недельного отверждения: - Breakaway torque (момент разрыва): около 15 N·м - это усилие, которое нужно приложить, чтобы начать откручивать затянутый винт. - Prevailing torque (остаточный момент): около 5 N·м - это сопротивление, которое ощущается во время разборки после первого оборота.
На других размерах резьбы цифры меняются. Для стальных соединений размером 3/8"-16 breakaway torque может быть 5,6–17 N·м в зависимости от условий куре и качества поверхности. Важно, что эти значения привязаны к конкретной испытательной паре; переносить цифры на другие диаметры или металлы некорректно.
Средняя прочность отличается от высокопрочной именно тем, что позволяет разобрать соединение ручным инструментом - гаечным ключом или отверткой, без специального оборудования. Высокопрочные составы часто требуют нагрева или механического съема, что при частой разборке нежелательно.
Как выбрать фиксатор по материалу и типу крепежа
Одна и та же маркировка «средний фиксатор» может дать разные результаты на оцинкованной и нержавеющей стали.
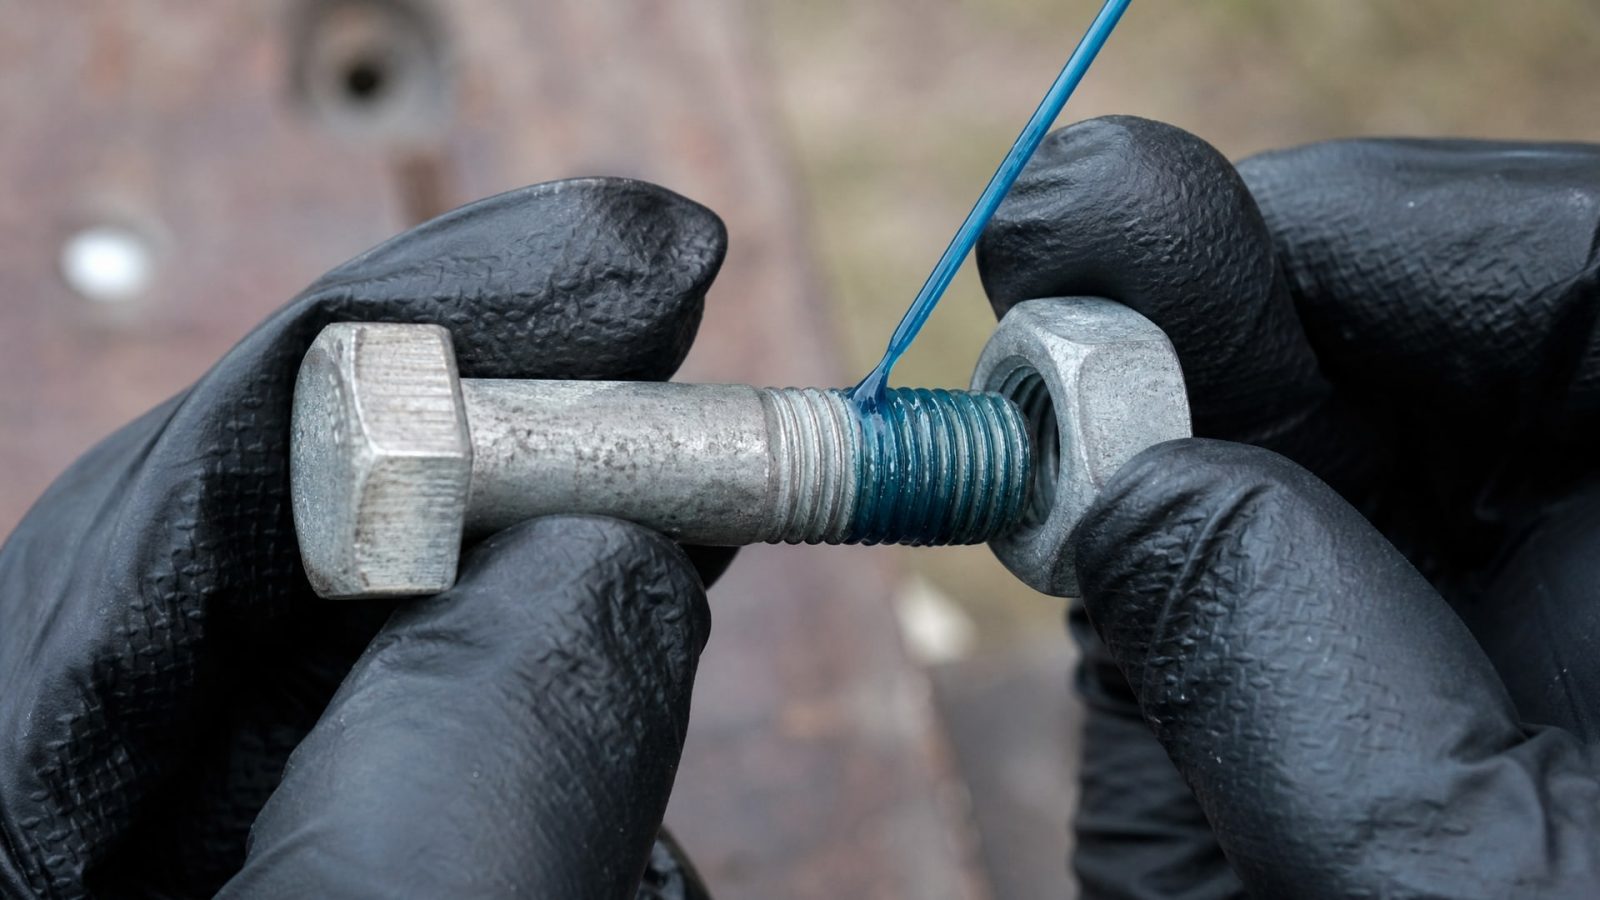
Это происходит потому, что процесс полимеризации анаэробного состава зависит от активности поверхности металла.
Влияние покрытия и материала на момент удержания
Оцинкованная сталь обеспечивает лучший контакт с анаэробным составом и более предсказуемое отверждение. На М10 оцинкованном крепеже средний фиксатор дает breakaway torque около 15 N·м и prevailing torque около 5 N·м через 24 часа при нормальной температуре.
Нержавеющая сталь менее активна: на той же паре М10 из нержавейки moment удержания может упасть до 12 N·м. Это не означает, что состав плохой - просто полимеризация идет медленнее из-за более инертной поверхности.
Черная (незащищенная) сталь полимеризуется быстрее всех, поэтому при использовании на стальном крепеже без покрытия фактические значения часто выше паспортных. Но черная сталь подвержена коррозии, и если узел будет храниться во влажной среде, это может привести к образованию ржавчины в зазорах резьбы.
При выборе фиксатора нужно уточнить в техническом листе значения именно для того материала и диаметра, на котором будет работать крепеж. Если TDS не содержит нужных данных, стоит запросить их у поставщика или провести тестирование на образцах из вашего производства.
Диаметр резьбы и расчет момента
Крутящий момент удержания зависит не только от класса фиксатора, но и от диаметра резьбы. На более крупных болтах и гайках большая площадь контакта между витками, следовательно, выше и суммарное усилие удержания.
Например, для medium-strength состава на стали значения могут быть такими: - M6: breakaway torque около 4–8 N·м - M10: breakaway torque около 12–15 N·м - M16: breakaway torque около 25–35 N·м
Эти цифры условны и служат лишь для ориентации. Точные значения должны быть указаны в техническом листе конкретного продукта для конкретного испытательного размера. Если статья говорит только про М10, то на М6 или М16 результат может отличаться на 50% и больше.
Как выбрать фиксатор резьбы средней прочности с учетом условий работы
Правильный выбор начинается с понимания того, какие задачи решает фиксатор в вашем узле.
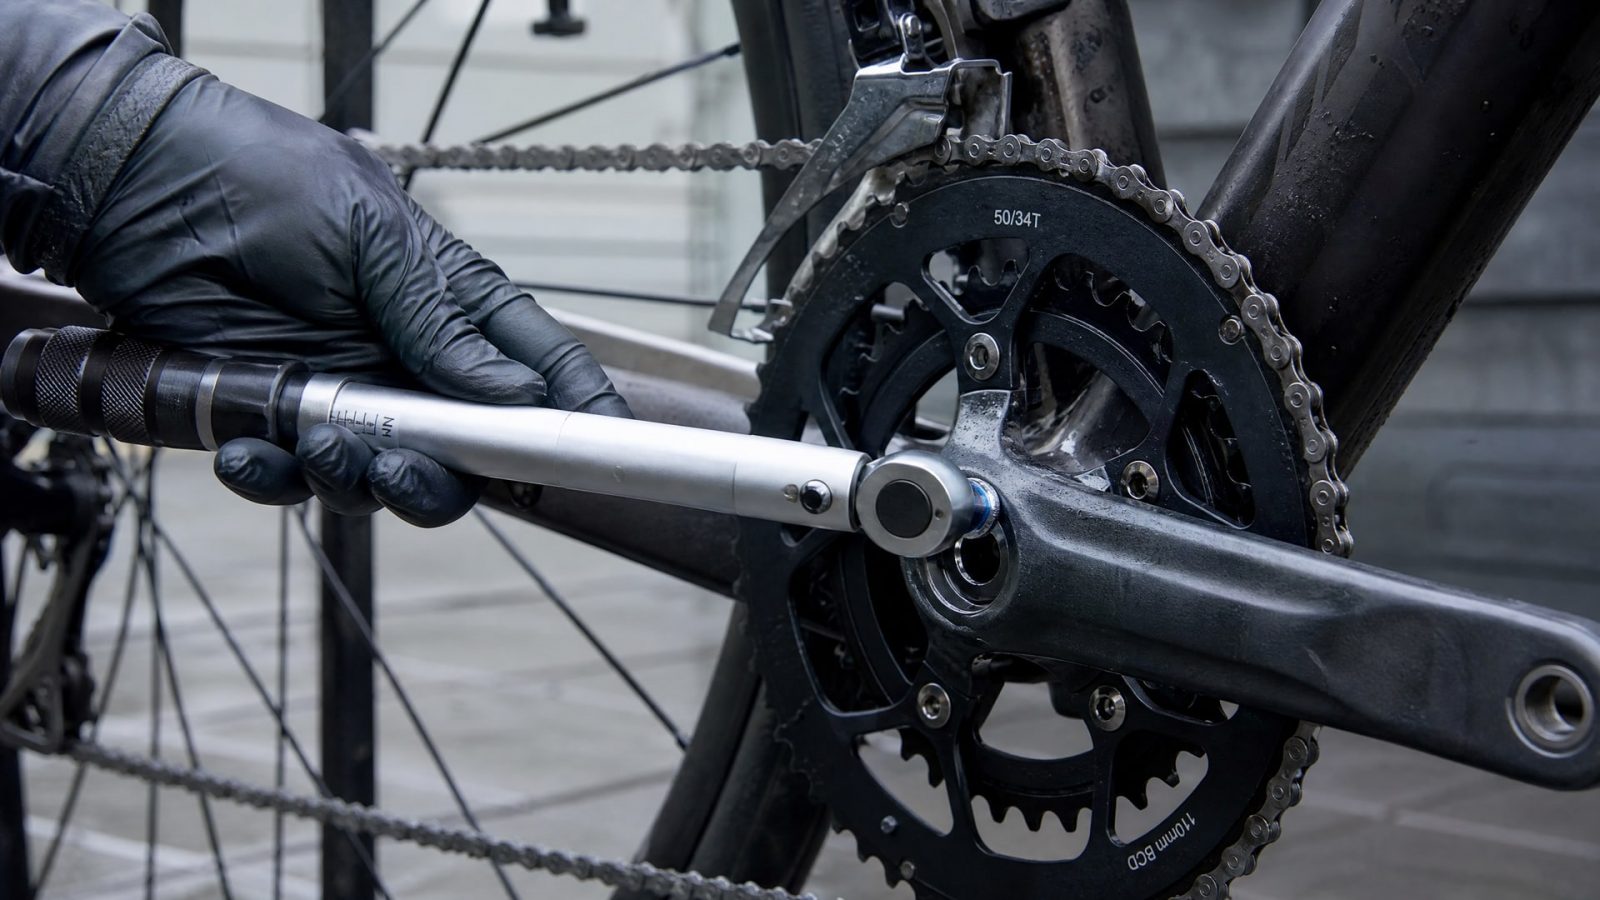
Если главная цель - защита от вибрационного ослабления, но узел нужно периодически разбирать, средняя прочность - оптимальный выбор.
Оценка требуемого момента разборки
До покупки уточните: какое максимальное усилие разборки допустимо для вашего узла? Если разборку будет делать механик с гаечным ключом стандартного размера, то breakaway torque фиксатора не должен превышать 20–30 N·м (в зависимости от длины рычага и возможностей специалиста). Если разборку выполняет автоматизированное оборудование, можно рассмотреть более высокие значения.
Сопоставьте требуемый момент удержания с допустимым моментом разборки. Если нужно удерживать вибрацию, но разбирать легко, выбирайте средний фиксатор. Если удержание критично, а разборка редка, можно перейти на высокопрочный состав.
Время до первой разборки
Анаэробный фиксатор отверждается полностью за 24 часа при комнатной температуре - это стандартное значение для большинства medium-strength составов. Если узел нужно разобрать раньше, например через 2–3 часа, то фактический момент удержания может быть ниже паспортного, и разборка окажется легче.
При температуре выше 22°C полимеризация ускоряется. Если узел нагревается во время работы до 40–50°C, то через 12–16 часов состав наберет 80–90% от максимальной прочности. В холодных условиях ниже +15°C отверждение замедляется, и полная прочность может не достичься даже через 48 часов.
Загрязнения и масло на резьбе
Если детали имеют небольшое масляное загрязнение (остаток СОЖ, трансмиссионное масло), это повлияет на адгезию фиксатора и снизит итоговый момент удержания. Для таких условий нужно либо очистить резьбу перед нанесением, либо выбрать состав с указанием oil tolerant в техническом листе.
Oil tolerant фиксаторы содержат специальные добавки, которые допускают нанесение на слегка загрязненные детали и обеспечивают приемлемое удержание даже в таких условиях. Если вы часто работаете с деталями прямо с производства, без промывки, обратите внимание на эту характеристику.
Практический выбор: от задачи к техническому листу
На практике закупщик часто получает запрос типа: «Нужен фиксатор резьбы средней прочности 50 мл».
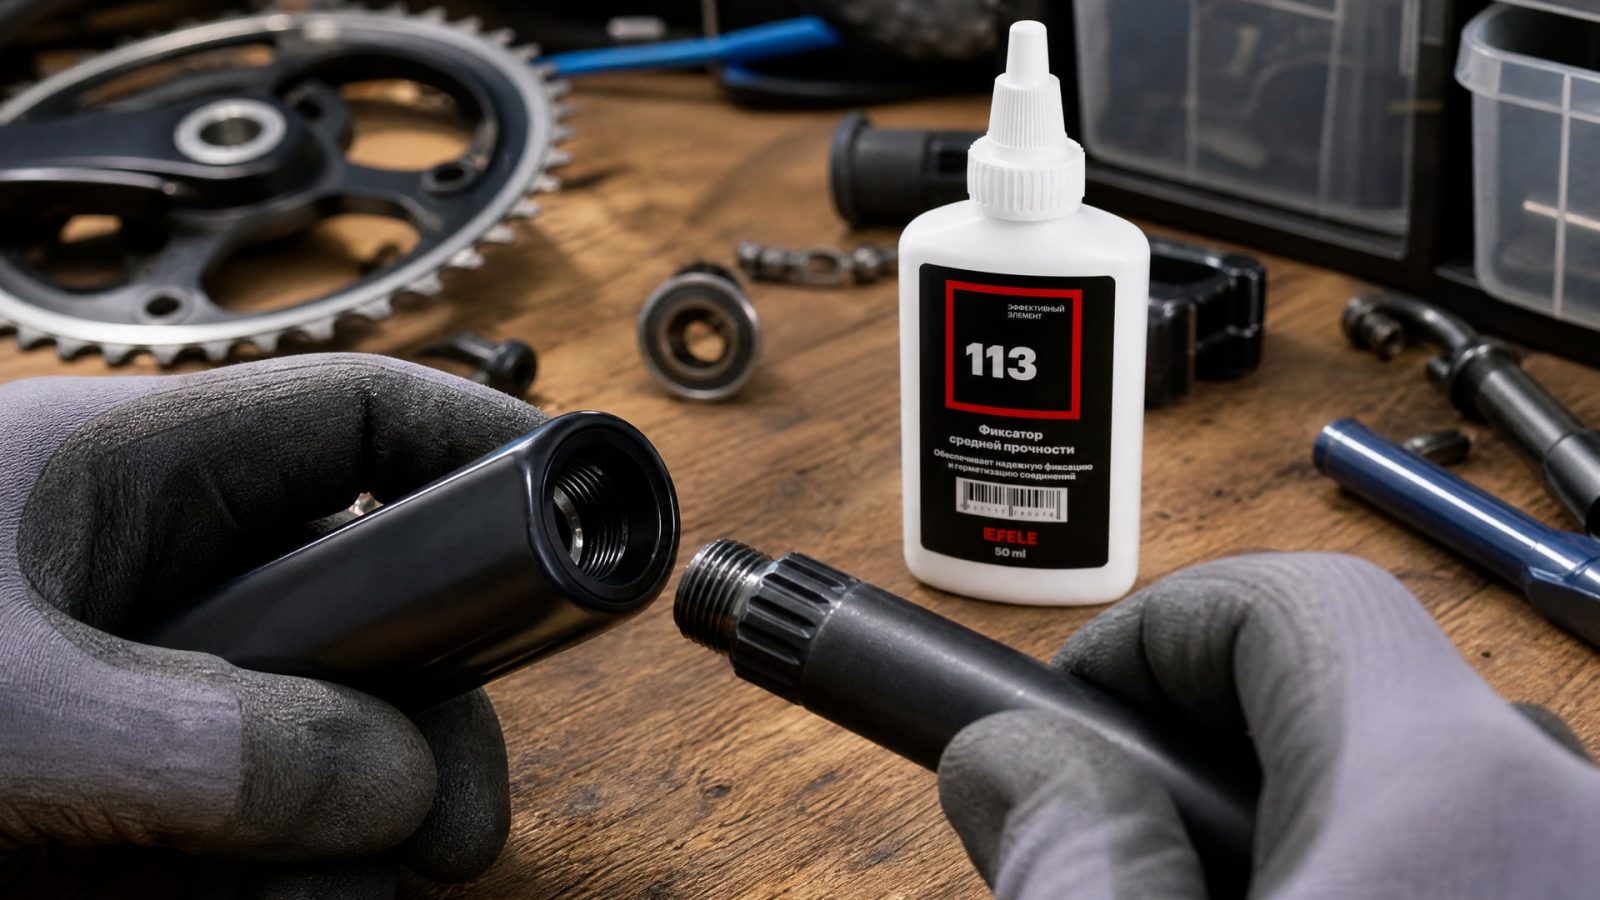
Это хороший старт, но недостаточно. Нужно добавить к спецификации конкретные параметры.
Чек-лист при выборе
Прежде чем утвердить закупку, ответьте на эти вопросы:
Какой диаметр резьбы будет использоваться чаще всего?
Материал крепежа: сталь, оцинковка, нержавейка или цветной металл?
Какой максимальный момент разборки допустим для оборудования?
Есть ли масло на резьбе, или детали приходят чистыми?
Какая температура в цехе, где проходит отверждение?
Как часто узел разбирается - раз в месяц или раз в год?
После ответов откройте технический лист кандидата на закупку и проверьте:
ISO 10964 values: найдите в таблице breakaway и prevailing torque для вашего размера резьбы и материала.
Cure time: убедитесь, что время отверждения совпадает с вашей производственной схемой.
Oil tolerant: если детали в масле, это свойство обязательно.
Temperature range: рабочий диапазон должен включать минимум и максимум температур вашего узла.
Для узлов, которые требуют надежной фиксации, но при этом должны быть доступны для демонтажа, оптимальным выбором станет анаэробный фиксатор резьбы средней прочности, такой как EFELE 113. Его параметры соответствуют стандартным требованиям medium-strength, а техподдержка компании поможет уточнить совместимость с конкретным крепежом.
Анаэробный фиксатор и демонтаж без нагрева
Главное преимущество среднего фиксатора - возможность разборки узла без специального оборудования.
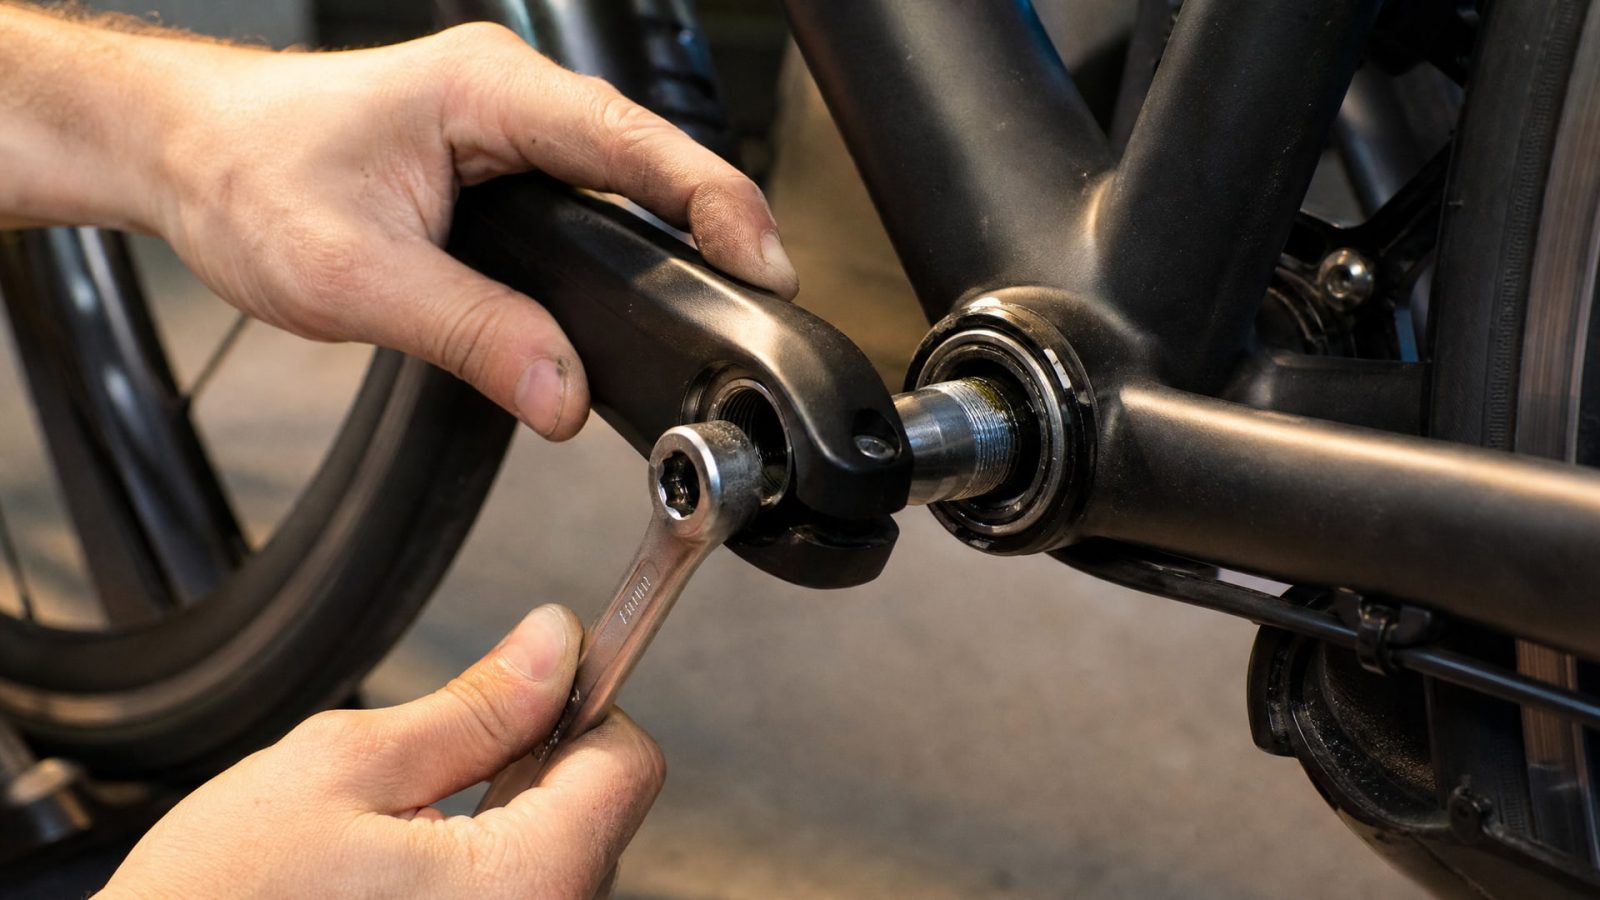
Высокопрочные составы часто требуют нагрева (феном, кипятком или на водяной бане), что затягивает процесс и может повредить соседние узлы.
Как правильно разбирать узел со средним фиксатором
Приложите крутящий момент плавно, без рывков. Начальное усилие будет максимальным (breakaway torque), затем резко упадет на один-два оборота, после чего разборка пойдет легче.
Если усилие больше, чем ожидалось, проверьте, правильно ли подобран размер инструмента. Неподходящий размер или истертый инструмент может соскочить и повредить гайку.
После первого оборота момент упадет до остаточного значения (prevailing torque), и дальше разборка обычно идет без затруднений.
Если после недели хранения узел разбирается тяжелее, чем через час после нанесения, это может означать, что куре прошел полностью, или на резьбу попала влага. В этом случае стоит попробовать разборку с большим усилием и новым инструментом; перегрева обычно не требуется.
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать, если я не знаю точный момент затяжки?
Если в технической документации нет момента затяжки, начните с среднего фиксатора. Он допускает широкий диапазон применения и при этом гарантирует разборку без нагрева. Если узел часто вибрирует и медленно разваливается, переходите на высокопрочный. Если разборка становится трудной, выбирайте низкопрочный или проверьте качество подготовки резьбы.
Почему фиксатор резьбы средней прочности дает разные значения на разных металлах?
Полимеризация анаэробного состава зависит от активности поверхности. Оцинкованная сталь полимеризуется активнее, чем нержавейка. На разных материалах одна и та же смазка дает разные значения breakaway torque - это нормально и прописано в техническом листе. Всегда смотрите в таблицу для вашего материала.
Можно ли разобрать узел со средним фиксатором руками, без инструмента?
На тонких резьбах (М4–М6) при небольшом моменте затяжки иногда удается разобрать руками, но это непредсказуемо. На М10 и крупнее, даже с средним фиксатором, почти всегда потребуется гаечный ключ или отвертка. Не полагайтесь на ручную разборку - используйте инструмент.
Что делать, если деталь немного в масле, а нужен фиксатор резьбы средней фиксации?
Лучший вариант - очистить резьбу растворителем (ацетоном, уайт-спиритом) перед нанесением фиксатора. Если на это нет времени, выбирайте состав с пометкой oil tolerant. Обычные средние фиксаторы могут дать непредсказуемый результат на маслянистых деталях, и моменты удержания окажутся ниже паспортных.
Сколько времени нужно ждать перед тем, как нагружать узел со средним фиксатором?
Стандартное время полного отверждения -24 часа при 22°C. Если цех холоднее, ждите дольше. На половину прочности состав обычно полимеризуется за 2–3 часа. Если нужно нагружать узел раньше, проконсультируйтесь с техподдержкой производителя или убедитесь, что нагрузка вибрационная, а не статическая.
Заключение
Выбор среднего фиксатора резьбы - это не выбор по названию, а сопоставление паспортных параметров ISO 10964 (breakaway и prevailing torque) с требованиями вашего узла. Средняя прочность оптимальна для узлов, где нужна защита от вибрационного ослабления, но при этом важна возможность регулярной разборки без нагрева.
Перед закупкой уточните диаметр резьбы, тип металла крепежа, допустимый момент разборки и условия хранения (температура, наличие масла). Откройте технический лист конкретного продукта и проверьте таблицу испытаний для вашей комбинации материалов. Если фиксатор куплен, ведите учет результатов применения на разных узлах - это поможет уточнить требования и оптимизировать закупки на следующий год.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выполнить замену масляной СОЖ на водосмешиваемую эмульсию, избегая простоев и брака, от оценки воды до тестового запуска.
Узнайте, как правильно выбрать смазку для петель дверей и эффективно устранить скрип, продлив срок службы механизмов.
Рефрактометр для СОЖ: узнайте, как точно определить концентрацию эмульсии и избежать перерасхода смазочного материала.