
Финишная обработка покрытия: можно ли обрабатывать деталь после нанесения
Финишную механическую обработку детали обычно выполняют до нанесения антифрикционного покрытия. После отверждения дополнительная обработка допустима только в том случае, если ее прямо разрешает технологический регламент: сухая смазочная пленка имеет толщину всего несколько микрон, и шлифование или полировка могут снять рабочий слой.
Статья поможет инженерам и техническим специалистам спланировать обработку после нанесения покрытия, определить роль шероховатости и выбрать точки контроля качества. Закупщикам она пригодится при согласовании требований к детали и технологии нанесения: ключевые параметры поверхности лучше зафиксировать до запуска процесса.
Можно ли выполнять финишную обработку покрытия после нанесения
В большинстве случаев нет: антифрикционное покрытие не служит припуском под последующую мехобработку.
Его наносят на подготовленную деталь, а после сушки или отверждения получают сухую смазочную пленку толщиной в несколько микрон. Если снять ее часть шлифованием, хонингованием или полировкой, изменится целостность рабочего слоя, а вместе с ней могут измениться трибологические свойства.
Поэтому финишную обработку покрытия важно отличать от подготовки поверхности перед его нанесением. До покрытия можно довести геометрию и задать требуемую шероховатость. После покрытия выполняют только те операции, которые прямо предусмотрены технологическим регламентом для выбранной системы. Общая рекомендация не заменяет такой регламент: ограничения зависят от состава покрытия и способа его отверждения.
Почему механическую обработку лучше закончить заранее
При обработке детали после нанесения легко затронуть не только отдельный выступ, но и рабочую толщину покрытия. Поскольку слой измеряется несколькими микронами, нельзя считать его запасом материала для коррекции размера. Даже если поверхность после полировки выглядит ровной, визуальная оценка не подтверждает сохранение функциональности.
Если размер детали не соответствует требованиям, решение нужно принимать с учетом технологии покрытия, а не исходить из того, что слой можно обработать как обычную краску. Для ответственных пар трения дополнительную операцию согласуют до ее выполнения и затем проверяют результат предусмотренным способом контроля.
Когда постобработка возможна
Допустимую операцию задает производитель или технологический регламент конкретного покрытия. Если такого разрешения нет, безопаснее считать, что обработка поверхности после отверждения не предусмотрена. Это относится и к точечной корректировке размера: локальное снятие слоя может нарушить целостность покрытия на функциональной поверхности.
Для технологического планирования полезно заранее разделить операции на три группы:
мехобработка детали до нанесения покрытия;
нанесение, сушка или отверждение покрытия;
контроль качества и только затем операции, прямо разрешенные технологией.
Такое разделение помогает избежать ситуации, когда готовую деталь пытаются подогнать шлифованием уже после формирования антифрикционного слоя.
Как шероховатость влияет на обработку твердосмазочного покрытия
Шероховатость нужно задавать не по принципу «чем меньше, тем лучше», а с учетом материала детали, системы покрытия и назначения поверхности.
Она влияет на адгезию покрытия, трение, износ, уплотнение и функциональность детали. Слишком грубая поверхность может ухудшить работу пары трения, но и чрезмерно гладкая подложка не всегда подходит для удержания покрытия.
Для контроля применяют профильные параметры Ra и Rz, а также трехмерные параметры Sa, Sq и Sz. Параметры и способ оценки согласуют с требованиями к детали и выбранной технологией. Для профиля поверхности используется ISO 21920, а для 3D-параметров поверхности - ISO 25178.
Что означают ориентиры из стандартов
В ISO 20502 для образцов, предназначенных для трибологических испытаний, указан предел Ra не более 0,5 мкм. Это ориентир для подготовки образцов к испытаниям, а не универсальное требование ко всем производственным деталям.
ISO 14577-4 указывает, что итоговая поверхность должна быть как можно более гладкой. Когда это возможно, Ra должно быть меньше 5 % от максимальной глубины проникновения. ISO 4518 приводит общий принцип: шероховатость подложки не должна превышать 10 % от высоты ступени. Эти условия относятся к разным задачам и не заменяют спецификацию конкретной детали.
Как согласовать шероховатость до нанесения
Для детали с антифрикционным покрытием важно заранее определить, какие поверхности рабочие и какие требования к ним предъявляются. Затем технолог сопоставляет эти требования с подготовкой подложки и характеристиками покрытия. Если параметры шероховатости не зафиксировать до запуска процесса, последующая обработка может оказаться несовместимой с уже сформированным слоем.
В документации стоит указать выбранные параметры контроля, например Ra или Rz, и условия измерения, если они заданы технологией. Для оценки трехмерной текстуры поверхности могут применяться Sa, Sq и Sz. Нельзя автоматически переносить лабораторные ориентиры ISO 20502 на любой серийный узел: требования должны соответствовать назначению детали и конкретной системе.
Какие операции допустимы после нанесения покрытия
Обработка после нанесения покрытия зависит от того, как оно сохнет или отверждается, и какие операции разрешает технологический регламент.
Главное ограничение связано с тонкой рабочей пленкой: механическая обработка может снять ее, а вместе с ней и функциональные свойства поверхности. Поэтому шлифование, хонингование и полировку не следует планировать как стандартный этап без отдельного допуска.
| Операция | Подход к применению |
|---|---|
| Доведение размеров и геометрии | Выполняют до нанесения покрытия |
| Шлифование после отверждения | Допустимо только при прямом разрешении технологии |
| Хонингование после нанесения | Не применяют без отдельного допуска |
| Полировка готовой поверхности | Не считают способом гарантированно снизить трение |
| Контроль качества после нанесения | Планируют как отдельный этап процесса |
Почему полировка не гарантирует снижение трения
Более гладкая поверхность сама по себе не означает, что покрытие будет работать лучше. Если полировкой нарушить или частично снять сухую смазочную пленку, можно получить обратный результат: ухудшение функциональности и рост износа. Поэтому финишный вид поверхности не заменяет контроль целостности и качества покрытия.
Если после нанесения обнаружено отклонение, сначала выясняют его причину и сверяются с технологическим регламентом. Самостоятельно выбирать абразивность, инструмент или режим обработки нельзя, если такие параметры не заданы для конкретной системы. При отсутствии разрешенной операции деталь направляют на оценку технологу, а не корректируют механически по умолчанию.
Как разделить сушку и отверждение
Воздушная сушка и термоотверждение создают разные ограничения для последующих операций. Для термоотверждаемых покрытий в источниках приведен общий ориентир температуры запекания 100-250 °C в зависимости от химии состава. Перед высокотемпературным отверждением может требоваться flash-off: выдержка при 20-80 °C в течение 10-15 минут. Это не универсальный режим для каждого покрытия, а параметры, которые нужно проверять по его технологической документации.
Также необходимо учитывать допустимую температуру для материала детали и сборки. Если процесс включает нагрев, режим нельзя выбирать только по характеристикам покрытия: важны ограничения всей детали. После нанесения и отверждения контроль качества проводят по требованиям конкретной технологии.
Как подготовить поверхность до нанесения антифрикционного покрытия
Качество финишного слоя во многом зависит от подготовки подложки.
До нанесения покрытия удаляют жиры, пыль, грязь, ржавчину и окалину. Подготовка должна соответствовать материалу детали и выбранному составу: корректно обработанная поверхность помогает обеспечить адгезию и ресурс покрытия.
Финишная обработка поверхности до нанесения нужна не только для получения требуемого размера или внешнего вида. Она задает состояние подложки, с которым будет работать покрытие. Если шероховатость не согласована, технолог может получить поверхность, которая формально выглядит готовой, но не отвечает требованиям конкретной трибологической системы.
Последовательность подготовки и нанесения
Практический порядок работ выстраивают так, чтобы не возвращаться к мехобработке после формирования покрытия:
определяют функциональные поверхности и требования к геометрии;
выполняют размерную и финишную мехобработку детали;
задают допустимую шероховатость и способ ее контроля;
очищают поверхность от загрязнений, ржавчины и окалины;
наносят покрытие и проводят сушку или отверждение по регламенту;
контролируют результат и выполняют только разрешенные последующие операции.
Такая последовательность снижает риск того, что уже готовый слой придется повреждать ради коррекции геометрии. Если деталь имеет сложную форму, внутренние каналы или плунжерные отверстия, доступность нанесения и контроль покрытия нужно учитывать еще при подготовке технологии.
Когда нужно покрыть внутренние каналы и отверстия
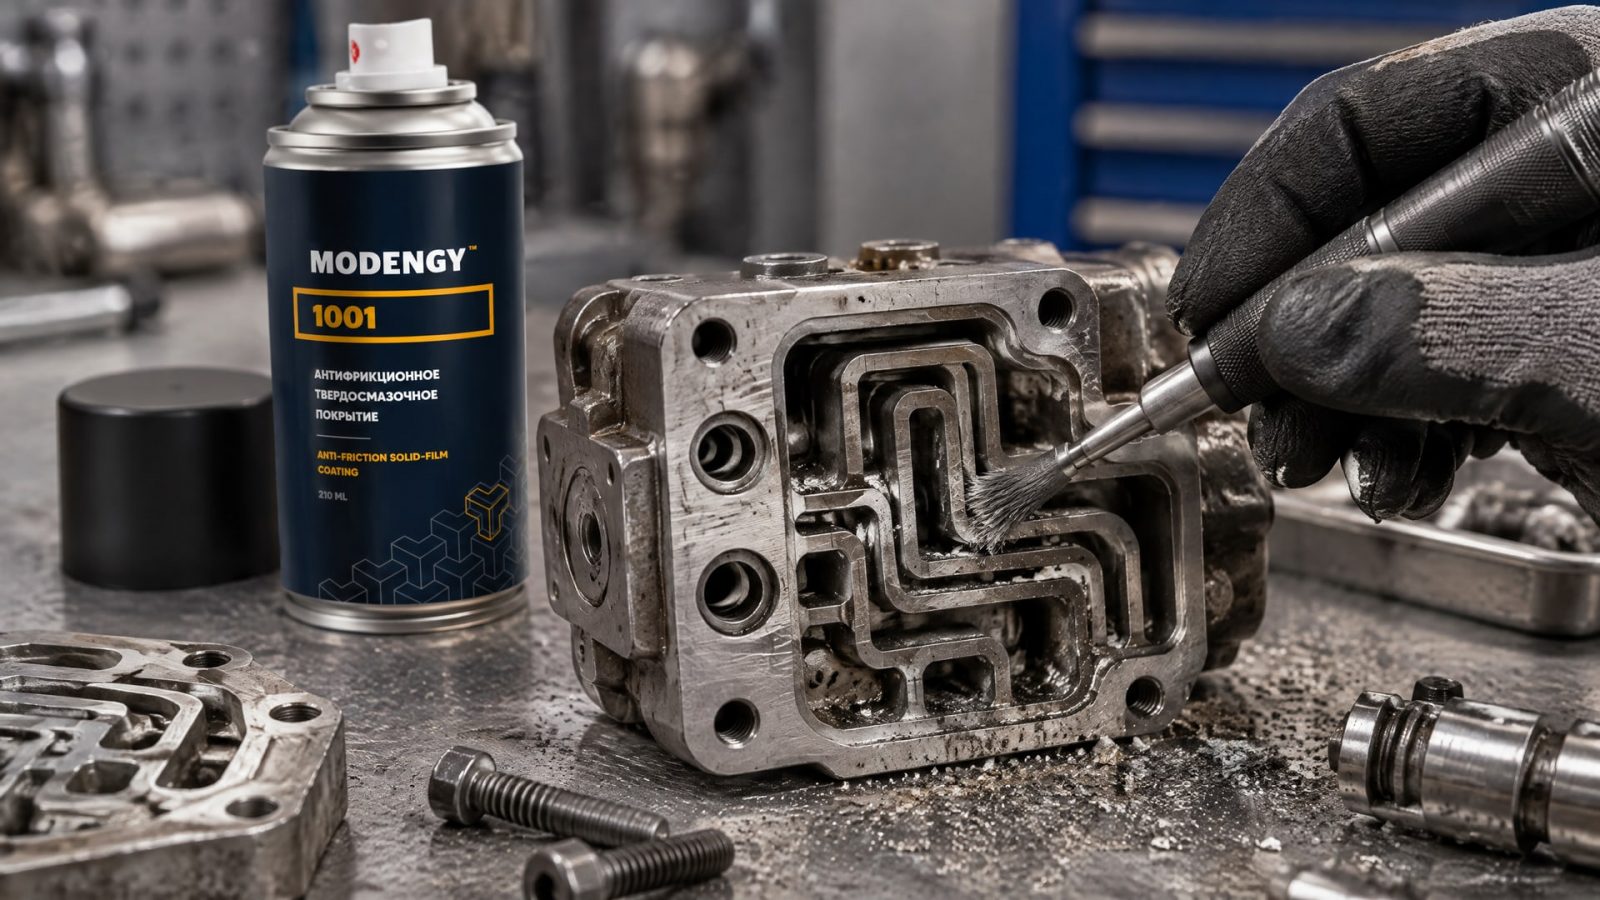
Для внутренних каналов сложной детали основная задача состоит в том, чтобы обеспечить обработку труднодоступной поверхности и сохранить заданную геометрию отверстия. Последующая мехобработка особенно нежелательна: инструмент может снять сухую пленку с внутренней поверхности, а проверить равномерность результата визуально сложно.
При сочетании требований к точности и долговечности для внутренних каналов и плунжерных отверстий применяют антифрикционное твердосмазочное покрытие MODENGY 1001, которое отверждается при комнатной температуре. Его рассматривают на этапе выбора технологии, до запуска финишной мехобработки и нанесения: так проще согласовать геометрию, доступ к поверхности и порядок контроля.
Как организовать контроль качества после нанесения
Контроль после нанесения покрытия планируют как отдельный этап, а не как формальную проверку в конце производства.
Для ответственных пар трения важно убедиться, что слой нанесен на подготовленную поверхность и прошел предусмотренную сушку или отверждение. Если после этого запланирована дополнительная операция, ее допустимость также должна быть подтверждена технологией.
Контрольные параметры определяют с учетом назначения детали. Для оценки шероховатости используют Ra и Rz либо трехмерные параметры Sa, Sq и Sz. Стандарты ISO 21920 и ISO 25178 описывают методы оценки профиля и 3D-текстуры поверхности соответственно, но сами по себе не устанавливают одинаковые требования для всех покрытий.
Что зафиксировать в документации
Технологическая документация должна связывать требования к поверхности с последовательностью операций. В ней полезно указать состояние подложки до нанесения, параметры шероховатости, способ подготовки, режим сушки или отверждения и перечень разрешенных операций после нанесения. Если параметр зависит от состава покрытия, его нельзя переносить на другую систему без проверки.
Антифрикционные покрытия MODENGY помогают снижать трение и износ, а также защищать детали от коррозии. При этом финишная обработка должна сохранять целостность покрытия, а не подменять собой подготовку поверхности. Поэтому выбор линейки и требований к поверхности рассматривают вместе с технологией нанесения, последующими операциями и задачей конкретного узла.
Если деталь уже покрыта, а ее размер или шероховатость требуют корректировки, сначала сверяются с технологическим регламентом и спецификацией. Такой порядок помогает избежать необоснованного снятия рабочего слоя и сохраняет возможность объективно оценить результат контроля.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Обычно шлифование после нанесения не предусматривают, если технологический регламент прямо его не разрешает. Сухая смазочная пленка имеет толщину в несколько микрон, поэтому абразивная обработка может снять рабочий слой или нарушить его целостность. Размерную мехобработку лучше завершить до нанесения покрытия.
Можно ли подправить размер детали после отверждения покрытия?
В большинстве случаев размер детали доводят до нанесения покрытия. После отверждения допустимы только ограниченные операции, предусмотренные технологией конкретного состава. Если такой допуск отсутствует, механически корректировать размер не следует: снятие даже тонкого слоя может изменить функциональные свойства поверхности.
Чем ниже шероховатость, тем лучше для покрытия?
Не обязательно. Шероховатость влияет на адгезию, трение и износ, но подходящие значения зависят от детали и системы покрытия. ISO 20502 указывает Ra не более 0,5 мкм для образцов трибологических испытаний, однако этот ориентир нельзя автоматически считать требованием для всех производственных деталей.
Какую шероховатость задать перед нанесением твердосмазочного покрытия?
Параметры задают с учетом назначения детали и требований технологии покрытия. Для описания профиля применяют Ra и Rz, а для трехмерной текстуры - Sa, Sq и Sz. Значения и метод контроля согласуют до нанесения, чтобы не пришлось корректировать поверхность механически после отверждения.
Заключение
Финишную обработку покрытия после нанесения обычно не выполняют: деталь подготавливают и доводят по геометрии заранее, а сформированный слой сохраняют целым. Постобработка антифрикционного покрытия возможна только при прямом разрешении технологического регламента, поскольку рабочая пленка имеет толщину в несколько микрон. Шероховатость, подготовку поверхности и режим отверждения необходимо согласовать с требованиями конкретной детали.
Следующий шаг для инженера - проверить спецификацию детали и технологию покрытия, зафиксировать допустимые параметры шероховатости и перечислить разрешенные операции после нанесения. Если деталь уже покрыта, до шлифования или полировки нужно получить подтверждение технолога, что операция не нарушит рабочий слой.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита плунжерных пар: как выбрать и нанести твердосмазочное покрытие для снижения износа и задиров.
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие деталей сложной геометрии. Узнайте о преимуществах и особенностях процесса.
Сравнительные испытания антифрикционных материалов на основе бронзографита: методика, оценка износа и выбор для конкретных узлов трения.