
Защита плунжерных пар: выбор и нанесение твердосмазочного покрытия
Снизить износ и риск задиров в паре «плунжер-гильза» помогает антифрикционное твердосмазочное покрытие. Для защиты плунжерных пар важны не только состав и толщина пленки, но и подготовка сопрягаемых поверхностей, способ нанесения и соблюдение режима сушки или полимеризации. Окунание подходит не для каждой задачи: этот метод может давать неравномерную толщину слоя.
Статья поможет инженерам и техническим специалистам оценить технологию нанесения, а закупщикам - подготовить вопросы к спецификации покрытия и процессу обработки. Разберем, как выбрать метод, зачем нужна подготовка поверхности, в каких случаях оправдано окунание и какие параметры необходимо контролировать.
Зачем нужна защита плунжерных пар
Плунжер и гильза работают как сопряженная пара, поэтому состояние их поверхностей влияет на износ узла.
При выборе защиты задача состоит не в том, чтобы просто добавить смазочный материал, а в том, чтобы уменьшить трение и риск повреждения контактирующих поверхностей. Для таких условий применяют антифрикционные твердосмазочные покрытия на основе дисульфида молибдена и графита.
Покрытие формирует смазочную пленку непосредственно на детали. Такой подход рассматривают, когда требуется снизить износ, вероятность задиров и потребность в частом повторном смазывании. Однако результат зависит не только от наличия покрытия. Значение имеют подготовка поверхности, равномерность нанесения и правильное завершение технологического цикла.
Какие свойства учитывать
При подборе покрытия инженер оценивает условия работы узла и требования к сопрягаемым поверхностям. Важно учитывать рабочую температуру, коррозионные риски, адгезию покрытия и возможность обеспечить повторяемость процесса нанесения. Ориентироваться только на один параметр, например на температурный диапазон, недостаточно: режим эксплуатации и технология обработки также влияют на результат.
Для одного из аналогичных твердосмазочных покрытий приводится диапазон рабочих температур от -70 °C до +315 °C, с кратковременной работой до +450 °C. Эти значения нельзя переносить на любое покрытие или плунжерную пару: характеристики необходимо сверять со спецификацией конкретного материала. Сам по себе широкий температурный диапазон не подтверждает совместимость с материалом детали и условиями ее эксплуатации.
Как оценить результат
В практическом примере на плунжерную пару наносили слой толщиной 7 мкм вместо стандартных 20 мкм, при этом заявлялось сохранение защитного эффекта. Это показывает, что увеличение толщины не всегда улучшает защиту. Важны состав покрытия, состояние поверхности и соблюдение режима его отверждения.
При проектировании технологии следует определить, какие параметры будут подтверждать качество обработки: толщину и равномерность слоя, состояние поверхности после нанесения и соблюдение режима полимеризации. Если требования к толщине жесткие, способ нанесения выбирают с учетом точности контроля, а не только удобства обработки. Такая постановка задачи помогает сопоставить ожидания от покрытия с возможностями производственного процесса.
Как выбрать твердосмазочное покрытие для плунжерных деталей
Твердосмазочное покрытие для плунжерных деталей выбирают по совокупности требований к узлу и технологическому процессу.
Сначала определяют, какие задачи должна решить пленка: уменьшить трение, снизить износ и риск задиров или поддержать защиту поверхности при заданных условиях эксплуатации. Затем проверяют, подходит ли покрытие для материалов деталей и можно ли нанести его выбранным способом с нужной повторяемостью.
Одна из распространенных ошибок - оценивать материал только по толщине. В практическом случае для плунжерной пары применяли слой 7 мкм при сравнении со стандартными 20 мкм, сохраняя защитный эффект. Этот пример не задает универсальную толщину для всех узлов, но показывает, что спецификацию нельзя сводить к принципу «чем больше, тем лучше». Необходимо учитывать состав покрытия и весь цикл обработки.
Температурные условия и режим полимеризации
Для одного из аналогичных твердосмазочных покрытий указан рабочий диапазон от -70 °C до +315 °C и кратковременная работа до +450 °C. Эти цифры служат ориентиром только для материала, к которому относятся. Для конкретной детали следует сверить температурные пределы со спецификацией покрытия и режимом работы узла.
Отдельно проверяют условия отверждения. В практическом примере полимеризация проходила при температуре до +200 °C в течение 20 минут. Это конкретный режим описанной технологии, а не универсальный рецепт для всех покрытий. Если фактический цикл обработки отличается, нельзя автоматически считать, что материал сохранит заявленные свойства.
Сопоставление покрытия и технологии
Подбор покрытия имеет смысл вести вместе с выбором способа нанесения. Если важна контролируемая толщина, технология должна обеспечивать ее воспроизводимость на плунжере и во внутренних участках сопряжения. Для нанесения покрытий на внутренние поверхности применяют распыление, окунание, центрифугирование и трафаретную печать, но возможности этих методов различаются.
В технических материалах окунание не рекомендуют для задач, где нужен точный контроль толщины. Поэтому до утверждения спецификации полезно определить, какие участки детали должны быть покрыты, какой диапазон толщины допустим и как будет проверяться результат. Такой порядок снижает риск ситуации, когда материал подобран по эксплуатационным характеристикам, но производственный процесс не позволяет получить нужное покрытие.
Подготовка сопрягаемых поверхностей перед нанесением
Адгезия покрытия зависит от состояния поверхности, поэтому нанесение начинают с подготовки детали.
В числе рекомендуемых операций - обезжиривание, фосфатирование и механическая обработка. Конкретный набор операций выбирают по материалу детали и требованиям технологического процесса; нельзя считать, что одна и та же подготовка подходит для всех плунжерных пар.
Если пропустить подготовку, покрытие может не обеспечить ожидаемую защиту даже при подходящем составе и корректном режиме полимеризации. Поэтому подготовительные операции включают в технологическую карту, а не оставляют на усмотрение исполнителя. Для повторяемости важно фиксировать последовательность обработки и требования к поверхности перед нанесением.
Проверка процесса перед покрытием
До обработки детали полезно проверить, что поверхность очищена от загрязнений и готова к нанесению. Если технологией предусмотрены фосфатирование или механическая обработка, их выполняют до нанесения твердосмазочного слоя. Это позволяет согласовать подготовку с требованиями покрытия и не пытаться компенсировать ее отсутствие увеличением толщины пленки.
В документации на процесс отдельно указывают способ нанесения и последующий режим сушки или полимеризации. Для описанного практического примера задан режим до +200 °C в течение 20 минут. Это значение относится именно к приведенному примеру, поэтому его нельзя использовать как универсальный параметр для другой рецептуры покрытия. Исполнитель должен ориентироваться на спецификацию выбранного материала.
Контроль после нанесения
После обработки проверяют, соответствует ли результат требованиям к покрытию и не нарушен ли заданный режим отверждения. Если конструкция детали включает внутренние поверхности, важно оценивать не только доступные участки, но и те зоны, где пленка формируется сложнее. Метод нанесения влияет на то, насколько равномерно покрытие распределяется внутри детали.
Техническая карта должна описывать операции от подготовки до завершения полимеризации. В ней фиксируют параметры процесса, которые можно контролировать на производстве, и требования к приемке результата. Такой подход помогает выявить, на каком этапе возникает отклонение: при подготовке поверхности, нанесении или термической обработке. Это практичнее, чем оценивать качество только по внешнему виду готовой детали.
Методы нанесения покрытия на плунжерные отверстия
Для нанесения покрытий на внутренние поверхности и сопрягаемые детали используют распыление, окунание, центрифугирование и трафаретную печать.
Выбор зависит от геометрии детали, доступности внутренних участков и требований к толщине слоя. Универсального метода для всех плунжерных отверстий нет: технологию соотносят с конструкцией и критериями контроля.
Если покрытие должно иметь предсказуемую толщину, важна способность процесса равномерно обрабатывать нужные поверхности. Технические материалы отдельно указывают, что окунание хуже подходит для задач, где требуется точный контроль толщины. Поэтому сравнивать методы нужно не только по возможности нанести материал, но и по тому, насколько стабильно повторяется результат.
Внутренние поверхности и сложная геометрия
На внутренних участках особенно важно учитывать распределение материала. В справочных данных для окунания отмечена возможная неоднородность пленки: ее толщина в разных местах детали может составлять примерно от 5 до 50 мкм. Такой диапазон описывает возможный результат метода и не является нормативом или целевым значением для плунжерного отверстия.
Перед выбором способа обработки определяют, какие поверхности должны быть покрыты и насколько точным должен быть контроль толщины. Если требуется повышенная повторяемость, рассматривают методы, позволяющие лучше управлять нанесением. Если используется окунание, параметры процесса и фактическую толщину слоя нужно оценивать с учетом риска неоднородности.
Что согласовать с производством
До запуска партии инженер и производственный участок согласуют способ нанесения, подготовку поверхности и режим сушки или полимеризации. Для конкретного примера указан режим до +200 °C в течение 20 минут, но он не переносится на другие покрытия без подтверждения. Аналогично, толщина 7 мкм из практического кейса не означает, что такое значение подходит всем деталям.
В технологической документации следует обозначить контролируемые параметры и критерии приемки. Для внутренних поверхностей важно предусмотреть проверку покрытия в тех зонах, где метод нанесения может давать неодинаковый результат. Такой контроль связывает выбор материала с реальными возможностями оборудования и помогает избежать формальной спецификации, которую невозможно подтвердить на готовой детали.
Твердосмазочное покрытие методом окунания: возможности и ограничения
Твердосмазочное покрытие методом окунания наносят погружением детали в материал.
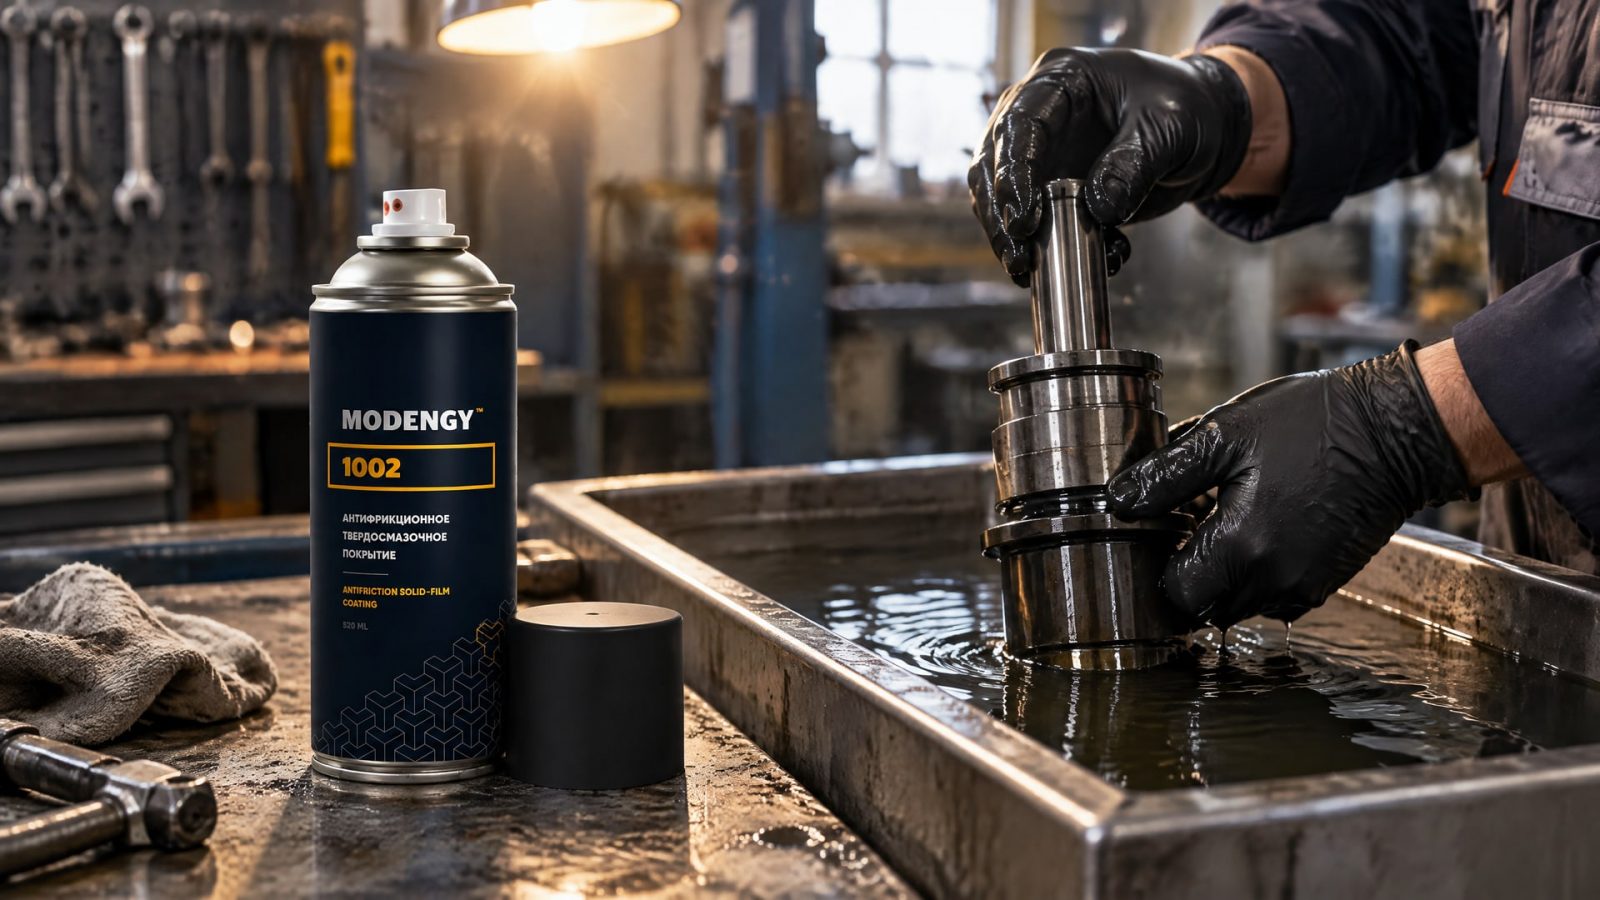
Метод может быть удобен, когда геометрия позволяет обработать нужные поверхности таким способом, а требования к толщине не требуют высокой точности. Но для плунжерных отверстий необходимо учитывать вероятность неоднородного распределения пленки. В справочных материалах для окунания указана возможная толщина примерно от 5 до 50 мкм в разных местах детали.
Ограниченный контроль толщины важен для сопрягаемых поверхностей: перед выбором метода нужно понять, допускает ли конструкция такую вариативность. Если требуется предсказуемый слой, стоит оценить альтернативные способы нанесения с лучшим контролем. Если же окунание остается подходящим технологическим вариантом, особое значение приобретают подготовка детали, параметры нанесения и проверка результата.
Для задач, где покрытие должно уменьшать трение и одновременно обеспечивать антикоррозионные свойства, в производственных процессах методом окунания применяют MODENGY 1002. При подборе такого решения важно не подменять им оценку самого процесса: подготовка поверхности и соблюдение режима сушки или полимеризации остаются обязательными условиями получения результата. Перед запуском обработки эти требования сверяют со спецификацией покрытия и возможностями участка.
Когда окунание не подходит
Окунание не стоит выбирать автоматически только потому, что деталь можно погрузить в материал. Если для узла задана точная толщина пленки, а процесс не позволяет надежно контролировать ее по всей поверхности, метод может не соответствовать требованиям. Неоднородность от примерно 5 до 50 мкм, отмеченная для окунания в справочных материалах, показывает, почему важна предварительная оценка.
Для сравнения рассматривают распыление, центрифугирование и трафаретную печать. Сам перечень методов не означает, что какой-либо из них гарантирует нужную толщину на любой детали: выбор зависит от геометрии и производственных условий. Ключевой вопрос для инженера - можно ли подтвердить результат на внутренней поверхности и обеспечить его повторяемость при обработке партии.
Стандарты и контроль защитных свойств
Для смазочных материалов и родственных продуктов применяется классификация класса L по ISO 6743.
Пластичные смазки выделены в группу X, а ГОСТ ISO 12924-2013 связан с международной классификацией ISO 6743-9. ГОСТ ISO 6743-13-2013 относится к общей классификации смазочных материалов класса L. Эти документы помогают корректно классифицировать смазки, но не задают технологию нанесения твердосмазочного покрытия на плунжер.
Для противокоррозионных свойств консистентных смазок существует отдельный методический стандарт ГОСТ ISO 11007. Его область относится к оценке характеристик смазок, поэтому не следует трактовать его как прямой стандарт приемки твердосмазочной пленки. При выборе покрытия необходимо пользоваться его спецификацией и требованиями к обработке детали, а стандарты на смазочные материалы применять только там, где речь действительно идет о смазке.
Какие данные закрепить в спецификации
В документации на покрытие указывают характеристики и параметры процесса, которые важны для конкретного узла. В числе таких данных могут быть требования к подготовке поверхности, способ нанесения, толщина слоя и режим сушки или полимеризации. Например, в одном практическом случае применяли 7 мкм вместо 20 мкм, а полимеризацию проводили до +200 °C в течение 20 минут. Эти значения описывают отдельную технологию, а не универсальные требования.
Если в работе используют пластичную смазку, ее классификацию рассматривают отдельно от твердосмазочного покрытия. ГОСТ ISO 12924-2013 касается группы X в классификации ISO 6743-9, а ГОСТ ISO 11007 - оценки противокоррозионных характеристик консистентных смазок. Такое разграничение помогает не переносить требования к одному типу материала на другой.
Что проверить перед приемкой
При приемке оценивают соответствие фактического процесса согласованной технологии. Проверяют, выполнена ли подготовка поверхности, применен ли предусмотренный способ нанесения и выдержан ли режим завершения обработки. Для окунания дополнительно учитывают, что этот метод может давать неодинаковую толщину в разных местах детали.
Для производственного контроля полезно заранее установить, как подтверждается равномерность покрытия на внутренних участках и какие отклонения допустимы. Если толщина имеет принципиальное значение, ее требования должны быть связаны с возможностями выбранного метода. В итоге спецификация должна отвечать на два практических вопроса: какое состояние поверхности требуется получить и каким способом предприятие подтвердит, что технология его обеспечила.
Часто задаваемые вопросы
Подходит ли окунание для покрытия плунжерных отверстий?
Окунание можно рассматривать, если геометрия детали и требования к покрытию допускают этот способ. Однако метод не рекомендуют там, где нужен точный контроль толщины. Для окунания в справочных материалах указана возможная неоднородность пленки примерно от 5 до 50 мкм, поэтому результат оценивают на конкретной детали и по требованиям ее спецификации.
Чем толще твердосмазочное покрытие, тем надежнее защита?
Нет. В одном практическом случае на плунжерную пару наносили покрытие толщиной 7 мкм вместо стандартных 20 мкм, при этом заявлялось сохранение защитного эффекта. Это не универсальная рекомендация по толщине: результат зависит от состава покрытия, подготовки поверхности и соблюдения режима полимеризации. Требуемое значение определяют для конкретной технологии.
Нужна ли подготовка поверхности перед нанесением?
Да. Перед нанесением покрытия рекомендуют подготовить поверхность: применяют обезжиривание, фосфатирование и/или механическую обработку. Конкретную последовательность выбирают с учетом материала детали и требований технологии. Подготовку фиксируют в технологической документации вместе со способом нанесения и режимом сушки или полимеризации.
Подходят ли стандарты на смазки для оценки твердосмазочного покрытия?
Не автоматически. ISO 6743 и связанные с ним ГОСТ ISO классифицируют смазочные материалы, а ГОСТ ISO 11007 относится к оценке противокоррозионных свойств консистентных смазок. Эти документы не следует трактовать как прямые стандарты нанесения или приемки покрытия на плунжере. Для пленки сверяются со спецификацией материала и технологией обработки.
Заключение
Защита плунжерных пар зависит от сочетания покрытия, состояния поверхности и управляемости процесса нанесения. Твердосмазочная пленка помогает снижать износ и риск задиров, но окунание не всегда обеспечивает точный контроль толщины: для этого метода указана возможная неоднородность примерно от 5 до 50 мкм. Практический пример с толщиной 7 мкм вместо 20 мкм также показывает, что оценивать покрытие нужно по технологии в целом, а не по принципу увеличения слоя.
Следующий шаг - сверить требования к плунжерной паре со спецификацией покрытия и технологическими возможностями участка. Зафиксируйте подготовку поверхности, метод нанесения, режим полимеризации и способ контроля внутренних участков. Если выбранное твердосмазочное покрытие наносят окунанием, отдельно оцените, приемлема ли для узла возможная вариативность толщины пленки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Обработка каналов смазкой методом окунания обеспечивает равномерное покрытие деталей сложной геометрии. Узнайте о преимуществах и особенностях процесса.
Сравнительные испытания антифрикционных материалов на основе бронзографита: методика, оценка износа и выбор для конкретных узлов трения.
Узнайте, как проводится измерение коэффициента трения и оценка износа на трибометре по схеме пин-диск, а также какие факторы влияют на результаты.