
Обработка каналов смазкой методом окунания: покрытие деталей сложной геометрии
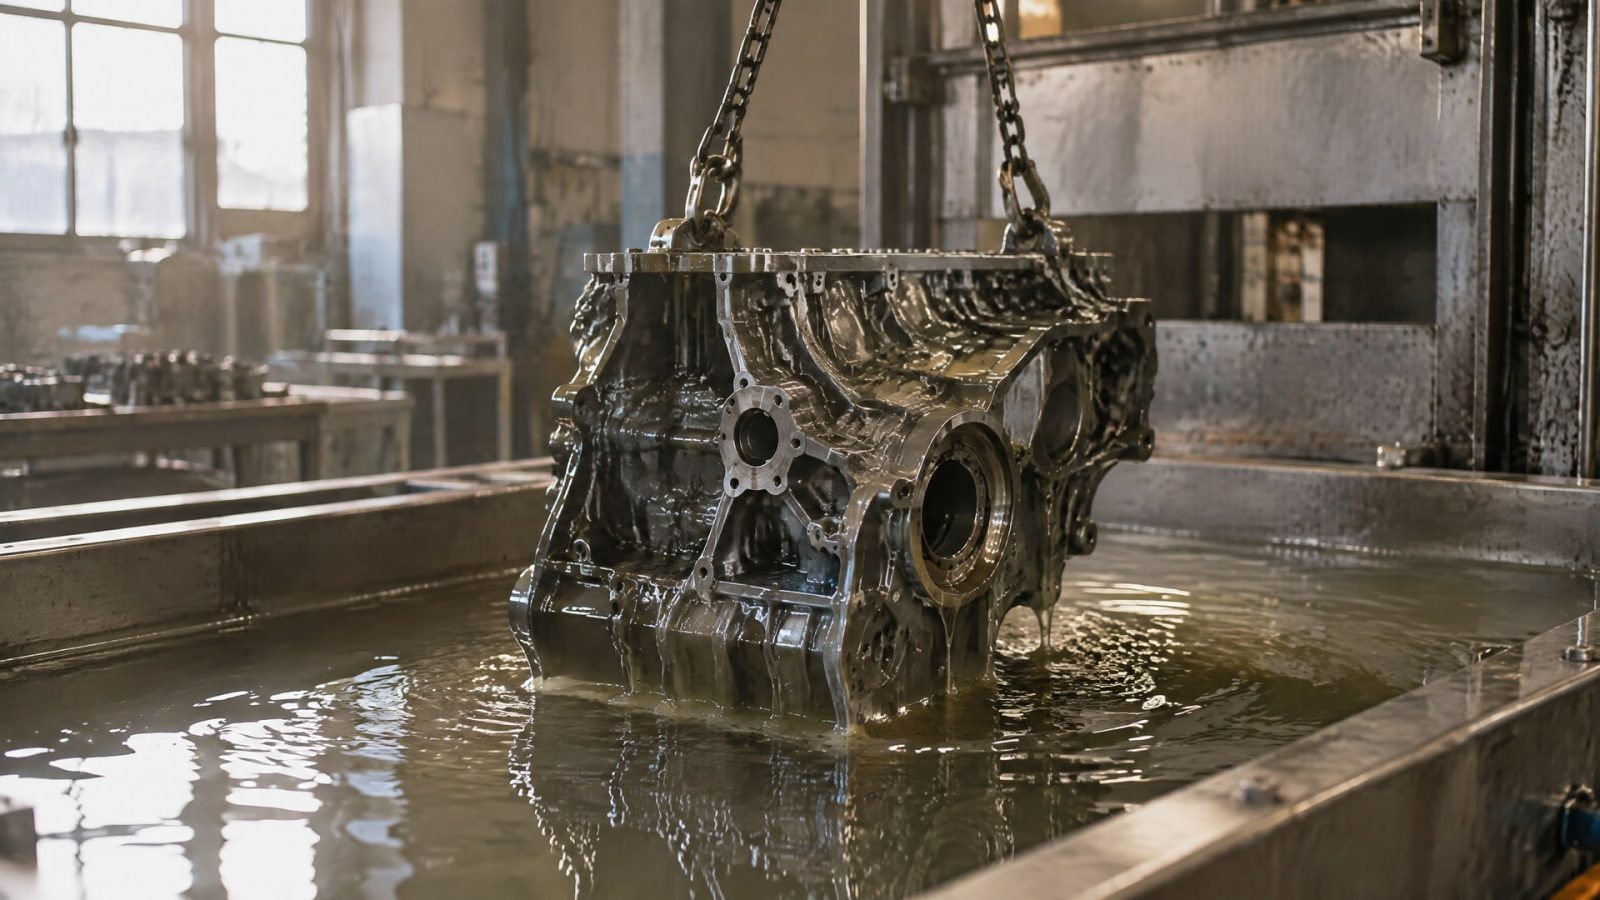
Для нанесения твердосмазочного покрытия на внутренние каналы и скрытые поверхности часто выбирают окунание: состав соприкасается с деталью со всех сторон, поэтому процесс не зависит от прямой видимости, необходимой для распыления. Метод подходит для отверстий, полостей, выемок и трубок, но сам по себе не гарантирует одинаковую толщину слоя. Результат зависит от вязкости состава, скорости погружения и извлечения, времени выдержки, ориентации детали и режима сушки.
Статья полезна инженерам, технологам и снабженцам, которые выбирают способ обработки плунжерных отверстий и других сложных участков. Разберем, когда окунание предпочтительнее распыления, как подготовить детали и настроить процесс, а также на какие параметры обращать внимание при серийном нанесении.
Когда обработка каналов смазкой методом окунания эффективнее распыления
При распылении составу нужно попасть на поверхность, а для этого между соплом и участком обработки обычно требуется прямая видимость.
В глубоких отверстиях и каналах геометрия может перекрывать доступ, оставляя непрокрашенные участки. Окунание снимает это ограничение: состав контактирует с внутренними и наружными поверхностями детали одновременно. Поэтому метод рассматривают для трубок, каналов, отверстий, выемок и внутренних областей сложных сборок.
Окунание внутренних каналов особенно уместно, когда требуется покрыть скрытые поверхности, а доступ к ним снаружи ограничен. Это относится и к плунжерным отверстиям: состав может контактировать со стенками отверстия, хотя равномерность слоя все равно нужно проверять на конкретной детали. Узкий канал не означает, что покрытие туда не попадет, но результат зависит от его геометрии и параметров процесса.
Что учитывать при выборе метода
Окунание не всегда заменяет распыление. Выбор зависит от конструкции детали, требований к покрытию и того, допускает ли состав нанесение погружением. Для твердосмазочного покрытия нужно свериться с инструкцией производителя: режимы нанесения, допустимая вязкость и сушка определяются конкретной системой. Если для состава не предусмотрено окунание, сам факт наличия каналов не делает этот метод подходящим.
При сложной геометрии важны и наружные поверхности. В карманах и нижних участках детали может задерживаться избыток состава, а при извлечении способны образовываться потеки. Поэтому заранее определяют, в каком положении деталь будет погружаться и стекать, и проверяют покрытие на участках с разной ориентацией.
На предсерийных образцах оценивают, достигает ли состав нужных внутренних зон и остается ли слой равномерным после стекания и сушки. Для массовой обработки мелких деталей могут использовать автоматизированные подвесы и оснастку: они помогают удерживать заданное положение деталей и уменьшать разброс толщины покрытия.
Как подготовить деталь и настроить окунание внутренних каналов
Результат начинается с подготовки поверхности.
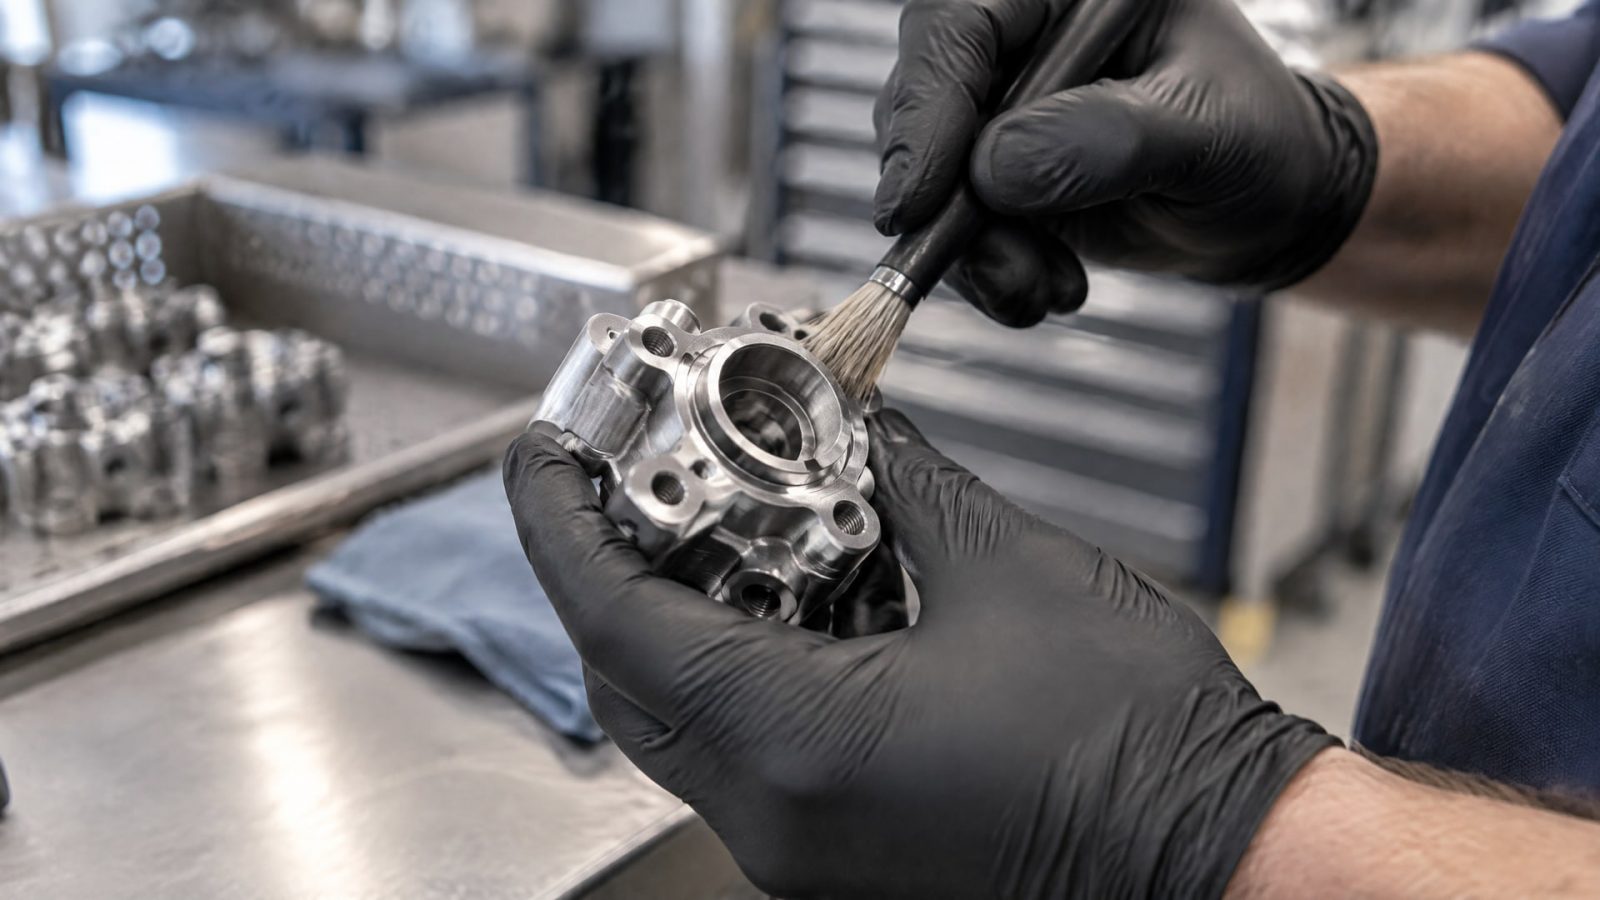
Перед нанесением твердосмазочного покрытия деталь должна быть чистой и сухой: загрязнения и остатки влаги ухудшают адгезию и повторяемость процесса. Для сухих смазочных покрытий также важно не затягивать переход от подготовки к нанесению. В стандарте SIST EN 2491:2011 указано, что покрытие следует наносить в течение 24 часов после подготовки поверхности.
Для описанного в стандарте режима поддерживают температуру окружающей среды 20 ± 5 °C и относительную влажность 40–75 %. Эти значения относятся к условиям подготовки и нанесения в рамках данного стандарта, а не ко всем покрытиям без исключения. Рабочие требования конкретного состава следует сверять с его технической документацией.
Вязкость и время выдержки
Вязкость ванны подбирают по рекомендациям производителя, а не увеличивают произвольно в надежде получить более толстый слой. Слишком вязкий состав может хуже проникать в каналы и оставлять неравномерное покрытие. Для контроля вязкости в стандарте упоминаются методы EN ISO 2431 и EN ISO 2884.
В одном из описанных режимов деталь при необходимости предварительно подогревают примерно до 50 °C, затем погружают в ванну на 2–10 секунд. Это не универсальные параметры для любого материала: режим зависит от состава и подтверждается испытаниями. Скорость извлечения определяют на предсерийных образцах, после чего детали дают стечь и сушат или отверждают без лишнего контакта с поверхностью.
Зафиксируйте температуру и влажность, если этого требует технология покрытия.
Проверьте чистоту и сухость детали до начала нанесения.
Настройте вязкость ванны по требованиям производителя и подходящему методу измерения.
Подберите время выдержки и скорость извлечения на образцах той же геометрии.
Проверьте, что режим сушки или отверждения соответствует требованиям состава.
Как получить равномерное покрытие на детали сложной геометрии
Окунание не обеспечивает одинаковую толщину автоматически.
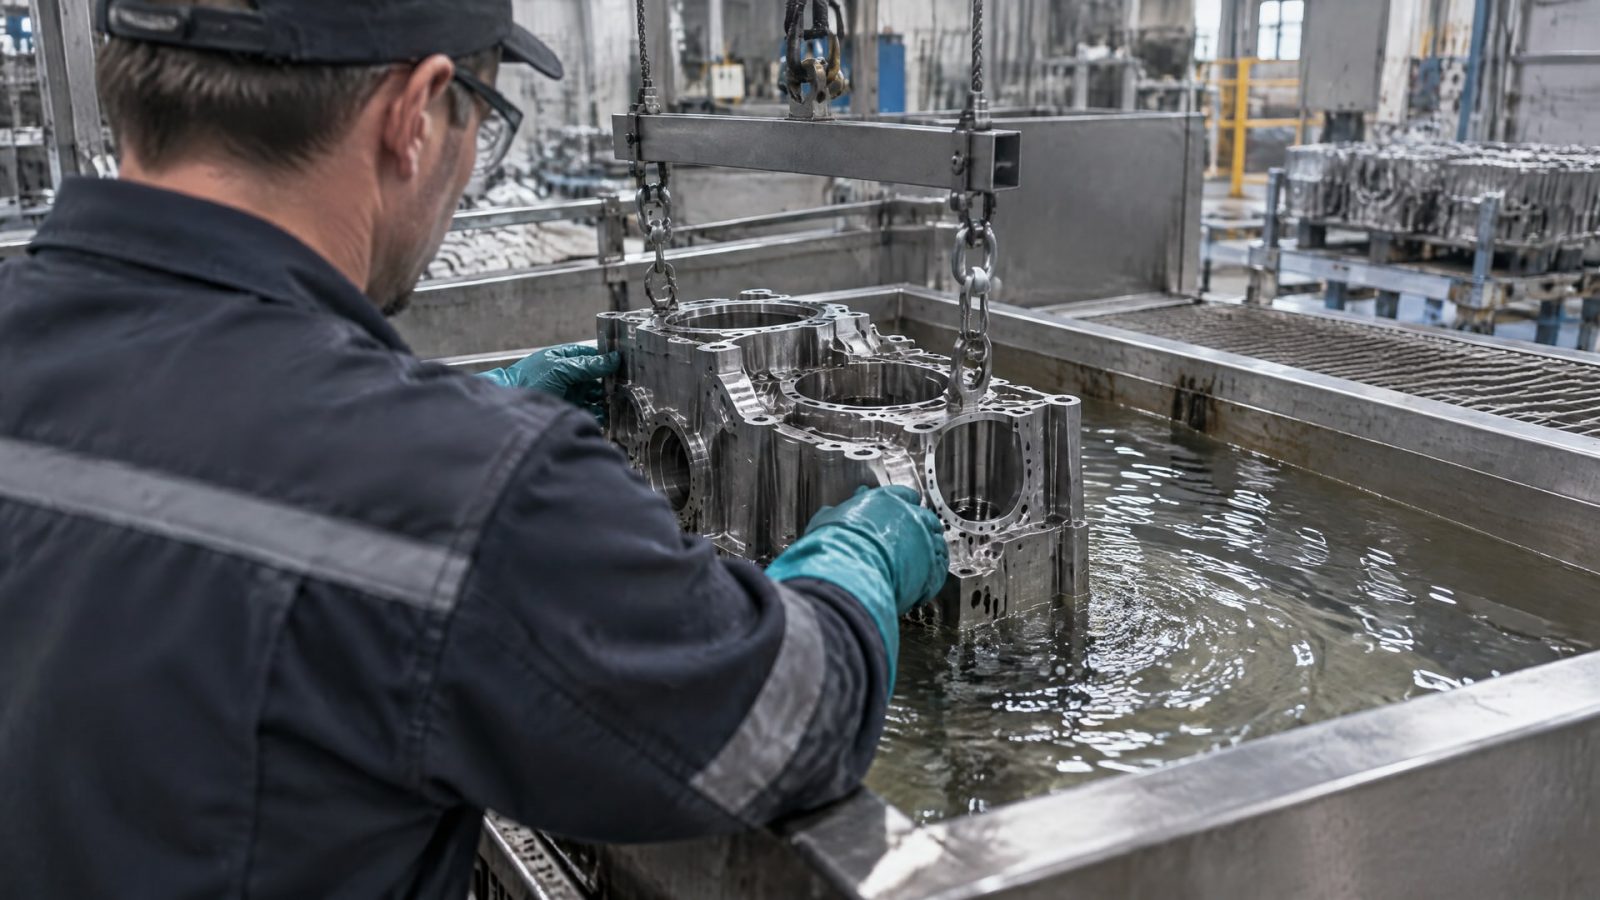
На нее влияют вязкость состава, скорость входа и выхода детали, время стекания, температура и конфигурация поверхностей. На одной детали глубокий канал может требовать хорошего заполнения, а нижний карман при этом способен удерживать избыток состава. Поэтому настройка должна учитывать всю геометрию, а не только внутреннее отверстие.
Особенно внимательно контролируют извлечение. Слишком быстрое движение может повлиять на формирование слоя, а после погружения составу нужно дать стечь. Скорость извлечения для конкретной детали подбирают испытаниями на предсерийных образцах. Там же оценивают потеки и скопления в карманах, бороздах и других участках, где жидкость задерживается из-за положения детали.
Ориентация и дренирование
Положение детали определяют так, чтобы состав мог свободно выходить из каналов и полостей. Если технологический процесс допускает разные варианты подвеса, их сравнивают по качеству покрытия на внутренних и наружных поверхностях. В серийной обработке оснастка помогает повторять выбранное положение и снижать разброс между деталями.
Когда требуется увеличить толщину или добиться более однородного слоя, одного цикла может быть недостаточно. Для некоторых покрытий применяют несколько циклов, но их количество и режим нельзя назначать без проверки требований продукта. После каждого этапа оценивают результат, чтобы избежать избытка состава и дефектов в зонах, где материал скапливается.
Контроль проводят не только на доступной наружной поверхности. Для деталей с каналами и плунжерными отверстиями нужно подтвердить, что покрытие присутствует и внутри, а его состояние соответствует задаче. Такой подход особенно важен перед запуском серии: настройка на образцах позволяет выявить проблемы с проникновением состава, стеканием и сушкой до обработки партии.
Плунжерные отверстия: выбор сухого смазочного покрытия и метода нанесения
Для плунжерных отверстий важно оценивать не только доступ состава к внутренней поверхности, но и соответствие покрытия условиям работы узла.
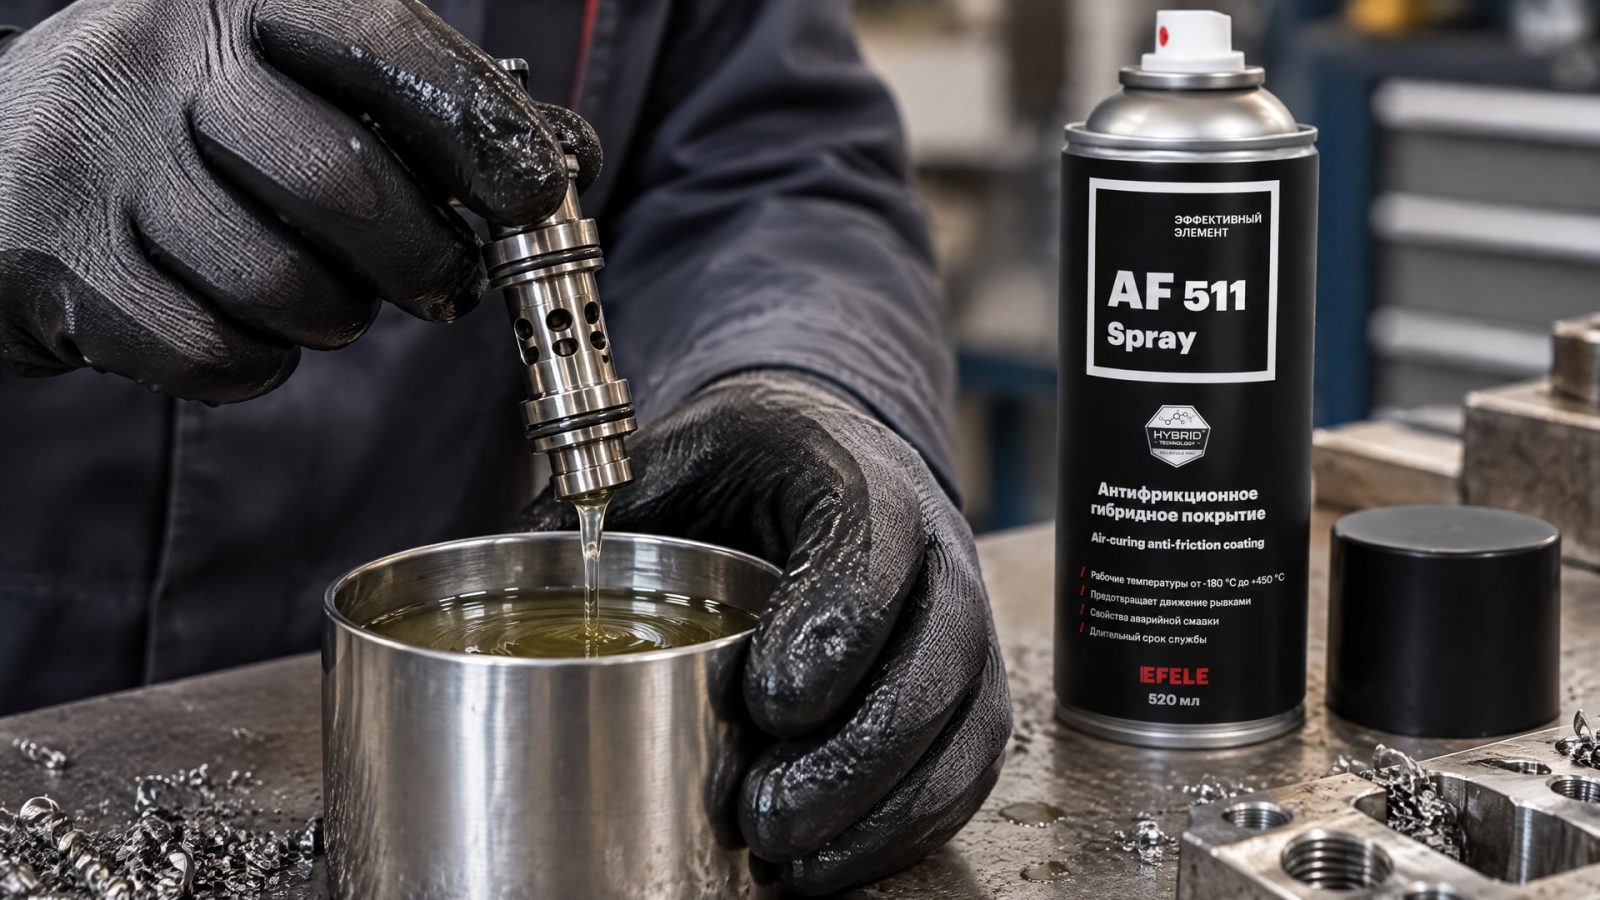
Если в эксплуатации возможны фреттинг, холодный пуск или потеря жидкого смазочного материала, инженер сначала определяет, какое требование должно закрывать покрытие. Затем проверяет совместимость состава с методом окунания и технологическими условиями нанесения.
В такой задаче применяют твердосмазочное покрытие EFELE AF-511 Spray: оно предназначено для обработки внутренних каналов и плунжерных отверстий окунанием, обеспечивает равномерное нанесение и высокую адгезию к поверхности. Перед включением состава в процесс необходимо согласовать подготовку детали, вязкость ванны, выдержку, скорость извлечения и сушку с требованиями к конкретной операции. Само название продукта не заменяет проверки допуска метода и технологического режима.
Для покрытия сложной геометрии принципиально разделять требования к составу и требования к процессу. Даже подходящий материал можно нанести неравномерно, если деталь загрязнена, ванна не настроена или после извлечения состав остается в карманах. И наоборот, правильно организованное окунание не компенсирует несовместимость покрытия с условиями работы узла.
Если речь идет не о твердосмазочной пленке, а о пластичной смазке, не следует переносить на нее параметры окунания сухого покрытия. NLGI описывает консистенцию пластичной смазки и определяется пенетрацией при 25 °C. Для ее оценки используют ASTM D217 и ISO 2137. Эти стандарты относятся к консистенции смазки, а не к толщине, адгезии или режиму нанесения покрытия.
Контроль процесса и типичные ошибки при окунании
Первая распространенная ошибка - считать, что более густой состав обязательно дает более надежную защиту.
Для внутреннего канала высокая вязкость может затруднить проникновение и привести к неоднородному слою. Вязкость выбирают под требуемую толщину покрытия и проверяют подходящим методом, например по EN ISO 2431 или EN ISO 2884, если это предусмотрено технологией.
Вторая ошибка - ожидать одинаковой толщины после каждого погружения. На результат влияют скорость извлечения, время стекания, температура и форма детали. В описанном режиме SIST EN 2491:2011 указана выдержка в ванне 2–10 секунд, но для конкретного состава и геометрии значение подтверждают на образцах, а не переносят автоматически.
Что проверять перед серийным запуском
До обработки партии полезно выполнить пробное нанесение на деталях с такой же геометрией и оценить внутренние и наружные поверхности. Проверяют, не осталось ли непрокрытых участков в каналах, нет ли потеков и скоплений в нижних полостях, а также соответствует ли результат после сушки требованиям процесса. Для повторяемости фиксируют положение детали, скорость погружения и извлечения, выдержку и условия сушки.
Нельзя компенсировать плохую подготовку поверхности длительным погружением или увеличением толщины. Для сухого смазочного покрытия необходимы чистая и сухая деталь, подходящая вязкость и соблюдение интервала после подготовки. В SIST EN 2491:2011 для рассматриваемого процесса указано нанесение в течение 24 часов, а температура среды составляет 20 ± 5 °C при относительной влажности 40–75 %.
Еще одно заблуждение - считать NLGI характеристикой покрытия. NLGI относится к консистенции пластичной смазки; оценку проводят по пенетрации стандартным конусом при 25 °C в соответствии с ASTM D217 или ISO 2137. Эти показатели не описывают технологию нанесения твердосмазочной пленки методом окунания.
Часто задаваемые вопросы
Подходит ли окунание для узких внутренних каналов?
Окунание часто выбирают именно для каналов и отверстий, где распыление может не обеспечить покрытие из-за ограниченной прямой видимости. Однако результат зависит от геометрии детали, вязкости состава, времени выдержки и режима извлечения. Возможность обработки конкретного канала проверяют на образце, а не определяют только по его ширине.
Какое время выдержки использовать при окунании?
В одном из описанных режимов SIST EN 2491:2011 деталь погружают на 2–10 секунд. Это значение нельзя считать универсальным для любого твердосмазочного покрытия. Время и скорость извлечения подбирают для конкретного состава и геометрии, затем проверяют равномерность слоя после стекания и сушки.
Можно ли окунать деталь, если поверхность недостаточно чистая?
Нет. Деталь перед нанесением должна быть чистой и сухой: загрязнения и влага ухудшают адгезию и повторяемость покрытия. Для режима, описанного в SIST EN 2491:2011, нанесение проводят в течение 24 часов после подготовки поверхности. Если этот интервал нарушен, состояние детали нужно оценить и при необходимости подготовить заново.
NLGI показывает, насколько густое твердосмазочное покрытие?
Нет. NLGI характеризует консистенцию пластичной смазки, а не твердосмазочное покрытие и не способ его нанесения. Класс определяют по пенетрации стандартным конусом при 25 °C; для измерения используют ASTM D217 или ISO 2137. Эти данные не заменяют требования к вязкости ванны и сушке покрытия.
Заключение
Обработка каналов смазкой методом окунания подходит для деталей со сложной геометрией, внутренними полостями и отверстиями, поскольку позволяет покрывать поверхности без прямой видимости. Равномерность слоя зависит от подготовки детали, вязкости состава, выдержки, скорости извлечения, ориентации и сушки. Поэтому окунание нельзя считать процессом с неизменным результатом без настройки.
Следующий шаг - проверить, допускает ли выбранное покрытие нанесение окунанием, подготовить образцы нужной геометрии и отработать на них режим с измерением вязкости, выдержкой и дренированием. Для серийной обработки зафиксируйте параметры процесса и подтвердите качество покрытия внутри каналов до запуска партии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Сравнительные испытания антифрикционных материалов на основе бронзографита: методика, оценка износа и выбор для конкретных узлов трения.
Узнайте, как проводится измерение коэффициента трения и оценка износа на трибометре по схеме пин-диск, а также какие факторы влияют на результаты.
Узнайте, как правильно выбрать образцы для испытаний, задать режимы и нагрузки для точной оценки узлов трения.