
Фиксатор резьбы какой лучше: сравнение анаэробных составов с механическими стопорами
Выбор способа стопорения резьбового соединения зависит не от универсального «лучше», а от конкретных условий работы узла. Анаэробные фиксаторы - однокомпонентные химические составы, которые отверждаются без доступа воздуха при контакте с металлом, заполняя зазоры между витками резьбы и одновременно фиксируя и герметизируя соединение. Механические методы (контргайки, пружинные шайбы, гроверы) удерживают резьбу конструктивно, через геометрический прижим или упор. Оба подхода имеют место в промышленности, и выбор определяется типом нагрузки, температурой, требованиями к разборке и необходимостью герметизации.
В этом материале разберем, как правильно сравнивать эти методы, что означают цвета фиксаторов, в каких сценариях какой способ эффективнее, и какие стандарты помогают инженеру принять обоснованное решение.
Как работают анаэробные фиксаторы и чем они отличаются от механики
Анаэробный фиксатор - это жидкий или гелеобразный состав, который остается текучим на воздухе и отверждается при отсутствии кислорода и в присутствии активирующего металла (железа, стали).
Когда вы наносите фиксатор на резьбу и собираете соединение, состав заполняет микросткани и зазоры между витками. За счет полимеризации он становится твердым пластиком, который не позволяет резьбе проворачиваться и одновременно перекрывает щели, предотвращая протечки.
Механические способы работают иначе. Пружинные шайбы (гроверы) создают постоянный упор за счет упругой деформации. Контргайки давят на основную гайку или болт своим весом и формой. Плоские шайбы увеличивают площадь опоры и тем самым снижают удельное давление, но герметичности сами по себе не дают. Все эти элементы удерживают соединение чисто геометрически - без заполнения пустот и без химического связывания.
Ключевая разница: анаэробные составы герметизируют резьбу и поглощают вибрацию за счет вязкого слоя пластика, а механика полагается на прижим. Анаэробы не требуют дополнительных деталей (экономия в сборке), но требуют совместимости материалов и времени на отверждение. Механика работает сразу и не зависит от ширины зазора между витками, но не герметизирует и часто требует дополнительных шайб.
Анаэробный фиксатор или контргайка: когда выбрать что
Контргайка - самый распространенный механический способ: вторая гайка навинчивается на основную и прижимает ее, создавая трение.
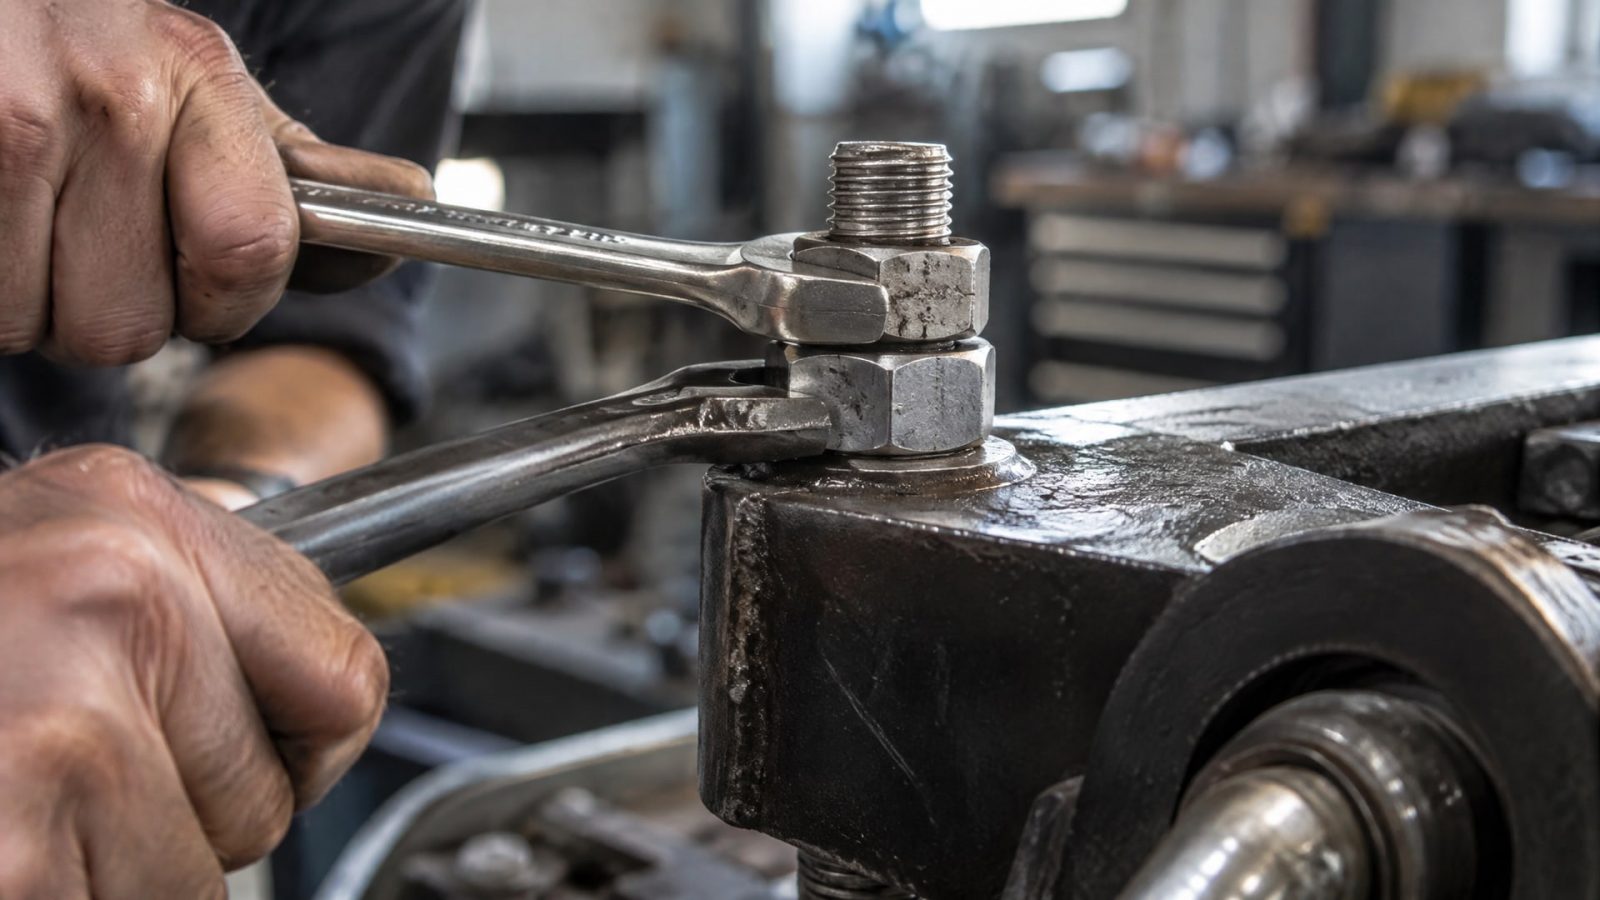
Это дешево, надежно и не требует времени на отверждение. Но контргайка добавляет вес, занимает место, может вызывать проблемы при нехватке длины шпильки, и сама по себе не герметизирует соединение.
Анаэробный фиксатор занимает минимум места, не требует дополнительных деталей и одновременно закупоривает щели резьбы. Если соединение находится в пищевом производстве и нужен контакт с пищей, анаэробные составы допусков H1 (случайный контакт) заполняют нишу, которую контргайка не может закрыть. Однако анаэробы требуют чистоты поверхности, совместимости с материалом (медь, алюминий, латунь требуют активаторов), и полного отверждения перед работой - это 24 часа в стандартных условиях.
Практический выбор: - Контргайка подходит для частого обслуживания (сборка-разборка несколько раз в год), если демонтаж должен быть быстрым и не требует нагрева. - Анаэробный фиксатор незаменим там, где нужна герметичность, где нельзя добавлять механические детали, или где соединение работает при вибрациях и температурных перепадах.
Фиксатор резьбы против гровера: виброустойчивость и герметизация
Пружинная шайба (гровер) держит резьбу за счет упругой деформации: распружинясь под нагрузкой, она стремится вернуться в исходное положение и тем самым создает постоянный прижим.
Это хорошо работает при статических нагрузках, но при вибрациях и циклических колебаниях эффект ослабляется. Когда шайба начинает «уставать» (пластически деформируется), она теряет упругость, и резьба может начать саморазвинчиваться. Кроме того, гровер не закупоривает щели: масло, влага и грязь спокойно проникают между витками.
Анаэробный фиксатор работает иначе. Он не полагается на упругость материала и не устает. При вибрации жесткий пластиковый слой между витками поглощает колебания, а химическая связь между составом и металлом остается неизменной. Одновременно фиксатор герметизирует соединение: вода, масло и коррозионные среды не проникают в зазоры.
На практике гроверы часто комбинируют с анаэробом: гровер обеспечивает механический демпинг, фиксатор добавляет герметичность и долгосрочную надежность. Но если выбирать один способ для вибрирующей системы, анаэробный состав предпочтительнее.
Преимущества анаэробных фиксаторов для резьбовых соединений
Анаэробные составы дают сразу несколько преимуществ, которые механика обеспечить не может:
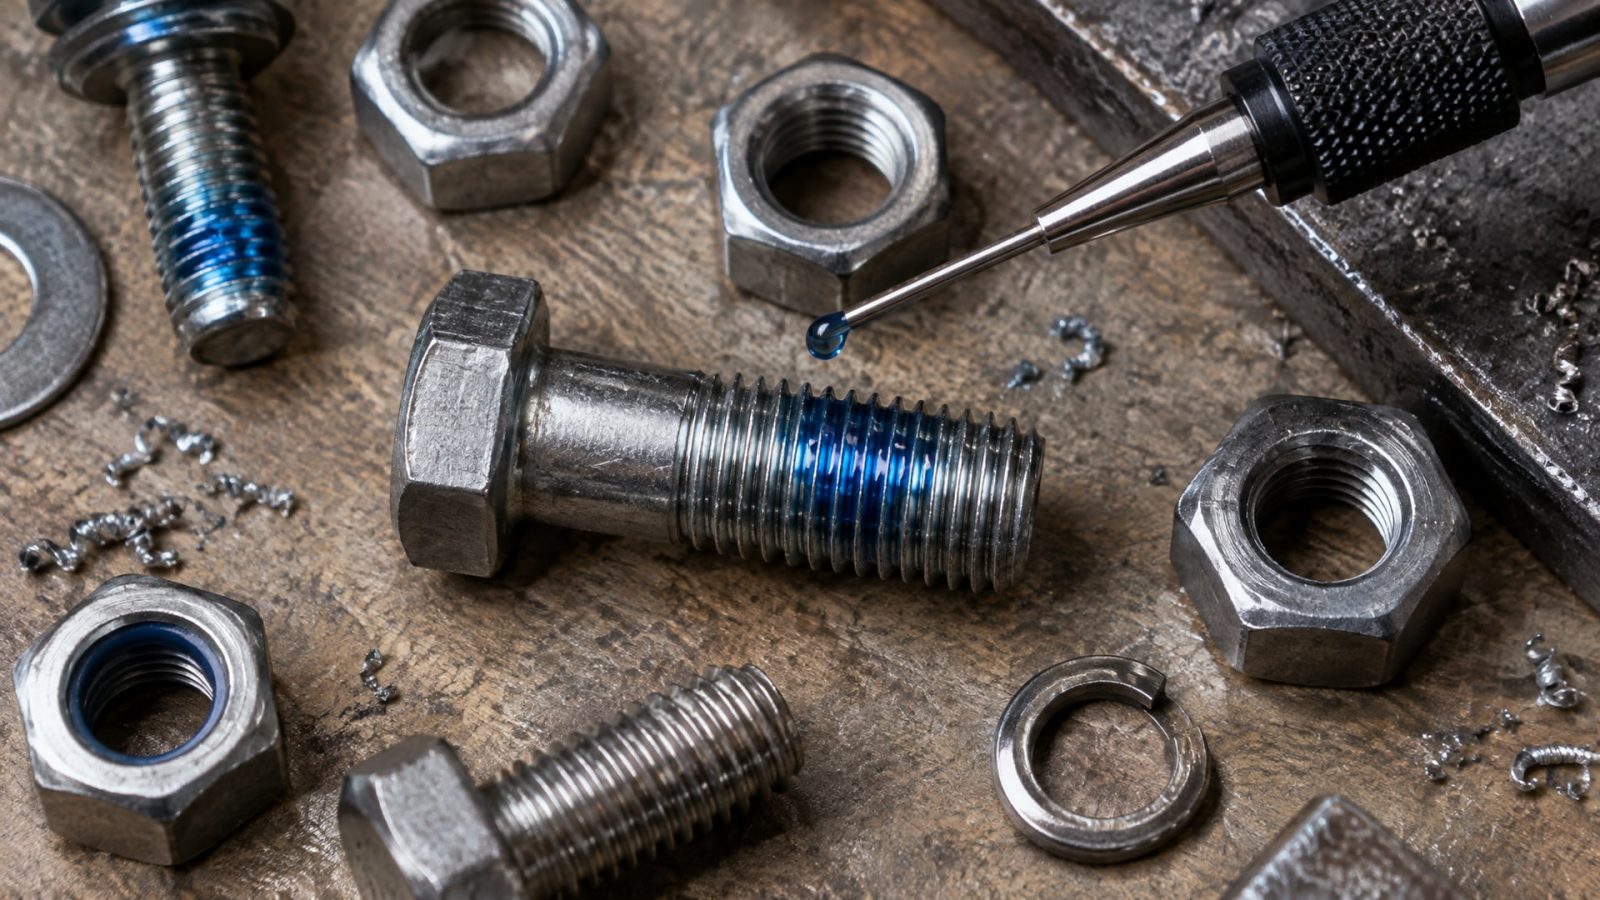
Герметизация. Фиксатор полностью заполняет зазоры между витками и предотвращает просочку жидкостей и газов. Это критично для гидросистем, кислородных систем, пищевого оборудования.
Виброустойчивость без усталости. Анаэробный слой поглощает микроколебания и не теряет свойства со временем, в отличие от пружинных шайб, которые пластически деформируются.
Компактность. Не нужны контргайки, шайбы и другие метизы - экономия места в стесненных условиях (агрегаты, трубопроводы, двигатели).
Контроль усилия затяжки. При использовании анаэроба вы затягиваете болт один раз с нормальным моментом; соединение не проворачивается без дополнительного механического воздействия. Это упрощает сборку и снижает риск перетяга, который может повредить резьбу.
Надежность в условиях вибрации, перепадов температуры и влажности. Механические стопоры чувствительны к качеству сборки и могут ослабеть; анаэробные составы держат нагрузку предсказуемо.
Вместе с тем, анаэробы требуют чистоты поверхности, совместимости материалов и времени на отверждение. На некоторых цветных металлах (медь, алюминий) нужен активатор или грунтовка. И если соединение разбирают чаще одного раза в квартал, выбор высокой прочности (красный фиксатор) может затруднить демонтаж.
Анаэробный клей или шайба: комбинированные решения
На практике закупщики и инженеры часто используют не одно, а комбинированные решения.
Например, для критичного соединения в узле, где возможны вибрации и присутствует агрессивная среда, ставят одновременно пружинную шайбу (для механического демпинга) и анаэробный фиксатор (для герметичности и долгосрочной фиксации). Это обеспечивает многоуровневую защиту: механический уровень держит первый удар вибрации, химический уровень обеспечивает герметичность и резервный запас удержания.
Для соединений, работающих при высоких температурах, может потребоваться специальный высокотемпературный анаэробный состав с расширенным диапазоном - например, до +350 °C кратковременно. Пружинные шайбы в таких условиях теряют упругость быстрее.
Но иногда комбинирование означает избыточность: если соединение небольшое, нагрузка статична и демонтаж редкий, одного фиксатора средней или высокой прочности достаточно. Добавление шайбы усложнит сборку без выигрыша.
Выбор между «фиксатор плюс шайба» и «только фиксатор» или «только механика» опирается на проверку по стандартам: ISO 10964 для анаэробов, ISO 16047:2005 для момента затяжки и усилия зажима. Эти документы помогают инженерам оценить, что именно потребуется для гарантии долгосрочной работы узла.
Фиксатор резьбы синий какой лучше: средняя прочность и демонтаж
Синий анаэробный фиксатор обозначает среднюю прочность отверждения.
Такой состав удерживает резьбу достаточно надежно для большинства типовых соединений, но при необходимости его можно разобрать стандартным ручным инструментом или электрическим ключом без особых усилий. Момент разъединения обычно не превышает 26 Н·м для стальных болтов размером M10 (это ориентир из испытаний по ISO 10964).
Синий фиксатор подходит для узлов, которые периодически разбирают на техническое обслуживание, замену уплотнителей, чистку или ремонт. Если вы собираете соединение один раз в сезон и знаете, что его придется разбирать, синий - разумный выбор. Он и фиксирует, и не создает проблем при демонтаже. На практике многие ремонтные службы берут синий фиксатор как универсальный вариант для больших партий крепежа, где условия варьируются.
Для работы при повышенных температурах синий состав обычно рассчитан на диапазон от -55 °C до +180 °C (со срока отверждения 24 часа при комнатной температуре). Если температура выше, нужно переходить на высокотемпературные варианты.
Важный момент: цвет - это не гарантия качества, а стандартная маркировка. Выбирая синий фиксатор, обращай внимание на производителя, совместимость с материалом резьбы (для нержавейки может потребоваться активатор) и на точные параметры в техническом описании.
Фиксатор резьбы красный какой лучше: высокая прочность и постоянные соединения
Красный анаэробный фиксатор - это высокая прочность.
Такой состав отверждается в плотный пластиковый слой, который обеспечивает прочность удержания около 40 Н·м для того же эталонного болта M10. Это означает, что без нагрева или долгой работы инструментом разобрать такое соединение сложнее. Красный фиксатор используют там, где соединение должно оставаться герметичным и неподвижным долгие годы: в двигателях, насосах, компрессорах, трубопроводах систем высокого давления.
Красный фиксатор требует более тщательной подготовки при разборке. На холодную затвердевший состав часто приходится размягчать нагревом (фен, тепловая пушка) или дать время окислению при работе узла (вибрация и циклические нагрузки ослабляют связь). Это не проблема, если разборка предусмотрена в сервисном регламенте и исполнитель знает о наличии фиксатора. Но если о красном фиксаторе забыли упомянуть в инструкции, техник может повредить резьбу попыткой срочного демонтажа.
Для высоких температур существуют специализированные красные составы, которые держат до +150 °C длительно и до +175 °C кратковременно (пример: АНАТЕРМ-6В). Если узел работает при температуре выше +100 °C, обязательно проверяй совместимость конкретного состава со спецификацией.
Красный фиксатор - это выбор постоянного соединения. Его используют для защиты от саморазвинчивания там, где разборка редкая и предусмотрена инструкцией, или где узел вообще не должен разбираться без переборки.
Какой фиксатор резьбы лучше красный или синий: практическое сравнение
Универсального ответа нет, но есть четкий критерий выбора: частота разборки и условия работы.
| Параметр | Синий | Красный |
|---|---|---|
| Прочность фиксации | ~26 Н·м (средняя) | ~40 Н·м (высокая) |
| Разборка | ручной инструмент, легко | нагрев или долгая работа |
| Частота разборки | 2-4 раза в год | редко, раз в несколько лет |
| Герметичность | полная | полная |
| Диапазон температуры | -55...+180 °C | -60...+150 °C (стандартный) |
| Время отверждения | 24 часа | 24 часа |
| Рекомендуемый размер резьбы | до M36 | до M36 |
На практике:
Синий выбирают для оборудования, которое разбирают на техническое обслуживание. Автомобилисты, которые сами меняют масло и фильтры, часто предпочитают синий, чтобы не прилагать силу при откручивании болтов через год. На производстве, где узлы перебирают в регламентной программе и люди знают о наличии фиксатора, синий обеспечивает баланс между надежностью и сервисопригодностью.
Красный выбирают для критичных узлов, где герметичность и удержание главнее демонтажа. Высокотемпературные двигатели, системы с гидравликой, трубопроводы пара - там часто ставят красный. Если соединение рассчитано на 5-10 лет работы без вмешательства, красный это оправдает.
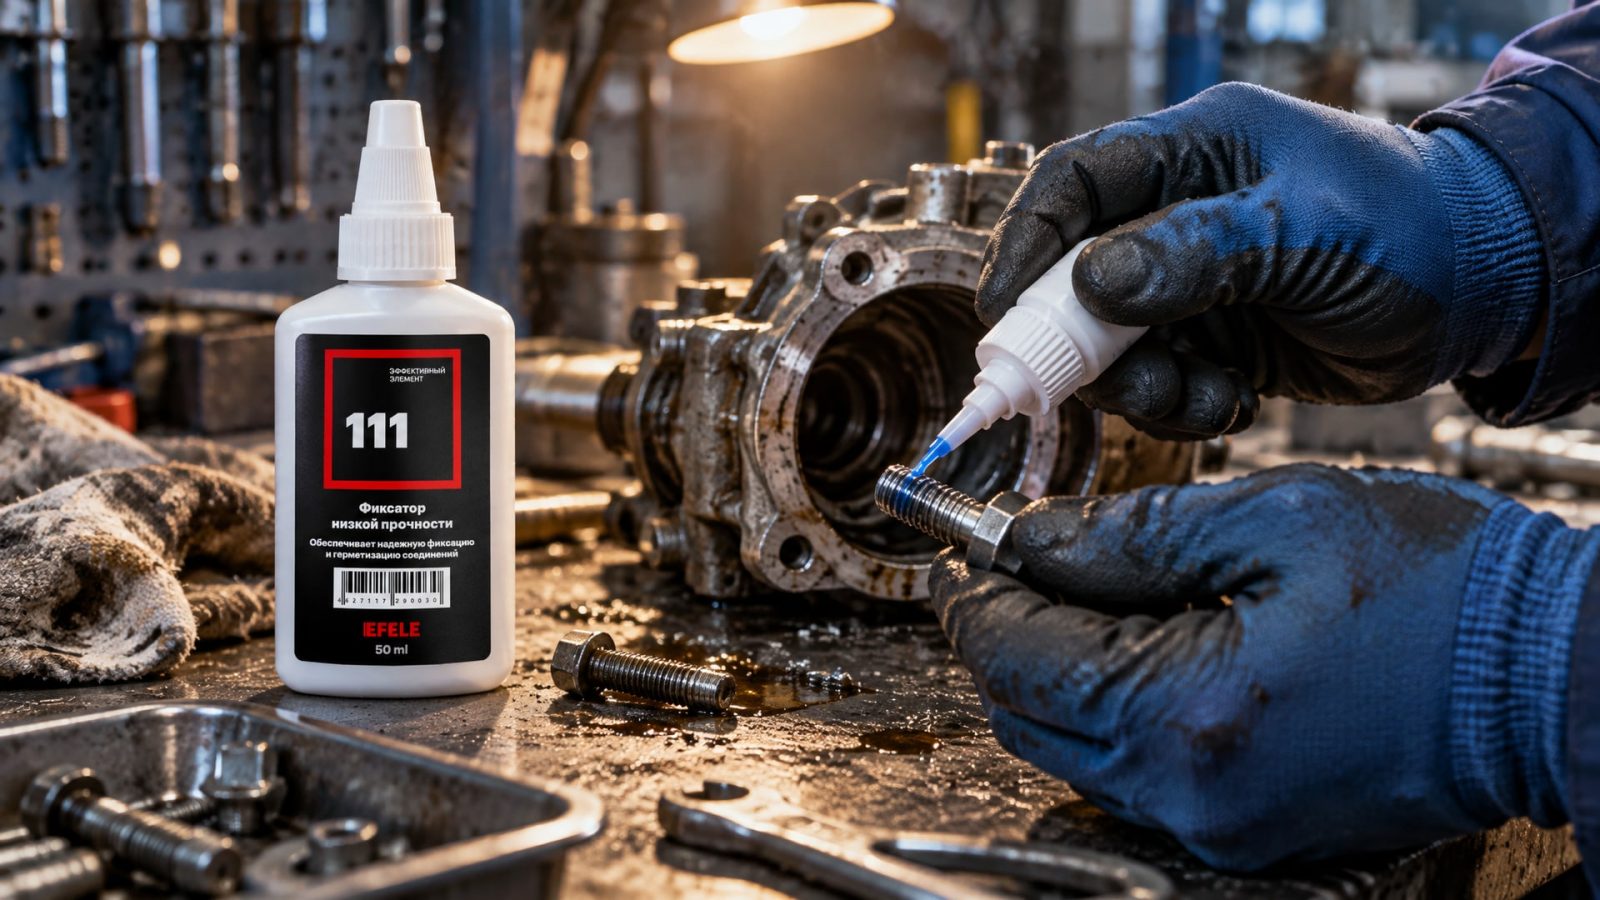
Для часто разбираемых соединений, которые собирают несколько раз в месяц, лучше рассмотреть низкую прочность (если она доступна) или перейти на механику. Для единичных соединений можно использовать фиксатор средней прочности EFELE 111, который позволяет нормальный демонтаж стандартным инструментом даже при нерегулярной разборке. Для постоянных, высоконагруженных или высокотемпературных соединений анаэробный клей EFELE 115 обеспечивает необходимую прочность и надежность без дополнительных механических элементов.
Влияние на стопорение: стандарты ISO 10964 и ГОСТ Р 70116-2022
ISO 10964 - международный стандарт, который определяет испытания анаэробных фиксаторов резьбы.
Он задает эталонные условия: стальные болты M10, определенные моменты затяжки, время отверждения при 23 °C. На основе этого стандарта производители указывают в техдокументации два ключевых параметра:
Breakaway torque - момент, при котором затвердевший фиксатор начинает поддаваться, то есть первоначальное усилие разъединения.
Prevailing torque - момент, при котором резьба крутится свободно (после того как фиксатор начал разрушаться).
Эти параметры позволяют инженеру прогнозировать поведение соединения. Если breakaway torque составляет 26 Н·м, это означает, что для начала разъединения нужно приложить такое усилие.
ГОСТ Р 70116-2022 - российский стандарт, который классифицирует способы стопорения резьбовых соединений, включая химические методы. Этот стандарт помогает проектировщикам выбирать подходящий способ на основе типа нагрузки, условий эксплуатации и требований к разборке.
Оба стандарта подчеркивают, что выбор стопора должен быть обоснованным: нельзя просто ставить красный «в целях надежности» везде. Для каждого узла нужно проверить требуемый момент удержания, совместимость с материалом и условиями.
Часто задаваемые вопросы
Чем анаэробный фиксатор лучше контргайки?
Анаэробный фиксатор одновременно фиксирует и герметизирует резьбу, не требует дополнительных деталей, занимает минимум места и обеспечивает предсказуемое удержание при вибрациях. Контргайка дешевле и работает сразу, но не герметизирует, добавляет вес и может быть неудобной на коротких шпильках. Выбор зависит от требований: герметичность и компактность тянут к анаэробу, частая разборка и низкая стоимость - к контргайке.
Почему при высокой температуре нужен специальный фиксатор?
Стандартные анаэробные составы рассчитаны на диапазон до +180 °C. При более высоких температурах пластиковый слой размягчается и может потерять прочность. Высокотемпературные составы (например, до +350 °C) используют полимеры с другой температурой стеклования, которые сохраняют жесткость при нагреве. Для двигателей, насосов и компрессоров нужно выбирать фиксатор, совместимый со спецификацией узла.
Можно ли поставить анаэробный фиксатор на нержавеющую сталь?
Нержавеющая сталь - пассивный материал, и анаэробные составы на ней отверждаются медленнее и менее надежно. Для нержавейки рекомендуется использовать фиксатор с активатором (грунтовка) или выбрать состав, специально разработанный для цветных и нержавеющих металлов. Проверьте техническое описание продукта и совместимость перед применением.
Какой фиксатор выбрать для болтов в двигателе?
В двигателях работают высокие температуры (100-150 °C в нормальных условиях, выше при перегреве), вибрации и циклические нагрузки. Рекомендуется выбирать фиксатор с температурным диапазоном не ниже +150 °C и средней или высокой прочностью в зависимости от регламента разборки. Если двигатель переbирают в сервисе раз в несколько лет, можно использовать среднюю прочность для удобства демонтажа. Если узел герметичный и критичный, выбирают высокую прочность.
Сколько времени сохнет анаэробный фиксатор и когда можно нагружать соединение?
Стандартное время отверждения при комнатной температуре (20-23 °C) -24 часа. Полное отверждение требует 3-5 суток. Однако первоначальная фиксация наступает быстрее: через 2-3 часа соединение уже держит нагрузку, но полной герметичности и максимальной прочности достигают только к 24 часам. Если температура окружающей среды ниже 15 °C, время отверждения увеличивается. При повышенных температурах отверждение ускоряется.
Заключение
Выбор между анаэробным фиксатором и механическим стопором - это выбор между химической и геометрической фиксацией. Анаэробные составы выигрывают там, где требуются герметичность, компактность, виброустойчивость и долгосрочная надежность без дополнительных деталей. Механические методы остаются актуальными для быстрой разборки, простых соединений и тех случаев, когда герметизация не нужна.
Цвет фиксатора (синий, красный) - это не показатель универсального качества, а обозначение прочности и удобства разборки. Синий подходит для узлов, которые разбирают 2-4 раза в год и нужен нормальный демонтаж. Красный - для критичных, редко разбираемых соединений или высокотемпературных узлов. При выборе опирайся на ISO 10964, ГОСТ Р 70116-2022 и на реальные требования вашего оборудования: тип нагрузки, температура, размер резьбы, частота разборки и необходимость герметизации.
Консультируйся с техническими данными производителя и, если сомневаешься, проверь совместимость на испытательной пилотной сборке перед внедрением в производство.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать дверные петли, чтобы устранить скрип надолго, используя проверенную технику и подходящие материалы.
Сравнение аналогов пищевых смазок H1 по цене, качеству и применению. Узнайте, как выбрать подходящую смазку для вашего оборудования.
Узнайте, как правильно наносить анаэробный фиксатор и герметик, чтобы избежать распространенных ошибок и обеспечить надежное соединение.