
Аналоги пищевых смазок H1: сравнение по цене, качеству и применению
При выборе смазки для пищевого оборудования закупщик часто ориентируется на допуск NSF H1, полагая, что это гарантирует универсальную безопасность и качество. На деле различия между H1-смазками разных производителей существенны и касаются не столько цены, сколько совместимости с конкретным узлом, температурным режимом, способом нанесения и стойкости к мойке. Статья разбирает, как правильно сравнивать пищевые смазки H1, на какие параметры смотреть инженеру и что реально влияет на выбор между аналогами.
Материал полезен техническим специалистам и снабженцам, которые сталкиваются с закупками для фасовочных линий, конвейеров, подшипников и направляющих пищевого оборудования. Вы узнаете, чем отличаются H1-смазки друг от друга, какие параметры проверять перед покупкой и почему выбор по цене один часто оборачивается дополнительными расходами на замену.
Что означает пищевой допуск H1 и чем отличается от других
Пищевой допуск NSF H1 - это не сертификат на безопасность смазки в целом, а разрешение на ее применение в узлах, где возможен случайный контакт с продуктом.
Стандарт FDA 21 CFR 178.3570 устанавливает лимит 10 ppm (10 мг/кг) - это максимальное количество смазки, которое может попасть в пищу без вреда для потребителя. Допуск H1 означает, что производитель протестировал материал и гарантирует соответствие этому пределу при соблюдении правил дозировки и монтажа.
Часто путают H1 с H2 и 3H. H2 применяют в зонах, где контакт с пищей полностью исключен (например, в крышках редукторов, далеко от продукта). 3H используют для разделительных агентов, которые прямо наносят на форму перед прессованием. H1 занимает середину: контакт нежелателен, но возможен.
Важный нюанс: сам по себе допуск H1 не гарантирует стойкость к горячей воде, щелочным или кислотным растворам. Если оборудование моют постоянно, нужно дополнительно проверить по техлисту, что смазка выдерживает вымывание и не эмульгируется. Для внесения уверенности часто требуется и подтверждение стандарта ISO 21469:2006, который специально регламентирует гигиеническое производство смазочных материалов.
Как аналоги различаются по вязкости и консистенции
Все пищевые смазки H1, которые встречаются на рынке, делятся по двум независимым параметрам: вязкости базовой основы и консистенции (для пластичных смазок).
Вязкость базовой основы (для масел и жидких смазок) выбирают по скорости вращения подшипника, зазорам в муфте и способу подачи: - ISO VG 100 - для высокоскоростных подшипников и централизованных систем с форсункой; - ISO VG 150 - для средних скоростей и универсальных узлов; - ISO VG 220 - для низкоскоростных, высоконагруженных подшипников и тяжелых редукторов.
Консистенция пластичной смазки (NLGI) выбирают под способ нанесения и тип узла: - NLGI 0 и 1 (пенетрация 150–200) - для централизованных автоматических систем, где нужна хорошая текучесть и дозированная подача; - NLGI 2 (пенетрация 200–300) - для ручного нанесения, открытых подшипников и направляющих, где смазка должна оставаться на месте.
Поэтому сравнивая два аналога, первым делом сравнивают не только допуск H1, но и параметры вязкости и NLGI. Смазка NLGI 0 с вязкостью ISO VG 150 и смазка NLGI 2 с вязкостью ISO VG 220 - это разные материалы для разных узлов, и цена их не должна быть одинаковой.
Аналоги H1-смазок: сравнение параметров
Чтобы объективно сравнить пищевые смазки разных производителей, нужно свести их в таблицу по единственному критерию: одинаковой назначению (например, все - для подшипников упаковочного оборудования), одинаковой вязкости (ISO VG 150) и одинаковой консистенции (NLGI 2).
Только тогда имеет смысл смотреть на цену, срок хранения, адгезию и стойкость к мойке.
| Параметр | Для выбора важен? | На что обратить внимание |
|---|---|---|
| Допуск NSF H1 | Да, обязателен | Проверить в техлисте; без H1 оборудование не пройдет аудит HACCP |
| Вязкость базы (ISO VG) | Да, критично | Выбирать под скорость подшипника и способ подачи; ошибка приведет к вымыванию или перегреву |
| Консистенция (NLGI) | Да, критично | Для автоматов NLGI 0–1; для ручного нанесения NLGI 2 |
| Рабочий диапазон температур | Да, важно | Если узел нагревается до 80 °C, смазка должна выдерживать минимум до 100 °C |
| Стойкость к воде и вымыванию | Да, для мойки | Если оборудование моют постоянно, нужна низкая эмульгируемость |
| Адгезия | Да, для прилипания | Хорошая адгезия снижает расход и удерживает смазку при вибрации |
| Стойкость к щелочам и кислотам | Иногда | Только если используются кислотные или щелочные дезсредства |
| Цена за грамм или литр | Вспомогательно | Сравнивать только при прочих равных параметрах; дешевое часто дороже в обслуживании |
Очень важный момент: цена за упаковку не показывает реальную стоимость владения. Если дешевая смазка вымывается быстрее или требует замены в два раза чаще, общие расходы возрастают. Специалисты рекомендуют ориентироваться на срок замены и расход, указанные в техлисте.
Где применяют пищевые смазки H1 на производстве
Пищевая смазка H1 работает в узлах, где случайное попадание смазки в продукт технически возможно, но маловероятно, если соблюдать дозировку и монтаж.
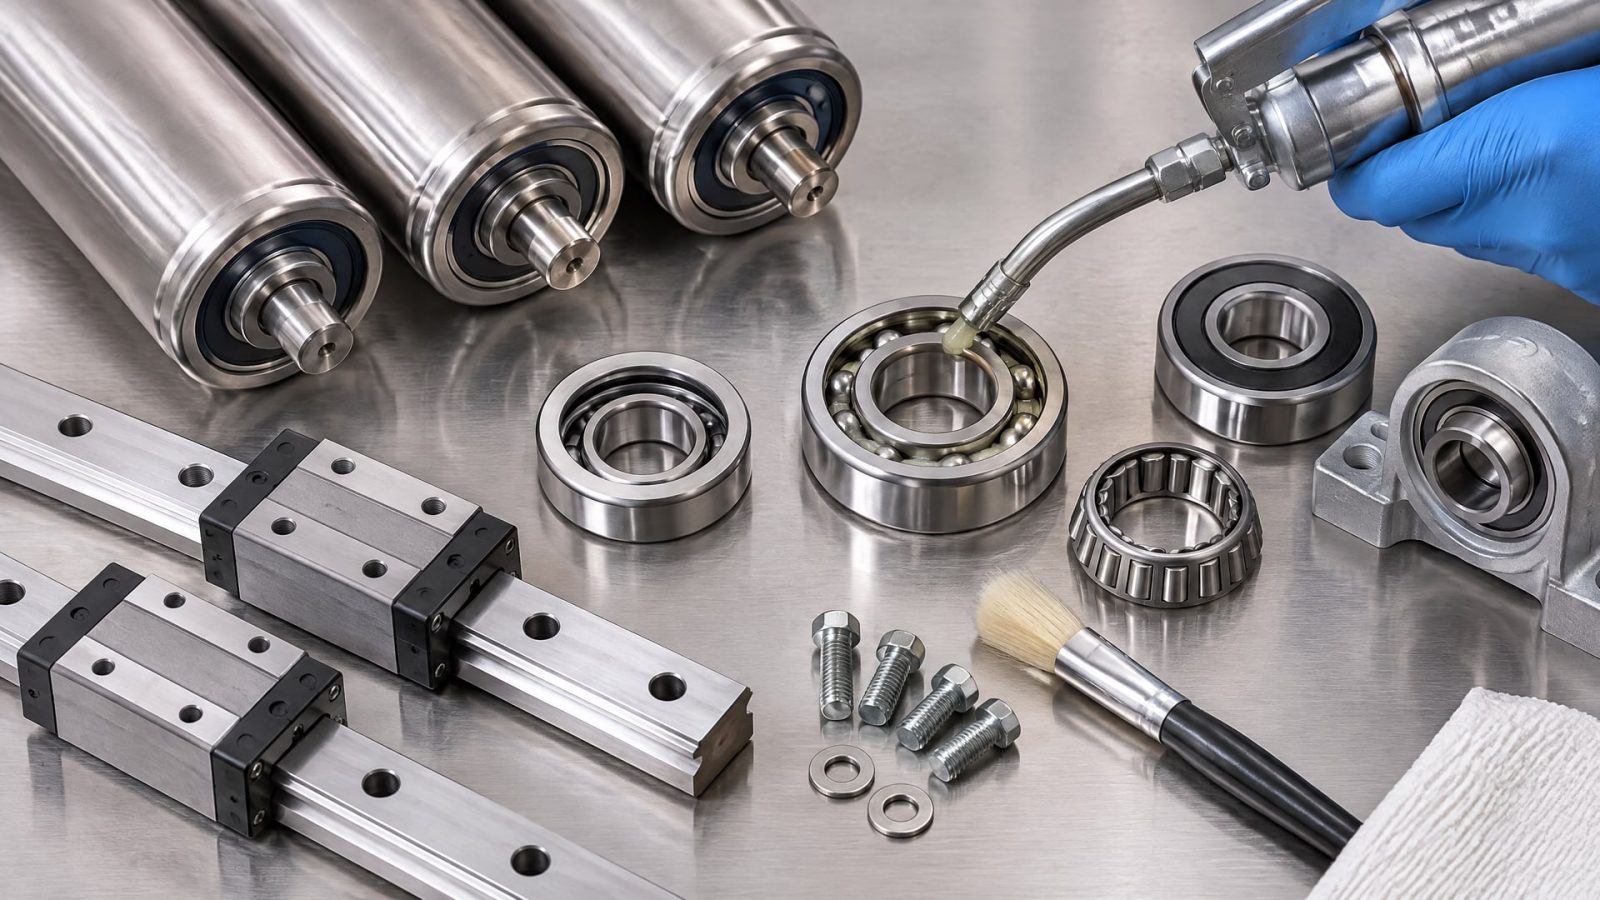
На практике это:
Подшипники на фасовочных линиях - роликовые и шариковые подшипники конвейеров, упаковщиков и дозаторов;
Направляющие кареток - для перемещения столов, в том числе в условиях полусухого трения;
Кулачки и толкатели - в упаковочных автоматах и ротационных машинах;
Цепи и звездочки - в зонах над продуктом, где брызги возможны;
Насосы и помпы - для молока, сока, пюре, если смазка контактирует с уплотнениями;
Оборудование розлива и упаковки - в местах, где миграция смазки в продукт имеет хоть теоретический риск.
Для каждого типа узла лучше выбирать смазку с учетом нагрузки и скорости. Например, для высокоскоростного подшипника конвейера нужна текучая смазка с низкой вязкостью и NLGI 0–1, а для тяжелонагруженного кулачка в редуктор берут вязкую NLGI 2. Ошибка в выборе - и либо смазка вытечет (убыток материала), либо подшипник перегреется и заклинит.
Выбор H1-смазки: на что смотреть перед покупкой
Процесс выбора правильной смазки из массива аналогов начинается не с ценника, а с уточнения трех параметров оборудования.
Шаг 1. Определить узел и условия работы: - Какой узел смазывать (подшипник, направляющая, кулачок, цепь)? - Какова скорость вращения или скорость скольжения (об/мин или м/с)? - Какова статическая нагрузка (кг, кН)? - Какова рабочая температура в узле (°C)? - Контактирует ли смазка с водой при мойке? Если да, как часто и при какой температуре?
Шаг 2. Подобрать класс вязкости и NLGI: Для подшипников конвейеров фасовочного оборудования, работающих при низких нагрузках и скоростях 100–500 об/мин, часто берут NLGI 1 с вязкостью ISO VG 150. Для направляющих тяжелого оборудования (прессы, тестомесы) - NLGI 2 с ISO VG 220. Для высокоскоростных веретен - жидкую смазку NLGI 0 с ISO VG 100.
Шаг 3. Проверить техлист (TDS) на совместимость: - Рабочий диапазон температур (должен быть выше максимальной температуры узла); - Адгезия (коэффициент прилипания к металлу, обычно выражен в %, не должна быть ниже 80 %); - Вязкость при 40 и 100 °C (для жидких смазок); - Эмульгируемость (способность смешиваться с водой, для мойки нужна низкая эмульгируемость); - Стойкость к окислению и старению (обычно проверяют по ASTM D2619 или аналогам).
Шаг 4. Уточнить срок службы и расход: В техлисте часто указан интервал замены в часах работы или месяцах календарного времени. Дешевая смазка с интервалом 250 часов обойдется дороже, чем дорогая с интервалом 500 часов, если пересчитать на один год.
На практике инженеры, работающие с пищевым оборудованием, выбирают смазку по этому алгоритму: сначала гарантируют соответствие H1, потом подбирают вязкость и NLGI под узел, потом проверяют температурный диапазон и адгезию, и только в конце - сравнивают цену между подходящими вариантами.
Типовые заблуждения при выборе пищевых аналогов
«H1 - значит подойдет для любого узла»
На деле H1 - это только про безопасность при контакте с пищей, а не про совместимость с узлом. Высокоскоростной подшипник может работать только на жидкой смазке NLGI 0, а направляющая требует густую NLGI 2. Если ошибиться, высоконагруженный подшипник перегреется и выйдет из строя за несколько дней, несмотря на то что смазка имела допуск H1.
«Дешевая H1-смазка - это просто H1-смазка со скидкой»
На самом деле дешевая смазка часто отличается по составу и параметрам: может быть сделана на низкокачественной минеральной основе, иметь более низкую адгезию, хуже выдерживать температуру или быстрее окисляться. При постоянной мойке такая смазка может эмульгироваться и вымываться в два раза быстрее, требуя замены каждый месяц вместо каждых двух-трех месяцев.
«Если потребителю попадет капля смазки, он отравится»
NSF H1 определяет лимит 10 ppm, то есть 10 миллиграммов на килограмм пищи. Эта доза установлена с большим запасом и считается физиологически безопасной. При правильном нанесении (тонкая пленка, без избытка) риск попадания ниже допустимого уровня.
«Все H1-смазки на пищевом рынке примерно одинакового качества»
На деле качество варьируется. Смазка, производимая по строгому контролю с использованием выбранных присадок, служит дольше и стабильнее, чем смазка, где производитель сэкономил на проверке сырья. При выборе стоит отдавать предпочтение производителям, которые публикуют полные техлисты и указывают результаты тестирования по ASTM или аналогам.
«При мойке горячей водой любая H1-смазка вымоется»
Это половина правды. Смазки, рецептурированные на основе молибденовых комплексов или с высокой адгезией, выдерживают мойку лучше. Для оборудования с постоянной горячей мойкой (выше 60 °C) нужно выбирать специальные составы, а не универсальные H1-смазки.
Рекомендации по выбору для разных типов оборудования
Для фасовочных линий с подшипниками низкоскоростного типа (до 500 об/мин):
Подходит пластичная смазка NLGI 1–2 с вязкостью ISO VG 150. Рабочий диапазон - от -10 до 80 °C. Адгезия должна быть не менее 80 %. Для линий с постоянной влажной мойкой предпочтительнее смазка на основе сложного эфира или молибденового комплекса, чтобы минимизировать эмульгируемость. Интервал замены -2–3 месяца при суточной мойке, до 6 месяцев при еженедельной.
Для конвейеров упаковки при мойке горячей водой (до 70 °C):
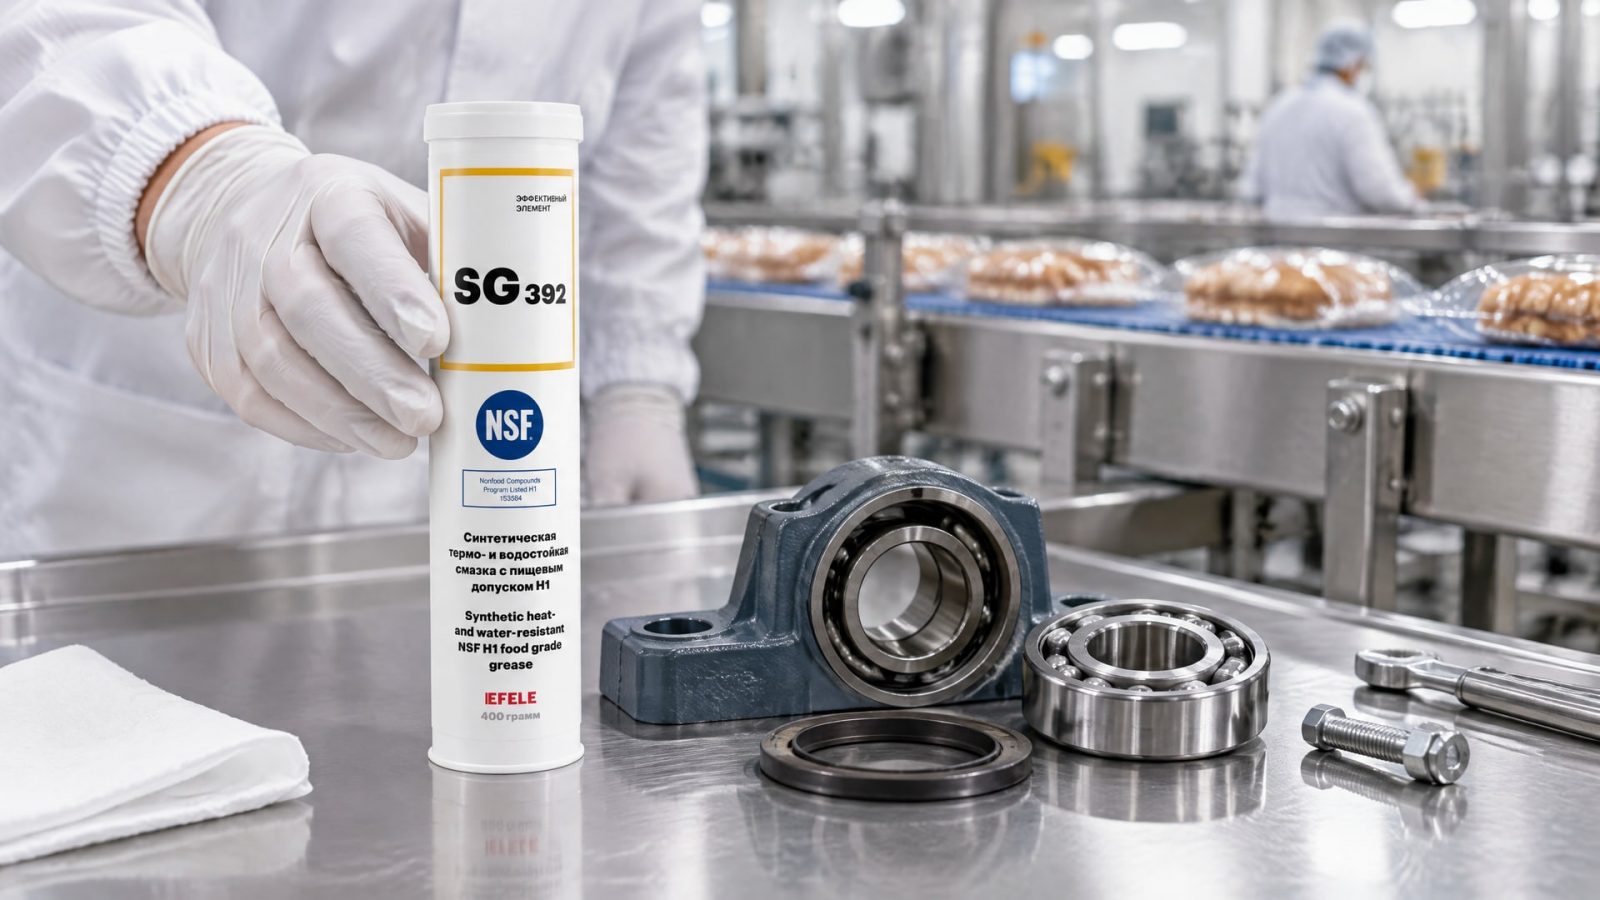
Критично выбрать термо- и водостойкую смазку. Высоконагруженные узлы трения, такие как кулачки упаковочных машин или тестомесы, требуют повышенной защиты. EFELE SG-392 (NSF H1) предлагает сочетание термо- и водостойкости, обеспечивая надежную защиту при полной мойке оборудования. Вязкость - ISO VG 150–220 в зависимости от нагрузки, консистенция NLGI 2. Срок замены часто удлиняется до 4–6 месяцев благодаря повышенной стойкости.
Для направляющих столов и каретокс высокими локальными нагрузками:
Нужна вязкая смазка NLGI 2, ISO VG 220–320, с хорошей адгезией (не менее 85 %). Для узлов с периодическим контактом с дезсредствами (спирт, щелочь) требуется дополнительная проверка совместимости. В условиях высоких температур и агрессивных сред, например, в подшипниках печей или упаковочного оборудования, EFELE SG-394 (NSF H1) выделяется своей термо- и химстойкостью, гарантируя стабильную работу и безопасность.
Для высокоскоростных подшипников вентиляторов и насосов:
Подходит жидкая смазка NLGI 0 (или смазочное масло) с вязкостью ISO VG 100. При нагреве до 50–60 °C жидкая смазка циркулирует лучше, не создает избыточного сопротивления и не перегревает подшипник. Рабочий диапазон - от 0 до 100 °C. Для централизованных систем подачи важна низкая вязкость, чтобы форсунка подавала дозированно.
При сравнении аналогов для одного и того же узла уже можно смотреть на цену, но помните: самая дешевая смазка часто требует замены в два раза чаще, что в итоге увеличивает затраты на обслуживание.
Часто задаваемые вопросы
Чем отличается пищевая смазка H1 от обычной смазки без допуска?
Пищевая смазка H1 тестируется на миграцию в пищу и гарантирует соответствие стандарту FDA 21 CFR 178.3570 (максимум 10 ppm попадания смазки). Обычная смазка без допуска не проходит этот тест и не допускается в зонах возможного контакта с пищей. Для оборудования, работающего вне опасных зон (редукторы, крышки), обычная смазка подходит.
Можно ли сэкономить, купив дешевую H1-смазку вместо дорогой?
Краткосрочно - да, но долгосрочно чаще нет. Дешевая смазка может отличаться по адгезии, температурному диапазону и стойкости к мойке. При частых заменах (каждый месяц вместо трех) общие затраты вырастут. Выбирайте смазку по параметрам узла, затем сравнивайте цену среди подходящих вариантов.
Как проверить, что смазка действительно H1, а не подделка?
Требуйте у поставщика копию сертификата NSF H1 для конкретной смазки и техлист (TDS) с указанием стандартов, по которым проводилось тестирование. Проверьте, что в техлисте указаны рабочие температуры, адгезия, вязкость и интервалы замены. Если поставщик не предоставляет документы - это красный флаг.
Какой интервал замены считается нормальным для пищевых H1-смазок?
При ежедневной мойке горячей водой и влажной среде -2–3 месяца. При еженедельной мойке -4–6 месяцев. При редких мойках - до 12 месяцев. Точный интервал указан в техлисте конкретной смазки. Игнорирование интервалов приводит к отказу подшипников и нарушению санитарии.
Существует ли универсальная H1-смазка для всех узлов?
Нет. Универсальная H1 может подойти для 80 % узлов среднего размера, но не для высоконагруженных редукторов (нужна вязкая NLGI 2, ISO VG 220) и не для высокоскоростных подшипников (нужна жидкая NLGI 0, ISO VG 100). Рекомендуется иметь в наличии 2–3 типа H1-смазок: универсальную NLGI 2 (150 VG), вязкую для нагрузок (NLGI 2, 220 VG) и жидкую для скоростей (NLGI 0–1, 100 VG).
Заключение
При выборе аналогов пищевых смазок H1 ошибка - ориентироваться только на цену или на наличие допуска. Правильный подбор смазки требует анализа параметров конкретного узла: вязкости, консистенции, температурного диапазона и стойкости к мойке. Две смазки с одинаковым допуском H1 могут коренным образом отличаться по составу, адгезии и сроку службы, а значит, и по стоимости владения.
Начните с уточнения условий работы вашего оборудования: скорости, нагрузки, температуры и интенсивности мойки. Затем подберите вязкость (ISO VG) и консистенцию (NLGI), проверьте в техлисте совместимость с рабочей средой и убедитесь, что рабочий диапазон температур учитывает максимальный нагрев. Сравнивайте цены только между смазками, которые отвечают этим требованиям. Такой подход избавит вас от переплат на частые замены и предотвратит отказ оборудования в критический момент.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно наносить анаэробный фиксатор и герметик, чтобы избежать распространенных ошибок и обеспечить надежное соединение.
Эффективно боритесь с пенообразованием СОЖ при высокоскоростной обработке, чтобы избежать проблем с производительностью и качеством.
Узнайте, как правильное хранение пищевых смазок H1 влияет на их срок годности и безопасность производства.