
Типичные ошибки при использовании анаэробных фиксаторов и герметиков
Анаэробные фиксаторы и герметики - незаменимый инструмент в производстве и ремонте, но их эффективность полностью зависит от соблюдения технологии нанесения и подготовки поверхностей. Большинство отказов в работе происходит не потому, что состав низкого качества, а потому, что мастер или инженер игнорирует ключевые условия: анаэробные составы отверждаются только в отсутствие воздуха между металлическими поверхностями, требуют чистоты и обезжиривания, правильного места нанесения и выдержки перед нагрузкой. В статье разбираем семь типичных ошибок, из-за которых фиксаторы не работают, герметики текут, и как их избежать на практике.
Статья полезна техническим специалистам, инженерам и закупщикам, которые хотят снизить отказы резьбовых и фланцевых соединений на линиях, в сервисе и при ремонте оборудования.
Ошибка 1: Нанесение на грязную, замасленную или влажную резьбу
Загрязнение маслом, смазкой, грязью и влагой - главная причина отказа фиксаторов.
Анаэробный состав не может отвердеть на пленке масла; вместо полимеризации происходит лишь поверхностное высыхание без образования прочной связи. Закупщики и мастера часто недооценивают эту стадию, считая, что «немного грязи не помешает».
Предварительная подготовка: резьба должна быть чистой, сухой и обезжиренной. Обезжиривание проводят спиртом или специальным очистителем, затем поверхность высушивают. Если болт или отверстие ранее работали с маслом, без обезжиривания анаэробный состав работать не будет - прочность упадет на 70–80%. На практике это выглядит так: соединение собрано, кажется, что все в порядке, но при вибрации или малейшей нагрузке гайка открутится или герметик начнет течь.
Процедура очистки занимает 2–3 минуты на соединение, но экономит часы переделки. Используй салфетки или щетку, окуни в растворитель, пройди несколько раз по витам резьбы. После этого дай поверхности высохнуть 1–2 минуты перед нанесением состава.
Ошибка 2: Неправильное место нанесения - всю деталь вместо контактной зоны
Типичная ошибка - нанести анаэробный состав на весь болт или по всей длине резьбы.
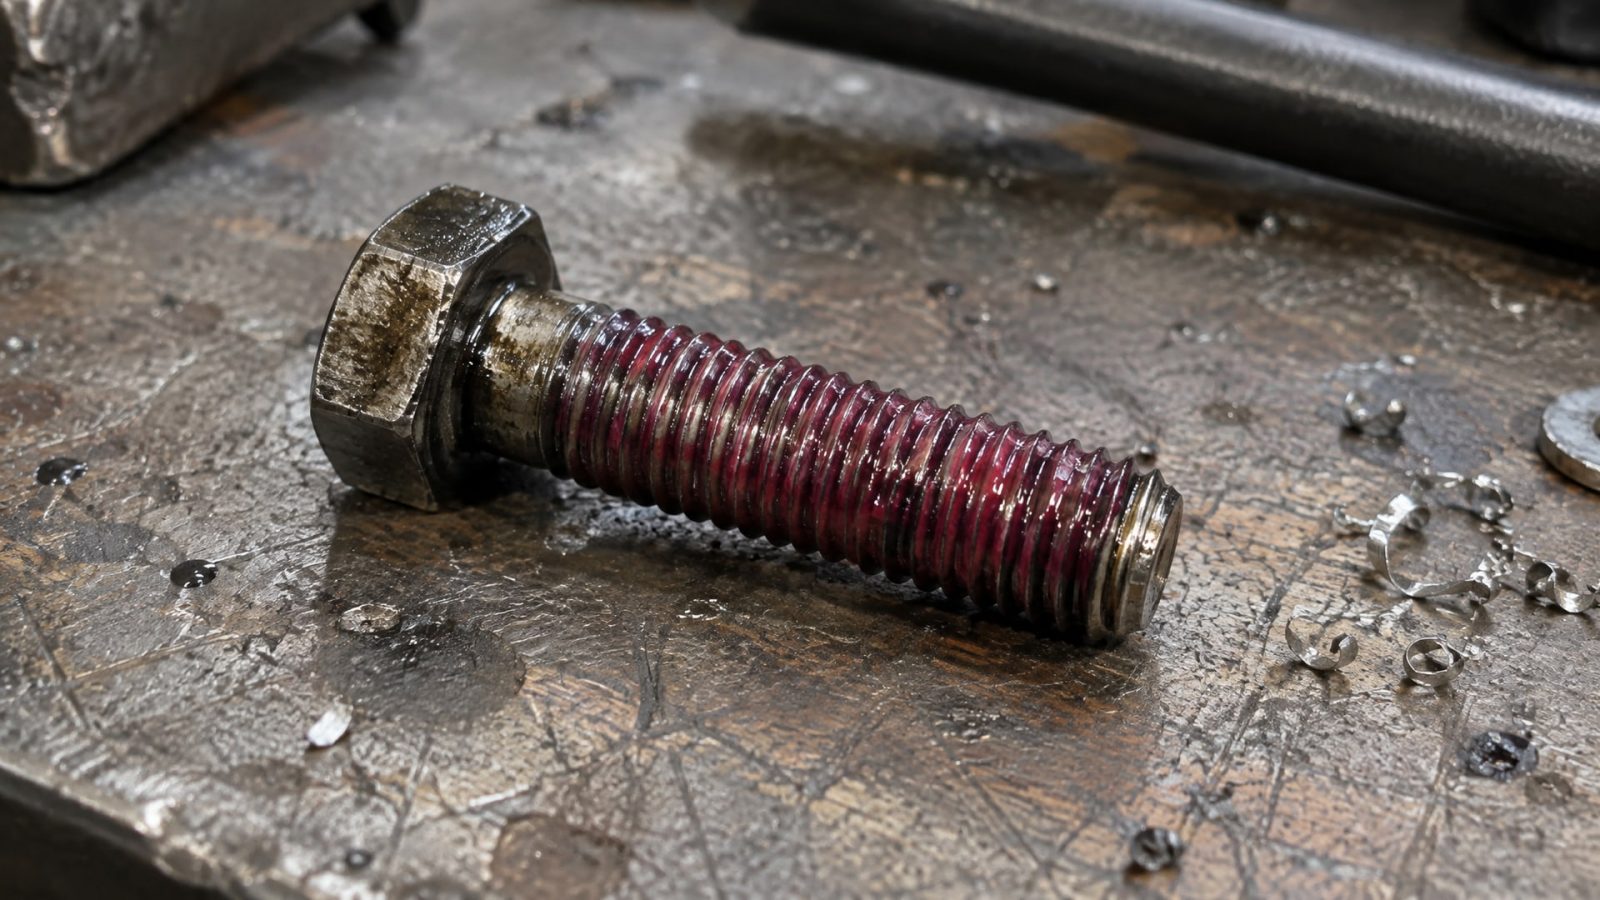
Так делают те, кто относится к фиксатору как к обычному клею. На самом деле состав должен находиться только в зоне реального контакта металла с металлом, где он заполнит микрозазоры между витами резьбы и отвердеет.
Для черезсквозного соединения (болт с гайкой): состав наносят тонкой полоской на наружную резьбу болта только в той части, где будет находиться гайка после затяжки. Обычно это 3–5 витков. Нанесение выше или ниже этой зоны бесполезно - состав просто высохнет на воздухе, не образуя прочной связи.
Для глухого отверстия (винт, вворачиваемый в гайку или в корпус): состав наносят по внутренней резьбе отверстия несколькими витками от поверхности вниз к дну. Это гарантирует, что при вворачивании винта состав будет вытеснен в зазоры между витами и начнет отверждаться.
Избыток материала - еще одна ошибка. Если нанести слишком много, излишки выдавятся наружу и затвердеют на воздухе без образования прочного стержня. Контролируй объем: для небольших резьб (M6–M10) достаточно 2–3 капель или полоски толщиной 0,5 мм по витам.
Ошибка 3: Выбор неподходящего типа анаэробного состава для задачи
На рынке существует два основных класса анаэробных составов для резьб: фиксаторы (threadlocker) и уплотнители (thread sealant).
Они оба анаэробные, но работают по-разному, и путаница в выборе приводит к отказам.
Фиксаторы (threadlocker) предназначены для предотвращения самораскручивания резьб под вибрацией и ударами. Они обеспечивают высокую прочность на вырыв и останавливают микродвижения гайки или винта. Используются на болтах крепления, шпильках, винтах крепления панелей и корпусов. Фиксатор образует твердый стержень внутри резьбы.
Уплотнители (thread sealant) предназначены для герметизации резьб, чтобы предотвратить утечку газа или жидкости. Они остаются более мягкими и пластичными, чем фиксаторы, и допускают разборку соединения. Уплотнители используют на фланцах труб, трубных фитингах, клапанах.
Если на трубопровод нанести фиксатор вместо уплотнителя, резьба действительно не раскрутится, но герметичность может быть нарушена. И наоборот, уплотнитель на крепежный болт не даст нужной фиксации при вибрации. Перед закупкой проверь, какая задача стоит: фиксация от раскручивания или герметизация от утечек.
Ошибка 4: Нанесение без праймера-активатора на нержавейку и алюминий
Для активных металлов (сталь, чугун) анаэробные составы отверждаются надежно.
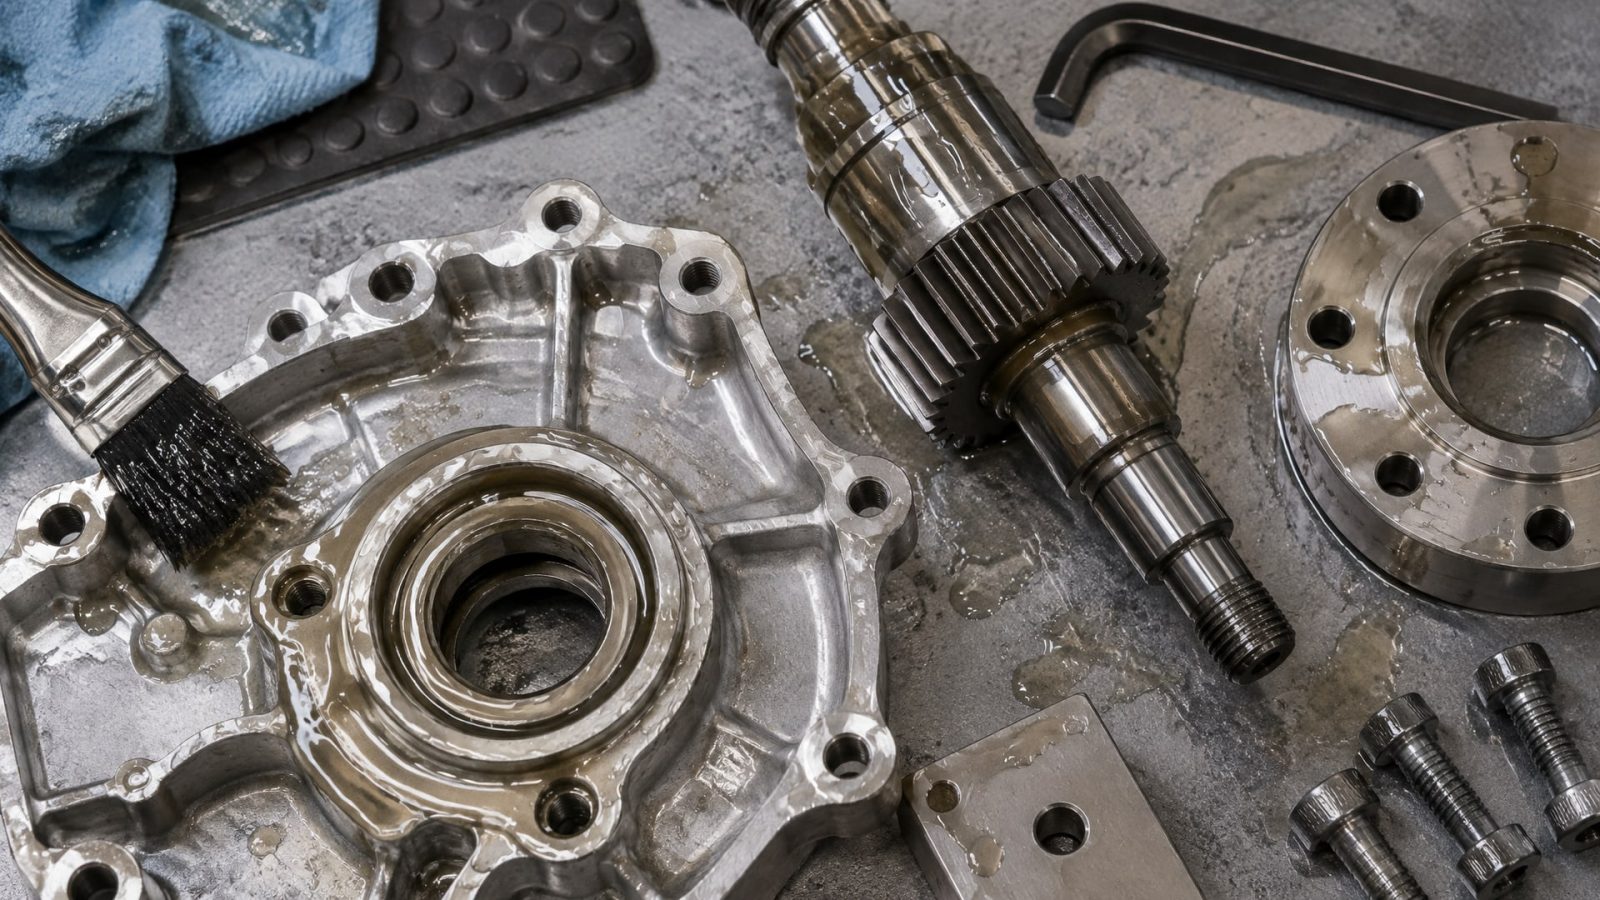
Но нержавейка, алюминий, латунь и медь - это инертные металлы, на поверхности которых пленка оксидов замедляет или блокирует полимеризацию. На таких металлах без активатора состав может так и не отвердеть, остаться липким или высохнуть поверхностно, не образуя прочного стержня.
Активаторы и праймеры ускоряют процесс инициирования полимеризации. После обезжиривания нержавейки или алюминия нанеси тонкую пленку активатора на подготовленную поверхность (обычно это прозрачная жидкость), дай высохнуть 2–3 минуты, затем наноси анаэробный состав как обычно. Время до фиксации сокращается, и прочность становится предсказуемой.
Низкие температуры также требуют активатора. При нанесении ниже 5°C рекомендуется использовать праймер даже на активных металлах, чтобы гарантировать отверждение. На практике это означает, что зимой в цехе без отопления или на сборке на улице без активатора не обойтись.
Ошибка 5: Преждевременная нагрузка на соединение до набора прочности
Анаэробные составы не отверждаются мгновенно.
После нанесения и сборки соединения материал проходит несколько стадий: начальное схватывание (10–20 минут), развитие рабочей прочности (около 1 часа) и полное отверждение (24 часа). Если нагрузить соединение раньше, чем оно набрало нужную прочность, связь разрушится.
Типичный сценарий: болт собран, отверждение идет, но спешный инженер уже включает оборудование. Под вибрацией и нагрузкой молодой материал начинает трещать, и соединение теряет герметичность или фиксацию. На осмотре кажется, что фиксатор просто не сработал, хотя на самом деле его просто не дали отвердеть.
На практике время зависит от состава, температуры и зазора между резьбами. В холодном цехе процесс идет медленнее. Для критичных соединений (крепеж насосов, компрессоров, трубопроводов) рекомендуется выдержка не менее 24 часов перед первым пуском, для менее критичных - минимум 1 час при комнатной температуре. Если есть возможность, проверь это в техническом паспорте конкретного состава.
Ошибка 6: Игнорирование температурных ограничений в процессе нанесения и эксплуатации
Анаэробные составы имеют два температурных окна: для нанесения и для эксплуатации.
Ошибка закупщика или мастера - путать эти два параметра.
Температура нанесения: большинство составов рассчитаны на нанесение при 15–25°C. Если цех холоднее, отверждение замедляется или может не начаться вообще. При 0°C и ниже без активатора состав может оставаться в полужидком состоянии неопределенно долго. Кроме того, низкая вязкость при холоде означает, что состав может стечь с вертикальной резьбы, не заполнив зазоры.
Температура эксплуатации: это тепловой предел, при котором соединение остается герметичным и прочным. Для стандартных фиксаторов это обычно до 150°C, для высокотемпературных специальных типов - до 200°C. Если узел работает при температуре выше этого предела, анаэробный стержень может размягчиться, и соединение разрушится.
Некоторые производители указывают, что состав выдерживает скачки температуры, но это не значит, что он работает при постоянно высокой температуре. Уточни паспорт материала перед использованием в горячих цехах или на горячих трубопроводах.
Ошибка 7: Несоблюдение сроков хранения и условий, при которых состав теряет активность
Анаэробные составы в закрытой таре хранятся достаточно долго, но при неправильных условиях активность падает.
Типичные ошибки хранения:
Открытый флакон: если оставить флакон открытым или со слабо закрученной крышкой, состав контактирует с воздухом и полимеризуется. Через несколько часов он может загустеть или полностью затвердеть внутри флакона. Всегда закрывай флакон сразу после дозирования.
Высокая температура хранения: выше 25–30°C состав медленно стареет даже в закрытой таре. Оптимально хранить при 15–20°C в прохладном месте, вдали от прямых солнечных лучей.
Истекший срок годности: обычно анаэробные составы хранятся 1–2 года. По истечении срока вязкость может измениться, активность снизиться, и отверждение станет непредсказуемым. На производстве это приводит к внезапным отказам, которые списывают на ошибку в технологии, хотя причина - просроченный материал.
Перед использованием проверь дату производства на флаконе. Если состав куплен полгода назад и хранился неправильно (на солнце, в тепле), его лучше заменить, чем рисковать отказом.
Проблемы с разборкой и переборкой соединений
Один из практических вопросов: можно ли разобрать соединение, обработанное анаэробным фиксатором?
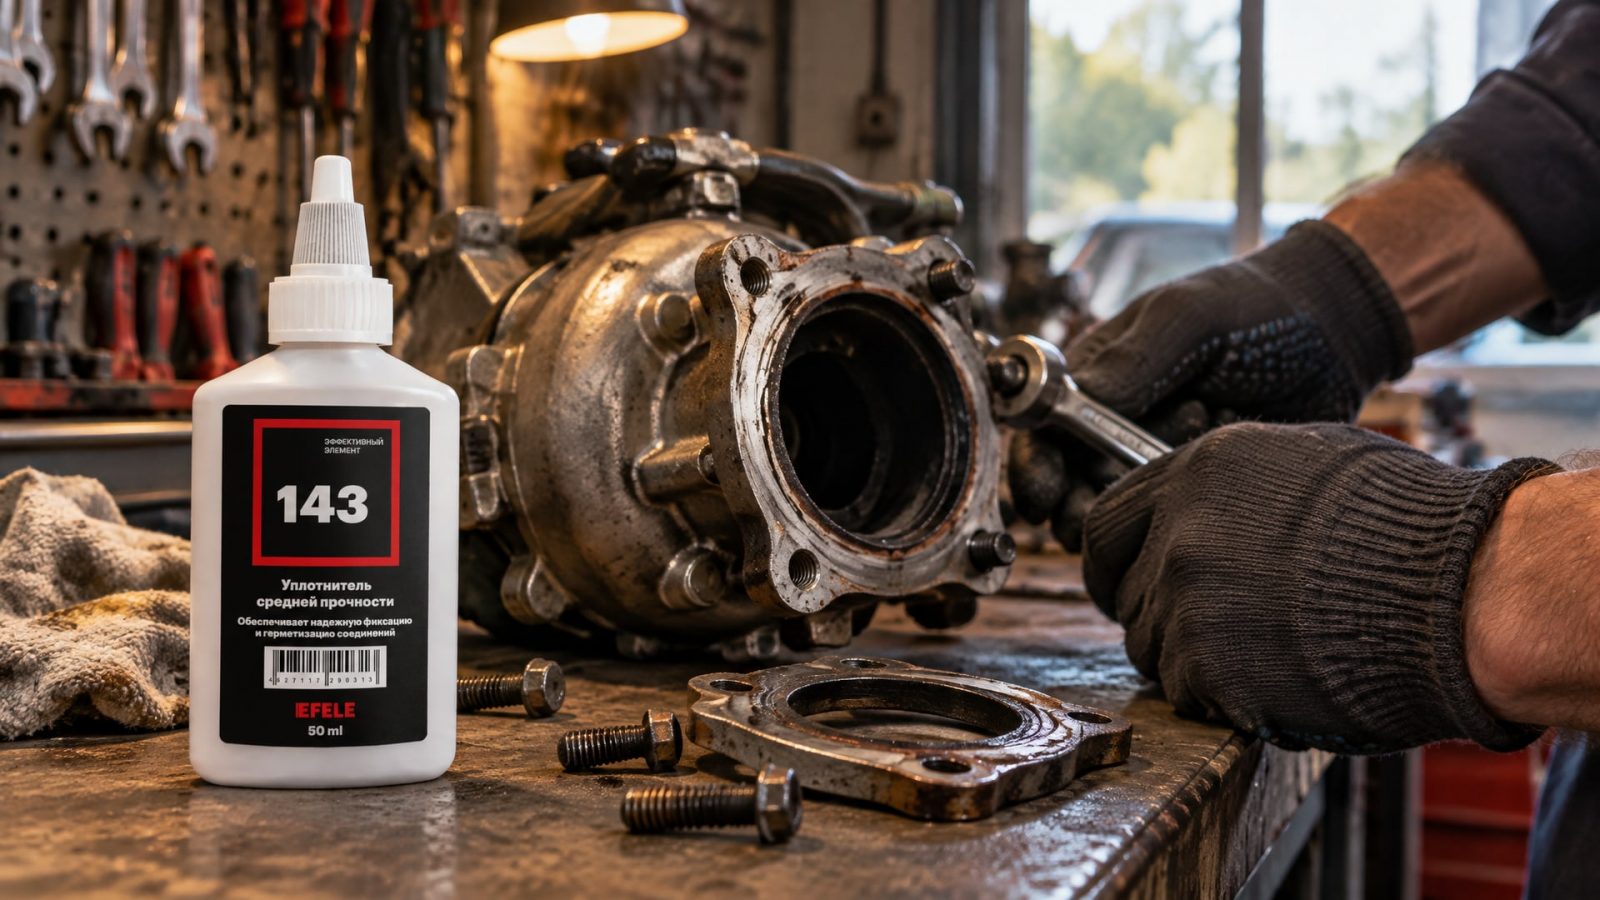
Ответ зависит от типа состава и его стабильности после отверждения. Стандартные фиксаторы отверждаются в прочный стержень, и при разборке гайка удаляется с обычным ключом, хотя требуется чуть больше усилия. После откручивания гайки стержень остается на витах и может быть очищен механически (щеткой, легким нагревом до 80–100°C или замачиванием в спирте).
Для соединений, которые нужно разбирать часто (например, в ремонтных работах на автопарке), выбирают среднепрочные анаэробные уплотнители. Они обеспечивают герметичность, но остаются чуть более пластичными, чем высокопрочные фиксаторы. EFELE 143, например, используется в таких ситуациях как тиксотропный термостойкий гелеобразный анаэробный уплотнитель для фланцевых соединений и труб, где требуется периодическая разборка.
При переборке очищенной резьбы нанеси новый слой состава - старый материал утратил активность и новый фиксатор встанет на чистое место.
Совет инженера: контроль качества нанесения на производстве
На линиях с высокими требованиями к герметичности или вибростойкости закупщики и производственные инженеры вводят контроль нанесения.
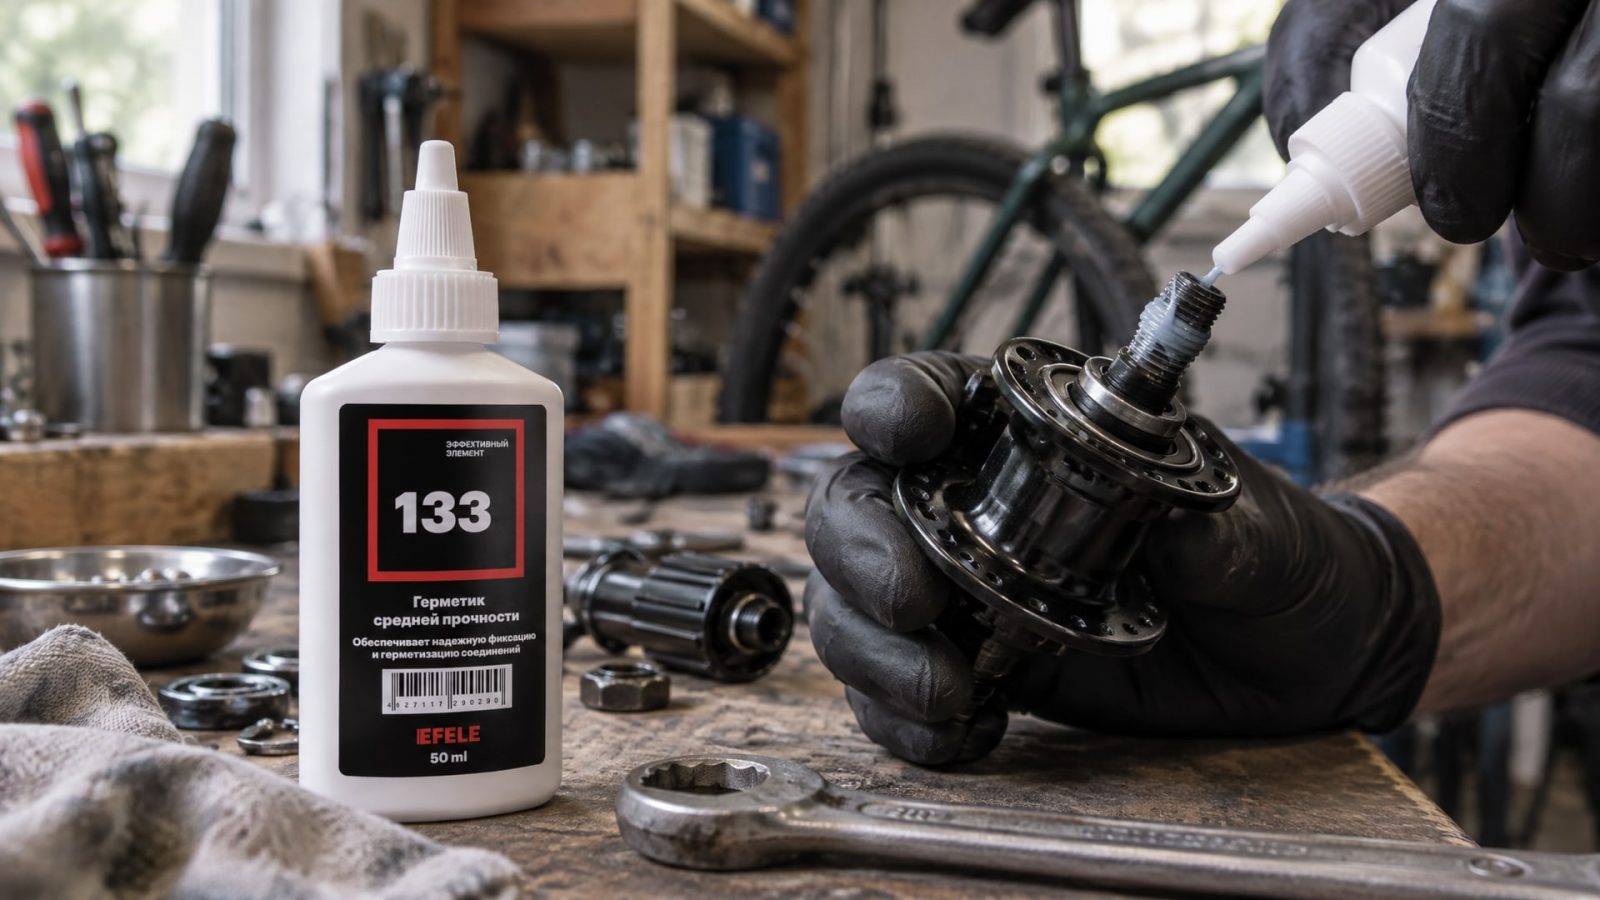
Суть: каждое третье или пятое соединение разбирается после отверждения, и проверяется, что анаэробный материал полностью заполнил зазор между витами резьбы.
Визуально это выглядит как тонкая полоска застывшего полимера, заполняющая впадины резьбы. Если полоска перерывистая или ее совсем нет, это признак неправильного нанесения (не туда нанесено), загрязнения (на грязной резьбе) или проблемы с активностью состава (просроченный материал).
Для фланцевых соединений на компрессорах или насосах пневмолиний часто проверяют герметичность через 24 часа после сборки. При разборке контрольных соединений видно, как состав распределился по рабочей поверхности. EFELE 133 в таких случаях показывает хорошую консистентность и не стекает с вертикальных резьб, что облегчает контроль и гарантирует повторяемость.
Таблица типичных ошибок, причин и решений
| Ошибка | Признак отказа | Главная причина | Как избежать |
|---|---|---|---|
| Нанесение на грязную резьбу | Слабая прочность, герметик течет | Масло, смазка, грязь блокируют полимеризацию | Обезжиреньте спиртом, дайте высохнуть |
| Неправильное место нанесения | Фиксатор выше/ниже зоны контакта | Состав нанесен впустую или не попал в зазоры | Для болта - в зоне гайки; для глухого отверстия - до дна |
| Выбран неподходящий состав | На трубе течет, болт раскручивается | Перепутаны фиксатор и уплотнитель | Уточните задачу: фиксация или герметизация |
| Нет активатора для нержавейки | Состав не отверждается долго | Оксидная пленка на нержавейке замедляет инициирование | Нанесите праймер-активатор перед фиксатором |
| Преждевременная нагрузка | Соединение разрушается сразу при вибрации | Состав не набрал полную прочность | Выдержите 1 час при 20°C, 24 часа для критичных узлов |
| Нанесение на холоде | Состав липкий, не отверждается | Низкая температура замедляет или блокирует реакцию | При <5°C используйте активатор, нагрейте материал до 15–20°C |
| Открытый флакон, просрочка | Состав загустел или затвердел в флаконе | Контакт с воздухом, истек срок годности | Закрывайте сразу после дозирования, проверьте дату |
Часто задаваемые вопросы
Как правильно наносить анаэробный герметик на трубы?
Для герметизации резьб труб (thread sealant): очистите резьбу от грязи и масла спиртом, дайте высохнуть. Нанесите герметик полосой вдоль витов на наружную резьбу штуцера или внутрь фитинга, в зависимости от конструкции. Не заливайте внутрь трубопровода - только в зону контакта резьб. Соберите соединение и затяните ключом до требуемого момента. Выдержите 10–20 минут перед подачей давления, 24 часа до полной нагрузки.
Почему не работает фиксатор резьбы?
Главные причины: 1) резьба загрязнена маслом или грязью; 2) состав нанесен неправильно - не в зону контакта; 3) для нержавейки или алюминия не использован активатор; 4) соединение нагружено раньше, чем состав отвердел; 5) просроченный материал. Проверьте эти пункты последовательно. Если резьба чистая, активатор нанесен, а время выдержки соблюдено, проблема в материале.
Можно ли применять анаэробный герметик при низких температурах?
При температуре ниже 5°C отверждение замедляется или не происходит вообще. Решение: нанесите активатор-праймер на подготовленную резьбу, дайте ему высохнуть 2–3 минуты, затем наносите состав. Или предварительно нагрейте части до 15–20°C в теплом помещении или грелкой. Прямого нагревания открытого флакона избегайте - состав может начать полимеризоваться.
Нужен ли активатор для обычной стали?
Для углеродистой стали и чугуна активатор не обязателен - эти металлы достаточно активны для инициирования полимеризации. Активатор нужен для нержавейки, алюминия, медных сплавов, латуни и при работе при температуре ниже 5°C. Если есть сомнения, лучше нанесите активатор - он не помешает и гарантирует надежность.
Как долго выдерживать соединение до первой нагрузки?
В среднем: 10–20 минут до фиксации (можно трогать руками), 1 час до полной рабочей нагрузки (можно включать оборудование на малой мощности), 24 часа до максимальной нагрузки и вибрации. Точные сроки зависят от состава, температуры в цехе и величины зазора между резьбами. При температуре ниже 15°C сроки удваиваются.
Заключение
Анаэробные фиксаторы и герметики - это рабочий стандарт в промышленности, но только при соблюдении технологии. Семь описанных ошибок объясняют 95% отказов на практике: загрязненные поверхности, неправильное место нанесения, выбор неподходящего состава, забывчивость про активатор для инертных металлов, преждевременная нагрузка, игнорирование температурных условий и проблемы с хранением материала. Каждая из этих ошибок легко предотвращается - нужна лишь пятиминутная подготовка резьбы и правильный подбор состава под задачу.
Для закупщика следующий шаг: проверьте техническую спецификацию материалов, которыми вы работаете, сопоставьте их с требованиями вашей продукции (нужна ли фиксация, герметизация или оба сразу), и убедитесь, что на складе есть активаторы для нержавейки и алюминия. Это минимизирует отказы в поле и улучшит репутацию вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективно боритесь с пенообразованием СОЖ при высокоскоростной обработке, чтобы избежать проблем с производительностью и качеством.
Узнайте, как правильное хранение пищевых смазок H1 влияет на их срок годности и безопасность производства.
Переход с масляной СОЖ на водосмешиваемую требует тщательной подготовки. Узнайте, как это влияет на станок и производство.