
Безопасность пищевых смазок: как H1 влияет на прохождение аудитов HACCP
Аудиторы HACCP на пищевых производствах все чаще фокусируют внимание на смазочных материалах - не потому что это сложно, а потому что это часто делают неправильно. Смазки класса H1 по NSF - это не волшебное решение, которое автоматически закрывает вопрос безопасности. Это инструмент, который работает только если понимать, что он означает, где его применять и как его документировать. В статье разберем, почему аудиторы проверяют не просто наличие H1-маркировки, а регистрацию продукта, условия применения и управление рисками; как правильно интегрировать H1-смазки в HACCP-план; и какие документы нужны, чтобы пройти проверку без замечаний.
Читатели статьи - инженеры, закупщики и технические специалисты пищевых производств - найдут практический ответ на главный вопрос: почему безопасность пищевых смазок - это не про маркировку на канистре, а про систему контроля.
Что такое NSF H1 и почему она нужна в HACCP-плане
H1 по классификации NSF - это допуск на применение смазки для случайного контакта с пищей, а не для прямого пищевого использования.
Лимит допустимого попадания смазки в продукт составляет 10 ppm; для некоторых компонентов, таких как силиконовые масла, этот порог жестче - до 1 ppm. Это означает, что если на линии упаковки подшипник редуктора протекает и капля смазки попадает на поверхность упаковки, а затем в процессе обработки частица этой смазки может случайно попасть в пищу - H1-статус смазки обеспечивает защиту, при условии что превышение концентрации не произойдет.
H1-смазки принципиально отличаются от H2 (смазок для узлов, где контакт с пищей невозможен по конструкции, и для которых инцидентное попадание исключено в HACCP-плане). В HACCP-логике H1 - это один из контрольных барьеров на пути заражения пищи посторонним веществом. Без правильного применения H1 в нужных точках производство не сможет закрыть опасность «случайное механическое загрязнение смазкой».
NSF H1-допуск привязан к стандарту FDA 21 CFR 178.3570, который задает формульные требования и ограничения на компоненты смазки. Соответствие этому стандарту проверяется и подтверждается через реестр NSF White Book - это база данных всех одобренных продуктов. Аудиторы требуют проверку продукта именно в этом реестре, а не только слов поставщика на этикетке.
Как аудиторы HACCP проверяют смазки и что они ищут
Аудит HACCP на пищевом производстве включает инспекцию смазок в четырех направлениях.
Регистрация продукта и документация
Первое, что просит аудитор, - показать регистрационное свидетельство продукта в NSF White Book или эквивалентное подтверждение соответствия FDA 21 CFR 178.3570. Самого по себе паспорта безопасности или заявления поставщика на конверте канистры недостаточно. На практике это означает, что закупщик должен получить от поставщика копию регистрации, проверить актуальность, и хранить ее в документации предприятия. Если регистрация просроченa или в ней указан другой состав, чем в текущей партии, - аудит найдет несоответствие.
Полный пакет документов для аудита включает: название продукта и производителя, регистрационный номер или статус H1, SDS (паспорт безопасности), область применения (какие узлы и условия), температурный диапазон, дату проверки актуальности регистрации. Многие производства хранят эти данные в виде карточки товара в системе управления или в отдельной папке - как вариант, прямо в HACCP-плане на листе критических контрольных точек (ККТ).
Правильность применения по зонам и узлам
Аудиторы не принимают схему, где H1-смазка нанесена везде «на всякий случай». Логика должна быть риск-ориентированной: H1 применяется только в местах, где технически возможен случайный контакт с пищей или упаковкой, а затем - потенциально в самой пище. Типичные точки применения - подшипники скоростных редукторов рядом с конвейером, цепи приводов упаковочных машин, компрессоры рядом с линией фасовки, гидравлические узлы над продуктом. Для всех остальных узлов, где контакт исключен конструктивно (например, редукторы в отдельном помещении без прямой видимости продукта), возможно применение менее дорогой H2 или технической смазки без пищевого допуска.
Аудитор попросит план размещения смазок - чертеж или описание, где указано, какой класс смазки применяется в каждой точке и почему выбран именно этот класс. Это не означает, что нужен детальный инженерный чертеж; достаточно простой таблицы: узел - условия (температура, влажность, нагрузка) - применяемая смазка - класс NSF - обоснование.
Управление утечками и контроль концентрации
Даже если в узле применена H1-смазка, избыточная смазка или протечка могут привести к превышению лимита 10 ppm в продукте. Аудитор проверит, есть ли в HACCP-плане контрольная точка, где измеряют или оценивают риск утечки. Это может быть регулярная визуальная инспекция узла, проверка герметичности, отбор проб готового продукта на анализ загрязнения смазкой, или расчет допустимого расхода смазки.
Для критичных точек некоторые производства проводят микробиологический или химический анализ готовой продукции на наличие компонентов смазки; это дорого, но дает очень сильное доказательство контроля. Более простой вариант - процедура регулярной чистки и переборки узлов, при которой визуально оценивают состояние и избыток смазки.
Актуальность и обновление регистрации
Регистрация H1-продукта в NSF может быть обновлена производителем (например, изменился состав, или обновились требования). Аудиторы иногда проверяют дату последней валидации регистрации на сайте NSF. Если предприятие закупило смазку полтора года назад по одной регистрации, а сейчас регистрация изменилась или удалена, это может быть расценено как потеря контроля. Практический совет: один раз в год проверяйте текущий статус всех H1-продуктов в реестре NSF.
Различие между H1 и ISO 21469: две разные защиты
Часто путают две совершенно разные категории: NSF H1 (допуск продукта на основе его состава) и ISO 21469 (аудит гигиенического управления производством самой смазки).
NSF H1 гарантирует, что смазка содержит только допустимые компоненты и не включает вредные вещества. Это свойство самого продукта, написанное в формуле.
ISO 21469 - это схема аудита производственной системы смазочного завода. Она проверяет, что на заводе есть процедуры по предотвращению перекрестного загрязнения, санитарные инструкции, управление рисками, отслеживание партий, и что каждая партия H1-смазки, покидающая завод, действительно соответствует одобренной формуле. ISO 21469 отвечает на вопрос: может ли производство смазки ошибиться и выпустить продукт, который по составу не совпадает с одобренным H1? Если завод сертифицирован по ISO 21469, этот риск снижен.
На практике: многие строгие аудиторы HACCP просят, чтобы поставщик смазки был как минимум сертифицирован по ISO 21469, а еще лучше - имел сертификат SQF (Safe Quality Food) или аналогичный. Это усиливает позицию производства продукта перед аудитором. Если же поставщик смазки работает только по H1 без ISO 21469, аудит все равно пройдет, но с большей вероятностью потребует дополнительных контрольных процедур на стороне пищевого производства (например, частых проверок качества).
Выбор правильной H1-смазки для вашего оборудования
H1-статус - это класс допуска, а не готовый ответ на все технические условия.
При выборе H1-смазки нужно одновременно проверить:
Температурный диапазон рабочей температуры узла (например, подшипник редуктора может нагреваться до 60°C, а смазка должна сохранять свое поведение в диапазоне как минимум -10 до +80°C).
Тип узла и нагрузка (например, высокоскоростные подшипники требуют смазок с лучшей текучестью, чем медленно движущиеся цепи).
Воздействие воды и чистящих средств (на многих пищевых линиях применяют регулярную мойку водой и санитарные растворы; смазка должна быть устойчива к смыву и к проникновению влаги в узел).
Совместимость с материалами узла (пластичные смазки на основе определенных загустителей могут разбухать некоторые виды резины; это нужно проверить у производителя узла).
На практике многие закупщики обращаются к поставщику смазок и просят рекомендацию: «Нужна H1-смазка для подшипников редукторов, которые работают при 55°C в условиях повышенной влажности и регулярной мойки». Поставщик подбирает продукт, дающий оптимальный баланс между допуском H1, техническими свойствами и стоимостью владения.
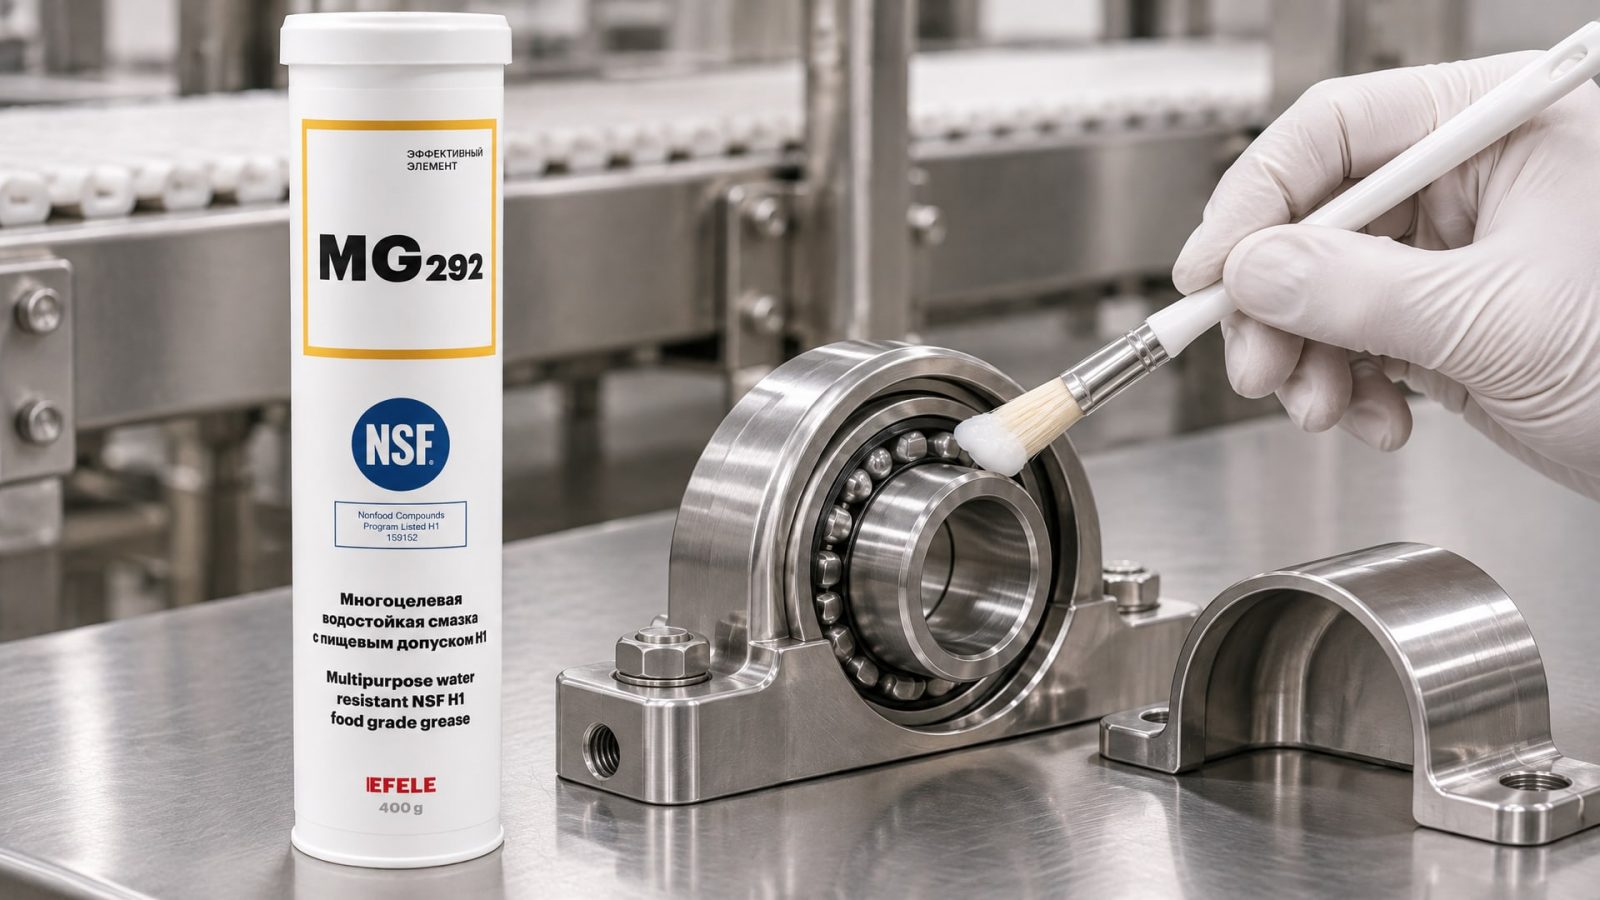
Одна из типовых H1-смазок для условий влажности и механических нагрузок - EFELE MG-292 (NLGI 2, водостойкая, диапазон -20 до +80°C, NSF H1). Такой продукт покрывает большинство стандартных сценариев на пищевых линиях и упрощает управление: один артикул для большинства узлов вместо меню из пяти разных смазок.
Документирование и интеграция H1-смазок в HACCP-план
HACCP-аудит включает проверку того, как предприятие управляет опасностью «случайное загрязнение смазкой».
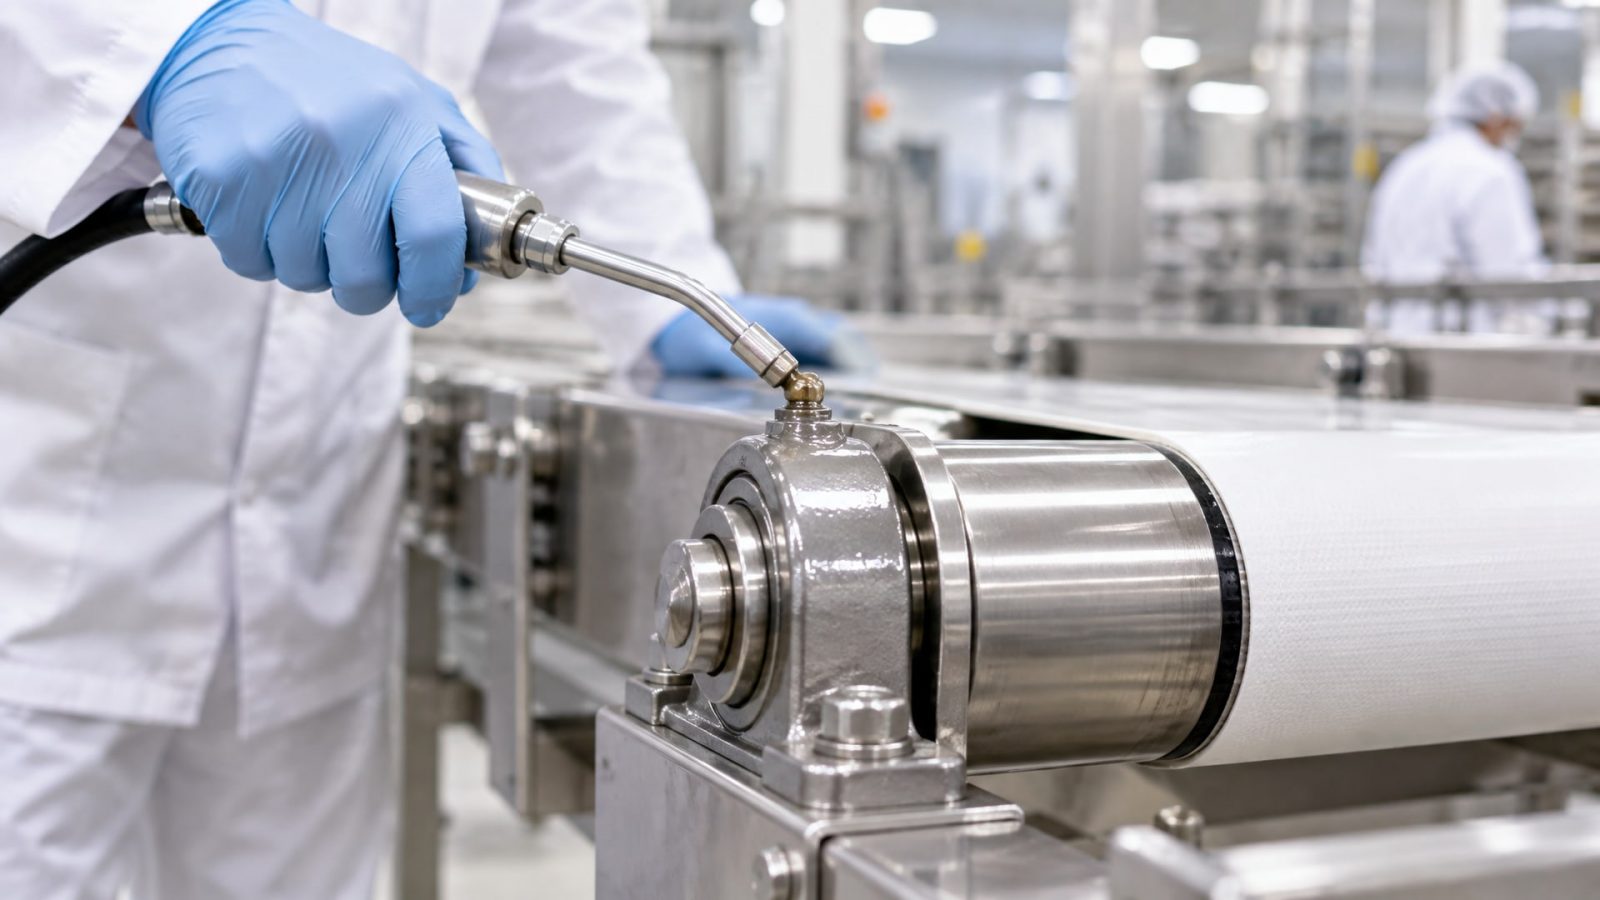
Документация должна содержать:
Анализ опасностей: описание того, где может произойти утечка или смещение смазки, и какой уровень загрязнения возможен.
Выбор контрольных точек: определение, в каких узлах применяется H1, и почему это достаточно.
Допуски и мониторинг: конкретные критерии (например, «на узле нет видимых подтеков смазки» или «уровень смазки в бачке редуктора не превышает номинальный»).
Корректирующие действия: что делать, если обнаружена протечка (замена уплотнения, переделка нанесения, отбраковка партии продукта).
Регистрация: запись результатов ежедневных или еженедельных проверок.
На бумаге это выглядит как строки в таблице HACCP-плана: | Опасность | ККТ | Мониторинг | Критерии приемки | Корректирующее действие | |-----------|-----|-----------|-----------------|----------------------| | Загрязнение смазкой редуктора | Подшипник редуктора | Ежедневная визуальная инспекция | Без видимых подтеков, применена H1 EFELE MG-292 | Чистка узла, замена уплотнения, переборка партии |
Важный момент: в HACCP не пишут просто «используем H1-смазку»; пишут конкретный артикул или класс с обоснованием. Это помогает при смене поставщика: новый поставщик подбирает эквивалент по техническим и регистрационным параметрам, а не по цене.
Частые ошибки при управлении H1-смазками в HACCP
Применение H1 везде, без анализа риска. Результат: излишние затраты и усложнение управления. Аудитор обязательно спросит, почему в узле, расположенном в отдельном помещении, применена дорогая H1-смазка. Правильный ответ: «Потому что возможен контакт с продуктом» - и этот контакт должен быть описан в анализе опасностей.
Надежда только на маркировку канистры. Аудитор не поверит надписи на этикетке; он попросит регистрацию в NSF White Book. Если ее нет, придется получить от поставщика или переделать документацию.
Отсутствие процедуры проверки актуальности регистрации. Через три года регистрация смазки может быть обновлена или снята. Если этого не проверять, можно неожиданно обнаружить при очередном аудите, что смазка, которую закупляли года два, уже не в реестре NSF.
Игнорирование взаимодействия между H1 и управлением утечками. H1 - это необходимое, но не достаточное условие. Если утечка превышает норму, даже H1-смазка приведет к загрязнению. Нужна связка: правильная смазка + контроль утечек + мониторинг готового продукта.
Путаница между H1 и H2. Если в узле H2-смазка, а этот узел потом переклассифицировали как зону с потенциальным контактом, нужно немедленно заменить на H1. Простая ошибка, но аудитор ее сразу видит.
Отсутствие подготовки персонала. Операторы на линии часто не знают, почему именно в этом узле H1, а в другом - нет. Они могут случайно поменять смазки местами. Простое решение: четкие таблицы на каждой машине и инструктаж.
Часто задаваемые вопросы
Что произойдет, если на линии используется H2-смазка вместо H1 в зоне потенциального контакта?
Аудитор это обнаружит и расценит как несоответствие HACCP-плану. Производство будет обязано прояснить риск: либо доказать, что контакта на самом деле нет (переклассифицировать узел), либо немедленно заменить смазку на H1. Партии продукта, выпущенные за время использования H2 в зоне контакта, могут потребовать повторного анализа или даже отзыва из торговли.
Можно ли использовать одну H1-смазку для всех узлов пищевого производства?
Теоретически можно, если она универсальна по температурному диапазону, типу узла и условиям мойки. На практике это редко получается: высокоскоростные подшипники требуют одной вязкости, цепи - другой, редукторы - третьей. Оптимальная схема: 2-3 базовых H1-смазки разного назначения (например, для подшипников, цепей и редукторов), плюс, может быть, одна техническая смазка для внутренних узлов без контакта. Это упрощает закупку, подготовку персонала и управление документацией.
Почему аудитор просит ISO 21469, если уже есть NSF H1?
ISO 21469 подтверждает, что на заводе-производителе смазки есть система контроля производства, предотвращения ошибок и отслеживания партий. H1 гарантирует только формулу продукта в лабораторных условиях. Вместе они дают аудитору уверенность, что каждая партия смазки, которую закупили, действительно соответствует утвержденному составу, а не изготовлена с ошибкой или загрязнением.
Как часто нужно проверять смазки на соответствие H1?
Регистрацию в NSF реестре рекомендуется проверять один раз в год перед закупкой новой партии. Если поставщик смазки уведомил об изменении состава или была смена производителя, проверку нужно сделать немедленно. На самом производстве пищи смазки на линии проверяют визуально (отсутствие подтеков, состояние уплотнений) ежедневно или еженедельно в зависимости от критичности узла.
Если произойдет утечка смазки, партию продукта придется отозвать?
Не обязательно. Все зависит от уровня загрязнения и результатов анализа. Если обнаружена капля H1-смазки на упаковке, но анализ показал, что концентрация смазки в самом продукте не превышает допустимые 10 ppm, партия может быть признана безопасной. Если же превышение подтверждено, партию отзывают. Вот почему контроль утечек и мониторинг готового продукта - это критичный элемент HACCP-плана.
Заключение
Безопасность пищевых смазок в контексте HACCP - это не маркировка на этикетке и не одна покупка «правильной смазки». Это система, которая начинается с выбора H1-продукта с подтвержденной регистрацией в NSF, продолжается правильным применением смазки только в зонах с реальным риском контакта, и заканчивается регулярным мониторингом утечек и обновлением документации. Аудиторы проверяют именно систему, а не галочку на бумаге.
Успешное прохождение HACCP-аудита требует одновременного выполнения трех условий: наличие H1-допуска, полная документация с регистрацией продукта, и корректное применение смазки с управлением рисками. Если одного из трех не хватает, аудитор найдет это и потребует исправления.
Первый шаг: проверьте текущие смазки на линии, определите, какие узлы требуют H1 по HACCP-логике, и запросите у поставщика регистрационные документы в NSF White Book. Второй шаг: интегрируйте H1-смазки в HACCP-план с конкретными артикулами, допусками и процедурами контроля утечек. Третий: проведите инструктаж персонала и назначьте ответственного за ежегодную проверку актуальности регистраций. С этой базой аудит пройдет гладко.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как заменить вырубную прокладку фланца двигателя на анаэробный формирователь прокладок для долговечной герметизации.
Узнайте, зачем нужна смазка уплотнителей авто зимой и как правильно ее наносить для защиты от примерзания.
Узнайте, как выбрать средний фиксатор резьбы для разборных узлов, чтобы обеспечить надежную фиксацию и легкий демонтаж без повреждений.