
Средний фиксатор резьбы: как выбрать для разборного узла
Средний фиксатор резьбы - это анаэробный состав, который удерживает крепеж от самоотвинчивания под вибрацией и нагрузками, но при этом позволяет разобрать узел обычным инструментом без разрушения соединения. Для большинства производственных узлов, которые предполагают периодическое обслуживание или ремонт, средняя прочность фиксации считается универсальным компромиссом: фиксация достаточно надежна, чтобы предотвратить ослабление крепежа, но демонтаж остается практичным и не требует экстремальных мер.
Выбор правильного класса прочности критичен для экономии времени на обслуживание и предотвращения повреждения резьбы. Статья разбирает, по каким параметрам отличать средние фиксаторы друг от друга, как их применять на практике и когда все же нужен нагрев.
Анаэробный фиксатор резьбы: суть и принцип работы
Анаэробный фиксатор - это однокомпонентный состав, который отверждается в зазоре между витками резьбы без доступа кислорода и при контакте с металлом.
Отвердевая, он создает пластичный слой, который препятствует проворачиванию крепежа под вибрацией и нагрузками, но остается гибким и не скалывается при попытке разобрать узел.
Процесс полимеризации начинается при соединении основной жидкости с ионами активного металла и ускоряется на более активных поверхностях (сталь, медь). На пассивных материалах (нержавеющая сталь, хром) отверждение может замедлиться или не произойти; для таких случаев используют активатор, который добавляют на поверхность перед нанесением фиксатора.
Фиксаторы различаются по прочности основной категории: низкая прочность (момент отвинчивания около 5 Н·м), средняя прочность (около 26 Н·м) и высокая прочность (свыше 50 Н·м). Каждый класс предназначен для разных сценариев эксплуатации. Средняя прочность универсальна для большинства машиностроительных узлов, где нужна стабильность, но разборка должна оставаться реалистичной.
Для каких узлов выбирают среднюю прочность
Средний фиксатор резьбы рекомендуют для соединений среднего диаметра, которые подвергаются вибрации и вибрационным нагрузкам, но при этом разбираются в процессе обслуживания или ремонта.
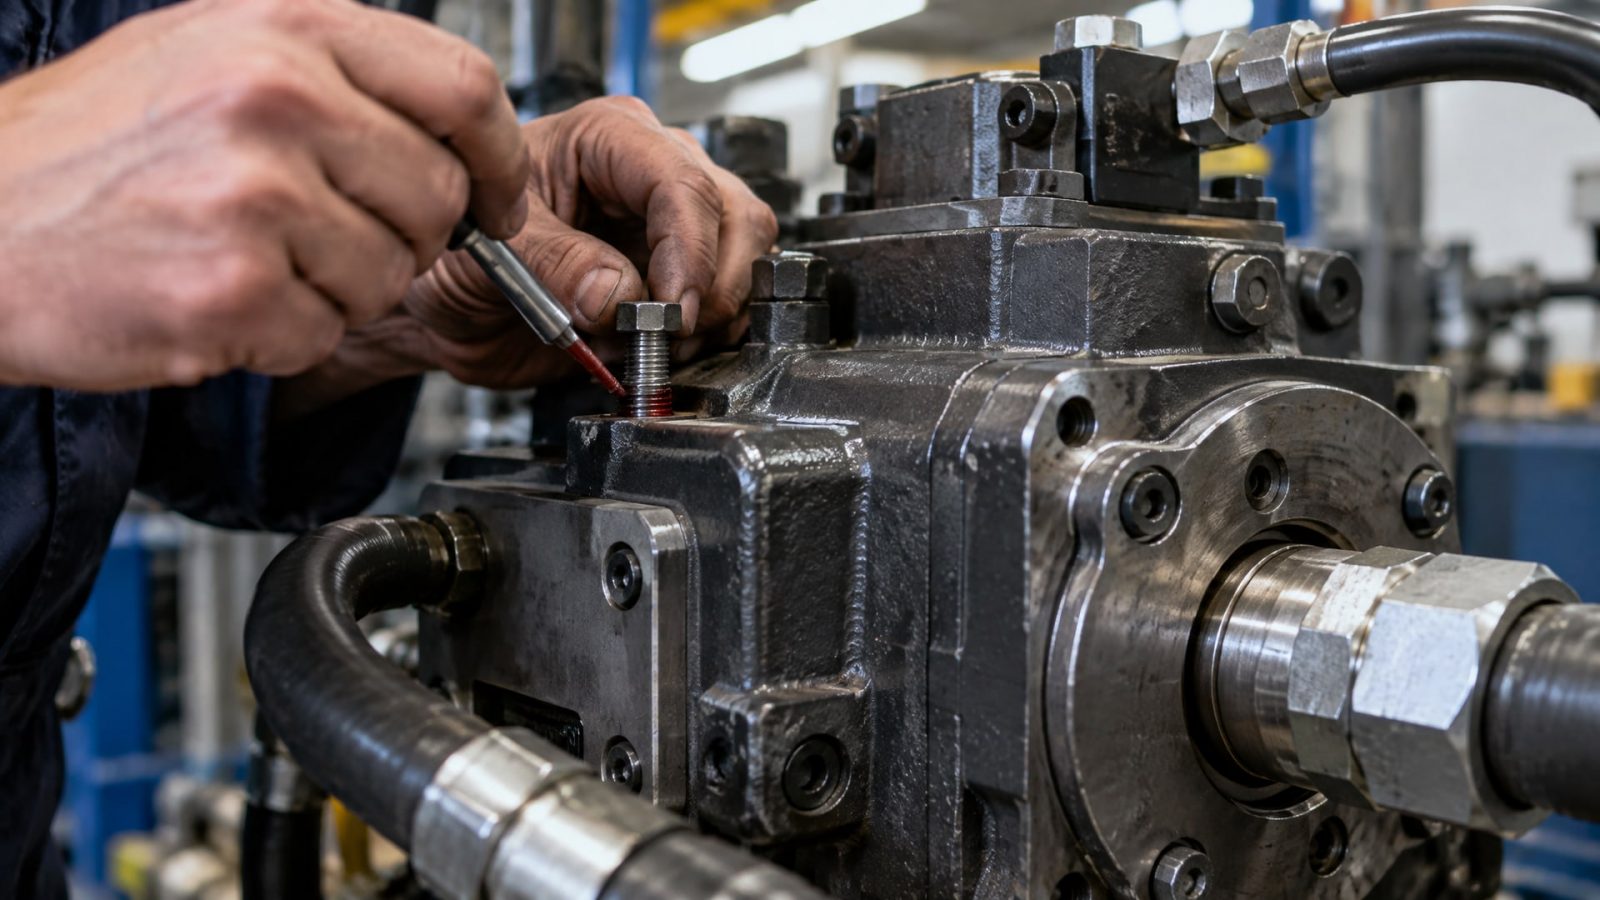
Это типичный выбор для общего машиностроения, электроинструмента, сборки агрегатов и узлов гидро- и пневмоприводов.
Если соединение испытывает динамические нагрузки, фреттинг (микроскопическое проскальзывание) или подвержено температурным циклам, слабого фиксатора может оказаться недостаточно: крепеж будет медленно ослабляться, и со временем гайка начнет откручиваться. При этом чрезмерно высокая прочность затрудняет сервисный демонтаж и часто требует нагрева, что увеличивает затраты на обслуживание и риск повреждения соседних деталей.
Именно поэтому средняя прочность считается оптимальной для разборных узлов: она создает надежный замок, который выдерживает вибрацию и температурные скачки в диапазоне от -55°C до +180°C, но при этом гайка откручивается с помощью обычного инструмента. Если соединение посажено плотно, допускается локальный нагрев примерно до 254°C для облегчения демонтажа.
Ключевые параметры при выборе: на что смотреть в паспорте
Выбирая средний фиксатор резьбы, следует сравнивать не только название или цвет, а конкретные параметры продукта, которые указаны в техдокументации.
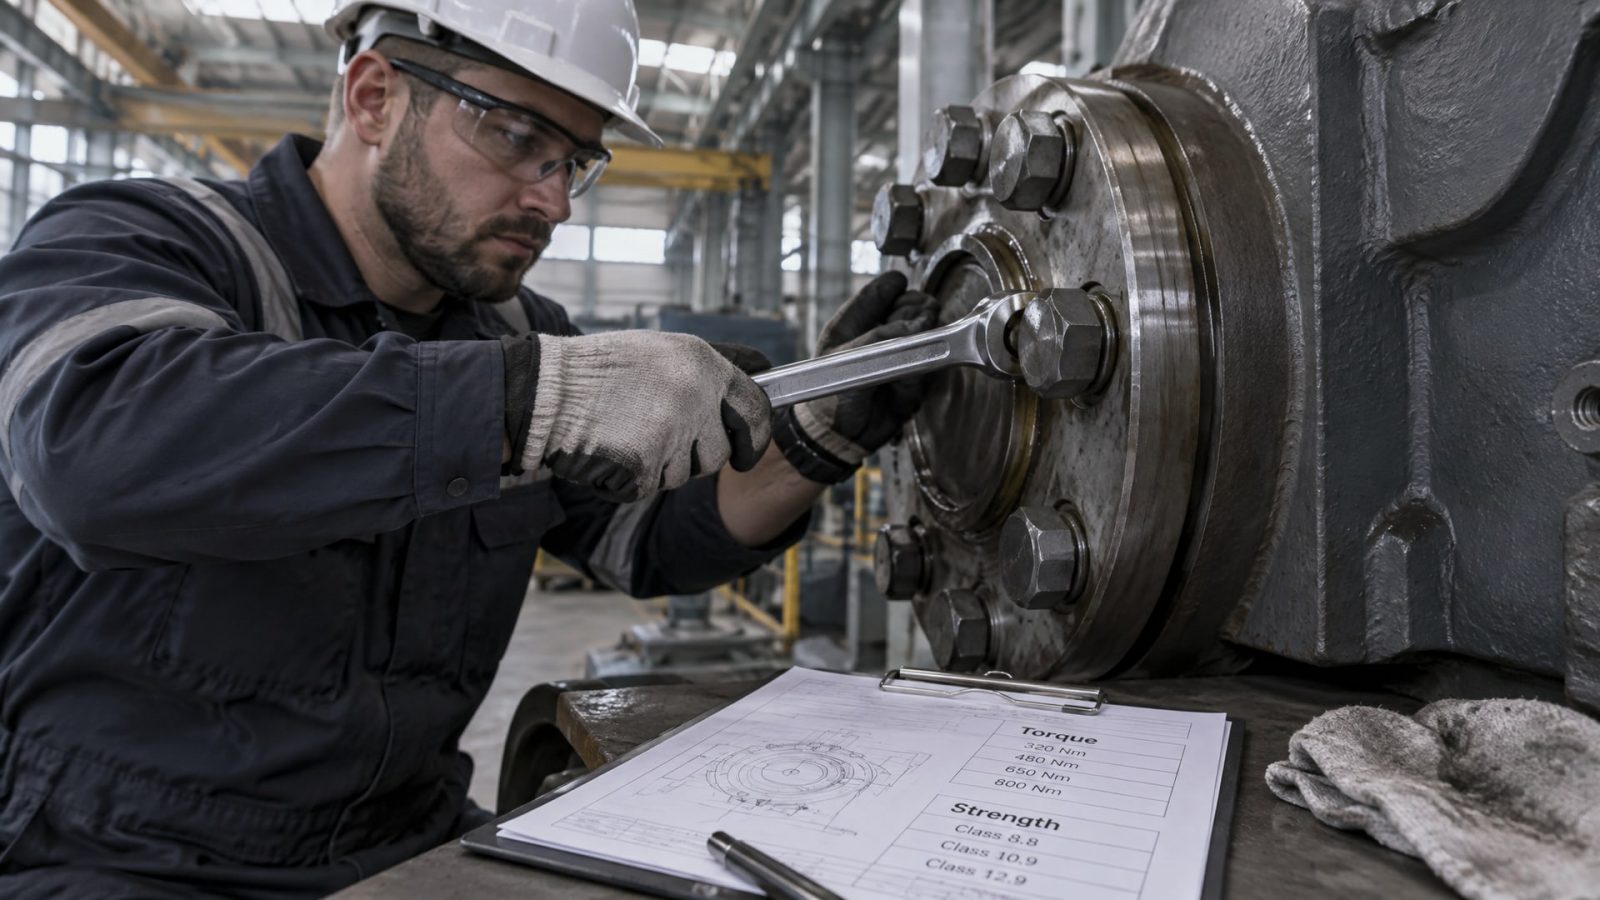
Даже в одной категории прочности характеристики могут различаться.
Момент отвинчивания
Это показатель усилия, необходимого для разворачивания затянутого крепежа. Для среднепрочных составов типичное значение около 26 Н·м позволяет инженеру быстро оценить, насколько легко будет разобрать соединение в полевых условиях. Если момент ближе к 5 Н·м, фиксатор входит в класс низкой прочности (для критично разборных узлов). Если выше 50 Н·м - это уже высокая прочность (для стационарных, неразборных соединений).
Температурный диапазон
Среднепрочные составы обычно работают в диапазоне от -55°C до +180°C. Это означает, что при минусовых температурах состав не теряет пластичность, а при нагреве сохраняет упругость и не размягчается до текучести. Если узел эксплуатируется в более жестких условиях (выше +180°C), нужен специальный высокотемпературный вариант.
Время первичного схватывания и полного отверждения
Первичное схватывание происходит за 10-15 минут, что позволяет зафиксировать детали после сборки и начать работу. Полное отверждение занимает от 12 до 24 часов в зависимости от условий и типа металла. На практике это означает: после нанесения фиксатора и сборки узла следует дождать схватывания перед нагрузкой, а интенсивное использование или вибрационные испытания лучше начинать на следующие сутки.
Допустимый диаметр резьбы
Не все средние фиксаторы универсальны. Один состав может быть оптимален для резьбы M3–M12, другой - для M8–M36. Использование фиксатора на резьбе более крупного диаметра, чем рекомендовано, приводит к неправильному отверждению (излишки состава выдавливаются) и снижению надежности. На слишком мелкой резьбе состав может переполнить зазор и проникнуть в не предусмотренные места.
Подобный анализ паспортных данных сбережет время при закупке и исключит ошибки подбора, особенно когда узел требует разборки: правильно выбранный состав откручивается легко, неправильно выбранный - вообще не откручивается или откручивается с повреждением витков.
Подготовка резьбы и правила нанесения
Качество фиксации зависит не только от самого состава, но и от подготовки поверхности.
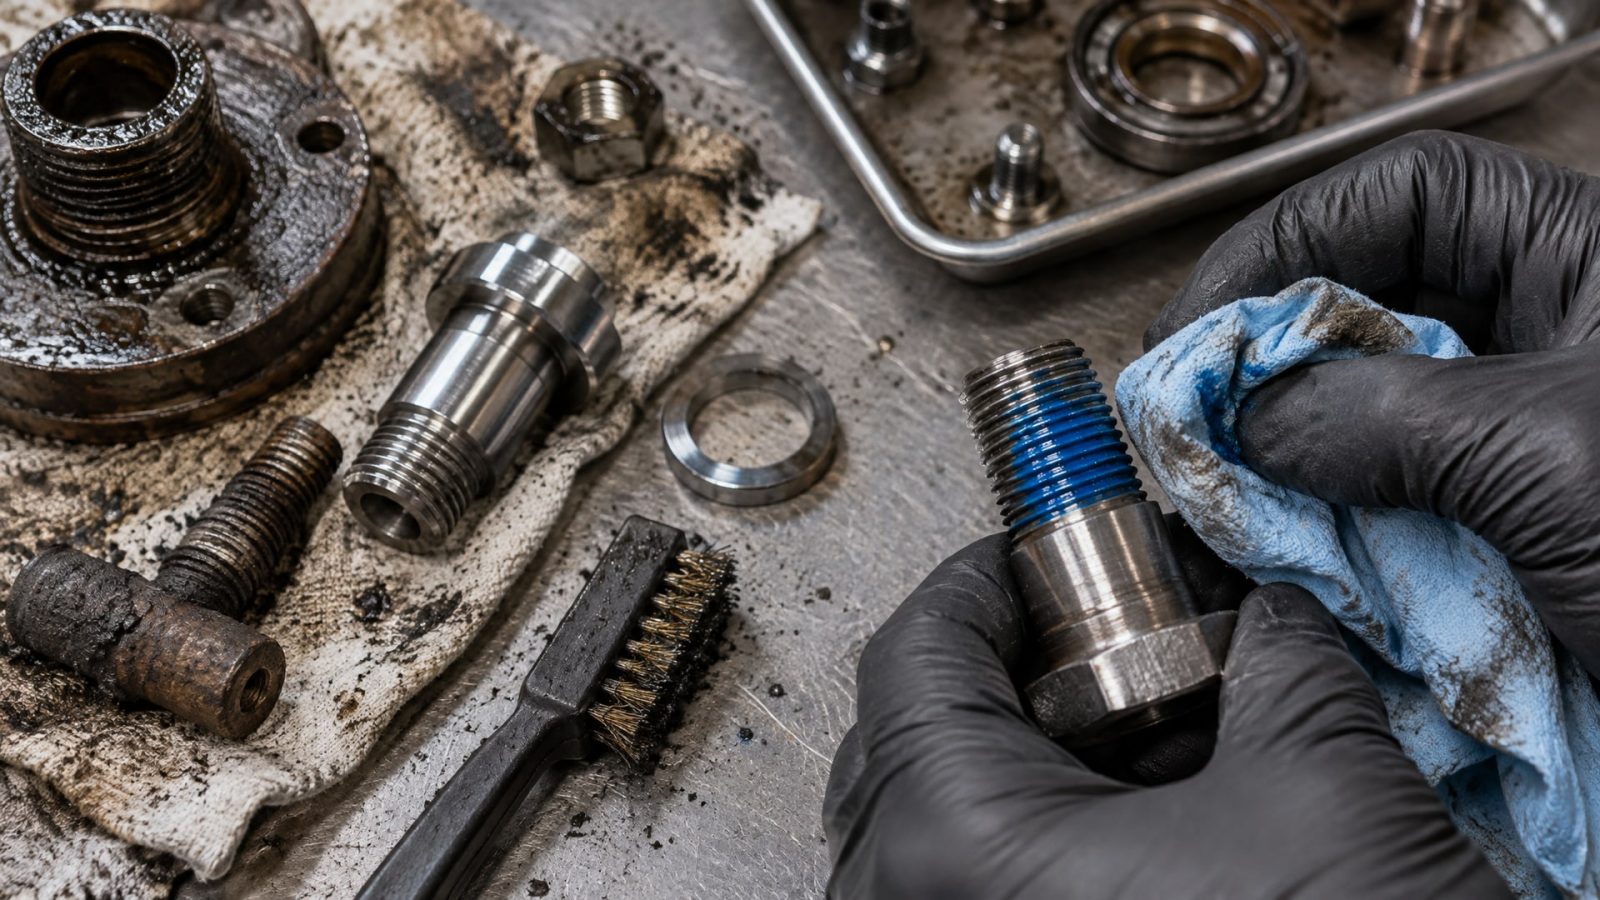
Производители техдокументации требуют чистую, сухую, обезжиренную поверхность, и это требование не декоративное: загрязнение маслом, смазкой, грязью или окислом ухудшает адгезию фиксатора к металлу и может снизить прочность соединения на 30-50%.
Очистка и обезжиривание
Резьбу нужно протереть сухой тканью, удалив видимую грязь и пыль. Если в зазорах остался масло или смазка (например, от заводской защиты или монтажной смазки), используют обезжириватель или органический растворитель. После обезжиривания детали сушат при комнатной температуре или слегка прогревают феном. Влага на поверхности также препятствует правильному отверждению.
Нанесение состава
Фиксатор наносят тонкой полоской на рабочую зону резьбы - обычно на 2-3 витка. Для сквозных отверстий состав наносят на верхнюю часть болта перед вкручиванием. Для глухих отверстий фиксатор наносят на витки болта либо капают непосредственно в отверстие перед установкой крепежа. Общее правило: состава должно быть ровно столько, чтобы он заполнил зазор между витками и не выдавился при сборке.
Использование избытка фиксатора не усиливает фиксацию - напротив, излишки могут затруднить сборку, потечь в соседние узлы или полимеризоваться где-то, где это не предусмотрено. На практике инженеры говорят: капля - это достаточно, две капли - это уже много.
Активатор для пассивных металлов
На активных металлах (сталь, медь, железо) анаэробный фиксатор отверждается быстро и надежно. На пассивных материалах (нержавеющая сталь, хром, никель) процесс может замедлиться или вообще не начаться. Для таких случаев рекомендуют нанести активатор на поверхность перед фиксатором: активатор химически инициирует процесс полимеризации, и состав отверждается даже на «сложных» металлах.
Демонтаж среднепрочного фиксатора: ручной инструмент и нагрев
Одна из главных причин выбрать средний фиксатор резьбы - возможность разобрать соединение без экстремальных мер.
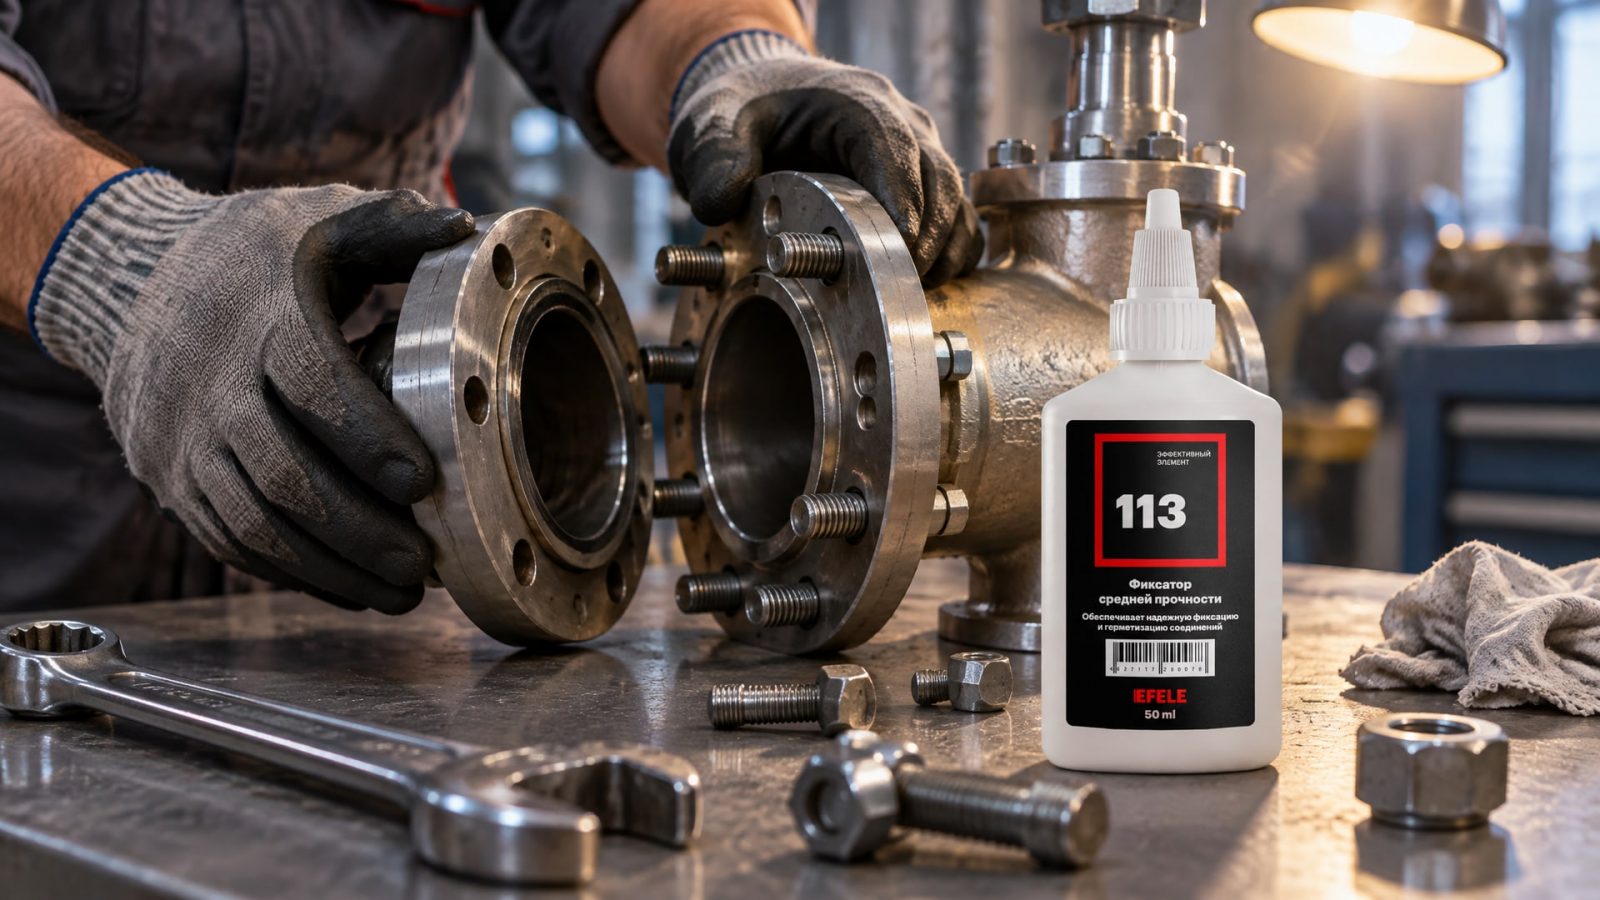
На практике это выглядит так:
Демонтаж без нагрева
Если соединение затянуто с нормальным усилием (в соответствии со спецификацией), среднепрочный фиксатор можно откручивать обычным гаечным ключом или отверткой без предварительного нагрева. Процесс отвинчивания потребует немного больше усилия, чем без фиксатора, но остается в пределах возможностей стандартного инструмента. Витки резьбы при этом не повреждаются.
Демонтаж с локальным нагревом
Если соединение посажено плотно (максимальная затяжка), или если соединение находилось в условиях температурного цикла, демонтаж без нагрева может быть затруднен. В этом случае узел нагревают с помощью фена, строительного фена или горячей воды до примерно 254°C. При нагреве полимеризованный фиксатор частично размягчается и теряет жесткость, что облегчает отвинчивание. После охлаждения гайка или болт откручиваются без проблем.
Нагрев следует производить локально, направляя тепло на сам крепеж и непосредственно окружающую область, чтобы не повредить соседние детали или краску. На большинстве узлов достаточно 2-5 минут нагрева.
Для узлов, которые требуют надежной фиксации без риска вибрационного ослабления, но при этом должны быть легко демонтируемыми, оптимальным выбором становится анаэробный фиксатор резьбы средней прочности EFELE 113, который обеспечивает момент отвинчивания около 26 Н·м и работает в диапазоне от -55°C до +180°C.
Типичные ошибки при выборе фиксатора резьбы средней фиксации
Ошибка 1: выбор по цвету, а не по параметрам
Многие производители окрашивают свои фиксаторы в синий, красный или другой цвет для удобства визуальной идентификации. Однако цвет не гарантирует принадлежность к классу прочности: у разных брендов синий цвет может соответствовать разным моментам отвинчивания. Надежнее ориентироваться на паспортные характеристики: момент отвинчивания, температурный диапазон, время полимеризации.
Ошибка 2: нанесение на загрязненную резьбу
Если резьба загрязнена маслом, смазкой или грязью, фиксатор не разовьет полную прочность даже если вы используете правильный состав. Результат - соединение остается нестабильным, гайка продолжает ослабляться. Вывод: всегда начинайте с очистки и обезжиривания, это занимает минуту, а результат повышается на десятки процентов.
Ошибка 3: излишнее количество состава
«Больше фиксатора - крепче соединение» - неправильный подход. Избыток состава выдавливается при сборке, высыхает в неправильных местах, может закупорить дренажные отверстия или засохнуть на соседних деталях. Достаточно тонкой полоски или одной-двух капель на рабочую зону резьбы.
Ошибка 4: неправильный выбор класса прочности для разборного узла
Если вы планируете разбирать узел в сервисе, не берите высокопрочный фиксатор в надежде на максимальную надежность. Высокая прочность делает демонтаж сложным, требует нагрева и специального инструмента, что увеличивает время обслуживания. Для разборных соединений средняя прочность - это оптимум: фиксация достаточна, демонтаж реалистичен.
Ошибка 5: сборка без ожидания схватывания
После нанесения фиксатора и сборки узла первичное схватывание занимает 10-15 минут. Если вы сразу же нагружаете узел вибрацией или центробежными силами, состав еще не создал прочный замок, и крепеж может проворачиваться. Для интенсивной работы лучше дождаться полного отверждения (12-24 часа) или хотя бы 1-2 часов при комнатной температуре.
Как правильно выбрать средний фиксатор резьбы для вашего применения
Процесс выбора состоит из нескольких шагов:
Шаг 1: определите, разборный ли это узел
Если соединение нужно разбирать в сервисе, останется средняя прочность. Если узел монтируется один раз и больше не разбирается, можно рассмотреть высокую прочность для максимальной надежности.
Шаг 2: оцените условия эксплуатации
Учтите температурный диапазон (холодная сварня, горячий цех, улица, морской климат), наличие вибрации, влажность, контакт с маслами и агрессивными средами. Средний фиксатор работает до +180°C; если условия жестче, потребуется специальный высокотемпературный состав.
Шаг 3: определите диаметр резьбы
Узнайте, с какой резьбой вы работаете (M3, M6, M12 и т.д.). Разные фиксаторы оптимальны для разных диапазонов диаметров. Применение состава за пределами рекомендованного диапазона снижает надежность.
Шаг 4: сверьте паспортные данные
Для каждого кандидата получите техлист и проверьте: момент отвинчивания (должен быть около 26 Н·м для средней прочности), температурный диапазон, время полимеризации, тип активации (подходит ли для вашего металла). Если тип металла пассивный (нержавеющая сталь), убедитесь, что доступен активатор или состав активированный изначально.
Шаг 5: проверьте наличие и доступность
Выбирайте материалы, которые в наличии и доступны для закупки в вашем регионе. Экзотические бренды создают проблемы при переполнении запасов и замене поставщика.
Часто задаваемые вопросы
Можно ли применить фиксатор резьбы средней прочности на резьбе с повреждением?
Если витки резьбы повреждены, фиксатор заполнит зазоры, но надежность соединения снизится. На сильно поврежденной резьбе среднепрочный фиксатор может оказаться недостаточным. Перед применением убедитесь, что повреждение не затрагивает рабочую часть витков. Если резьба деформирована более чем на 20%, рекомендуется восстановление или замена крепежа.
Какой фиксатор резьбы выбрать: синий, красный или желтый?
Цвет - это условность, используемая для визуальной идентификации на производстве. Синий обычно обозначает среднюю прочность, красный - высокую, желтый или зеленый - низкую. Однако у разных производителей эта система может различаться. Надежнее смотреть паспортные характеристики: момент отвинчивания, температуру и время полимеризации. Цвет - только подсказка, а не окончательный выбор.
Фиксатор резьбы разборный: как понять, что мне он нужен?
Если вы планируете разбирать узел в сервисе, вам нужен разборный (среднепрочный или низкопрочный) фиксатор. Низкая прочность подходит для критично разборных соединений (автоэлектроника, приборы), средняя - для узлов с вибрацией и периодическим обслуживанием (машиностроение, гидравлика). Если узел монтируется один раз, разборность не важна, и можно выбрать более прочный состав.
Нужен ли активатор, если я работаю с нержавеющей сталью?
Да, при работе с нержавеющей сталью рекомендуется активатор. Нержавейка - пассивный металл, и анаэробный фиксатор на ней отверждается медленнее или может вообще не отвердеть без активации. Активатор наносят на поверхность перед фиксатором, и процесс полимеризации происходит нормально.
Может ли я использовать локальный нагрев для ускорения отверждения?
Нет, нагрев используется только для демонтажа. Во время полимеризации нагрев может нарушить процесс отверждения и привести к неправильной структуре слоя. Для ускорения отверждения используют активаторы, а не тепло. Полимеризацию нужно оставить при комнатной температуре (или слегка выше, в соответствии со спецификацией).
Заключение
Средний фиксатор резьбы - это универсальный выбор для разборных узлов, которые должны быть защищены от вибрационного ослабления. Правильный подбор по параметрам (момент отвинчивания около 26 Н·м, температурный диапазон, тип металла) гарантирует надежность и практичность обслуживания. Основные правила применения - чистая резьба, правильная дозировка, ожидание схватывания и последующее отверждение - обеспечат стабильность соединения на всем его сроке эксплуатации.
Начните с определения условий эксплуатации вашего узла, получите паспортные данные по расходу составов, протестируйте подбор на контрольном соединении. Инвестиция 5 минут на правильный выбор сбережет часы проблем во время монтажа, сборки и сервисного обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выполнить замену масляной СОЖ на водосмешиваемую эмульсию, избегая брака и простоев оборудования.
Планово предупредительный ремонт и правильная смазка H1 сокращают внеплановые остановки оборудования на пищевом производстве.
Узнайте, какая смазка для петель поможет устранить скрип дверей в квартире и гараже, а также предотвратить износ надолго.