
Как смазки H1 помогают сократить внеплановые остановки оборудования на производстве
Внеплановая остановка конвейера, упаковочной линии или холодильного агрегата в пищевом производстве стоит дорого: потеря продукции, срыв поставок, перестройка графика. Большая часть таких остановок происходит не из-за конструктивных ошибок, а из-за неправильного выбора смазочного материала. Когда узел работает в условиях высоких нагрузок, влажности и частой санитарной мойки одновременно, обычная смазка быстро вымывается, окисляется или теряет адгезию к металлу. Смазки с допуском NSF H1 решают эту задачу иначе: они предназначены именно для зон, где возможен случайный, технически неизбежный контакт с пищей, и одновременно обеспечивают защиту в экстремальных рабочих условиях.
Статья расскажет, почему правильная смазка H1 - это не просто соответствие регламентам, но инструмент профилактики поломок, и как выбрать материал, который реально сократит простои оборудования.
Почему H1-смазки особенно важны для пищевого оборудования
В пищевом производстве смазка работает в условиях, которые быстро разрушают обычные материалы.
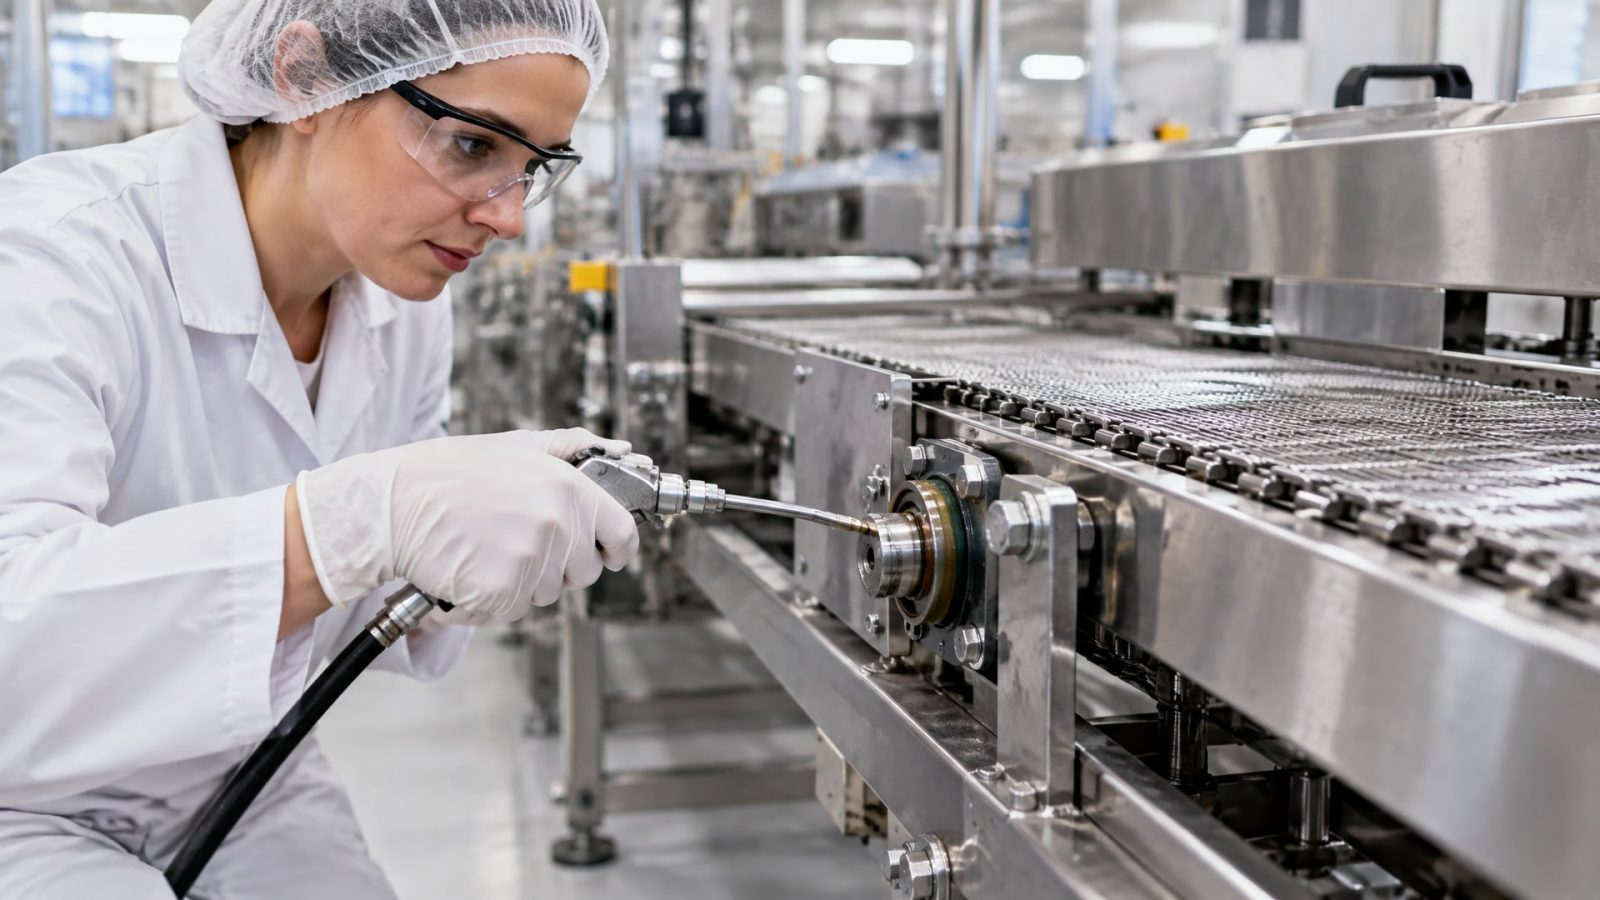
Подшипники конвейеров, направляющие фасовочных машин, шпиндели упаковки подвергаются одновременно горячей воде, щелочным моющим растворам, дезинфицирующим препаратам и, нередко, холодным ночам при остановке производства. Если узел находится в контакте с открытым пищевым продуктом или на расстоянии до 50 см от продукта, смазка должна быть зарегистрирована как NSF H1 - то есть безопасна в случае случайного попадания в пищу.
NSF H1 не означает, что смазка универсальна; это означает, что ее компоненты - базовое масло, загуститель, присадки - разрешены стандартом 21 CFR 178.3570 и не вызовут вреда при содержании в пище не выше 10 ppm. Одновременно H1-смазка должна соответствовать ISO 21469, которая задает гигиенические требования ко всему жизненному циклу смазки: от формуляции и упаковки до применения и обращения. Это означает, что материал прошел проверку на микробиологическую безопасность, отсутствие токсичных примесей и совместимость с материалами оборудования.
На практике снижение внеплановых остановок достигается за счет того, что H1-смазка выбирается не просто по пищевому допуску, а по конкретному узлу: его нагрузкам, температурному диапазону, скорости и типу подшипника. Скольжение в холодильнике при −10 °C требует одной консистенции, конвейерный подшипник при +60 °C - другой, горячий шпиндель при +100 °C и выше - третьей. Если смазка подобрана по задаче, а не наугад, она служит в 2–3 раза дольше и риск вымывания, окисления или потери адгезии резко падает.
Как неправильная смазка приводит к внеплановым остановкам
Частая ошибка закупщиков - выбрать одну универсальную H1-смазку для всех узлов.
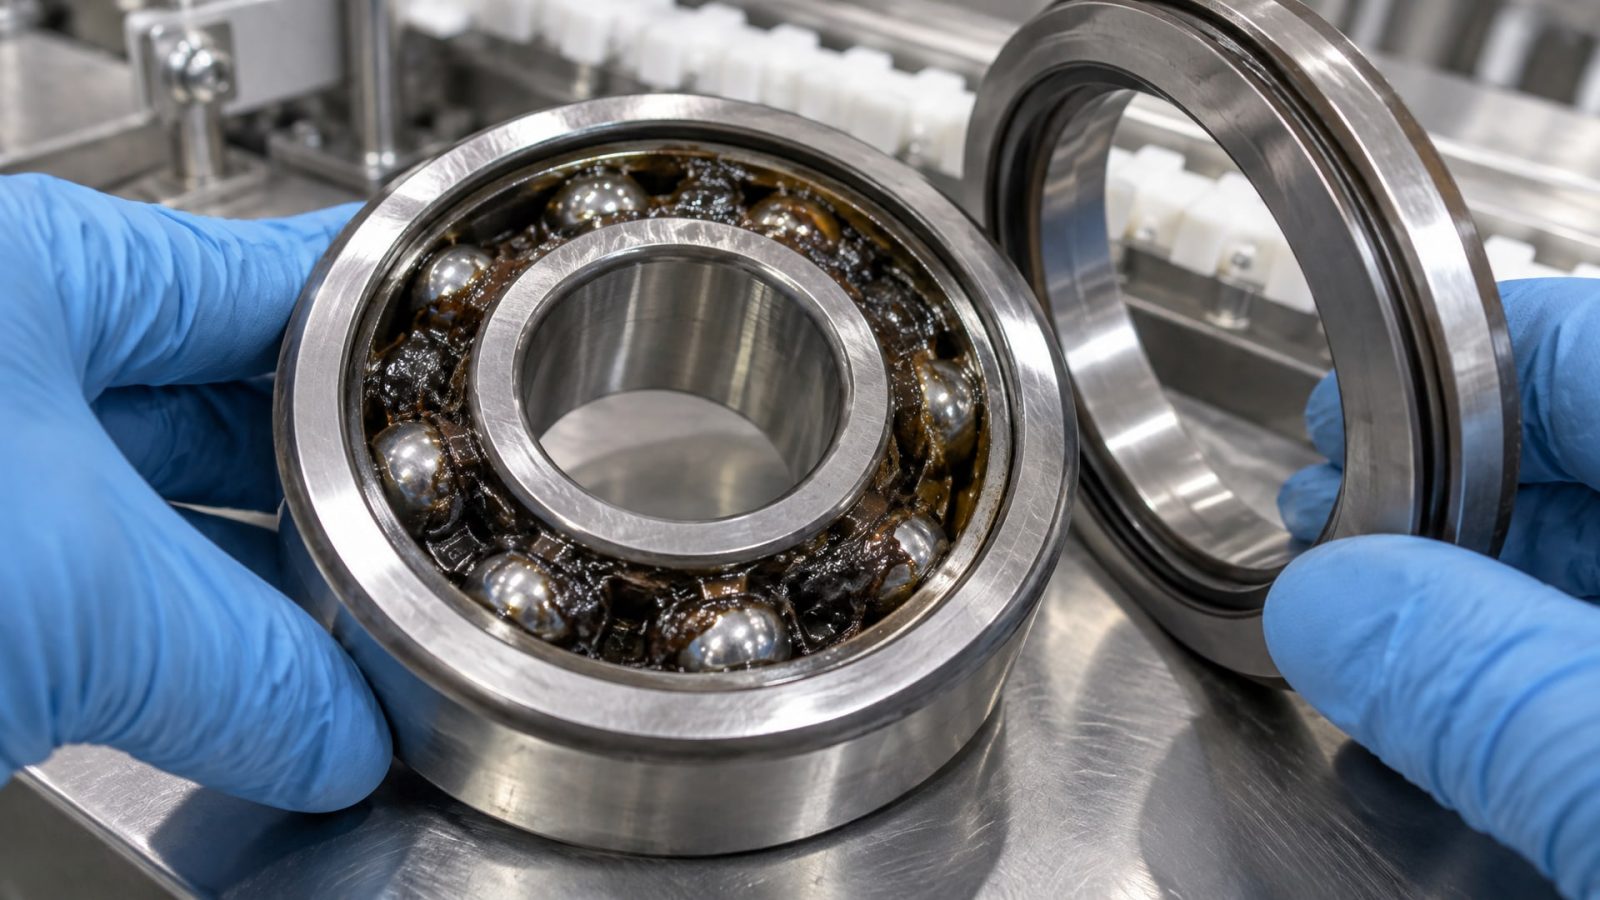
На практике это вызывает цепь проблем. Если на быстром конвейере (скорость более 100 об/мин) нанести смазку NLGI 2, вязкая консистенция создаст большое сопротивление, узел перегреется, смазка окислится и потеряет свойства за 2–3 недели вместо планового периода в 2–3 месяца. Если на медленном, высоконагруженном узле использовать NLGI 0, тонкая консистенция вымывается при мойке или не удерживается в зазоре, подшипник работает без защиты и быстро изнашивается.
Вторая ошибка - игнорирование типа загустителя. На производствах используют три основных типа: литиевые комплексы (дешевы, но растворяются в воде), кальциевые сульфонаты (водостойки, но требуют контроля при высоких температурах) и PTFE-содержащие (универсальны, но дороже). Если выбрать кальциевый сульфонат для узла, который регулярно мочится горячей водой, смазка вымывается и окисляется. Если на высокотемпературный узел нанести литиевую смазку, она расслаивается и теряет адгезию.
Третья причина внеплановых остановок - нарушение интервалов обслуживания. Многие производства ориентируются на общий календарный график, но в условиях пищевого производства реальный ресурс смазки зависит от интенсивности мойки и рабочей температуры. Если смазка на подшипнике холодильника моется 3 раза в день горячей водой с дезинфекцией, ее ресурс сокращается в 2–3 раза по сравнению с сухой мастерской. Эксперты рекомендуют переводить смазку на режим контролируемого обслуживания: фиксировать для каждого узла допущенный материал, способ нанесения, норму и реальный интервал, привязанный к мойке и рабочей температуре, а не к календарю.
Как правильно выбрать H1-смазку для конкретного узла
Выбор начинается с анализа четырех параметров: нагрузка на узел, рабочая температура, скорость вращения и степень контакта с водой и моющими средствами.
По нагрузке. Высоконагруженные узлы (шпиндели, червячные передачи, наклонные направляющие) требуют формул с добавками противозадирного действия (EP/AW-пакеты). Эти добавки образуют защитную пленку на металле и предотвращают фреттинг и заклинивание. Стандартные пластичные смазки часто содержат молибдена дисульфид (MoS2) или PTFE, которые работают в диапазоне 0,5–1,5 ГПа. Для более тяжелых условий подбирают смазки с aluminium complex или кальциевыми сульфонатами, рассчитанные на давления до 2 ГПа и выше.
По температуре. Точка каплепадения (ASTM D566) показывает верхний предел консистенции: если она 240–260 °C, смазку можно безопасно применять до +120 °C. На практике рабочая граница - на 30–50 °C ниже. Для холодильников и морозильников используют NLGI 1 с низкой точкой замерзания (−30 °C и ниже), для комнатных и теплых цехов - NLGI 2, для высокотемпературных узлов (выше +100 °C) - специализированные смазки на основе PFPE (перфторированные полиэфиры) с каплепадением выше 250 °C.
По скорости. Рекомендации часто задают через параметр ns (число Герси): ns = d × n / 2, где d - диаметр подшипника в миллиметрах, n - скорость в оборотах в минуту. Для ns до 300 000 используют NLGI 2, для ns 300 000–500 000 переходят на NLGI 1 или NLGI 0, для ns выше 500 000 требуются специальные тонкие консистенции или масла. В пищевом производстве большинство узлов работают в диапазоне 100 000–400 000 ns, что соответствует NLGI 1–2 при правильном выборе.
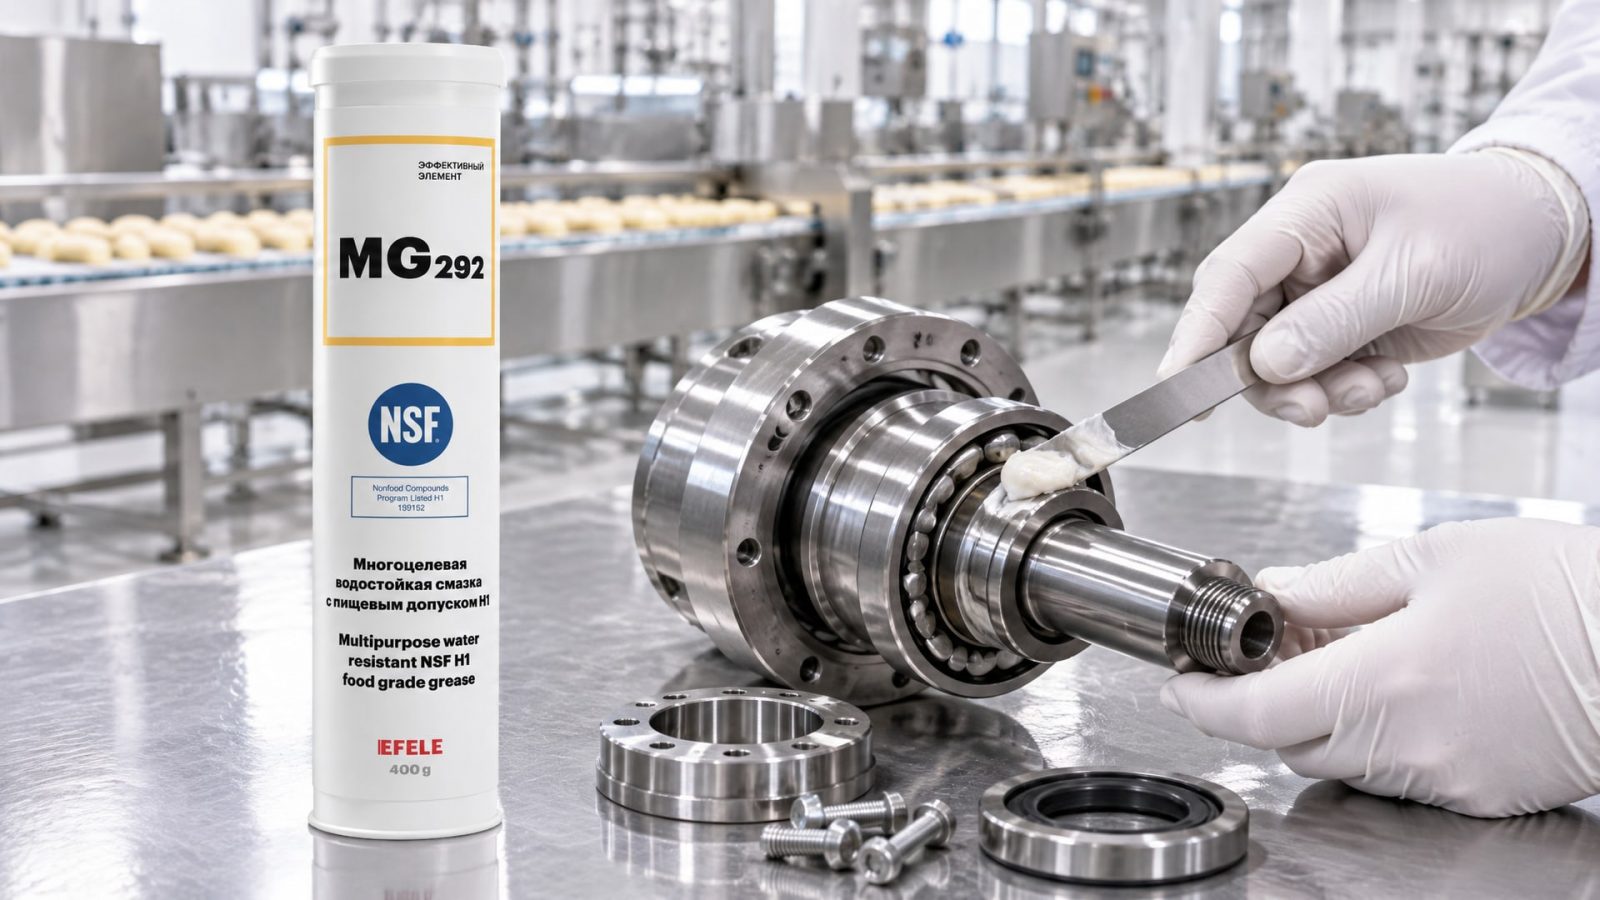
По контакту с водой и моющими средствами. Для узлов, регулярно подвергаемых горячей воде и щелочным растворам, подбирают смазки с высокой водостойкостью (показатель ASTM D1264 должен быть не более 0,5 %). Литиевые смазки легко разбухают и теряют структуру, кальциевые сульфонаты и PTFE-базированные смазки выдерживают высокую влажность. На производствах пищевых продуктов, особенно где важна бесперебойная работа и безопасность, применяют смазки с пищевым допуском NSF H1, такие как EFELE MG-292, которая обеспечивает водостойкость и защиту от высоких нагрузок. После нанесения или переобслуживания узла выполняют проверку герметичности и очистку, чтобы избежать попадания смазки на открытые поверхности.
Роль планово-предупредительного обслуживания в профилактике поломок
Плановое предупредительное обслуживание (ППО) основано на принципе регулярной смены смазки до ее полного исчерпания ресурса, в отличие от реактивного ремонта, когда узел ломается и производство останавливается.
При ППО ресурс оборудования увеличивается на 30–50 %, а внеплановые остановки снижаются на 85–90 %, в зависимости от критичности узла.
Эффективная система ППО для смазок включает:
Реестр всех смазываемых узлов с указанием допущенного смазочного материала, его NLGI-класса или вязкости, способа нанесения (тонкий слой, масляный впрыск, масляный туман), нормы расхода, интервала обслуживания и ответственного лица.
Запас допущенных смазок на складе с четким учетом: расходники должны быть свежими (не старше 2–3 лет хранения в закрытой таре) и соответствовать заводским спецификациям.
Дневник обслуживания на каждый критичный узел: дата смазывания, количество нанесенной смазки, состояние узла и температура, замечания оператора. Этот документ помогает отловить деградацию смазки раньше, чем узел выйдет из строя.
Контролируемые интервалы: не просто календарные (например, первый вторник месяца), а привязанные к реальным условиям. Если узел моется горячей водой 3 раза в день, интервал сокращается. Если производство работает неполный день, интервал может быть растянут.
Переход на condition-based обслуживание (UST - Ultrasonic Technique, спектральный анализ износа) для самых критичных узлов, где остановка грозит потерей в миллионы: система мониторит состояние смазки и выдает сигнал на переобслуживание, когда смазка действительно деградировала, а не по календарю.
На пищевых линиях ППО часто совмещают с санитарным обслуживанием. После горячей мойки узел выворачивается, промывается в теплой воде без абразивов, просушивается сжатым воздухом, и только затем наносится свежая смазка. Это предотвращает попадание в узел остатков моющих средств и воды, которые вызывают окисление и коррозию.
Стандарты и сертификация: NSF H1, ISO 21469 и их роль в надежности
Две категории смазок часто путают: H1 и H2.
H1 предназначена для зон, где возможен случайный, технически неизбежный контакт с пищей; H2 - для узлов, изолированных от контакта (например, передачи, скрытые в коробе передач). На производстве нельзя подменять H1 на H2, потому что если вода и моющие средства случайно проникнут в узел H2, смазка не прошла гигиеническую сертификацию и может загрязнить продукт.
NSF H1 - это регистрация в американском Национальном фонде санитарии (National Sanitation Foundation). Смазка должна содержать только допущенные компоненты (базовые масла, загустители, присадки), перечисленные в 21 CFR 178.3570, и иметь сертификат, подтверждающий, что при случайном попадании в пищу в количестве до 10 ppm она не вызывает вреда. Маркировка «food-grade» без регистрации NSF H1 - это только торговое обозначение и не гарантирует соответствие регламентам.
ISO 21469 - это международный стандарт, который задает гигиенические требования ко всему жизненному циклу смазки: проектирование формулы, сырье, производство, упаковка, хранение, применение и обращение. Смазка, сертифицированная по ISO 21469, означает, что она прошла проверку на отсутствие микробиологических загрязнений, токсичных остатков и совместима с материалами оборудования.
На практике при закупке смазки нужно требовать от поставщика:
Копию сертификата NSF H1 с указанием допущенных компонентов.
Сертификат ISO 21469 с датой проверки (обновляется обычно раз в 2–3 года).
Техдокументацию (TDS) с указанием NLGI-класса, вязкости, точки каплепадения, проникаемости (ASTM D217), водостойкости (ASTM D1264) и EP/AW-характеристик.
Совместимость с уплотнениями и покрытиями оборудования: литиевые смазки несовместимы с резиной, кальциевые сульфонаты требуют проверки совместимости с пластиками.
Если смазка не имеет этих документов, она не допущена в пищевое производство, и ее закупка будет нарушением производственного регламента.
Сокращение простоев через оптимизацию смазочного режима
Практические шаги, которые сокращают внеплановые остановки:
1. Аудит текущего состояния. Провести осмотр всех смазываемых узлов, зафиксировать, какой материал сейчас используется, когда он был заменен, есть ли следы вымывания или окисления. Результаты занести в реестр.
2. Классификация узлов по критичности. Узлы категории A (критичные, остановка > 10 тысяч руб/час) смазываются и контролируются чаще всего, узлы категории B (важные, остановка 1–10 тысяч руб/час) - по графику, узлы категории C (некритичные, остановка < 1 тысячи руб/час) - по календарю.
3. Подбор материала для каждого узла. Не единой смазки на все, а конкретное решение для каждой задачи: подшипник холодильного агрегата, конвейерное скольжение, упаковочный шпиндель, фасовочное скольжение требуют разных смазок.
4. Установка фиксированной нормы и интервала. Например: «Подшипник конвейера линии A, EFELE MG-292 NLGI 2, 3 грамма, каждые 2 недели после мойки». Никаких приблизительностей.
5. Обучение операторов и наладчиков. Они должны знать, почему именно эта смазка, как ее наносить (тонкий слой на вращающейся детали, а не большой комок), когда менять и что искать признаки деградации (потемнение, запах, потеря липкости адгезии).
6. Запуск дневников обслуживания. Простой лист Excel с датой, материалом, количеством и состоянием достаточно. Через 2–3 месяца появятся закономерности: какие узлы требуют переобслуживания чаще, какие материалы служат дольше, какие вызывают повторные отказы.
7. Мониторинг и коррекция. Раз в квартал пересматривать интервалы на основе накопленных данных. Если смазка вымывается на 30 % раньше, чем планировалось, сокращать интервал. Если служит дольше - можно растянуть, но не более чем на 20 %.
При такой систематике простои, вызванные смазочной недостаточностью (подшипник заклинивает, направляющая скрипит и замедляется, шпиндель перегревается), падают с 15–20 % всех отказов до 2–3 % за первый год.
Часто задаваемые вопросы
Чем NSF H1 отличается от H2 и почему нельзя использовать H2 в пищевом производстве?
H1 допускает случайный контакт с пищей (концентрация до 10 ppm), H2 предназначена для узлов, изолированных от контакта. На пищевом производстве вода и моющие средства рано или поздно проникают везде, поэтому H2 здесь опасна: если попадет в продукт, она не сертифицирована как безопасная. Всегда требуй H1 для пищевого оборудования.
Что означает NLGI 0, 1 и 2, и как выбрать нужный класс?
NLGI - это класс консистенции пластичной смазки. NLGI 0 - жидкая, NLGI 1 - полутвердая, NLGI 2 - твердая. Для быстрых подшипников (конвейеры, упаковка) берут NLGI 1–2, для холодных условий - NLGI 0–1, для высоконагруженных медленных узлов - NLGI 2. Ошибка в выборе вызывает перегрев или вымывание.
Почему H1-смазка иногда вымывается за несколько недель?
Вероятно, выбран неправильный тип загустителя (например, литиевая смазка в условиях частой горячей мойки) или неверный NLGI-класс (слишком жидкая). Также причина в неправильной норме нанесения: если смазки слишком много, она вымывается быстрее. Нужна смазка с кальциевым сульфонатом или PTFE и норма 2–3 грамма, а не 10 граммов.
Как понять, что смазка деградировала и пора ее менять?
Признаки: потемнение (окисление), запах горелого или прогорклый, потеря липкости (смазка перестает цепляться к металлу), на внешней поверхности узла корка или налет. Если заметили хотя бы два из этих признаков, не дожидайтесь планового интервала - меняйте.
Можно ли смешивать две разные H1-смазки для экономии?
Нет. Разные смазки несовместимы: литиевая и кальциевая вместе образуют суспензию, которая не смазывает. Всегда используйте одну марку до полной замены, и только потом переходите на другую, предварительно промыв узел.
Заключение
Смазки NSF H1 - это не просто гигиенический допуск, а инструмент профилактики внеплановых остановок оборудования. Когда смазка выбрана по реальным параметрам узла (нагрузка, температура, скорость, влажность) и применена в режиме планово-предупредительного обслуживания, внеплановые отказы, вызванные смазочной недостаточностью, сокращаются на 85–90 %. Ключ к успеху - это не универсальность, а системность: реестр узлов, подбор конкретного материала для каждого, фиксированные нормы и интервалы, документирование, и корректировка по фактическим данным.
Начните с аудита текущего состояния смазочной системы вашего оборудования, классифицируйте узлы по критичности и внедрите плановое обслуживание с простым дневником наблюдений. За несколько месяцев вы увидите, какие материалы и интервалы работают, а какие вызывают повторные отказы. На основе этих данных оптимизируйте смазочный режим и добьетесь стабильной, безпрерывной работы производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для петель поможет устранить скрип дверей в квартире и гараже, а также предотвратить износ надолго.
Анаэробный герметик для химии обеспечивает герметичность трубопроводов с агрессивными жидкостями. Узнайте, как выбрать подходящий состав.
Если СОЖ сильно пенится, это замедляет производство. Узнайте причины и способы устранения проблемы, чтобы повысить эффективность обработки металла.