
Как заменить вырубную прокладку фланца двигателя на анаэробный формирователь прокладок
Вырубные прокладки фланцев двигателя со временем теряют упругость, усыхают и начинают пропускать. Вместо замены весь набор одинаковых прокладок на складе, многие ремонтные мастерские и производства переходят на анаэробные формирователи прокладок - жидкие герметики, которые затвердевают прямо в зазоре между фланцами и образуют надежное герметичное соединение. Эти материалы подходят для жестких обработанных металлических фланцев с малыми зазорами и работают как прямая замена пробковым, бумажным и резиновым вырубкам. В этой статье разберемся, как правильно подготовить фланец двигателя, нанести герметик и вернуть узел в работу без переделок.
Замена вырубной прокладки на анаэробный формирователь требует соблюдения нескольких ключевых этапов: очистка, обезжиривание, нанесение валиком, сборка и выдержка времени отверждения. Неправильная подготовка поверхности или неверный способ нанесения могут привести к утечкам и повторной разборке.
Подготовка поверхности фланца - основа герметизации
Успех применения анаэробного герметика целиком зависит от чистоты фланца.
Любое загрязнение - масло, смазка, окислы, частицы старой прокладки - блокирует полимеризацию материала и приводит к утечкам. Производители герметиков в своих инструкциях указывают, что перед нанесением поверхности обязательно должны быть чистыми, сухими и обезжиренными.
Удаление старой вырубной прокладки
Первый этап - полностью удалить остатки старой пробковой, бумажной или резиновой прокладки. Для этого подходят металлические скребки, ножи или мягкие щетки. Нельзя использовать высокие обороты и абразив, чтобы не поцарапать рабочие поверхности фланца. Если старый материал прилипает намертво, рекомендуется применить средство для удаления прокладок - оно размягчает остатки и облегчает их счищение.
Очистка и обезжиривание
После удаления прокладки фланец промывают чистой тряпкой или щеткой, чтобы удалить крупные частицы пыли. Затем обезжиривают растворителем или спиртом. Это критически важный шаг: анаэробные герметики рассчитаны на активную анионную полимеризацию металла, а масляная пленка препятствует контакту материала с металлом. После обезжиривания фланец просушивают - он должен быть сухим на момент нанесения герметика.
Оценка геометрии фланца
Анаэробные формирователи прокладок работают в зазорах примерно до 0,381 мм. Если фланец деформирован, имеет перекос или глубокие царапины, герметик может не обеспечить герметичность на всей площади. В этом случае фланец нужно либо отшлифовать, либо рассмотреть применение твердой прокладки. Для мелких царапин и рисок герметик сам заполнит пустоты без предварительной шлифовки.
Техника нанесения герметика - валик без разрывов
Правильное нанесение анаэробного формирователя прокладок - это искусство, которое требует внимания к каждому шагу.
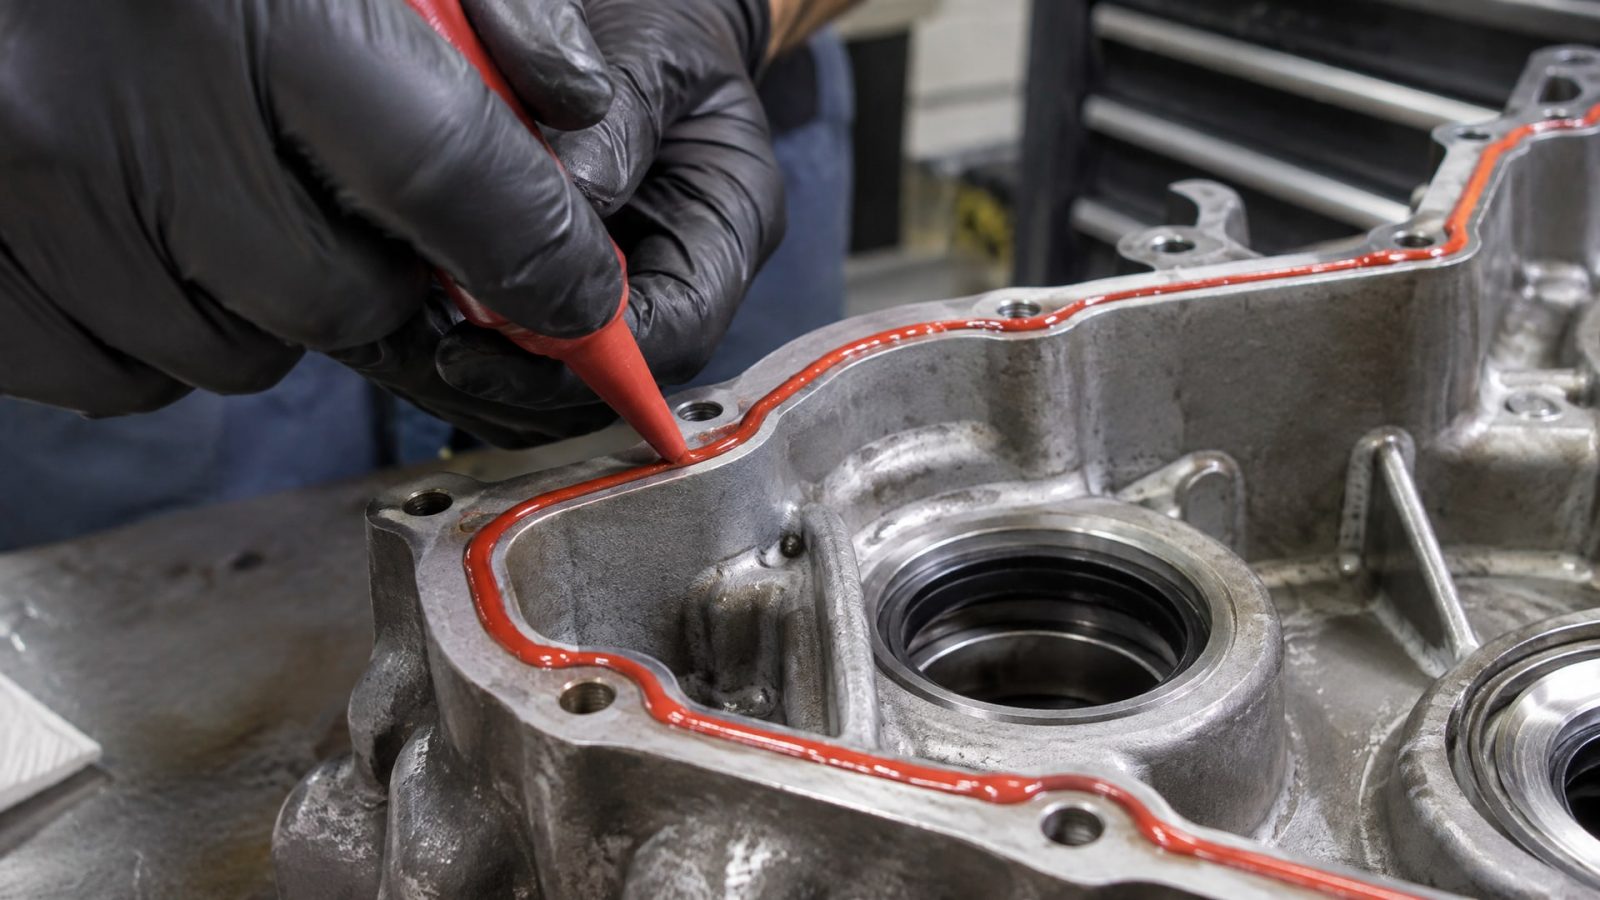
Герметик наносится не для того, чтобы создать толстый слой, а чтобы заполнить зазор между двумя жесткими поверхностями, обеспечив герметичность.
Непрерывный валик по периметру
Герметик выдавливают из тюбика непрерывным валиком по одной из поверхностей фланца. Толщина валика должна быть умеренной - примерно с обычный карандаш. Избыток материала не улучшает герметизацию, а лишь требует усилия при сборке и может вызвать выдавливание материала в соседние полости. Валик должен быть сплошным, без разрывов и переходов - любой разрыв оставит канал утечки в готовом соединении.
Обвод болтовых отверстий
При нанесении валика обязательно нужно обвести все болтовые отверстия. Именно около отверстий давление материала минимально, поэтому герметик здесь может частично выдавиться. Двойной проход вокруг отверстий обеспечивает локальное утолщение и предотвращает утечку по цилиндру болта.
Момент сборки и затяжка крепежа
Сразу после нанесения герметика фланцы соединяют и затягивают болты. Задержка в несколько минут может привести к начальной полимеризации на контакте с воздухом, что нарушит плотность соединения. Затягивают болты по штатному моменту, не выбивая герметик наружу. Если требуется несколько проходов затяжки (например, накрест), это выполняют последовательно, без длительных пауз между проходами.
Время отверждения и допуск к работе
Скорость полимеризации анаэробного герметика зависит от типа материала, температуры окружающей среды и активности металла фланца.
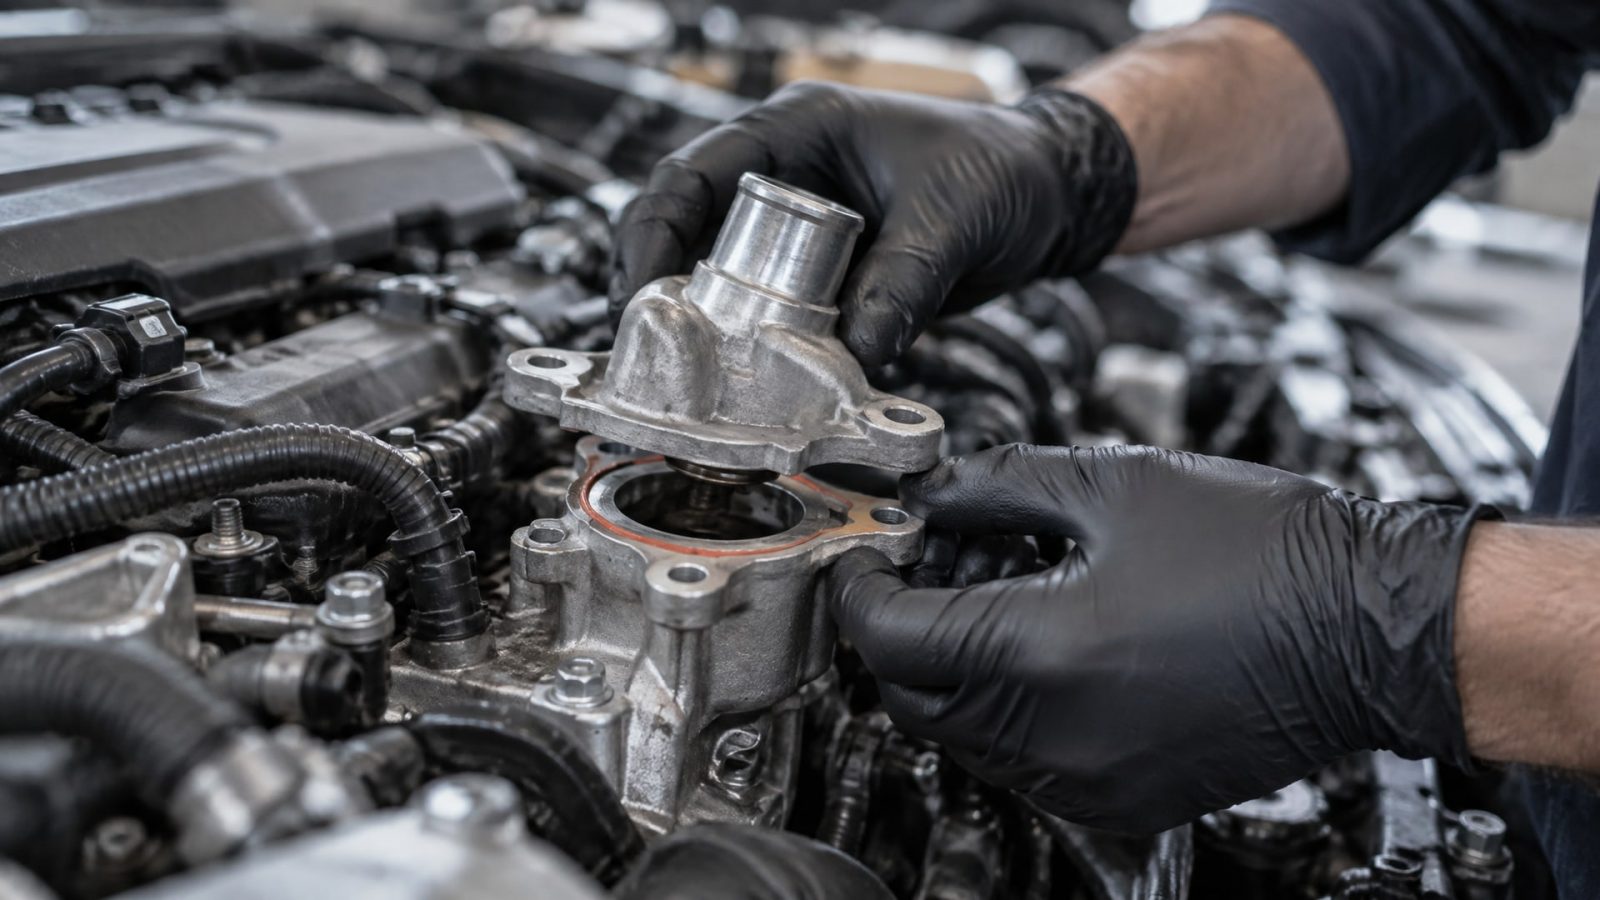
Производители указывают разное время отверждения в зависимости от условий.
Возврат в работу -1 час или 24 часа?
По инструкциям некоторых герметиков узел может вернуться в работу примерно через 1 час после сборки. Однако полное отверждение материала занимает до 24 часов. Разница в том, что через 1 час герметик достаточно отвердел для выдерживания рабочего давления и вибрации, но не приобрел окончательную химическую стойкость к маслам и агрессивным средам. При критичных применениях рекомендуется выждать 24 часа перед полной нагрузкой.
Влияние температуры и активности металла
На холодных или пассивных металлах (медь, алюминий, нержавеющая сталь) полимеризация идет медленнее, чем на активной углеродистой стали. Для ускорения отверждения на таких поверхностях может применяться активатор (праймер), который наносится тонким слоем перед герметиком и сокращает время выдержки в несколько раз.
Герметик для фланцев двигателя - выбор и особенности
При выборе анаэробного герметика для фланца двигателя нужно учитывать рабочую температуру, давление, среду и тип металла соединения.
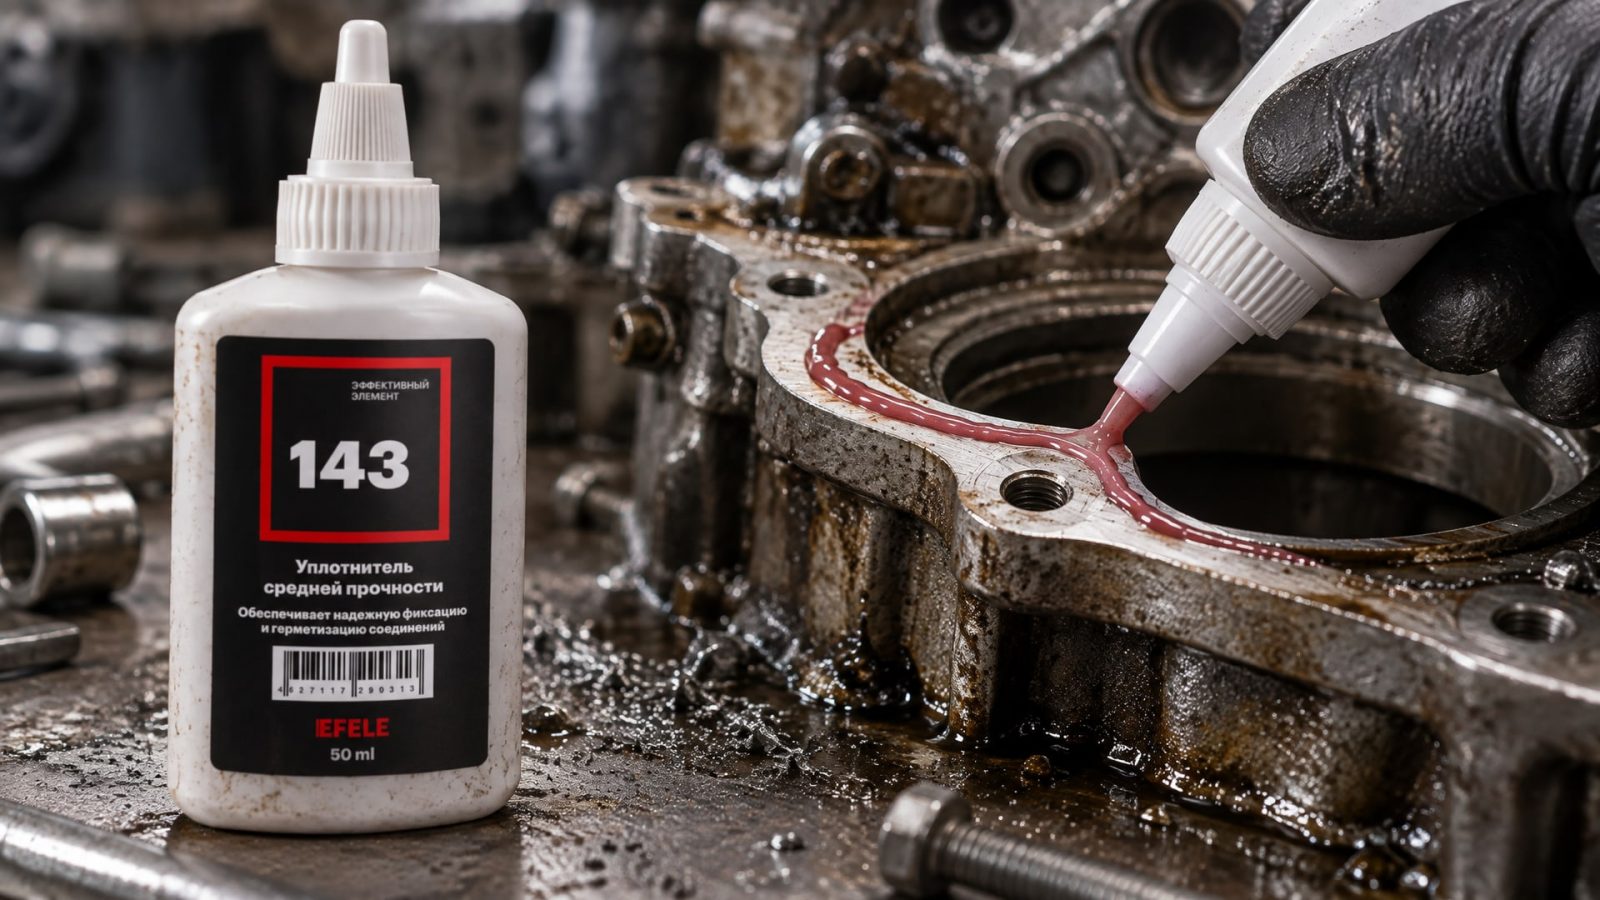
Не все герметики одинаково универсальны, и неправильный выбор может привести к преждевременному отказу.
Диапазон рабочих температур
Большинство анаэробных формирователей прокладок работают в диапазоне от -40°C до +120–150°C. Для фланцев двигателя, работающих с моторным маслом, этого обычно достаточно. Однако в системах охлаждения или выхлопа температуры могут быть выше, и нужно выбирать специализированный герметик с повышенной термостойкостью.
Химическая стойкость к маслам
Герметик должен быть стоек к моторному маслу, дизелю, гидравлической жидкости и другим техжидкостям, которые контактируют с фланцем. Анаэробные материалы специально разработаны для такого контакта, но некоторые дешевые составы могут размягчаться или набухать со временем. Для герметизации фланцевых соединений двигателя рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который обеспечивает надежную фиксацию и герметизацию плоских металлических фланцев при постоянном воздействии масла и тепла.
Допуск и совместимость с уплотнениями
Если рядом с фланцем есть резиновые уплотнения (сальники, манжеты), нужно убедиться, что герметик не разбухает и не повреждает их. Большинство проверенных анаэробных материалов совместимы с стандартными резинами, но перед применением стоит сверить совместимость со спецификацией герметика.
Разборка и переиспользование фланца
Если в будущем потребуется разобрать соединение, герметик можно удалить, но этот процесс требует нагрева и механических усилий.
Нагрев для размягчения
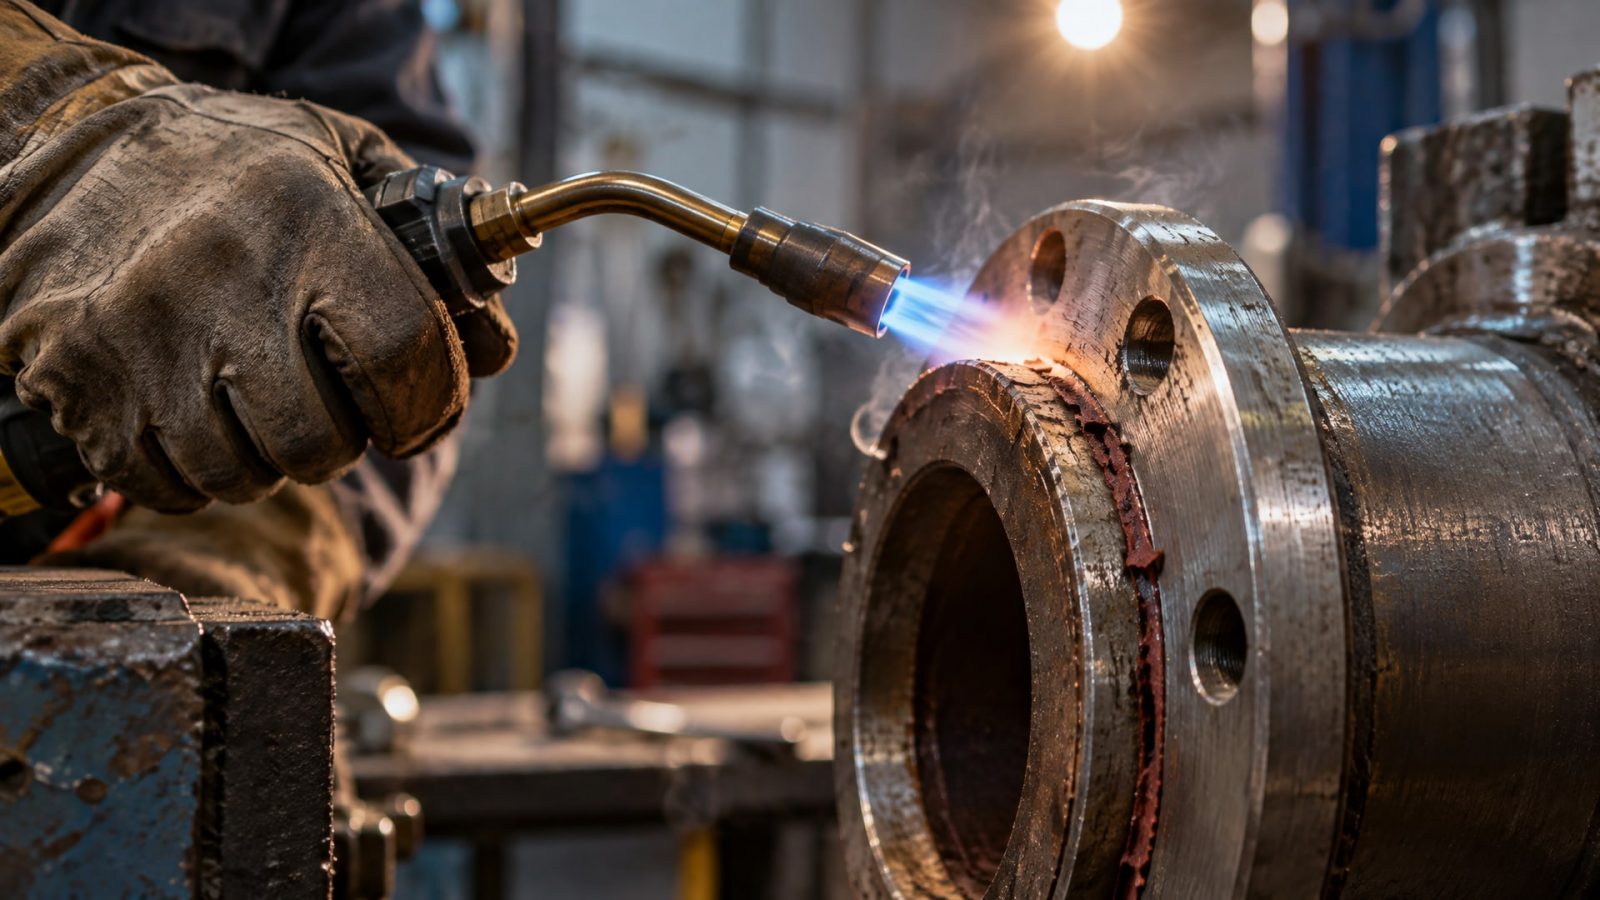
Отвердевший анаэробный герметик твердый, как пластик, и не поддается механическому воздействию при комнатной температуре. Для размягчения соединение нагревают до 204–232°C. На практике это означает либо посадку фланца на горячую плиту, либо использование промышленного фена. Нагрев должен быть равномерным, чтобы избежать деформации тонких элементов.
Механическое разделение
После нагрева детали осторожно разделяют, стараясь не повредить рабочие поверхности. Остатки герметика счищают теплым средством для удаления прокладок или специальным растворителем. Спешить не стоит - лучше подождать, пока материал полностью остынет, и повторить нагрев.
Подготовка к повторной сборке
Перед повторной сборкой фланец тщательно очищают от остатков, обезжиривают и просушивают. Процесс повторного нанесения герметика ничем не отличается от первого раза.
Часто задаваемые вопросы
Можно ли заменить вырубную прокладку анаэробным герметиком на любом фланце двигателя?
Не совсем. Анаэробные герметики предназначены для жестких обработанных металлических фланцев с малыми зазорами (до 0,381 мм). Если фланец деформирован, имеет большой перекос или требует мягкой прокладки для компенсации неровностей, герметик может не обеспечить герметичность. Для сомнительных случаев лучше проконсультироваться с чертежом двигателя или производителем.
Почему герметик течет после сборки, если я нанес его правильно?
Главные причины - загрязнение или маслянистость поверхности фланца перед нанесением, недостаточная затяжка болтов по штатному моменту, либо слишком большой зазор между деталями. Проверьте, была ли поверхность абсолютно чистой и сухой, и затяните крепеж динамометрическим ключом по спецификации.
Нужно ли использовать активатор при нанесении герметика на фланец двигателя?
На углеродистой стали активатор не требуется - материал полимеризуется без него. На меди, алюминии или нержавеющей стали, если они используются как элементы корпуса, активатор сокращает время отверждения в несколько раз. Изучите спецификацию конкретного герметика.
Как долго герметик сохраняет герметичность в рабочих условиях?
При правильном нанесении и соблюдении условий отверждения анаэробный герметик может служить столько же, сколько и вырубная прокладка - несколько лет между капитальными ремонтами. Однако это зависит от вибрации, температурных циклов и химической агрессивности среды. На высоковибрирующих узлах может потребоваться периодическая проверка герметичности.
Какой растворитель использовать для очистки фланца перед нанесением герметика?
Подходят ацетон, изопропиловый спирт, дихлорметан или специальный очиститель для прокладок. Главное - удалить масло и обезжирить поверхность. После очистки фланец должен быть абсолютно сухим, поэтому оставьте его на несколько минут или протрите чистой сухой тканью.
Заключение
Замена вырубной прокладки фланца двигателя на анаэробный формирователь прокладок - это простая, но требующая внимания к деталям операция. Главное - тщательно подготовить поверхность (очистить и обезжирить), нанести герметик непрерывным валиком с двойным проходом вокруг болтовых отверстий и дать ему полностью отвердеть перед полной нагрузкой. Правильное применение герметика экономит время на подборе и хранение набора вырубок разных размеров, а также позволяет за счет сплошной пленки исключить микротечи, которые часто возникают при деградации вырубной прокладки.
Следующий шаг - вооружитесь чистым растворителем, металлическим скребком, динамометрическим ключом и выбранным герметиком. Отведите 5–10 минут на подготовку фланца, 2–3 минуты на нанесение и дайте материалу отвердеть в течение 1–24 часов в зависимости от спецификации и критичности узла. Если все выполнено правильно, результат будет надежнее традиционной прокладки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, зачем нужна смазка уплотнителей авто зимой и как правильно ее наносить для защиты от примерзания.
Узнайте, как выбрать средний фиксатор резьбы для разборных узлов, чтобы обеспечить надежную фиксацию и легкий демонтаж без повреждений.
Узнайте, как правильно выполнить замену масляной СОЖ на водосмешиваемую эмульсию, избегая брака и простоев оборудования.