
Антикоррозийная обработка перед нанесением антифрикционных покрытий
Предварительное фосфатирование может повысить адгезию антифрикционного покрытия к стали, продлить срок его службы и улучшить защиту от коррозии. Результат зависит от состояния поверхности, выбранной технологии подготовки, толщины сухой пленки и геометрии детали. Поэтому для ответственного узла важно оценивать не покрытие отдельно, а всю систему: основание, предобработку и нанесенный слой.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают антифрикционные покрытия оборудования или оценивают замену импортных покрытий. Разберем, как фосфатный слой помогает сцеплению, почему качество обезжиривания влияет на результат и как проверять коррозионную стойкость покрытия на реальных деталях.
Как антикоррозийная обработка влияет на антифрикционное покрытие
Фосфатирование формирует на стали конверсионный слой, который помогает антифрикционному покрытию удерживаться на поверхности.
Фосфатная основа имеет шероховатую или пористую структуру, поэтому сцепление может быть не только химическим, но и механическим. В результате снижается риск отслоения покрытия при работе детали, а срок службы системы может увеличиться.
Предварительная обработка важна и для коррозионной защиты. В технических данных отдельных покрытий приведены результаты испытаний, полученные после заданной подготовки поверхности и при определенной толщине слоя. Например, для образца с покрытием толщиной 10 мкм указано не менее 100 часов до появления красной ржавчины в испытании по ASTM B117 / DIN 50021. Для другого покрытия при той же толщине заявлена стойкость без красной ржавчины более 120 часов. Эти значения показывают результат испытания конкретной системы, а не универсальный срок защиты любой детали.
Для слоя толщиной 15 мкм на стальной подложке в одном из технических листов указано 180 часов без красной ржавчины по ASTM B117 / DIN 50021. Нельзя заключать, что увеличение толщины всегда пропорционально повышает коррозионную стойкость: результат зависит также от предобработки, нанесения и формы детали. Поэтому при оценке защиты следует учитывать условия испытания и характеристики образца.
Фосфатирование не заменяет антифрикционный слой и не гарантирует одинаковый результат для любых материалов. Его задача в такой системе - подготовить основание, чтобы покрытие лучше сцеплялось с металлом и работало в предусмотренных условиях. Для оценки антизадирных свойств стали важно рассматривать свойства всей пары трения, а не приписывать их одному фосфатному слою.
Подготовка поверхности перед фосфатированием
Равномерность фосфатного слоя зависит от чистоты металла.
Масла, окалина, ржавчина и остатки антикоррозионных смазок мешают процессу обработки. Загрязнения могут привести к неоднородной поверхности, а затем - к ухудшению сцепления антифрикционного покрытия. Поэтому перед фосфатированием деталь очищают, обезжиривают и удаляют остатки прежних покрытий и загрязнений.
Фосфатирование и абразивоструйную обработку используют как варианты подготовки поверхности под антифрикционные покрытия оборудования. Выбор зависит от материала, состояния детали, технологии нанесения и требований к готовому узлу. Фосфатный слой дает подходящую основу для механического сцепления, а абразивоструйная обработка также меняет рельеф поверхности. Оптимальный вариант следует согласовывать с технологией нанесения конкретного покрытия.
После обработки важно соблюдать последовательность операций. В большинстве случаев антифрикционное покрытие наносят на фосфатированную поверхность в течение 24 часов: более длительная задержка может повысить риск появления коррозии. Если интервал нарушен, состояние детали нужно оценить до нанесения покрытия, а не считать поверхность пригодной автоматически.
Требования к фосфатным конверсионным покрытиям описывает DIN EN ISO 9717:2018-03. Этот стандарт не отменяет необходимости соблюдать технологию подготовки и рекомендации к конкретной системе покрытия. В спецификации стоит зафиксировать способ очистки, тип предобработки и допустимый интервал до нанесения. Такая последовательность помогает повторять результат при серийном производстве и при ремонте оборудования.
Фосфатирование нержавеющей стали и выбор основания
Фосфатирование нержавеющей стали обычно не рассматривают как эффективный способ подготовки.
Причина - пассивная оксидная пленка, которая мешает реакции фосфатирования. Поэтому для нержавеющей стали чаще используют другие методы обработки, в том числе пассивацию. Требования к химической пассивации этого материала указаны в ASTM A967.
Перед выбором процесса важно установить, из какого материала изготовлена деталь, и уточнить состояние ее поверхности. Нельзя переносить технологию для углеродистой стали на нержавеющую без проверки: одинаковое название операции не гарантирует одинакового результата на разных основаниях. Если конструкция содержит детали из разных сталей, способ подготовки следует определить для каждого материала отдельно.
Для углеродистой стали фосфатирование может быть частью системы защиты и подготовки под антифрикционный слой. Для нержавеющей стали предпочтительно подбирать другой способ активации поверхности с учетом требований к покрытию. В обоих случаях важна проверка совместимости: подготовка, которая повышает сцепление на одном основании, не обязательно даст тот же эффект на другом.
При обсуждении коррозионной стойкости цинковых покрытий также важно различать виды обработки. Цинковое фосфатирование и цинк-никелевые обработки могут создавать подходящую поверхность для нанесения антифрикционного покрытия, но это не означает, что все такие системы взаимозаменяемы. Для выбора учитывают назначение слоя, материал детали, технологию нанесения и результаты испытаний готовой системы. Спецификацию нельзя составлять только по названию предобработки.
Как оценивать коррозионную стойкость покрытия
Для сопоставления защитных систем применяют испытания в нейтральном соляном тумане, в частности по DIN EN ISO 9227 и ASTM B117.
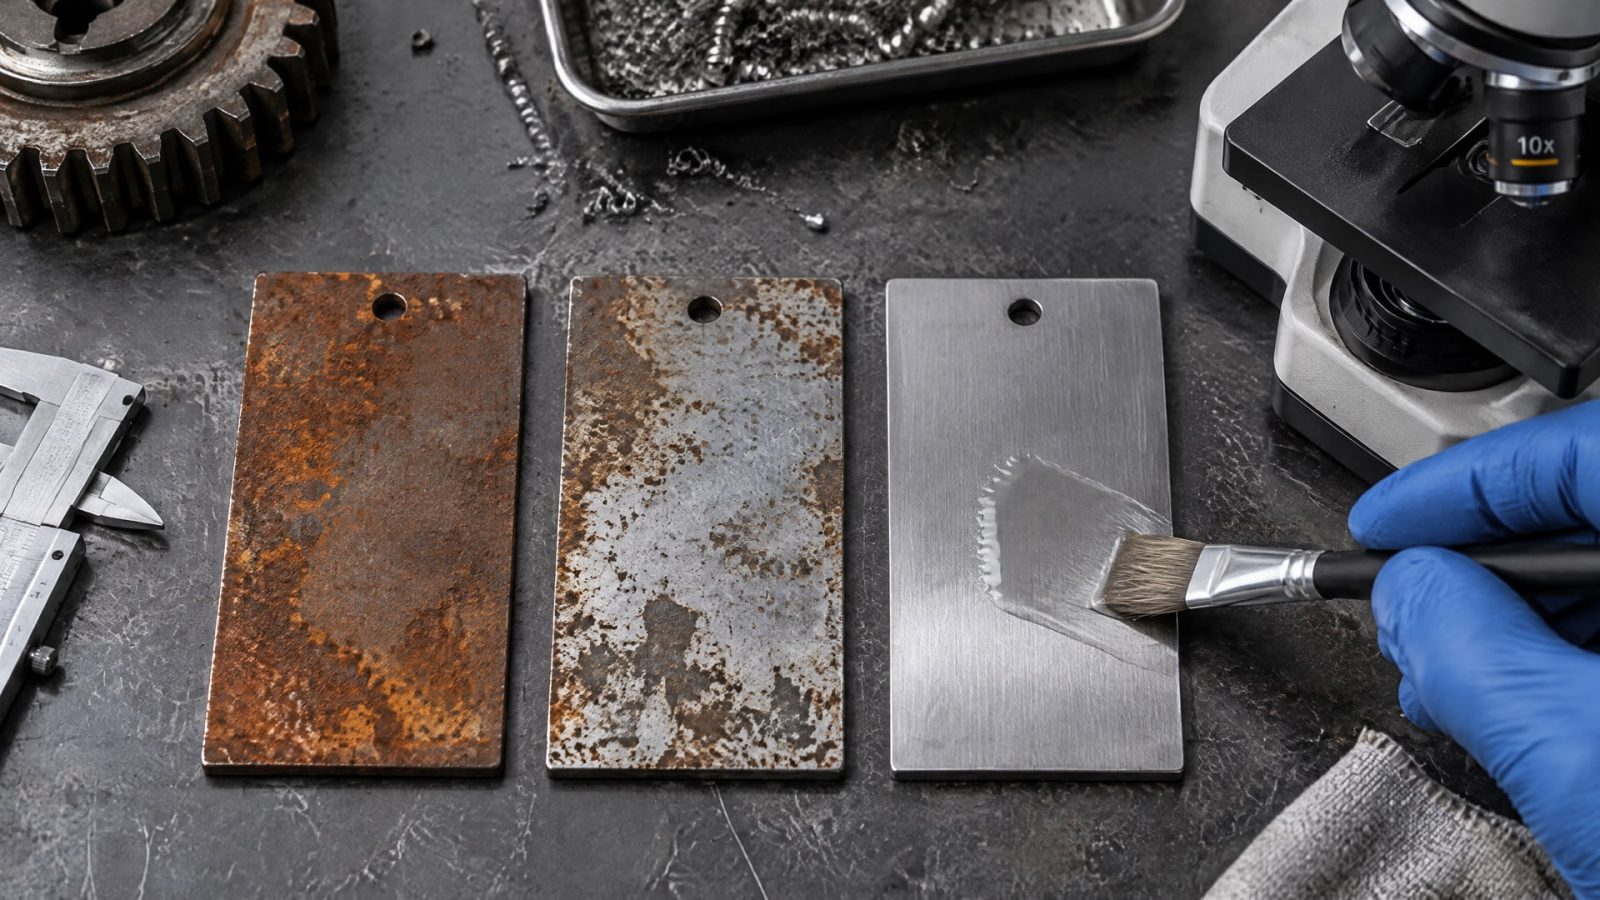
В технических данных для антифрикционных покрытий также встречается обозначение DIN 50021. При сравнении результатов нужно учитывать метод испытания, материал подложки, подготовку поверхности и толщину покрытия.
Цифра из технического листа не гарантирует такой же результат на детали другой формы. На коррозионную стойкость влияют геометрия, способ нанесения, качество предобработки и толщина сухой пленки. Поэтому показатели, полученные на стандартном образце, следует рассматривать как ориентир для конкретных условий испытания, а не как готовый прогноз срока службы узла.
Для ответственных компонентов проводят испытания на оригинальных деталях до утверждения спецификации. Это помогает учесть кромки, отверстия, сопряжения и другие особенности геометрии, которые могут повлиять на равномерность покрытия. При проверке важно сохранять одинаковыми условия подготовки и нанесения, иначе результаты будет трудно сопоставить.
Таблица испытаний полезна, если в ней зафиксированы все параметры, от которых зависит результат:
| Что фиксировать | Зачем это нужно |
|---|---|
| Материал и состояние подложки | Результаты для стали и нержавеющей стали нельзя автоматически считать одинаковыми |
| Вид предобработки | Фосфатирование и абразивоструйная обработка создают разные условия сцепления |
| Толщину покрытия | В технических данных результаты приведены для конкретных толщин, например 10 мкм или 15 мкм |
| Метод испытания | ASTM B117, DIN 50021 и DIN EN ISO 9227 позволяют понимать, в каких условиях получен результат |
| Геометрию образца или детали | Испытание на плоском образце не полностью воспроизводит условия на оригинальном узле |
Такой подход помогает инженеру оценить не отдельное число, а воспроизводимость защиты в производственных условиях. При замене импортных покрытий сравнивать следует систему целиком: подготовку, нанесение, итоговую толщину и результаты испытаний на деталях, близких к реальным.
Как выбрать антифрикционную систему для оборудования
Для узлов с высокими нагрузками и низкими скоростями, где применение масла или пластичной смазки нежелательно, рассматривают сухие антифрикционные покрытия.
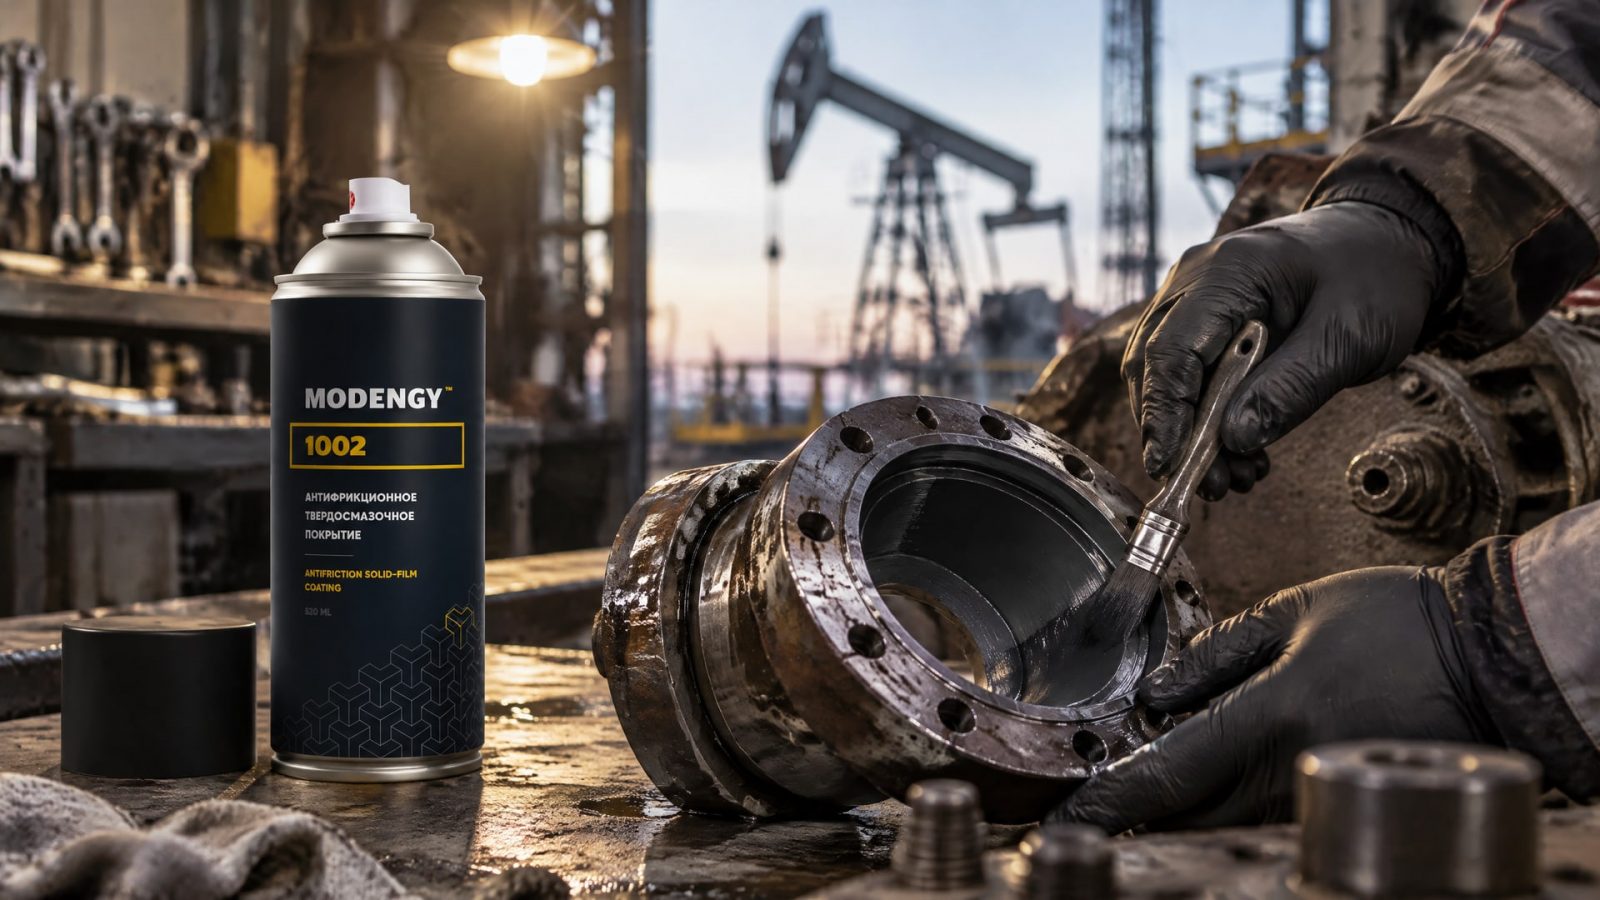
При выборе оценивают назначение детали, нагрузку, скорость, условия среды и требования к защите от коррозии. Само наличие антифрикционного слоя не отменяет необходимости правильно подготовить металл.
В нефтедобывающем оборудовании узлы могут сталкиваться с вымыванием смазочного материала, фреттингом и проблемами при холодном пуске. В таких условиях важны одновременно снижение трения и защита от износа и коррозии. Для подобных задач используют покрытия на основе дисульфида молибдена, в том числе MODENGY 1002. Совместимость конкретной подготовки поверхности с покрытием нужно проверить до утверждения процесса: имеющиеся данные о фосфатировании не означают, что такой способ подходит для любого состава и любой детали.
Для практического подбора запрашивают технические требования к покрытию и согласуют пробное нанесение на детали или образцы, повторяющие производственные условия. Отдельно проверяют, как покрытие держится на выбранном основании и как система проходит испытания на коррозионную стойкость. Если задача включает антизадирные свойства стали, оценивать нужно весь узел трения, а не только защиту от ржавчины.
При сравнении вариантов замены импортных покрытий нельзя ограничиваться похожими заявленными показателями. Значение имеют доступная технология нанесения, стабильность подготовки, фактические результаты на деталях и возможность повторить их в производстве. Следующий практический шаг - составить карту процесса: очистка, предобработка, интервал до нанесения, толщина сухой пленки и метод контрольного испытания.
Часто задаваемые вопросы
Нужно ли фосфатировать нержавеющую сталь перед антифрикционным покрытием?
Обычно фосфатирование нержавеющей стали не считают эффективным: пассивная оксидная пленка мешает процессу. Для такого материала чаще рассматривают пассивацию или другой способ подготовки, совместимый с выбранным покрытием. Требования к химической пассивации нержавеющей стали указаны в ASTM A967.
Как скоро наносить антифрикционное покрытие после фосфатирования?
В большинстве случаев покрытие наносят в течение 24 часов после фосфатирования. Если интервал больше, возрастает риск появления коррозии на подготовленной поверхности. При задержке перед нанесением нужно проверить состояние детали и следовать технологическим требованиям к конкретной системе.
Чем толще антифрикционное покрытие, тем выше коррозионная стойкость?
Не обязательно. В технических данных результаты испытаний приведены для конкретных толщин: например, 10 мкм и 15 мкм. Толщина влияет на свойства системы, но результат также зависит от подготовки поверхности, способа нанесения и геометрии детали. Нельзя автоматически переносить показатель одного образца на другой.
Можно ли сравнивать покрытия только по результату соляного тумана?
Нет. При сравнении нужно учитывать метод испытания, материал подложки, толщину покрытия и предобработку. Показатели по ASTM B117, DIN 50021 или DIN EN ISO 9227 относятся к определенным условиям. Для ответственного узла систему проверяют на деталях, близких к оригинальным по материалу и геометрии.
Заключение
Предварительное фосфатирование помогает улучшить сцепление антифрикционного покрытия со сталью и может повысить долговечность и коррозионную стойкость системы. Эффект зависит от чистоты поверхности, материала детали, способа нанесения и толщины слоя. Для нержавеющей стали обычно выбирают другие методы подготовки, поскольку пассивная пленка затрудняет фосфатирование.
Перед внедрением антикоррозийной обработки зафиксируйте последовательность подготовки, интервал до нанесения и параметры контрольных испытаний. Затем проверьте выбранную систему на оригинальной детали или образце, воспроизводящем ее материал и геометрию. Такой порядок дает основание утвердить спецификацию по фактическому результату, а не только по данным стандартного образца.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как фосфатирование влияет на коррозию и задиры резьбовых соединений из нержавеющей стали, и почему это не универсальное решение.
Оборудование нанесения покрытий: подбор линии для производства с учетом технологии, материала и геометрии деталей, производительности и метода приемки.
Восстановление анодного слоя и антифрикционные покрытия для алюминия обеспечивают скольжение резиновой прокладки.