
Скольжение резиновой прокладки по алюминию: восстановление поврежденного анодного слоя
Если анодный слой на алюминиевой детали поврежден, антифрикционное твердосмазочное покрытие может восстановить функциональность поверхности для скольжения резиновой прокладки. Но оно не воссоздает оксидную структуру анодирования: когда нужно именно восстановить исходный анодный слой, деталь обрабатывают повторно. Выбор между повторным анодированием и ремонтным покрытием зависит от глубины повреждения, состояния металла и требований к работе узла.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ защиты алюминия, в том числе сплава Д16, в контакте с резиновым уплотнением. Разберем, чем отличается восстановление анодного слоя от нанесения антифрикционной защиты, как оценить повреждение и какие факторы проверить перед применением покрытия.
Что означает восстановление анодного слоя
Твердое анодирование не окрашивает алюминий, а формирует на его поверхности оксидный слой.
Он повышает твердость, износостойкость и коррозионную стойкость детали. Поэтому царапина или истирание анодированного участка означает повреждение не просто декоративной пленки: нарушается функциональный слой поверхности.
Если требуется восстановить именно оксид, локальная подкраска или нанесение смазки не вернут исходную структуру. Практический путь в таком случае - подготовить поверхность и провести повторную защитную обработку. Антифрикционное твердосмазочное покрытие решает другую задачу: помогает вернуть поверхности нужное скольжение и обеспечивает дополнительную защиту, но не становится анодным оксидом.
Как выбрать между повторным анодированием и покрытием
Сначала определяют глубину повреждения. Если дефект затрагивает только верхний функциональный слой, можно рассматривать ремонтное покрытие. Если повреждение дошло до основного металла, потребуется более полный цикл подготовки поверхности. Без оценки состояния детали нельзя считать тонкое нанесение смазочного материала полноценным ремонтом.
Для твердого анодирования в технических описаниях приводятся разные режимы. Например, встречается низкотемпературный диапазон от -5 до +5 °C и плотность тока 2,5-5 А/дм²; в отдельных описаниях указывают значения до 15 А/дм². Эти параметры относятся к процессу анодирования, а не к нанесению твердосмазочного покрытия, и не служат универсальной инструкцией для любой детали.
Защита сплава Д16 и скольжение резиновой прокладки
Сплав Д16 используют там, где важны свойства алюминиевого сплава, но его коррозионная стойкость ограничена.
Для защиты применяют плакирование, анодирование и лакокрасочные покрытия. Поэтому при выборе антифрикционного решения нужно оценивать не только трение в контакте с резиной, но и условия коррозионного воздействия на саму деталь.
Для листового проката Д16 в качестве одной из мер защиты указывают плакирование техническим алюминием толщиной 2-4% с каждой стороны либо анодирование. Это пример защиты материала, а не параметр твердосмазочного покрытия. Если прокладка скользит по Д16 во влажной среде или при периодическом контакте с агрессивными средами, одного снижения трения недостаточно: узлу нужна также защита от коррозии.
Что важно в контакте металл-резина
При движении прокладки по алюминиевой поверхности проверяют несколько факторов:
насколько легко прокладка начинает скользить и движется по поверхности;
насколько покрытие устойчиво к истиранию;
сохраняется ли сцепление покрытия с подготовленной поверхностью;
не меняют ли покрытие и его толщина посадку или работу уплотнения;
соответствует ли защита условиям влажности и контакта с рабочими средами.
Избыточная толщина или некачественное нанесение способны ухудшить посадку и работу уплотнения. Поэтому антифрикционное покрытие нельзя выбирать только по заявленной способности снизить трение: важны подготовка, режим нанесения и итоговая геометрия сопряжения.
Как оценить повреждение и подготовить поверхность
Перед ремонтом нужно выяснить, ограничен ли дефект анодным слоем или затронул алюминий.
Осмотр и оценка глубины повреждения помогают выбрать объем обработки. Если металл открыт, нельзя считать, что нанесение тонкой смазочной пленки восстановит коррозионную и износостойкую защиту, которую обеспечивал анодный слой.
Для анодирования подготовка включает механическую очистку, обезжиривание, травление и осветление. Эти операции влияют на качество сформированного слоя и адгезию. При нанесении ремонтного покрытия также важны состояние поверхности и совместимость материала с алюминием, однако параметры подготовки следует сверять с технологией конкретного покрытия, а не переносить автоматически режимы анодирования.
В источниках по твердому анодированию приводятся толщины от десятков микрометров до 70-150 мкм, а также микротвердость 300-600 HV. Эти значения описывают анодные слои в зависимости от режима и источника. Их нельзя использовать как толщину или характеристику твердосмазочного покрытия: для такого покрытия необходимы отдельные данные по применению.
Когда нужно повторное анодирование
Повторную обработку рассматривают, если задача состоит в восстановлении анодированной поверхности, а не только в улучшении скольжения. Ее целесообразность зависит от состояния детали и возможности провести необходимую подготовку. Для детали с повреждением до металла важен полноценный технологический цикл, а не маскировка дефекта поверхностным материалом.
Твердосмазочное покрытие для ремонта скользящего контакта
В узле с резиновой прокладкой повреждение поверхности может проявляться затрудненным скольжением и дальнейшим истиранием контактной зоны.
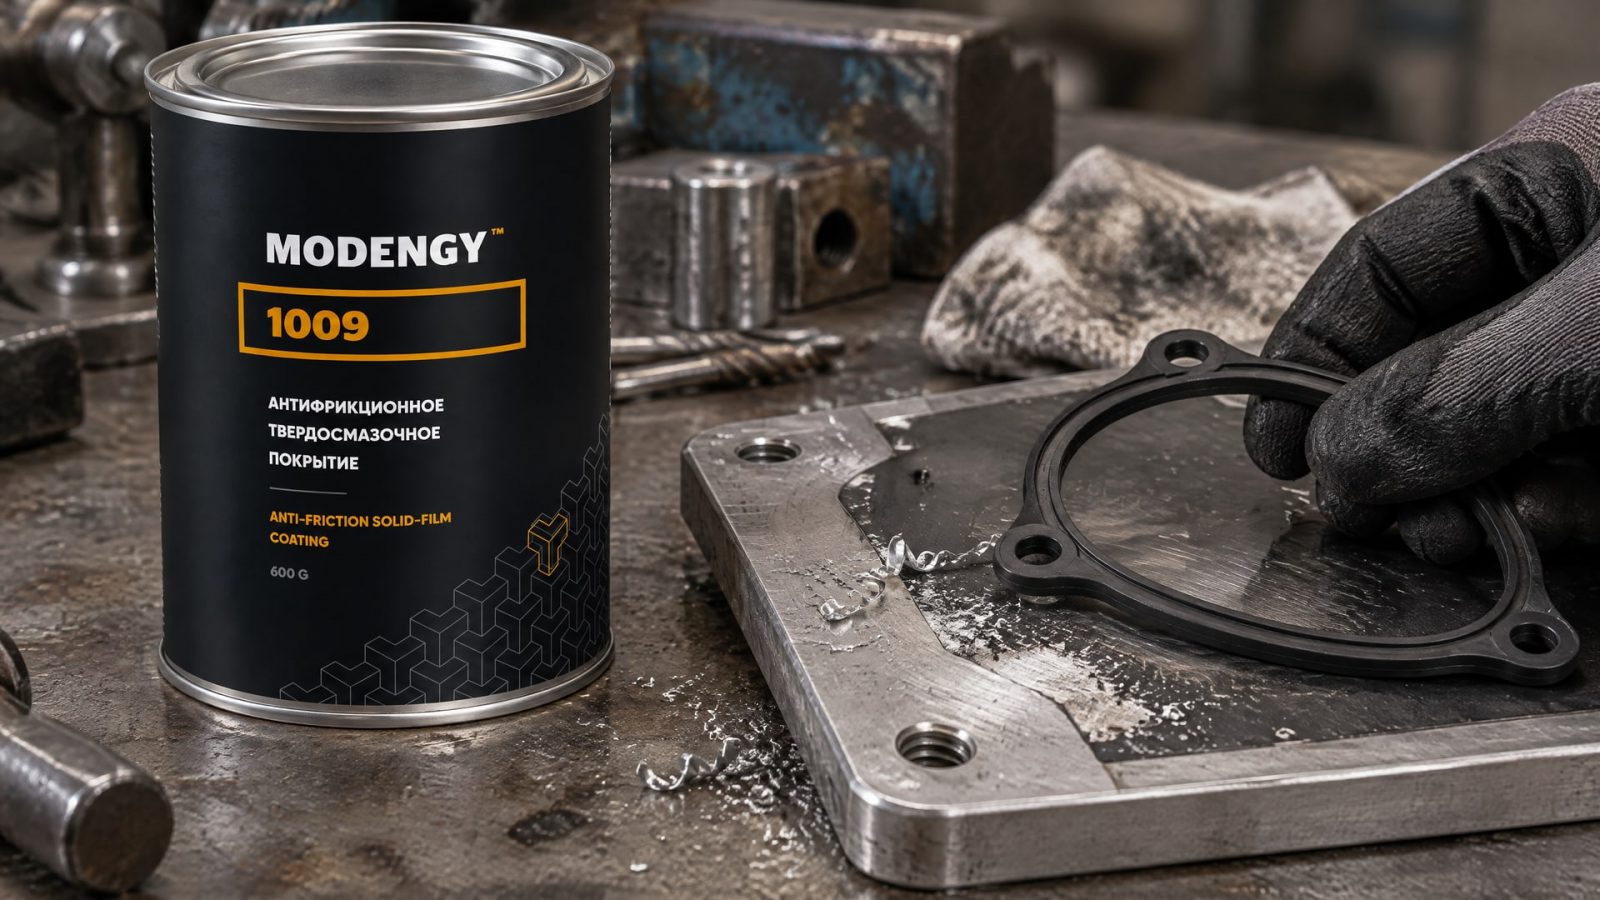
Если дефект затрагивает только функциональный слой, а повторное анодирование не требуется, можно рассматривать антифрикционную защиту. При этом покрытие должно соответствовать алюминиевой основе и условиям работы узла.
Когда приоритетом становится скольжение резиновой прокладки по алюминиевому сплаву Д16, для этой задачи может применяться MODENGY 1009. Это твердосмазочное покрытие на основе ПТФЭ с химической стойкостью и гидрофобными свойствами. Оно рассматривается как функциональная обработка поврежденной поверхности, но не как способ заново сформировать анодный оксид.
На выбор влияют возможное вымывание защитного материала, фреттинг при повторяющихся перемещениях и затрудненное скольжение при холодном пуске. Эти факторы нужно оценивать применительно к конкретному узлу: само описание покрытия не заменяет проверку его совместимости, условий нанесения и работы уплотнения. До обработки следует подготовить поверхность по технологии выбранного материала, а после нанесения проверить скольжение и посадку прокладки.
Как проверить результат ремонта
После обработки проверяют не только внешний вид участка, но и работу сопряжения.
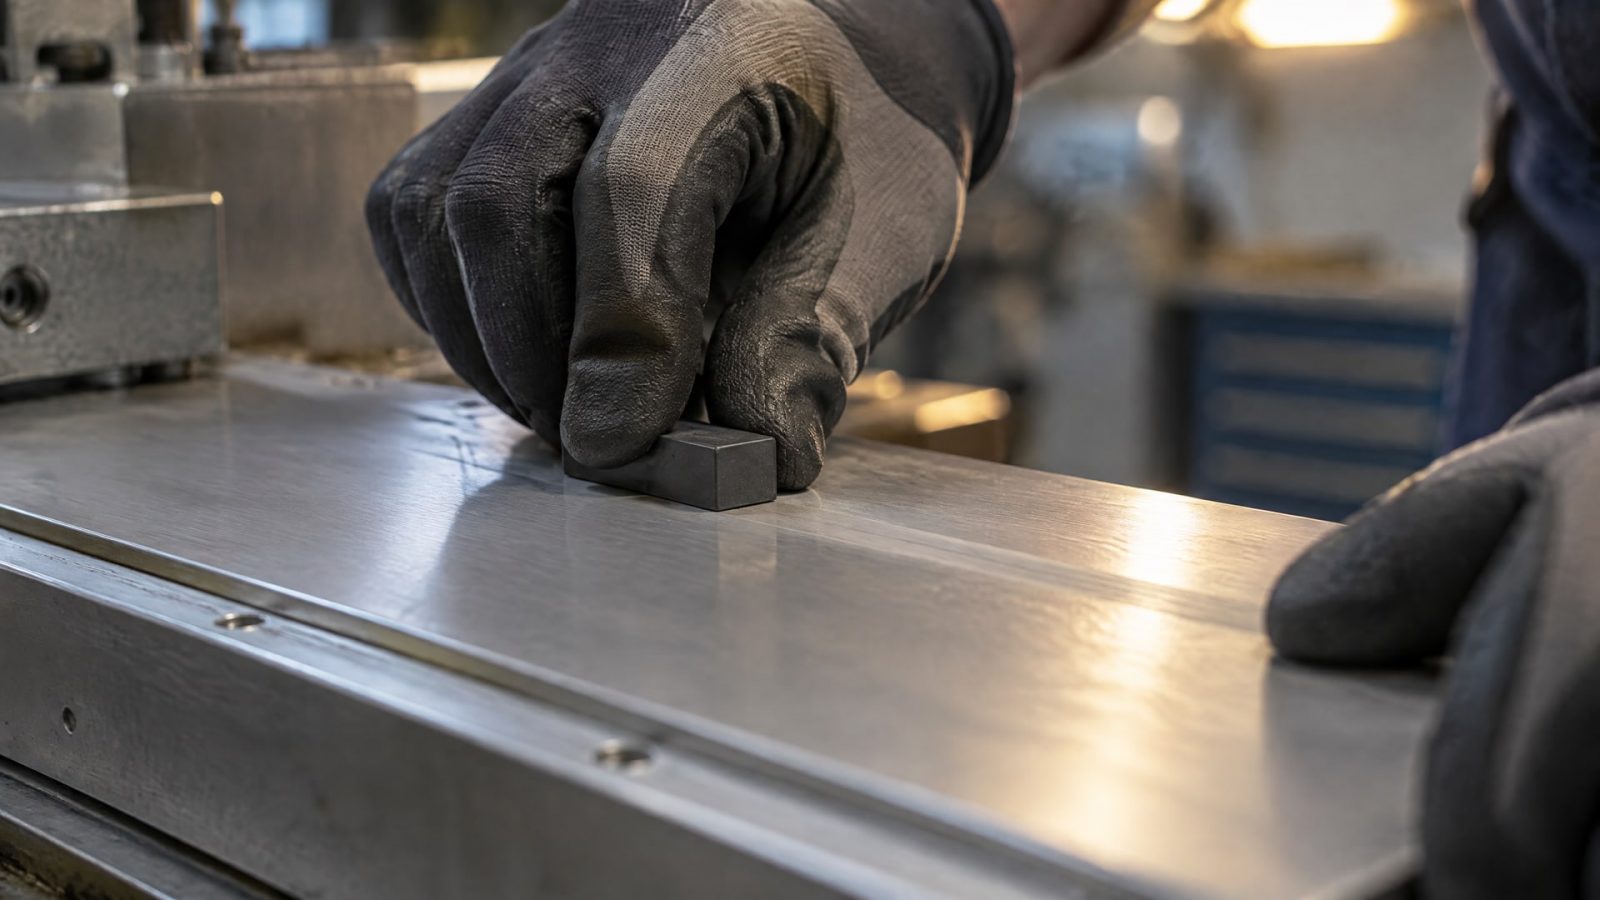
Прокладка должна скользить без нарушения посадки, а покрытие - сохраняться на поверхности в условиях эксплуатации. Если узел работает во влажной или агрессивной среде, отдельно оценивают коррозионную защиту: антифрикционные свойства не подтверждают ее автоматически.
Универсальных критериев приемки именно для восстановления анодного слоя твердосмазочным покрытием в приведенных материалах нет. Поэтому до ремонта важно зафиксировать требования к узлу: допустимое изменение посадки, характер движения прокладки, наличие влаги и рабочих сред. Эти условия позволяют выбрать способ обработки и проверять результат по функции детали, а не только по равномерности нанесения.
Для повторного анодирования в технологических описаниях встречаются разные электролиты и режимы. Например, для сернокислотного процесса приводятся концентрации 15-35% или 180-200 г/л; для щавелевокислотного - 2-3% при температуре 18-20 °C, напряжении 40-60 В и плотности тока 1-2 А/дм². Это справочные режимы из описаний процессов, а не готовая карта обработки конкретной детали Д16.
Что указать в техническом задании
Материал детали и состояние поверхности до ремонта.
Расположение и глубину повреждения, в том числе наличие открытого металла.
Условия скольжения прокладки, влажность и возможный контакт с агрессивными средами.
Требования к посадке и допустимому изменению геометрии.
Нужна ли деталью именно коррозионная защита, снижение трения или оба свойства.
Часто задаваемые вопросы
Можно ли восстановить анодный слой твердосмазочным покрытием?
Нет, твердосмазочное покрытие не формирует исходную оксидную структуру анодирования. Оно может использоваться как функциональная антифрикционная защита, если задача состоит в восстановлении скольжения и состоянии поверхности это допускает. Для восстановления именно анодного слоя рассматривают повторную защитную обработку после подготовки детали.
Подходит ли анодирование для сплава Д16?
Анодирование применяют для защиты Д16, поскольку коррозионная стойкость этого сплава ограничена. Также для листового проката указывают плакирование техническим алюминием толщиной 2-4% с каждой стороны. Выбор конкретного способа зависит от изделия, повреждения и условий эксплуатации, включая влажность и контакт с агрессивными средами.
Что важно при скольжении резиновой прокладки по алюминию?
Проверяют антифрикционные свойства покрытия, его устойчивость к истиранию и сцепление с подготовленной поверхностью. Также важно не ухудшить посадку уплотнения: чрезмерная толщина или дефекты нанесения могут нарушить работу узла. Если деталь контактирует с влагой или агрессивной средой, отдельно оценивают коррозионную защиту алюминия.
Чем опасно выбирать покрытие только по толщине?
Толщина сама по себе не определяет качество защиты. Важны однородность слоя, адгезия, подготовка поверхности и соответствие покрытия условиям работы. Приводимые для анодирования значения, включая диапазон 70-150 мкм, нельзя автоматически переносить на твердосмазочные материалы: это разные виды обработки.
Заключение
Скольжение резиновой прокладки по алюминию можно восстановить антифрикционным твердосмазочным покрытием, если требуется вернуть поверхности функциональность, а не исходную структуру анодного оксида. При повреждении анодного слоя до металла или необходимости полноценной коррозионной защиты нужно рассматривать повторную обработку и оценивать состояние детали до выбора способа ремонта.
Следующий шаг для инженера - определить глубину дефекта, зафиксировать условия работы прокладки и проверить требования к посадке и защите от коррозии. После этого можно выбрать между повторным анодированием и ремонтным покрытием и согласовать технологию обработки с характеристиками конкретного материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений обеспечивает скольжение, снижает трение и износ, продлевая срок службы узла.
Выбирайте покрытие для скольжения на алюминии Д16: PTFE-импрегнация, соосаждение, анодирование. Узнайте о технологии, толщине и контроле качества.
Узнайте, почему бытовой тефлон не подходит для промышленного покрытия алюминиевых сплавов и какие параметры важны при выборе.