
Покрытие для скольжения на деталях из алюминия Д16: нанесение PTFE
Для детали из алюминия Д16 покрытие для скольжения выбирают с учетом материала основы, нагрузки и требуемой геометрии. Если нужны низкое трение и износостойкость, рассматривают систему из твердого анодирования и PTFE-импрегнации или соосаждения, а не только нанесение полимерной пленки. Результат зависит от подготовки поверхности, толщины покрытия и режима термоотверждения.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию для деталей из Д16 или формируют требования к подрядчику. Ниже разобраны этапы обработки, ориентиры по толщине и температуре, контроль качества и отличия PTFE-покрытий от антискользящих материалов для плитки.
Как устроено покрытие для скольжения на алюминии Д16
Д16 относится к алюминиевым сплавам, поэтому технологию подбирают по требованиям к алюминиевой основе и условиям работы детали.
В качестве базовой системы для низкого трения и износостойкости рассматривают твердое анодирование с последующей PTFE-импрегнацией или соосаждением. SAE AMS 2482 и NASA PRC-5011 описывают именно такой подход к обработке алюминиевых сплавов.
Анодирование формирует оксидный слой, а PTFE добавляет поверхности свойства низкого трения и антиадгезионные свойства. Это разные элементы системы, а не два названия одного процесса. Поэтому при постановке задачи важно уточнить, требуется ли только низкое трение или одновременно нужна износостойкость рабочей поверхности.
Для NASA PRC-5011 указана типовая толщина покрытия 0,0020 ± 0,0005 дюйма, что соответствует 2 ± 0,5 mil. В документе также допускается задавать толщину в диапазоне 0,0011-0,003 дюйма. Эти значения помогают сформулировать требование к обработке, но окончательный параметр следует согласовать с учетом конструкции и допусков конкретной детали.
У Д16 важно учитывать не только свойства покрытия, но и механическую податливость основания. Локальная деформация мягкой алюминиевой основы может привести к растрескиванию пленки. Поэтому при выборе технологии оценивают геометрию детали, зоны контакта и возможные изгибы или удары, а не только химический состав покрытия.
Анодирование и PTFE выполняют разные функции
Анодный слой формируют обработкой самого алюминия, а PTFE вводят в систему для снижения трения и придания антиадгезионных свойств. Если в техническом задании указано только «тефлон алюминий Д16», такого описания недостаточно для выбора процесса. Нужно обозначить материал основы, тип обработки, требуемую толщину и способ приемки.
Подготовка поверхности перед нанесением покрытия
Надежность нанесения покрытия на алюминий начинается с очистки.
С детали удаляют загрязнения и остатки СОЖ, затем выполняют абразивную подготовку, если она предусмотрена выбранной технологией. Оксидная пленка на алюминии быстро образуется повторно, поэтому задержка между подготовкой и нанесением может ухудшить адгезию.
Для одной из технологических схем обработки анодированного алюминия приведены параметры абразивной подготовки: зерно #40-#80 и шероховатость 100-250 microinches RMS. Это ориентиры из конкретного технического описания, а не универсальные значения для каждой детали Д16. Режим следует согласовать с исполнителем с учетом требований к размеру и состоянию поверхности.
Профилирование создает условия для механического сцепления покрытия с основой. Если ограничиться обезжириванием, адгезия PTFE-системы может оказаться хуже, чем после предусмотренной технологией абразивной обработки. При этом интенсивность воздействия не выбирают по принципу «чем сильнее, тем лучше»: необходимо сохранить геометрию детали и не повредить рабочие поверхности.
Практически подготовку удобно обсуждать с подрядчиком поэтапно:
уточнить, удалены ли остатки СОЖ и других загрязнений;
согласовать способ абразивной обработки и параметры профиля;
определить допустимое время между подготовкой и последующими операциями;
зафиксировать, какие поверхности детали обрабатывают и какие размеры нужно сохранить.
Такой порядок особенно важен для деталей с точными посадками и локальными зонами скольжения. Профиль поверхности, состояние алюминиевой основы и своевременность нанесения влияют на адгезию, поэтому эти условия стоит включить в технологическую документацию, а не оставлять на усмотрение оператора.
Толщина PTFE-пленки и режим термоотверждения
При нанесении PTFE важно контролировать равномерность и толщину сухой пленки.
В техническом обзоре для таких систем указан диапазон 0,8-6 mil, или примерно 20-150 мкм. Покрытие рекомендуют формировать несколькими тонкими проходами, а не одним толстым слоем: избыточная толщина может ухудшить геометрию и повысить риск сколов при изгибе или ударе.
Для одной из описанных схем нанесения на анодированный алюминий приведены распыление PTFE и термоотверждение при 725-800°F, что соответствует примерно 385-427°C. Это технологический ориентир из конкретного материала, а не режим, который автоматически подходит любой детали из Д16. До обработки необходимо проверить, допускает ли конструкция такой нагрев и соответствует ли выбранному составу предписанный режим отверждения.
В том же источнике для PTFE-систем указана длительная эксплуатация при температуре до 260°C и кратковременная - до 316°C при соблюдении условий вентиляции. Рабочие пределы зависят от системы покрытия и условий применения, поэтому их не следует переносить на деталь без подтверждения технологией конкретного покрытия.
Толщину согласуют вместе с допусками, рабочими зазорами и приемкой. Для подвижной детали слишком толстая пленка способна изменить размеры сопряжения, а механическая деформация основания создает риск повреждения покрытия. В техническом задании полезно отдельно указать:
требуемую толщину покрытия и участки нанесения;
режим отверждения, согласованный с технологией;
поверхности, на которых нужно сохранить заданную геометрию;
способы проверки внешнего вида, толщины и адгезии.
Скольжение резиновой прокладки и защита детали
В узле с резиновой прокладкой задача не сводится к снижению трения на алюминиевой поверхности.
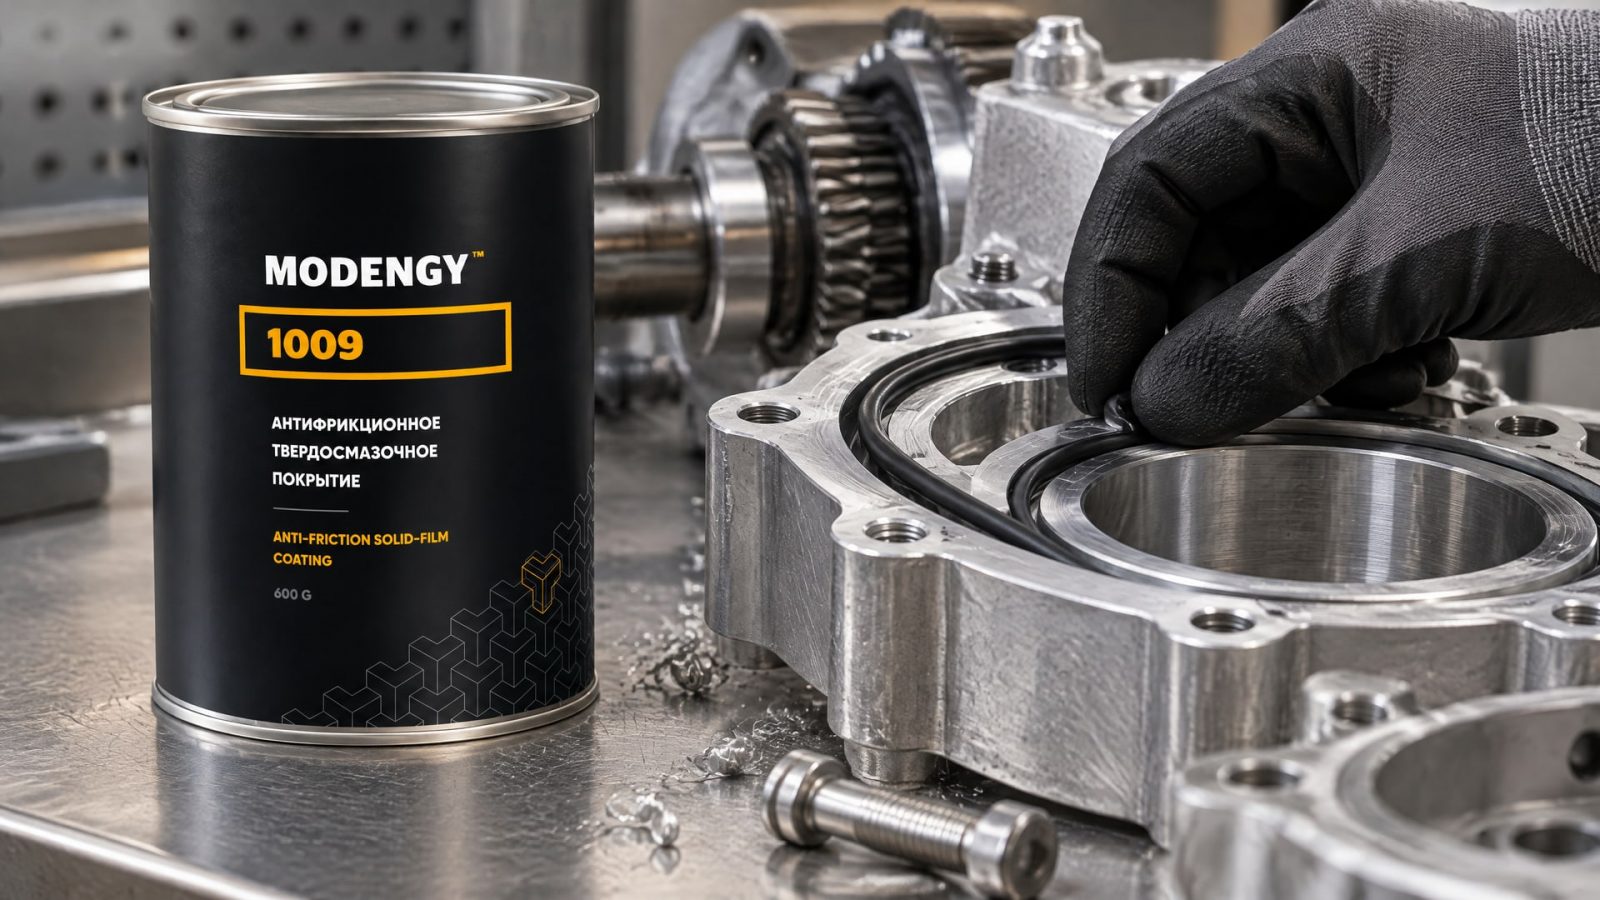
Нужно учитывать контакт пары материалов, возможность вымывания состава, фреттинг и работу механизма при холодном пуске. Одновременно важно не допустить повреждения Д16 при перемещении прокладки. Если применять PTFE-покрытие, его подбирают под конкретную контактную зону и условия узла.
Для такой задачи в линейке MODENGY есть твердосмазочное покрытие MODENGY 1009 на основе политетрафторэтилена: его рассматривают для обеспечения скольжения резиновой прокладки и защиты алюминия Д16 от повреждений. Для материала указаны химическая стойкость и гидрофобные свойства. Перед применением нужно проверить совместимость с конструкцией узла и требования к поверхности, а не считать состав универсальным решением для любого контакта резины с алюминием.
При оценке результата разделяют несколько вопросов: обеспечивает ли покрытие нужное скольжение, сохраняется ли оно в условиях узла, не меняется ли геометрия детали и нет ли локального повреждения при деформации основания. Для контроля задают условия испытания, близкие к реальной работе механизма. Одного визуального осмотра может быть недостаточно, если для узла важны адгезия и стабильность толщины.
В техническом задании также стоит описать контактирующую деталь и режим работы: где расположена прокладка, как перемещается и какие участки алюминия подвержены трению. Эти сведения помогают подобрать технологию нанесения и не путать покрытие для скольжения с защитой, рассчитанной на другие функции.
Контроль качества и восстановление анодированного слоя
Приемку PTFE-покрытия планируют до начала обработки.
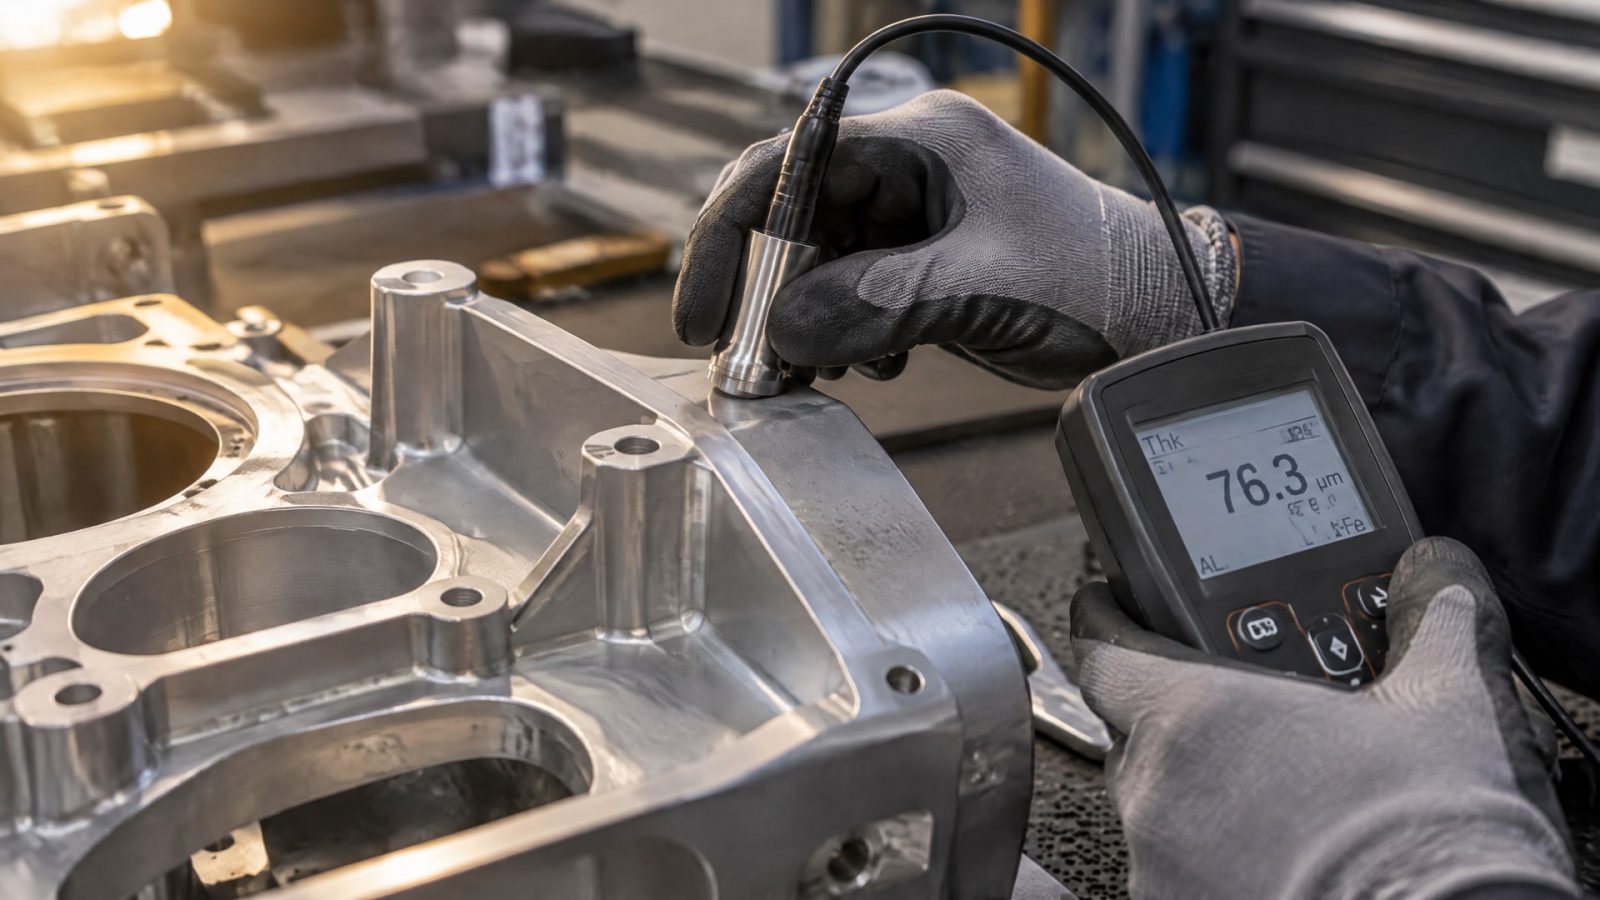
В качестве проверок используют визуальный осмотр и измерение толщины вихретоковым методом; при необходимости проводят испытания на адгезию. Для измерения толщины покрытия на алюминии в источниках упоминается ASTM B244. Метод и критерии приемки следует закрепить заранее, чтобы заказчик и исполнитель оценивали результат одинаково.
Визуальный осмотр позволяет выявить неоднородность и видимые дефекты, но не заменяет измерение толщины. Для твердого анодирования с PTFE NASA PRC-5011 задает типовую толщину 2 ± 0,5 mil и допускает диапазон 0,0011-0,003 дюйма. Если в заказе важны посадки и зазоры, проверку размеров детали также необходимо включить в план приемки.
Вопрос о восстановлении анодированного слоя нужно формулировать через требуемое состояние детали после обработки. PTFE-импрегнированную поверхность не следует автоматически герметизировать: такая операция может уменьшить удержание смазочного компонента в порах. Поэтому при повторной обработке важно определить, требуется ли восстановить анодированную систему с PTFE или нанести другое покрытие, и согласовать последовательность операций с технологом.
Для закупщика или инженера практический перечень приемочных требований может включать:
описание поверхности и участков обработки;
толщину и метод ее измерения;
требования к внешнему виду и адгезии;
режим отверждения;
указание, допускается ли герметизация PTFE-импрегнированной поверхности.
Техническое задание с такими параметрами снижает риск расхождений между ожидаемой функцией и фактически полученным покрытием. При этом конкретные пределы и методы фиксируют для детали и процесса, а не переносят без проверки с другого изделия.
Чем покрытие для скольжения отличается от покрытия для плитки
PTFE-покрытие детали и антискользящая обработка керамогранита решают противоположные задачи.
Первое снижает трение в паре контакта, тогда как покрытия для плитки против скольжения создают условия для увеличения сцепления с поверхностью. Поэтому покрытия для плитки от скольжения нельзя рассматривать как замену PTFE-системе для алюминиевого узла.
Фразы «покрытие для керамогранита от скольжения аэрозоль» и «покрытие для плитки против скольжения» относятся к обработке напольной поверхности, а не к деталям из Д16. Форма выпуска сама по себе не определяет назначение материала: при выборе важна заявленная функция и совместимость с основанием. Для промышленной детали проверяют требования к трению, толщине и адгезии, а для плитки - характеристики, связанные с увеличением сцепления.
Похожая путаница возникает с формулировкой «покрытие для скольжения рулонного металла». Для нее нужно уточнить, какую именно поверхность обрабатывают и какое свойство хотят получить. В этой статье речь идет о снижении трения на детали из алюминиевого сплава, а не о противоскользящей обработке пола или иных поверхностей.
Подходит ли покрытие для плитки от скольжения для детали из Д16?
Нет, назначение таких покрытий отличается. Антискользящая обработка плитки увеличивает сцепление с поверхностью, а PTFE-система для детали предназначена для снижения трения. При выборе материала для Д16 нужно сверяться со спецификацией, где указаны основа, функция покрытия, толщина и метод приемки.
Часто задаваемые вопросы
Можно ли наносить PTFE-покрытие на алюминий Д16 без подготовки?
Нет. Для надежной адгезии поверхность обезжиривают и обычно профилируют абразивной обработкой. Алюминий быстро покрывается оксидной пленкой, поэтому паузу между подготовкой и нанесением сокращают. Конкретный режим очистки и профилирования согласуют с технологией обработки детали.
Нужно ли герметизировать анодированный слой после PTFE-импрегнации?
Не всегда. Для PTFE-импрегнированных деталей герметизация может снизить удержание смазочного компонента в порах. Поэтому ее нельзя добавлять в технологию автоматически. Необходимость операции определяют по применяемой системе и фиксируют в требованиях к обработке.
Какую толщину покрытия выбрать для детали из Д16?
В технических материалах для PTFE-систем приводится диапазон сухой пленки 20-150 мкм, а NASA PRC-5011 указывает типовое значение 2 ± 0,5 mil. Это ориентиры, а не универсальный выбор для любой детали. Толщину согласуют с допусками, рабочими зазорами и функцией поверхности.
Чем PTFE-покрытие отличается от антискользящего покрытия для плитки?
PTFE-покрытие снижает трение на детали, а антискользящая обработка плитки предназначена для увеличения сцепления. Это разные материалы и разные технологические задачи. Покрытие для керамогранита от скольжения не следует выбирать для алюминиевого узла только из-за похожего слова «скольжение» в описании.
Заключение
Для деталей из алюминия Д16 покрытие для скольжения подбирают по требуемой функции и условиям узла. При сочетании низкого трения и износостойкости рассматривают твердое анодирование с PTFE-импрегнацией или соосаждением по SAE AMS 2482 и NASA PRC-5011. Качество результата зависит от подготовки поверхности, толщины, режима отверждения и согласованной приемки.
Следующий шаг - составить техническое задание с указанием контактных поверхностей, требований к толщине и геометрии, способа контроля и допустимого режима обработки. Если деталь работает с резиновой прокладкой, отдельно опишите условия ее перемещения и эксплуатации: так проще оценить, подходит ли выбранное PTFE-покрытие для конкретного узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему бытовой тефлон не подходит для промышленного покрытия алюминиевых сплавов и какие параметры важны при выборе.
Пищевая смазка с допуском H1 продлевает срок службы подшипников. Узнайте, как выбрать оптимальную вязкость, учитывая скорость, температуру и мойку.
Узнайте, как вязкость смазки подшипников влияет на их ресурс и почему важно правильно подбирать смазочный материал.