
Фосфатирование, коррозия и задиры резьбовых соединений из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали возникают при схватывании контактирующих витков. Снизить риск помогают подходящая смазка или покрытие, чистая и правильно изготовленная резьба, невысокая скорость монтажа и контролируемый момент затяжки. Фосфатирование может быть одним из вариантов поверхностной обработки, но не универсальным решением: его совместимость с нержавеющей сталью и требованиями к коррозионной стойкости нужно оценивать для конкретного соединения.
Статья поможет инженерам, техническим специалистам и закупщикам разобраться, почему нержавеющий крепеж задирается, когда рассматривать антизадирное покрытие и как связаны фосфатирование и коррозия. Разберем также, какие параметры проверить перед сборкой и почему момент затяжки для сухой и смазанной резьбы нельзя считать одинаковым.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир резьбовых соединений - это схватывание и истирание поверхностей при их относительном движении.
Когда витки болта и гайки контактируют под нагрузкой, локальная адгезия может привести к переносу материала и повреждению резьбы. В тяжелом случае происходит схватывание, близкое к локальной холодной сварке, и соединение становится трудно разобрать.
У пары «нержавеющая сталь - нержавеющая сталь» риск повышают трение и нагрев при сборке. Дополнительное значение имеют одинаковые материалы деталей, шероховатость поверхностей, загрязнения и повреждения профиля. Чем быстрее завинчивается крепеж, тем сильнее может нагреваться контактная зона и тем выше вероятность схватывания.
На риск влияют не только свойства материала, но и геометрия. Резьба и посадка должны соответствовать друг другу по диаметру, зазору и форме профиля. Неровности, заусенцы и загрязнение увеличивают трение, а слишком гладкая, почти зеркальная поверхность не всегда снижает склонность к задирам. Поэтому оценивать нужно пару деталей и качество их изготовления, а не только марку нержавеющей стали.
Практический способ уменьшить риск - использовать детали с разной твердостью. Для пары болт-гайка рекомендуемая разница составляет не менее 50 Brinell. Это не отменяет смазку, контроль скорости и правильный момент затяжки, но помогает снизить вероятность схватывания. Если конструкция позволяет, также рассматривают сочетание разнородных материалов вместо пары из одинаковой нержавеющей стали.
Фосфатирование и коррозия: подходит ли обработка для нержавеющей стали
Фосфатирование нельзя считать универсальной защитой резьбы от задиров.
Поверхностная обработка может быть одним из вариантов снижения трения, однако для нержавеющей стали важно отдельно оценить ее влияние на коррозионную стойкость. Сам факт нанесения покрытия не подтверждает, что оно подходит для конкретной среды и требований к соединению.
При выборе обработки учитывают, где работает крепеж, какие вещества воздействуют на поверхность и должна ли резьба сохранять заданную коррозионную стойкость. Если узел контактирует с агрессивной средой, нужно сверить требования к покрытию и материалу с технической документацией. Без этих данных нельзя заключить, что фосфатирование подойдет конкретному соединению или обеспечит нужный срок его службы.
Важно не смешивать две задачи: снижение риска схватывания и защита от коррозии. Покрытие может влиять на трение, а значит, и на поведение соединения при затяжке. Но пригодность обработки с точки зрения коррозии оценивают отдельно. Если для крепежа установлены требования к коррозионной стойкости, их проверяют до выбора покрытия, а не после появления повреждений.
При проектировании или разборе уже возникшей проблемы полезно рассматривать несколько вариантов: изменить сочетание материалов или твердость деталей, скорректировать скорость монтажа, применить смазку либо подобрать антизадирное покрытие. Для лабораторной оценки склонности пары к схватыванию используют ASTM G98. Этот метод помогает сравнивать материалы, но не заменяет проверку совместимости обработки с реальными условиями эксплуатации.
Как защитить резьбу от задиров при сборке
Защиту резьбы начинают с проверки деталей.
Перед монтажом осматривают витки, удаляют загрязнения и оценивают наличие заусенцев или повреждений. Также проверяют соответствие профиля, диаметра и зазора: несовместимая геометрия повышает трение и может привести к схватыванию даже при аккуратной сборке.
Следующий шаг - контроль скорости. Высокие обороты увеличивают нагрев контактирующих поверхностей, поэтому крепеж из нержавеющей стали собирают на низкой скорости. Для затяжки используют динамометрический ключ и учитывают марку стали, размер и шаг резьбы, а также состояние смазки. Усиливать затяжку вместо поиска причины заедания не следует: перетяжка повышает риск повреждения соединения.
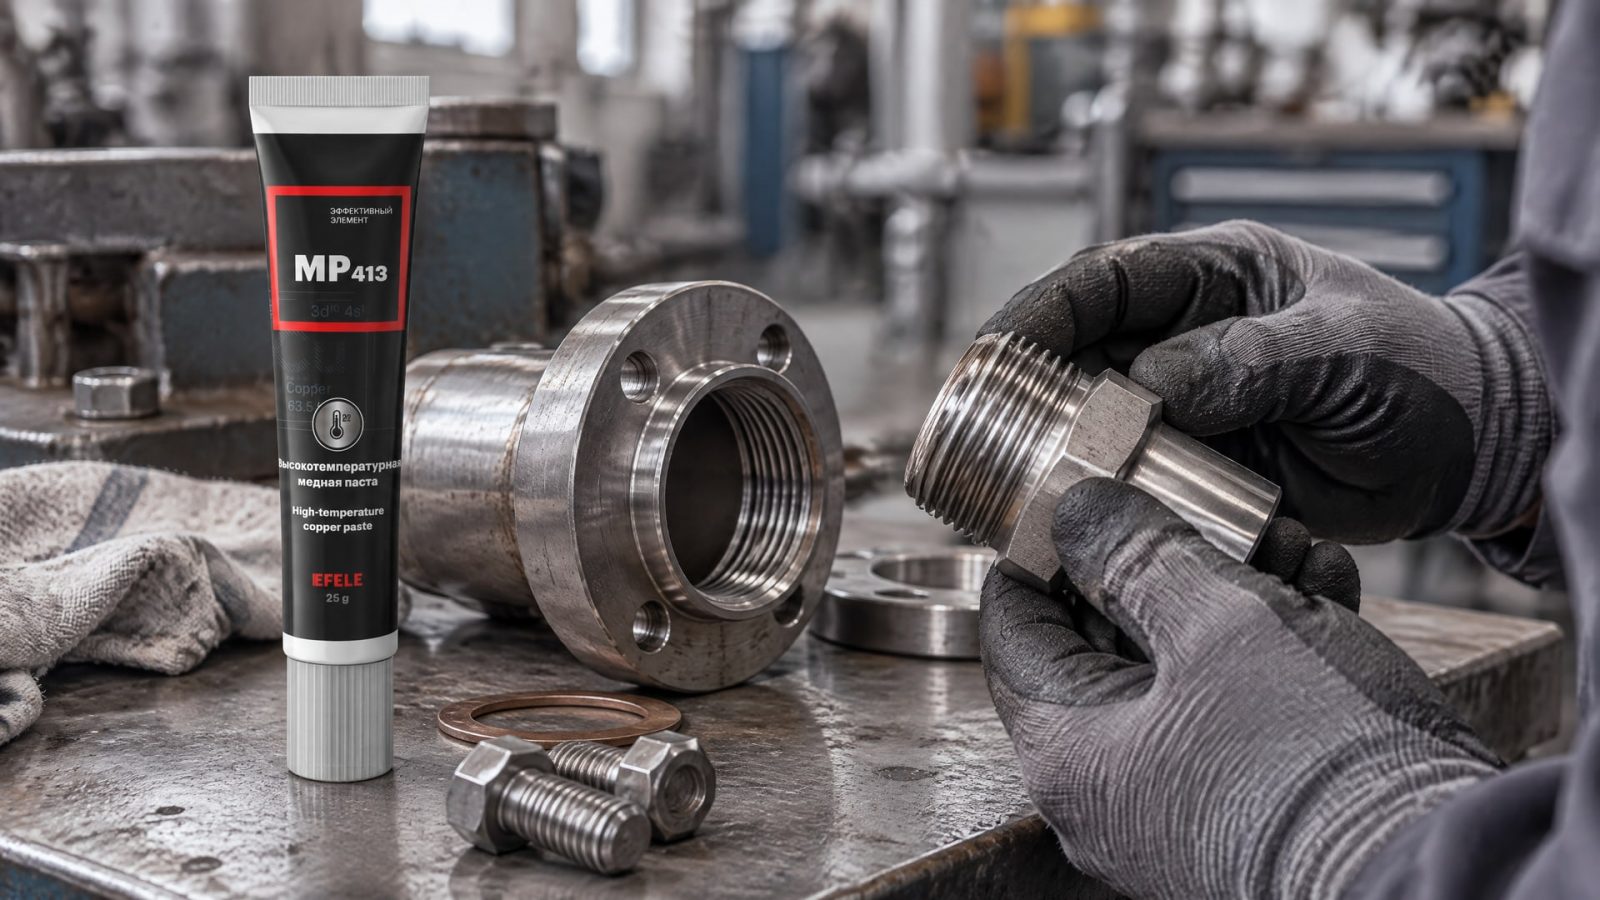
Антизадирный состав наносят на резьбовые поверхности перед сборкой. Если соединение будет работать при высоких температурах или в агрессивной среде, состав подбирают с учетом этих условий. В таких узлах при монтаже используют EFELE MP-413 - медную резьбовую пасту, которая снижает риск схватывания и облегчает последующий демонтаж. После ее применения момент затяжки нельзя автоматически брать из таблицы для сухой резьбы.
Смазка влияет на трение и, следовательно, на соотношение между приложенным моментом и нагрузкой в соединении. Для крепежа фрикционные параметры оценивают по ISO 16047. Если применен смазанный или покрытый крепеж, момент выбирают с учетом этого состояния, а не по рекомендациям для сухого соединения. Так снижают риск как задиров, так и неправильной затяжки.
Антизадирное покрытие или смазка: что выбрать
Выбор зависит от условий работы, типа резьбы и требований к сборке и последующему демонтажу.
Смазка удобна, когда состав можно нанести непосредственно перед монтажом. Покрытие может рассматриваться, когда важно заранее подготовить поверхность крепежа. В обоих случаях необходимо учитывать изменение трения и проверять влияние решения на коррозионную стойкость.
| Решение | Где его рассматривают | Что проверить |
|---|---|---|
| Смазка для резьбы | Перед монтажом нержавеющего крепежа, в том числе для облегчения демонтажа | Совместимость со средой, температурными условиями и требуемым моментом затяжки |
| Молибденовая паста | Как один из вариантов антизадирного состава | Соответствие рабочим условиям и влияние на трение при затяжке |
| Антифрикционное покрытие | Когда крепеж подготавливают к сборке заранее и требуется снизить трение | Совместимость покрытия с материалом и коррозионными требованиями узла |
| Антифрикционные покрытия MODENGY | Как вариант твердосмазочного покрытия для защиты резьбы от задиров | Подходят ли покрытие и условия его применения конкретному соединению |
Универсального решения для любой резьбы нет. Для трубных соединений дополнительно учитывают требования к герметизации. Для крепежа в агрессивной среде проверяют не только антизадирные свойства, но и совместимость состава или покрытия с эксплуатационными условиями. Если выбор влияет на момент, его пересчитывают или подтверждают испытаниями.
Для анализа трения и момента крепежа применяют ISO 16047. Если нужно оценить склонность пары к схватыванию, ориентируются на ASTM G98. Результаты испытаний полезны при сравнении вариантов, однако окончательное решение принимают с учетом конструкции узла, состояния поверхностей и среды эксплуатации.
Как контролировать момент затяжки и состояние соединения
Момент затяжки выбирают с учетом размера, шага резьбы, марки стали и состояния контакта.
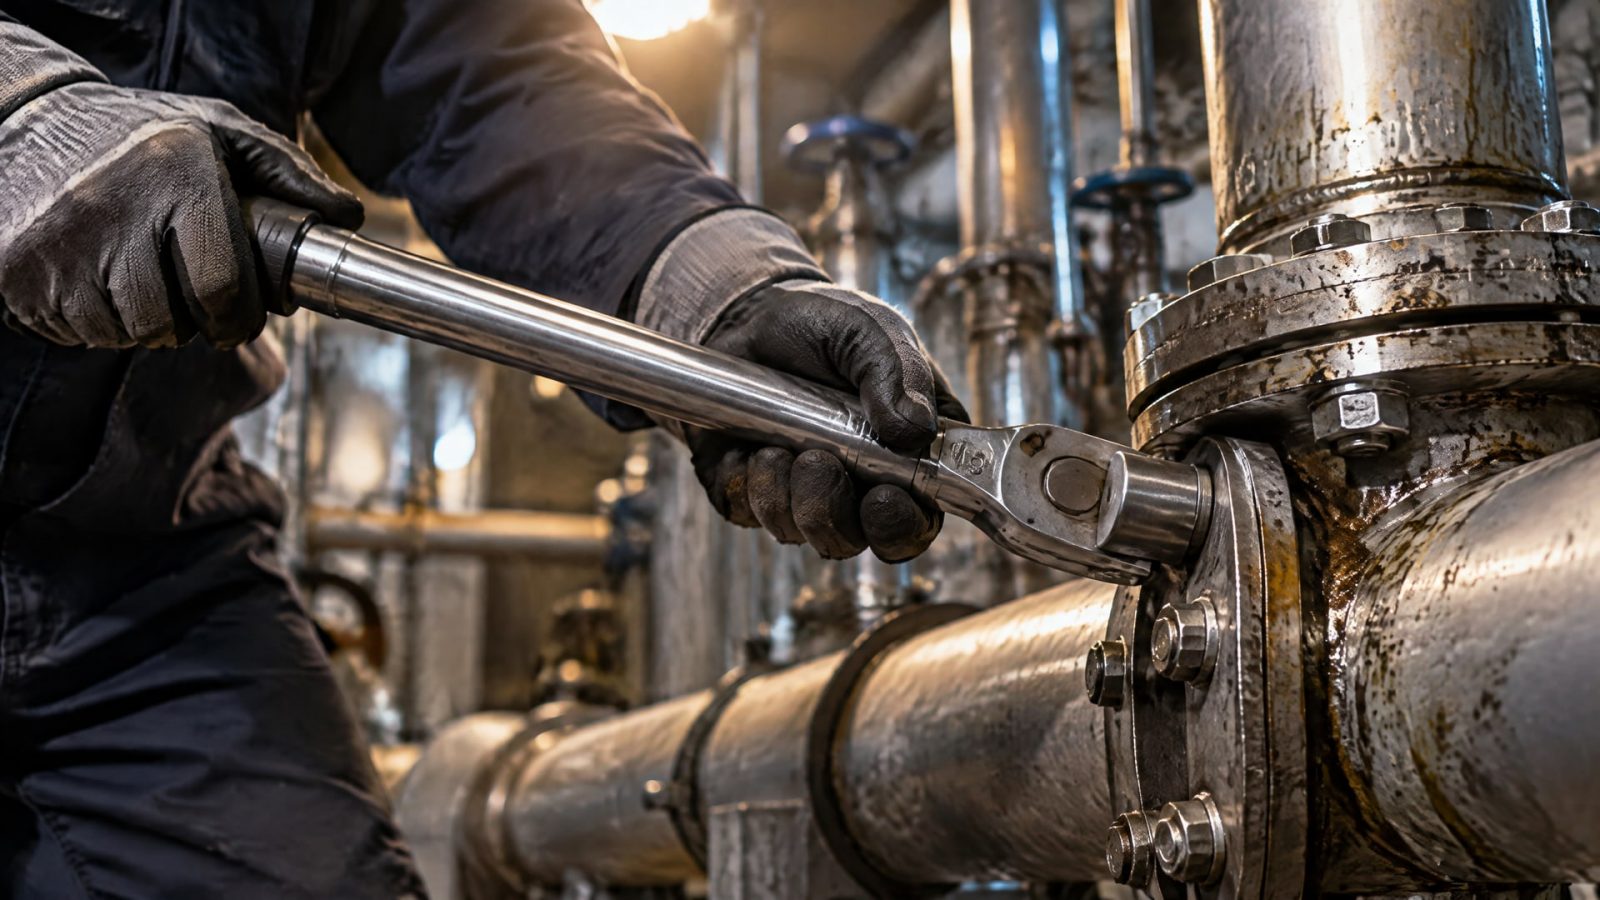
Сухое соединение и резьба со смазкой или покрытием ведут себя по-разному, поэтому применять для них одно значение без проверки нельзя. На практике контроль выполняют динамометрическим ключом, а при изменении состава или покрытия сверяются с соответствующими данными для сборки.
В материалах по применению антизадирных паст встречается ориентир уменьшить момент на 15-25% или использовать указания производителя состава. Для ряда сборок приводят ориентир минус 25% от сухого момента. Это не универсальная поправка для любого крепежа: фактическое значение зависит от состава, геометрии и условий соединения. Поэтому такие ориентиры не заменяют расчет, техническую документацию и проверку на конкретной сборке.
Если на предприятии повторяются задиры, полезно фиксировать условия монтажа: скорость завинчивания, состояние резьбы, примененную смазку или покрытие и момент затяжки. Такой разбор помогает отделить проблему материала от ошибок геометрии, загрязнения или процедуры сборки. При проектировании и входном контроле ISO 16047 дает метод оценки фрикционных параметров, а ASTM G98 помогает исследовать склонность пары к задирам в лабораторных условиях.
После обнаружения повреждений важно не просто заменить крепеж и повторить сборку тем же способом. Нужно проверить совместимость деталей, зазор, профиль резьбы, чистоту и режим монтажа. Затем выбирают способ снижения трения и устанавливают подходящий контроль момента. Если рассматривается фосфатирование или другая обработка поверхности, ее влияние на коррозионную стойкость оценивают отдельно.
Часто задаваемые вопросы
Почему нержавеющая сталь подвержена задирам?
Нержавеющая сталь не исключает адгезионного схватывания контактирующих витков. При сборке риск повышают трение, нагрев, высокая скорость завинчивания, загрязнения и одинаковые материалы болта и гайки. Поэтому даже для нержавеющего крепежа важны чистота, корректная геометрия, смазка и контролируемый момент затяжки.
Помогает ли фосфатирование от задиров и коррозии?
Фосфатирование не считают универсальным решением от задиров. Для нержавеющей стали нужно отдельно проверить, подходит ли обработка по условиям эксплуатации и требованиям к коррозионной стойкости. Также следует учитывать влияние покрытия на трение и момент затяжки. Само наличие обработки не подтверждает ее пригодность для конкретного узла.
Нужно ли смазывать постоянное резьбовое соединение?
Да, постоянное соединение также может нуждаться в смазке при сборке: отсутствие лубрикации повышает риск задиров. Состав выбирают с учетом среды и условий работы, а момент затяжки определяют для смазанной резьбы. Значения для сухого крепежа нельзя автоматически переносить на соединение со смазкой.
Как затягивать резьбу, если нанесен антизадирный состав?
Контролировать затяжку следует динамометрическим ключом, учитывая примененный состав и параметры крепежа. Смазка меняет трение, поэтому значение для сухой резьбы может быть неподходящим. Для некоторых сборок приводят снижение момента на 15-25%, но эту величину используют только как ориентир и сверяют с данными для конкретного соединения.
Заключение
Задиры резьбовых соединений из нержавеющей стали возникают из-за схватывания контактирующих поверхностей. Снизить риск помогают правильная геометрия и чистота резьбы, разница твердости деталей, невысокая скорость монтажа, смазка или подходящее покрытие и контроль момента затяжки. Фосфатирование рассматривают только после проверки его совместимости с коррозионными требованиями и условиями эксплуатации.
Следующий шаг - проверить материал и состояние крепежа, профиль и зазор резьбы, а затем определить состав или покрытие и согласовать момент затяжки для выбранного способа сборки. Для оценки трения можно опираться на ISO 16047, а склонность пары к задирам исследовать по ASTM G98.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Оборудование нанесения покрытий: подбор линии для производства с учетом технологии, материала и геометрии деталей, производительности и метода приемки.
Восстановление анодного слоя и антифрикционные покрытия для алюминия обеспечивают скольжение резиновой прокладки.
Смазка резиновых уплотнений обеспечивает скольжение, снижает трение и износ, продлевая срок службы узла.