
Твердая смазка для стали и деталей с натягом: как выбрать покрытие
Твердая смазка для стальных поверхностей нужна не только при высоких температурах. Ее рассматривают, когда жидкий или пластичный материал сложно удержать в узле, а также при вакууме, низких скоростях, загрязнении и риске микросваривания. Для посадки с натягом важно отдельно учитывать толщину покрытия: оно меняет трение и может повлиять на усилие запрессовки.
Статья поможет инженерам и специалистам по снабжению отличить твердосмазочное покрытие от пластичной смазки, определить, какие параметры проверить для стальной пары трения и как контролировать нанесенный слой. Отдельно разберем, почему нельзя выбирать материал для прессовой сборки только по принципу «чем скользче, тем лучше».
Когда твердая смазка подходит для стальных поверхностей
Твердые смазки и твердосмазочные покрытия применяют, когда жидкий или пластичный материал не подходит по условиям эксплуатации.
Среди таких условий - вакуум, высокая температура, низкая скорость, загрязнение и невозможность допустить вытекание смазки. Покрытие также может служить барьером между стальными поверхностями и помогать снижать износ и микросваривание.
Для стальных подшипников и других пар трения в качестве рабочих вариантов описаны сухие покрытия на основе дисульфида молибдена (MoS₂) или дисульфида вольфрама (WS₂). На стальных поверхностях для защиты от задиров также применяют твердые смазки или добавки на основе MoS₂ и графита. Выбор зависит от режима работы и требований к узлу: одного указания на материал поверхности недостаточно.
Твердые смазки: виды и назначение
При выборе важно различать несколько понятий:
Твердосмазочное покрытие - нанесенный на поверхность слой, антифрикционные свойства которого зависят в том числе от толщины и адгезии.
Твердая смазка - общее обозначение материала, который снижает трение в твердом состоянии.
Пластичная смазка - отдельный тип смазочного материала, для которого консистенцию описывают классом NLGI.
Поэтому формулировки «твердая пластичная смазка» и «твердосмазочное покрытие» не стоит использовать как взаимозаменяемые. Для специалиста, подбирающего смазку для стали, исходной точкой должны быть тип узла, режим трения и условия, в которых работает поверхность. Термины и определения по твердым смазкам приведены в ГОСТ 27674-88.
Твердый слой не является универсальной заменой пластичной смазки. Если материал можно надежно удерживать в узле и условия этого не ограничивают, следует отдельно оценить необходимость покрытия. Если же требуется тонкий антифрикционный слой на сопрягаемых поверхностях, подбор ведут с учетом его влияния на трение, сборку и последующий контроль.
Смазка при натяге: толщина покрытия и усилие запрессовки
При посадке с натягом смазочный или антифрикционный слой меняет коэффициент трения между деталями.
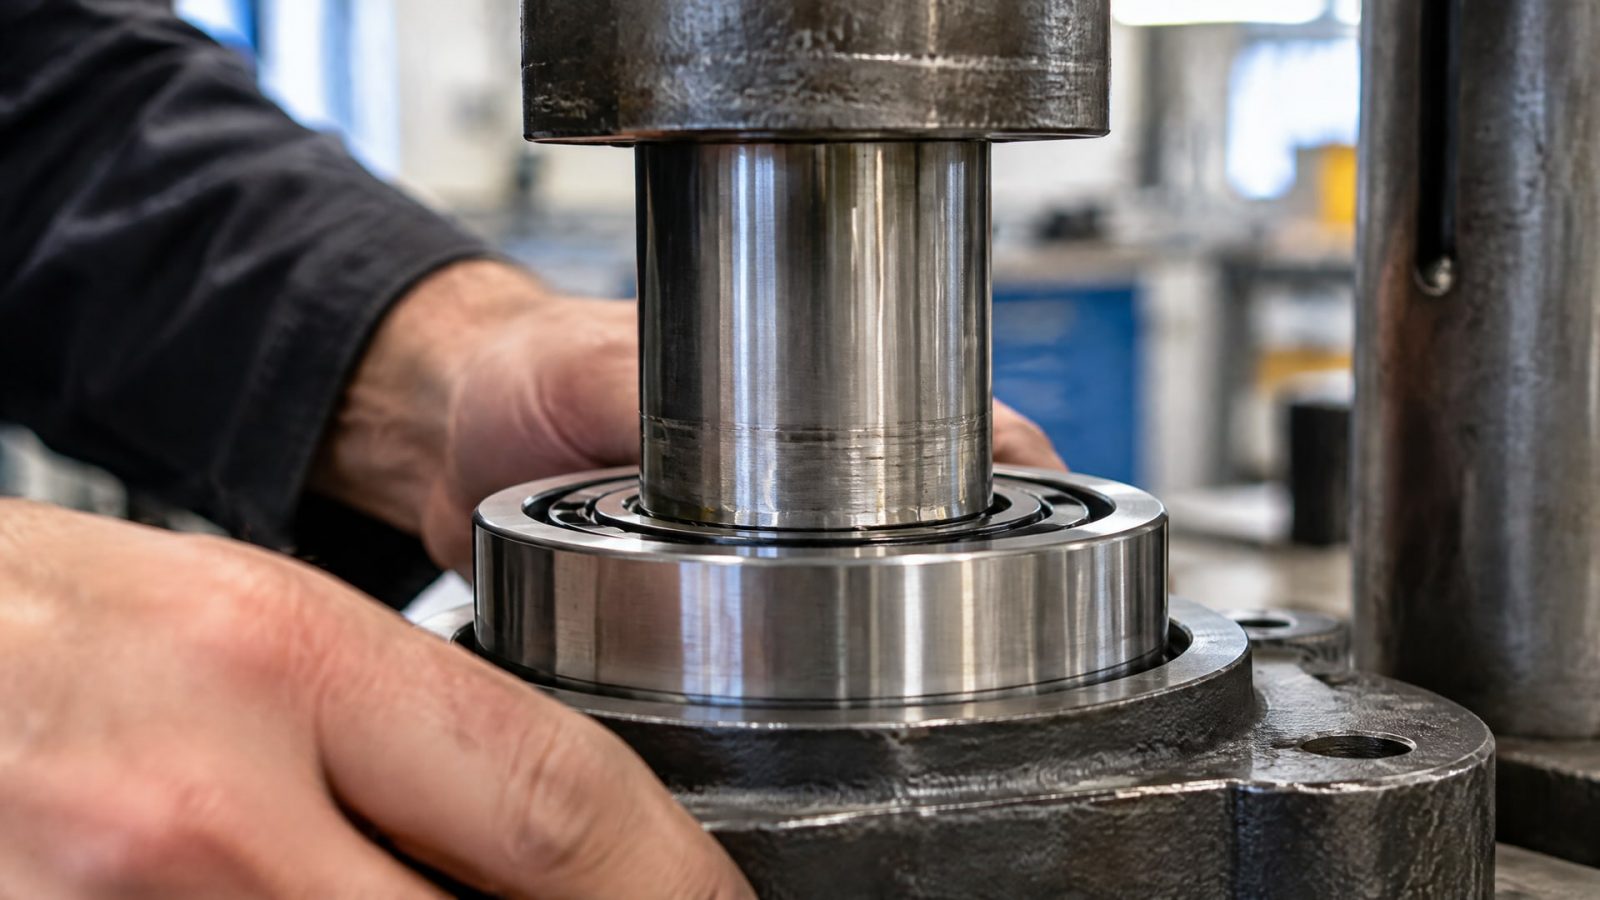
Вместе с ним может измениться усилие запрессовки, поэтому покрытие учитывают и в расчете соединения, и при контроле качества. Если при проектировании принять параметры поверхности без учета слоя, фактическое усилие сборки будет отличаться от расчетного.
ОСТ 92-1443-87 устанавливает толщину покрытия 3 мкм для деталей по 7-8 квалитетам и для деталей с посадками с натягом любого класса точности. Это требование относится к указанным в стандарте случаям, а не ко всем покрытиям и соединениям. Для другого материала или конструкции нужно сверяться с применимыми техническими требованиями.
Как не ошибиться при прессовой сборке
Перед выбором материала для смазки при натяге проверьте:
Есть ли в конструкторской документации требования к покрытию и его толщине.
Учтено ли влияние слоя на коэффициент трения и усилие запрессовки.
Согласуются ли расчет соединения, технология нанесения и контроль готовой поверхности.
Подходит ли выбранное покрытие для режима работы после сборки.
Для прессовой сборки применяют специальные смазочные материалы, способные уменьшать рывки и усилие запрессовки. Но сам факт наличия смазки не означает, что усилие можно не рассчитывать: покрытие или смазочный слой меняют условия контакта. При точных соединениях это особенно важно, поскольку монтажное усилие связано с риском деформации деталей.
Толщина слоя также должна соответствовать конкретному решению. Например, ГОСТ 25287-82 для рассматриваемой в нем суспензии указывает рекомендуемую толщину покрытия 20 ± 5 мкм. Эти значения нельзя переносить на посадку с натягом из ОСТ 92-1443-87: стандарты относятся к разным материалам и условиям применения.
Отверждение твердой смазки и выбор способа нанесения
Отверждение твердой смазки рассматривают как часть технологического процесса: важно заранее определить, при каких условиях покрытие должно сформироваться и как затем подтвердить его состояние.
Для конкретной суспензии, описанной в ГОСТ 25287-82, указан рабочий диапазон от -60 до +250 °C. Это характеристика именно материала, охваченного стандартом, а не общий диапазон для любых твердых смазок.
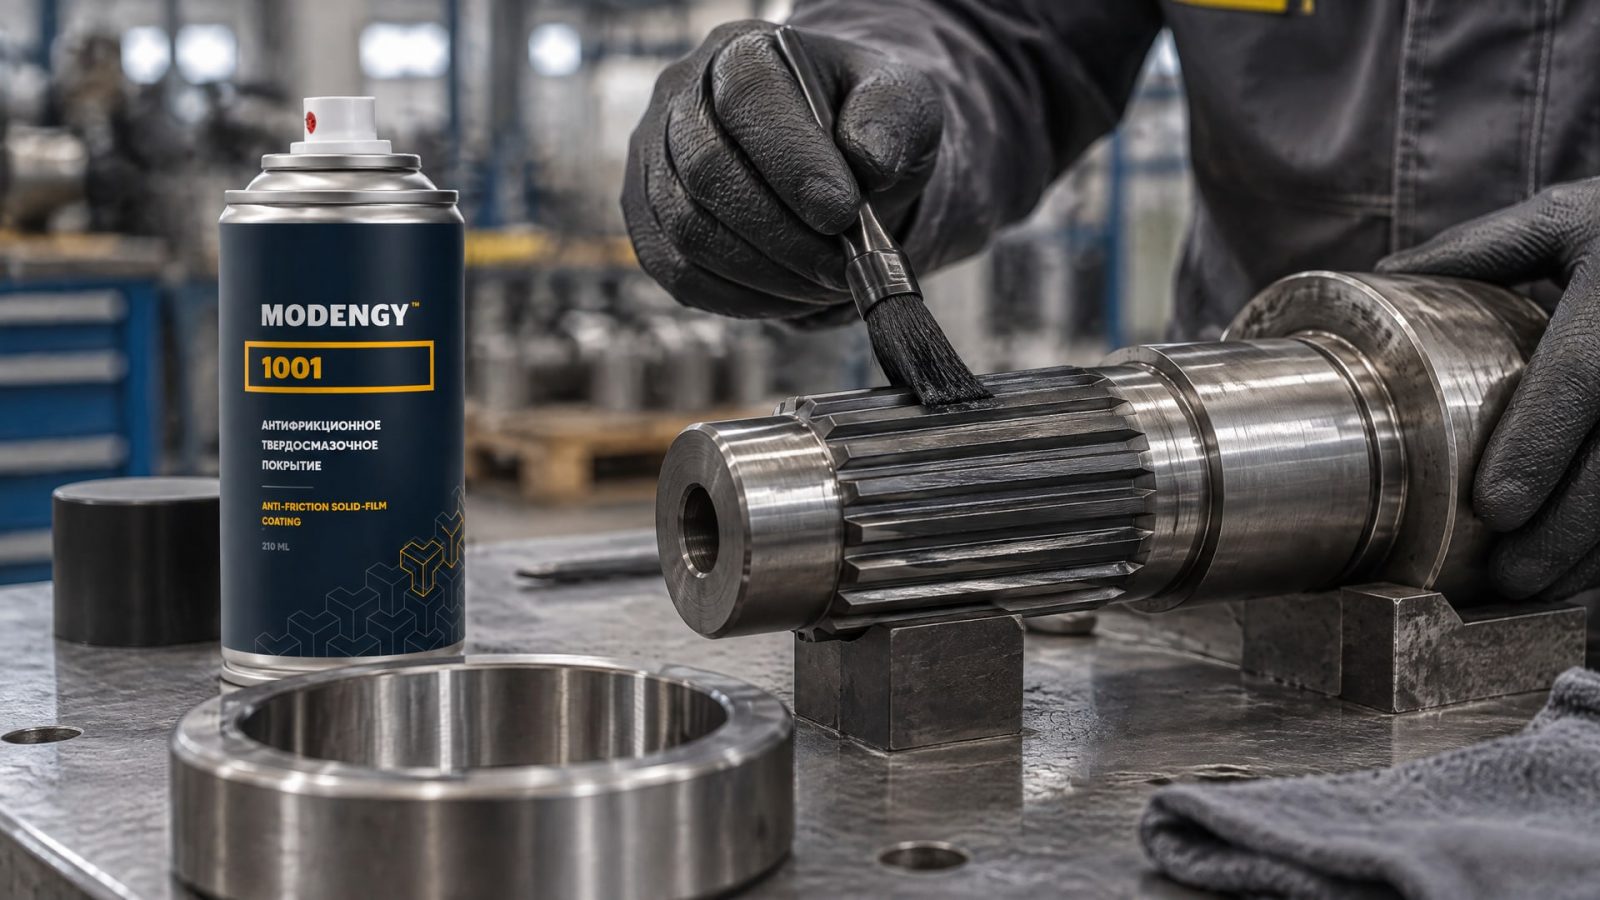
Если поверхность работает при загрязнении или низкой скорости, выбор нельзя сводить только к температуре. Следует также учитывать удержание материала, риск износа и микросваривания. Когда узел чувствителен к вымыванию или фреттинг-износу, сначала определяют, нужен ли ему формируемый твердый слой и какой процесс отверждения совместим с производственным циклом. Для деталей, которым требуется быстрое отверждение при комнатной температуре, в такой сценарий вписывается MODENGY 1001.
В другом технологическом сценарии ограничение связано с необходимостью полимеризации при повышенной температуре для получения максимальной прочности. Тогда оценивают, допускают ли детали и производственный процесс такой режим; для этого случая предусмотрен MODENGY 1003. Выбор между вариантами нельзя делать без учета требований к отверждению и условий эксплуатации узла.
Шприц и карандаш для твердой смазки
Формулировки «шприц для твердой смазки» и «карандаш твердой смазки» могут относиться к разным способам подачи или нанесения материалов. Однако название инструмента само по себе не определяет тип смазки и не подтверждает, что он подходит для конкретного покрытия. В доступных нормативных данных по твердым покрытиям параметры такого инструмента не заданы.
Для технолога важнее зафиксировать в документации материал, способ нанесения, требуемую толщину и критерии контроля. Если речь идет о покрытии для посадки с натягом, способ нанесения должен позволять получить слой, соответствующий заданным требованиям. Для пластичной смазки, напротив, ключевой параметр консистенции задают классом NLGI, а не названием шприца или карандаша.
Контроль твердосмазочного покрытия по стандартам
Визуального осмотра недостаточно, чтобы подтвердить соответствие твердосмазочного покрытия требованиям.
Для контроля важны толщина слоя, адгезия и антифрикционные свойства. Профильные стандарты задают методы и параметры для конкретных материалов и испытаний, поэтому при проверке нужно учитывать область их применения.
ГОСТ 25287-82 устанавливает контроль толщины покрытия измерительными средствами с погрешностью не более 2 мкм и приводит показатель адгезии по ГОСТ 15140. Для материала, рассматриваемого в этом стандарте, рекомендуемая толщина составляет 20 ± 5 мкм, а рабочий диапазон - от -60 до +250 °C. Эти данные не следует считать универсальными требованиями к любому покрытию.
ГОСТ 11613-65 регламентирует метод определения истираемости и антифрикционных свойств твердых смазочных покрытий. В производственной документации полезно заранее указать, какие характеристики контролируют, по какой методике и для какого покрытия. Тогда результаты испытаний можно сопоставить с требованиями к узлу, а не оценивать изолированно.
Когда речь идет о пластичной смазке
Если вместо твердого покрытия для стального узла выбирают пластичную смазку, нужно смотреть на класс NLGI. Консистенцию определяют по penetration test согласно ASTM D217 или ISO 2137; шкала включает классы от 000 до 6. Класс 000 соответствует текучей или полутекучей консистенции, а класс 6 - практически блочному состоянию смазки.
Классы 1-2 относятся к более густым смазкам и могут быть уместны там, где важнее удержание материала и герметизация. Для редукторов со стальными шестернями при прерывистой работе или низкой температуре в качестве варианта описаны более текучие классы NLGI 0/000. NLGI характеризует консистенцию, а не химическое качество, ресурс или антифрикционные свойства покрытия.
Поэтому твердые пластичные смазки и сухие твердые покрытия следует оценивать по разным критериям. Для пластичного материала проверяют подходящую консистенцию и условия удержания в узле. Для покрытия - соответствие толщины, адгезии и антифрикционных характеристик требованиям к поверхности.
Как составить спецификацию на твердую смазку
Чтобы выбор был воспроизводимым, в технических требованиях стоит описать не только название материала, но и задачу, которую он решает.
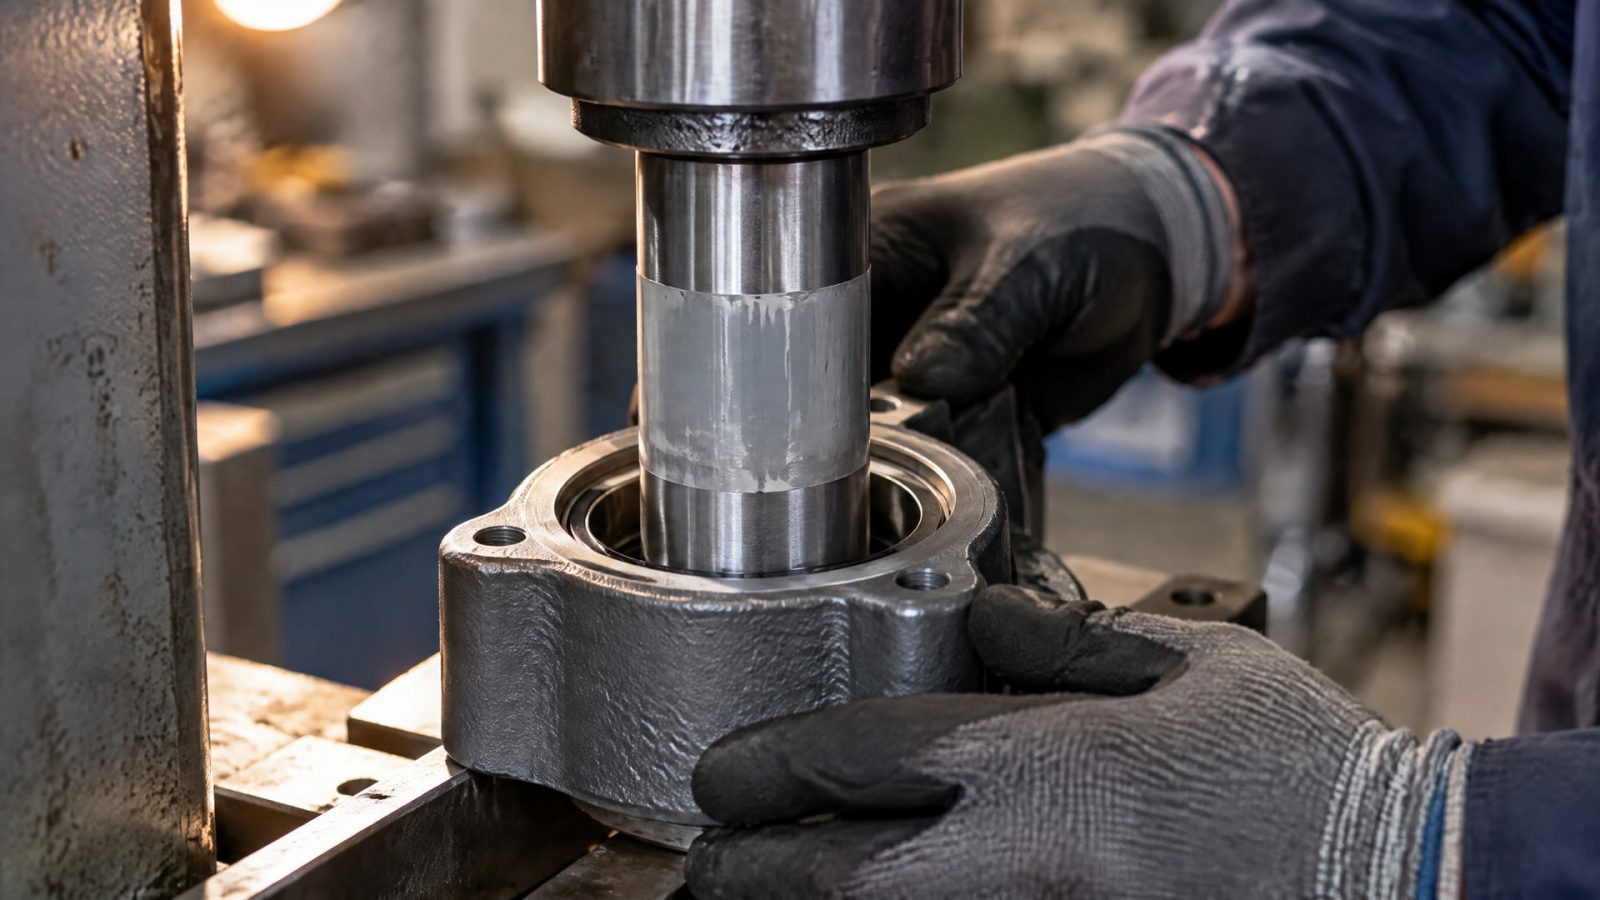
Для посадки с натягом отдельно указывают требования к слою и учитывают его влияние на трение и усилие запрессовки. Для узлов, работающих в условиях вакуума, высоких температур или низких скоростей, фиксируют режим и ограничения, из-за которых рассматривают твердосмазочное покрытие.
Удобно разложить требования на три группы:
Условия эксплуатации: температура, скорость, характер контакта и ограничения по вытеканию или загрязнению.
Требования к поверхности: тип покрытия, допустимая толщина и необходимость учитывать слой в расчете соединения.
Контроль: методы проверки толщины, адгезии и антифрикционных свойств.
В спецификации также важно не смешивать параметры разных материалов. Значения 3 мкм по ОСТ 92-1443-87 относятся к указанным в стандарте точным деталям и посадкам с натягом. Толщина 20 ± 5 мкм и диапазон от -60 до +250 °C приведены в ГОСТ 25287-82 для конкретного покрытия. Подмена одного набора требований другим может привести к ошибке в технологии или приемке.
Если рассматривается пластичная смазка, указывают класс NLGI и проверяют, отвечает ли выбранная консистенция условиям работы узла. Класс NLGI не заменяет данные о материале или характеристиках твердого покрытия. Такой подход помогает инженеру сопоставить расчет, технологию нанесения и контроль, а закупщику - сверить предложение с технической спецификацией.
Часто задаваемые вопросы
Чем твердая смазка отличается от твердосмазочного покрытия?
Твердая смазка - общее обозначение материала, снижающего трение в твердом состоянии. Твердосмазочное покрытие - сформированный на поверхности слой, для которого оценивают толщину, адгезию и антифрикционные свойства. Пластичная смазка - другой тип материала: ее консистенцию описывают классом NLGI.
Какая толщина покрытия нужна для детали с натягом?
ОСТ 92-1443-87 указывает толщину 3 мкм для деталей по 7-8 квалитетам и деталей с посадками с натягом любого класса точности. Это значение применимо к случаям, охваченным стандартом. Для других покрытий и конструкций толщину определяют по их техническим требованиям и учитывают при расчете усилия запрессовки.
Что показывает класс NLGI?
Класс NLGI показывает консистенцию пластичной смазки, а не ее качество или ресурс. Классы определяют через испытание на пенетрацию по ASTM D217 или ISO 2137; шкала идет от 000 до 6. Более текучие смазки относятся к нижней части шкалы, а класс 6 соответствует практически блочной консистенции.
Подойдут ли шприц или карандаш для нанесения твердой смазки?
Название инструмента не подтверждает его совместимость с конкретным материалом или способом формирования покрытия. Для выбора следует проверить технологическую документацию: в ней должны быть указаны материал, способ нанесения, требуемая толщина и контрольные параметры. Для посадки с натягом особенно важно получить слой, соответствующий требованиям к соединению.
Заключение
Твердую смазку для стали выбирают по условиям трения, ограничениям узла и требованиям к сборке. Для деталей с натягом покрытие учитывают в расчете усилия запрессовки, а его толщину не переносят автоматически с одного материала или стандарта на другой. Для пластичных смазок отдельно проверяют класс NLGI, который описывает консистенцию, а не свойства твердого покрытия.
Следующий шаг - сверить режим работы узла и требования к посадке с конструкторской документацией, затем зафиксировать параметры слоя и методы контроля в спецификации. При проверке толщины, адгезии и антифрикционных свойств необходимо применять требования стандарта, относящегося именно к выбранному покрытию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор и люфт червячной передачи, и как выбрать метод измерения.
Изучите особенности антифрикционных покрытий холодного и горячего отверждения, их преимущества и недостатки для выбора оптимального решения.
Окунание центрифугирование - эффективный метод нанесения твердосмазочных покрытий на мелкие детали со сложной геометрией.