
Окунание с центрифугированием: технология нанесения твердосмазочных покрытий
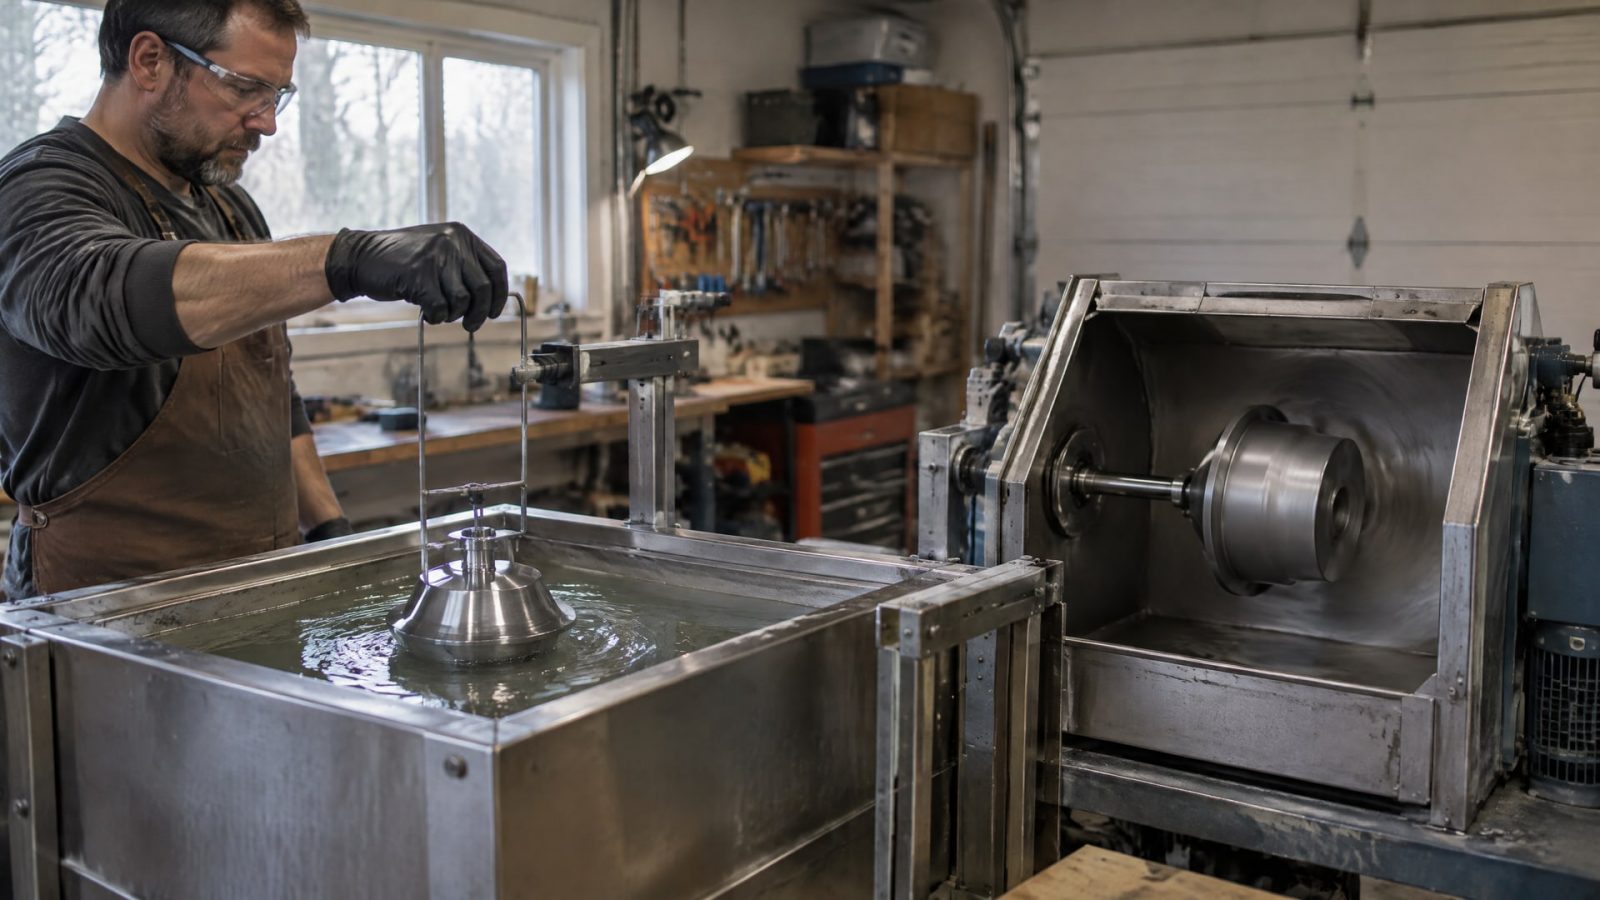
Окунание с центрифугированием позволяет наносить жидкие твердосмазочные составы на мелкие детали, а затем удалять излишек вращением. Такой процесс подходит для колец, крепежа, пружин и других изделий, в том числе с резьбой и сложной геометрией. Равномерность покрытия зависит не только от состава, но и от подготовки поверхности и настройки технологического режима.
Статья поможет инженерам и техническим специалистам разобраться в этапах процесса, а закупщикам - сформулировать требования к покрытию и контролю качества. Разберем, как выбрать параметры окунания и центрифугирования, подготовить детали, организовать сушку и отверждение, а также оценить результаты испытаний.
Как устроено окунание с центрифугированием
В основе технологии - последовательное погружение детали в жидкий состав, выдержка в ванне, извлечение и удаление избытка центрифугированием.
Затем покрытие сушат или отверждают в соответствии с требованиями выбранной системы. Центрифугирование здесь не сводится к сушке: вращение помогает убрать лишний материал и контролировать толщину слоя.
Метод особенно удобен для мелких деталей и изделий с вращательно-симметричной геометрией. При обработке колец, крепежа и деталей с резьбой состав распределяется по поверхности, а центробежная сила снижает риск его накопления на кромках. Для сложной геометрии важно оценивать равномерность покрытия на отдельных участках, а не только общий расход состава.
Последовательность операций
Подготовить поверхность детали к нанесению.
Погрузить изделие в ванну с покрытием и выдержать заданное время.
Извлечь деталь с предусмотренной для процесса скоростью.
Удалить избыток состава центрифугированием.
Высушить или отвердить покрытие по установленному режиму.
Результат зависит от согласованности этих операций. Например, одинаковый состав может дать разную толщину при изменении вязкости ванны или режима вращения. Поэтому при настройке процесса фиксируют параметры, влияющие на повторяемость: состояние состава, время погружения, скорость извлечения и режим центрифугирования.
Для деталей с жесткими допусками такой подход помогает управлять избытком материала. Если отказаться от центрифугирования, повышается риск перелива и локального утолщения покрытия, в том числе по краям. При этом сам метод не гарантирует заданную толщину автоматически: ее подтверждают измерениями и корректировкой режима.
Для каких деталей подходит метод и как влияет геометрия
Окунание с центрифугированием применяют для мелких деталей, которым требуется сухая смазочная пленка.
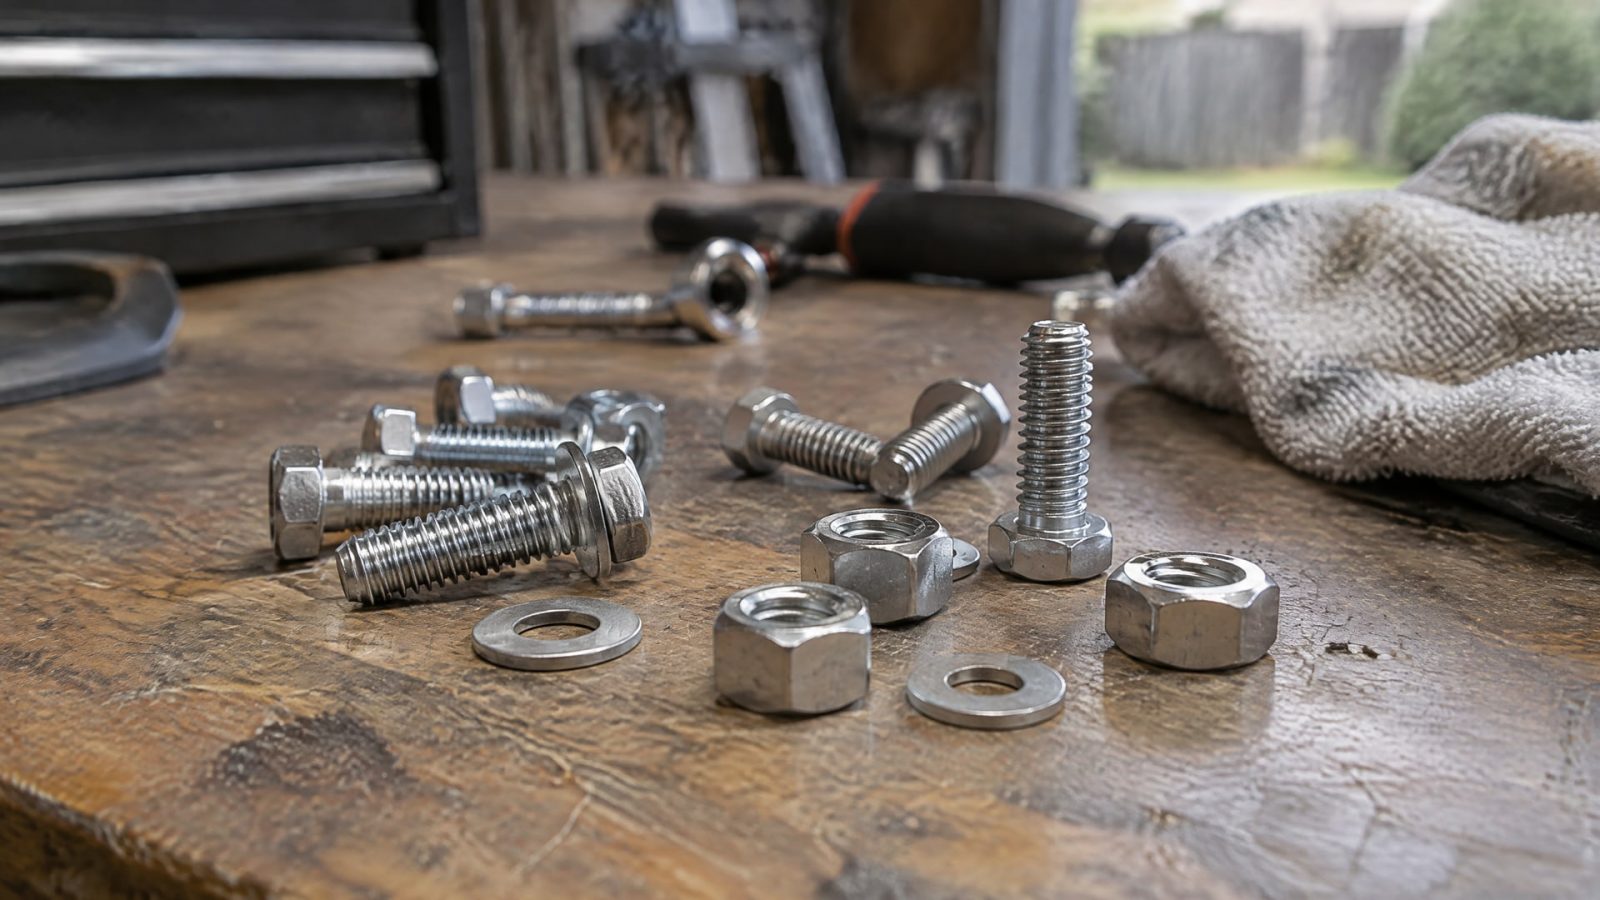
В числе подходящих объектов - кольца, резьбовые изделия, крепеж, пружины и другие детали с компактной или изогнутой формой. Способ обработки выбирают с учетом геометрии, требований к покрытию и возможности равномерно распределить состав по поверхности.
Покрытие кольцевых деталей удобно организовать в партии: форма изделий позволяет использовать вращение для удаления излишка. Однако кольцевая геометрия сама по себе не гарантирует равномерный слой. На результат влияют положение деталей, время выдержки, скорость извлечения и режим центрифугирования. Если эти параметры меняются от цикла к циклу, меняется и распределение покрытия.
Что учитывать при обработке колец и резьбы
У кольцевых деталей проверяют покрытие на наружной и внутренней поверхностях, а также в зонах кромок. Для резьбовых изделий важны отсутствие избыточного материала во впадинах и сохранение требуемой геометрии. При обработке партии следует учитывать, как детали размещаются относительно друг друга: контакт между изделиями может мешать равномерному нанесению.
Центрифугирование помогает удалять избыток, но режим нельзя выбирать отдельно от состава и детали. Вязкость определяет, как материал стекает с поверхности; время выдержки влияет на количество состава, остающегося на изделии; скорость извлечения также отражается на толщине пленки. Поэтому для новой геометрии параметры проверяют на пробной партии и оценивают результат на деталях, а не только по настройкам оборудования.
Метод подходит не только для простых форм. Его применяют и для резьбовых, изогнутых и мелких круглых изделий, если технологический режим обеспечивает равномерное покрытие. Для деталей с жесткими допусками заранее определяют зоны контроля и критерии приемки, чтобы не пропустить локальные наплывы или недостаточную толщину.
Какие параметры определяют толщину покрытия
Основные факторы - вязкость состава, время погружения, скорость извлечения и режим центрифугирования.
Изменение любого из них может повлиять на количество материала, остающегося на поверхности. Поэтому при поиске рабочего режима меняют параметры последовательно и фиксируют результат, иначе будет трудно установить причину отклонения.
Толщина должна соответствовать требованиям к покрытию и детали, а не стремиться к максимальному значению. Для сухопленочных смазок в практических материалах приводится ориентир порядка 5-13 мкм. Для покрытий на основе дисульфида молибдена, соответствующих EN 3021:2017, указан типичный диапазон толщины 5-15 мкм. Эти значения относятся к разным контекстам и не заменяют требования конкретной спецификации.
Настройка процесса
При подборе режима учитывают сочетание состава и геометрии. Если слой получается чрезмерным, проверяют, достаточно ли удаляется избыток при центрифугировании, и оценивают вязкость ванны. Если покрытие распределяется неравномерно, анализируют время выдержки, скорость извлечения и размещение деталей. Корректировать все параметры одновременно нецелесообразно: так нельзя достоверно связать изменение режима с результатом.
Для оценки сухопленочных смазок в одном из практических материалов указан коэффициент трения 0,02-0,08. Его нельзя считать универсальным значением для любого покрытия: рабочая характеристика зависит от конкретной системы и условий применения. При подборе покрытия вместе с толщиной рассматривают адгезию, коэффициент трения и стойкость к рабочим средам.
Для воспроизводимости процесса записывают фактические параметры цикла и регулярно проверяют состояние ванны. Важна и повторяемость подготовки поверхности: чистота деталей влияет на адгезию и стабильность покрытия. Если после смены состава, геометрии партии или режима вращения результаты изменились, процесс проверяют заново.
Подготовка поверхности перед нанесением
До нанесения сухой пленки поверхность очищают от масла, коррозии, окалины и видимых дефектов.
Загрязнения и остатки предыдущих материалов могут ухудшить адгезию и привести к нестабильному результату. Поэтому визуальный осмотр и контроль чистоты проводят до погружения, а не после появления дефекта на готовой детали.
Подготовка должна соответствовать технологической спецификации выбранного покрытия. Удаление загрязнений само по себе не подтверждает готовность поверхности: важны также состояние основы и отсутствие дефектов, мешающих сцеплению. При нанесении тонкими равномерными слоями легче контролировать покрытие, чем при попытке компенсировать неудовлетворительную подготовку увеличением количества состава.
Контроль перед циклом
Убедиться, что на деталях нет масла, коррозии и окалины.
Проверить поверхность на видимые дефекты.
Подтвердить, что подготовка выполнена одинаково для всей партии.
Перед отверждением выдержать детали при комнатной температуре не менее 30 минут, если это предусмотрено применяемой технологией.
NASA PRC-8001 описывает требования к подготовке поверхности, нанесению сухопленочной смазки и последующему отверждению. В частности, перед циклом отверждения указана выдержка при комнатной температуре минимум 30 минут. Это не универсальная замена технологической инструкции конкретного состава: при производственном применении соблюдают требования, установленные для выбранной системы.
После нанесения важно не нарушить сформированный слой при перемещении деталей. Способ размещения и транспортировки должен исключать контакт, который способен повредить покрытие. Если на поверхности обнаружены дефекты, следует проверить не только нанесение, но и предыдущие операции подготовки.
Способы отверждения покрытий и контроль результата
Нанесение, сушка и отверждение - отдельные этапы процесса.
После окунания и центрифугирования покрытие может нуждаться в сушке, выдержке или заданном цикле отверждения. Конкретный способ и параметры нельзя выбирать по аналогии с другим составом: их устанавливают по технологической документации на покрытие.
Для ряда сухопленочных смазок перед циклом отверждения предусматривают выдержку при комнатной температуре не менее 30 минут. Далее выполняют предписанный для покрытия режим. В доступных сведениях не задана универсальная температура или продолжительность термоцикла, поэтому такие параметры определяют по документации конкретного состава, не подменяя их произвольными значениями.
Как проверить покрытие
При приемке оценивают равномерность слоя, его толщину и адгезию. Для испытания адгезии твердосмазочных покрытий применяется ASTM D2510-22. Для отдельных сухопленочных систем могут также оценивать стойкость к жидкостям, ресурс и несущую способность; набор испытаний зависит от требований к применению.
Стандарт EN 3021:2017 относится к определенным дисульфидмолибденовым покрытиям для аэрокосмического применения. Он предусматривает ограничения по составу, в том числе запрет на графит и галогенированные вещества для охватываемых им систем. Этот стандарт не следует автоматически переносить на покрытия другого назначения.
Если покрытие предназначено для ответственного или высоконагруженного применения, требования к испытаниям и приемке задают до запуска партии. Проверяют соответствие спецификации, а не только внешний вид детали. Для закупщика это означает, что при выборе состава нужно запросить технические требования и подтверждение испытаний, релевантных условиям эксплуатации.
Подбор твердосмазочного покрытия под задачу
Подбор твердосмазочного покрытия начинают с определения требований к детали и условий работы.
Нужно понять, требуется ли именно сухая пленка, а не жидкая смазка или антифрикционное покрытие другого типа. Затем сопоставляют толщину, адгезию, коэффициент трения и стойкость к рабочим средам с техническими требованиями и геометрией изделия.
Одинаковое обозначение «твердосмазочное покрытие» не означает одинаковый состав или свойства. Системы различаются связующим, смазочными компонентами, ограничениями по составу и способом нанесения. Например, EN 3021:2017 устанавливает требования к определенным покрытиям на основе дисульфида молибдена и ограничивает содержание отдельных компонентов. Поэтому соответствие одного состава стандарту не подтверждает автоматически пригодность другого.
Что включить в требования к поставщику
Материал детали и описание ее геометрии.
Требуемую толщину покрытия и допуски.
Требования к адгезии, трению и стойкости к рабочим средам.
Способ нанесения и режим отверждения.
Методы контроля и приемочные испытания.
При сравнении вариантов важно сверяться со спецификацией и проверять, подтверждены ли нужные характеристики испытаниями. Для твердосмазочных покрытий в качестве одного из методов контроля адгезии применяют ASTM D2510-22. Если в требованиях фигурируют испытания на стойкость к жидкостям, ресурс или несущую способность, их включают в программу квалификации отдельно.
Перед серийным процессом согласуют параметры нанесения для конкретной детали: вязкость состава, выдержку в ванне, скорость извлечения и режим центрифугирования. Затем проводят пробную обработку и проверяют толщину, равномерность и адгезию. Такой порядок помогает оценить не только свойства покрытия, но и повторяемость самого процесса.
Часто задаваемые вопросы
Для чего нужно центрифугирование после окунания?
Центрифугирование удаляет излишек жидкого состава с детали и помогает контролировать толщину покрытия. Оно особенно полезно при обработке мелких изделий, колец и деталей с резьбой, где избыток материала может накапливаться на кромках или в отдельных зонах. Это этап формирования покрытия, а не только его сушки.
Какой толщины должно быть твердосмазочное покрытие?
Универсальной толщины для всех составов и деталей нет. Для сухопленочных смазок в практических материалах приводится ориентир порядка 5-13 мкм, а для определенных покрытий по EN 3021:2017 указан типичный диапазон 5-15 мкм. Рабочее значение выбирают по спецификации и проверяют измерениями.
Нужна ли выдержка перед отверждением?
Для сухопленочных смазок NASA PRC-8001 указывает выдержку деталей при комнатной температуре не менее 30 минут перед циклом отверждения. Это требование нельзя считать универсальным для любого состава. Перед обработкой партии сверяются с технологической документацией выбранного покрытия и соблюдают предписанный режим сушки и отверждения.
Можно ли наносить покрытие на поверхность с остатками масла?
Нет. Перед нанесением поверхность должна быть чистой, без масла, коррозии, окалины и видимых дефектов. Остаточные загрязнения могут ухудшить адгезию и стабильность результата. Подготовку проводят до погружения деталей, а чистоту контролируют по требованиям технологической спецификации покрытия.
Заключение
Окунание с центрифугированием помогает наносить твердосмазочные покрытия на мелкие и кольцевые детали, удаляя излишек материала вращением. Равномерность и толщина слоя зависят от чистоты поверхности, вязкости состава, времени выдержки, скорости извлечения и режима центрифугирования. После нанесения выполняют предусмотренные сушку и отверждение, а результат проверяют по требованиям к толщине, адгезии и эксплуатационным свойствам.
Следующий шаг для инженера и закупщика - составить спецификацию на покрытие с учетом геометрии детали, условий работы и методов приемки. Затем согласовать режим нанесения и отверждения, провести пробную партию и подтвердить результат измерениями и необходимыми испытаниями.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему дешевое масло резьбонарезного станка портит инструмент и подрывает резьбу, а также как выбрать подходящую СОЖ для качественной работы.
Узнайте, как правильно выбрать масло для нарезки резьбы, учитывая материал заготовки и тип оборудования.
Узнайте, как масло для нарезки резьбы с присадками влияет на качество метрической резьбы и износ инструмента при ручном и машинном резьбонарезании.