
Масло для нарезки резьбы: как присадки влияют на качество метрической резьбы
Качество метрической резьбы зависит не только от метчика или режима обработки. Специализированное масло для нарезки резьбы снижает трение, помогает удерживать смазочную пленку в зоне резания и уменьшает риск заедания и налипания стружки. Присадки усиливают смазывающее действие масла, но не компенсируют неверно выбранный инструмент, допуск или условия операции.
Статья будет полезна инженерам, технологам и снабженцам, которые подбирают СОЖ для ручного и машинного резьбонарезания. Разберем, как противозадирные присадки влияют на профиль резьбы и износ инструмента, почему возникают вырывы и задиры, а также на что смотреть при выборе масла для обработки разных металлов.
Как присадки в масляной СОЖ влияют на резьбу
При нарезании метчик или другой резьбонарезной инструмент работает в условиях трения и значительной нагрузки.
Если смазки недостаточно, растут температура и износ режущих кромок, а стружка может привариваться к инструменту. На готовой поверхности появляются рваные участки и деформации. Поэтому для резьбонарезания важны не только охлаждение, но и способность масла формировать устойчивую пленку между инструментом и заготовкой.
В масляных СОЖ для тяжелых операций применяют противозадирные и противоизносные присадки, в том числе на основе серы и хлора. Они помогают снизить непосредственный контакт металлических поверхностей и риск заедания. В результате инструменту легче формировать профиль, а вероятность задиров и вырывов может уменьшаться. Это не означает, что присадки сами по себе гарантируют нужный размер и чистоту резьбы: они работают в сочетании с правильно подобранным инструментом и условиями обработки.
Встречаются и масла без хлора. В таких составах используют альтернативные пакеты присадок, призванные сохранить смазывающие свойства и качество обработки. Выбор между хлорсодержащим и бесхлорным составом нельзя свести к универсальному правилу: нужно учитывать материал заготовки, тяжесть операции и требования производства.
Наряду с присадками имеет значение удержание масла на поверхности. Если оно быстро стекает из зоны резания, устойчивость пленки снижается. При этом вязкость и способность масла удерживаться на детали - не одно и то же свойство. Оценивать следует состав в целом и то, как он ведет себя непосредственно в операции.
Масло для нарезки резьбы по металлу: какие присадки важны
Для выбора масла недостаточно знать, что оно предназначено для металлообработки.
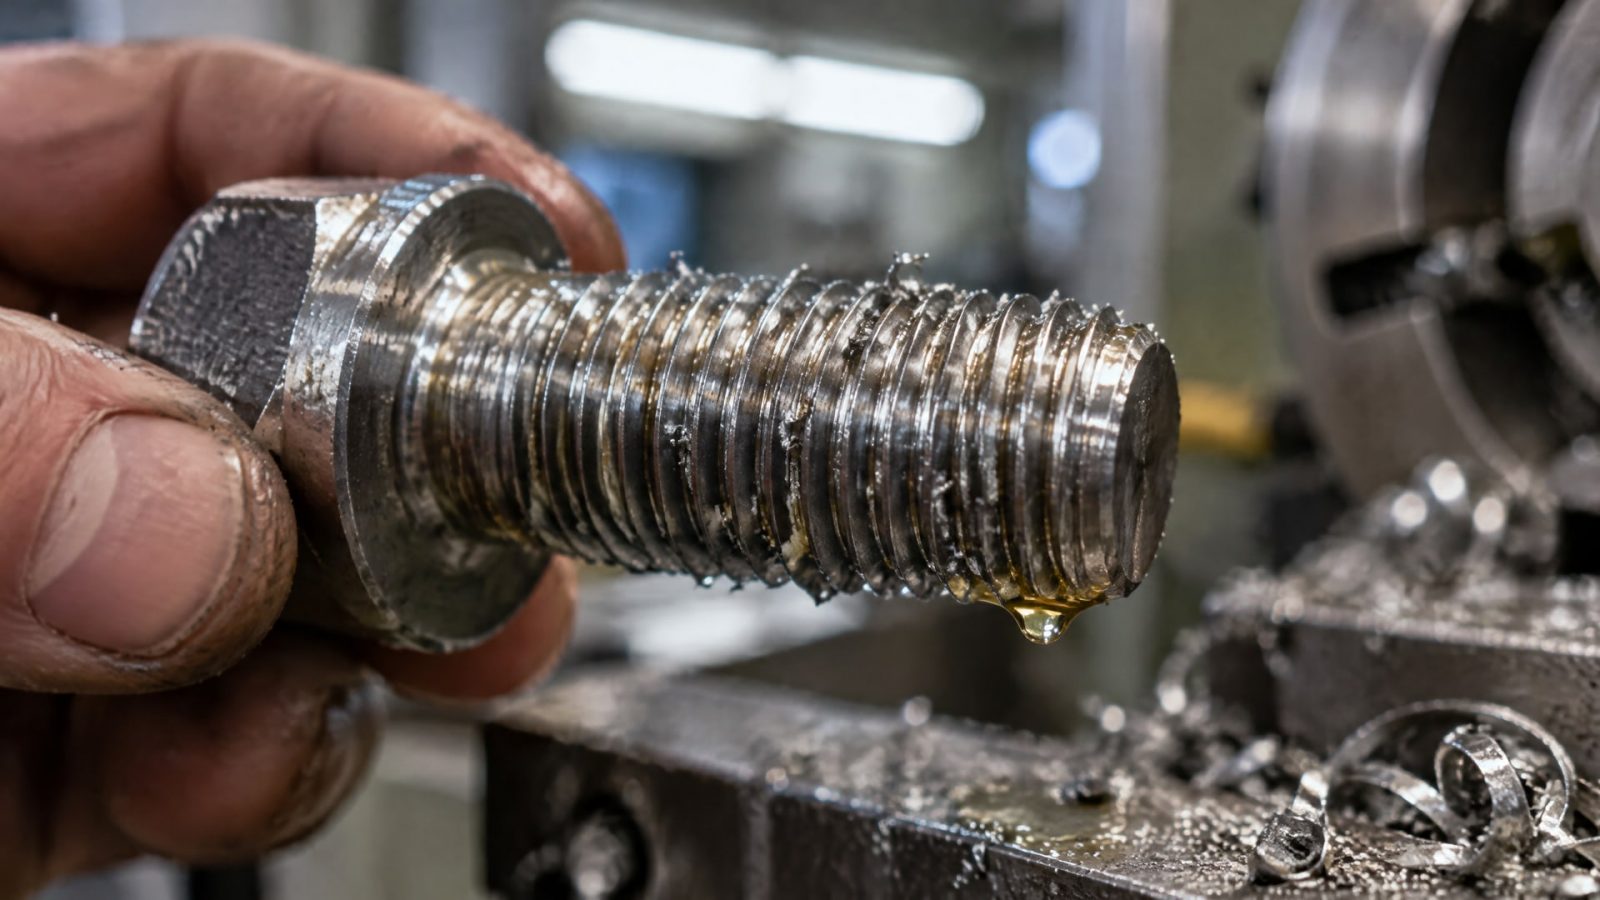
Резьбонарезание создает особые условия: инструмент формирует винтовой профиль, а стружка должна выходить из зоны контакта. Если смазывающая способность недостаточна, возможны повышенное трение, налипание стружки и повреждение поверхности. Поэтому масло для нарезки резьбы по металлу подбирают с учетом конкретного материала и способа обработки.
Для нержавеющих сталей и труднообрабатываемых материалов источники рекомендуют обращать внимание на активность EP-пакета. При таких операциях риск задиров и скачкообразного роста момента резания выше. Но одного упоминания противозадирных присадок в описании состава мало: важно, чтобы масло подходило к материалу и обеспечивало смазку в фактических условиях резания.
Шаг метрической резьбы задают в миллиметрах. Это отличает ее от унифицированной резьбы, для которой шаг выражают в TPI. Шаг и профиль влияют на нагрузку и условия работы инструмента, поэтому при подборе СОЖ их учитывают вместе с материалом детали и типом операции.
При оценке состава полезно выяснить:
Есть ли в масле EP-присадки и рассчитан ли состав на резьбонарезание.
Предусмотрен ли вариант без хлора, если это важно для технологического процесса.
Удерживается ли масло в зоне резания и не стекает ли слишком быстро.
Подходит ли продукт для обрабатываемого металла и ручного либо машинного способа.
Можно ли поддерживать чистоту масла и исключить попадание абразивных частиц.
Масло с подходящим пакетом присадок снижает трение, но не заменяет корректный выбор инструмента и настройку процесса. Если профиль получается нестабильным, нужно проверить не только СОЖ, но и стружкоудаление, состояние режущих кромок и соответствие допуска.
Какое масло для нарезки резьбы выбрать для ручной и машинной обработки
И для ручного, и для машинного резьбонарезания требуется масло с хорошей смазывающей способностью.
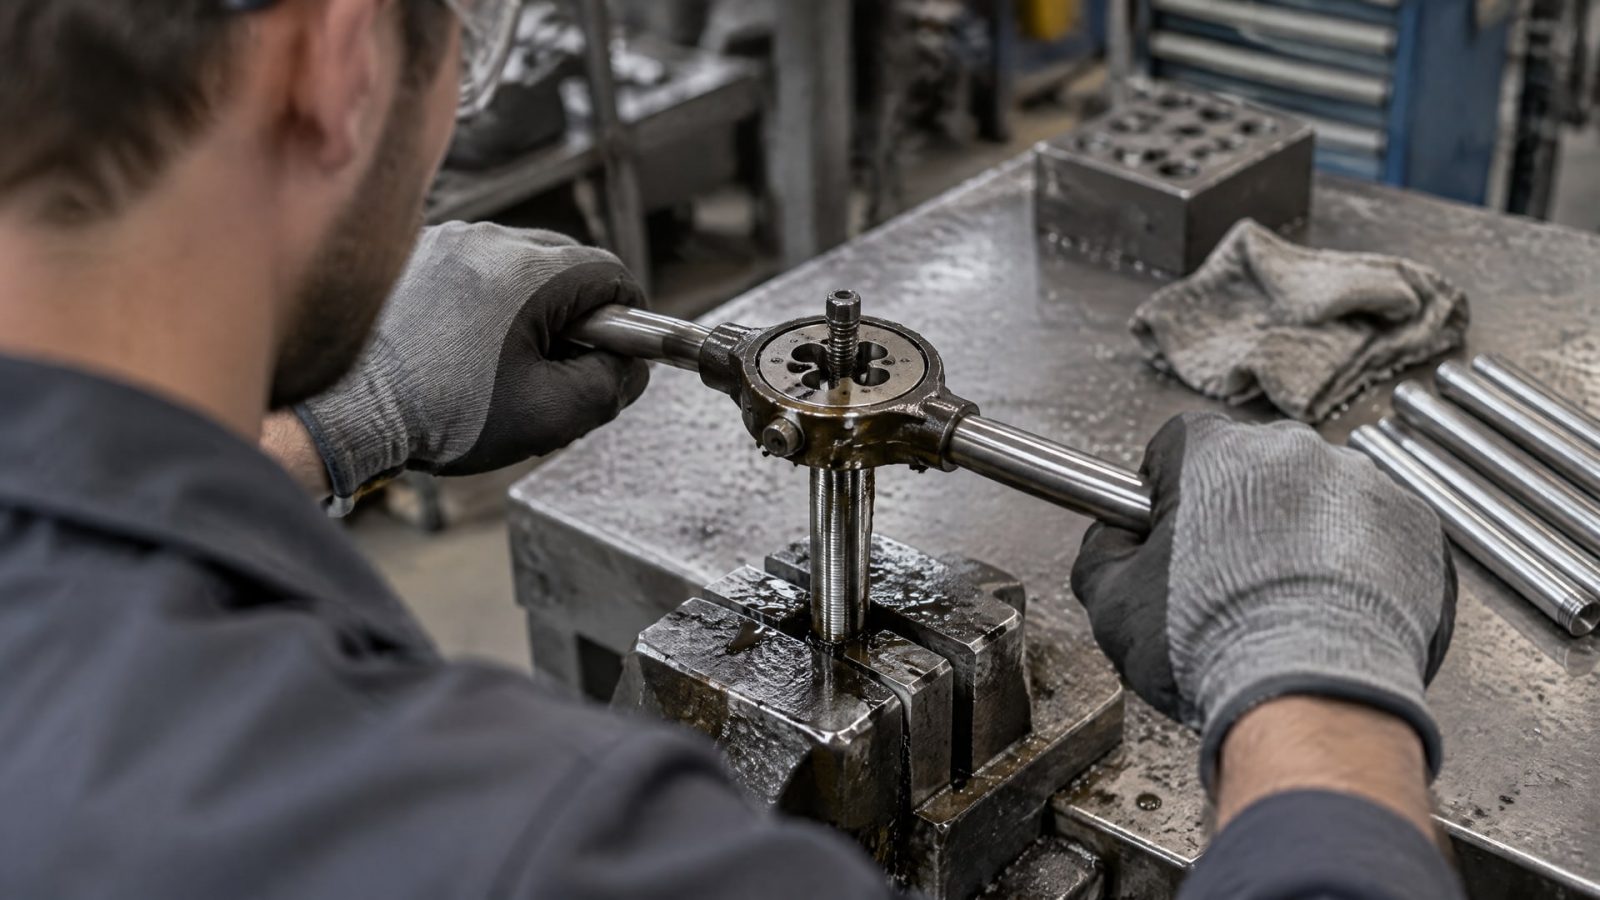
Универсальное машинное масло не всегда подходит: в этой операции важно не просто смазать движущиеся поверхности, а снизить трение непосредственно в контакте режущей кромки с металлом. Охлаждение также важно, однако само по себе оно не предотвращает задиры и заедание.
При выборе сначала определяют материал заготовки и тип операции. Затем учитывают характеристики резьбы, способ подачи масла и возможность отвода стружки. Для тяжелых операций и труднообрабатываемых материалов особенно важно проверить, рассчитан ли продукт на повышенную нагрузку и удерживается ли смазочная пленка в зоне контакта.
Для машинной обработки оценивают не только состав масла, но и стабильность его подачи. При ручной работе важно, чтобы смазка попадала к режущей части инструмента и не исчезала из зоны резания раньше времени. В обоих случаях масло должно оставаться чистым: абразивные частицы могут ускорять износ инструмента. Составы разных типов не следует смешивать, поскольку это способно ухудшить стабильность смазочной пленки.
Практический подбор удобно вести по последовательности:
Уточнить материал заготовки и сложность его обработки.
Определить, выполняется ли нарезание вручную или на станке.
Сверить предназначение масла и описание его смазывающих и противозадирных свойств.
Проверить требования к наличию хлора и совместимость выбора с технологическим процессом.
На пробной операции оценить состояние инструмента, стружки и поверхности резьбы.
Для инженерной оценки важна повторяемость результата. Если на одинаковых деталях качество меняется, проверьте подачу и чистоту масла, его удержание в зоне резания и состояние инструмента. Эти факторы влияют на процесс вместе с составом СОЖ.
Подрыв резьбы при нарезке: роль масла и другие причины дефекта
Подрыв резьбы, рваный профиль и задиры могут возникать при недостаточной смазке.
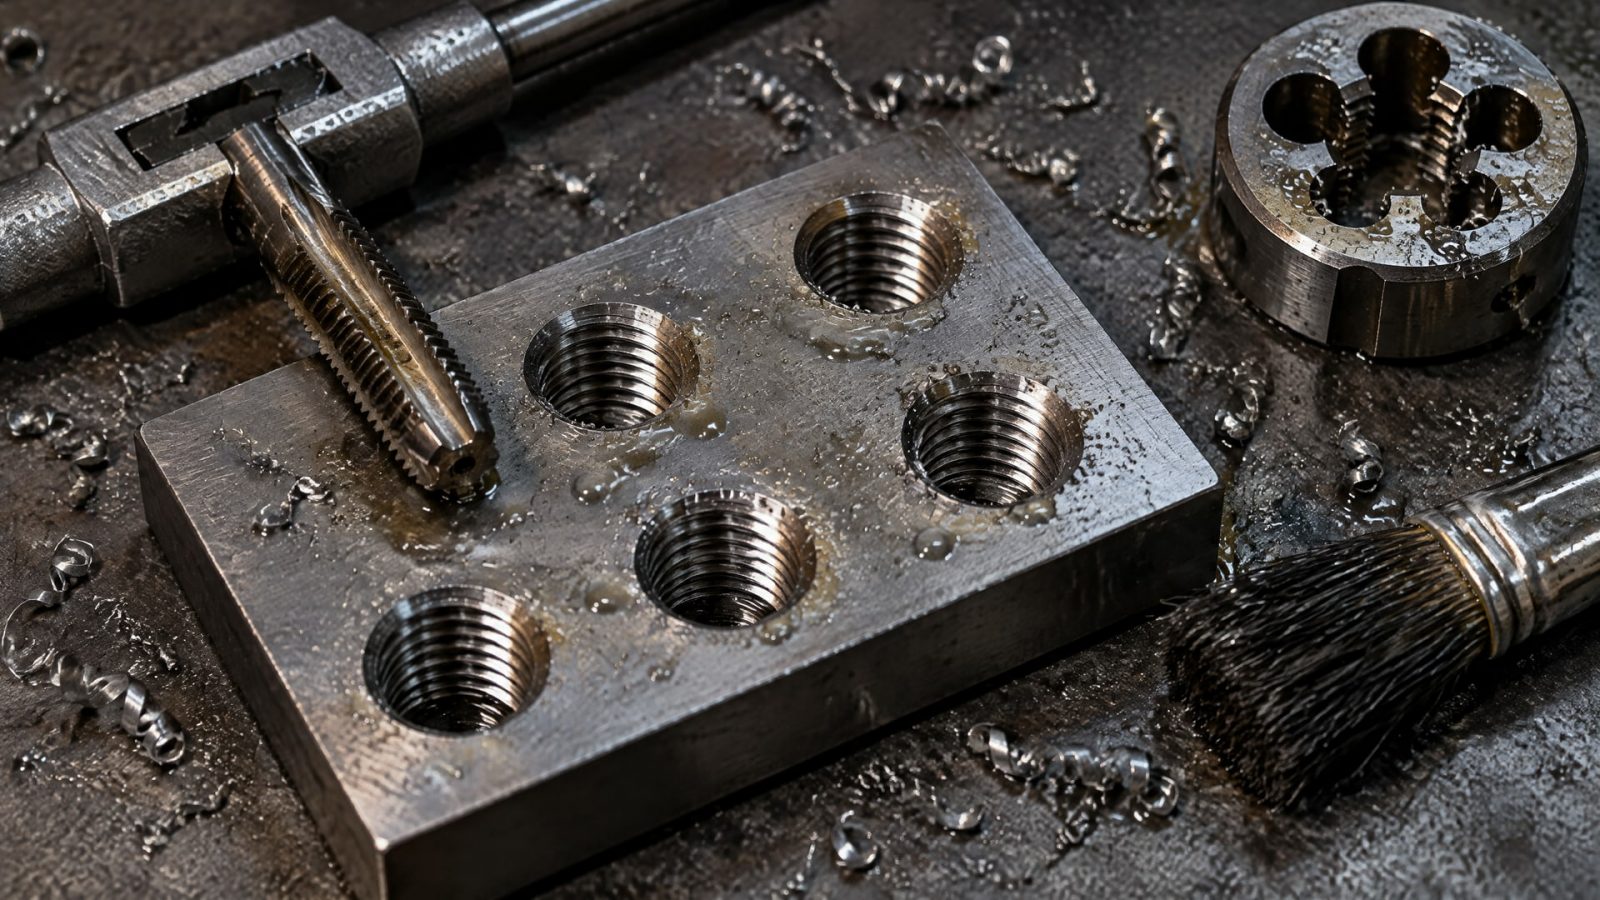
Когда пленка в зоне контакта не выдерживает условий операции, увеличиваются трение и нагрев, растет риск заедания, а стружка может налипать на режущую кромку. Это ухудшает формирование профиля и повышает износ метчика или плашки.
Однако связывать любой дефект только с маслом неправильно. На качество влияют геометрия и состояние инструмента, допуск резьбы, отвод стружки и соответствие СОЖ обрабатываемому материалу. Если поверхность повреждена, стоит проверить каждый из этих факторов, а не менять масло без анализа процесса.
Для внутренней метрической резьбы в типовой практике применяют допуск 6H, связанный с классом ISO 2. В источниках также упоминаются ISO 1 для более плотной посадки и ISO 3 для более грубой. Допуск влияет на итоговое соединение, поэтому его нужно учитывать при оценке результата нарезания, а не рассматривать качество поверхности отдельно от размеров и посадки.
При поиске причины дефекта полезно последовательно проверить:
Соответствует ли инструмент задаче и не изношены ли его режущие кромки.
Подходит ли масло для данного материала и нагрузки.
Достаточно ли смазки в зоне резания и не стекает ли она слишком быстро.
Не мешает ли стружка формированию профиля и не налипает ли на инструмент.
Соответствует ли полученная резьба заданному допуску.
Если дефект появляется периодически на одной линии, сравните условия обработки на годных и дефектных деталях. Изменение чистоты масла, его подачи или состояния инструмента может объяснить разброс качества. Одновременно следует свериться с чертежом и проверить допуск, поскольку неподходящая посадка также влияет на оценку готовой резьбы.
Как связаны метчик, допуск и качество метрической резьбы
ISO 529:2017 относится к метчикам для нарезания резьбы и охватывает инструмент для различных типов резьб, включая метрические.
При выборе метчика важно учитывать его применимость к операции, а при анализе результата - сопоставлять работу инструмента с заданным допуском. СОЖ влияет на условия резания, но не задает геометрию инструмента и не исправляет неверно выбранный размер.
Метрическая резьба имеет размеры в миллиметрах. Для внутренней резьбы в типовой практике используют 6H, соответствующий ISO 2; ISO 1 дает более плотную посадку, ISO 3 - более грубую. Эти обозначения помогают описать требования к посадке, но не заменяют проверки конкретного чертежа. Инженер должен рассматривать допуск вместе с материалом детали, типом инструмента и условиями нарезания.
При стабильном процессе три фактора оценивают совместно:
Геометрия и состояние метчика или другого резьбонарезного инструмента.
Требуемый класс допуска и посадка резьбы.
Смазывающие свойства СОЖ, ее присадки и подача к зоне обработки.
Такой подход помогает отделить проблемы инструмента от проблем смазки. Например, если профиль повреждается одновременно с налипанием стружки, следует проверить условия смазывания и удаления стружки. Если же поверхность выглядит чистой, но соединение не соответствует требуемой посадке, нужно проверить размер инструмента и допуск.
СОЖ не стоит оценивать по одному параметру или общему описанию. Для сопоставления вариантов фиксируют материал, тип операции, состояние инструмента и результат обработки. Тогда выбор масла опирается на фактическое качество резьбы, а не на предположение, что любой состав для металлообработки одинаково пригоден для нарезания.
Как поддерживать стабильное качество резьбы
Даже подходящее масло не обеспечит повторяемого результата, если его загрязнять или смешивать с составом другого типа.
Абразивные частицы ускоряют износ инструмента, а изменение состава способно повлиять на устойчивость смазочной пленки. Поэтому чистота СОЖ и стабильность ее применения относятся к контролируемым условиям процесса.
Проверка качества должна охватывать не только готовую деталь, но и ход операции. При резьбонарезании обращают внимание на состояние стружки, признаки ее налипания, чистоту поверхности и износ режущих кромок. Если результат ухудшился, нужно сопоставить его с тем, как подается масло, удерживается ли оно в зоне резания и не изменился ли обрабатываемый материал.
Для производственного контроля удобно вести записи по одной и той же операции:
Материал детали, тип резьбы и ее шаг в миллиметрах.
Используемый инструмент и заданный допуск.
Способ резьбонарезания и подача масла.
Наблюдаемые дефекты профиля, стружки и режущей кромки.
Изменения в чистоте или составе СОЖ.
Такая фиксация позволяет увидеть, связаны ли дефекты с изменением инструмента, масла или условий обработки. Если меняют СОЖ, сравнивают результаты на сопоставимых деталях и при одинаковых настройках. Иначе невозможно понять, какой фактор повлиял на качество.
Для снабженца эти данные также полезны: они помогают сопоставлять технические требования к маслу с реальной задачей участка. При закупке следует опираться на материал, вид операции и требования к готовой резьбе, а не только на общее назначение продукта. Это снижает риск выбора масла, которое хорошо работает в другой операции, но не обеспечивает нужных условий резьбонарезания.
Часто задаваемые вопросы
Какое масло для нарезки резьбы выбрать?
Выбирайте специализированное резьбонарезное масло с высокой смазывающей способностью и подходящим для операции пакетом EP-присадок. Учитывайте материал заготовки, ручной или машинный способ, шаг и требуемый допуск. Для труднообрабатываемых материалов особенно важно оценить противозадирные свойства и удержание масла в зоне резания.
Какое масло подходит для нарезки резьбы по металлу?
Выбор зависит от конкретного металла и нагрузки на инструмент. Для тяжелых операций и труднообрабатываемых материалов рассматривают масла с активным EP-пакетом. Одновременно проверяют подачу смазки, отвод стружки и чистоту состава. Универсальное машинное масло не следует считать равноценной заменой специализированной СОЖ для резьбонарезания.
Нужны ли хлорсодержащие присадки в СОЖ для резьбонарезания?
Хлорсодержащие присадки применяют для усиления смазывающих и противозадирных свойств. При этом существуют бесхлорные составы с альтернативными пакетами присадок. Выбор делают с учетом материала, сложности операции и требований технологического процесса. Само наличие или отсутствие хлора не заменяет проверки результата на конкретной детали.
Почему появляется подрыв резьбы при нарезке?
Причиной могут быть недостаточная смазка, повышенное трение, перегрев, налипание стружки или износ инструмента. На результат также влияют отвод стружки и заданный допуск. Поэтому при дефекте проверяют не только масло, но и состояние метчика, подачу СОЖ и соответствие инструмента требованиям чертежа.
Заключение
Масло для нарезки резьбы влияет на качество метрического профиля через снижение трения, уменьшение риска заедания и помощь в отводе стружки. EP-присадки поддерживают смазочную пленку при тяжелой обработке, но итог зависит также от инструмента, материала, шага и допуска. По этой причине дефекты резьбы нужно диагностировать комплексно.
Следующий шаг для участка - зафиксировать материал, способ нарезания, шаг и требуемый допуск, затем проверить состояние инструмента, подачу и чистоту масла. При изменении СОЖ сравнивайте результаты на одинаковых деталях и в сопоставимых условиях: так можно определить, улучшился ли профиль и снизился ли износ инструмента.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему доставка опасных грузов, таких как фтороуглеродные травители, требует особого подхода к логистике и какие нюансы нужно учесть.
Узнайте, как правильно выбрать фторуглеродный травитель Tetra-Etch, оценить его цену и обеспечить безопасность при работе с фторполимерами.
Фтороуглеродный травитель: условия хранения, срок годности, маркировка и работа после обработки поверхности.