
Цепное масло пищевое: как выбрать смазку для конвейеров и снизить износ
На пищевых предприятиях цепные конвейеры работают в условиях повышенных требований к гигиене и безопасности. Выбор правильной смазки - это не просто забота о продлении срока службы оборудования, но и гарантия соответствия санитарным нормам. Цепное масло с пищевым допуском должно решать две ключевые задачи: безопасно взаимодействовать с продукцией при случайном контакте и эффективно смазывать пары трения, чтобы минимизировать износ звеньев, втулок и роликов. От качества выбранного масла зависят простои оборудования, расходы на ремонт и целостность технологического процесса. Статья поможет закупщикам и техническим специалистам разобраться, по каким параметрам подбирать смазку и какие ошибки при ее применении приводят к преждевременному выходу цепей из строя.
Материал рассчитан на инженеров, снабженцев и технических руководителей производств пищевой промышленности, которые сталкиваются с необходимостью подобрать надежное решение для смазки конвейерных систем.
Почему пищевой допуск недостаточен для снижения износа
Многие закупщики считают, что надпись "пищевое" или "NSF H1" на этикетке - это универсальное решение для всех цепных конвейеров.
На самом деле допуск регулирует только безопасность при контакте с продукцией, а не техническое качество смазки.
NSF H1 означает, что масло допущено при случайном, технически неизбежном контакте с пищей - например, если немного смазки попадет на ленту конвейера рядом с продуктом. Допуск подтверждает соответствие FDA 21 CFR 178.3570 и гарантирует отсутствие вредных для здоровья компонентов. Однако сертификация по NSF ISO 21469, которая относится к гигиеническим требованиям производства смазочных материалов, - это отдельный уровень контроля, требуемый многими аудиторами HACCP.
Для конвейерных цепей недостаточно одного допуска. Нужно смотреть на вязкость, адгезию (способность масла прилипать к поверхности и не стекать), термостабильность и окислительную стойкость. Масло без правильного баланса этих параметров не удержится на цепи, не создаст защитную пленку, и износ будет нарастать независимо от пищевого сертификата. Поэтому выбор начинается с анализа условий работы: температуры, скорости цепи, нагрузки и степени загрязнения рабочей зоны.
Роль смазочной пленки в снижении износа цепей
Все производители оборудования и эксперты отраслевых лубрикаторов единодушны: ключ к продлению срока жизни цепи - это поддержание устойчивой смазочной пленки на рабочих парах трения.
Цепь состоит из звеньев, которые соединяются пальцами и втулками. Именно в этих микроскопических зазорах происходит основной износ, если нет достаточного количества масла.
Когда масло хорошо удерживается на пальце и втулке, оно разделяет трущиеся поверхности, предотвращая их прямой контакт. Это снижает коэффициент трения, уменьшает выделение тепла и замедляет окисление самого масла. Кроме того, циркулирующее масло вымывает микрочастицы загрязнений из зоны трения - то есть очищает цепь изнутри. Без масла загрязнения (пыль, окисленные частицы износа, остатки пищевых продуктов) скапливаются, усиливают абразивное воздействие и ускоряют разрушение звеньев.
Практические кейсы показывают, что при внедрении систем дозированной подачи масла срок службы цепей возрастает в 2–2,5 раза. На консервном заводе после переподборки смазки и установки автоматической системы инжекции цепи вместо обычных 6–7 лет прослужили 12–15 лет. Параллельно снизились потери энергии на трение и упал уровень простоев из-за обрыва цепи. Это доказывает, что инвестиция в правильную смазку окупается не за один квартал.
Синтетические масла против минеральной базы: когда это имеет значение
На конвейерах пищевых производств часто встречаются высокотемпературные участки - зоны вокруг печей, сушилок, стерилизаторов.
Там минеральное масло быстро окисляется, теряет вязкость и перестает защищать цепь. Синтетические базы (PAO и POE) справляются с экстремальными условиями намного лучше.
Синтетическое цепное масло класса ISO VG 320 с индексом вязкости 120 сохраняет свою вязкость в широком диапазоне температур: оно остается текучим при холодных пусках (температура застывания может быть ниже −12 °C) и не деградирует при нагреве до 240 °C и выше. Температура вспышки синтетики обычно составляет 246 °C и более, что гарантирует безопасность даже рядом с горячими поверхностями.
Однако выбор не всегда падает на синтетику. Если цепь работает при комнатной температуре (например, на участке фасовки или упаковки), качественное минеральное масло высокой очистки с пищевым допуском тоже может быть эффективным и при этом более экономичным. Главное - убедиться, что база соответствует условиям работы. Синтетика критична, когда смазка должна работать при температурах выше 100 °C или ниже 0 °C.
Оба типа баз должны содержать антиокислительные и антикоррозионные присадки. Эти добавки замедляют процесс старения масла и защищают металлические части цепи от ржавления, особенно важно в присутствии влажности и санитарных промывок.
Адгезия и термостабильность: параметры, которые работают
Адгезия - это способность масла прилипать к металлу и не стекать под действием силы тяжести и центробежных сил при вращении цепи.
На быстро движущейся цепи обычное масло просто сгорит или стечет, так и не выполнив свою функцию. Поэтому цепные масла специально разработаны с повышенной адгезией: они как бы "прилипают" к каждому звену и остаются на месте дольше.
Для пищевых конвейеров адгезивное цепное масло - это не роскошь, а необходимость. Когда смазка удерживается на цепи, она реже требует пополнения, меньше разбрызгивается и загрязняет окружающее оборудование, а значит, проще соответствовать требованиям санитарии. Кроме того, адгезивное масло проникает глубже в зазоры между пальцем и втулкой, обеспечивая более полную защиту.
Термостабильность связана с природой базового масла и пакетом присадок. Синтетические PAO-масла изначально более устойчивы к термическому разложению, чем минеральные. Но даже минеральное масло высокой степени рафинирования с хорошим антиокислительным пакетом может сохранять свойства при 80–100 °C достаточно долго. Для зон с температурами выше 150 °C обязательна синтетика.
На практике это означает: если на вашем предприятии есть участки с температурой выше 120 °C, берите синтетическое адгезивное цепное масло с пищевым допуском. На холодных участках можно использовать минеральное масло той же функциональности, но с проверкой на вязкость и адгезию.
Как правильно подбирать вязкость для конвейерных цепей
Вязкость масла - это его "густота", или сопротивление потоку.
Для цепей она должна быть оптимальной: слишком жидкое масло не удержится на цепи, слишком густое не проникнет в узкие зазоры между пальцами и втулками.
Вязкость обозначается классом ISO VG: ISO VG 32, ISO VG 46, ISO VG 68, ISO VG 100, ISO VG 220, ISO VG 320 и так далее. Цифра показывает кинематическую вязкость при 40 °C в сантистоксах (cSt). Например, ISO VG 320 означает, что вязкость при 40 °C составляет примерно 310–350 cSt.
Для конвейерных цепей пищевого производства часто применяются классы ISO VG 220 и ISO VG 320. Выбор между ними зависит от трех факторов:
Скорость цепи: быстрые конвейеры требуют более текучего масла (ISO VG 220), чтобы оно не загустевало при вращении и не создавало избыточное сопротивление. Медленные конвейеры могут работать с более вязким маслом (ISO VG 320).
Температура работы: при высокой температуре (свыше 100 °C) масло становится более текучим, поэтому нужно брать класс погуще, чтобы пленка не разрушилась. При комнатной температуре можно обойтись более легким маслом.
Нагрузка на цепь: если цепь передает большую мощность (например, движет тяжелые ванны с продуктом), нужна более вязкая смазка, которая создаст более прочную пленку и лучше выдержит давление.
Индекс вязкости (VI) показывает, насколько масло меняет свою вязкость при изменении температуры. Высокий VI (120 и выше) означает, что вязкость останется более стабильной в широком диапазоне температур. Для пищевых цепных масел обычно подбирают VI не ниже 100–120.
Система подачи масла: разница между ручным нанесением и автоматической смазкой
На небольших участках конвейера смазку часто наносят вручную: работник с масленкой или тряпкой проходит по цепи, нанося масло на звенья.
Это дешево на первый взгляд, но неэффективно. Ручное нанесение быстро стирается, на цепи образуются сухие зоны, и работник может нанести либо слишком мало (не защитит), либо слишком много (будет разбрызгиваться и загрязнять окружение).
Автоматические системы дозированной подачи (инжекционные системы) решают эту задачу принципиально иначе. Насос подает точное количество масла точно в нужный момент, обычно в зону контакта пальца и втулки. Масло под дозировкой попадает внутрь и снаружи цепи, проникает в зазоры и вымывает загрязнения. При такой схеме расход масла часто снижается (потому что масло работает эффективнее), а срок службы цепи возрастает на 50–100%.
Кейсы консервных и фасовочных предприятий подтверждают: при переходе на автоматическую смазку затраты на техническое обслуживание цепей снижаются в 1,5–2 раза за счет снижения количества аварийных остановок и ремонтов. Инвестиция в автоматику окупается за 1,5–2 года, а потом каждый год дает экономию.
Для пищевых производств автоматическая система особенно привлекательна еще и тем, что исключает фактор человека - меньше шансов, что масло попадет не туда или его будет слишком много, а значит, выше соответствие санитарным требованиям.
Соответствие пищевым нормам и сертификации
На этикетке пищевого цепного масла вы найдете несколько ключевых пометок.
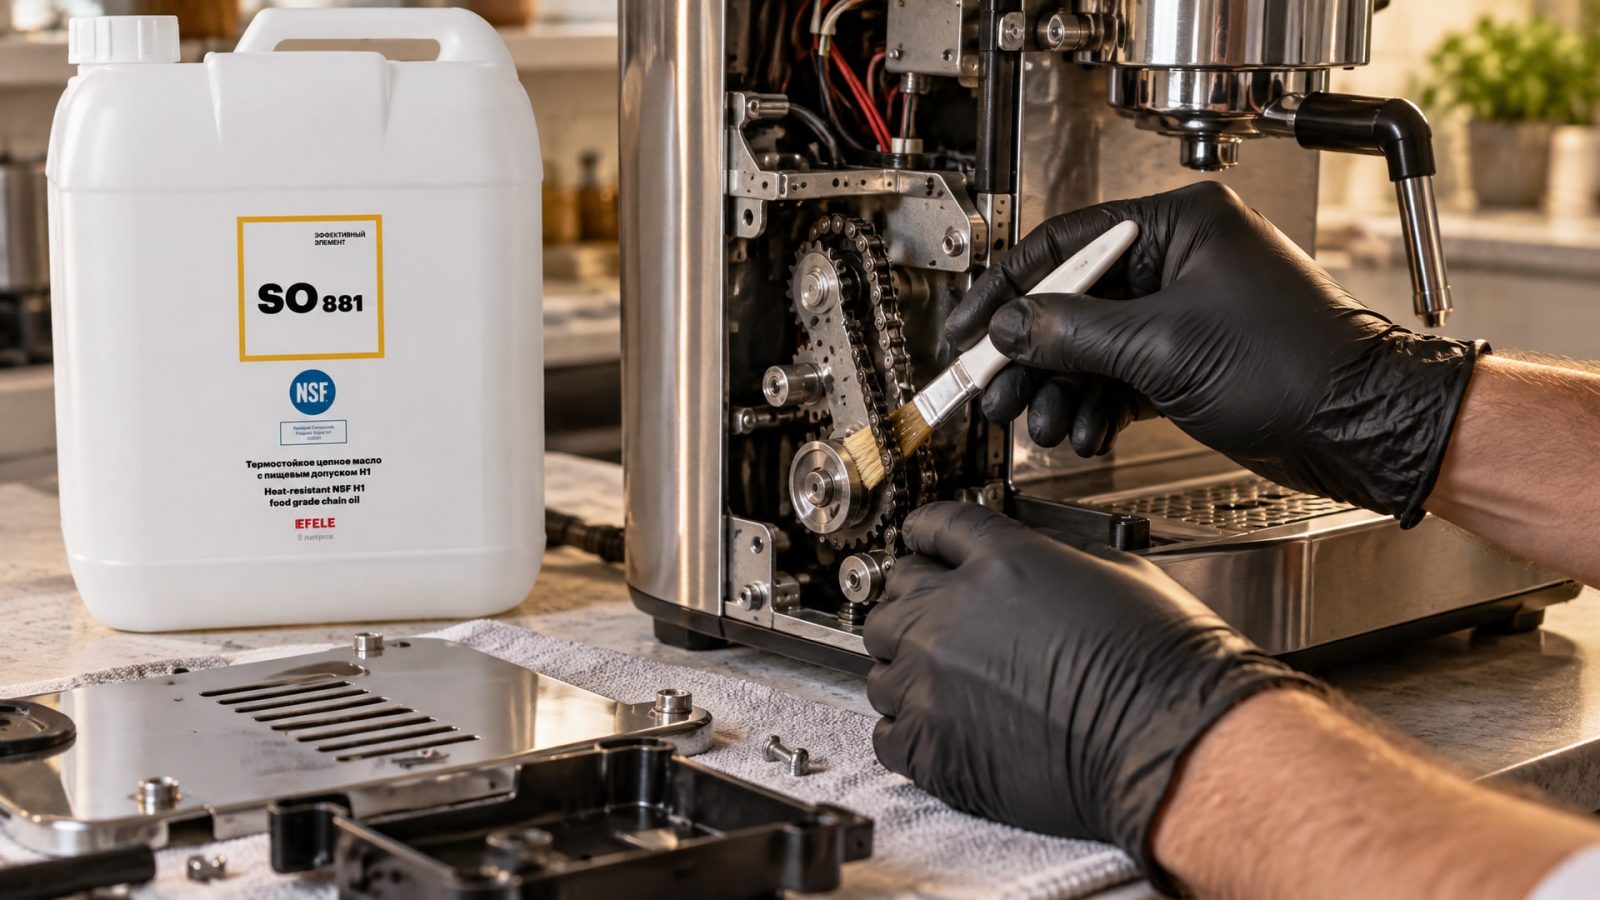
NSF H1 - основная; она подтверждает, что масло безопасно при случайном контакте с пищей согласно норме FDA 21 CFR 178.3570. Эта пометка - обязательный минимум для любого производства в Европе и США.
NSF ISO 21469 - более строгий стандарт, относящийся к гигиене производства. Он устанавливает требования к микробиологической чистоте смазочного материала и условиям его производства. Если ваше производство проходит HACCP-аудиты или вы работаете с международными брендами продуктов питания, требуется ISO 21469.
Для пищевого масла при выборе проверяйте оба допуска. NSF H1 гарантирует безопасность, NSF ISO 21469 - надежность и соответствие лучшим практикам пищевого машиностроения. Если в прайсе указаны обе сертификации, это признак того, что перед вами добросовестный производитель, а не поставщик "условно пищевого" масла.
Термостойкое цепное масло EFELE SO-881 с допуском NSF H1 демонстрирует сочетание этих требований: высокая адгезия обеспечивает удержание пленки на цепи, устойчивость к смыванию водой позволяет сохранять защиту при санитарных промывках, а синтетическая основа гарантирует термостабильность в горячих зонах конвейера. На практике такой подход значительно снижает финансовые потери от преждевременного износа.
Частые ошибки при выборе и применении пищевого цепного масла
Ошибка 1: полагаться только на пищевой допуск Закупщик видит H1 на этикетке и думает, что масло универсально подходит для всех цепей. На деле это как купить "автомобильное масло" без учета вязкости и сезонности. Проверяйте вязкость, адгезию, температурный диапазон, индекс вязкости. Запросите техлист у поставщика.
Ошибка 2: редкая или нерегулярная смазка из экономии Инженеры иногда считают, что редкая смазка экономит средства. На самом деле это приводит к ускоренному износу и дорогостоящему ремонту. Правильная смазка с правильной периодичностью - это инвестиция, а не расход.
Ошибка 3: смешивание разных масел Если на складе осталось старое масло, а новое уже куплено, искушение их смешать велико. Не делайте этого. Разные базы, разные присадки - непредсказуемый результат. Сначала полностью вывели старое масло, потом заливали новое.
Ошибка 4: применение "универсального" масла для всех участков Если на предприятии есть и холодные участки упаковки, и горячие зоны сушилки, один класс масла не подойдет для обоих. Правильное решение: синтетическое масло ISO VG 320 с высоким индексом вязкости (120+) охватит оба диапазона, или подбирать отдельно для каждого участка.
Ошибка 5: игнорирование адгезии На быстрых конвейерах обычное масло просто стекает и не защищает цепь. Адгезивные смазки разработаны именно для этого - они прилипают к звеньям и остаются на месте. Для пищевой конвейерной техники это почти обязательный параметр.
Часто задаваемые вопросы
Какой допуск обязателен для пищевого цепного масла?
Основной допуск - NSF H1, который подтверждает безопасность при случайном контакте с продукцией согласно FDA 21 CFR 178.3570. Дополнительно проверяйте сертификацию NSF ISO 21469, если ваше производство входит в систему HACCP. Оба допуска вместе дают полное подтверждение пищевого применения.
Можно ли использовать минеральное масло вместо синтетического на горячих участках?
На участках с температурой выше 120 °C минеральное масло быстро окисляется и теряет защитные свойства. Синтетические PAO-масла разработаны для работы до 240 °C. Если у вас высокотемпературные зоны, выбирайте синтетику с пищевым допуском - это не переплата, а правильный расчет.
Как часто нужно смазывать цепь?
На конвейерах пищевого производства рекомендуется частая дозированная подача смазки - это помогает вымывать загрязнения и поддерживать защитную пленку. При ручном нанесении проверяйте цепь не реже чем каждые 20–30 часов работы. При автоматической системе периодичность установится исходя из расхода и типа масла.
Почему цепь быстро ржавеет, если масло пищевое?
Пищевой допуск относится к безопасности при контакте с продуктом, а не к защите от коррозии. Если масло не содержит антикоррозионных присадок или они истощены, цепь будет ржаветь. Проверьте, содержит ли масло антиокислительный и антикоррозионный пакет, и убедитесь, что цепь часто подвергается влажным промывкам (в этом случае требуется масло с усиленной защитой от влаги).
Что означает вязкость ISO VG 320 в практике?
ISO VG 320 означает, что при температуре 40 °C кинематическая вязкость масла составляет примерно 310–350 сантистокс. Это масло будет текучим при комнатной температуре, но останется достаточно плотным при нагреве до 100–150 °C, чтобы сохранить защитную пленку. Для большинства конвейерных цепей пищевого производства это оптимальный класс.
Заключение
Выбор цепного масла пищевого производства начинается с понимания, что допуск NSF H1 - это только первый шаг. Для эффективного снижения износа цепи необходимо подобрать масло, которое создаст устойчивую смазочную пленку, будет адгезивным, термостабильным и соответствовать условиям работы конкретного участка. Синтетические масла ISO VG 320 с индексом вязкости 120 и выше показывают лучшие результаты в горячих зонах, а правильная периодичность смазки (особенно при автоматической системе подачи) может увеличить срок службы цепей с 6–7 до 12–15 лет.
Следующий шаг - запросить у поставщика полный техлист выбранного масла, убедиться в наличии обоих допусков (NSF H1 и NSF ISO 21469), согласовать с инженером условия работы вашего конвейера и протестировать масло на контрольном участке перед внедрением на всей линии. Это снизит риск ошибки выбора и позволит оптимизировать затраты на смазку в долгосрочной перспективе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку и подготовить садовый инструмент, чтобы обеспечить надежную защиту металла от ржавчины.
Высокотемпературный герметик для резьбовых соединений: выбор по давлению, среде и типу резьбы для предотвращения протечек.
Узнайте, как выбрать разъемный фиксатор резьбы для надежной фиксации болтов и гаек, предотвращая самопроизвольное отвинчивание.