
Как обеспечить герметичность резьбовых соединений при высоких температурах
Высокотемпературный герметик - это не универсальное решение, а точно подобранный материал для конкретных условий работы. Многие технические специалисты ошибаются, выбирая герметик только по цвету или маркировке «высокотемпературный», забывая, что температурный диапазон - лишь один из критериев. Не менее важны давление в системе, тип среды (газ, пар, масло, санитарные среды), размер резьбы и требование к демонтажу. Статья разбирает, как правильно выбрать герметик для резьбы при высокой температуре, на какие параметры смотреть и какие ошибки приводят к потеканиям и отказам.
Эта информация полезна закупщикам промышленного сектора, инженерам и техническим специалистам, которые отвечают за надежность систем отопления, котельных, выхлопов, печей и прочих узлов с повышенными тепловыми нагрузками. Вы узнаете критерии выбора, технологию нанесения, типичные ошибки и когда нужны специализированные материалы вместо обычных анаэробных герметиков.
Температурные пределы разных типов герметиков для резьбы
Не все герметики, заявленные как «высокотемпературные», одинаково работают при высокой температуре.
Разница между стандартным и специальным составом может быть в 100–150 °C.
Анаэробные герметики стандартной серии держат непрерывную работу в диапазоне от -55 до +150 °C. Это универсальные материалы для большинства промышленного оборудования: машиностроения, гидросистем, пневматики. Однако когда резьба находится рядом с печью, котлом, выхлопной трубой или нагревательным элементом, стандартная анаэробная система уже неэффективна.
Высокотемпературные анаэробные герметики расширяют верхний предел до 200–250 °C. Они сохраняют адгезию и прочность там, где обычный материал начинает деградировать. Однако даже они не рассчитаны на экстремальный нагрев выше заявленного диапазона.
Силиконовые высокотемпературные герметики предназначены именно для печей, котлов, выхлопных трактов и нагревательных элементов. Их термостойкость доходит до 316 °C (600 °F). Эти составы работают по иной химии, чем анаэробные системы, и часто используются не как резьбовой фиксатор в классическом смысле, а как теплостойкая прокладка или уплотнение.
Практический совет: перед покупкой изучи техническое описание (TDS) конкретного герметика. Там четко указана максимальная рабочая температура при непрерывной работе и пиковые значения. Если паспорт молчит, это красный флаг.
Критерии выбора герметика для высокотемпературной резьбы
Температура - это первый, но не единственный фактор.
Даже если герметик держит 250 °C, он может быть непригоден для вашего узла.
Давление в системе определяет требуемую прочность герметика. Резьба под давлением требует более прочной адгезии и стойкости к вымыванию, чем статическое соединение. Герметики разделяются по средней прочности сцепления: низкая (легкая разборка), средняя (стандартная резьба) и высокая (фиксированные соединения).
Тип рабочей среды - часто критичнее температуры. Газ, пар, термомасло, санитарные растворы, кислород требуют разных химий герметика. Один состав может выдержать 250 °C в сухом газе, но разложиться при 200 °C в контакте с паром. Всегда проверяй совместимость по среде в TDS.
Размер резьбы и величина зазора влияют на скорость отверждения и герметичность. Для крупных резьб (свыше 1 дюйма) и больших зазоров может понадобиться более вязкий состав или специальная паста, а не жидкий герметик. Тонкий герметик может не заполнить большой зазор, и микроподтеки обеспечены.
Возможность последующего демонтажа - важный критерий. Если соединение разбирается регулярно или находится в труднодоступном месте, выбери материал с низкой или средней прочностью. Высокопрочные составы при нагреве могут потребовать специального нагревательного инструмента для демонтажа.
На практике специалисты составляют таблицу требований к узлу, а потом ищут герметик, который соответствует всем пунктам. Один параметр не решает.
Как правильно применять высокотемпературный герметик на резьбе
Выбрав подходящий материал, важно его правильно нанести.
Ошибки при нанесении - самая частая причина протечек, даже если герметик подобран верно.
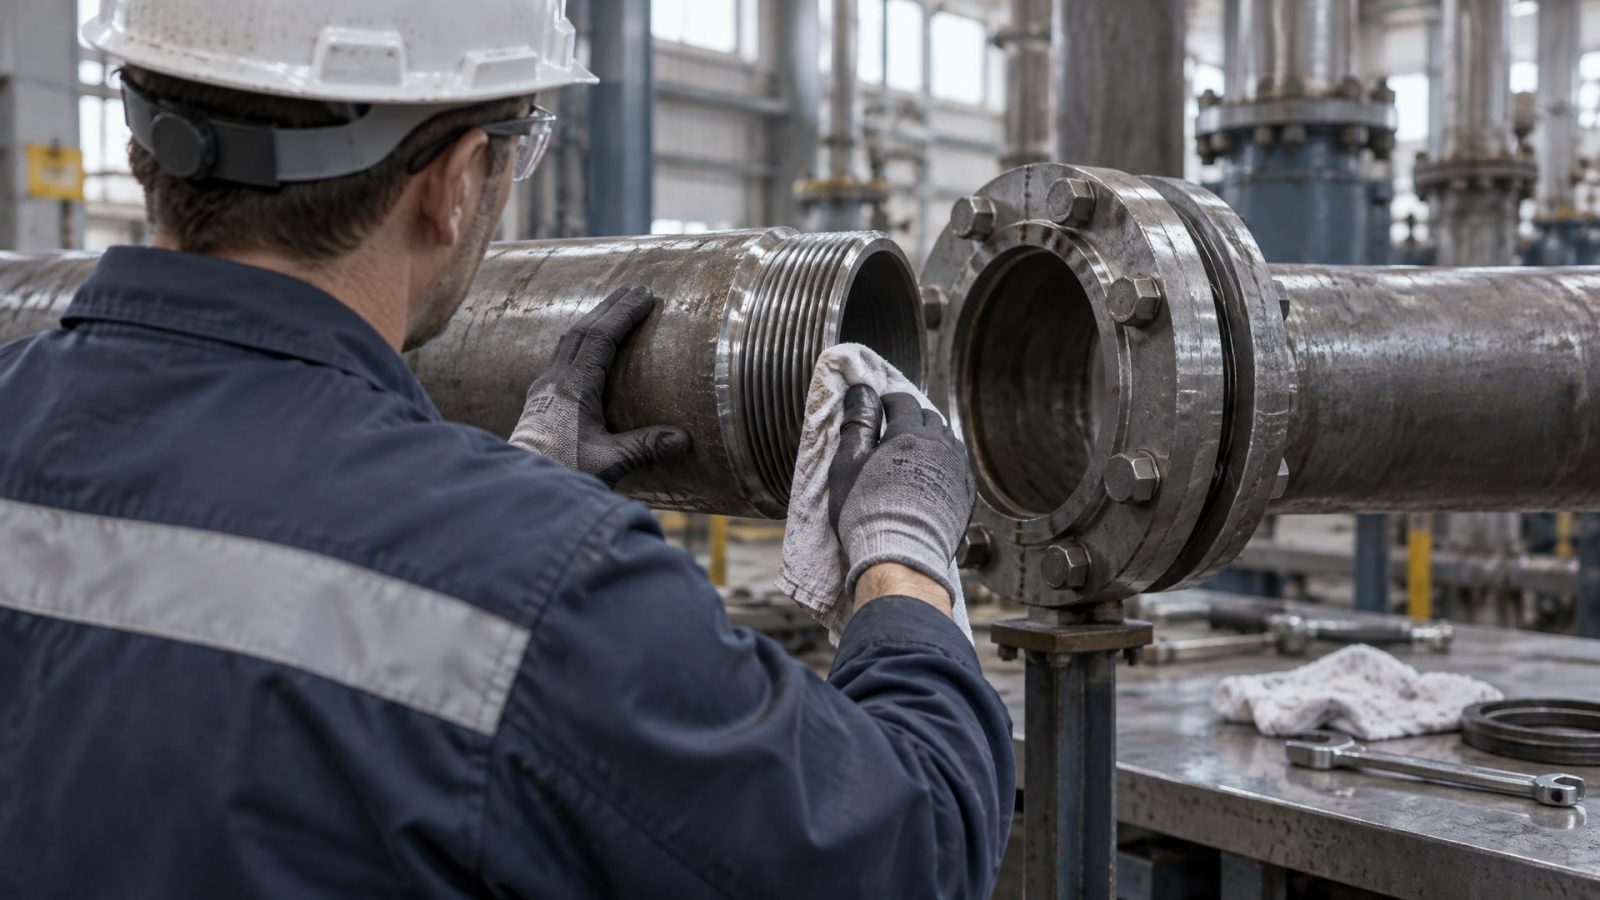
Подготовка поверхности. Первый шаг - удалить масло, грязь, окалину и остатки старого герметика. Промышленная резьба часто покрыта защитным маслом с завода; его обязательно смыть спиртом или ацетоном. Адгезия герметика напрямую зависит от чистоты: грязная резьба - потеки через неделю. Используй щетку или ерш для резьбы, потом протри сухой тряпкой. Дай время испариться влаге.
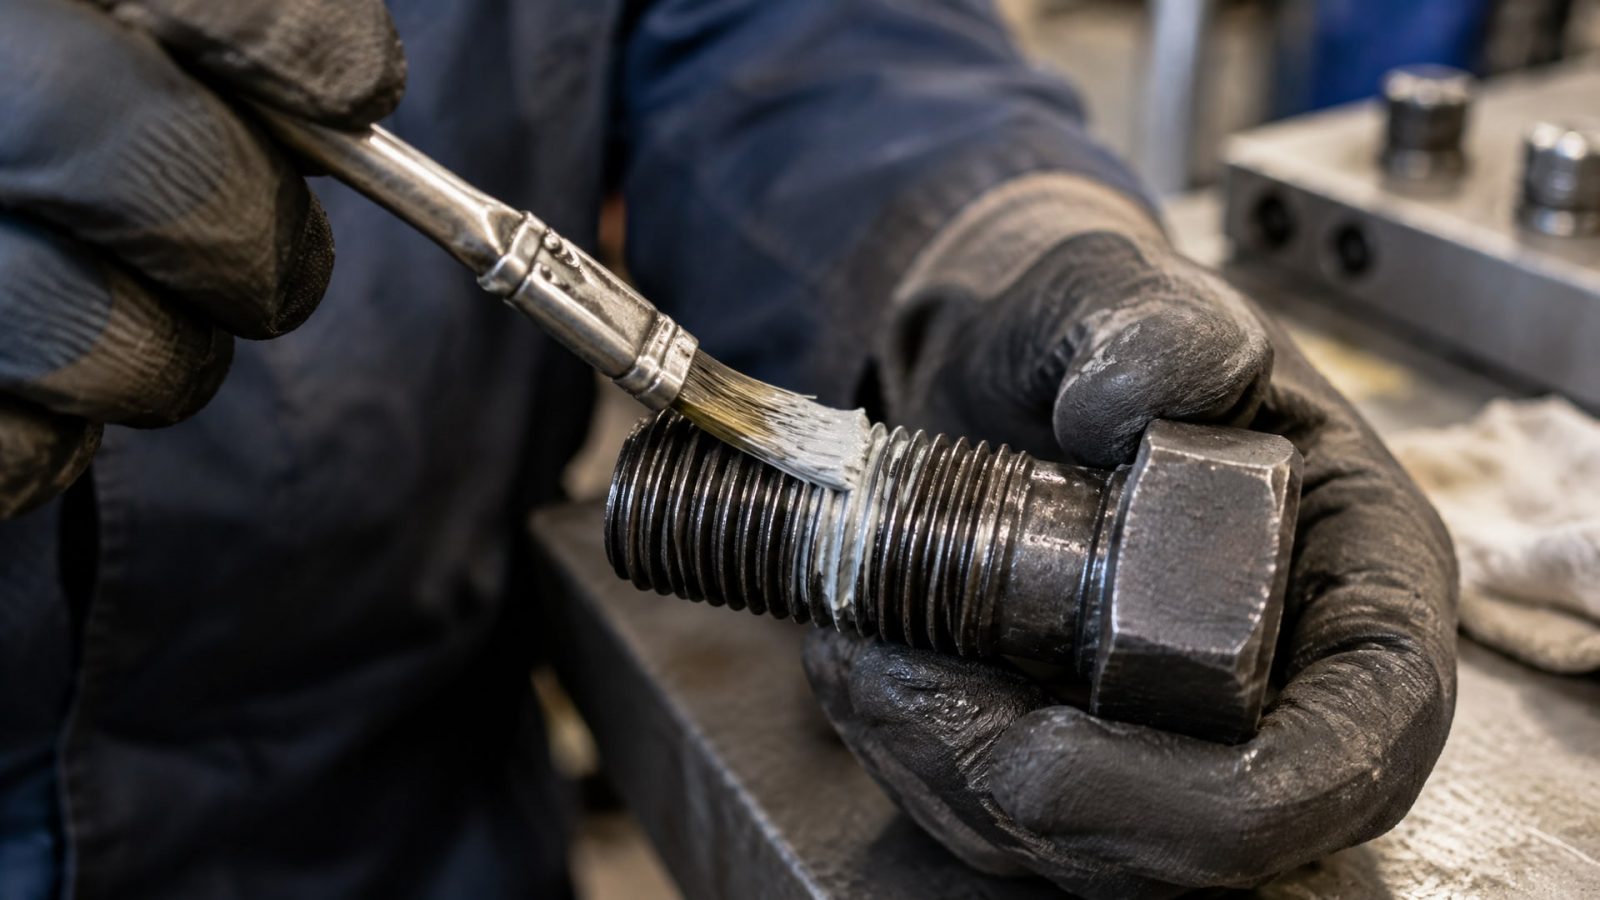
Нанесение на ведущие витки. Инструкции обычно рекомендуют наносить герметик не на всю резьбу, а на ведущие витки (верхние 2–3 витка болта или шпильки). Тонкая волна материала вдоль гребня витков достаточна для герметичности и экономит расход. Избыток не улучшает результат и может осложнить сборку.
Время выдержки перед затягиванием и нагружением. После нанесения дай герметику время на начальное отверждение (обычно 5–10 минут). Затем собери соединение и затяни болт или гайку с рекомендованным моментом. Однако для полной прочности и стойкости к среде обычно требуется выдержка не менее 24 часов перед подачей давления или нагревом. Ранняя нагрузка - частая причина микроподтеканий.
Затяжка с правильным моментом. Не обязательно перетягивать; слишком большой момент деформирует герметик и может нарушить герметичность. Рекомендованный момент указан в технической документации или в каталоге резьбы. Придерживайся его.
Результат: долговечное, герметичное соединение, которое держит давление и температуру заявленное время без потеков и усадки.
Специфика высокотемпературных герметиков для печей и котлов
Для узлов, напрямую подвергающихся нагреву (печи, котлы, выхлопные системы, нагревательные элементы), требования к герметику особенные.
Во-первых, сам герметик должен быть спроектирован для таких условий. На паспорте должно быть прямо указано: «suitable for furnaces», «for boilers», «for exhaust stacks», «for heating elements». Это означает, что химия протестирована на термоудары, цикличность нагрева-охлаждения и контакт с агрессивными газами или парами.
Во-вторых, высокотемпературные герметики часто наносятся иначе, чем стандартные анаэробные системы. Например, силиконовые высокотемпературные герметики требуют отвердевания при комнатной температуре или специального ускорителя. Они работают иначе: не как фиксатор, а как гибкое уплотнение, которое компенсирует расширение металла при нагреве.
В-третьих, регулярные циклы охлаждения и нагрева (тепловые удары) нагружают герметик намного сильнее, чем постоянная температура. Даже если герметик держит 300 °C при статическом нагреве, циклический нагрев до 250 °C может его разрушить быстрее. Поэтому сверяйся не только с максимальной температурой, но и с условиями цикличности.
Для котельных и отопительных систем часто рекомендуются материалы с пиковой термостойкостью выше рабочей температуры на 50–100 °C. Это дает запас на деградацию материала со временем.
Типичные ошибки при выборе и применении высокотемпературного герметика
Опытные инженеры знают, что неправильный выбор герметика - это не только потеки, но и остановки производства, переделки и затраты на ремонт.
Ошибка 1: выбор по цвету вместо паспорта. Красный герметик популярен и ассоциируется с жаростойкостью, но цвет - это лишь пигмент. Один красный герметик может держать 150 °C, другой -300 °C. Решающее значение имеет TDS, а не цвет.
Ошибка 2: игнорирование типа среды. Герметик может держать заявленную температуру в сухом газе, но разложиться при том же нагреве в контакте с паром, маслом или кислородом. Всегда проверяй совместимость по среде в техническом паспорте.
Ошибка 3: недостаточная подготовка резьбы. Грязная или промасленная поверхность - главная причина ранних протечек. Многие наносят герметик поверх защитного масла с завода. Результат неизбежен: герметик не прилипает, соединение потекает на следующий день.
Ошибка 4: подача давления до полного отверждения. Герметик начинает работать через 5–10 минут, но полная прочность достигается через 24 часа. Нетерпеливый запуск системы под давлением раньше времени приводит к микроподтекам и усадке.
Ошибка 5: неправильный выбор по размеру резьбы. Жидкий герметик для мелких резьб может не заполнить большой зазор в резьбе диаметром 2 дюйма. В таких случаях нужна более вязкая паста или специальный герметик для крупной резьбы.
Ошибка 6: попытка использовать обычный герметик для высокотемпературных узлов. На печах и котлах, где рабочая температура выше 150 °C, обычный анаэробный герметик просто разложится. Это вопрос не экономии, а физики.
Когда нужны специализированные материалы вместо резьбового герметика
Иногда высокотемпературный герметик для резьбы - это не лучшее решение.
Есть ситуации, когда специализированные материалы эффективнее.
Для экстремальных температур выше 316 °C (например, в некоторых выхлопных системах, плавильных печах) резьбовой герметик может быть малоэффективен. На этом уровне переходят на керамические пасты, стекловидные эмали или металлические прокладки.
Для систем с постоянной вибрацией и циклической нагрузкой (компрессоры, генераторы, машины) герметик может недостаточно держать резьбу при совместном действии температуры и вибрации. Здесь часто добавляют механическую страховку (контргайка, шайба) или переходят на анаэробные клеи более высокой прочности.
Для резьб в агрессивных средах (кислород под давлением, хлор, фтор) обычный герметик может быть несовместим. Требуется специальная химия с документированной совместимостью.
Для разборных соединений, которые регулярно разбираются горячими - герметик может срастаться с витками резьбы, и демонтаж становится сложен даже с нагревом. В таких случаях рассматривают альтернативы: графитовые смазки для высокой температуры, слой PTFE-ленты или специальные термостойкие пасты с низкой адгезией.
Перед тем как увеличивать прочность герметика или менять материал, сначала пересчитай все условия: температуру, давление, вибрацию, тип среды, размер резьбы и режим эксплуатации. Часто правильный выбор стандартного герметика дешевле, чем переход на экзотические материалы.
Герметик красный высокотемпературный и другие цвета: стандарты и мифы
В отрасли герметики для высокой температуры часто идентифицируют по цвету: красный, черный, зеленый.
Это удобно, но создает иллюзию, что цвет гарантирует свойства.
Красный герметик исторически связан с высокой термостойкостью и стал популярен в автомобильной и котельной отраслях. Однако красный цвет - это просто пигмент, добавленный производителем. Один красный герметик может держать до 300 °C, другой - только 200 °C. Цвет не является стандартом и не гарантирует параметры.
Черный герметик часто используется для глушителей, выхлопных систем и котлов. Черный пигмент хорошо видим на металле, а не потому, что он более термостоек. Опять же, температурный диапазон зависит от химии, а не от цвета.
Зеленый, синий, прозрачный герметики встречаются реже в высокотемпературных применениях, но существуют. Их цвет часто служит для идентификации типа (например, герметики разных производителей могут разных цветов).
Итог: цвет герметика - это маркировочный признак, а не гарантия термостойкости. Всегда читай паспорт. Красный герметик может быть неподходящим, а зеленый - идеальным для вашего узла. Не делай вывод по виду.
Когда рекомендуется EFELE и как выбрать между вариантами
При выборе анаэробного герметика для резьбовых соединений с риском разрушения или вымывания под температурой в промышленных условиях закупщики часто сталкиваются с дилеммой: нужна ли максимальная прочность или достаточна легкая разборка.
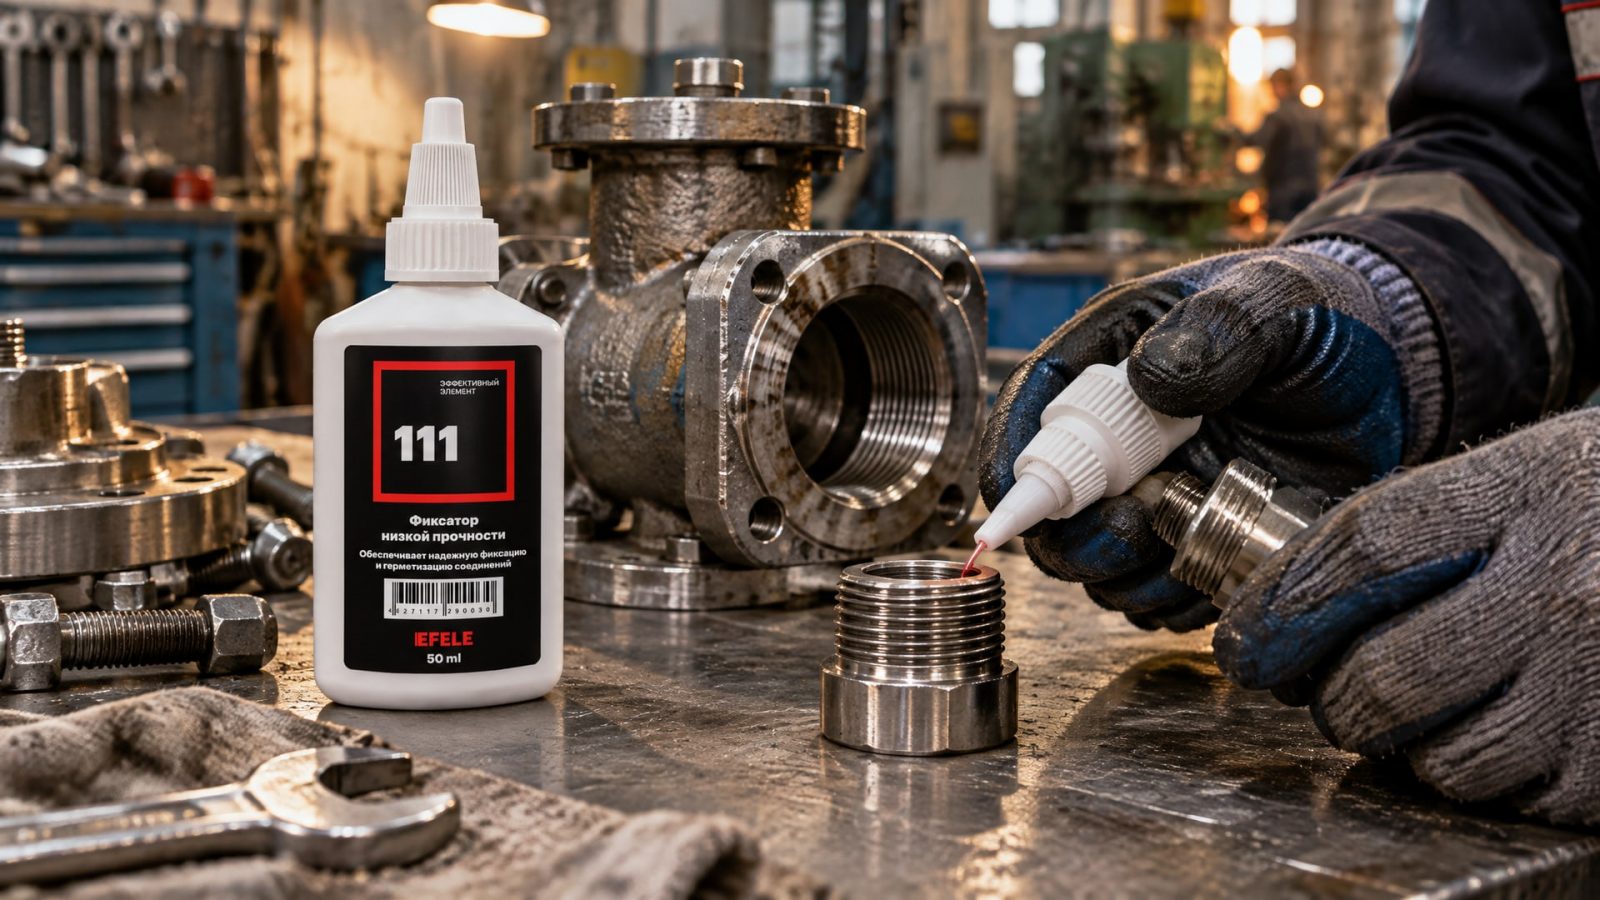
Практика показывает, что для узлов, где возможен последующий ремонт и разборка, важнее выбрать материал с контролируемой адгезией. EFELE 111 - анаэробный фиксатор резьбы низкой прочности, работающий в стандартном температурном диапазоне до +150 °C, часто становится первым выбором на производствах благодаря балансу между герметичностью и простотой демонтажа без применения специального инструмента.
В случаях, когда требуется максимальная термостойкость и высокая прочность для фиксации вал-втулочных соединений и критичных резьбовых узлов, оптимальным выбором является особо термостойкий анаэробный клей EFELE 119, способный выдерживать температуры до +280 °C. Это решение часто используется на котельных, в системах горячего водоснабжения и в прочих узлах, где обычный герметик деградирует.
Часто задаваемые вопросы
Какой герметик выбрать для резьбы, работающей при 200 °C?
При 200 °C стандартный анаэробный герметик (до +150 °C) уже неэффективен. Нужен специальный высокотемпературный анаэробный герметик или силиконовый состав, рассчитанный на 200–250 °C. Сверяйся с TDS конкретного материала: важны не только температура, но и тип среды (газ, пар, масло). Для печей и котлов берите герметики, явно заявленные для таких узлов.
Правда ли, что красный герметик всегда более термостойкий?
Нет, это миф. Красный пигмент - это просто краситель, который добавляют в герметик для видимости и исторической ассоциации с жаром. Один красный герметик может держать 150 °C, другой -300 °C. Решающее значение имеет химический состав и паспортные данные, а не цвет. Всегда читай TDS перед покупкой.
Нужно ли наносить герметик на все витки резьбы?
Нет. Обычно инструкции рекомендуют наносить герметик на ведущие (верхние) 2–3 витка болта, а не покрывать всю длину. Тонкой волны материала вдоль гребня витков достаточно для герметичности и экономит расход. Избыток усложняет сборку и может потечь.
Можно ли сразу подавать давление после затягивания соединения с герметиком?
Нет, требуется выдержка. После сборки дай герметику минимум 24 часа на полное отверждение перед подачей давления или нагревом. Ранняя нагрузка приводит к микроподтекам и усадке герметика. Это особенно критично для высокотемпературных составов.
Какая разница между герметиком для глушителя и герметиком для котла?
И глушители, и котлы работают при высокой температуре, но условия разные. В глушителе часто цикличный нагрев с вибрацией и контакт с выхлопными газами. В котле - постоянный нагрев и контакт с паром или горячей водой. Герметики разных производителей часто специализируют на конкретных применениях. Сверяйся с TDS, что указано: «suitable for exhaust», «for boilers» и так далее.
Почему герметик течет, если он заявлен как высокотемпературный?
Частые причины: грязная резьба (масло, окалина), нанесение без полного отверждения, неправильный выбор по среде (герметик держит температуру, но не совместим с паром или маслом), перетяжка или недотяжка болта, а также превышение рекомендованной температуры. Каждый раз проверяй четыре фактора: чистота поверхности, полное отверждение, совместимость по среде, правильный момент затяжки.
Заключение
Герметичность резьбовых соединений при высокой температуре - это не только выбор правильного герметика, но и соблюдение технологии его применения. Высокотемпературный герметик подбирается по паспортному температурному диапазону, типу среды (газ, пар, масло), давлению, размеру резьбы и требованиям к разборке. Цвет, название и популярность бренда - вторичны.
Правильный подход: 1) определи все условия работы узла (температура, давление, среда, цикличность); 2) сверяйся с техническими паспортами (TDS) конкретных герметиков; 3) тщательно подготовь резьбу (очистка от масла и грязи); 4) нанеси герметик на ведущие витки; 5) дай полное отверждение перед нагружением (24 часа). Эти простые шаги избегут потеков, отказов и затрат на переделку. Начни с уточнения всех параметров вашего узла и поиска герметика, чей паспорт соответствует всем пунктам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для надежной фиксации болтов и гаек, предотвращая самопроизвольное отвинчивание.
Узнайте, как правильно выполнить переход с индустриальных на пищевые масла, чтобы обеспечить безопасность пищевого производства.
Узнайте, как проникающая смазка для резьбовых соединений поможет открутить закисший болт без срыва граней.