
Причины темных пятен на медной проволоке и роль смазки волочения
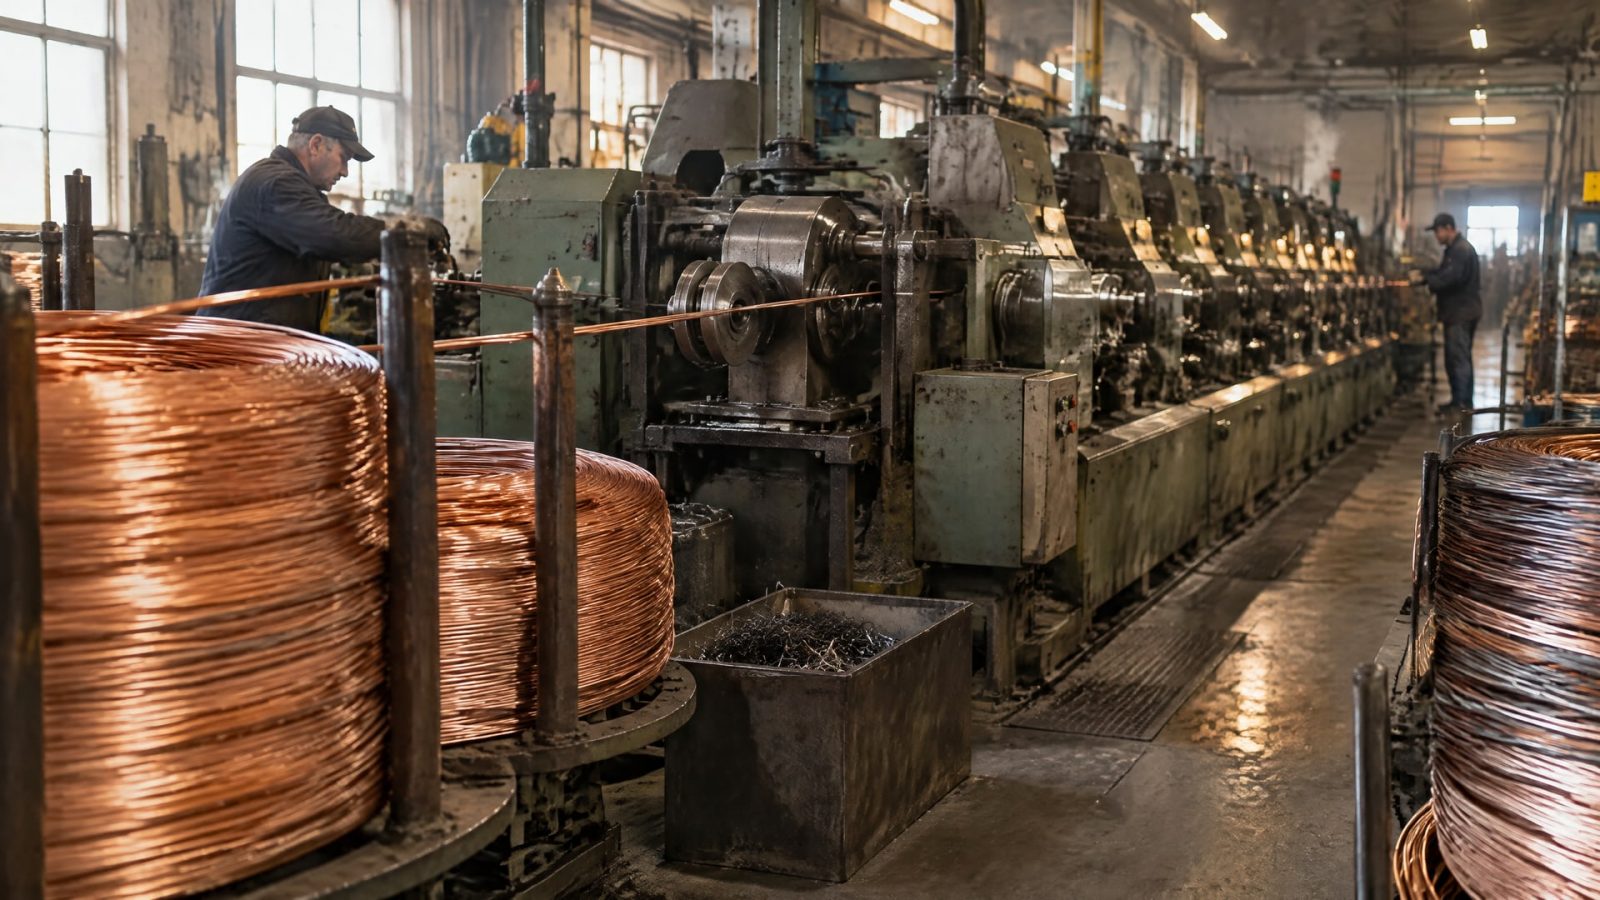
Темные пятна на медной проволоке чаще связаны не с дефектом металла, а с условиями волочения: перегревом, окислением, загрязнением или ухудшением свойств рабочей жидкости. Чтобы устранить потемнение, нужно проверить температуру проволоки и эмульсии, охлаждение, pH и чистоту системы, а затем определить, требуется ли корректировка режима или замена смазки волочения проволоки.
Материал будет полезен инженерам, технологам и закупщикам, которые разбирают причины ухудшения поверхности и выбирают смазку для медной проволоки. Ниже рассмотрены признаки основных неисправностей, порядок диагностики, требования к рабочей жидкости и действия при шламообразовании. Отдельно поясняется, почему состав для меди нельзя автоматически выбирать для сухого волочения или обработки нержавеющей проволоки.
Почему появляются темные пятна на медной проволоке
Основная причина потемнения медной проволоки в процессе волочения - перегрев.
При повышенной температуре ускоряется окисление меди, из-за чего поверхность теряет чистый вид. Нагрев может сопровождаться ухудшением смазывания: пленка работает менее эффективно, а трение и дальнейший нагрев становятся сложнее контролировать.
Вторая группа причин связана с состоянием рабочей жидкости. При высоких температурах или ухудшении состава возрастает риск шламообразования и отложений. Продукты деградации загрязняют систему и могут ухудшать качество поверхности проволоки. Если смазка теряет рабочие свойства, проблема не обязательно решается простым увеличением ее концентрации.
Потемнение также может возникнуть при снижении pH и росте загрязнений. В летний период такие дефекты встречаются чаще: рабочая жидкость может быстрее ухудшаться, а недостаточное охлаждение усиливает неблагоприятное воздействие температуры. Поэтому сезонное появление черных пятен - повод проверить не только дозирование смазки, но и теплоотвод, чистоту жидкости и состояние оборудования.
Если дефект проявляется после отжига, причину стоит искать не только на участке волочения. На цвет поверхности могут влиять нагрев проволоки и недостаточное охлаждение после термообработки. Для диагностики важно установить, на каком этапе появляются пятна: сразу после волочения, после отжига или после охлаждения. Это поможет отделить проблему смазки от нарушений последующих операций.
Как определить причину потемнения
При диагностике полезно сопоставить внешний вид проволоки с состоянием процесса.
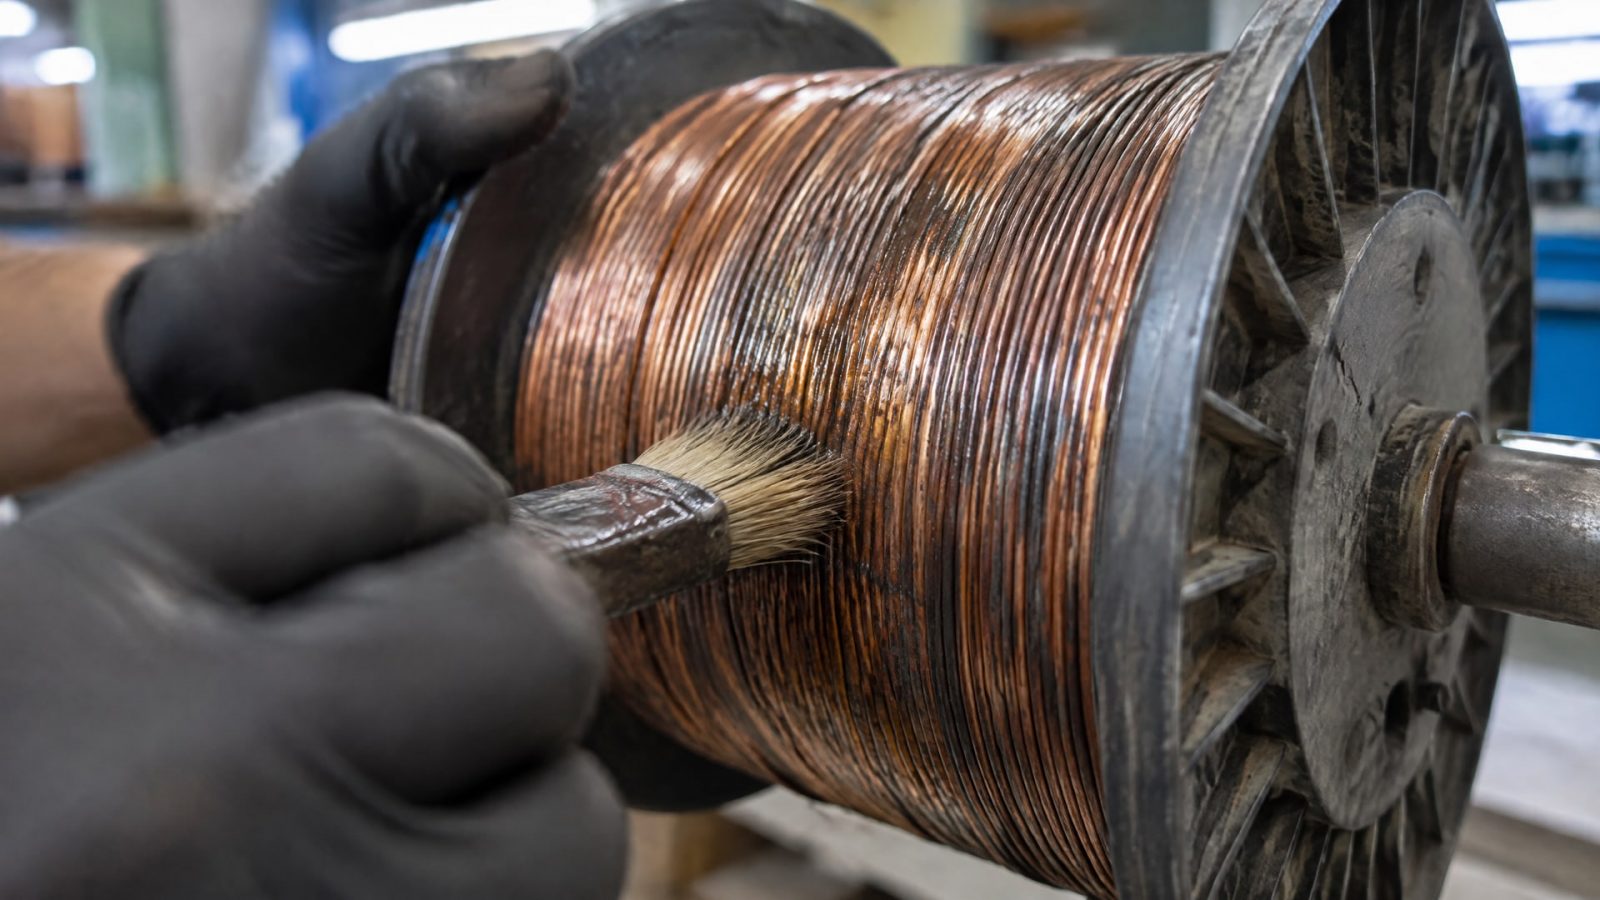
Темные участки сами по себе не указывают однозначно на одну причину: похожий результат могут дать перегрев, загрязненная жидкость и остатки продуктов деградации. Проверку лучше вести последовательно, не меняя одновременно несколько параметров.
| Что проверить | Возможный признак проблемы | Что предпринять |
|---|---|---|
| Температуру проволоки и рабочей жидкости | Потемнение усиливается при недостаточном охлаждении | Проверить режим охлаждения и тепловую нагрузку процесса |
| Состояние жидкости и pH | Пятна совпадают с ухудшением состояния эмульсии | Проверить pH, загрязнения и необходимость замены |
| Фильтрацию и чистоту системы | В жидкости присутствуют загрязнения и продукты деградации | Проверить фильтрацию, очистить систему и оценить состояние жидкости |
| Концентрацию рабочей смеси | Смазывание или чистота поверхности ухудшились после изменения дозирования | Проверить концентрацию и корректировать ее по требованиям процесса |
| Этап появления дефекта | Пятна возникают после отжига или охлаждения | Проверить режим отжига и охлаждение проволоки |
Не стоит сразу считать потемнение признаком плохого исходного металла. Источники связывают дефект прежде всего с параметрами процесса и состоянием смазки. Также нельзя сводить диагностику к одной проверке концентрации: слишком слабая смесь может ухудшать смазывание и защиту, а чрезмерная концентрация способна увеличить остатки и загрязнение.
Если изменение температуры, pH или загрязненности совпало по времени с появлением дефекта, сначала проверьте соответствующий участок процесса. Такой подход помогает избежать необоснованной замены смазки и сохраняет возможность выявить первопричину, а не только временно изменить внешний вид проволоки.
Как выбрать смазку волочения проволоки для меди
Для медной проволоки обычно применяют водосмешиваемые смазки и эмульсии.
В зависимости от операции также используют синтетические или полусинтетические составы. При подборе важно оценивать не одно свойство, а сочетание смазывающей способности, охлаждения, низкого пенообразования и защиты от окисления.
Рабочая жидкость должна поддерживать чистоту поверхности и не провоцировать окрашивание проволоки или образование нежелательных остатков. Для медных операций также важны фильтруемость и способность смазки защищать от коррозии и потемнения. При выборе состава следует учитывать материал проволоки и условия процесса, а не ориентироваться только на общее назначение «для волочения».
Рабочую концентрацию подбирают с учетом требований процесса. Слишком слабая смесь может ухудшить смазывание и защиту, а чрезмерная - увеличить количество остатков и загрязнение. Поэтому изменение концентрации следует оценивать вместе с состоянием эмульсии, фильтрацией, охлаждением и качеством поверхности. Само по себе усиление дозировки не устраняет перегрев или шламообразование.
Снабженцу и инженеру при выборе стоит сверить с документацией на состав его назначение для меди, требования к чистоте проволоки, пенообразованию и фильтруемости. Если после смены смазки поверхность стала темнеть, важно проверить совместимость нового состава с режимом работы и системой подачи. Также следует выяснить, не связана ли проблема с загрязнениями, оставшимися в оборудовании от прежней жидкости.
Шламообразование и замена смазки волочения
Шлам и отложения указывают на загрязнение системы или ухудшение рабочей жидкости.
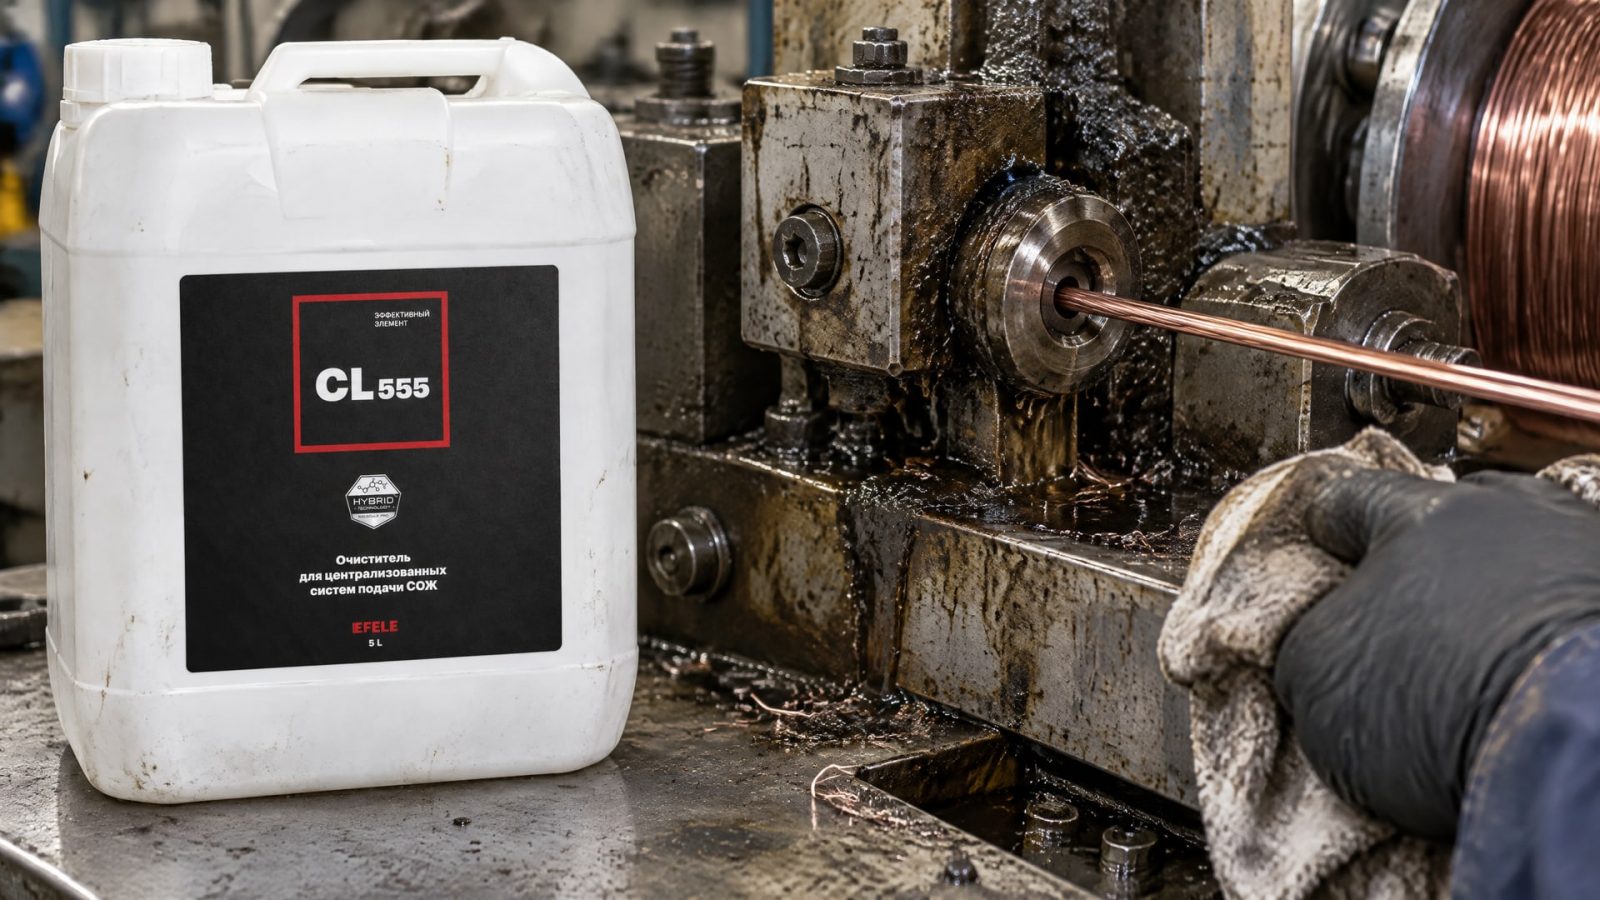
Они могут нарушать работу смазочной пленки и влиять на чистоту поверхности проволоки. Если просто залить свежую смазку поверх загрязнений, состояние оборудования и новой жидкости может быстро ухудшиться. Поэтому замена смазки волочения должна включать оценку чистоты системы.
Перед заменой проверьте состояние жидкости, уровень загрязнений, фильтрацию и охлаждение. Если обнаружен шлам, сначала предусмотрите очистку оборудования, а затем заполнение новой рабочей смесью. При подготовке системы к замене смазки в производственной практике применяют специализированные очистители. Для промывки систем СОЖ и удаления отложений используют EFELE CL-555.
После очистки важно контролировать состояние новой жидкости и наблюдать за поверхностью проволоки. Если потемнение сохраняется, проверьте температуру, pH, загрязнения и режим отжига, когда дефект появляется после термообработки. Замену жидкости не следует рассматривать как единственный способ устранения проблемы: без восстановления нормального охлаждения и контроля загрязнений дефект может повториться.
Частоту обновления рабочей жидкости определяют по ее состоянию и условиям эксплуатации. В жаркий сезон особенно важно следить за ухудшением состава и не откладывать проверку охлаждения. Конкретный интервал замены нельзя назначить только по факту появления пятен: он зависит от того, что показали проверки жидкости и оборудования.
Смазки для сухого волочения и нержавеющей проволоки
Смазки для сухого волочения проволоки нельзя автоматически считать взаимозаменяемыми с водосмешиваемыми составами для мокрого процесса.
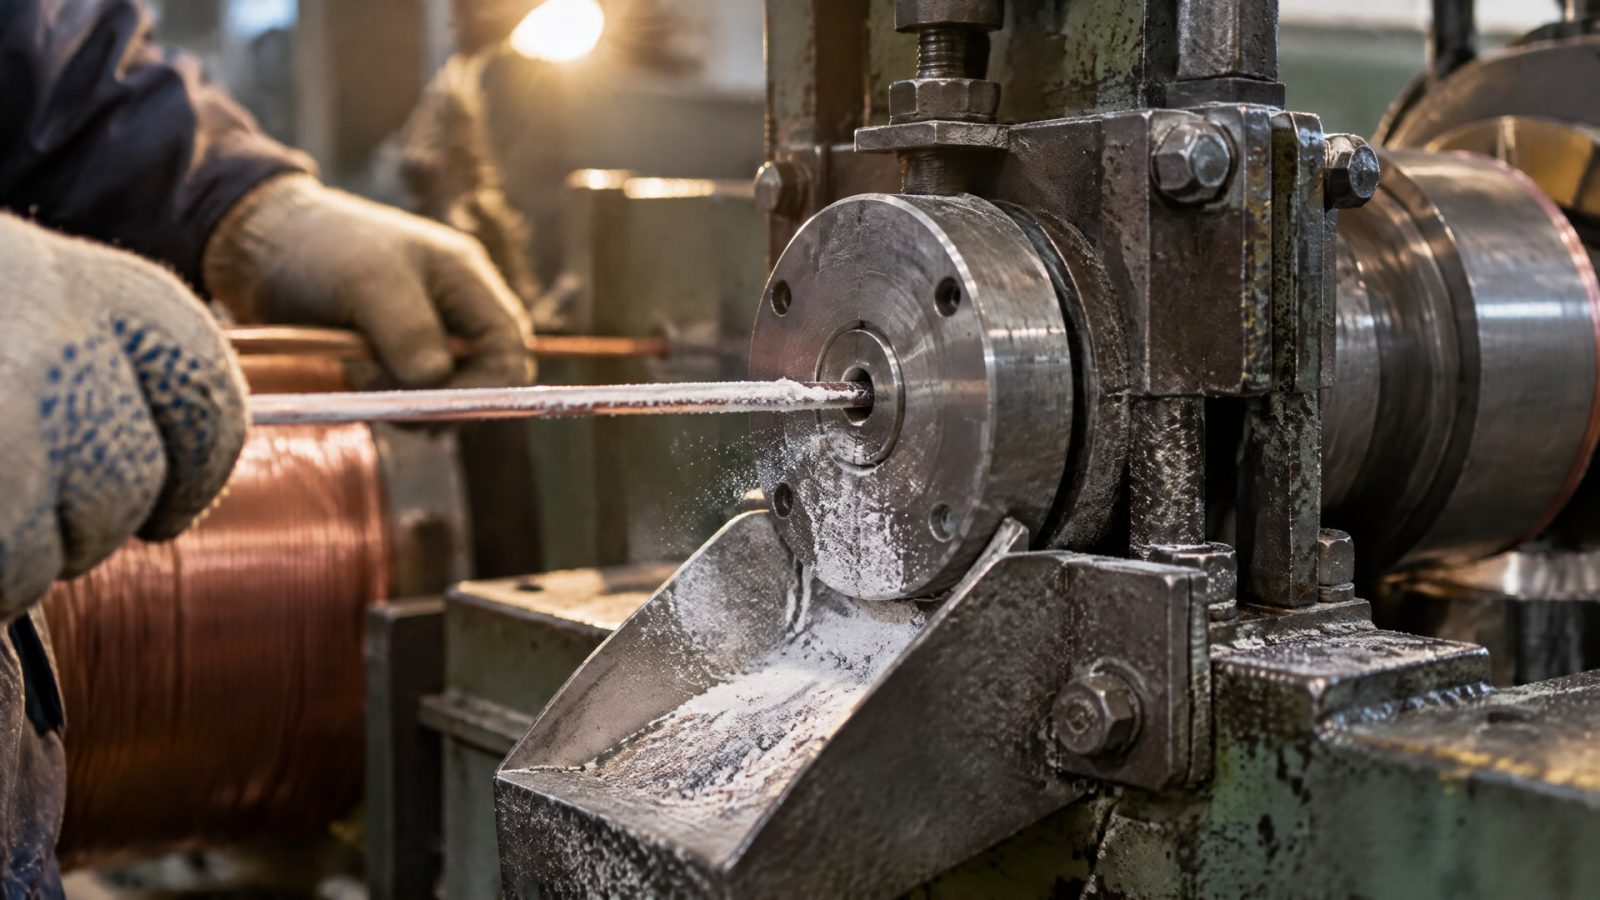
В случае медной проволоки обычно применяют жидкости или эмульсии, тогда как выбор для сухой технологии зависит от конкретной операции и применяемой системы смазывания. Поэтому при смене технологии следует сверять назначение продукта с документацией на него и требованиями оборудования.
Отдельно подбирают смазки для волочения нержавеющей проволоки. Требования к обработке нержавеющей стали отличаются от требований к меди, поэтому состав, подходящий для медной проволоки, не становится автоматически подходящим для нержавеющей. При выборе учитывают материал, способ волочения и условия процесса.
Разделение по материалу особенно важно, если на одном предприятии работают с несколькими видами проволоки. Общая маркировка «смазка для волочения» не дает достаточных оснований для замены одного состава другим. Инженеру следует проверить, для каких материалов и операций предназначена жидкость, а закупщику - сверить это назначение со спецификацией и фактическим процессом.
Как предупредить повторное потемнение
Для снижения риска потемнения нужно поддерживать стабильный тепловой режим и контролировать состояние рабочей жидкости.
В первую очередь проверяют охлаждение проволоки и эмульсии: перегрев ускоряет окисление меди и ухудшает качество поверхности. Если дефект появляется в теплый сезон, следует учитывать возможное ускоренное ухудшение жидкости и чаще оценивать ее состояние.
Не менее важны чистота и фильтрация. Загрязнения и продукты деградации могут ухудшать работу смазочной пленки и способствовать появлению отложений. Проверка фильтрации должна идти вместе с контролем pH, концентрации и наличия шлама. Если один показатель выходит из рабочего состояния, корректировать только дозировку недостаточно.
При расследовании дефекта фиксируйте, после какого этапа появляется потемнение, и сопоставляйте это с температурой, состоянием жидкости и режимом охлаждения. Если пятна возникают после отжига, отдельно проверьте нагрев и охлаждение проволоки после термообработки. Такой порядок помогает различить проблемы волочения, смазки и последующих операций.
Часто задаваемые вопросы
Всегда ли потемнение медной проволоки означает плохое качество металла?
Нет. Среди основных причин потемнения указывают перегрев, окисление, ухудшение рабочей жидкости, снижение pH и загрязнение системы. Если пятна появились, сначала проверьте условия волочения, охлаждение, чистоту и состояние смазки. При дефекте после отжига также оцените режим нагрева и последующего охлаждения проволоки.
Поможет ли увеличить концентрацию смазки, если появились черные пятна?
Не обязательно. Слишком слабая смесь может ухудшать смазывание и защиту, но чрезмерная концентрация способна увеличить остатки и загрязнение. Перед изменением дозировки проверьте температуру, охлаждение, фильтрацию, pH и состояние рабочей жидкости. Причиной пятен могут быть не только свойства смеси, но и режим процесса.
Что проверять, если потемнение появляется после отжига?
Проверьте не только смазку, но и параметры отжига, нагрев проволоки и ее охлаждение после термообработки. Цветовой дефект может возникать на последующих этапах, поэтому важно определить момент появления пятен. Если до отжига поверхность чистая, это поможет сузить область поиска причины.
Подойдет ли одна смазка для меди и нержавеющей проволоки?
Не всегда. Для медной и нержавеющей проволоки применяют разные решения, а смазку подбирают под материал и условия волочения. Также учитывают, идет ли процесс с водосмешиваемой жидкостью или относится к сухому волочению. Перед заменой проверьте назначение состава в документации и сопоставьте его с технологией.
Заключение
Темные пятна на медной проволоке чаще связаны с перегревом, окислением, загрязнением или ухудшением свойств смазки, а не с одним универсальным дефектом материала. Смазка волочения проволоки должна обеспечивать смазывание и охлаждение, поддерживать чистоту поверхности и подходить для конкретного процесса. При шламообразовании важно оценить не только жидкость, но и чистоту системы.
Следующий шаг - определить, на каком этапе возникает потемнение, затем проверить температуру, охлаждение, pH, фильтрацию и наличие отложений. По результатам диагностики можно решить, требуется ли корректировка режима, очистка системы или замена рабочей жидкости.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип загрязнений, требуемую чистоту и другие важные параметры.
Узнайте, как правильно перейти на новую смазку для волочения, очистить систему и избежать быстрого загрязнения.
Финишная обработка покрытия после нанесения возможна, но требует соблюдения технологического регламента.