
Полимеризация при комнатной температуре: нанесение покрытий из аэрозольного баллона
Полимеризация при комнатной температуре позволяет наносить сухопленочные антифрикционные покрытия без отдельного нагрева детали: состав распыляют на подготовленную поверхность, после чего растворитель испаряется, а пленка формируется при естественной сушке. Точное время до поверхностной сухости и полного отверждения зависит от конкретного покрытия, поэтому его проверяют по технической документации.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для резьбового крепежа, скользящих пар и арматуры. Разберем, как подготовить поверхность, нанести аэрозольный состав и оценить готовность покрытия, а также какие требования учитывать при работе с крепежом и вибронагруженными узлами.
Как проходит полимеризация при комнатной температуре
Сухопленочное антифрикционное покрытие из аэрозольного баллона создает тонкую твердую смазывающую пленку.
В описанных составах используется растворительное связующее с твердым смазочным наполнителем. После нанесения сначала испаряется растворитель, затем покрытие продолжает формироваться при сушке на воздухе.
Время поверхностного высыхания не равно времени полного отверждения. В одном техническом описании указана сухость на ощупь примерно через 5 минут при 23 °C. Для другого покрытия задана промежуточная сушка не менее 10 минут при комнатной температуре, а окончательная сушка на воздухе занимает не менее 12 часов. Эти значения относятся к разным составам и не являются универсальным режимом для всех аэрозольных покрытий.
Как определить готовность пленки
Ориентироваться только на внешний вид или на отсутствие следа при легком касании недостаточно: поверхностная пленка может высохнуть раньше, чем завершится ее формирование. Для планирования сборки и запуска узла сверяются с технической документацией конкретного покрытия, в том числе с указанными там условиями и этапами сушки.
Различайте поверхностную сухость и окончательное отверждение.
Не переносите время сушки одного состава на другой.
Учитывайте, что полные свойства покрытия набираются не сразу.
До завершения указанной сушки не назначайте обработанной детали рабочую нагрузку без подтверждения технической документацией.
Термин «полимеризация при комнатной температуре» в практической инструкции важно соотносить именно с режимом, заявленным изготовителем покрытия. Само выражение не сообщает, сколько длится сушка, когда допускается сборка и когда пленка готова к эксплуатации. Для этого нужны данные конкретного состава, а не общее описание технологии.
Как наносить антифрикционное покрытие из аэрозоля
Качество сухой пленки зависит не только от распыления, но и от подготовки основания и соблюдения режима сушки.
До нанесения поверхность очищают и подготавливают для хорошей адгезии. Загрязнения и неподготовленное основание могут помешать равномерному формированию покрытия.
Технологическую последовательность строят по документации выбранного состава. Важно не подменять ее универсальными советами: имеющиеся данные не задают единого расстояния распыления, толщины пленки или числа проходов для всех покрытий. Эти параметры нельзя переносить с одного аэрозольного продукта на другой без подтверждения изготовителя.
Последовательность работ
Подготовьте поверхность и удалите загрязнения, которые могут ухудшить адгезию.
Нанесите состав из аэрозольного баллона в соответствии с инструкцией конкретного покрытия.
Выдержите промежуточный интервал, если он предусмотрен технической документацией.
Дождитесь окончательного формирования пленки перед назначенной нагрузкой или сборкой, если это требуется инструкцией.
Время сушки может заметно различаться: известны режимы с промежуточной выдержкой не менее 10 минут и последующей воздушной сушкой не менее 12 часов при комнатной температуре. Для другого состава указана сухость на ощупь примерно через 5 минут при 23 °C. Эти данные помогают понять разницу между этапами, но не задают режим для любого покрытия.
Если деталь нужно вернуть в работу быстро, заранее сопоставьте график обслуживания с полным временем сушки. Поверхностная сухость через несколько минут сама по себе не подтверждает, что покрытие уже набрало рабочие свойства. На этом этапе особенно важно не ускорять процесс способом, которого нет в документации.
Покрытие резьбового крепежа и контроль трения
Для резьбового крепежа антифрикционное покрытие выбирают с учетом того, как оно повлияет на затяжку и усилие зажима.
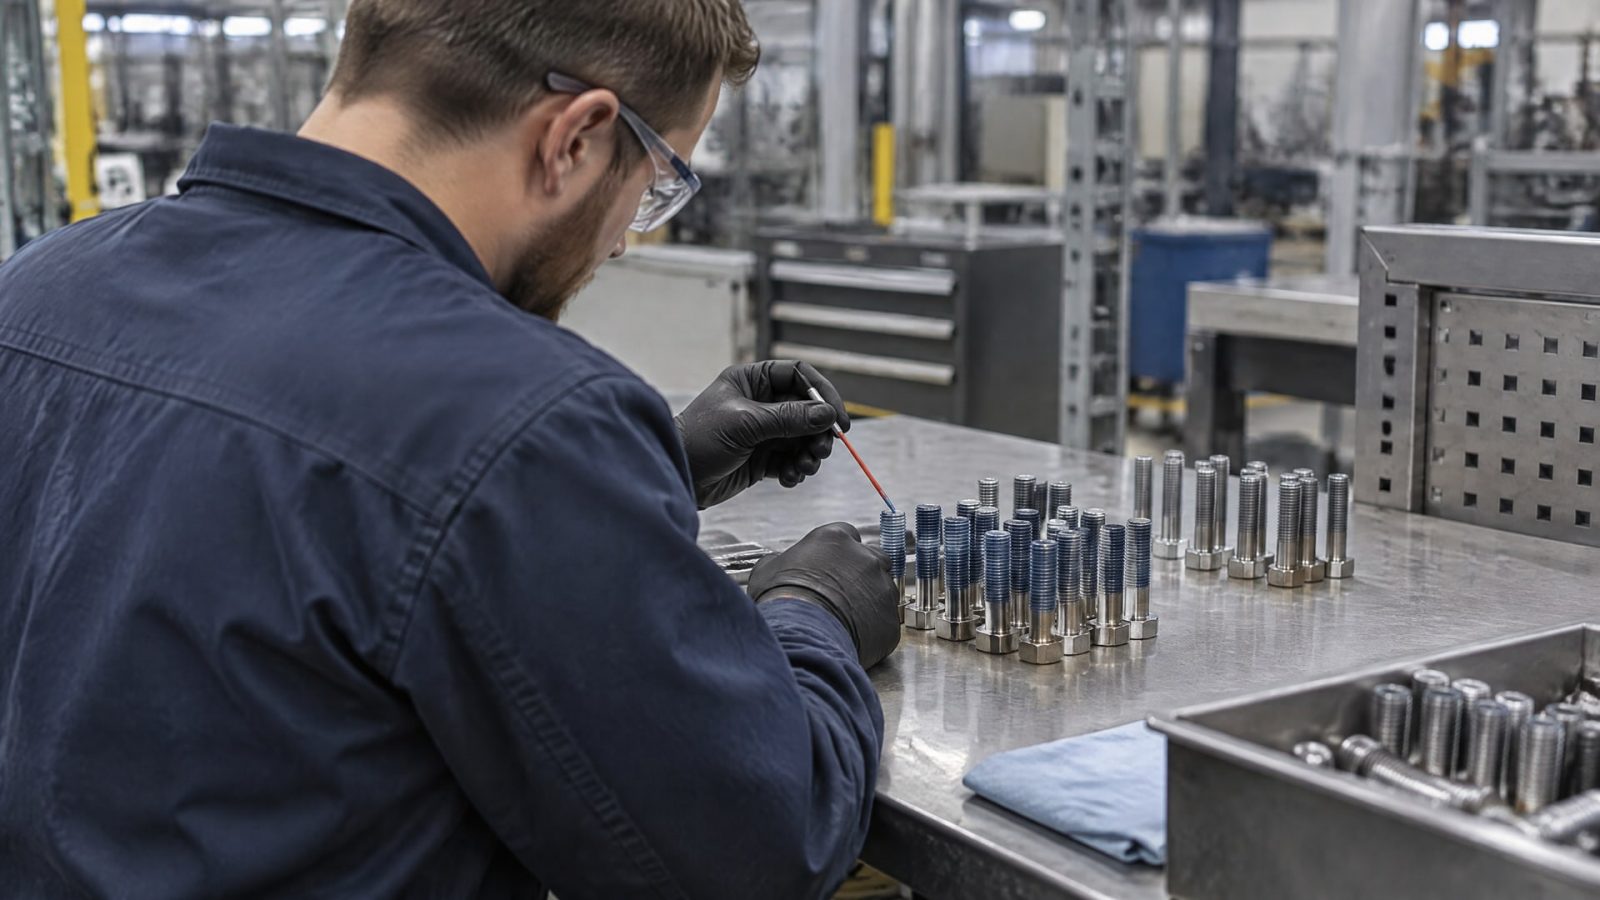
Задача не сводится к тому, чтобы получить как можно меньшее трение: важны заданные и воспроизводимые свойства соединения. Если коэффициент трения меняется, при одном и том же моменте затяжки может изменяться усилие зажима.
ISO 4042:2022 охватывает стальные болты, винты, шпильки и гайки с метрической резьбой, а также другие резьбовые и нерезьбовые крепежные изделия. ISO 10683 описывает неэлектролитические цинк-ламельные покрытия для стального крепежа. Такая система может включать верхний слой и/или смазку, а дополнительная смазка может применяться для настройки соотношения крутящего момента и усилия зажима.
Испытания и значения коэффициента трения
Соотношение момента и усилия зажима определяют по ISO 16047. Результат часто выражают через коэффициент трения μ или K-factor. Для обсуждения фрикционных свойств крепежа приводится диапазон 0,08–0,16; для систем с цинк-ламельным покрытием и смазкой указаны типичные значения 0,09–0,14. Эти ориентиры не заменяют испытаний конкретного соединения.
Для крепежа с метрической резьбой как минимум одно из сопряженных резьбовых соединений должно быть смазано, чтобы обеспечить воспроизводимое соотношение момента и усилия зажима. Поэтому при подборе покрытия учитывают не только его антифрикционные свойства, но и результат испытаний крепежа в сборе. Если требуется защита от самоотвинчивания, ее рассматривают отдельно: антифрикционное покрытие не выполняет функцию резьбового фиксатора.
Покрытие задвижки и крепежа при вибрации
В узле арматуры могут встречаться разные задачи, и их не следует объединять в одну.
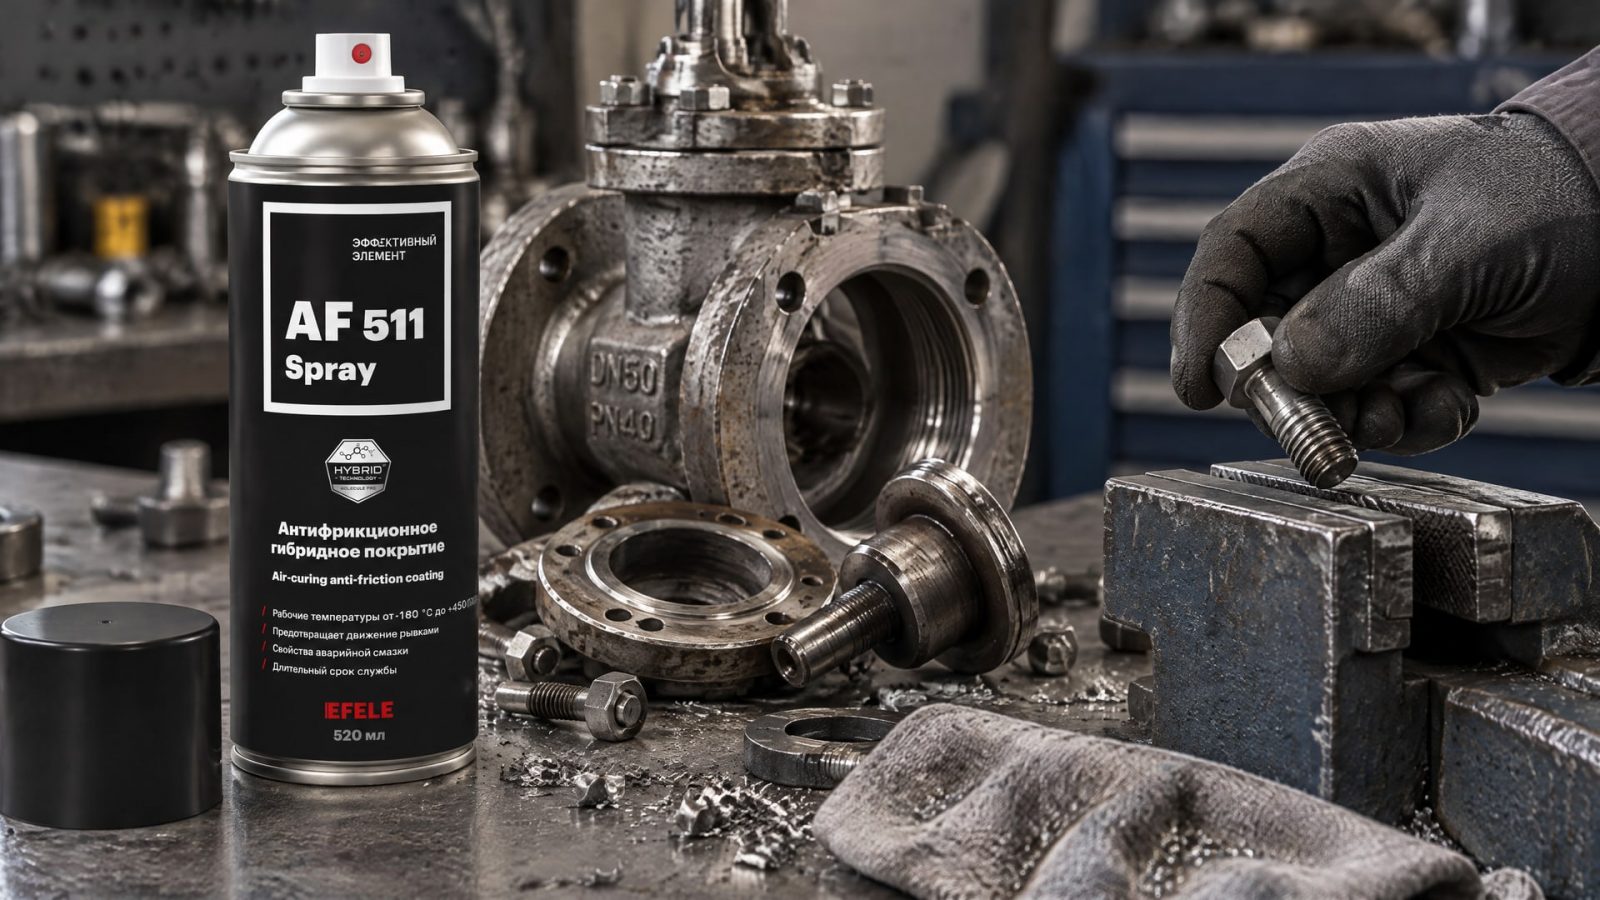
Для штока и скользящих пар важно устойчивое сухое скольжение, снижение stick-slip, шума и износа. Для крепежа корпуса важны предсказуемое трение при затяжке и сохранение заданного усилия зажима. Покрытие одного элемента не решает автоматически задачу другого.
При вибрации значение имеет не только снижение трения, но и соответствие покрытия условиям работы конкретной детали. Для резьбового соединения проверяют повторяемость характеристик, а для скользящей пары оценивают сухое скольжение, износ и склонность к stick-slip. В технических описаниях аэрозольных сухопленочных составов среди применений указаны резьбовой крепеж, штоки клапанов, направляющие, пальцы, втулки и возвратно-колебательные движения.
Когда резьбовой крепеж задвижек и трубопроводов работает при вибрации и высоком давлении, одной оценки «антифрикционное» недостаточно: важно, чтобы покрытие снижало трение, но не создавало неконтролируемый разброс затяжки. В такой задаче в качестве сухого антифрикционного покрытия применяют EFELE AF-511 Spray; выбор делают с учетом функции соединения и требований к его сборке.
Перед обработкой определите, какую именно поверхность покрывают: крепеж или скользящую пару. Затем уточните, требуется ли стабильное скольжение, повторяемое усилие зажима либо защита от самоотвинчивания. Такое разделение помогает не ждать от одного покрытия свойств, которые относятся к другой задаче.
Как выбрать покрытие и избежать ошибок
Выбор начинают с условий работы детали и назначения покрытия.
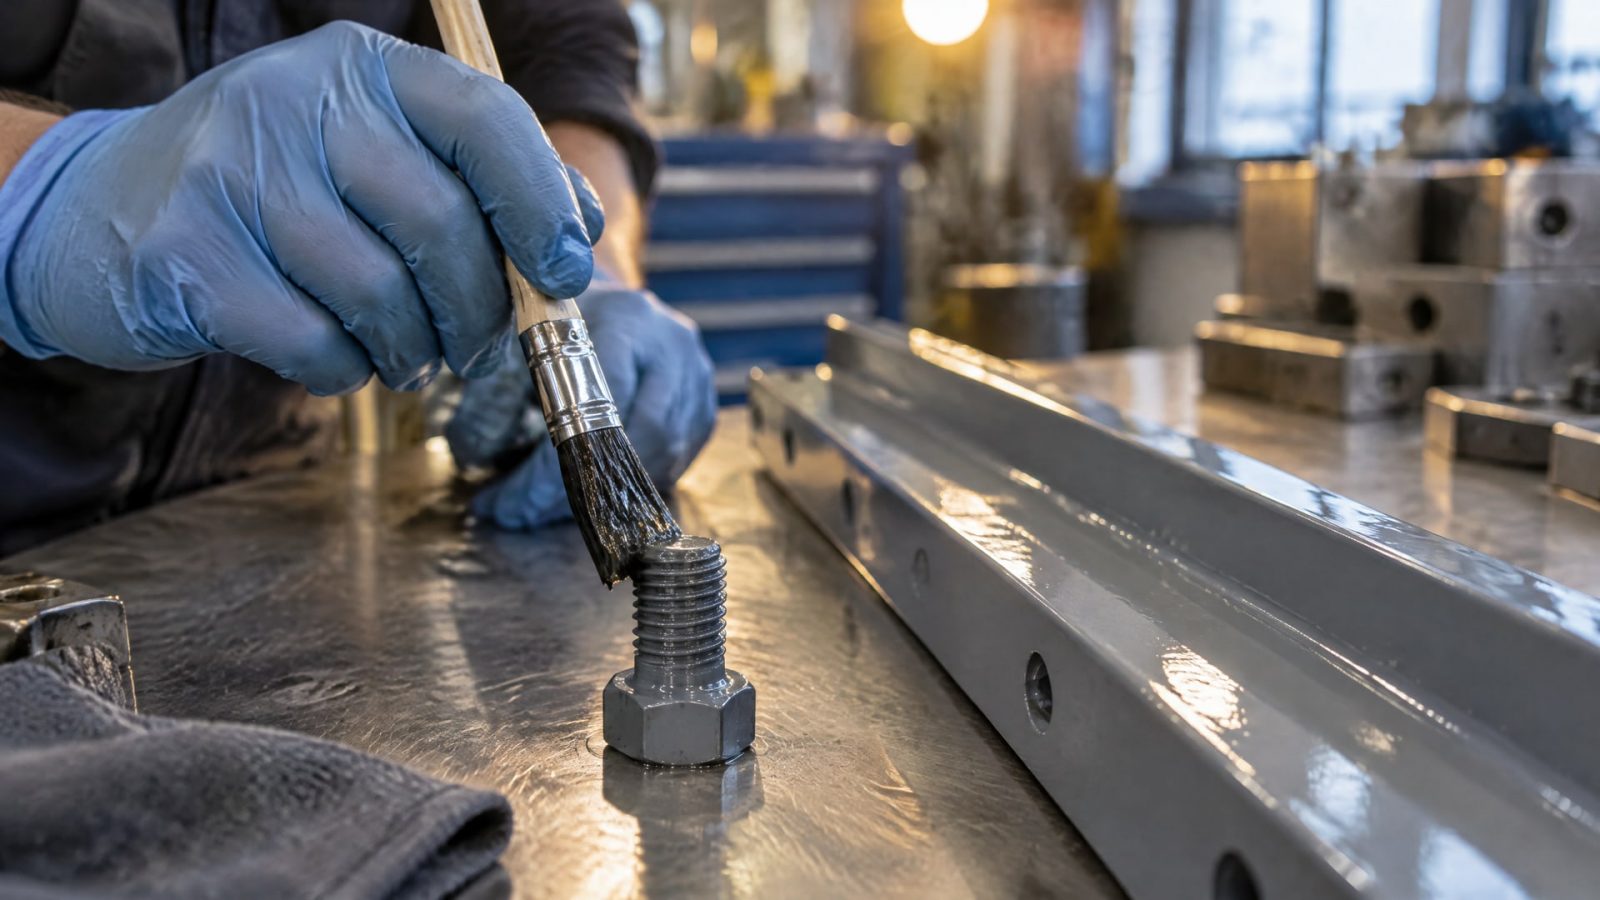
Для крепежа требуется оценить влияние пленки на затяжку и усилие зажима. Для штока или направляющей важны свойства сухого скольжения и соответствие покрытию заявленным режимам. В обоих случаях следует учитывать подготовку поверхности и время полного отверждения.
Для крепежа с цинк-ламельной системой ISO 10683 допускает верхний слой и/или смазку, а дополнительная смазка может настраивать соотношение крутящего момента и усилия зажима. При этом отдельные системы покрытия крепежа могут требовать отверждения при температуре до 320 °C. Температура не должна превышать температуру отпуска закаленных и отпущенных деталей; высокая температура и/или длительное отверждение могут повлиять на предел выносливости крепежа.
Что проверить до запуска в работу
Назначение покрытия: снижение трения при сборке, сухое скольжение или другая функция.
Совместимость режима сушки с материалом и термообработкой детали.
Время промежуточной и окончательной сушки.
Для крепежа - данные о соотношении момента затяжки и усилия зажима, в том числе результаты испытаний по ISO 16047.
Разделение задач смазки и защиты от самоотвинчивания.
Частая ошибка - считать, что любое антифрикционное покрытие одинаково подходит для резьбы и вибрации. В действительности для резьбового соединения важна воспроизводимость момента и усилия зажима, а для скользящего узла - стабильное сухое скольжение и снижение stick-slip, шума и износа. Также нельзя считать деталь готовой к работе только потому, что поверхность стала сухой на ощупь.
Часто задаваемые вопросы
Сколько длится полимеризация при комнатной температуре?
Универсального времени нет: оно зависит от состава и заданного режима сушки. В технических описаниях встречается сухость на ощупь примерно через 5 минут при 23 °C, а также промежуточная выдержка не менее 10 минут и окончательная воздушная сушка не менее 12 часов. Эти значения относятся к разным покрытиям.
Можно ли наносить покрытие на резьбовой крепеж без испытаний?
Если требуется повторяемое соотношение крутящего момента и усилия зажима, свойства соединения нужно подтвердить испытаниями по ISO 16047. Для крепежа с метрической резьбой как минимум одно сопряженное соединение должно быть смазано. Само обозначение «антифрикционное» не сообщает, насколько предсказуемо будет вести себя затяжка.
Подходит ли антифрикционное покрытие для защиты от самоотвинчивания?
Антифрикционное покрытие и резьбовой фиксатор решают разные задачи. Первое влияет на трение и может применяться для управляемой затяжки или сухого скольжения. Защиту от самоотвинчивания следует задавать отдельно и проверять с учетом условий работы соединения, особенно если узел испытывает вибрацию.
Можно ли считать покрытие готовым, если оно высохло на ощупь?
Нет, поверхностная сухость не обязательно означает полное формирование пленки. Для одного состава указана сухость на ощупь примерно через 5 минут при 23 °C, тогда как для другого окончательная воздушная сушка занимает не менее 12 часов при комнатной температуре. Ориентируйтесь на режим конкретного покрытия.
Заключение
Полимеризация при комнатной температуре позволяет формировать сухое антифрикционное покрытие без отдельного нагрева детали, но не означает мгновенной готовности к эксплуатации. Для надежного результата важны подготовка поверхности, соблюдение указанного времени сушки и соответствие покрытия функции детали. Для крепежа дополнительно проверяют воспроизводимость трения и соотношение момента затяжки с усилием зажима.
Перед нанесением определите, покрываете ли вы резьбовое соединение или скользящую пару, затем сверьтесь с технической документацией по подготовке, нанесению и отверждению. Для крепежа с заданными требованиями к затяжке предусмотрите проверку по ISO 16047, а для термообработанных деталей оцените допустимость режима отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимерные покрытия болтов - эффективный способ повысить вибростойкость резьбовых соединений, но их выбор требует учета многих факторов.
Узнайте, когда применять анаэробный фиксатор резьбы, а когда антифрикционное покрытие для надежных соединений.
Узнайте, как улучшить адгезию финишного покрытия к металлу, выбирая оптимальный профиль поверхности и следуя стандартам подготовки.