
Как улучшить адгезию финишного покрытия: роль риски при подготовке металла
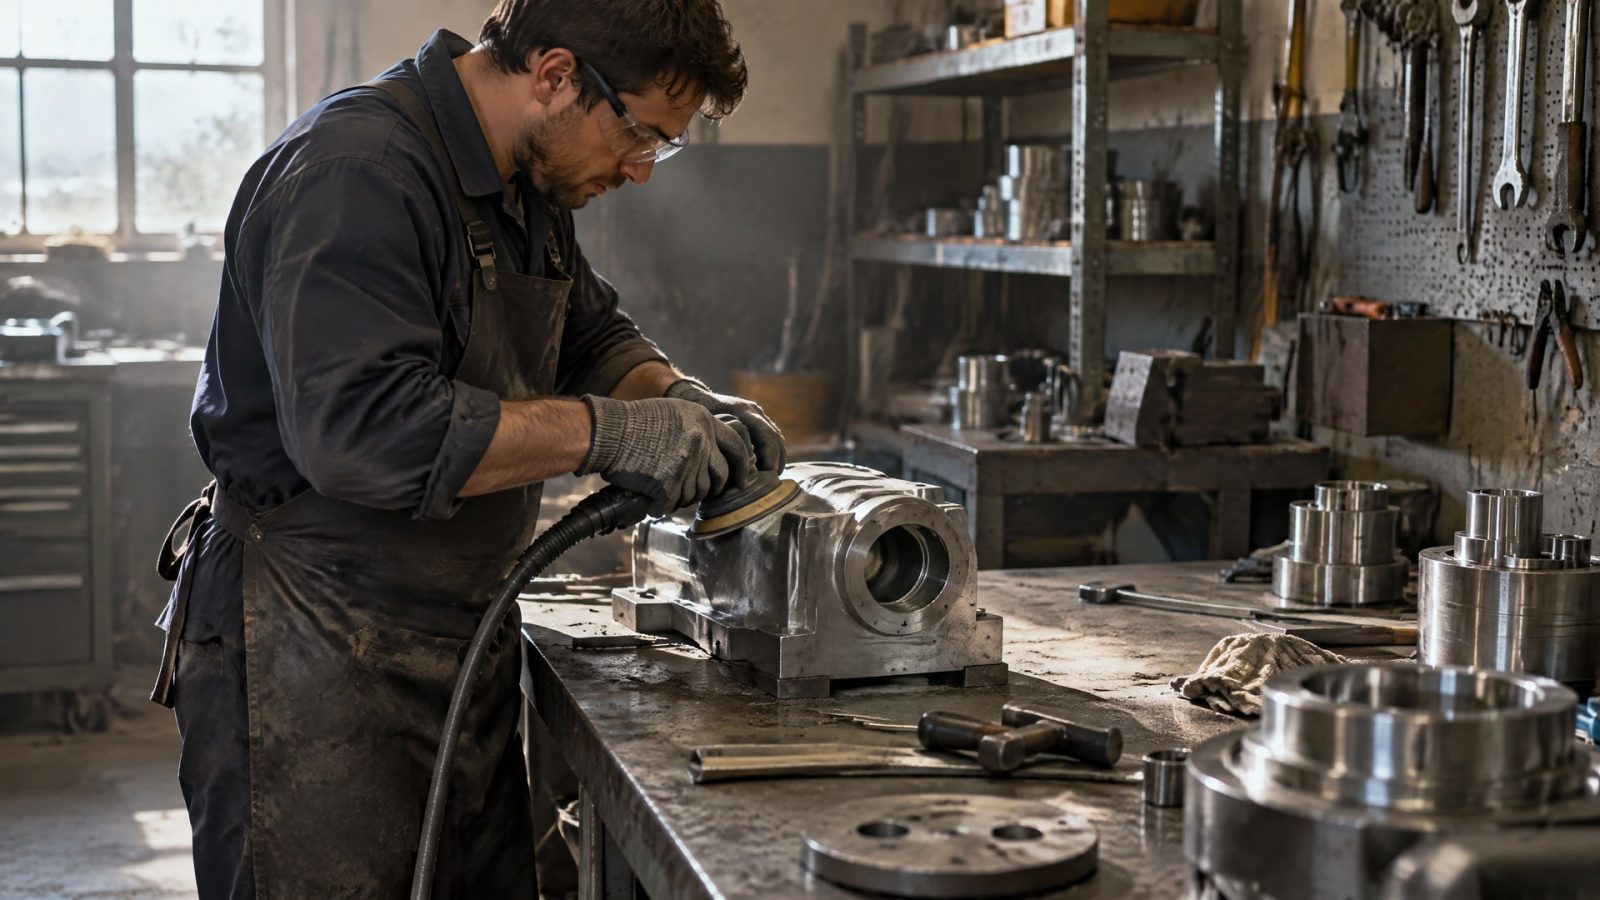
Чтобы улучшить адгезию финишного покрытия к металлу, нужно не просто сделать поверхность шероховатой, а получить равномерный профиль, подходящий для выбранной системы покрытия. Перед абразивной обработкой удаляют масла, СОЖ и оксиды, а после нее очищают поверхность от пыли и рыхлых частиц. Слишком гладкий металл ухудшает механическое сцепление, но чрезмерно грубая или неоднородная риска тоже может снизить качество покрытия.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые задают требования к подготовке поверхности и контролируют результат работ. Разберем, как набивка риски влияет на адгезию, какие параметры оценивать помимо шероховатости и на какие стандарты ориентироваться при проверке поверхности и покрытия.
Как набивка риски влияет на адгезию покрытия
Абразивная обработка меняет микрорельеф металла.
На поверхности образуются пики и впадины, с которыми может механически сцепляться финишное покрытие. Такой профиль называют якорным: он помогает сформировать контакт покрытия с основанием. Легкая и равномерная обработка обычно создает для этого более подходящую поверхность, чем полирование до гладкого блеска.
Однако принцип «чем грубее, тем лучше» не работает. Слишком глубокая или неоднородная риска может мешать равномерному смачиванию металла и нанесению финишного слоя. Поэтому значима не максимальная шероховатость, а профиль, подходящий конкретной системе покрытия. Его целесообразно задавать в спецификации работ, а не оставлять на усмотрение исполнителя.
Почему полировка может ухудшить сцепление
На сильно полированной поверхности меньше выражен микрорельеф, за который покрытие могло бы механически закрепиться. В результате адгезия может оказаться хуже, чем после контролируемого матирования. Это не означает, что металл всегда нужно обрабатывать одним и тем же абразивом: способ и требуемый профиль зависят от покрытия и требований к эксплуатации.
Для оценки профиля после абразивной очистки стали применяют ISO 8503-2. Стандарт предусматривает визуально-тактильное сравнение поверхности с образцами шероховатости и помогает определить, соответствует ли профиль требованиям к покрытию. Универсального размера риски, который подходил бы для любого металла и любого финишного слоя, нет.
Важна плотность пиков
Высота профиля не описывает поверхность полностью. В материалах по подготовке металла отмечается и значение плотности пиков: большее число точек взаимодействия на единицу длины может способствовать сцеплению и эксплуатации покрытия. Поэтому оценивать результат только по одному параметру шероховатости недостаточно.
Для описания поверхности применяют профильные параметры по ISO 21920 и 3D-параметры топографии по ISO 25178. При выборе метода контроля важно сверяться со спецификацией покрытия: она определяет, какие параметры поверхности нужны и как их оценивать.
Подготовка поверхности перед созданием риски
Абразив не заменяет очистку.
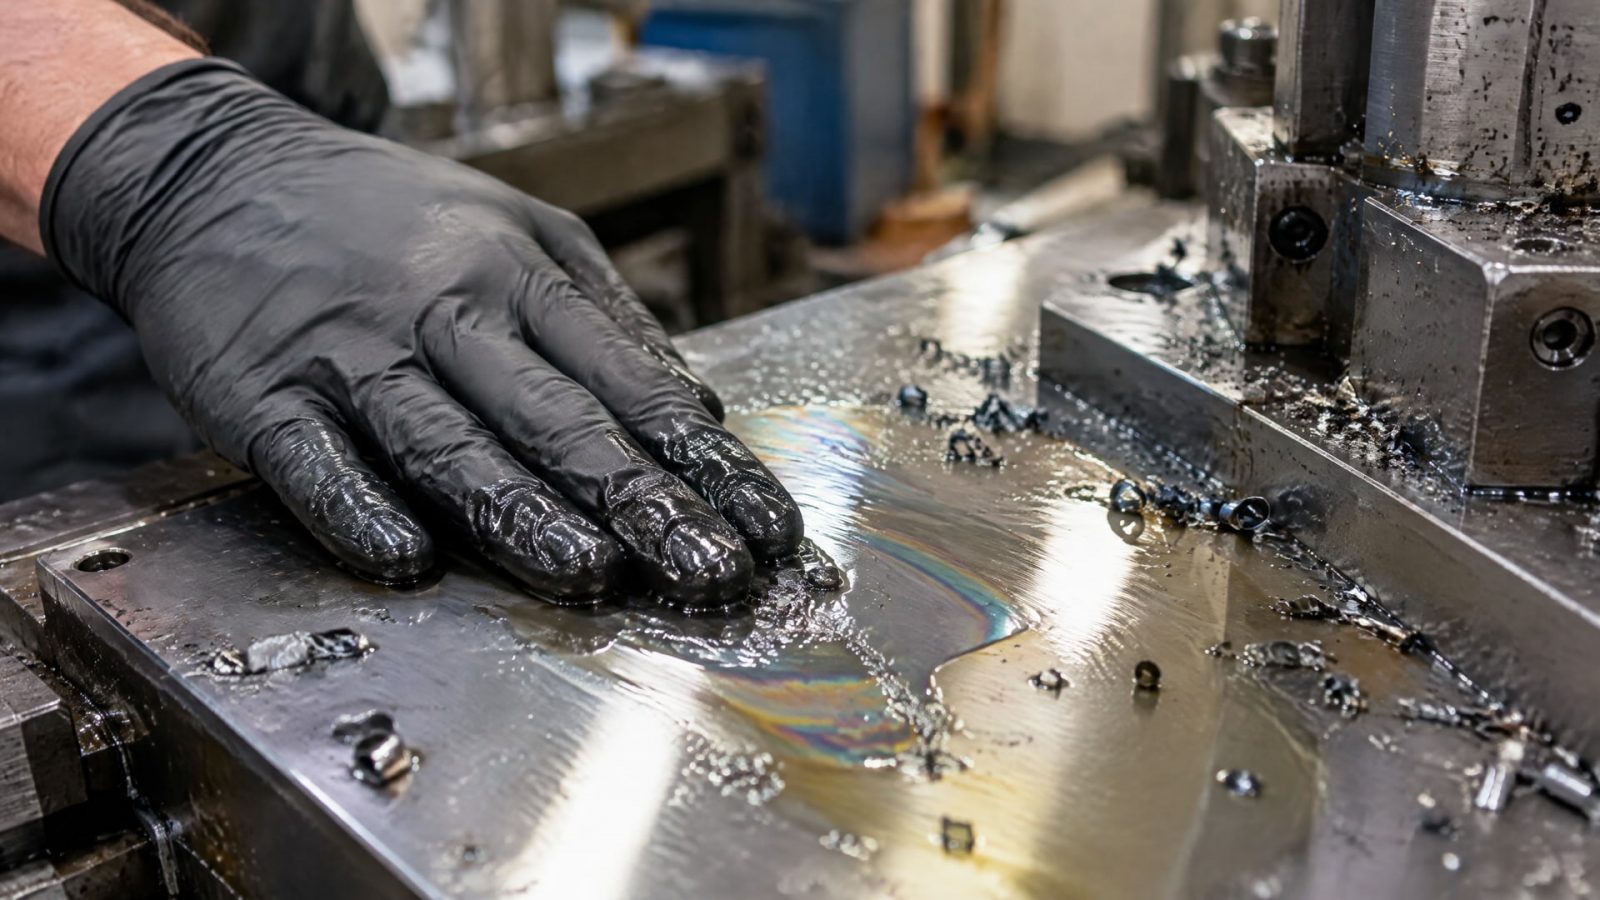
Если на металле остались масла, СОЖ или оксиды, обработка может распределить загрязнения по поверхности или оставить их в микрорельефе. Это ухудшает контакт покрытия с основанием. Поэтому подготовку начинают с удаления загрязнений, а не с шлифования или абразивной очистки.
Рабочая последовательность включает обезжиривание, абразивную обработку и последующую очистку от пыли и частиц. После обработки рыхлые остатки удаляют, в том числе очисткой растворителем. Наносить покрытие поверх абразивной пыли нельзя: в этом случае фактический контакт будет формироваться не с чистым металлом, а с загрязненным промежуточным слоем.
Что предусмотреть в технологическом порядке
Удалить с поверхности масла, СОЖ и оксиды до механической обработки.
Задать способ абразивной обработки и целевой профиль в спецификации.
После обработки удалить пыль и рыхлые частицы.
Проверить чистоту поверхности и соответствие профиля требованиям к покрытию.
Для ремонта старого покрытия создать достаточную шероховатость на участках, где слабый слой был удален.
При перекрытии старого покрытия задача не ограничивается удалением отслоившихся или слабых участков. Там, где покрытие сняли до металла, нужно получить подходящий профиль для нового слоя. При этом важно оценить состояние всей поверхности: локально чистый и шероховатый участок не компенсирует пыль или загрязнение на соседних зонах.
Стандарты подготовки металла и контроль профиля
Стандарты помогают согласовать требования между теми, кто готовит поверхность, наносит покрытие и принимает результат.
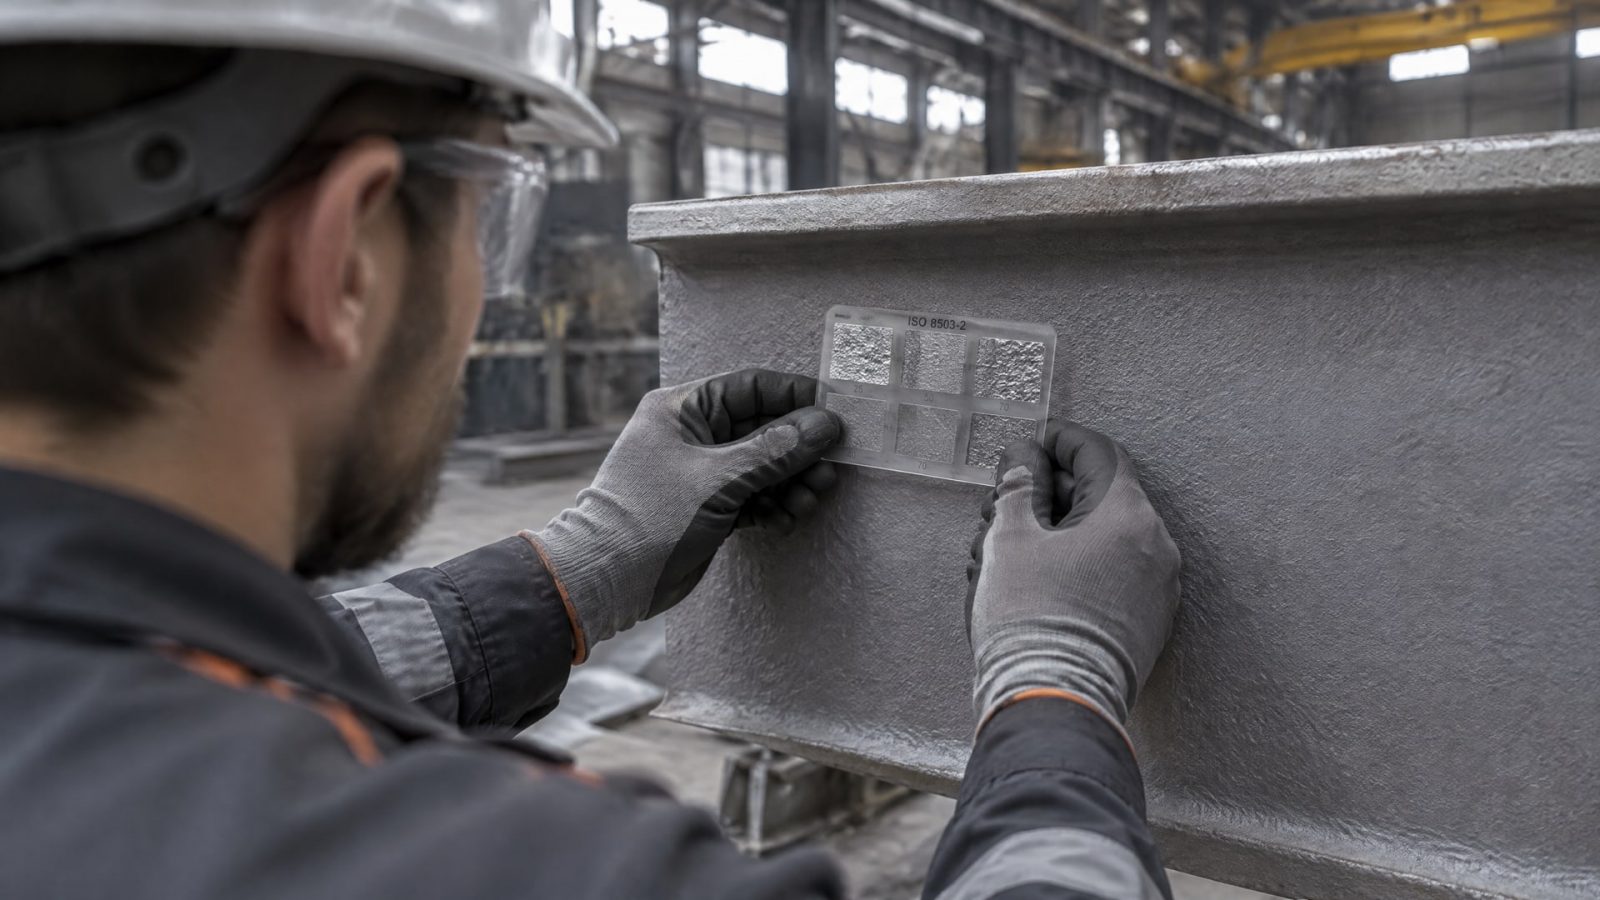
Для профиля после абразивной очистки стали используют ISO 8503-2. Он относится к сравнительной оценке шероховатости и позволяет проверить, соответствует ли полученный профиль заданию.
Для описания топографии также применяют ISO 21920 и ISO 25178. Первый стандарт связан с профильной шероховатостью, второй - с 3D-описанием поверхности. Эти подходы дополняют визуальную оценку, но не отменяют требований технологической спецификации: именно в ней следует указывать нужные параметры для конкретной системы покрытия.
Не сводите подготовку к одному числу
Поверхность оценивают комплексно. Помимо профиля, учитывают чистоту, уровень пыли и наличие растворимых солей. Даже подходящая шероховатость не гарантирует хорошую адгезию, если на металле остались загрязнения или рыхлые частицы.
Для подготовки металлических поверхностей под адгезивное соединение в материалах упоминается руководство ASTM D2651. Оно относится к склеиванию металлов; его не следует автоматически считать спецификацией для любой окраски. Сначала определяют, идет ли речь о клеевом соединении или о защитном покрытии, и выбирают требования под конкретный процесс.
Если подрядчик и заказчик используют разные способы описания риски, сравнивать результаты бывает сложно. Поэтому в документации фиксируют не только метод подготовки, но и целевой профиль, требования к чистоте и способ контроля. Такой подход снижает риск споров о том, достаточно ли обработана поверхность.
Как проверить адгезию после нанесения покрытия
Контроль подготовки и испытание адгезии отвечают на разные вопросы.
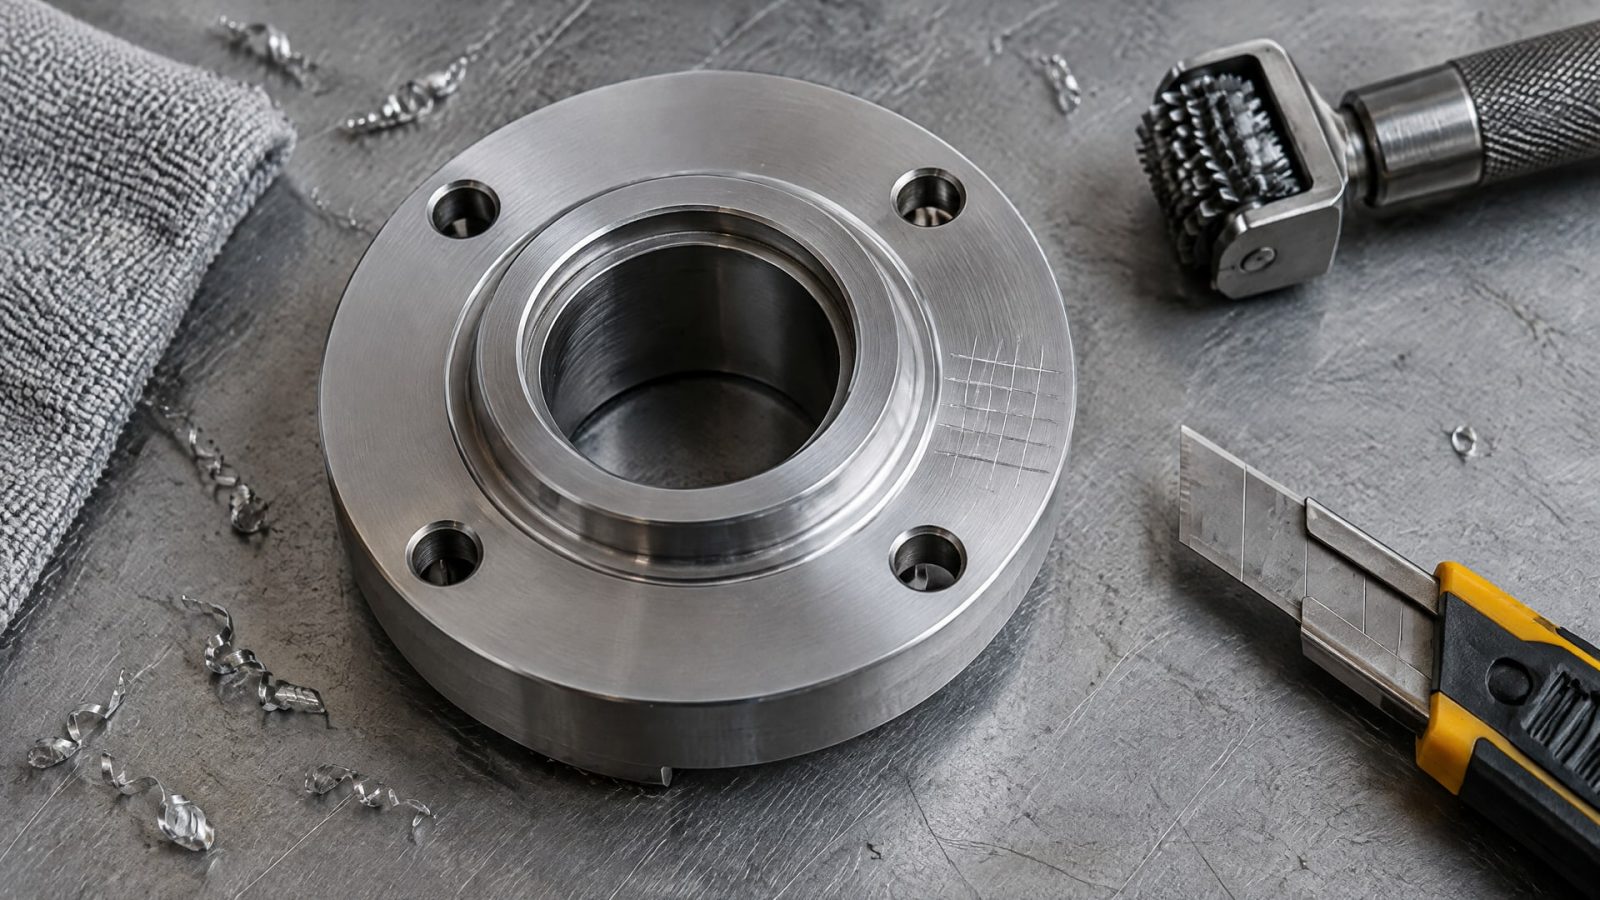
Осмотр и измерение профиля показывают, насколько поверхность соответствует требованиям до нанесения покрытия. Испытание готового слоя помогает оценить сцепление покрытия с основанием. Один метод не заменяет другой: качественная подготовка не исключает необходимости проверки результата, если она предусмотрена технологией.
Для оценки адгезии покрытия применяют решетчатый надрез по ISO 2409 и испытание на отрыв по ISO 4624. Выбор зависит от требований к изделию и принятой методики контроля. Эти стандарты позволяют оценивать уже нанесенное покрытие, а не назначать универсальную глубину риски для металла.
Что заносить в документацию
Требования к очистке и механической обработке поверхности.
Целевой профиль, заданный для выбранной системы покрытия.
Критерии оценки пыли и растворимых солей, если они предусмотрены спецификацией.
Метод проверки профиля, включая применение ISO 8503-2, если он подходит задаче.
Метод контроля адгезии готового покрытия, например ISO 2409 или ISO 4624.
При склеивании металлов вместо испытаний лакокрасочного покрытия выбирают методы для клеевого соединения. В материалах по адгезивам упоминаются испытания на сдвиг и отслаивание по профильным ISO-методикам. Поэтому перед приемкой важно точно определить объект контроля: покрытие на металле или клеевой шов.
Когда вместе с подготовкой применяют антифрикционное покрытие
Механическая подготовка формирует состояние металлической поверхности, но не заменяет выбор подходящего финишного материала.
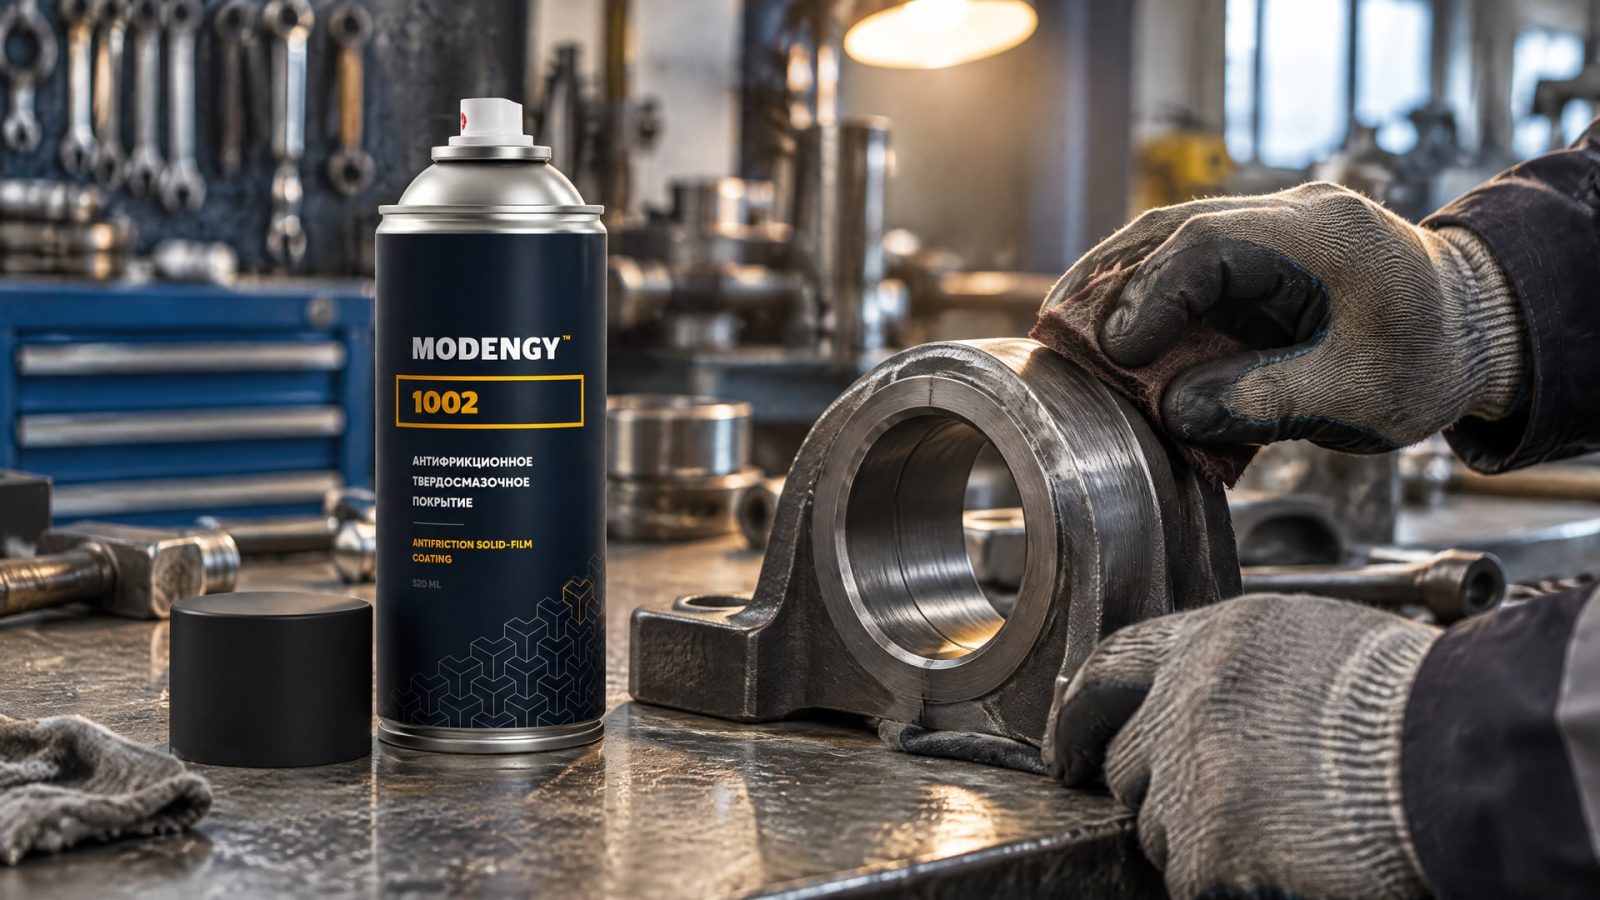
Для покрытий, работающих при высоких нагрузках или во влажной среде и агрессивных условиях, важны не только профиль основания, но и свойства самой системы. Неровная риска может ухудшить смачивание, а загрязнения - помешать сцеплению, поэтому сначала контролируют подготовку металла и требования к нанесению.
Когда задача включает снижение трения, антифрикционное твердосмазочное покрытие может выполнять функцию рабочего слоя, а не обычной окраски. В таких условиях MODENGY 1002 применяют как покрытие, которое улучшает сцепление с металлом и защищает от коррозии. Оно не отменяет очистку и создание заданного профиля: подготовку основания согласуют с технологией нанесения конкретного материала.
Как согласовать подготовку и покрытие
Спецификация должна описывать всю систему, а не только этап абразивной обработки. В ней фиксируют состояние поверхности, целевой профиль, очистку после абразива и способ проверки готового слоя. Если покрытие работает при нагрузке или в агрессивной среде, отдельно уточняют требования к сцеплению и защитным свойствам.
Такой порядок помогает избежать двух противоположных ошибок: полировать металл до слишком гладкого состояния или создавать чрезмерно грубую риску без учета смачивания. В обоих случаях сама интенсивность абразивной обработки не гарантирует нужную адгезию.
Часто задаваемые вопросы
Какой стандарт использовать для оценки риски после абразивной обработки?
Для визуально-тактильной оценки профиля абразивно очищенной стали применяют ISO 8503-2. Стандарт помогает сравнить полученную шероховатость с образцами и оценить соответствие требованиям к окраске. Целевой профиль нужно брать из спецификации конкретной системы покрытия: единого значения для всех материалов и изделий нет.
Что важнее для адгезии: шероховатость или чистота поверхности?
Нужны оба условия. Профиль создает точки механического сцепления, но масла, СОЖ, оксиды, пыль и растворимые соли могут помешать контакту покрытия с металлом. Поэтому адгезию нельзя оценивать только по шероховатости или одному параметру Ra: учитывают чистоту, профиль и требования технологической спецификации.
Можно ли применять эти рекомендации, чтобы улучшить адгезию на 3D-принтере?
Эта статья посвящена подготовке металла под финишное покрытие, поэтому ее рекомендации нельзя напрямую переносить на печать на 3D-принтере. Для такого процесса нужно учитывать материал детали и технологию нанесения слоев. Универсальный совет по механической подготовке металлического основания не определяет адгезию между слоями печатной детали.
Как улучшить адгезию между слоями полиэфирной смолы?
Описанный здесь подход относится к металлическим поверхностям и не устанавливает режим подготовки полиэфирной смолы. Для межслойного сцепления следует сверяться с технологической документацией на конкретную смолу и процесс. Механическое создание риски на металле и соединение слоев смолы - разные задачи, и переносить требования между ними без проверки нельзя.
Заключение
Чтобы улучшить адгезию финишного покрытия к металлу, подготовьте чистую поверхность и создайте равномерный профиль, заданный для конкретной системы. Не стремитесь к максимальной грубости: слишком гладкая поверхность ослабляет механическое зацепление, а чрезмерно неровная может ухудшить смачивание. После абразивной обработки удалите рыхлые частицы и проверяйте не только шероховатость, но и чистоту поверхности.
Следующий шаг для инженера или снабженца - свериться со спецификацией покрытия, зафиксировать в ней требования к профилю и очистке, а также выбрать методы контроля. Для оценки профиля стали рассмотрите ISO 8503-2, а адгезию готового покрытия проверяйте по подходящей методике, например ISO 2409 или ISO 4624.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте активатор анаэробного герметика для пассивных металлов, учитывая материал, температуру и зазор, чтобы обеспечить надежное соединение.
Узнайте, как сократить сож потери при обработке, оптимизируя подачу, отвод стружки и возврат жидкости в систему.
Узнайте, как обеспечить герметичность фланцевого соединения при постоянной вибрации, устранить течи и правильно подобрать уплотнение.