
Как обеспечить герметичность фланцевого соединения при постоянной вибрации
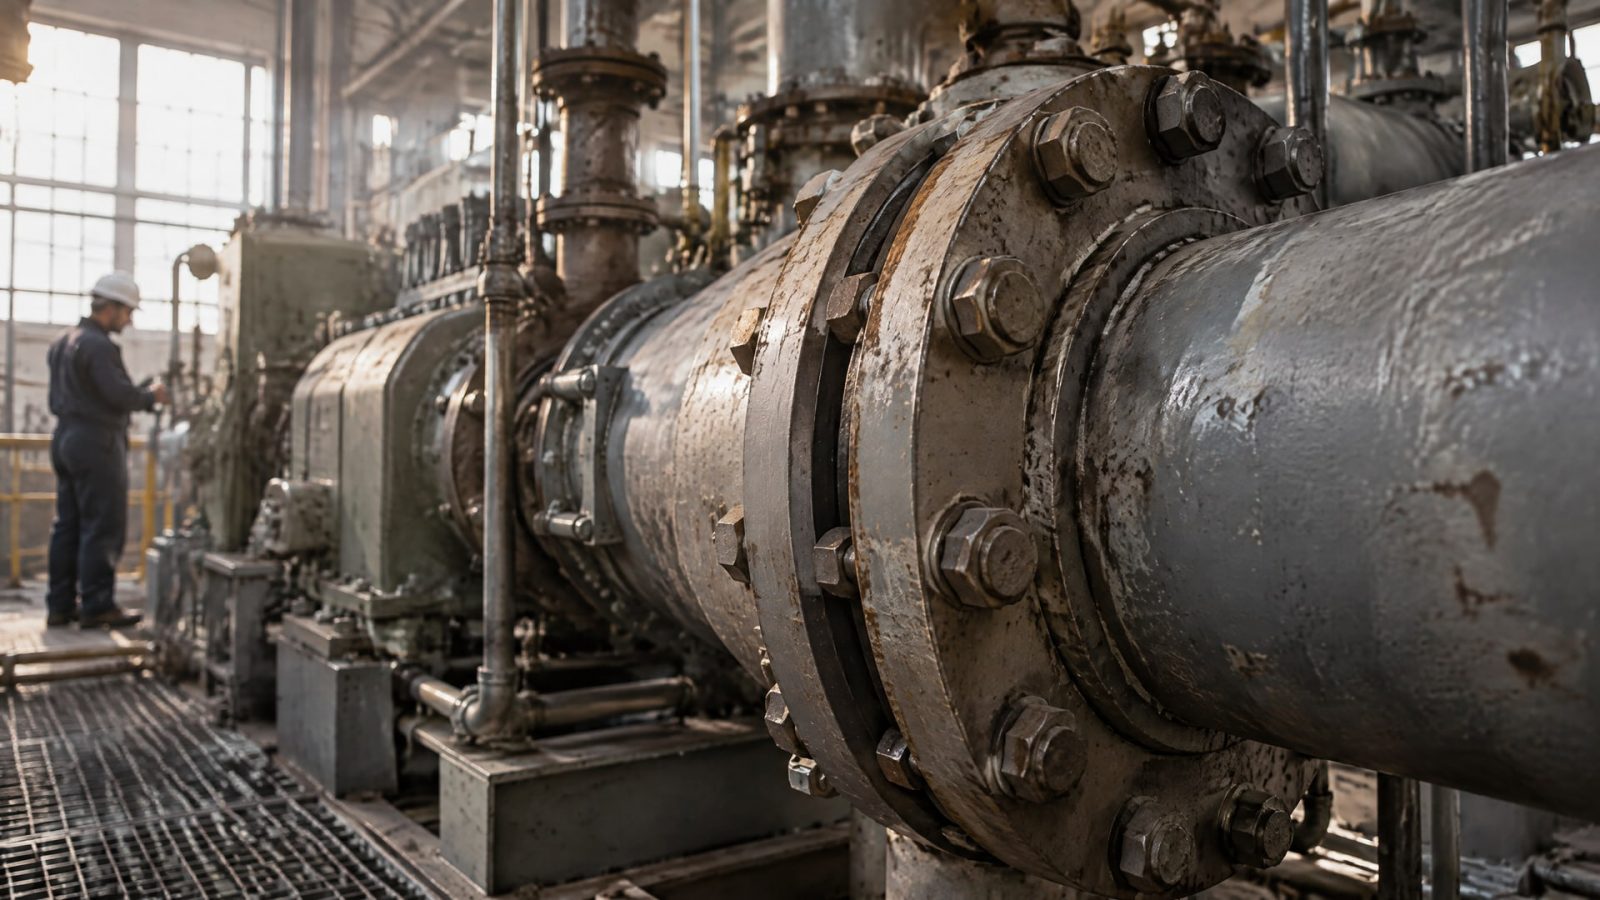
Чтобы фланцевое соединение сохраняло герметичность при постоянной вибрации, нужно устранить или снизить передачу колебаний, сохранить равномерный натяг болтов и подобрать уплотнение по зазору и материалу фланцев. Один герметик не компенсирует ослабленный крепеж, перекос или повреждение поверхности.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, почему вибрирующий узел начинает пропускать среду, как подготовить соединение к ремонту и когда уместен анаэробный герметик. Отдельно рассмотрим контроль вибрации, затяжку крепежа и проверку герметичности после сборки.
Почему фланцевое соединение теряет герметичность при вибрации
Вибрация воздействует на соединение сразу по нескольким направлениям.
Она может снижать предварительный натяг болтов, вызывать микроперемещения прокладки и постепенно повреждать контактные поверхности. Поэтому устранение протечки требует проверки не только уплотнения, но и крепежного узла, состояния фланцев и источника колебаний.
Когда натяг уменьшается, соединение хуже сопротивляется дальнейшему расслаблению. Гайка может дополнительно проворачиваться, а усилие прижима распределяется менее равномерно. Простое увеличение момента затяжки не устраняет причину вибрации и не гарантирует, что натяг сохранится при работе оборудования.
Прокладка также реагирует на повторяющиеся перемещения: ее сжатие может уменьшаться, а положение относительно фланцев - меняться. Если поверхности повреждены, путь утечки способны поддерживать риски, задиры и следы фреттинга. Фреттингом называют повреждение контактирующих поверхностей при малых повторяющихся перемещениях.
Что проверить до разборки
Сначала оцените, когда именно появляется утечка: при запуске, на установившемся режиме или после длительной работы. Сопоставьте ее с состоянием оборудования и историей вибрации узла. Проверьте опоры и крепления, подвесы, ограничители и расположенное рядом вращающееся оборудование. Эти проверки помогают найти источник динамической нагрузки, а не маскировать ее последствия.
Для вентиляторных установок в материалах по ISO 14694 приводятся ориентиры для категории BV-3. При жестком монтаже указаны значения 4,5 / 7,1 / 9,0 мм/с RMS, при гибком - 6,3 / 11,8 / 12,5 мм/с RMS. Эти последовательности относятся к указанному примеру и не заменяют оценку требований конкретной установки.
Как снизить влияние вибрации на фланцы
Герметизация фланцев при вибрации начинается с оценки механической нагрузки на узел.
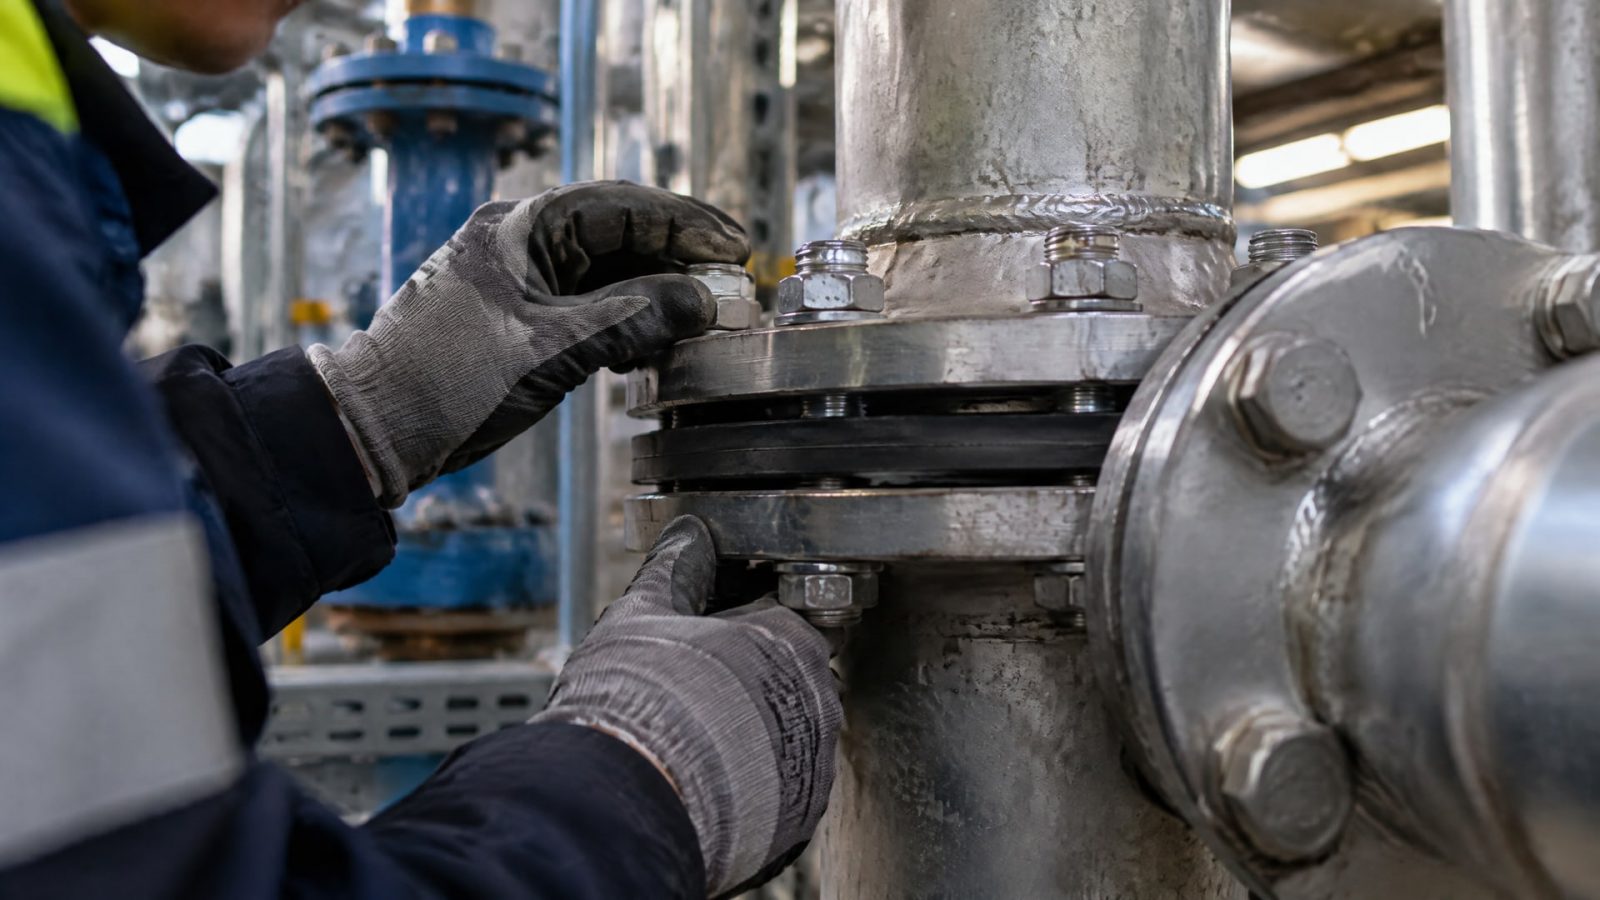
Если колебания передаются от оборудования через опоры и крепления, сначала проверяют эти элементы. Герметик или новая прокладка не устранят источник вибрации, а повторный ремонт без диагностики может закончиться очередной утечкой.
При оценке конструкции учитывают геометрию фланцев, крепеж, тип монтажа и режим работы. В качестве базовых документов для фланцев в источниках указаны ASME B16.5, ASME B16.47 и EN 1092. Они задают исходную базу для оценки конструкции, но сами по себе не подтверждают устойчивость конкретного собранного соединения к вибрации.
Отдельно контролируют вибросостояние оборудования, а не только наличие утечек. ISO 19879:2005 описывает испытания соединителей, при которых сборка должна выдерживать заданную вибрацию без утечки или отказа элемента. Такой подход показывает, что герметичность оценивают вместе с поведением соединения под динамической нагрузкой.
Почему нельзя просто сильнее затянуть болты
Повышение момента затяжки не заменяет равномерное распределение усилия и контроль состояния крепежа. Если причина утечки - перекос, поврежденная поверхность или постоянная вибрация, более сильная затяжка сама по себе не решит проблему. При разборке следует проверить болты, гайки, фланцевые поверхности и уплотнение, а при сборке затягивать крепеж по схеме крест-накрест или звездой.
Как выбрать герметик для вибрирующих фланцев
Выбор зависит от конструкции и состояния сопрягаемых поверхностей.
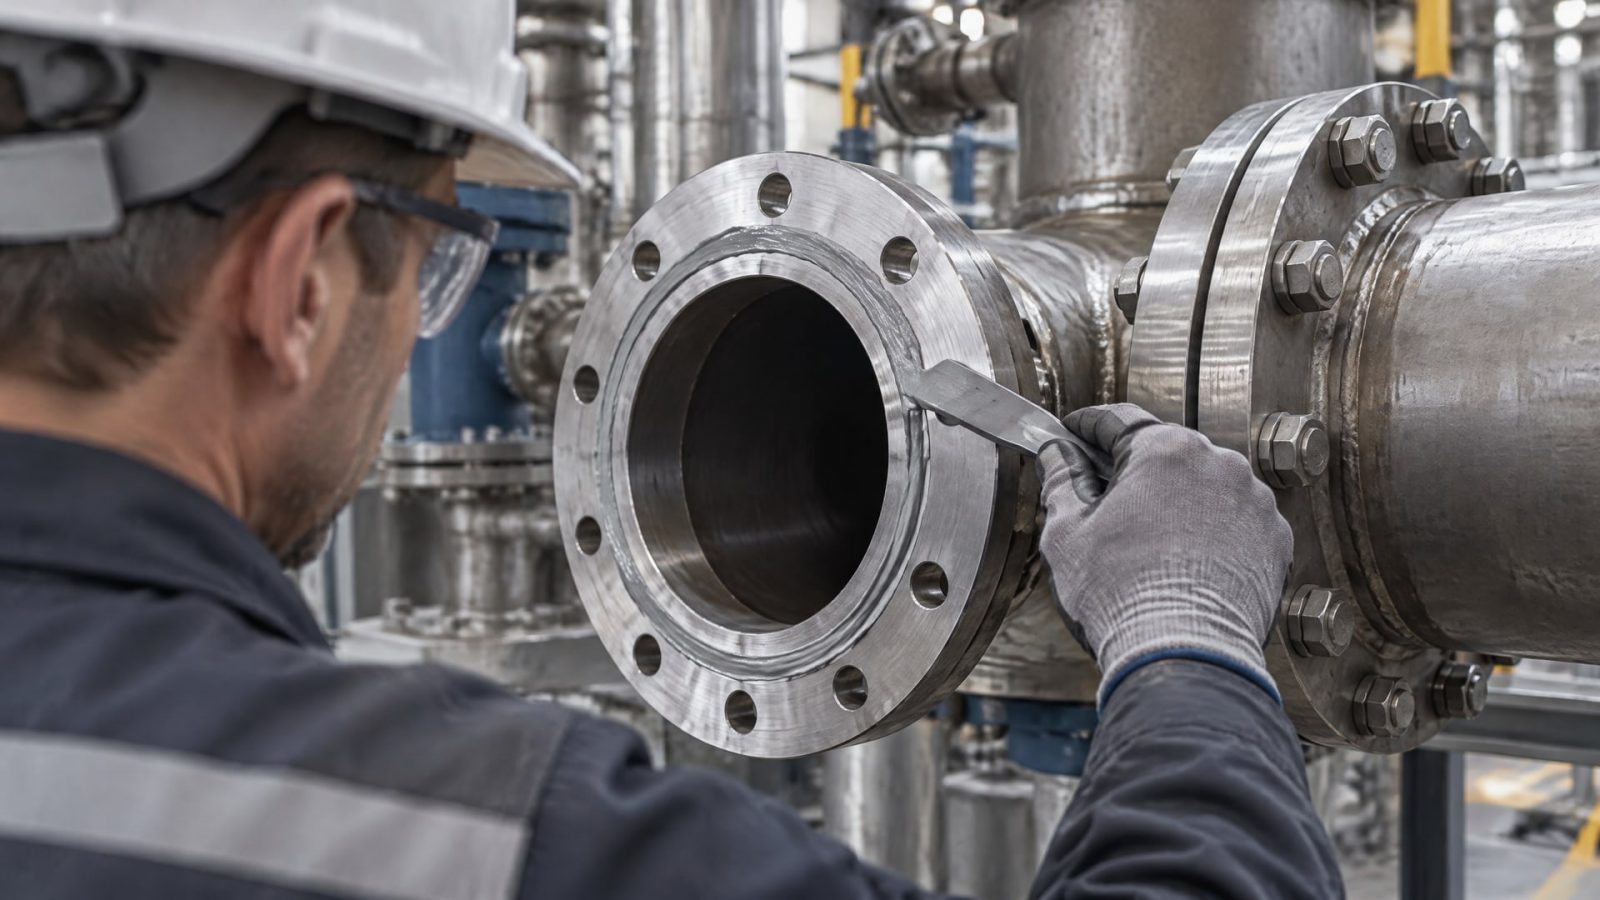
Анаэробные фланцевые герметики рассматривают для жестких металлических фланцев с точной обработкой и малым зазором. Для таких составов в практических руководствах указан зазор обычно до 0,5 мм. Если зазор больше или соединение заметно перемещается, нужно оценить другие типы составов или конструктивные меры.
Анаэробный состав требует чистой и сухой поверхности. На пассивных металлах, например нержавеющей стали или алюминии, для отверждения может потребоваться праймер. Если на фланце есть глубокие риски, задиры или выраженный фреттинг, одной герметизацией не всегда удается перекрыть путь утечки: сначала оценивают необходимость ремонта поверхности.
Когда жесткий металлический фланец с малым зазором работает под постоянной вибрацией, важно не подменять выбор состава попыткой залить место протечки. Уплотнению мешают не только перемещения, но и потеря болтового натяга, повреждения поверхности и загрязнение. Для такой задачи применяют EFELE 143 - анаэробный герметик для фланцевых соединений, обладающий высокой прочностью и вязкостью.
Когда нужен другой способ уплотнения
При больших зазорах и заметных перемещениях руководства по выбору уплотнений предлагают рассматривать RTV-силиконы или составы, рассчитанные на заполнение зазоров. Конкретный вариант выбирают по фактическому зазору, материалу фланцев и рабочему режиму. Если причина утечки связана с повреждением поверхности или подвижностью соединения, полезно сначала устранить эту причину, а затем подбирать уплотнение.
Подготовка и сборка соединения
Перед нанесением герметика поверхности очищают и высушивают.
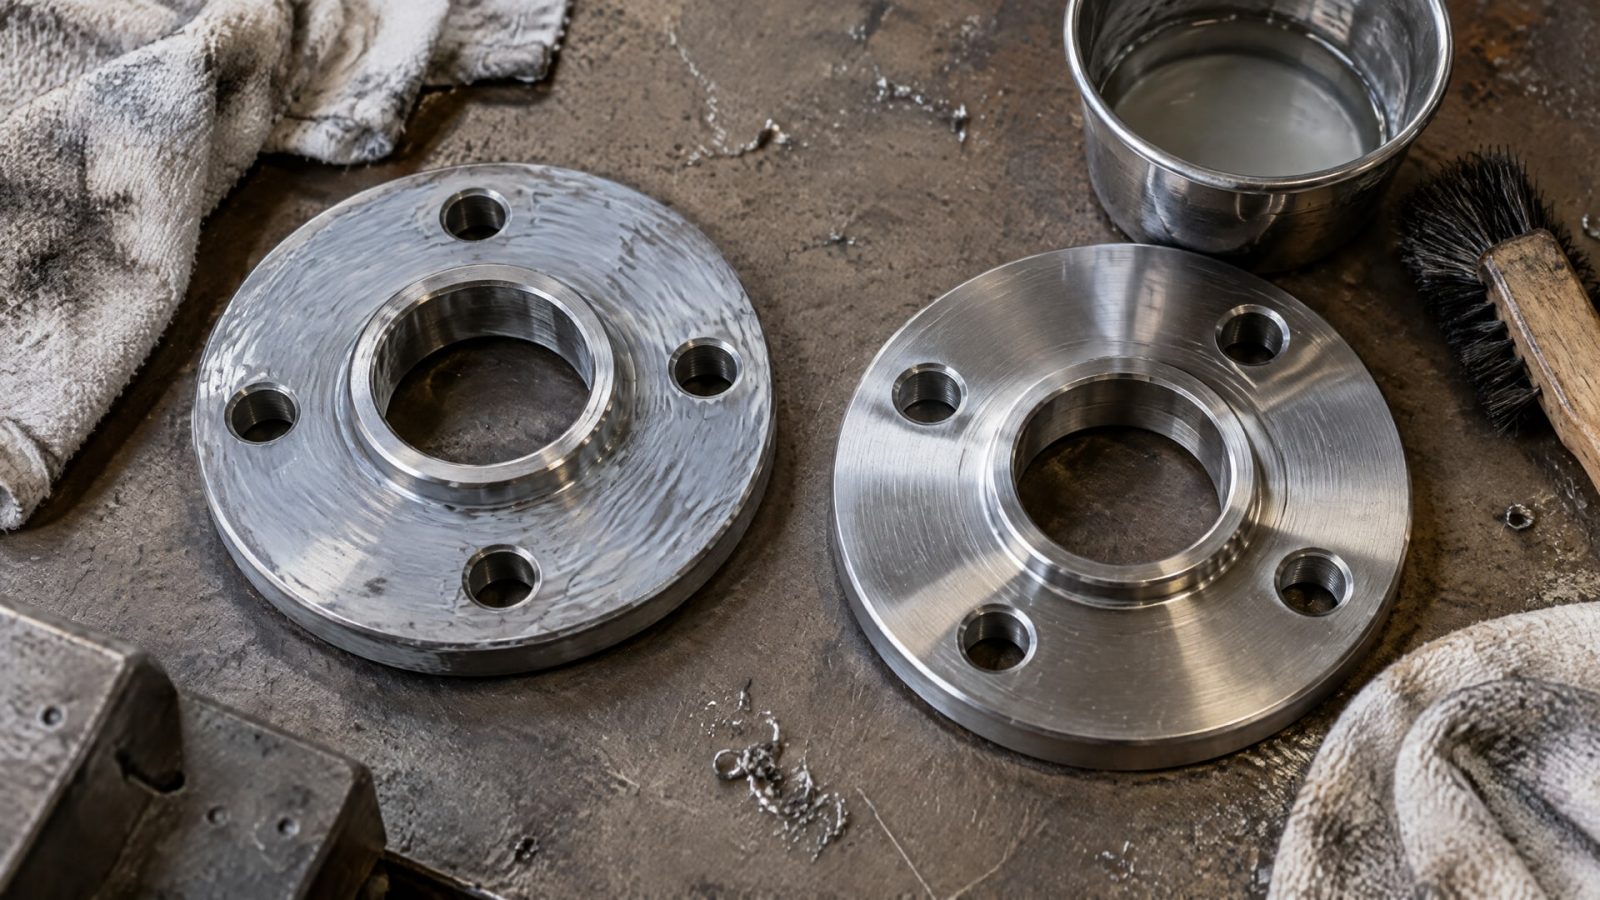
На них не должно оставаться загрязнений, мешающих контакту состава с металлом. Для нержавеющей стали и алюминия проверяют, нужен ли праймер: для анаэробных составов на пассивных металлах он может потребоваться.
При сборке важно обеспечить равномерное прилегание фланцев и распределение усилия по крепежу. Болты затягивают по схеме крест-накрест или звездой, чтобы снизить риск локального перекоса. Избыточный валик герметика может выдавиться внутрь соединения и попасть в масляные или гидравлические каналы, поэтому количество состава должно соответствовать задаче и геометрии узла.
Учитывайте время отверждения и условия проверки. Для ряда анаэробных составов в руководствах приводится типичная непрерывная рабочая температура 150-200 °C, а полное отверждение при высоком давлении может занимать до 24 часов. Эти ориентиры не следует переносить на любой продукт без проверки его спецификации.
Первичную проверку герметичности в одном руководстве предлагают проводить не ранее чем через 20 минут и только при очень низком тестовом давлении. Это не означает, что соединение уже готово к полноценной эксплуатации: для нее учитывают набор прочности состава и требования к конкретному узлу. Перед вводом оборудования в работу сверяются со спецификацией герметика и режимом испытаний.
Как проверить результат и предупредить повторную утечку
После сборки контролируют герметичность и состояние крепежа, а в эксплуатации отслеживают вибрацию оборудования.
Если утечка возвращается, проверяют, не ослаб ли натяг болтов, не сместилось ли уплотнение и нет ли повреждений на сопрягаемых поверхностях. Повторное нанесение состава без диагностики не исключает сохранения исходной причины.
Для удобства контроля фиксируют состояние узла после ремонта и наблюдения при последующей работе. Отмечают место утечки, режим оборудования и выявленные признаки вибрации. Такой порядок помогает отличить дефект монтажа от проблемы опор, креплений или самого фланцевого соединения.
Перед повторным ремонтом пройдите по списку:
Устранен ли источник вибрации и проверены ли опоры, подвесы и крепления?
Сохранны ли фланцевые поверхности, нет ли рисок, задиров и следов фреттинга?
Соответствует ли выбранное уплотнение зазору и материалу фланцев?
Очищены и высушены ли поверхности перед нанесением состава?
Затянут ли крепеж равномерно по схеме крест-накрест или звездой?
Выдержано ли время отверждения до испытания и ввода в эксплуатацию?
Часто задаваемые вопросы
Поможет ли сильная затяжка болтов устранить протечку при вибрации?
Не всегда. Вибрация может снижать предварительный натяг и провоцировать дальнейшее расслабление соединения, но причиной также бывают смещение прокладки, перекос или повреждение контактных поверхностей. До затяжки проверьте состояние крепежа и фланцев, а также выясните, откуда передаются колебания.
Когда подходит анаэробный герметик для вибрирующих фланцев?
Его рассматривают для жестких металлических фланцев с точной обработкой и малым зазором: в практических руководствах указан ориентир обычно до 0,5 мм. Важны также чистота и сухость поверхности. При больших зазорах или заметных перемещениях оценивают другие способы уплотнения.
Нужно ли применять праймер на нержавеющей стали или алюминии?
Иногда да. Для анаэробных составов на пассивных металлах, в том числе нержавеющей стали и алюминии, может потребоваться праймер. Его необходимость зависит от состава и условий отверждения, поэтому перед сборкой проверяют спецификацию применяемого герметика и требования к подготовке поверхности.
Через сколько времени проверять соединение давлением?
В одном руководстве указана предварительная проверка не ранее чем через 20 минут, при очень низком тестовом давлении. Полноценное испытание проводят с учетом набора прочности: для ряда анаэробных составов полное отверждение при высоком давлении может занимать до 24 часов. Сверяйтесь со спецификацией состава и режимом испытаний узла.
Заключение
Герметичность фланцевого соединения при постоянной вибрации зависит от нескольких условий: снижения динамической нагрузки, сохранения болтового натяга, состояния поверхностей и соответствия уплотнения зазору и материалу фланцев. Анаэробный герметик уместен для жестких металлических соединений с малым зазором, но не заменяет диагностику вибрации и ремонт поврежденных поверхностей.
Перед следующим ремонтом проверьте источник колебаний, крепеж и состояние фланцев, измерьте или оцените зазор и подберите способ уплотнения под конструкцию. После сборки затяните крепеж равномерно, выдержите необходимое время отверждения и проверьте соединение в соответствии с требованиями к узлу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить липкие отложения СОЖ при обработке чугуна, контролируя концентрацию, pH, чугунную мелочь, масла и качество воды.
Узнайте, почему перекраска металлоконструкций дороже первичной окраски, какие скрытые работы влияют на стоимость и как происходит подбор цвета по RAL.
Узнайте, когда использовать краски по металлу RAL, а когда требуется индивидуальный подбор цвета.