
Покрытие для задвижек: как предотвратить прикипание гаек на шпильках
Прикипание гаек на шпильках дисковых задвижек предотвращают, контролируя трение и защищая резьбу от коррозионного схватывания. Для этого применяют антизадирные пасты или антифрикционные покрытия, в том числе термоотверждаемые. Выбор зависит от температуры, среды, материала крепежа, вибрации и требований к повторяемости затяжки.
Статья полезна инженерам, специалистам по обслуживанию арматуры и снабженцам. Разберем, почему гайки заедают, чем отличаются паста и термоотверждаемое покрытие для задвижек, как учитывать смазку резьбового крепежа при затяжке и какие данные проверить перед применением материала.
Почему гайки прикипают к шпилькам дисковых задвижек
Прикипание гаек на шпильках связано с состоянием резьбовой пары и условиями ее работы.
При давлении, повышенной температуре и воздействии агрессивной среды металлические поверхности могут заедать, корродировать и схватываться. При повторной сборке или разборке поврежденные участки резьбы затрудняют вращение гайки, а чрезмерное усилие при демонтаже может усугубить дефект.
Отдельная причина проблем - неподходящий или неравномерный слой смазки. Разные материалы дают разный коэффициент трения, поэтому одна и та же затяжка может создавать неодинаковую нагрузку на соединение. Толстый слой не гарантирует лучшую защиту: он меняет условия трения и способен сделать фактическое усилие затяжки непредсказуемым. Для обычной сборки резьбы в источниках приводится ориентир толщины антизадирного слоя около 0,1 мм; важны равномерность и контроль нанесения.
Что проверить при обслуживании
Перед разборкой специалисту стоит оценить, сухая ли резьба, есть ли коррозионные следы и не повреждены ли гайка или шпилька. При выраженном схватывании и механических дефектах насильственное откручивание не устраняет причину: поврежденную деталь обычно заменяют. Для наружной арматуры профилактика также включает регулярное срабатывание, смазку открытой резьбы штока и защиту от влаги и агрессивной среды.
Для выбора крепежа ориентируются на материал и назначение соединения. В промышленной практике встречаются ASTM A193/A193M, ASTM A194/A194M и ASTM A320/A320M, а также ASTM F593 и ASTM F594. Эти стандарты относятся к материалам и крепежу для разных условий эксплуатации. Сам по себе стандарт на крепеж не определяет, какой смазочный материал или покрытие подходит конкретной задвижке: это проверяют отдельно с учетом среды и способа сборки.
Паста или термоотверждаемое покрытие для задвижек
Антизадирная паста и термоотверждаемое покрытие решают близкую задачу, но применяются по-разному.
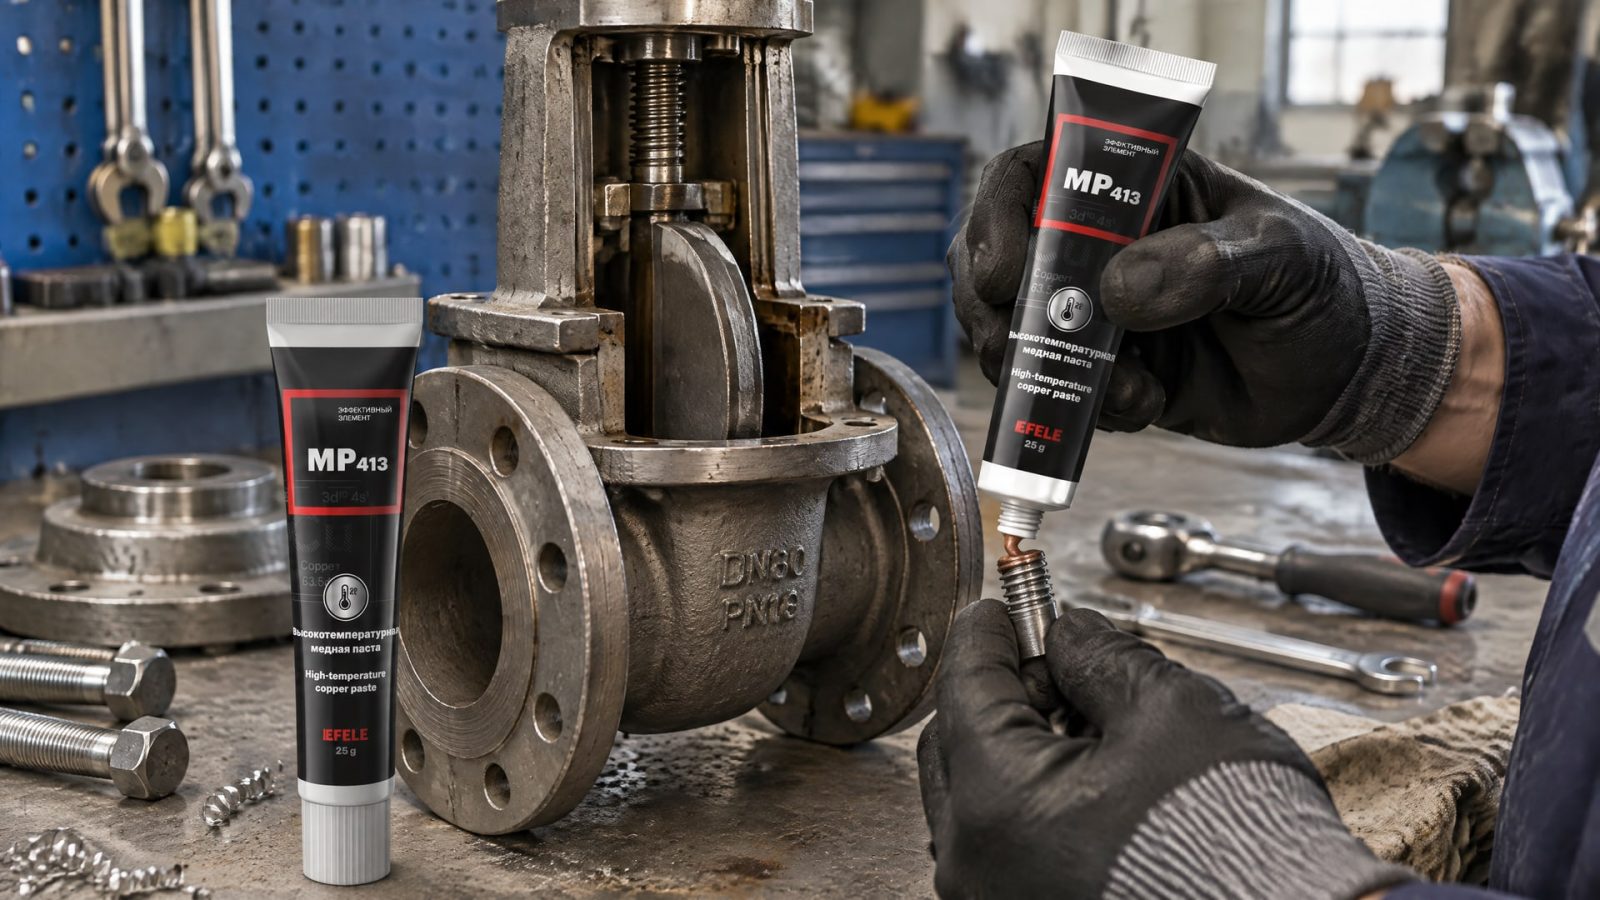
Пасту наносят при сборке резьбового соединения как смазочный и разделительный материал. Термоотверждаемое покрытие наносят на крепеж заранее, затем отверждают; в результате на поверхности формируется сухой или тонкопленочный антифрикционный слой.
Термоотверждаемые материалы рассматривают, когда крепеж работает при повышенной температуре, а демонтаж должен оставаться возможным. В промышленных руководствах для отдельных покрытий с термоотверждением указаны рабочие диапазоны до 240 °C и до 300 °C в зависимости от состава. Эти значения относятся к конкретным покрытиям, а не ко всему классу материалов, поэтому их нельзя переносить на состав без подтверждения в его документации.
Как соотнести решение с условиями эксплуатации
При выборе полезно учитывать режим сборки и обслуживания. Если материал наносят непосредственно перед монтажом, паста может быть удобным вариантом. Если требуется заранее подготовленная поверхность крепежа, рассматривают покрытие. В обоих случаях надо знать, как материал меняет трение, и учитывать его при определении момента затяжки.
Для сравнения, в источниках приводятся типовые температурные диапазоны до 650-980 °C для медных антизадирных систем и до 870-1315 °C для никель-графитовых. Это общие ориентиры для соответствующих типов паст, а не характеристики каждого продукта. Условия применения конкретного состава сверяют с его документацией; ориентироваться только на верхнее значение диапазона нельзя.
На шпильках задвижек в условиях высоких температур и агрессивных сред задача часто состоит не только в предотвращении прикипания, но и в сохранении возможности обслуживания. Когда требуется сборочный состав для резьбы, эту задачу решают с помощью медной резьбовой пасты EFELE MP-413: она предназначена для облегчения монтажа и демонтажа соединений. Для нее не следует автоматически использовать типовые температурные показатели медных систем - параметры конкретного материала проверяют отдельно.
Как покрытие влияет на момент затяжки
Покрытие или смазка меняют трение в резьбе, а значит, влияют на нагрузку, которую соединение получает при заданном моменте.
Если затянуть обработанный крепеж тем же способом и с тем же моментом, что и сухой, результат может отличаться от расчетного. Возможны как недостаточная затяжка, так и перегрузка соединения.
Для оценки коэффициента момента затяжки и коэффициентов трения резьбовых соединений применяют ISO 16047. Для критических соединений способ затяжки, инструмент и используемый материал определяют заранее; с такой практикой связывают ASME PCC-1 и EN 1591-4. Эти документы не отменяют требований проекта и изготовителя арматуры, но задают основу для контролируемой процедуры сборки.
Что согласовать до монтажа
До применения смазки резьбового крепежа инженер и монтажная служба должны установить, какой материал используют, как его наносят и на основании каких данных задают усилие затяжки. Важен не только момент, но и состояние сопрягаемых деталей, инструмент и последовательность сборки. Для повторяемого результата недостаточно указать в инструкции только тип пасты или покрытия.
В документации на материал ищут опубликованные данные о коэффициенте трения или коэффициенте момента затяжки K, подтвержденные испытаниями по ISO 16047. Если таких сведений нет, нельзя считать, что материал не влияет на исходные параметры затяжки. При смене покрытия или пасты процедуру следует пересмотреть и согласовать до начала работ, а не корректировать по ощущениям во время монтажа.
Для снабженца эти требования тоже практичны: при подборе нужно запросить технические данные, позволяющие связать материал с конкретной процедурой сборки. Это снижает риск, что на одном участке применят покрытие, а момент затяжки оставят от другой схемы. Для ответственных соединений также фиксируют, какие поверхности обработаны и каким способом выполняли затяжку.
Подбор материала для вибрации, давления и агрессивной среды
Условия эксплуатации определяют не только требуемую защиту от коррозии, но и требования к стабильности трения.
При вибрации, высоком давлении или контакте с агрессивной средой важно оценить риск заедания и схватывания резьбы. Для крепежа из нержавеющей стали в агрессивных условиях в практических руководствах чаще рассматривают никелевые антизадирные составы, однако и в этом случае подбор зависит от конкретной пары материалов и требований узла.
Термоотверждаемое антифрикционное покрытие может быть подходящим решением, если резьбовой крепеж нужно подготовить заранее, а эксплуатационные условия требуют стабильного слоя. Для таких покрытий необходимо знать способ нанесения и отверждения, рабочий температурный диапазон и данные о трении. Общих слов «жаростойкое» или «антикоррозионное» недостаточно, чтобы определить пригодность материала для конкретной задвижки.
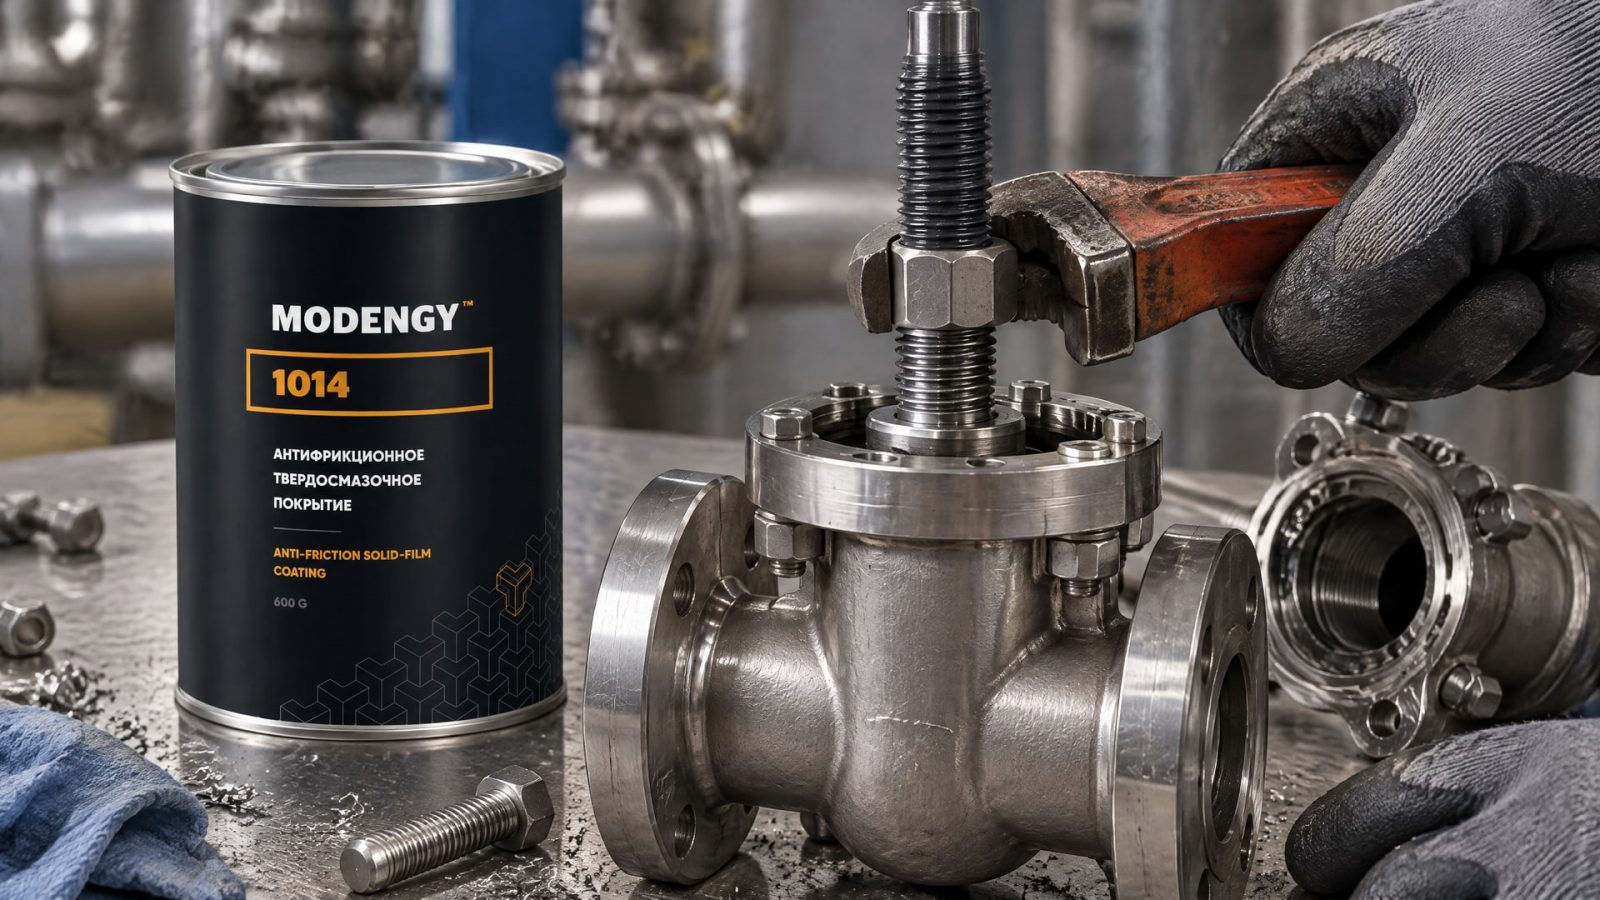
При вибрации и высоком давлении, когда требуется снизить трение и защитить резьбу от коррозии, среди рассматриваемых решений может быть антифрикционное покрытие MODENGY 1014. Его выбор не отменяет проверки условий нанесения, совместимости с крепежом и влияния покрытия на затяжку. Важно заранее определить, как подготовленная поверхность будет обслуживаться и по каким параметрам контролировать сборку.
Почему одного покрытия недостаточно
Покрытие не компенсирует поврежденную резьбу, неверно подобранные материалы крепежа или отсутствие защиты узла от среды. Оно также не заменяет регламент обслуживания арматуры. Если в зоне задвижки накапливаются влага и загрязнения, а резьбу не осматривают, риск коррозии сохраняется даже при применении антифрикционного материала.
При выборе сопоставляют температуру, давление, характер среды, материал шпильки и гайки, наличие вибрации и требования к последующему демонтажу. Затем проверяют технические данные материала и согласуют с ними процедуру затяжки. Такой порядок помогает избежать ситуации, когда покрытие выбирают только по заявленной температурной стойкости, не учитывая трение и обслуживание.
Как внедрить защиту резьбы в обслуживание задвижки
Начинают с осмотра существующего крепежа и условий эксплуатации.
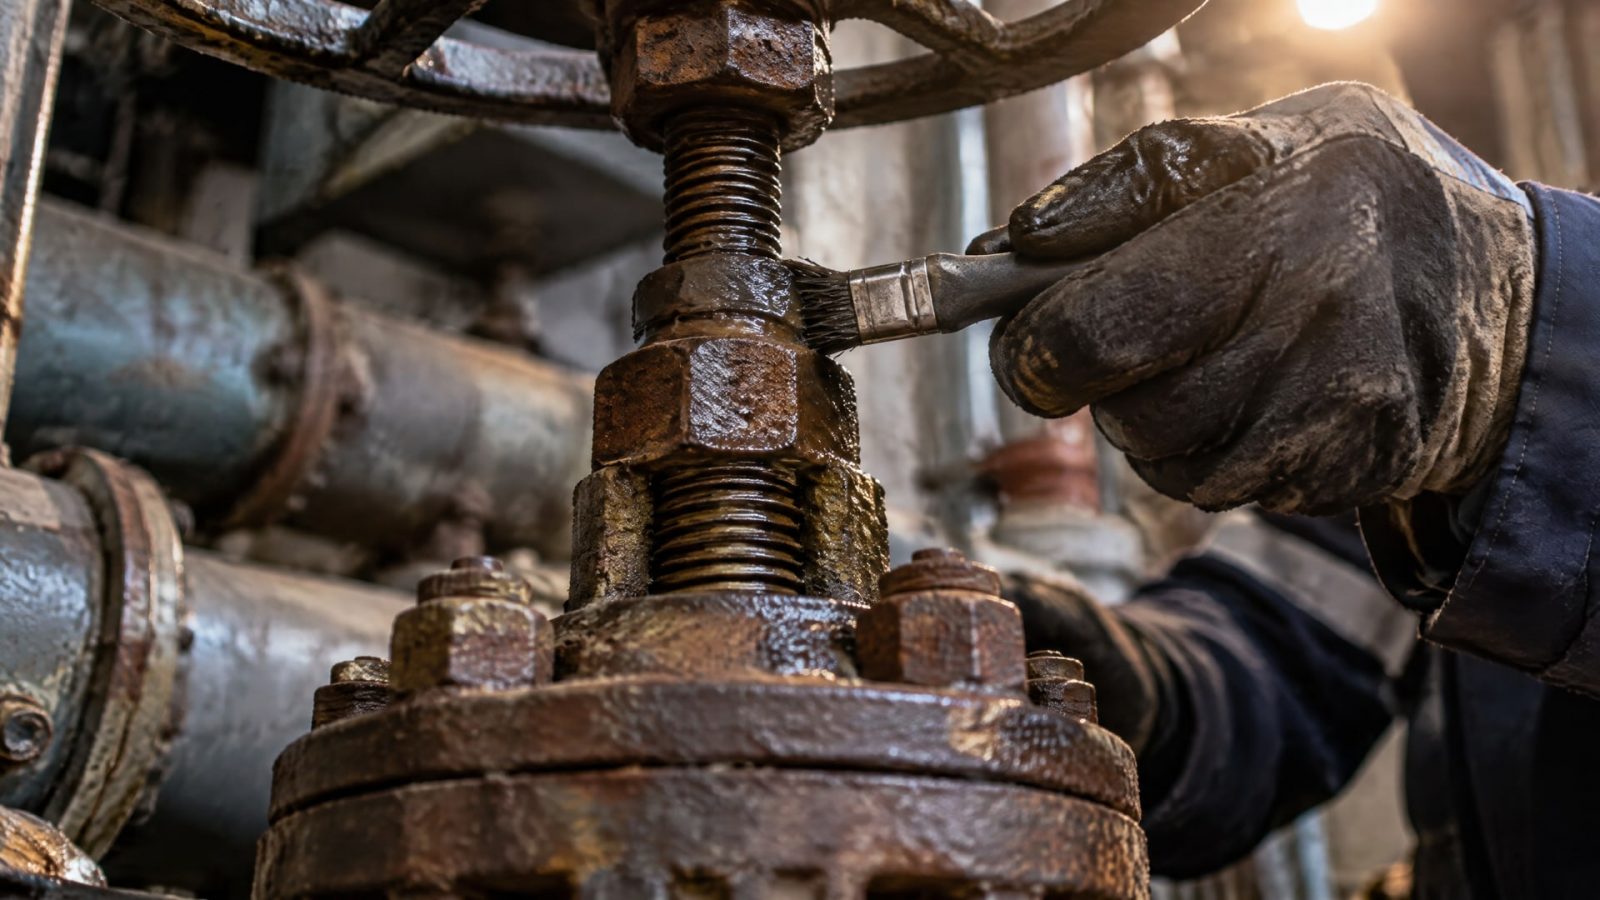
Проверяют состояние резьбы, наличие коррозии и следов заедания, оценивают, как часто требуется разборка и каким инструментом выполняют затяжку. Если гайка уже прикипела, сначала определяют, можно ли безопасно освободить соединение и пригодны ли детали для повторного использования. При выраженном повреждении резьбы или сильной коррозии детали заменяют, а не пытаются компенсировать дефект новым составом.
Затем выбирают между пастой и покрытием. Для пасты определяют порядок нанесения и контролируют тонкий равномерный слой; ориентир около 0,1 мм относится к типовой сборке и не заменяет указаний производителя конкретного материала. Для термоотверждаемого покрытия дополнительно уточняют подготовку крепежа и режим отверждения. Диапазоны до 240 °C и до 300 °C, встречающиеся для отдельных покрытий, применимы только к материалам, для которых такие параметры опубликованы.
Что внести в рабочую процедуру
В инструкции по сборке следует закрепить тип используемого материала, подготовку резьбы, способ нанесения, применяемый инструмент и параметры затяжки. Если меняют пасту или покрытие, повторно оценивают коэффициент трения и соответствие момента затяжки новой схеме. Для ответственных соединений применяют данные испытаний, включая результаты определения трения по ISO 16047, если они доступны.
В план обслуживания включают регулярное срабатывание арматуры, осмотр открытой резьбы и меры защиты от влаги и агрессивной среды. Если при осмотре выявлены коррозионные следы или повреждения, решение принимают по состоянию детали, а не только по возможности нанести новый материал. Такой подход помогает сохранить ремонтопригодность соединения и сделать повторную сборку более предсказуемой.
Часто задаваемые вопросы
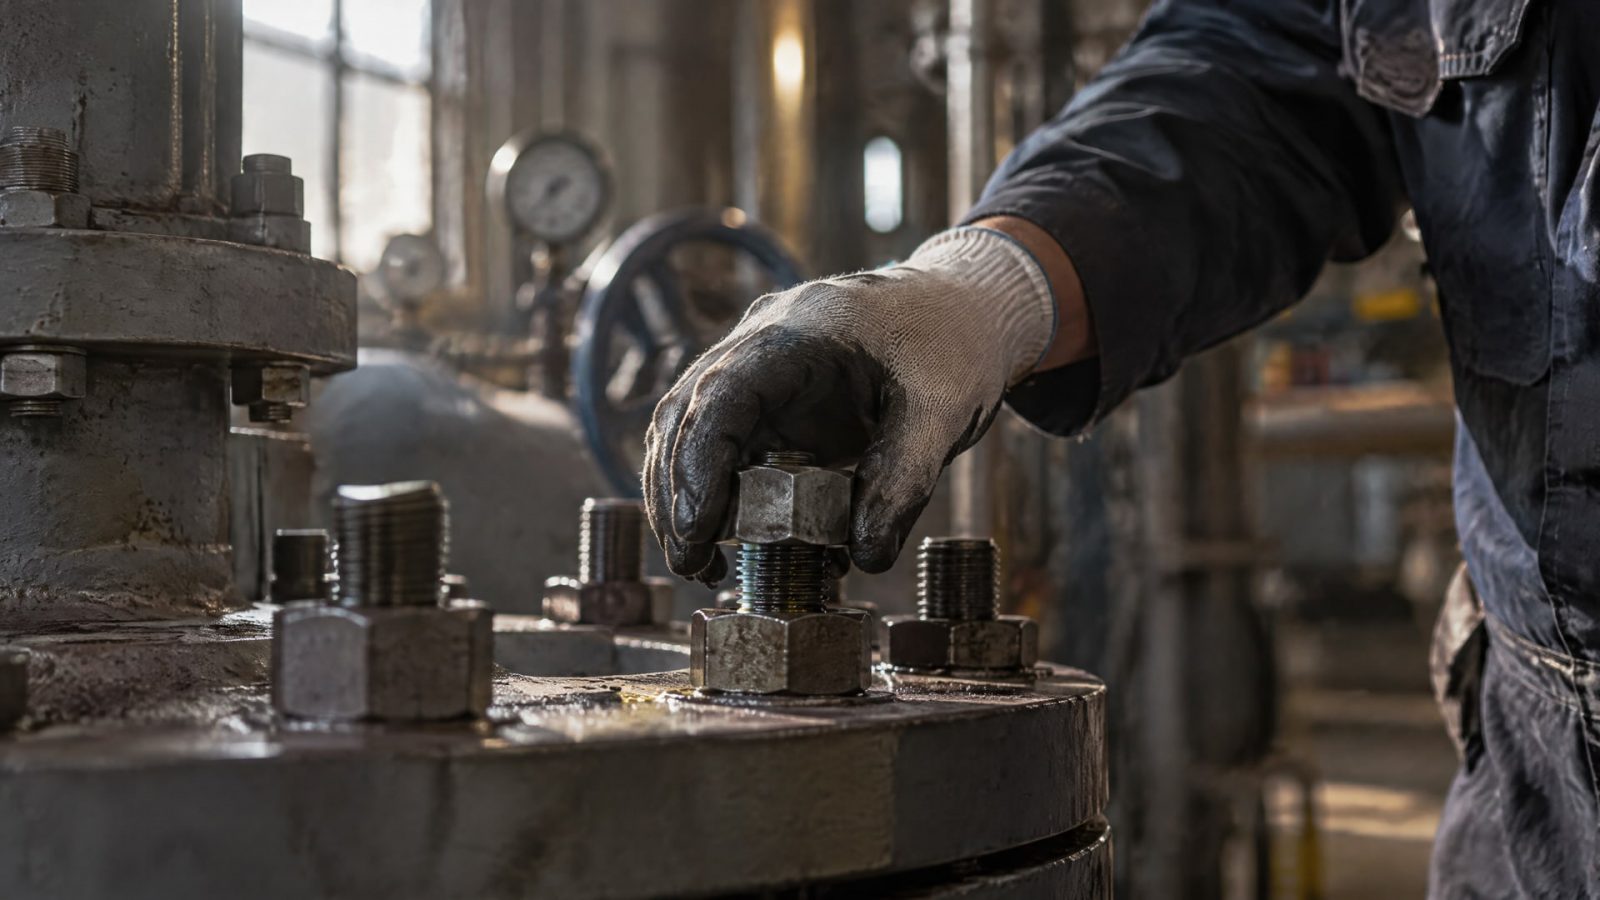
Можно ли затягивать гайку тем же моментом после нанесения смазки?
Не всегда. Паста и покрытие меняют коэффициент трения, поэтому при том же моменте нагрузка на соединение может отличаться от нагрузки при сухой сборке. Для ответственного крепежа проверяют данные о трении и заранее согласуют процедуру затяжки. Для оценки коэффициентов резьбовых соединений применяют ISO 16047.
Чем термоотверждаемое покрытие отличается от антизадирной пасты?
Пасту наносят непосредственно при сборке резьбы. Термоотверждаемое покрытие заранее наносят на крепеж и отверждают, формируя сухую или тонкопленочную поверхность. Поэтому отличаются подготовка деталей и порядок применения. Подбирать решение нужно с учетом режима обслуживания, температуры и опубликованных характеристик конкретного материала.
Что делать, если гайка на шпильке уже прикипела?
Сначала оценивают состояние резьбы, наличие коррозионных следов и возможность безопасного демонтажа. Если гайка заедает, а на шпильке или резьбе видны механические повреждения либо сильная коррозия, насильственное откручивание может усугубить дефект. Поврежденные детали обычно заменяют, после чего пересматривают защиту и процедуру сборки.
Заключение
Покрытие для задвижек помогает снизить риск прикипания гаек, если его подбирают под температуру, среду, материал крепежа и требования к демонтажу. Паста и термоотверждаемое покрытие различаются способом нанесения, но оба решения меняют трение, поэтому затяжку необходимо согласовать с характеристиками выбранного материала. Ни один состав не заменяет осмотр резьбы и обслуживание арматуры.
Следующий шаг для технического специалиста - проверить состояние крепежа и собрать данные об условиях работы узла, затем запросить техническую информацию на рассматриваемый материал и согласовать момент затяжки. Для закупщика важны не только назначение и температурные параметры, но и подтвержденные данные о трении, способе нанесения и совместимости с процедурой обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Полимеризация при комнатной температуре позволяет наносить антифрикционные покрытия из аэрозоля, узнайте о подготовке, нанесении и оценке.
Полимерные покрытия болтов - эффективный способ повысить вибростойкость резьбовых соединений, но их выбор требует учета многих факторов.
Узнайте, когда применять анаэробный фиксатор резьбы, а когда антифрикционное покрытие для надежных соединений.