
Подготовка поверхности: фосфатирование и совместимость с покрытиями MODENGY
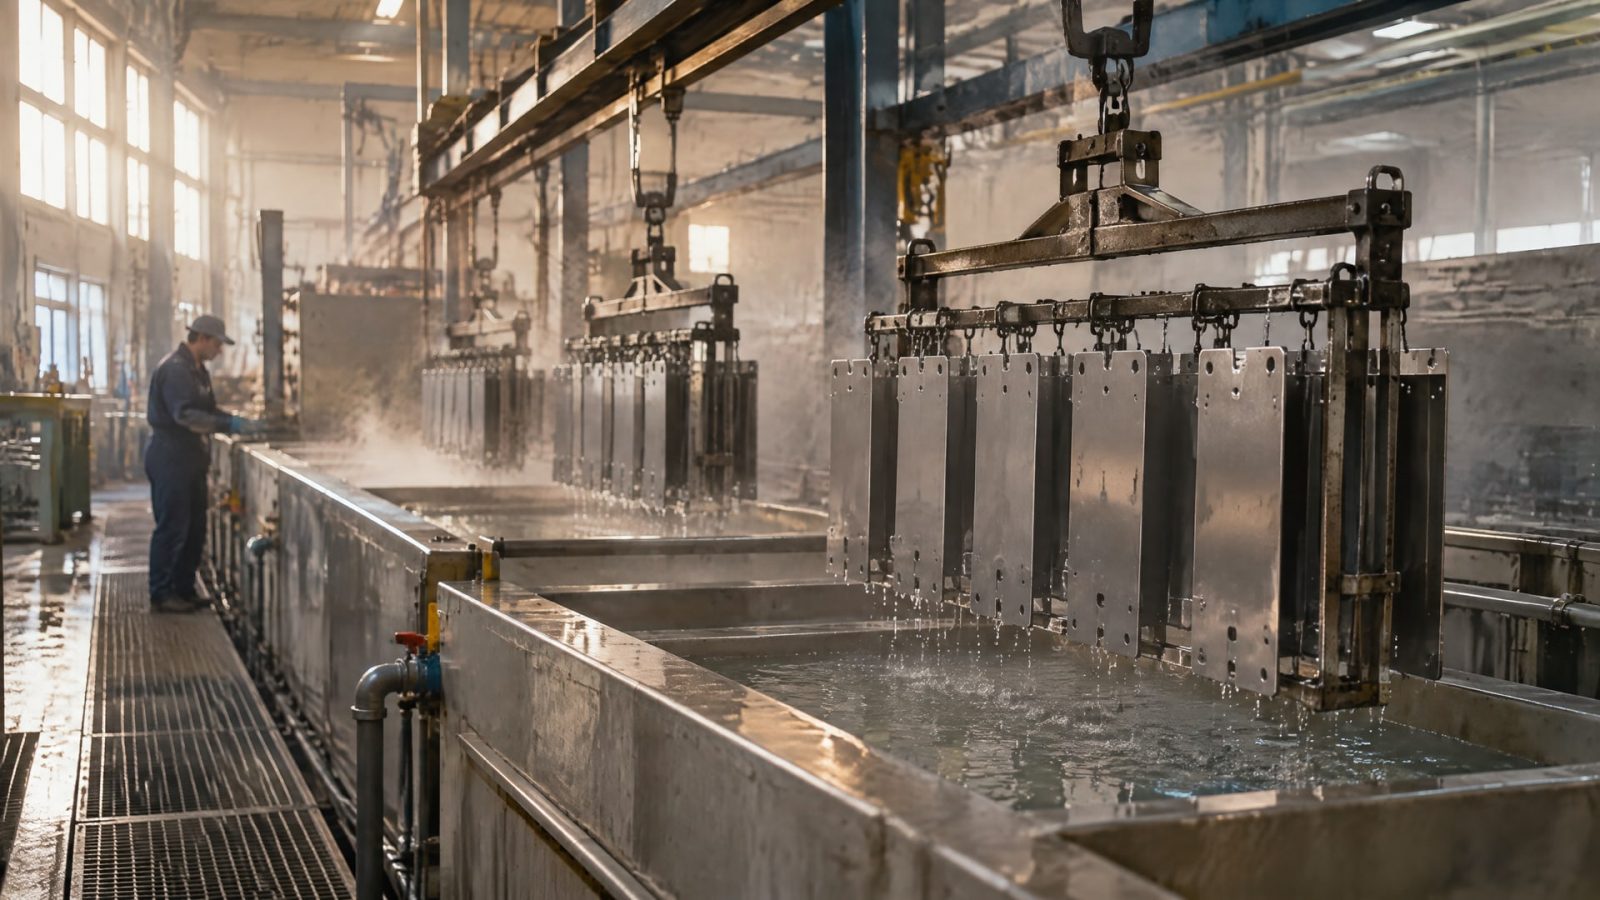
Подготовка поверхности фосфатированием может улучшить адгезию последующего покрытия и коррозионную стойкость системы, но сама по себе не заменяет финишный защитный слой. Результат зависит от материала детали, удаления загрязнений, качества фосфатного слоя и того, насколько быстро после обработки нанесено покрытие.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают технологию подготовки металла, в том числе для защиты внутренних диаметров. Разберем, чем фосфатирование отличается от пескоструйной обработки, какие факторы влияют на совместимость с антифрикционным покрытием и как проверять готовую систему.
Подготовка поверхности фосфатированием: роль каждого этапа
Фосфатирование формирует на металле конверсионный слой, который используют как основу под последующее покрытие.
Его качество зависит не только от состава обрабатывающего раствора: на структуру фосфатного слоя и скорость процесса влияет подготовка поверхности. Механическая и химическая обработка повышают число активных центров кристаллизации, поэтому очистку следует рассматривать как часть единой технологии, а не как предварительную формальность.
До фосфатирования с детали удаляют масло, ржавчину, окалину и остатки старого покрытия. Если загрязнения сохраняются, поверхность обрабатывается неравномерно, что может ухудшить качество подслоя и адгезию финишного материала. В зависимости от состояния металла применяют обезжиривание, удаление продуктов коррозии и окалины, дробеструйную или пескоструйную обработку, травление. Конкретная последовательность зависит от материала и исходного состояния детали.
Для подготовки перед фосфатированием в одном из технологических материалов приводится средняя шероховатость поверхности 0,76-1,77 мкм. Это ориентир, который нельзя автоматически переносить на любую деталь и любой процесс: итоговые требования сверяют с технологической документацией на обработку и покрытие. В качестве еще одного параметра для фосфатного слоя в материалах по антифрикционным покрытиям указаны частицы размером 3-8 мкм. Там предпочтение отдается растворам, создающим мелкокристаллический слой.
Химическое травление требует отдельного внимания. После обработки минеральными кислотами могут образоваться более грубокристаллические и пористые осадки с пониженной адгезией. Для такой схемы описана дополнительная нитритная обработка перед фосфатированием. Это не универсальная операция для каждой линии: ее необходимость определяют с учетом применяемой технологии и состояния поверхности.
Фосфатирование обычно применяют для черных металлов. Для нержавеющей стали, оцинкованного чугуна и деталей с кадмиевым или гальваническим покрытием такая обработка в одном из материалов названа непригодной. Поэтому перед запуском процесса инженер проверяет материал детали и совместимость технологии с имеющимся покрытием или слоем.
Фосфатирование или пескоструй: как выбрать подготовку металла
Пескоструйная обработка и фосфатирование не являются взаимозаменяемыми процессами.
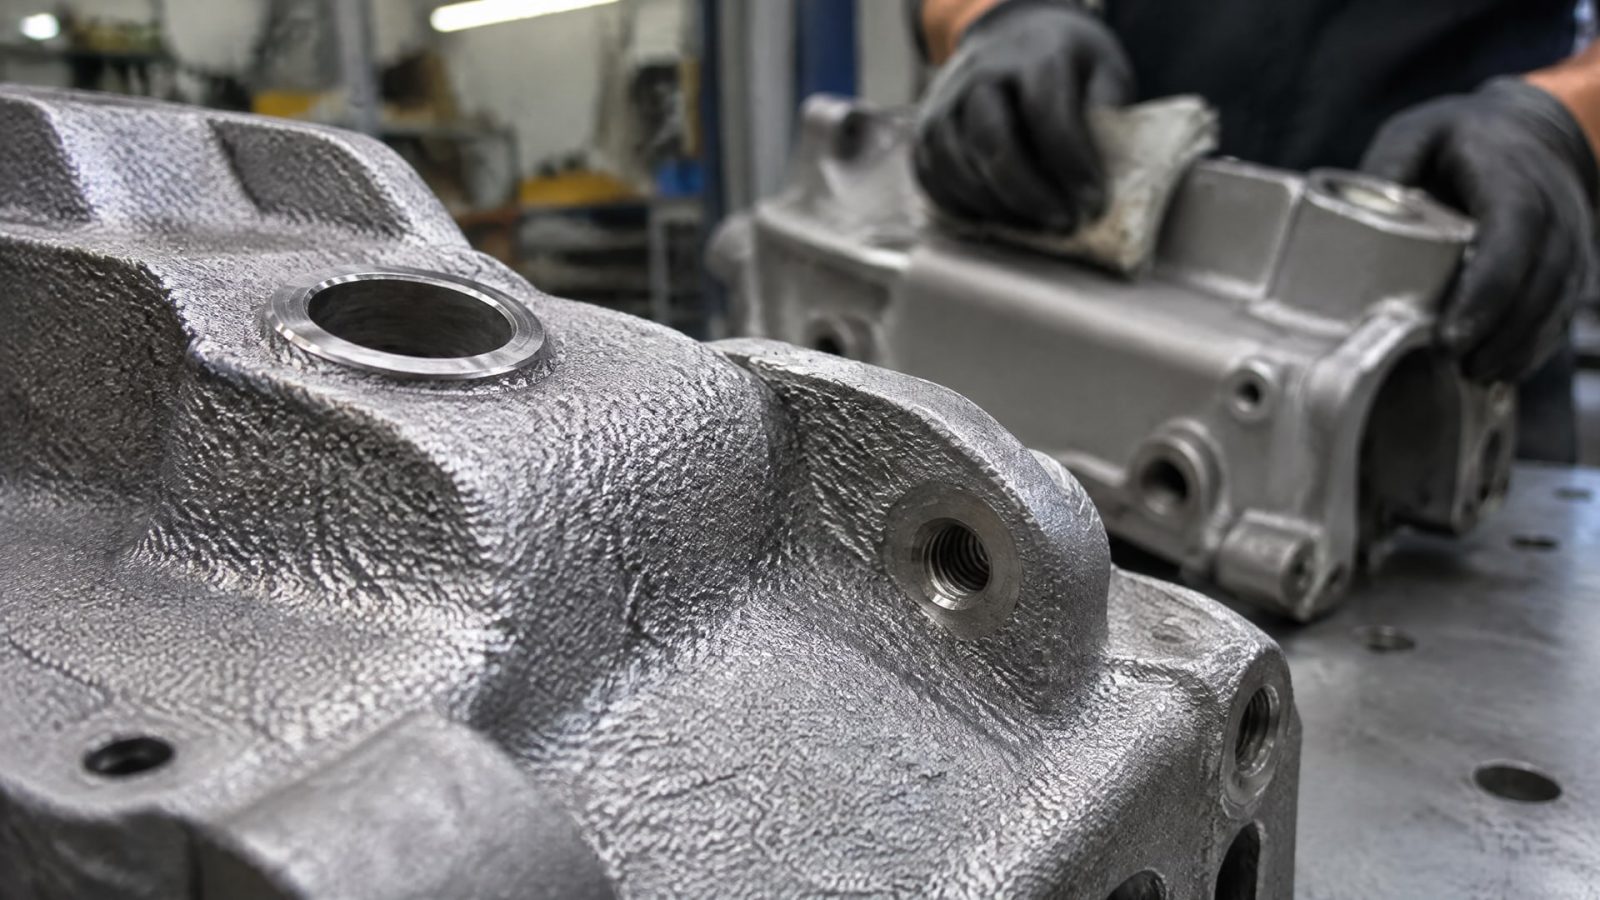
Первая относится к механической подготовке поверхности, а второе формирует химический слой. В технологической схеме их можно сочетать: механическая обработка помогает подготовить поверхность, а фосфатирование служит подслоем для дальнейшего покрытия. Выбор зависит от материала детали, загрязнений, требуемого результата и последующих операций.
Перед фосфатированием пескоструй или дробеструй применяют, когда нужно удалить ржавчину и окалину либо изменить состояние поверхности. Однако абразивная обработка не отменяет обезжиривание и другие необходимые операции. Если на металле остается масло или старое покрытие, механическая подготовка сама по себе не гарантирует равномерного формирования фосфатного слоя. Очередность этапов определяют для конкретной детали и процесса.
Фосфатирование, в свою очередь, не следует считать самостоятельной долговременной защитой. Его описывают прежде всего как подготовительный или подслойный этап, который способствует адгезии и коррозионной стойкости всей системы. Для наружного применения материалы по ГОСТ 9.402-2004 рассматривают фосфатирование как операцию, повышающую адгезию и коррозионную стойкость лакокрасочной системы. ГОСТ 9.402-80 относится к подготовке металлических поверхностей под лакокрасочные покрытия.
При выборе схемы важно учитывать, что после механической подготовки меняется рельеф поверхности, а после химического травления могут появиться грубокристаллические и пористые осадки. Эти особенности влияют на формирование фосфатного слоя и сцепление с последующим покрытием. Для подготовки поверхности в одном из материалов приводится средняя шероховатость 0,76-1,77 мкм; применимость этого ориентира к конкретной детали нужно подтвердить технологией предприятия.
Сравнивать процессы удобно по их месту в общей схеме:
| Операция | Задача в технологической схеме | Что учитывать |
|---|---|---|
| Пескоструйная или дробеструйная обработка | Механическая подготовка поверхности | Не заменяет обезжиривание и фосфатирование |
| Химическое травление | Удаление загрязнений и продуктов коррозии химическим способом | После минеральных кислот может потребоваться дополнительная обработка |
| Фосфатирование | Формирование подслоя перед последующим покрытием | Требует чистой поверхности и контроля структуры слоя |
Фосфатирование и совместимость с антифрикционным покрытием
Совместимость фосфатирования с последующим покрытием зависит от всей технологической цепочки: материала детали, состояния поверхности, структуры фосфатного слоя, промывки и времени до нанесения верхнего слоя.
Сам факт фосфатирования не подтверждает, что любое покрытие будет сцепляться с подслоем одинаково. Поэтому оценивать нужно не только отдельные материалы, но и готовую систему.
Для антифрикционных покрытий особенно важна своевременность нанесения. В одном из материалов указано, что покрытие следует наносить как можно быстрее после фосфатирования, чтобы снизить риск коррозии из-за влаги воздуха. Длительное ожидание может привести к вторичному окислению или увлажнению поверхности, поэтому допустимый интервал между операциями закрепляют в технологическом процессе.
Имеет значение и кристаллическая структура фосфатного слоя. Для антифрикционного покрытия в качестве предпочтительного описан мелкокристаллический слой с частицами размером 3-8 мкм. Это не гарантия адгезии сама по себе: результат также зависит от очистки, промывки и соблюдения режима нанесения верхнего слоя. Если перед фосфатированием применяли минеральное кислотное травление, отдельно оценивают риск грубокристаллического и пористого осадка.
При проверке фосфатирование совместимость не стоит определять только визуально. Для системы «фосфатный слой плюс покрытие» используют испытания адгезии по профильным методикам. В практике упоминаются ГОСТ 9.302-88, ГОСТ 9.305-84 и метод сетчатого надреза по ГОСТ 9.301-86. Подходящую методику и критерии приемки выбирают для конкретной системы и изделия.
До запуска серийной обработки полезно провести испытание на образце или детали из того же материала и с сопоставимым состоянием поверхности. Это позволяет проверить выбранную очистку, фосфатирование, промывку, паузу до нанесения и адгезию готового слоя в единой последовательности. Если меняется материал, способ травления или режим нанесения покрытия, результаты предыдущей проверки не следует автоматически переносить на новую схему.
Защита внутренних диаметров металла после фосфатирования
Для внутренних диаметров сложнее обеспечить равномерную очистку и подготовку всей поверхности.
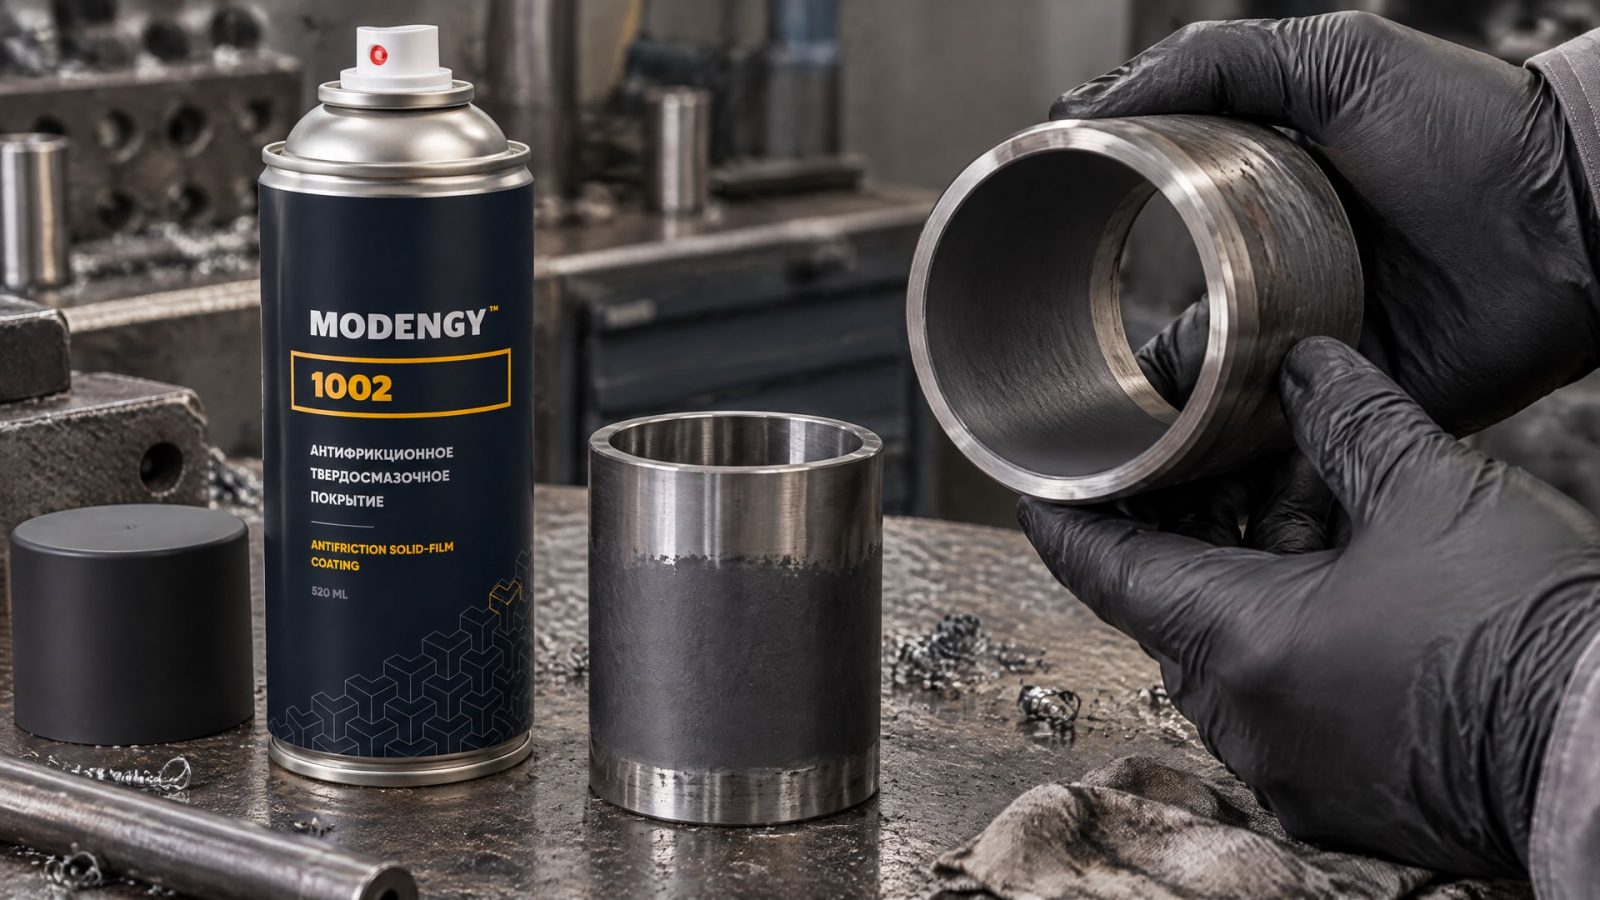
Это повышает значение полноценного обезжиривания и удаления продуктов коррозии: необработанные участки могут повлиять на формирование подслоя и сцепление с верхним покрытием. Поэтому проверку технологии проводят не только на доступной наружной поверхности, но и на тех участках детали, которые требуется защитить.
Внутренние поверхности также требуют внимания к промывке после фосфатирования. В одном из материалов для качества промывки приводится ограничение: остаточная электропроводность воды не должна превышать трехкратного значения электропроводности исходной воды. Этот показатель относится к описанному процессу и не заменяет требований технологической документации предприятия. Его полезно учитывать при разработке контроля промывки, особенно если геометрия детали затрудняет удаление остатков раствора.
Когда внутренний диаметр должен получить антифрикционное и антикоррозионное покрытие, в технологической схеме после фосфатирования может применяться MODENGY 1002. Покрытие на основе дисульфида молибдена обеспечивает низкий коэффициент трения и антикоррозионные свойства, поэтому его рассматривают для защиты внутренних диаметров. При этом равномерность подготовки и оперативность нанесения остаются ключевыми условиями: верхний слой не исправит дефекты очистки или неравномерный фосфатный подслой.
Для конкретной детали совместимость проверяют на образце или изделии с аналогичным материалом и состоянием поверхности. В испытание включают все этапы: удаление загрязнений, фосфатирование, промывку, выдержку до нанесения и нанесение покрытия. После этого оценивают адгезию системы стандартным методом, а внутреннюю поверхность осматривают в пределах, доступных для контроля. Такой порядок помогает подтвердить не только совместимость материалов, но и воспроизводимость процесса на сложной геометрии.
Контроль качества фосфатного подслоя и готовой системы
Внешний осмотр помогает обнаружить видимые дефекты, но не дает полной оценки адгезии.
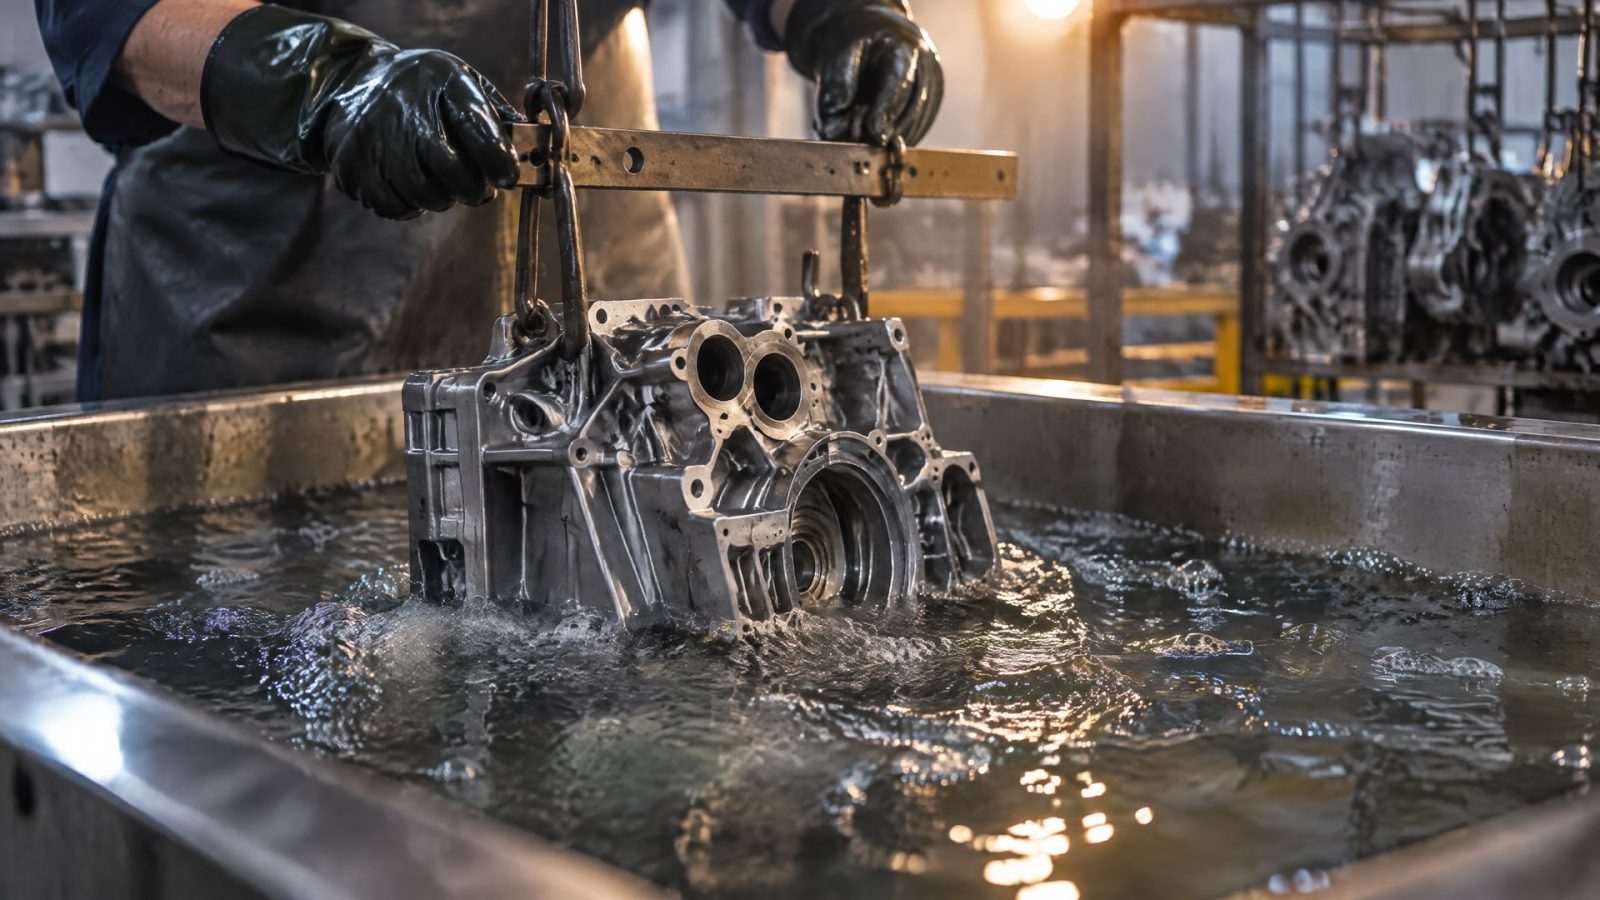
Для системы с фосфатным подслоем применяют предусмотренные технологией испытания, в том числе методы, связанные с ГОСТ 9.302-88, ГОСТ 9.305-84 и ГОСТ 9.301-86. До начала работ важно определить, какой метод используют для конкретного покрытия и какие критерии приемки применяют на предприятии.
Контроль начинают с подготовки поверхности. Проверяют удаление масла, ржавчины, окалины и старых покрытий, а также равномерность обработки доступных зон. Если использовалось травление минеральными кислотами, учитывают возможность образования более грубокристаллического пористого осадка и необходимость дополнительной обработки перед фосфатированием. Для механической подготовки сопоставляют фактическую поверхность с требованиями технологической документации; средняя шероховатость 0,76-1,77 мкм приводится в материалах как ориентир для подготовки перед фосфатированием.
После фосфатирования контролируют промывку и интервал до нанесения верхнего покрытия. Для промывочной воды в одном из материалов указано ограничение остаточной электропроводности: не более трехкратного значения исходной воды. Для антифрикционного покрытия рекомендуется не затягивать нанесение после фосфатирования, чтобы снизить риск коррозии под воздействием влаги воздуха. Эти параметры следует включать в маршрут обработки, если они применимы к используемой технологии.
Проверка готовой системы должна охватывать не только поверхность образца, но и функциональные участки детали. Для внутренних диаметров это означает отдельное внимание к очистке, промывке и доступности контроля. Если испытание проводят только на плоском образце, оно не всегда отражает особенности обработки внутренней геометрии. Поэтому при квалификации процесса выбирают образец или деталь, которые позволяют оценить наиболее сложные зоны.
Часто задаваемые вопросы
Фосфатирование само по себе защищает металл от коррозии?
Фосфатирование используют прежде всего как подготовительный или подслойный этап. Оно может повысить адгезию и коррозионную стойкость системы, но не заменяет итоговое покрытие. Для оценки результата рассматривают всю последовательность операций: очистку, формирование фосфатного слоя, промывку и нанесение верхнего материала.
Можно ли долго ждать после фосфатирования перед нанесением покрытия?
Затягивать интервал нежелательно. Для антифрикционных покрытий описана рекомендация наносить верхний слой как можно быстрее после фосфатирования, чтобы снизить риск коррозии из-за влаги воздуха. Допустимую паузу для конкретного процесса закрепляют в технологической документации и подтверждают испытанием.
Пескоструй заменяет фосфатирование?
Нет. Пескоструйная обработка относится к механической подготовке поверхности, а фосфатирование формирует химический подслой. Эти операции решают разные задачи и могут дополнять друг друга. После механической обработки также оценивают необходимость обезжиривания, фосфатирования и нанесения защитного покрытия.
Подходит ли фосфатирование для любого металла?
Нет. Фосфатирование обычно применяют для черных металлов, а для нержавеющей стали, оцинкованного чугуна и деталей с кадмиевым или гальваническим покрытием в одном из материалов оно названо непригодным. Перед выбором технологии проверяют материал детали и состояние имеющихся покрытий.
Заключение
Подготовка поверхности фосфатированием помогает улучшить адгезию и коррозионную стойкость системы, если металл очищен, подслой сформирован равномерно, а последующее покрытие нанесено без неоправданной задержки. Пескоструйная обработка и фосфатирование не заменяют друг друга: их сочетание выбирают с учетом материала детали и требований к готовой системе.
Практический следующий шаг для инженера - описать последовательность очистки и обработки, затем проверить ее на образце или детали с сопоставимой геометрией. В испытание включают промывку, интервал до нанесения покрытия и контроль адгезии по подходящей методике; для внутренних диаметров отдельно оценивают равномерность подготовки и покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильная подготовка поверхности обеспечивает надежную защиту внутренних диаметров антифрикционными покрытиями.
Узнайте, как выбрать пищевую смазку с консервационными свойствами по допускам, консистенции и стойкости к внешним факторам.
Пищевая смазка с низким влагопоглощением сохраняет свойства во влажной среде и защищает оборудование.