
Подготовка поверхности для защиты внутренних диаметров антифрикционными покрытиями
Долговечность антифрикционного твердосмазочного покрытия на внутреннем диаметре зависит не только от его состава, но и от чистоты и топографии основания. Подготовка поверхности перед покрытием включает удаление масла, грязи, ржавчины и окалины, создание подходящей шероховатости и контроль остатков абразива. Для металлических деталей также рассматривают фосфатирование: оно может улучшить сцепление покрытия с основой.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают технологию обработки отверстий и оценивают риски перед нанесением покрытия. Разберем последовательность операций, сравним пескоструйную обработку и фосфатирование, а также рассмотрим, как проконтролировать подготовку внутренних диаметров.
Что включает подготовка поверхности перед покрытием
Подготовка поверхности перед покрытием решает две связанные задачи: удаляет загрязнения и формирует условия для сцепления твердосмазочного слоя с металлической основой.
Жир, пыль, грязь, ржавчина и окалина мешают контакту покрытия с металлом. Даже если деталь выглядит чистой, на ней могут оставаться масляная пленка или следы моющего раствора, которые не видны при обычном осмотре.
Сначала определяют материал детали и состояние поверхности. От этого зависят выбор очистителя, необходимость механической обработки и возможность фосфатирования. ISO 9717:2024 рассматривает фосфатные конверсионные покрытия для железных материалов, алюминия, цинка и их сплавов. Это не означает, что один и тот же процесс подходит для всех деталей: технологию подбирают с учетом материала основания и требований к покрытию.
Очистка и удаление окалины
Для удаления загрязнений применяют щелочные или нейтральные водные моющие средства. Ржавчину и окалину снимают механическим или химическим способом. Если после очистки применялись щелочные или кислотные составы, деталь тщательно промывают холодной или горячей водой. ISO 9717:2010 указывает, что остатки моющих средств могут ухудшить качество последующего фосфатного слоя.
Ограничиваться пескоструйной обработкой не стоит. Струя абразива помогает очистить поверхность и сформировать профиль, но не гарантирует удаления масла и всех загрязнений. Для детали с внутренними каналами или отверстиями важно также проверить, что загрязнения не остались на стенках и в пористости поверхности.
Формирование топографии
Механическая подготовка может включать шлифование, дробеструйную или пескоструйную обработку. Их задача не только в удалении следов коррозии: абразивная обработка также увеличивает шероховатость и помогает покрытию удерживаться на поверхности. При этом правило «чем грубее, тем лучше» не работает. Слишком гладкая поверхность может ухудшить удержание покрытия, а избыточная шероховатость способна увеличить абразивный износ.
Пескоструй или фосфатирование перед покрытием
Пескоструйная обработка и фосфатирование выполняют разные функции, поэтому их не следует считать взаимозаменяемыми операциями.
Абразивная струя очищает металл и формирует шероховатость. Фосфатирование создает конверсионный слой, который может улучшить сцепление органического покрытия с металлом и изменить трение. В отдельных технологических схемах оба этапа используют последовательно, но состав процесса зависит от материала и требований к детали.
Когда применяют пескоструйную обработку
При пескоструйной обработке важно контролировать полученный профиль поверхности. В одном из обзоров по смазочным покрытиям приведен ориентир 0,5-0,9 µm RMS после подготовки; такой уровень шероховатости может достигаться абразивной обработкой порошком оксида алюминия с зерном порядка 120 или 220 mesh. Это ориентир из обзора, а не универсальное требование для каждой детали: конечный результат сверяют с технологией конкретного покрытия.
После обработки абразив необходимо удалить. Его остатки могут вызвать абразивный износ при работе узла, особенно если частицы задержались в отверстии, на кромке или в углублении. Поэтому проверяют не только наружную поверхность, но и внутренний диаметр по всей доступной длине.
Когда рассматривают фосфатирование
Для металлической основы фосфатирование может дать более выраженное улучшение адгезии, чем одна очистка или дробеструйная обработка. ISO 9717:2024 описывает применение фосфатных конверсионных покрытий для повышения коррозионной стойкости, улучшения адгезии органических покрытий, облегчения холодной деформации и изменения трения. Перед фосфатированием требуется химически чистая поверхность.
ISO 9717:2010 отсылает к подготовке изделий по ISO 27831-1 или ISO 27831-2 и указывает на применение кондиционирующего ополаскивания перед фосфатированием, чтобы сформировать мелкокристаллическое покрытие. Следовательно, фосфатирование не исправляет недостатки предшествующей очистки: масло, остатки моющего средства и загрязнения нужно убрать заранее.
Как подготовить внутренние диаметры к нанесению покрытия
Внутренние диаметры сложнее обрабатывать равномерно, чем открытые плоские поверхности.
Инструменту и потоку абразива труднее достичь всей внутренней стенки, а остатки масла или частиц могут задерживаться в углублениях и на кромках. Поэтому технологию выбирают с учетом длины отверстия, его формы, материала детали и доступности участков для очистки и контроля.
Рабочую последовательность строят так, чтобы каждая операция подготавливала поверхность к следующей:
Удаляют масло, грязь и другие загрязнения щелочным или нейтральным водным моющим средством.
Снимают ржавчину и окалину механическим или химическим способом.
При необходимости шлифуют или выполняют дробеструйную либо пескоструйную обработку для очистки и формирования шероховатости.
Удаляют абразивную пыль и частицы с внутренних стенок, кромок и из полостей.
Если предусмотрено фосфатирование, промывают деталь после очистки и выполняют последующие операции по выбранному процессу.
Проверяют чистоту и состояние поверхности до нанесения покрытия.
Пропуск одного из этапов может свести на нет результат остальных. Например, пескоструй не удаляет автоматически масляную пленку, а промывка после химической очистки нужна для удаления следов моющего состава. Для внутреннего отверстия визуального осмотра с одной стороны может быть недостаточно: нужно убедиться, что контроль охватывает всю доступную рабочую поверхность.
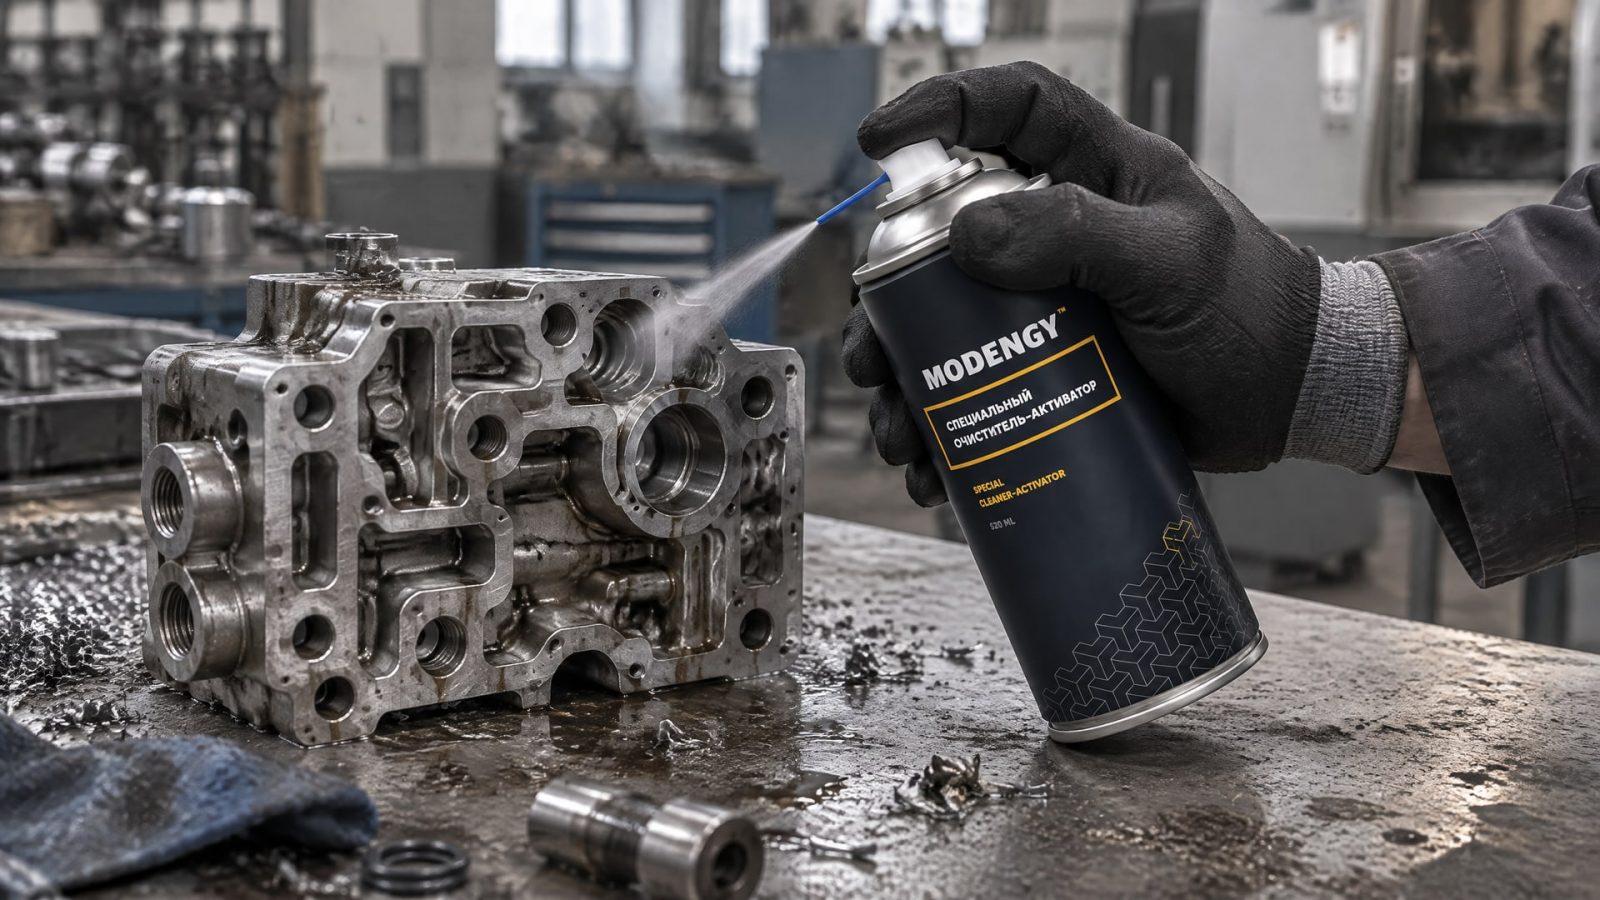
При эксплуатации узла инженеры оценивают не только сам факт наличия покрытия, но и поведение сопряжения при пуске, износе и фреттинге. Масло, пыль или остатки абразива на стенках способны помешать адгезии и снизить предсказуемость результата. Для финишной очистки и активации поверхности перед нанесением покрытия в технологическом процессе применяют MODENGY Очиститель-активатор.
Как проверить адгезию твердосмазочных покрытий до нанесения
Адгезия твердосмазочных покрытий зависит от чистоты основания и его топографии.
Поэтому контроль начинают до нанесения слоя, а не после появления дефектов при эксплуатации. Анализ поверхности помогает подтвердить, что загрязнения удалены, профиль сформирован корректно, а в отверстиях и на кромках не осталось частиц абразива.
Что проверить после очистки
После водной очистки оценивают, удалены ли следы масла и моющего средства. При подготовке к фосфатированию особое внимание уделяют промывке: согласно ISO 9717:2010, остатки моющих составов могут ухудшить качество фосфатного слоя. Визуальный осмотр полезен, но сам по себе не подтверждает химическую чистоту поверхности.
После пескоструйной или дробеструйной обработки проверяют профиль шероховатости и наличие свободных частиц. Внутренние диаметры и труднодоступные места осматривают отдельно, поскольку абразив может остаться в полостях и на кромках. Если частицы попадут в узел, они способны работать как абразив.
Как оценить готовность детали
Поверхность готова к нанесению покрытия, когда удалены основные загрязнения, выполнены предусмотренные механические или химические операции и проверено отсутствие остатков абразива и моющих средств. При фосфатировании дополнительно учитывают требования выбранного процесса и стандарта. Для поверхности, подготовленной струйной обработкой, сверяют фактическую шероховатость с технологическими требованиями к конкретному покрытию.
Твердосмазочные покрытия MODENGY применяют для защиты внутренних диаметров от износа и коррозии, чтобы продлить срок службы деталей. Результат зависит не только от самого покрытия: перед нанесением важно подготовить основание так, чтобы обеспечить требуемую чистоту и сцепление слоя с металлом. Поэтому требования к подготовке и контроль готовой поверхности закладывают в технологию заранее.
Ошибки, которые ухудшают результат
Распространенная ошибка - считать, что после пескоструйной обработки деталь полностью готова к покрытию.
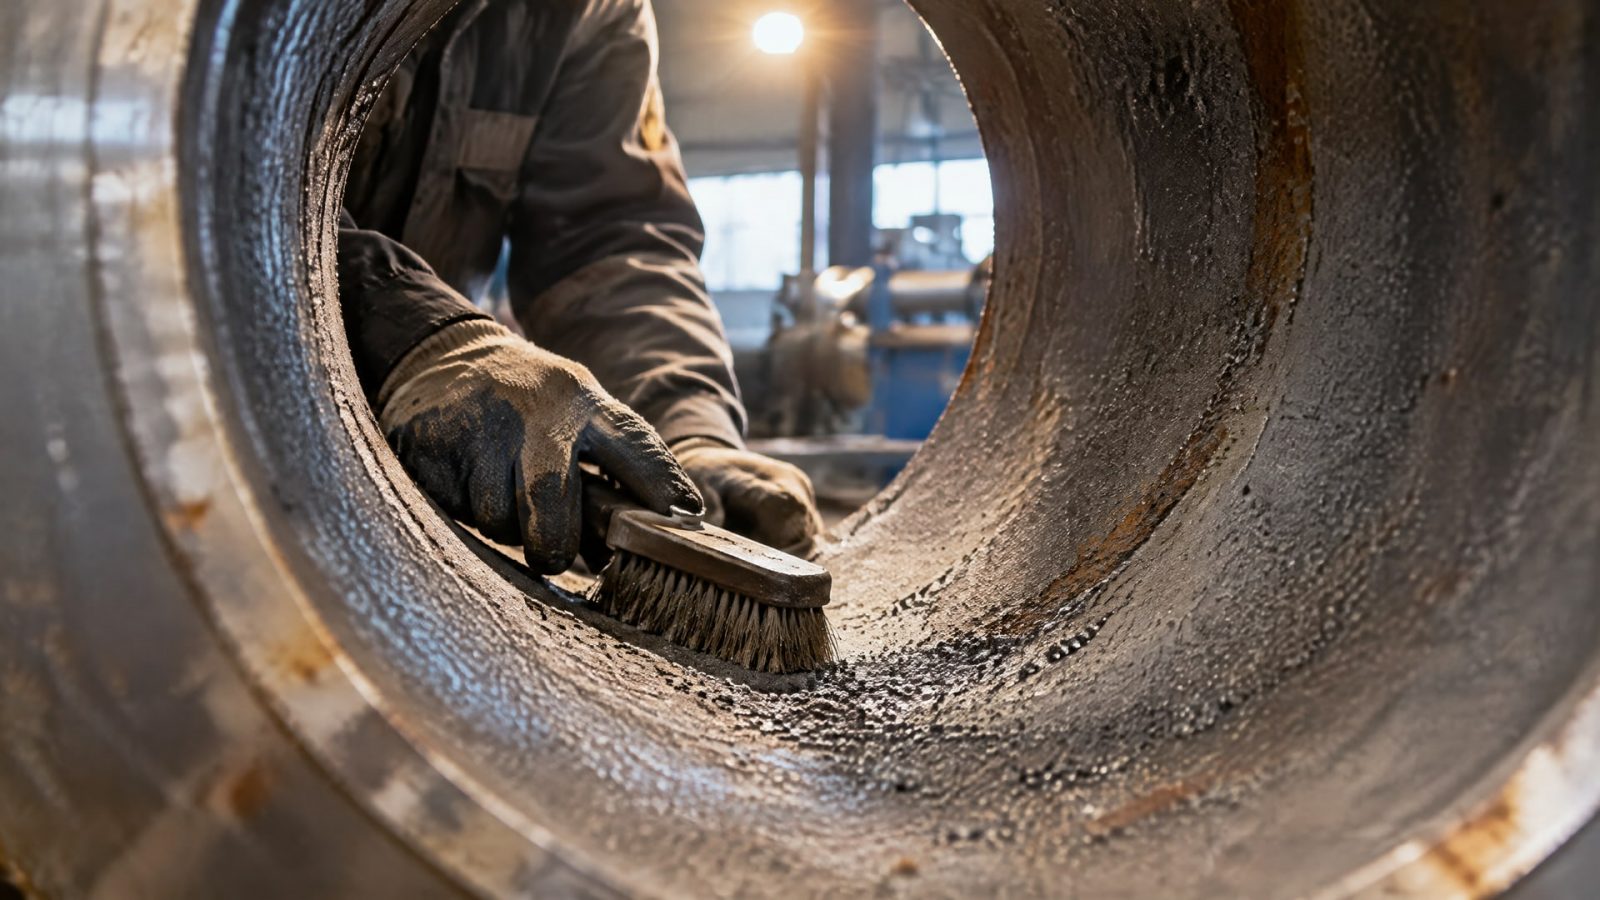
Струйная обработка может убрать часть загрязнений и сформировать шероховатость, но не заменяет обезжиривание, удаление ржавчины и контроль остаточного абразива. Для внутренних диаметров особенно важно проверить стенки, кромки и труднодоступные участки.
Вторая ошибка - стремиться к максимальной шероховатости. Поверхность должна быть подготовлена контролируемо: чрезмерный профиль может повысить абразивный износ, а слишком гладкое основание ухудшает удержание покрытия. Ориентир 0,5-0,9 µm RMS и абразив с зерном порядка 120 или 220 mesh приведены в обзоре, но не заменяют требований конкретной технологии.
Еще один риск - пропустить промывку после щелочной или кислотной очистки. Остатки состава могут ухудшить качество фосфатного слоя, поэтому процедуру промывки включают в рабочую последовательность. Нельзя также считать, что внешняя чистота гарантирует хорошую адгезию: контроль должен учитывать невидимые масляные пленки и остатки моющего средства.
Наконец, не следует назначать одинаковую подготовку для всех металлов. ISO 9717:2024 охватывает железные материалы, алюминий, цинк и их сплавы, но сама обработка зависит от материала и требуемого результата. Перед запуском процесса инженер проверяет совместимость этапов подготовки с основой и покрытием.
Часто задаваемые вопросы
Достаточно ли пескоструйной обработки перед нанесением антифрикционного покрытия?
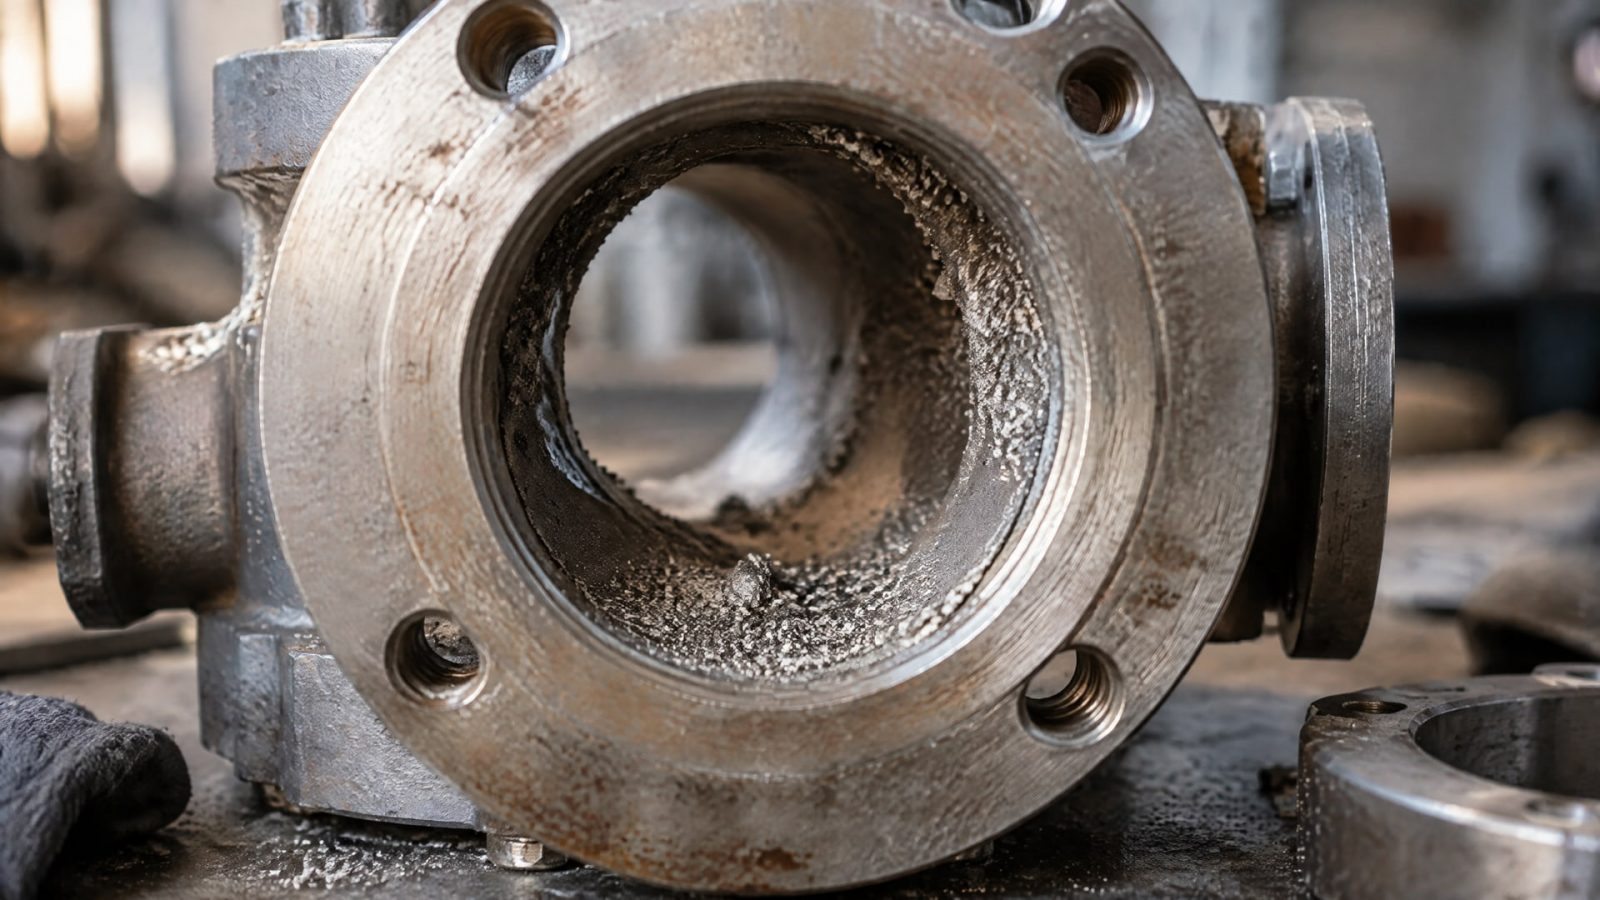
Нет. Пескоструйная обработка помогает очистить металл и сформировать шероховатость, но не гарантирует удаления масла, моющих средств и всех загрязнений. После нее нужно убрать абразивные частицы, в том числе из внутренних диаметров и с кромок, а готовность поверхности подтвердить контролем.
Нужно ли фосфатирование перед покрытием?
Фосфатирование рассматривают, когда требуется улучшить сцепление твердосмазочного покрытия с металлической основой. Оно не заменяет очистку: перед процессом поверхность должна быть химически чистой, а после щелочной или кислотной обработки деталь тщательно промывают. Выбор операции зависит от материала и требований к детали.
Какая шероховатость нужна для адгезии твердосмазочных покрытий?
В одном из обзоров указан ориентир 0,5-0,9 µm RMS после подготовки поверхности. Там же упоминается абразивная обработка порошком оксида алюминия с зерном порядка 120 или 220 mesh. Эти значения не следует считать универсальными: фактические требования сверяют с технологией конкретного покрытия.
Как проверить внутренний диаметр после пескоструйной обработки?
Проверьте всю доступную внутреннюю поверхность, включая кромки и углубления: в них могут задержаться частицы абразива. Также убедитесь, что после очистки не осталось масла и следов моющего средства. Если отверстие длинное или имеет сложную форму, метод контроля должен обеспечивать проверку труднодоступных участков.
Заключение
Защита внутренних диаметров антифрикционным покрытием начинается с подготовки основания. Нужно удалить масло, грязь, ржавчину и окалину, подобрать механическую или химическую обработку под материал, при необходимости выполнить фосфатирование и проконтролировать чистоту, шероховатость и отсутствие остатков абразива. Пескоструй сам по себе не заменяет всю последовательность операций.
Следующий шаг для инженера - зафиксировать в технологической карте материал детали, этапы очистки, способ формирования шероховатости и точки контроля внутренних поверхностей. Затем требования к подготовке сверяют с технологией выбранного покрытия, а на пробной детали проверяют, что процесс дает чистую поверхность с подходящей топографией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать пищевую смазку с консервационными свойствами по допускам, консистенции и стойкости к внешним факторам.
Пищевая смазка с низким влагопоглощением сохраняет свойства во влажной среде и защищает оборудование.
Защита оборудования от коррозии на пищевом производстве: методы консервации и смазочные материалы для простоя.