
Окунание или распыление: как выбрать метод нанесения антифрикционного покрытия
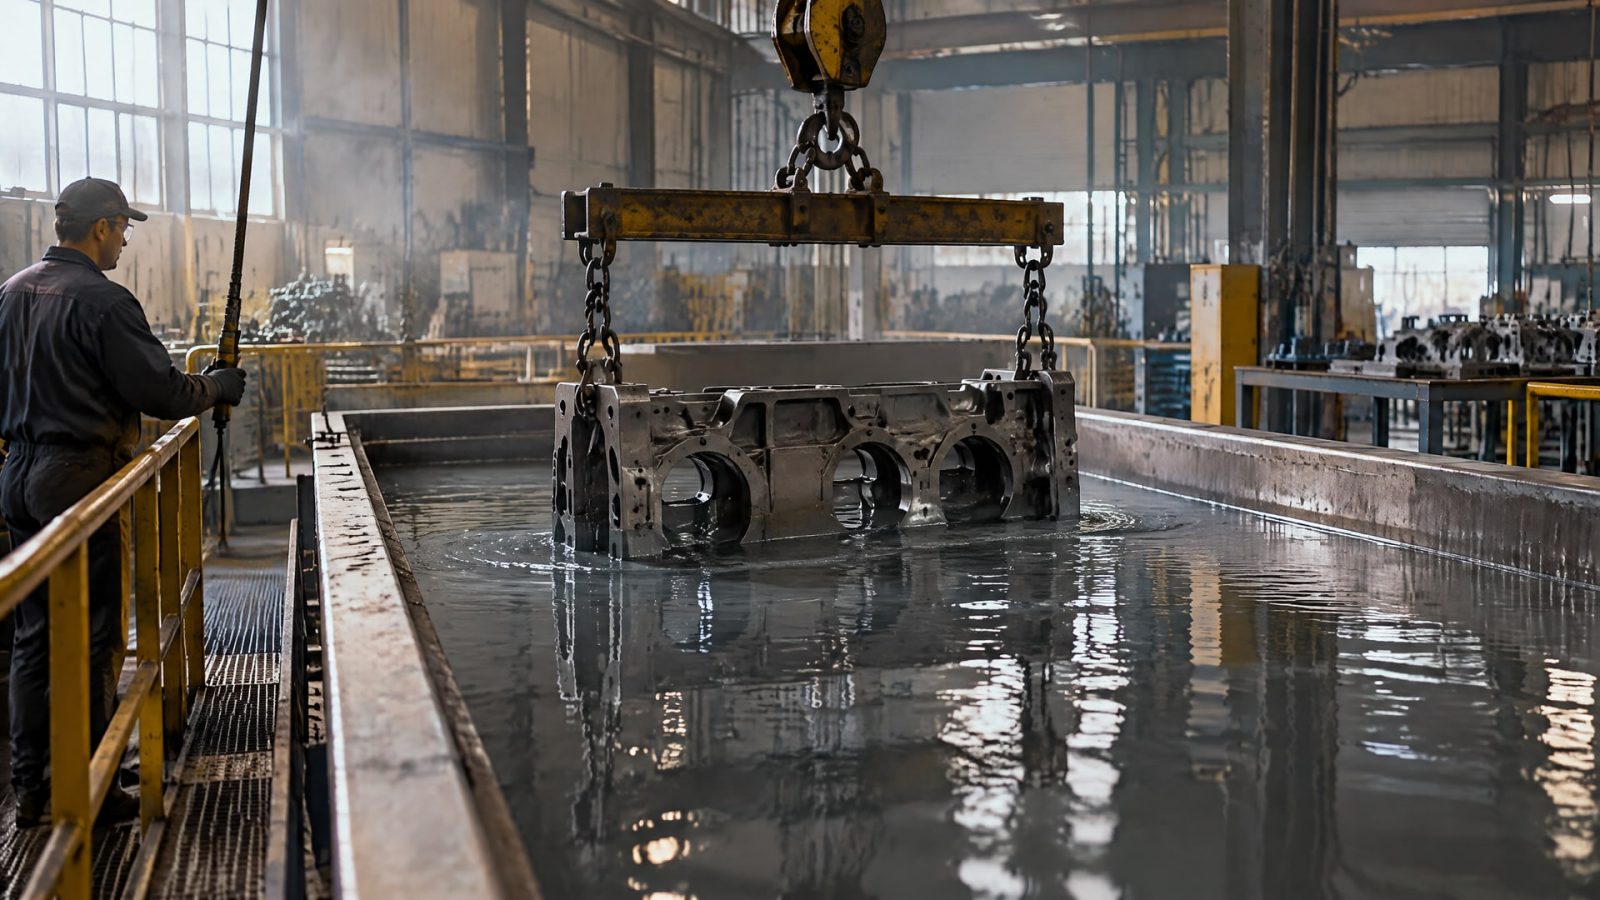
Окунание выгоднее распыления, когда нужно обработать партию небольших или средних деталей, их можно полностью погрузить в ванну, а покрытие должно попасть на скрытые поверхности. Распыление удобнее, если важны контролируемая толщина на открытых участках, локальная обработка или нанесение нескольких тонких слоев. Универсального метода нет: выбор зависит от геометрии детали, требований к сухой пленке и организации производства.
Статья поможет инженерам и закупщикам сравнить методы нанесения покрытий, оценить ограничения окунания и распыления и понять, какие параметры закрепить в спецификации. Отдельно разберем подготовку поверхности, толщину покрытия и ситуации, когда запекаемое антифрикционное покрытие применяют для снижения трения в узле.
Чем отличаются окунание и распыление антифрикционного покрытия
При окунании деталь полностью погружают в ванну с составом.
Метод требует подходящей емкости и возможности поместить в нее изделие, зато позволяет обработать поверхности, куда распыление может не попасть. Для серии деталей это может упростить нанесение, если форма изделий и способ их загрузки обеспечивают равномерное покрытие.
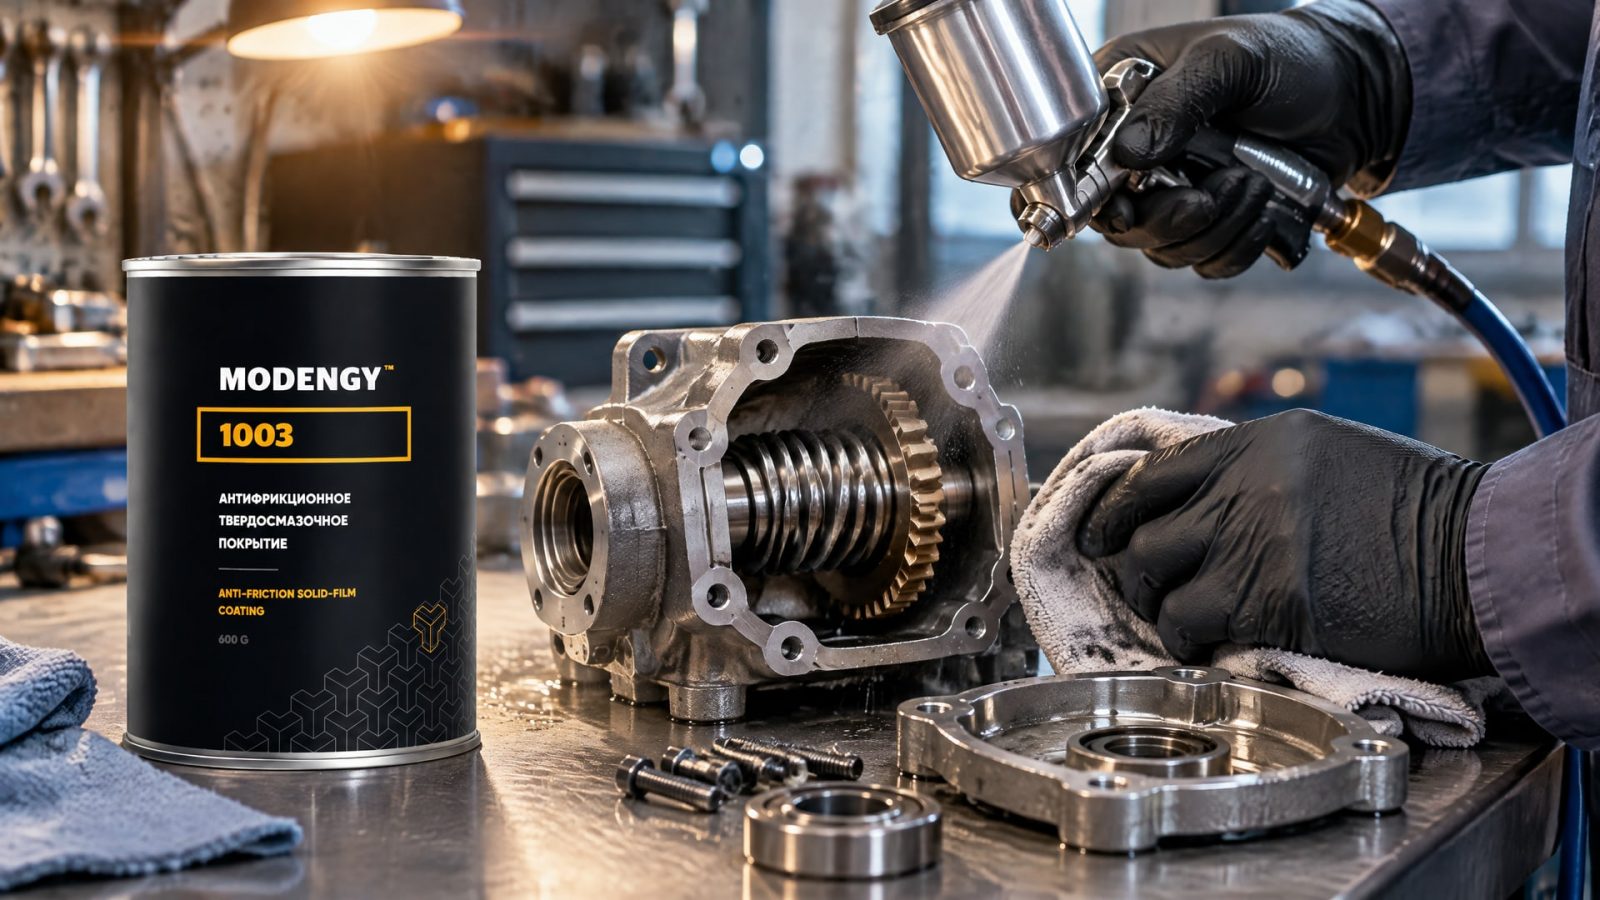
При распылении состав наносят пистолетом или аэрографом. Для сухого антифрикционного покрытия используют несколько тонких равномерных слоев, просушивая каждый перед нанесением следующего. Такой подход удобен, когда требуется управлять толщиной пленки по проходам или покрывать доступные участки без погружения всей детали.
Методы нанесения сухих твердосмазочных покрытий включают также окунание с центрифугированием, распыление во вращающейся загрузке и нанесение кистью. Выбор между ними зависит не только от объема партии, но и от геометрии изделий, расположения рабочих поверхностей и заданной толщины. Для массовых мелких деталей часто рассматривают окунание с последующим центрифугированием, а не ручное распыление.
| Критерий | Окунание | Распыление |
|---|---|---|
| Геометрия | Деталь должна помещаться в ванну | Подходит для обработки доступных поверхностей |
| Скрытые участки | Может обеспечить покрытие при полном погружении | Доступ состава зависит от направления распыла и конструкции |
| Контроль толщины | Зависит от состава и режима процесса | Толщину регулируют числом тонких слоев |
| Серийная обработка | Удобно рассматривать для партии деталей | Подходит для ручного или организованного пооперационного нанесения |
Ни один способ не гарантирует равномерность сам по себе. При сложной форме отдельные зоны могут требовать нескольких циклов или комбинированной схемы. Поэтому до запуска серии нужно проверить не только выбранную технологию, но и доступность всех рабочих поверхностей.
Когда окунание выгоднее распыления
Окунание стоит рассматривать, если детали можно полностью погрузить в ванну, а партия состоит из большого количества небольших или средних изделий.
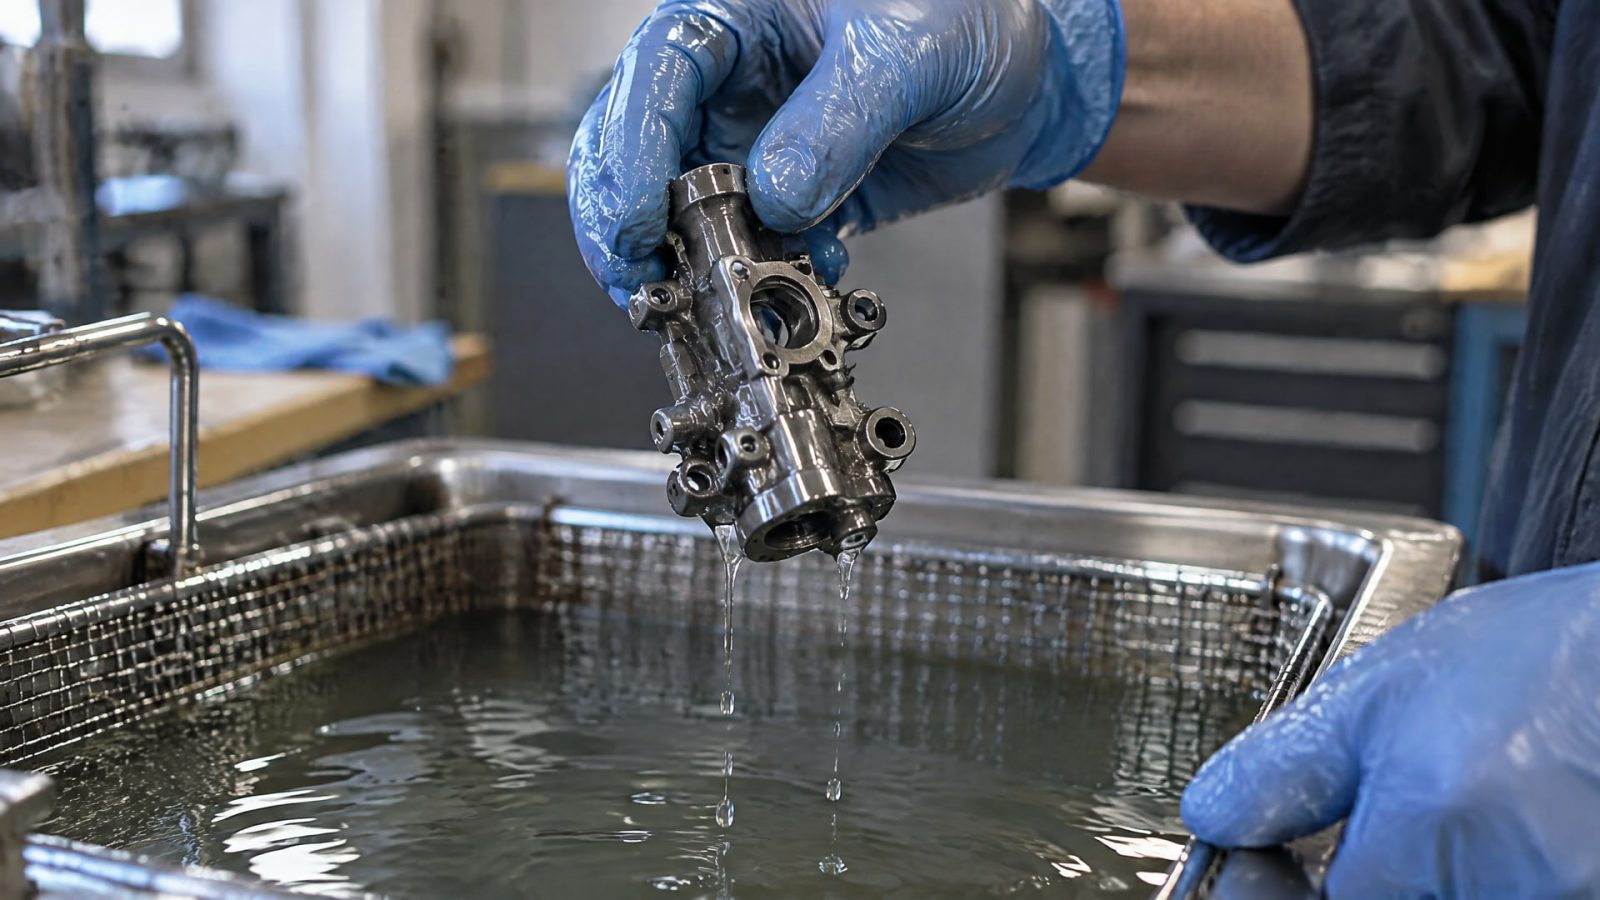
При таком сценарии метод помогает обрабатывать поверхности, которые трудно равномерно покрыть распылением. Для серийной обработки мелких деталей применяют и окунание с центрифугированием: оно предназначено для работы с загрузкой деталей, а не с отдельным изделием в ручном режиме.
Экономическая выгода зависит от производственного процесса. Нужно учитывать подготовку и загрузку деталей, сам цикл нанесения, сушку или отверждение и контроль результата. Если ради окунания приходится менять способ фиксации изделий или выполнять много дополнительных операций, ожидаемая выгода может снизиться. Поэтому сравнивают не только расход состава, но и полный маршрут обработки партии.
Геометрия также влияет на число циклов. При сложной форме не все поверхности могут покрываться одинаково за один проход, даже если деталь погружают целиком. Для достижения равномерности или большей толщины могут понадобиться повторные циклы. Это нужно учитывать при оценке производительности и планировании загрузки.
Перед выбором окунания проверьте:
помещается ли деталь в ванну и можно ли безопасно ее загрузить;
требуется ли покрыть поверхности, недоступные для распыления;
можно ли обрабатывать детали партиями без ухудшения равномерности;
понадобятся ли повторные циклы для сложных участков;
соответствует ли получаемая пленка требованиям к детали после сушки или отверждения.
Окунание не универсально для любых изделий. Если деталь слишком крупная, не допускает полного погружения или требует обработки только выбранной зоны, распыление может оказаться практичнее. Окончательное решение подтверждают на пробной партии, проверяя покрытие именно на рабочих поверхностях.
Когда распыление дает больше контроля
Распыление подходит, когда деталь нецелесообразно или невозможно погрузить в ванну, а обрабатываемые участки доступны для нанесения.
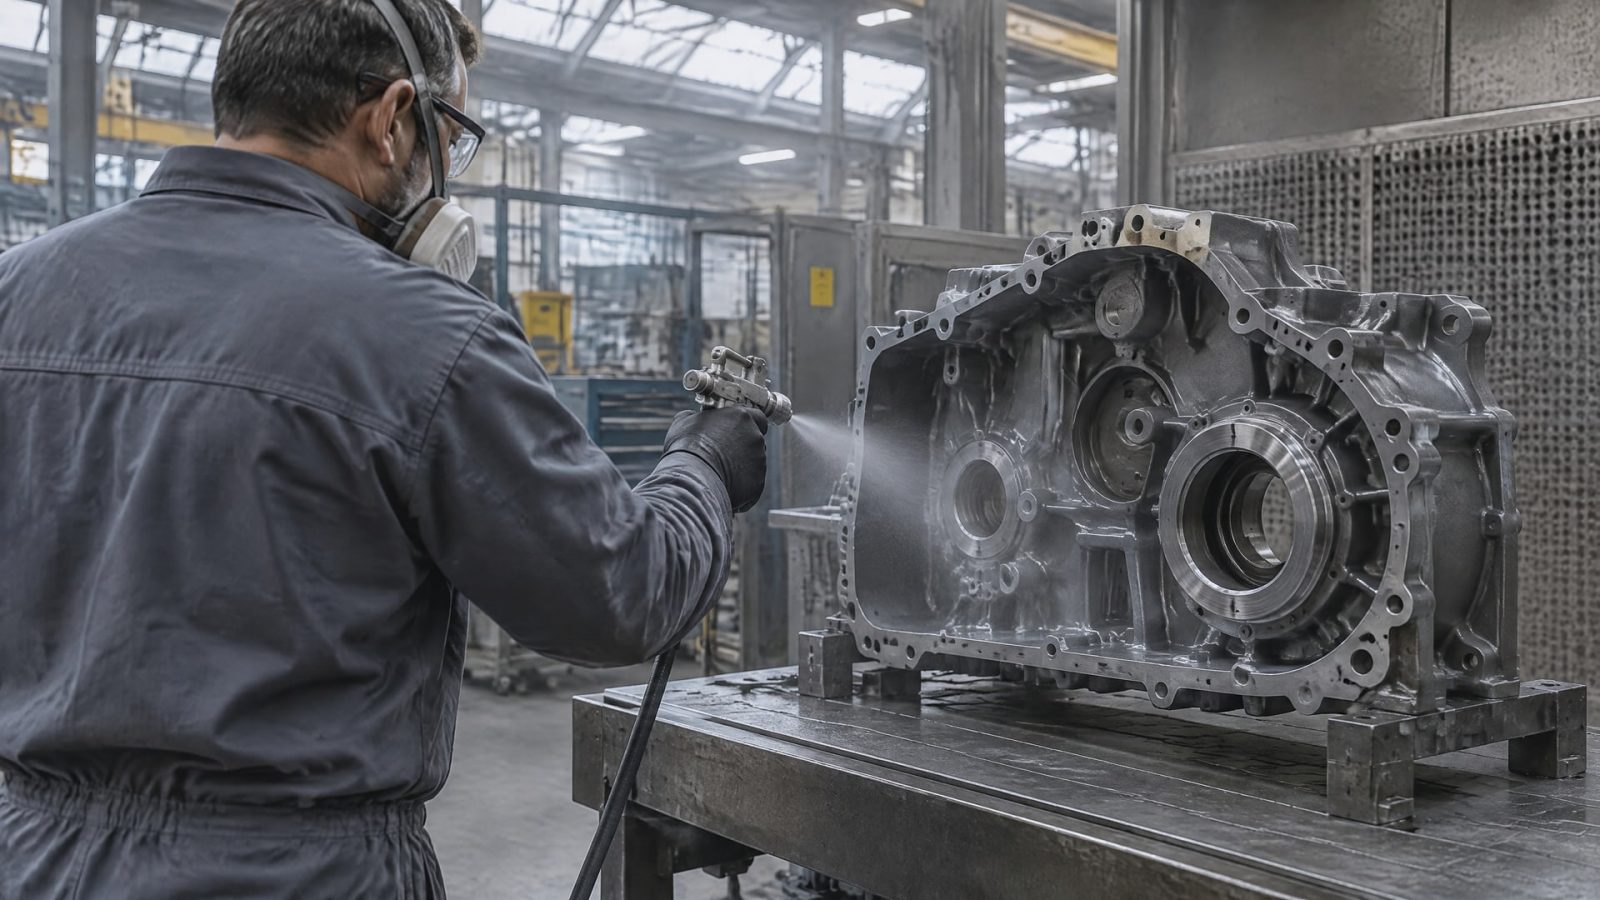
Метод позволяет распределять состав тонкими слоями и корректировать результат по мере обработки. Для сухопленочных смазок рекомендуют наносить несколько равномерных слоев с просушкой каждого перед следующим.
В источниках приведены разные ориентиры сухой толщины для отдельных систем: 10-30 мкм для сухого слоя при распылении, 5-20 мкм как рекомендованная толщина пленки для одной системы и 10-20 мкм как типичная толщина связанного сухого покрытия. Эти значения нельзя считать единым нормативом для любого антифрикционного покрытия. Рабочий диапазон выбирают по документации конкретного состава и требованиям к узлу.
Распыление особенно уместно, когда важно получить тонкую пленку на открытой поверхности или наносить покрытие локально. Однако метод требует внимания к доступности поверхности: за выступами и во внутренних зонах могут оставаться участки с недостаточным покрытием. Если конструкция сложная, до серийного нанесения проверяют, достает ли факел до всех нужных мест.
Само распыление не отменяет подготовку детали. Для улучшения адгезии сухого покрытия поверхность очищают от жира, масла, ржавчины, окалины и других загрязнений. В качестве абразивной подготовки применяют, в частности, пескоструйную или стеклошариковую обработку, если она предусмотрена технологией.
При выборе распыления заранее определяют способ контроля толщины и равномерности. Также фиксируют порядок проходов, просушку между слоями и требования к поверхности до нанесения. Это помогает сопоставить фактический результат с документацией покрытия, а не оценивать его только визуально.
Толщина покрытия и допуск: что задать в спецификации
Толщина сухой пленки влияет на геометрию детали и должна соответствовать назначению покрытия.
Для резьбовых соединений увеличение толщины может мешать сборке. В частности, требования ISO 4042 и ASTM F1941/M для электроосажденных покрытий крепежа учитывают толщину, чтобы избежать интерференции резьбового соединения. Эти требования относятся к покрытиям крепежа и не задают автоматически толщину сухого антифрикционного слоя.
Для твердосмазочных систем в источниках указаны разные диапазоны: 5-20 мкм, 10-20 мкм и 10-30 мкм. Они относятся к конкретным покрытиям и условиям нанесения, поэтому переносить их на другой состав без проверки нельзя. Если производитель задает диапазон сухой пленки, его и следует использовать при подготовке технологических требований.
В спецификации полезно зафиксировать:
тип покрытия и допустимый способ нанесения;
требуемую сухую толщину или диапазон;
требования к очистке и подготовке поверхности;
число слоев и условия просушки между ними, если они заданы;
участки, на которых нужно контролировать покрытие;
способ проверки результата и критерии приемки.
Особое внимание нужно уделить резьбам, посадочным поверхностям и сопряжениям, где дополнительная толщина способна повлиять на сборку. Если покрытие наносят на крепеж, требования к электроосажденным слоям нельзя автоматически использовать как спецификацию для сухой смазки: методы и назначение покрытий различаются.
Для окунания и распыления может потребоваться разный контроль процесса, но критерий приемки должен быть общим и измеримым. Инженер задает требования к готовой детали, а технолог подбирает способ их выполнить. Если толщина не подтверждена документацией состава или испытанием, ее не следует назначать по аналогии с другой системой.
Подготовка детали и типичные ошибки нанесения
Адгезия зависит от состояния поверхности до нанесения.
Масло, жир, ржавчина, окалина и другие загрязнения мешают получить надежное сцепление сухого покрытия с деталью. Поэтому очистку и подготовку поверхности включают в технологический маршрут независимо от того, выбрано окунание или распыление.
Для сухопленочных антифрикционных покрытий может потребоваться абразивная подготовка. Пескоструйная или стеклошариковая обработка создает условия для улучшения адгезии, но конкретный способ должен соответствовать требованиям к детали и покрытию. После подготовки важно не допустить повторного загрязнения до нанесения.
Распространенная ошибка - считать, что окунание автоматически обеспечивает одинаковую толщину на всех участках. Результат зависит от состава, геометрии и режима процесса; сложная деталь может потребовать повторных циклов. Не менее ошибочно считать распыление технологией без подготовки: для сухой пленки очистка поверхности и контроль слоев остаются обязательными этапами.
Перед серийным нанесением проверяют пробную деталь или небольшую партию. Оценивают покрытие на открытых и скрытых поверхностях, соответствие толщины заданию и готовность детали к сборке. Если результат отличается по зонам, корректируют технологию нанесения, а не просто увеличивают количество материала: избыточная толщина может повлиять на посадки и резьбы.
Если применяют запекаемое покрытие, метод нанесения остается важным: перед отверждением нужно получить равномерную пленку требуемой толщины. Для червячного редуктора, где трение снижает КПД, задача может состоять в уменьшении трения и износа. В такой ситуации MODENGY 1003 используют как запекаемое антифрикционное покрытие; конкретный способ нанесения и режим отверждения выбирают по документации продукта и конструкции детали.
Как выбрать метод для производства и закупки
Сравнение окунания и распыления начинают с детали, а не с оборудования.
Определяют, можно ли полностью погрузить изделие, какие поверхности должны получить покрытие и влияет ли пленка на резьбы или посадочные размеры. Затем сверяют допустимые методы нанесения и толщину с документацией конкретной системы.
Для окунания важны размер ванны, схема загрузки и доступность поверхностей при погружении. Для распыления - возможность равномерно обработать нужные зоны и контролировать число слоев. В обоих случаях учитывают подготовку поверхности, сушку или отверждение и проверку готового изделия. Сопоставлять следует весь процесс, а не только операцию нанесения.
При закупке антифрикционного твердосмазочного покрытия инженер и снабженец могут использовать один набор исходных данных: материал и геометрию детали, режим работы узла, требуемую сухую толщину и предпочтительные методы нанесения. Так проще сверить карточку товара и техническую документацию с задачей. Если необходимых сведений нет, их нужно уточнить до заказа, а не предполагать по названию покрытия.
Практический алгоритм выбора:
описать детали и поверхности, которые должны быть покрыты;
проверить, допускает ли конструкция полное погружение;
задать толщину и ограничения для резьбовых и посадочных зон;
сравнить доступные методы в документации покрытия;
провести пробное нанесение и проверить результат до запуска серии.
Когда предприятие решает, где антифрикционные покрытия купить, цена материала - только один из факторов. Важны соответствие технологии, предсказуемость процесса и возможность получить нужный результат без лишних циклов обработки. Для сложных деталей и ответственных соединений решение подтверждают пробным нанесением и проверкой готовых изделий.
Часто задаваемые вопросы
Окунание всегда дает более толстое покрытие, чем распыление?
Нет. Итоговая толщина зависит от состава, вязкости, числа циклов и режима сушки, а не только от метода. Для разных сухих покрытий в источниках указаны диапазоны 5-20 мкм, 10-20 мкм и 10-30 мкм. Эти значения относятся к конкретным системам и не являются общим правилом для окунания или распыления.
Какой метод выбрать для мелких деталей?
Для массовых мелких деталей рассматривают окунание с последующим центрифугированием. Оно подходит, если детали можно загрузить в систему и их геометрия позволяет получить равномерное покрытие. Если поверхность требует контроля по отдельным зонам или погружение невозможно, сравнивают этот способ с распылением на пробной партии.
Нужно ли готовить поверхность перед распылением?
Да. Перед нанесением сухого антифрикционного покрытия поверхность очищают от масла, жира, ржавчины, окалины и других загрязнений. Для улучшения адгезии может применяться абразивная подготовка, например пескоструйная или стеклошариковая обработка. Конкретные требования определяют по документации покрытия и детали.
Влияет ли толщина покрытия на сборку резьбы?
Да, дополнительная толщина может мешать сборке резьбового соединения. Для электроосажденных покрытий крепежа ISO 4042 и ASTM F1941/M учитывают риск интерференции резьбы. Эти документы не задают толщину сухого антифрикционного покрытия, поэтому для него требования устанавливают отдельно с учетом геометрии и документации конкретной системы.
Заключение
Окунание выгоднее рассматривать для партий небольших и средних деталей, которые можно полностью погрузить и требуется покрыть в том числе на скрытых поверхностях. Распыление удобнее для доступных зон, локальной обработки и нанесения нескольких тонких слоев. Для обоих методов результат зависит от подготовки детали, требуемой толщины и соответствия процесса документации покрытия.
Следующий шаг - описать геометрию детали, определить рабочие и посадочные поверхности, а затем сверить допустимый метод и толщину с технической документацией. Пробное нанесение на деталь или небольшую партию поможет проверить равномерность и пригодность покрытия до перехода к серийному процессу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина антифрикционного покрытия влияет на посадочные размеры деталей и как учесть это при проектировании.
Узнайте, как антифрикционные покрытия влияют на КПД червячного редуктора, снижают пусковое сопротивление и помогают оптимизировать работу механизмов.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы оборудования и избежать его повреждений.