
Антифрикционное покрытие: толщина слоя и точные посадочные размеры деталей
Толщина антифрикционного покрытия влияет на посадочные размеры, поэтому ее нужно учитывать при проектировании детали, а не компенсировать после нанесения. Для многих сухих твердосмазочных покрытий характерен слой порядка 10–20 мкм; в рекомендациях для ряда нагрузочных узлов встречается диапазон около 5–13 мкм. Даже такая тонкая пленка может изменить размер сопрягаемых поверхностей, а локальные утолщения способны помешать сборке.
Статья полезна инженерам, технологам и снабженцам, которые выбирают твердосмазочное покрытие для точных сопряжений. Разберем, как слой влияет на посадку, как заложить его толщину в размер детали, чем отличаются методы нанесения и как контролировать результат после отверждения.
Как толщина антифрикционного покрытия влияет на посадку
Твердосмазочный слой меняет размер детали уже потому, что занимает место на поверхности.
На наружной цилиндрической поверхности покрытие увеличивает габарит, а внутри отверстия уменьшает доступный размер. Поэтому при расчете пары учитывают не только исходные размеры деталей, но и фактическую толщину покрытия после нанесения и отверждения.
Для сухих покрытий часто указывают рабочую толщину порядка 10–20 мкм. В отраслевых рекомендациях для нагрузочных dry-film покрытий приводится диапазон примерно 5,1–12,7 мкм, а в авиационно-космической спецификации встречается значение около 7,6–12,7 мкм. Эти цифры не заменяют требований конкретной спецификации: они показывают, что даже пленка в несколько микрометров может иметь значение для точной посадки.
| Толщина слоя | Возможное влияние на узел |
|---|---|
| Ниже 5 мкм | Может снижаться ресурс и коррозионная стойкость |
| Около 5–13 мкм | Диапазон, часто встречающийся в рекомендациях для нагрузочных покрытий |
| Около 10–20 мкм | Типичная рабочая толщина для ряда сухих покрытий |
| Выше 25 мкм | Возрастает риск растрескивания, сдвигового разрушения и проблем с допусками |
Чем толще слой, тем лучше смазывание - неверное правило. Избыточная толщина не только меняет посадочный размер, но и может привести к разрушению покрытия. В рекомендациях указывается, что при превышении 25 мкм возрастает риск растрескивания и сдвигового разрушения; для точных узлов это дополнительно создает риск помех при сборке.
Недостаточно сверить номинальную толщину в описании материала. После нанесения и отверждения реальный слой может отличаться от расчетного, а его локальные максимумы сильнее влияют на сопряжение, чем усредненное значение. Поэтому допуск на твердосмазочное покрытие нужно рассматривать вместе с допусками деталей и условиями сборки.
Твердосмазочное покрытие и допуски: что заложить в проект
Размер под покрытие предусматривают на этапе проектирования.
Если слой наносят на сопрягаемые поверхности, инженер задает размер детали с учетом ожидаемого прироста или уменьшения рабочего размера. Расчет «снять лишнее после нанесения» не заменяет правильного проектного допуска: обработка готового покрытия может повредить его или изменить толщину по поверхности.
Для ряда покрытий в технических описаниях указана типичная толщина после нанесения около 7,6–17,8 мкм. Для других применений встречается диапазон примерно 12,7–25,4 мкм. Эти значения показывают, почему нельзя переносить допуск с одного состава или процесса на другой: инженерные размеры должны учитывать толщину, ожидаемую именно для выбранной технологии и конкретного узла.
При точных посадках задают не только среднее значение, но и допустимый разброс. Если средняя толщина укладывается в расчет, отдельный утолщенный участок все равно может помешать сборке или создать локальную интерференцию. Поэтому в технологической документации полезно фиксировать диапазон толщины, точки или зоны контроля, а также требования к покрытию после отверждения.
Что проверить до нанесения
Размеры сопрягаемых деталей и направление изменения размера после покрытия.
Требуемую толщину и допустимый разброс по поверхности.
Метод нанесения и ожидаемую повторяемость процесса.
Возможность контролировать слой на конкретном материале основы.
Требования к отверждению и проверке состояния покрытия.
Для узлов с малыми зазорами часто ориентируются на контролируемую тонкую пленку порядка 5–13 мкм, если такой диапазон соответствует спецификации покрытия и условиям работы. При этом паспортное значение само по себе не подтверждает, что каждая обработанная деталь попадет в допуск. Приемку проводят по фактическому слою после нанесения и отверждения, а проектные размеры согласуют с технологическим процессом заранее.
Окунание и распыление твердой смазки: как выбрать нанесение
Окунание, распыление и нанесение кистью могут давать разную повторяемость толщины.
Выбор способа зависит от геометрии детали, доступности поверхности и способности процесса стабильно формировать слой в заданном диапазоне. Само по себе отверждение не устраняет различия, возникшие при нанесении: итоговую толщину все равно проверяют после завершения процесса.
В технических описаниях встречаются типичные значения около 7,6–17,8 мкм, а для ряда других применений - около 12,7–25,4 мкм. Такие диапазоны нельзя считать взаимозаменяемыми. Если посадочные размеры рассчитаны под слой порядка 5–13 мкм, процесс, который регулярно дает верхнюю часть диапазона 12,7–25,4 мкм, может не обеспечить нужный зазор.
Для точных деталей важен контроль равномерности, а не только среднего результата. Толстый участок на кромке, в зоне отверстия или на сопрягаемой поверхности может оказаться важнее нескольких измерений на плоской площадке. В спецификации на нанесение поэтому задают допустимый диапазон и порядок контроля, а технологический процесс проверяют на деталях с репрезентативной геометрией.
Как сравнивать способы нанесения
Оценить, позволяет ли метод равномерно покрыть рабочие поверхности и кромки.
Проверить повторяемость толщины на деталях той же геометрии.
Уточнить, как контролируется слой после отверждения.
Сопоставить ожидаемое значение с посадочными допусками и рабочими зазорами.
Для точных сопряжений не стоит выбирать метод по критерию «сколько ляжет за один проход». Важнее получить предсказуемый конечный слой и подтвердить его измерением. Если технологический процесс допускает несколько способов нанесения, каждый из них оценивают по фактическому разбросу толщины и влиянию на сборку, а не только по удобству нанесения.
Погружение, распыление и нанесение кистью могут быть применимы в разных производственных условиях, но само название метода не гарантирует заданного результата. Контрольная проверка должна включать наиболее чувствительные к размеру зоны. При необходимости способ нанесения и последовательность операций фиксируют в технологической документации, чтобы обеспечить воспроизводимость партий.
Как измерить толщину покрытия и проверить отверждение
Для измерения сухой пленки на магнитных основаниях применяют магнитно-индукционный и вихретоковый методы.
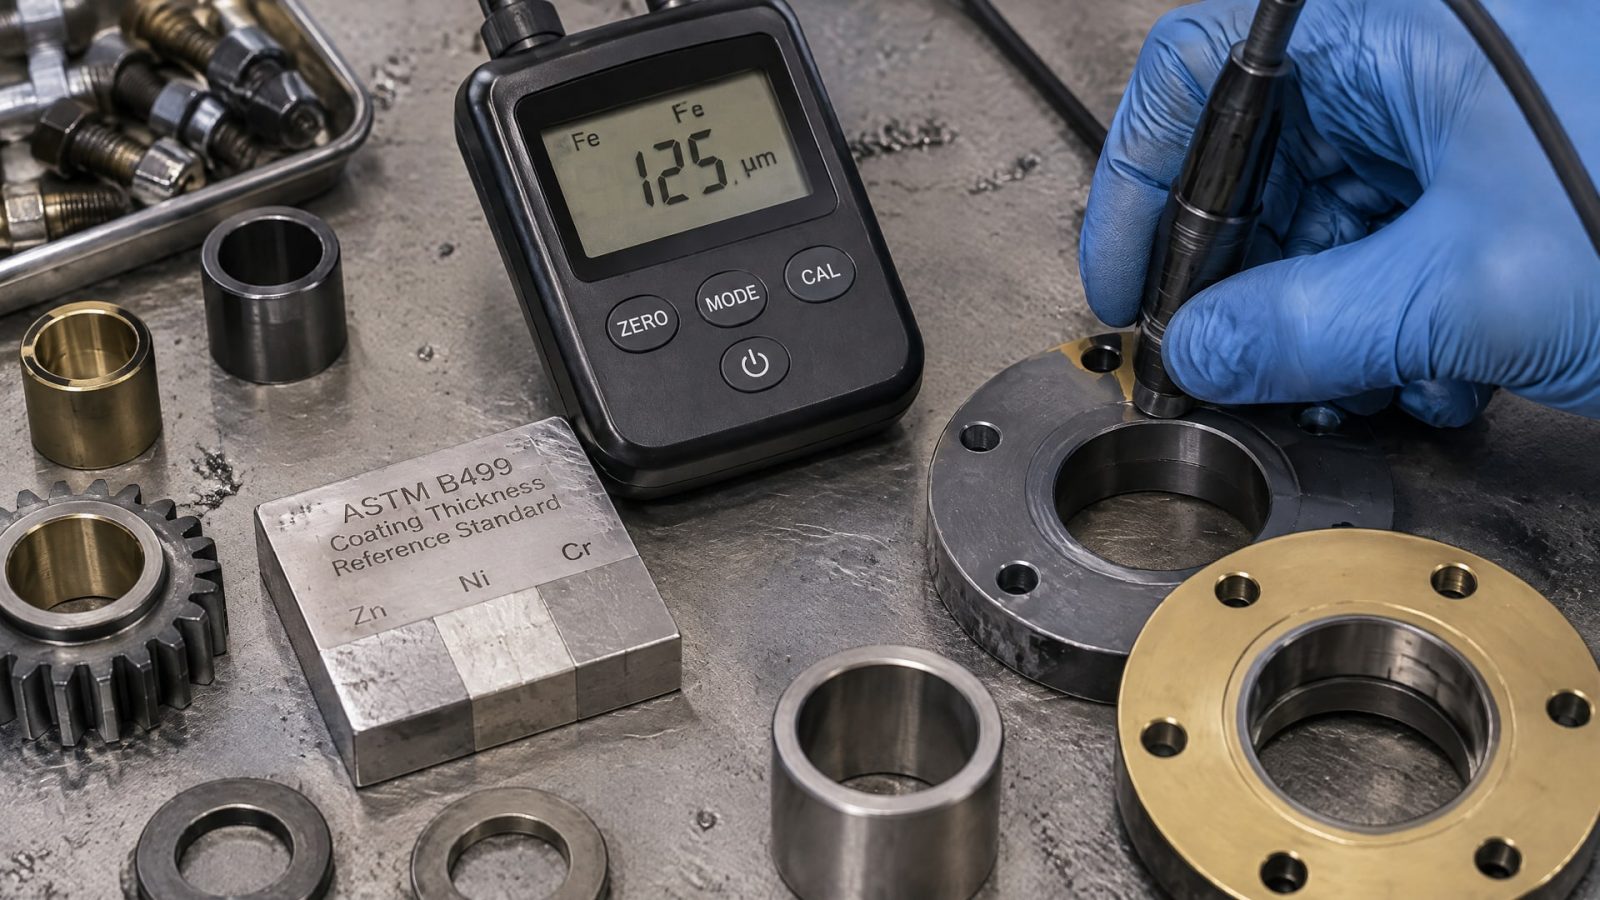
В источниках для такого контроля указаны ISO 2178 и ASTM B499. Для отдельных линеек покрытий также встречается ссылка на ASTM D7091; применимость метода сверяют с материалом основы и требованиями спецификации.
Измерение после отверждения помогает проверить, соответствует ли реальный слой заданному диапазону. Например, в некоторых спецификациях для solid-film покрытий указывается средняя толщина 0,0003–0,0005 дюйма, а для отдельных замеров - 0,0002–0,0007 дюйма. В микрометрах это приблизительно 7,6–12,7 мкм для среднего значения и 5,1–17,8 мкм для границ отдельных замеров.
Контроль должен охватывать среднюю толщину и локальные отклонения. Несколько замеров в одной удобной зоне не показывают, как покрытие распределилось по всей детали. Для ответственных сопряжений заранее определяют места измерений, особенно на поверхностях, которые задают посадку и зазор.
Толщина и степень отверждения - разные параметры. Для проверки стойкости и отверждения покрытия в источниках указан ASTM D5402, тест на устойчивость к растворителю MEK с заданным числом протирок. Успешная проверка по этому методу не подтверждает, что размерный допуск выдержан: геометрию и толщину оценивают отдельно.
Практический порядок контроля включает проверку исходного размера детали, измерение покрытия после отверждения и сопоставление результата с допуском узла. Если покрытие предназначено для точной посадки, в документации фиксируют не только номинал, но и критерии приемки по толщине и распределению слоя. Такой подход помогает выявить локальное утолщение до сборки.
Твердая смазка в посадочных узлах и червячных редукторах
Для узлов с точными зазорами сухое твердосмазочное покрытие рассматривают, когда жидкая смазка может загрязнять механизм или влиять на точность сборки.
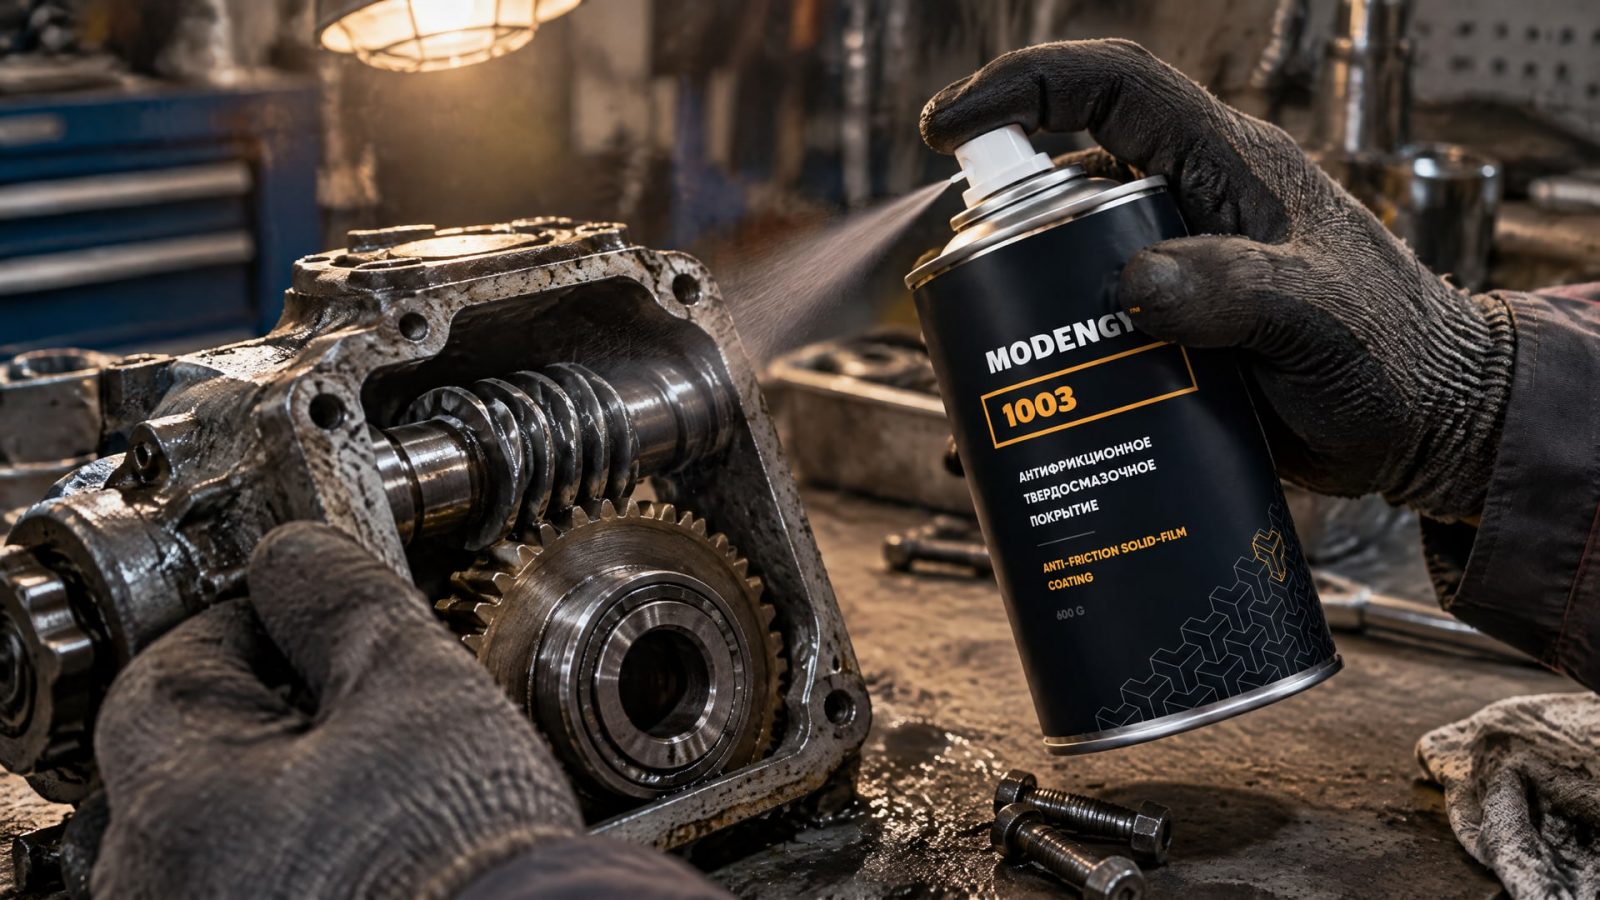
При этом пригодность покрытия определяется не общим названием узла, а требуемой толщиной, условиями нанесения и допустимыми размерами. Слой порядка 10–20 мкм не следует автоматически считать подходящим для любой посадки: его сопоставляют с конкретным допуском.
В червячном редукторе выбор покрытия связан не только с геометрией, но и с трением в паре. Если низкий КПД связывают с трением при малом токе потребления, важно оценивать решение в контексте самого узла: покрытия не компенсируют ошибки посадки, а их толщина должна быть заранее учтена в размерах. При точных сопряжениях чрезмерное нанесение способно создать помехи при сборке, а избыточная толщина повышает риск разрушения слоя.
В такой задаче MODENGY 1003 рассматривают как твердосмазочное покрытие для снижения трения в червячном редукторе; оно полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут и формирует тонкий прочный слой. Эти режимы отверждения важно сопоставить с материалом и технологией обработки детали. Указанные условия не заменяют размерного контроля: фактическую толщину после отверждения проверяют отдельно.
Перед внедрением покрытия инженер сопоставляет геометрию и допуски, режим нанесения, условия отверждения и метод контроля. Для каждого участка задают требования к конечному слою и оценивают, можно ли подтвердить их на готовой детали. Если слой наносится на посадочную поверхность, его влияние включают в размерную цепь до запуска процесса.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия подходит для точной посадки?
Единого значения для всех деталей нет. Для многих сухих покрытий указывают порядок 10–20 мкм, а в рекомендациях для ряда нагрузочных покрытий встречается диапазон около 5,1–12,7 мкм. Итоговый выбор зависит от допуска, геометрии и требований спецификации. Фактическую толщину проверяют после нанесения и отверждения.
Нужно ли учитывать твердосмазочное покрытие в посадочных допусках?
Да. Покрытие изменяет размер рабочей поверхности: на наружной оно увеличивает габарит, а внутри отверстия уменьшает доступный размер. Размеры под слой предусматривают заранее, а не рассчитывают компенсировать его после нанесения. Для контроля учитывают также локальные утолщения, поскольку они могут помешать сборке даже при подходящем среднем значении.
Чем измеряют толщину сухого твердосмазочного слоя?
Для контроля применяют магнитно-индукционный и вихретоковый методы; в источниках для них указаны ISO 2178 и ASTM B499. Также для отдельных покрытий встречается ASTM D7091. Подходящий метод выбирают с учетом материала основы и требований спецификации, а измерения проводят после нанесения и отверждения.
Можно ли проверить толщину только по средней величине?
Нет, для точных сопряжений важны разброс и локальные максимумы. Утолщение на отдельной зоне может повлиять на посадку, даже если среднее значение соответствует требованиям. Поэтому в плане контроля задают несколько точек на рабочих поверхностях и отдельно проверяют зоны, которые определяют размер и зазор узла.
Заключение
Толщина антифрикционного покрытия напрямую влияет на точные посадочные размеры. Для ряда сухих покрытий характерны значения порядка 10–20 мкм, но расчет ведут по требованиям конкретной спецификации и узла. Проектный размер, способ нанесения, отверждение и контроль фактического слоя рассматривают как части одного технологического процесса.
Следующий шаг для инженера - зафиксировать допустимую толщину и разброс, пересчитать размер сопрягаемых поверхностей с учетом покрытия и определить места измерений после отверждения. Снабженцу стоит сверить эти требования со спецификацией выбранного покрытия и технологическими возможностями нанесения до заказа обработки партии деталей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционные покрытия влияют на КПД червячного редуктора, снижают пусковое сопротивление и помогают оптимизировать работу механизмов.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок службы оборудования и избежать его повреждений.
Узнайте, как глицерин влияет на твердосмазочные покрытия в пищевом производстве и почему важна комплексная оценка.