
Как выбрать пищевую смазку H1 для оборудования, работающего при постоянной мойке
При постоянной мойке оборудования на пищевых производствах выбор смазки определяется не только пищевым допуском, но и ее способностью противостоять вымыванию, щелочным моющим средствам и агрессивным дезинфектантам. Смазка H1 - это не просто «пищевая смазка», а материал, допустимый при случайном контакте с продуктом, но ее водостойкость и химическая стойкость решают, сохранится ли защита узла после очередной санитарной обработки или она смоется напором воды и щелочью.
Статья адресована техническим специалистам, инженерам и снабженцам, которые отвечают за оборудование в условиях CIP-мойки и ежедневной дезинфекции. Вы узнаете, на какие параметры смотреть при выборе, как оценить стойкость смазки к вымыванию, какую роль играет загуститель и как организовать процедуру смазывания, чтобы защита держалась между мойками.
Что такое H1 и почему это недостаточно для мойки
NSF H1 - это допуск для случайного, технически неизбежного контакта смазки с пищей.
Предел загрязнения пищевого продукта - до 10 ppm для минеральных и синтетических смазок, до 1 ppm для силиконовых. Такая маркировка означает, что смазка прошла токсикологическую оценку и безопасна при попадании в пищу в микроскопических количествах.
Однако H1-допуск говорит только о безопасности контакта, а не о способности смазки оставаться на узле во время мойки. На линиях фасовки, где узлы подвергаются напорной воде, щелочным растворам, четвертичными аммониевыми соединениями и перуксусной кислотой, обычная пищевая смазка без гидрофобной основы будет вымыта за несколько циклов CIP. Это приводит к холодному пуску, фреттингу и коррозии направляющих.
Поэтому для оборудования с постоянной мойкой нужна смазка, которая одновременно: - Имеет регистрацию NSF H1 - Обладает низкой смываемостью водой (water washout) - Сохраняет адгезию и вязкость после контакта с щелочью и дезинфектантами - Защищает от коррозии нержавеющих и чугунных деталей
Параметры водостойкости: на какие стандарты смотреть
Для оценки пригодности смазки к условиям мойки используются два основных испытания.
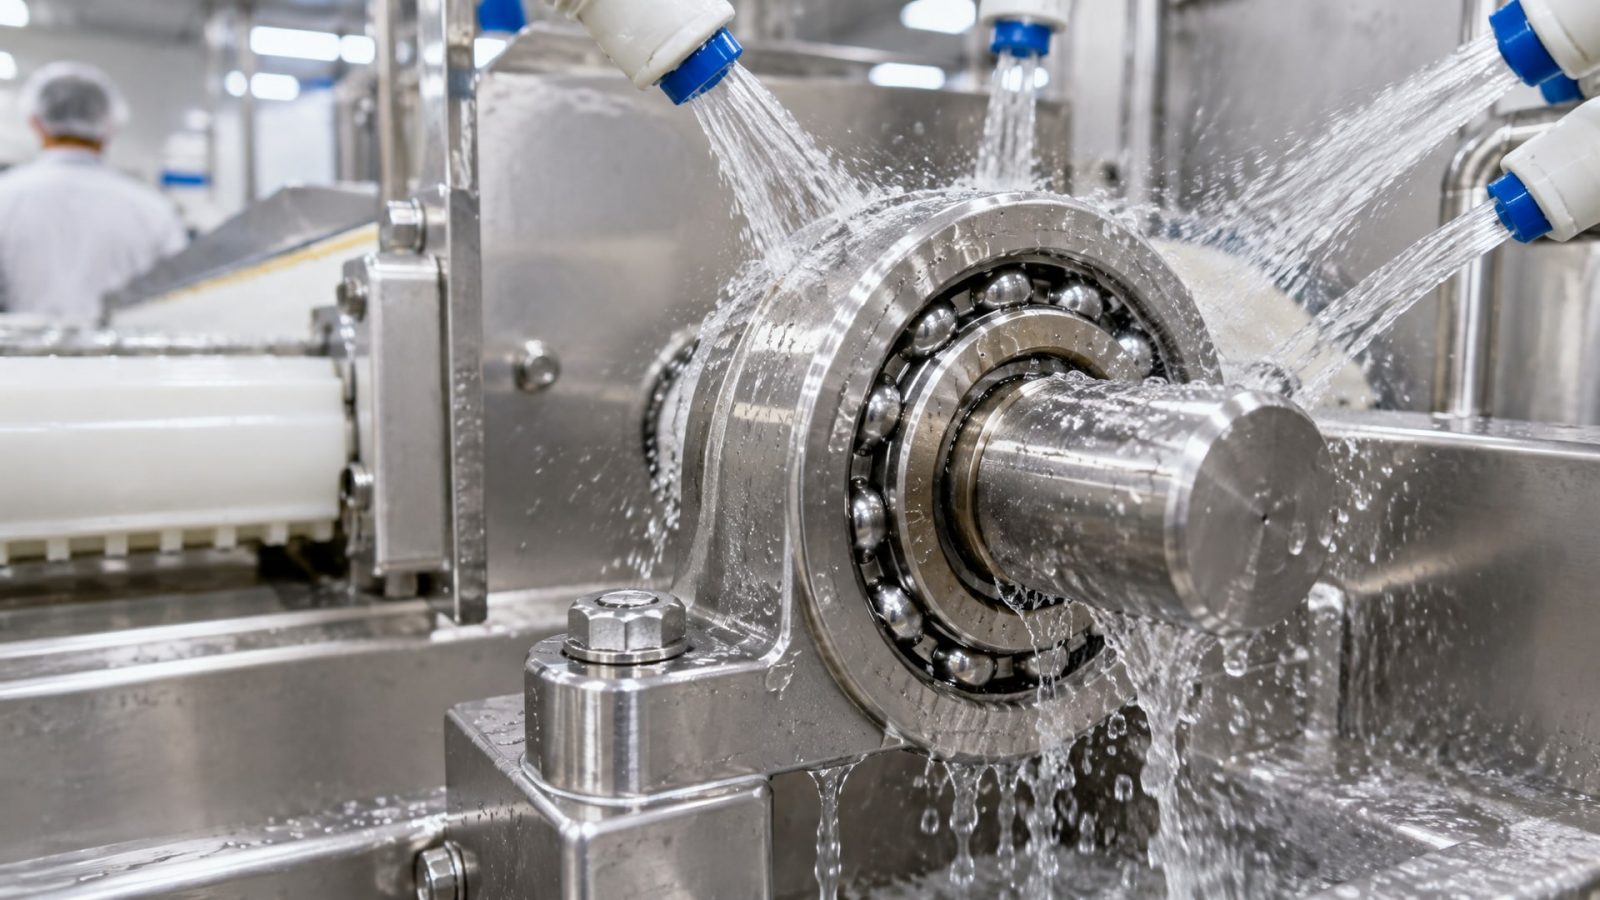
ASTM D1264 - water washout. Этот тест показывает, какой процент смазки теряется при прохождении через горячую воду. Для смазок, предназначенных к постоянной мойке, рекомендуемое значение - не более 2% потери массы. Если смазка теряет более 5%, при повторной мойке она практически полностью смывается с узла.
ASTM D4049 - water spray-off. Этот испытание более приближено к реальным условиям: смазку наносят на наклонную поверхность и подают на нее водяной напор. Результат - какой процент смазки остается на месте. Для надежной защиты нужно, чтобы на узле оставалось более 90% материала (то есть смывается менее 10%).
Если производитель смазки предоставляет данные по одному из этих тестов, обязательно запросите второй. Оба параметра важны: один показывает стойкость к горячей воде, другой - к динамическому воздействию напора.
Дополнительно проверьте устойчивость смазки к агрессивной химии. Щелочные моющие средства (pH 12–14) и окислители (перуксусная кислота) не должны изменять вязкость, вызывать масляное расслоение или способствовать коррозии металла. Эти испытания обычно описаны в техническом паспорте как «совместимость с CIP-реагентами» или «стойкость к щелочи и окислителям».
Выбор загустителя и базового масла для мойки
Консистенция смазки (класс NLGI 2 - самый распространенный для пищевого оборудования) сама по себе не решает вопрос водостойкости.
Решающую роль играют загуститель и базовое масло.
Загустители для влажных сред. Для условий с постоянным контактом с водой и щелочью рекомендуются кальциевые сульфонатные комплексные загустители и алюминиевые комплексные загустители. Они хорошо удерживают влагу, не набухают и не теряют структуру при попадании воды в смазку. Обычные литиевые загустители менее пригодны для мойки: они легче поглощают воду, разрыхляются и теряют адгезию.
Базовое масло. Гидрофобное минеральное масло с низкой водорастворимостью остается стандартом для washdown-смазок. Синтетические базы (PAO, эстеры) могут быть использованы, если они сочетаются с подходящим загустителем и имеют подтвержденную водостойкость. При выборе обратите внимание, чтобы масло не имело деэмульгирующих присадок, которые выталкивают воду из смазки резко и дестабилизируют структуру при повторной мойке.
Адгезия смазки. Правильно подобранная пищевая H1-смазка должна не просто оставаться на узле, но и создавать липкую (в смысле адгезии, не в смысле сбора пыли) пленку, которая препятствует прямому контакту воды с металлом. Смазка, которая «скатывается» шариками и не расплывается, не обеспечивает защиту от коррозии.
Организация смазывания при CIP-мойке: процедура и интервалы
На практике смазывание в условиях мойки требует особого подхода.
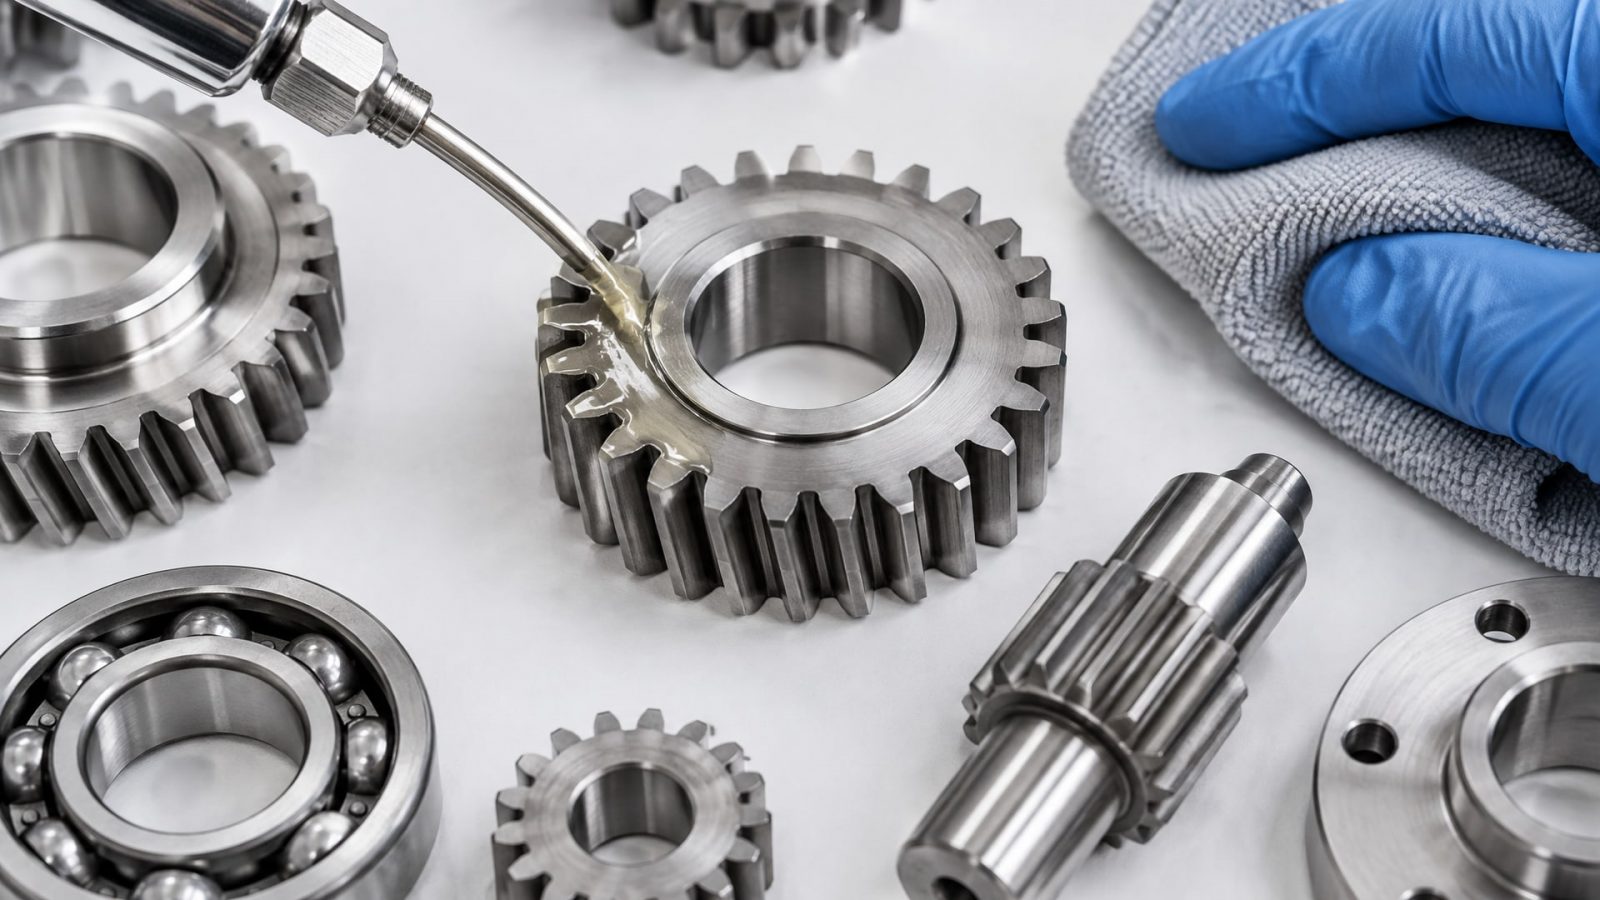
Узлы необходимо смазывать не перед мойкой, а после нее - когда оборудование просушено или находится в состоянии, готовом к работе. Если смазать узел перед мойкой, напор воды вымоет свежую смазку полностью.
Типичная схема работает так: - Оборудование работает (1–8 часов в зависимости от режима) - Проводится CIP: высоконапорная вода, щелочное моющее средство, полоскание, дезинфекция - Узлы просушиваются (активное сушило или пассивное испарение) - Узлы переподсмазываются тонкой пленкой - Оборудование работает до следующего цикла
Интервал переподсмазки зависит от интенсивности, но на большинстве линий фасовки это происходит 1–2 раза в сутки. Для быстрорастущих производств рекомендуется централизованная система дозирования H1-смазки - это снижает риск ошибки и обеспечивает повторяемость.
Совместимость смазок критична. Если вы переходите на новый материал, удалите старую смазку механически (салфеткой, щеткой) или растворителем, одобренным для пищевого оборудования, а затем нанесите новую. Смешивание несовместимых загустителей (например, литиевого и кальциевого) может привести к потере консистенции и разслоению.
Проверка соответствия HACCP и документация
HACCP-системы на пищевых производствах требуют документирования каждого этапа смазывания.
Это означает, что для каждого узла и каждого интервала необходимо фиксировать: - Дату и время смазывания - Используемый материал (артикул, партия, срок годности смазки) - Ответственное лицо - Результаты визуального контроля (наличие коррозии, утечек, посторонних запахов)
Смазка H1 должна быть зарегистрирована в NSF и включена в список допустимых материалов для вашего производства. При аудите проверяющий попросит техпаспорт с указанием H1-регистрации, данные по водостойкости, сертификат анализа (CoA) партии, которая используется, и журнал смазывания.
Для оборудования, работающего в условиях мойки, рекомендуется также фиксировать результаты периодических проверок состояния смазки (например, визуальная оценка цвета, наличие расслоения). Если смазка на узле имеет коричневый или черный цвет, расслоилась или имеет запах окисления, ее следует удалить и нанести свежую.
Частые ошибки при выборе и применении H1-смазки для мойки
Закупщики и техники часто совершают одну из следующих ошибок.
Ошибка 1: использование обычной пищевой H1-смазки без проверки водостойкости. Многие смазки имеют H1-допуск, но теряют 8–15% массы при испытании ASTM D1264. На производстве это означает, что после 3–4 циклов мойки узел остается практически без смазки. Всегда запрашивайте конкретные цифры по water washout и spray-off.
Ошибка 2: выбор смазки только по цене без учета интервалов переподсмазки. Дешевая смазка может потребовать смазывания 3–4 раза в день, в то время как водостойкая H1-смазка с хорошей адгезией продержится 1–2 дня. В пересчете на трудозатраты и переходные потери производительности дорогая смазка становится экономичнее.
Ошибка 3: попытка использовать H2-смазку в местах, где есть риск контакта с продуктом. H2 предназначена только для зон, полностью исключенных от контакта (например, редукторы в техподвале). Если узел находится на линии, даже если смазка находится под защитным колпачком, при повреждении или разборке колпачка есть риск миграции. Используйте H1.
Ошибка 4: забывание о совместимости со старой смазкой. Если на узле остались остатки старого материала, новая смазка может расслоиться, потерять консистенцию или прилипаемость. Перед переходом на новый материал очищайте узлы механически.
Ошибка 5: нанесение смазки перед мойкой. Это приводит к полному вымыванию свежей смазки и созданию впечатления, что материал не подходит. Смазывайте после мойки, когда оборудование просушено.
Часто задаваемые вопросы
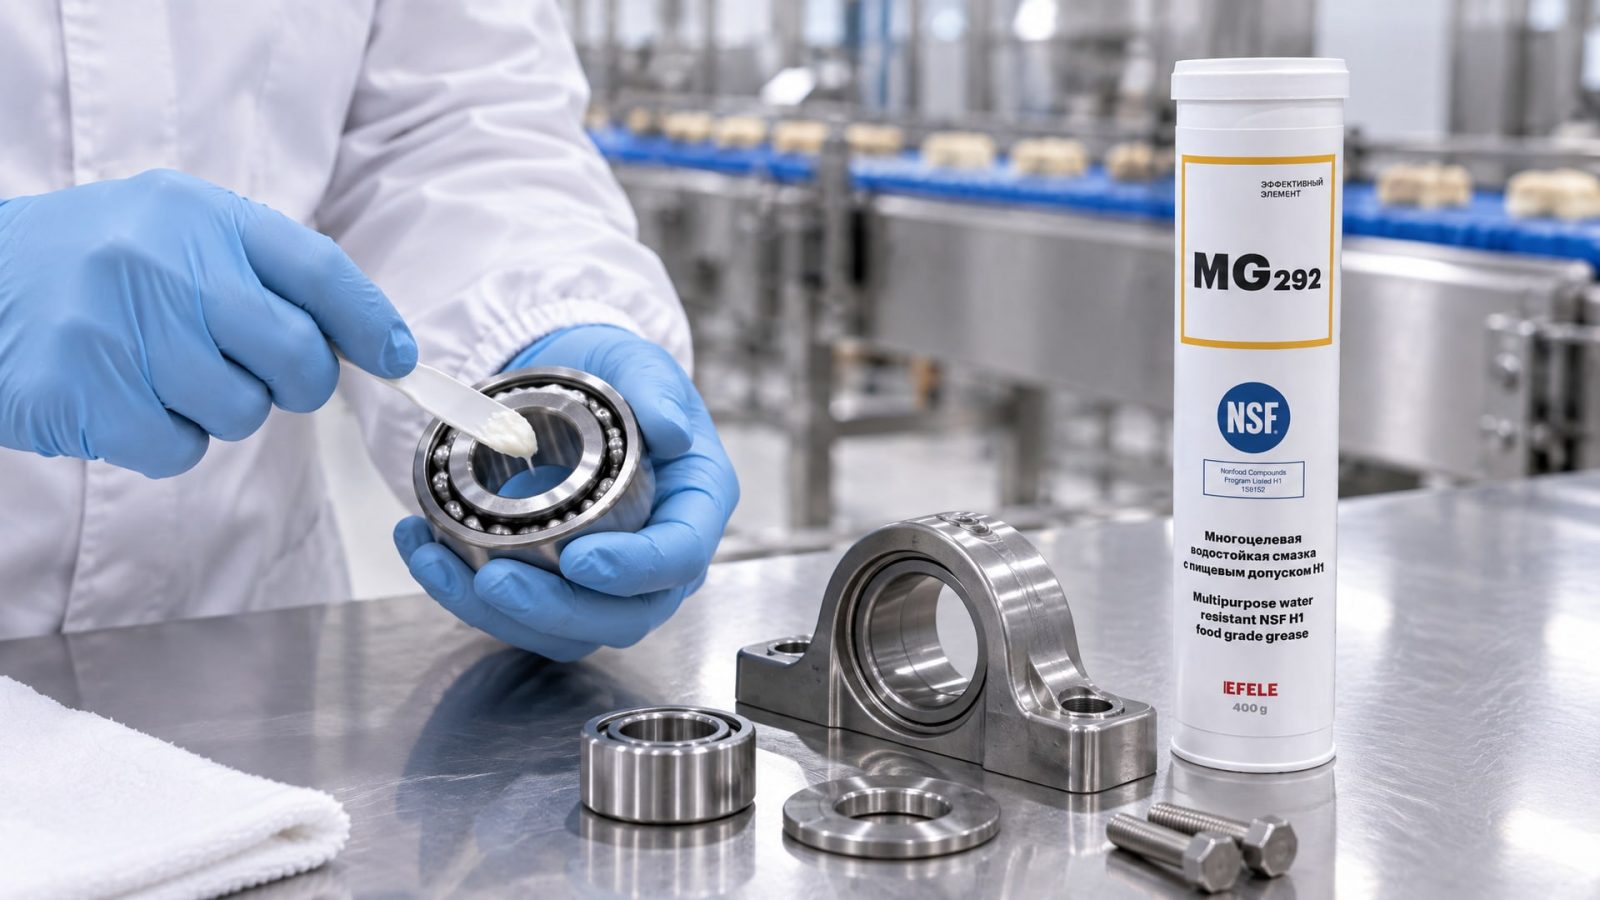
Чем отличается пищевая H1-смазка от обычной промышленной?
Пищевая H1-смазка прошла токсикологическую оценку NSF и одобрена для контакта с пищей в количестве до 10 ppm. Обычная промышленная смазка этих требований не выполняет и опасна при попадании в пищевой продукт. Для мойки важно выбирать именно H1, так как любой контакт смазки с продуктом недопустим.
Какой параметр водостойкости самый важный: D1264 или D4049?
Оба важны. D1264 показывает, как смазка ведет себя при контакте с горячей водой (статический сценарий), D4049 - при динамическом напоре (реальная мойка). Если производитель указал только один, запросите второй. Как минимум, для washdown-смазки: D1264 ≤2%, D4049 остаток ≥90%.
Влияет ли класс NLGI на водостойкость?
Класс NLGI (2, 1, 3) определяет только консистенцию (густоту). Смазка NLGI 2 может быть как водостойкой, так и неводостойкой в зависимости от загустителя и базового масла. Не полагайтесь на NLGI - смотрите на тесты, а не на класс.
Как часто нужна переподсмазка в условиях CIP?
На большинстве линий фасовки -1–2 раза в сутки, после каждого цикла мойки. Интервал зависит от интенсивности работы, температуры, типа узла и водостойкости смазки. На высоконагруженных узлах с интенсивной мойкой может потребоваться переподсмазка после каждого цикла. Оптимальный интервал определяется опытом и мониторингом состояния узла.
Можно ли смешивать разные H1-смазки между собой?
Только если у них одинаковые загустители. Смешивание литиевой смазки с кальциевым сульфонатным комплексом или алюминиевым комплексом приводит к потере консистенции. Перед переходом на новый материал удалите старую смазку механически.
Заключение
Выбор пищевой H1-смазки для оборудования, работающего при постоянной мойке, - это не просто проверка допуска NSF, а комплексная оценка водостойкости, адгезии, совместимости с CIP-реагентами и возможности переподсмазки после каждого цикла. Ориентируйтесь на конкретные цифры по ASTM D1264 (не более 2% потери) и D4049 (остаток не менее 90%), проверяйте стойкость к щелочи и окислителям, убедитесь, что загуститель относится к кальциевым сульфонатным или алюминиевым комплексам, и организуйте процедуру смазывания после мойки, а не перед ней.
Для узлов, подвергаемых интенсивной мойке на линиях фасовки, где требуется максимальная водостойкость при сохранении пищевого допуска, рекомендуется использовать проверенные составы с гарантированной адгезией и долгосрочной защитой от коррозии. EFELE MG-292 - типичный пример такой смазки, обладающей выдающейся водостойкостью и пищевым допуском NSF H1, что обеспечивает надежную работу на циклах CIP без потери защитных свойств между мойками.
Следующий шаг: получите техпаспорт интересующей вас смазки, запросите оригинальные данные по тестам водостойкости, проверьте совместимость с текущим материалом, если он есть, и проведите пилотное испытание на одном узле или линии перед масштабированием. Задокументируйте интервалы смазывания и визуальное состояние узла в течение 2–4 недель, чтобы подтвердить пригодность материала для вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте вал втулочный фиксатор правильно, учитывая зазор между деталями и температурный режим эксплуатации для долговечного соединения.
Биостойкость СОЖ: узнайте, почему возникает неприятный запах эмульсии и как эффективно устранить эту проблему, обеспечив стабильность производства.
Узнайте, как пищевые смазки H1 влияют на аудит ХАССП и что проверяют инспекторы, чтобы избежать ошибок.